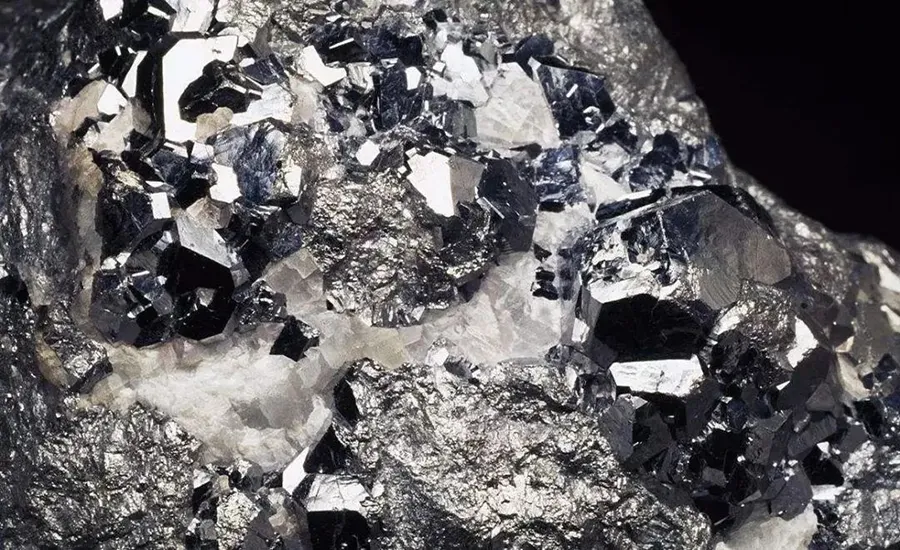

6.4.1 Lavabilità dell'ematite
I metodi di separazione dell'ematite comprendono la separazione magnetica, la flottazione, la separazione per gravità, ecc. Questi metodi possono essere combinati per dare origine a diversi processi di separazione.
(1) Lavabilità per gravità. La densità dell’ematite è generalmente superiore a 5,0 g/cm³. Quando la densità dei minerali di ganga comuni è compresa tra 3 e 3,2 g/cm³, il criterio di concentrazione per gravità è 1,82-2 e la concentrazione per gravità risulta relativamente facile. Ma nel caso di altri minerali ferrosi con una densità di 4 g/cm³, in relazione agli stessi minerali di ganga, il criterio di concentrazione per gravità è compreso tra 1,36 e 1,6, il che significa che la concentrazione per gravità risulta relativamente difficile. La concentrazione per gravità è facile per il minerale a grana grossa con dimensioni delle particelle libere superiori a 0,5 mm, ma la capacità di trattamento e l’efficienza di separazione possono essere significativamente ridotte per il minerale di grana media o fine con dimensioni delle particelle libere comprese tra 0,15 mm e 0,04 mm. La concentrazione per gravità è troppo difficile da utilizzare per il trattamento del minerale di ferro finemente disseminato con granulometria delle particelle libere inferiore a 0,03 mm.
(2) Lavabilità magnetica. L’ematite presenta un magnetismo debole, mentre la pseudoematite ha un magnetismo forte. La pseudoematite può essere recuperata in un separatore magnetico di media intensità con un campo magnetico di circa 6000-80000e. L’ematite deve essere recuperata in un separatore magnetico ad alta intensità con un campo magnetico di 120000e. La specularite si colloca tra le due e richiede un'intensità di campo compresa tra 8.000 e 100.000 e. La limonite e la siderite richiedono un'intensità elevata, superiore a 150.000 e. Se nei minerali di ganga sono presenti minerali silicatici debolmente magnetici, come il granato e la biotite, è difficile separarli dai minerali ferrosi in un campo magnetico ad alta intensità superiore a 120.000 e.
(3) Galleggiabilità. La galleggiabilità diminuisce nell’ordine: ematite, specularite, siderite e limonite. Se il minerale contiene minerali solfuri non ferrosi, si ricorre generalmente alla flottazione per separare i minerali solfuri dal minerale di ferro. Quando il minerale contiene calcite, dolomite, magnesite, fluorite, apatite e altri minerali di calcio e magnesio facilmente galleggianti, il metodo di flottazione viene spesso utilizzato per separarli dai minerali ferrosi, ma è più difficile rispetto al caso precedente, poiché il collettore a base di acidi grassi ha una scarsa selettività e può raccogliere anche i minerali ferrosi. Inoltre, l’attivazione dei minerali ferrosi da parte di un gran numero di ioni metallici presenti nella polpa e la presenza di limo peggiorano ulteriormente la selettività.
6.4.2 Processo di arricchimento dell'ematite
6.4.2.1 Processo di torrefazione e separazione magnetica
La tostatura e la separazione magnetica erano un tempo tra i metodi più efficaci per l’arricchimento dell’ematite, ma causavano problemi ambientali. La tostatura riduttiva nel forno a pozzo è una tecnica consolidata e vanta una lunga tradizione produttiva. Viene impiegata per il trattamento del minerale in pezzi di dimensioni comprese tra 20 e 75 mm. Il forno rotativo è stato utilizzato per la tostatura magnetica di minerale di dimensioni comprese tra 0 e 20 mm, ma la sua applicazione pratica è meno diffusa. Il minerale in polvere viene comunemente concentrato mediante una combinazione di separazione ad alta intensità, concentrazione per gravità, flottazione e altri metodi.
Nel processo di arrostimento, il minerale grezzo viene frantumato e arrostito, utilizzando una puleggia magnetica per chiudere il circuito di arrostimento. Gli svantaggi principali del processo di arrostimento e separazione magnetica comprendono l’elevato consumo energetico, gli alti costi di produzione e l’elevata forza coercitiva dopo l’arrostimento, che può causare il trascinamento e ridurre l’indice di concentrazione. Pertanto, questo tipo di processo viene progressivamente sostituito da altri processi combinati, quali la separazione magnetica ad alta intensità e la flottazione inversa.
6.4.2.2 Processi di flottazione
La flottazione è oggetto di crescente attenzione grazie ai suoi vantaggi, quali il basso limite dimensionale, l’elevata velocità di separazione e la facilità di controllo. Viene utilizzata per la concentrazione di quarzite magnetitica, quarzite ematitica e taconite. Esistono quattro tipi di processi di flottazione per il minerale di ferro: flottazione anionica positiva, flottazione cationica inversa, flottazione anionica inversa e flottazione con flocculazione selettiva; tra questi, la flottazione positiva è utilizzata principalmente nella flottazione dell’ematite.
In flottazione anionica-positiva, acidi grassi dell'olio di soia o il loro sapone solfatato, il sapone di paraffina ossidato e l’olio di catrame grezzo possono essere utilizzati come collettori mentre la polpa viene regolata a un pH debolmente alcalino (pH 9-9,5) mediante Na₂CO₃; in alternativa, il solfonato di sodio derivato dal petrolio può essere utilizzato come collettore in una polpa debolmente acida (pH 6-6,5) regolata con acido solforico. Gli svantaggi della flottazione anionica positiva comprendono: frequenti variazioni dell’indice tecnico dovute alla scarsa adattabilità ai cambiamenti nel tipo di minerale e nella composizione minerale, il peggioramento delle condizioni operative di flottazione dovuto all’aumento del contenuto di particelle fini inferiori a 10 μm causato dalla macinazione continua, lo scarso recupero delle particelle di minerale di ferro libero a grana grossa e delle particelle ricche intrappolate.
In flottazione inversa anionica, il quarzo viene facilmente attivato dagli ioni Ca²⁺, Mg²⁺ e ferro, mentre i minerali ferrosi possono essere efficacemente inibiti dall’amido, dalla lignina solfonata e dalla destrina se il pH è superiore a 10. Come regolatore del mezzo si può utilizzare l’idrossido di sodio o una miscela con carbonato di sodio. Gli svantaggi della flottazione inversa anionica comprendono l’esigenza di temperature elevate e la difficoltà di filtrazione causata dall’amido.
In flottazione inversa cationica, per ottenere la migliore depressione sui minerali ferrosi è generalmente necessaria una polpa alcalina. Allo stesso tempo, la superficie dei minerali silicatici è caricata negativamente e interagisce facilmente con i collettori amminici. Gli svantaggi della flottazione inversa cationica riguardano l'elevata viscosità e la difficoltà di trattamento della schiuma, nonché la sua sensibilità alla melma.
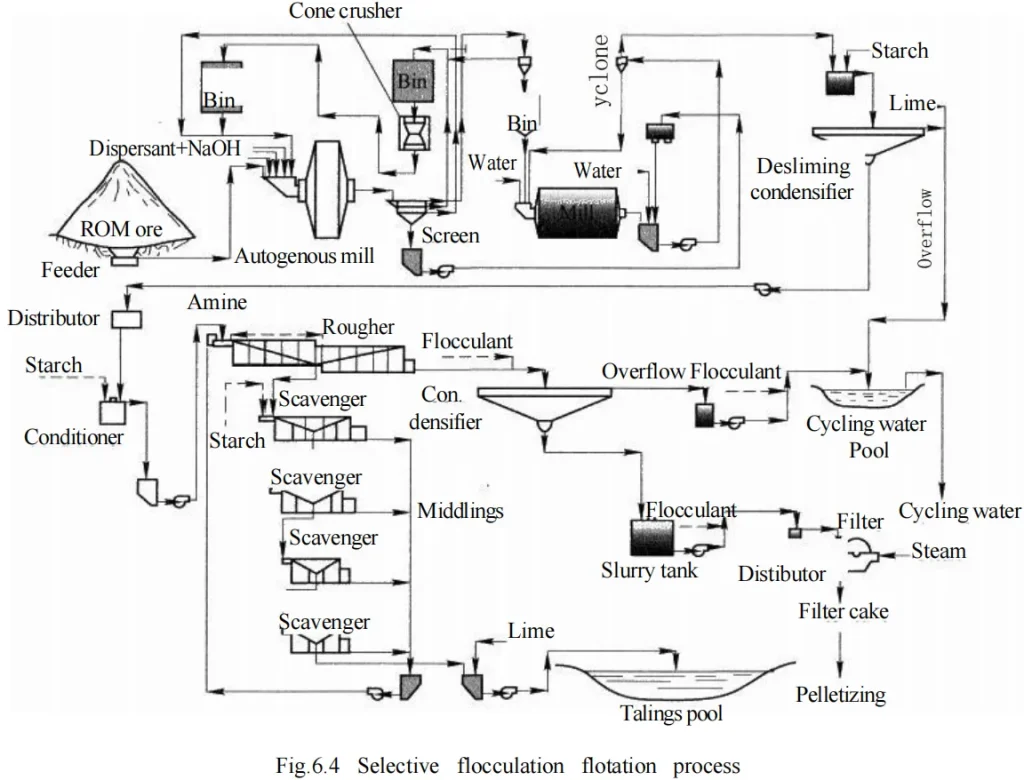
Processo di flottazione con flocculazione selettiva (Fig. 6.4) utilizza amido di manioca, amido di mais, humato di sodio e poliacrilammide idrolizzata come flocculanti per provocare la flocculazione dei minerali ferrosi; successivamente, dopo aver rimosso il limo di ganga disperso e in sospensione, viene eseguita la flottazione inversa. Come disperdente si possono utilizzare idrossido di sodio, vetro solubile, esametafosfato di sodio, ecc. I collettori possono essere anionici o cationici.
6.4.2.3 Processo combinato di separazione magnetica ad alta e bassa intensità
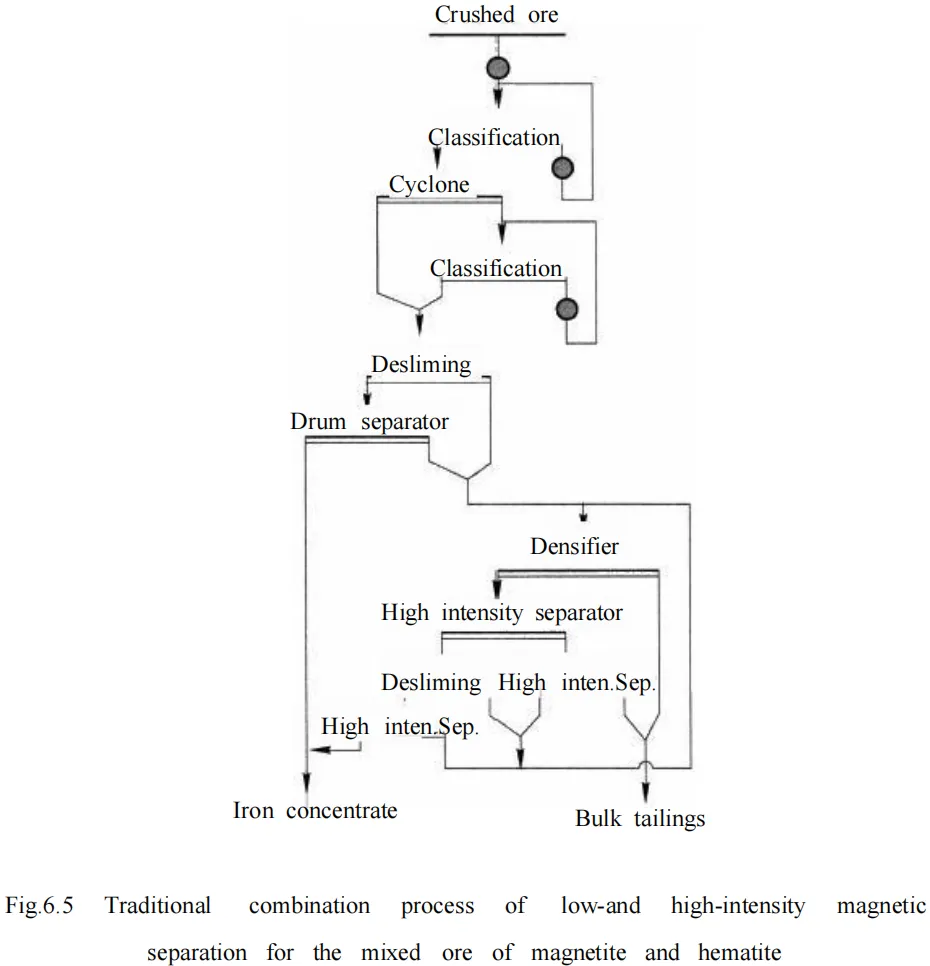
Il processo combinato di separazione magnetica ad alta e bassa intensità, come illustrato nella Fig. 6.5, viene tradizionalmente utilizzato per il minerale misto di magnetite ed ematite. Tuttavia, nel caso di gange contaminate da magnetite disseminata in modo estremamente fine, la differenza magnetica tra l’ematite e la ganga silicatica è talmente ridotta che, a determinate intensità di campo, possono mescolarsi tra loro, con conseguente presenza di silicati ferrosi nel concentrato di ferro. Per migliorare ulteriormente il tenore, il concentrato ottenuto dalla separazione magnetica ad alta intensità deve essere trattato con altri metodi. Inoltre, la perdita di minerali ferrosi a grana fine (meno di 0,03 mm) negli sterili fortemente magnetizzati è anch’essa elevata, pertanto il recupero è basso.
6.4.2.4 Combinazione di separazione magnetica ad alta intensità e flottazione
La combinazione della separazione magnetica ad alta intensità e della flottazione è ampiamente utilizzata in sostituzione del processo di separazione magnetica ad alta intensità per migliorare il tenore del concentrato di ematite. In questo processo, i minerali di ganga presenti nel minerale, quali il quarzo e la clorite facilmente flottante, vengono eliminati mediante separazione magnetica ad alta intensità durante la macinazione grossolana. Successivamente, si ricorre alla flottazione per ottenere un concentrato conforme agli standard dopo che il concentrato grezzo ottenuto dalla separazione magnetica è stato sottoposto a un'ulteriore macinazione fine.
6.4.2.5 Combinazione di concentrazione per gravità, separazione magnetica e flottazione
Per il minerale misto di magnetite ed ematite viene utilizzato un processo combinato di concentrazione per gravità, separazione magnetica e flottazione, in cui la concentrazione per gravità e la separazione magnetica servono a recuperare prima la magnetite, mentre la flottazione viene impiegata successivamente per recuperare l’ematite. In questo processo si adotta una macinazione a più stadi e i materiali grossolani e fini vengono arricchiti separatamente. Il processo può essere eseguito nella sequenza concentrazione per gravità, separazione magnetica e flottazione inversa anionica, oppure nella sequenza separazione magnetica, concentrazione per gravità e flottazione inversa anionica. La separazione per gravità viene utilizzata principalmente per la separazione dell’ematite a grana grossa (2-20 mm) e di media grandezza. I minerali massicci (>20 mm) e a grana grossa vengono solitamente trattati con mezzi pesanti o jigging. I minerali a grana media e fine vengono trattati con metodi di concentrazione a film, quali il concentratore a spirale, il tavolo vibrante o il concentratore centrifugo.
6.4.2.6 Preconcentrazione del minerale di ematite
L'ematite viene talvolta preconcentrata mediante jigging, scivolo vibrante a mezzo pesante o rotazione indotta elettromagneticamente. La granulometria è compresa tra 10 e 75 mm per la separazione con mezzo denso, con una densità di taglio di 2,7-3 g/cm³, e inferiore a -12 mm per la separazione magnetica ad alta intensità, con un'intensità di campo superiore a 1,5-1,7 T.
 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian