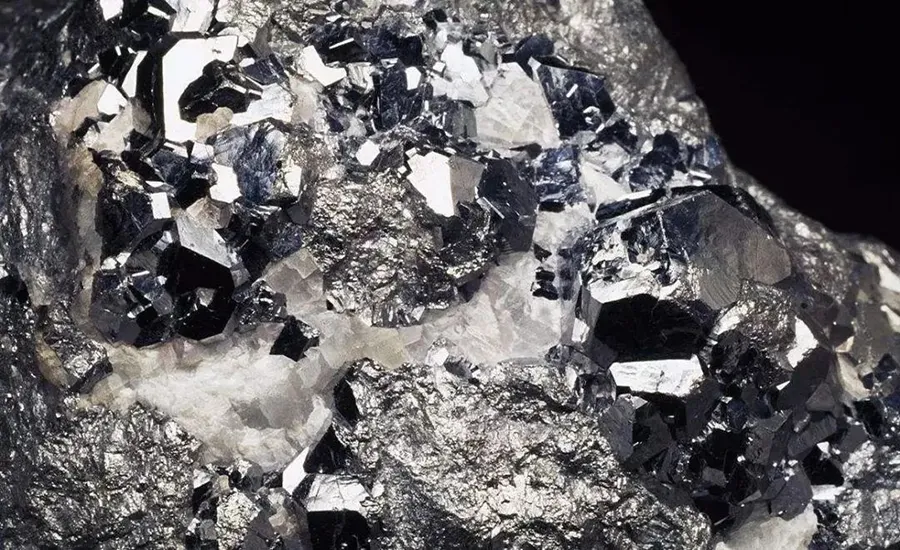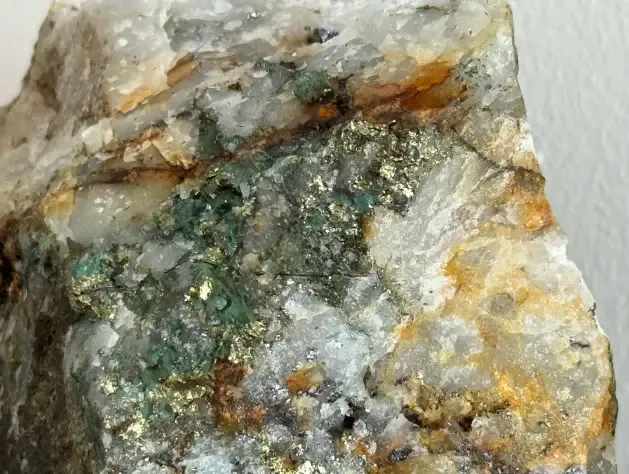

Os minérios de sulfeto complexos aqui discutidos incluem o minério de cobre e enxofre, o minério de cobre, enxofre e ferro, o minério de cobre e molibdênio e o minério de cobre e níquel.
7.2.3.1 Separação por flotação de minério de sulfeto de cobre
O depósito de sulfeto de cobre é um dos principais tipos de depósitos de cobre na China. A maioria desses depósitos consiste em depósitos de pirita de cobre e de skarn de cobre, que apresentam ampla distribuição. Eles podem ser densos e maciços ou disseminados. Há mais pirita no minério denso e maciço do que no minério disseminado. As características da pirita contendo cobre densa e maciça são que a pirita é o principal mineral, com um teor que varia de 50% a 95%, com poucos minerais de ganga. Para esse tipo de minério, os rejeitos consistem em concentrado de pirita após a flotação do sulfeto de cobre. Se o teor de ganga for alto, também devem ser produzidos rejeitos. Quanto à pirita de cobre disseminada, há quantidades relativamente pequenas de sulfetos de cobre e ferro disseminados na ganga.
Um processo de flotação seletiva
A flotação do cobre ocorre primeiro, seguida pela flotação do enxofre. No caso de minério denso e maciço, geralmente utiliza-se uma polpa altamente alcalina, com mais de 600-800 g/m³ de CaO livre, e alta dosagem de xantato para flotar o cobre com o enxofre suprimido, produzindo concentrado de enxofre como rejeito da flotação. No caso de minério disseminado, é necessária a flotação de enxofre dos rejeitos da flotação de cobre, e utiliza-se, na medida do possível, uma polpa de baixa alcalinidade na flotação de cobre, a fim de reduzir o consumo de ácido sulfúrico e garantir uma operação mais segura na flotação de enxofre.
B Processo de flotação em massa
Para o minério de cobre-enxofre com baixo teor de enxofre e minerais de cobre de fácil flotação, a flotação em massa é realizada em polpa levemente alcalina; em seguida, o cobre e o enxofre presentes no concentrado em massa são separados na polpa de alta alcalinidade por meio da adição de cal.
C Processo de flotação seletiva e em massa
Coletores de boa seletividade, como o Z-200, o OSN-43 e o Ester-105, são utilizados para a flotação seletiva de minérios de cobre com boa flutuabilidade, processo no qual se obtém parte do concentrado de cobre. Em seguida, realiza-se a flotação em massa, na qual o concentrado de cobre e enxofre é separado por meio da flotação do cobre e da imersão do enxofre. Esse processo evita a possível imersão dos minerais de cobre causada por grandes quantidades de cal e não requer grande quantidade de ácido sulfúrico para ativar a pirita.
O regime de reagentes para minério de sulfeto de cobre pode-se concluir que:
(1) Devem ser utilizados coletores altamente seletivos, como os lipídicos, que apresentam boa seletividade, mas baixa capacidade de coletar pirita.
(2) A cal é comumente utilizada para criar um ambiente fortemente alcalino e inibir a pirita. O pH ou o teor de CaO livre na polpa podem afetar significativamente a separação. A regra geral é que se deve adicionar uma grande quantidade de cal ao lidar com minério denso e maciço que contenha mais pirita, de modo que o CaO livre na polpa possa atingir cerca de 800 g/m³ para suprimir a pirita. Para o minério disseminado com menos pirita, controlar o pH da polpa com cal na faixa de 9 a 12 permite a flotação do cobre e a supressão do enxofre. A desvantagem desse método é que a espuma pegajosa tende a transbordar da calha de concentrado e pode causar acúmulo de cálcio nos equipamentos e nas tubulações.
(3) A cal, em combinação com o ácido sulfuroso, é um método amplamente utilizado para a remoção da pirita, sem o uso de cianetos tóxicos, e é adequado para minérios de sulfeto de cobre com alto teor de enxofre ou de lodo, ou com pirita ativa, que não é facilmente removida pela cal. O segredo está em controlar o pH adequado da polpa entre 6,5 e 7 e a quantidade de ácido sulfuroso, além de intensificar a aeração e a agitação. Em comparação com o método que utiliza apenas cal, esse método apresenta as vantagens de operação estável, bom índice de cobre e baixo consumo de ativadores, como o ácido sulfúrico.
(4) A cal, combinada com um inibidor orgânico, também é um método eficaz para inibir a formação de pirita.
(5) A cal, combinada com cianeto, é adequada para pirita com alta flutuabilidade. A pirita que não flutua pode ser flutuada após a redução do pH por meio da adição de ácido sulfúrico.
(6) O aquecimento também pode ser utilizado para acelerar a oxidação superficial da pirita e reduzir a pirita.
7.2.3.2 Separação de Minério de cobre, enxofre e ferro
O minério de cobre-enxofre-ferro consiste principalmente em depósitos de cobre do tipo skarn, que geralmente apresentam reservas reduzidas e baixo teor, contendo principalmente calcopirita, além de alguma magnetita, pirita e pirrotita.
A flotação seletiva ou a flotação em massa seguida de separação são frequentemente adotadas para o cobre e o enxofre, enquanto a separação magnética de baixa intensidade é utilizada para a recuperação da magnetita. A flotação pode ser realizada antes da separação magnética ou vice-versa. Se a separação magnética for realizada primeiro, o teor de enxofre no concentrado de ferro tende a ser mais alto do que o necessário, pois a pirrotita pode influenciar a qualidade do concentrado de ferro. É fundamental melhorar a recuperação da pirrotita por flotação, tanto para aumentar a recuperação de enxofre quanto para diminuir o teor de enxofre no concentrado de ferro.
Um exemplo de minério de ferro com cobre, enxofre e cobalto é a Mina de Ferro de Daye. Trata-se de uma grande mina de ferro que contém cobre, enxofre e cobalto, processando 10.000 t de minério bruto (ROM) por dia. O minério é triturado em um circuito aberto de três estágios e moído em um circuito fechado de dois estágios. É realizada uma flotação em massa com duas unidades de pré-separação e duas de purificação para obter o concentrado bruto de cobre-enxofre, no qual cobalto, ouro e outros componentes associados também são incluídos no concentrado bruto. A flotação do cobre é então realizada por meio da remoção do enxofre em polpa altamente alcalina, com pH > 12, com a ajuda de cal, obtendo-se assim concentrados de cobre e de enxofre. Ouro, prata e outros componentes valiosos são incorporados ao concentrado de cobre, enquanto o cobalto é incorporado ao concentrado de enxofre e pode ser vendido como concentrado de cobalto-enxofre. Os rejeitos da flotação em massa são tratados por separação magnética de baixa intensidade para recuperar o ferro e produzir concentrado de ferro.
7.2.3.3 Separação por flotação de minério de cobre e molibdênio
O depósito de cobre-molibdênio encontra sua maior utilização industrial nos depósitos de sulfeto de cobre porfírico. O depósito de sulfeto de cobre porfírico possui grandes reservas e é um recurso importante para a extração de cobre. Caracteriza-se por um baixo teor: Cu 0,5%-1%, Mo 0,01%-0,03%.
Nesse tipo de minério, o cobre ocorre principalmente na forma de calcocita (Cu₂S) e calcopirita (CuFeS₂), e o molibdênio ocorre principalmente na forma de molibdenita (MoS₂). Existem três tipos de processos de beneficiamento para o minério de cobre e molibdênio.
(1) A flotação em massa, seguida de remoagem e separação do cobre e do molibdênio do concentrado primário em massa, é o processo mais amplamente utilizado, especialmente para minério de cobre porfírico, no qual os minerais sulfetados ocorrem na forma de grãos grossos e apresentam boa flutuabilidade. Eles podem ser coletados por coletores comuns, como xantatos e espumantes.
Na moagem primária de estágio único, mais de 90% de rejeitos podem ser descartados por flotação em massa, reduzindo o custo de moagem. O concentrado primário a granel é moído novamente, e o concentrado de cobre-molibdênio a granel pode ser obtido por meio da remoção do enxofre com cal. O concentrado de cobre-molibdênio a granel é posteriormente separado por flotação para se obter o concentrado de molibdênio e o concentrado de cobre. O concentrado primário de enxofre pode ser purificado por flotação ou concentração por gravidade para se obter o concentrado final de enxofre.
(2) A flotação em massa de cobre e molibdênio, combinada com a separação por depressão do enxofre, é utilizada para minérios de cobre e molibdênio que apresentam granulometria fina, baixo teor de pirita e flutuabilidade geral.
(3) A separação magnética pulsante de alto gradiente do concentrado a granel de cobre e molibdênio aproveita o magnetismo fraco da calcopirita, enquanto a molibdenita é não magnética. A desvantagem é que o tamanho das partículas dos minerais de cobre e molibdênio é muito fino, e os minerais de cobre apresentam magnetismo bastante fraco, o que leva a uma recuperação relativamente baixa e a uma baixa taxa de enriquecimento.
O regime de reagentes para a supressão do cobre e a flotação do molibdênio envolve: Na₂S, incluindo tanto o NaHS quanto o sulfeto de amônio; Na₂S acompanhado de aquecimento a vapor; cianeto simples; cianeto acompanhado de Na₂S; reagente de Knox; oxidantes, como NaClO ou H₂O₂; e depressores orgânicos, como o ácido mercaptoacético. O Na₂S, o cianeto ou os agentes Knox são muito eficazes na supressão da calcopirita e da bornita, enquanto o sulfeto de amônio, o ferricianeto e o ferrocianeto, o hipoclorito de sódio como oxidante e o peróxido de hidrogênio são eficazes na supressão do sulfeto de cobre secundário. O ácido mercaptoacético e outros inibidores orgânicos são inibidores de sulfeto de molibdênio recém-desenvolvidos, não tóxicos e de alta eficiência, e ainda estão em fase de divulgação.
Para aprimorar a separação do cobre e do molibdênio, podem ser utilizados os seguintes métodos:
(1) A densificação e a remoção de agentes são essenciais antes da separação do concentrado a granel, a fim de remover o excesso de agentes presentes no concentrado e garantir que a agitação e a separação sejam realizadas na concentração adequada.
(2) Em alguns países, utiliza-se o aquecimento a vapor do concentrado a granel a 85-90 ℃ para dessorver e destruir a película de coletor na superfície do concentrado a granel, às vezes com a adição de um pouco de cal e a introdução de oxigênio ou ar. Esse método apresenta bons resultados, mas tem alto custo e resulta em um processo complexo.
(3) O processo de desativação, que consiste em armazenar a pasta em tanques por um longo período com a introdução de ar, é utilizado para oxidar a superfície da calcopirita e torná-la hidrofílica. Isso também pode tornar o xantato ineficaz, pois o xantato presente na superfície da calcopirita e na polpa pode ser oxidado e decomposto em pH baixo e quando aquecido ou arejado por um longo período. Esse método pode, portanto, diminuir a flutuabilidade da calcopirita.
(4) A adição gradual de sulfeto de sódio ajuda a aproveitar o calor liberado durante a dissolução do sulfeto de sódio. Parte da solução de sulfeto de sódio é adicionada ao tanque de agitação, enquanto a outra parte é adicionada na forma sólida às células de pré-separação e de purificação, aproveitando o calor de dissolução para aumentar a temperatura da polpa e melhorar a remoção da calcopirita.
(5) A flotação com nitrogênio pode impedir a oxidação dos reagentes, reduzindo a dosagem, e é utilizada nos Estados Unidos, no Canadá e em outros países. Na separação de cobre e molibdênio, há de 6 a 8 operações de limpeza, o que resulta em uma longa linha de operação, fazendo com que os depressores percam facilmente a eficácia. A introdução de nitrogênio ajuda a prevenir a oxidação e a reduzir o consumo de Knox em 50%-70%.
(6) As colunas de flotação podem ser utilizadas para a limpeza, pois apresentam uma espessa camada de espuma e são eficientes nesse processo, reduzindo o número de operações de limpeza.
7.2.3.4 Separação por flotação de Minério de cobre-níquel
O níquel ocorre na forma de pentlandita ((Fe,Ni)₉S₈), millerita (NiS), nikelita (NiAs) e pirrotita contendo níquel em minérios de cobre-níquel. A flutuabilidade da pentlandita e da millerita situa-se entre a da calcopirita e a da pirrotita, e elas podem ser separadas com xantatos de alta qualidade, como o xantato de butila ou de amila, em polpa ácida fraca ou alcalina fraca. O sulfato cúprico é o ativador da pentlandita, e a cal é seu inibidor. A separação do cobre e do níquel é feita principalmente por flotação, enquanto a separação magnética e a concentração por gravidade são geralmente utilizadas como complementos.
Existem dois processos de separação por flotação para o minério de cobre-níquel:
(1) O concentrado a granel de cobre e níquel é obtido por flotação e, em seguida, fundido para se obter matte de níquel, que é então moldado e cristalizado em condições de manutenção da temperatura para produzir minério rico artificial. O minério enriquecido é então triturado e moído para realizar a flotação em meio com alta concentração de NaOH. Esse método proporciona uma recuperação relativamente alta, mas também envolve um custo elevado. É utilizado em muitos países para obter concentrado de cobre e concentrado de níquel, seguidos de fundição separada.
(2) A flotação seletiva é realizada para obter, respectivamente, concentrado de cobre e concentrado de níquel. Isso ocorre quando há muito mais cobre do que níquel no minério e é possível obter concentrado de cobre com baixo teor de níquel. É desejável que o cobre possa passar para o concentrado de níquel, mas deve-se evitar que o níquel passe para o concentrado de cobre. Isso ocorre porque o níquel sofre grande perda durante a fundição do cobre, enquanto o níquel presente no concentrado de cobre pode ser recuperado integralmente durante a fundição.
O processo de flotação de cobre-níquel apresenta as seguintes características: processo simples, longo tempo de flotação, menor uso de agentes de limpeza e recuperação precoce dos minerais de cobre-níquel. O teor de níquel no concentrado de cobre-níquel é geralmente de 4% a 8%. A remoção da pirrotita é fundamental para melhorar a qualidade do concentrado de cobre-níquel; por isso, costuma-se utilizar um processo combinado de flotação com separação magnética. A remoção de ganga magnética, como talco e clorita, é essencial para melhorar a qualidade do concentrado de níquel.
 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian