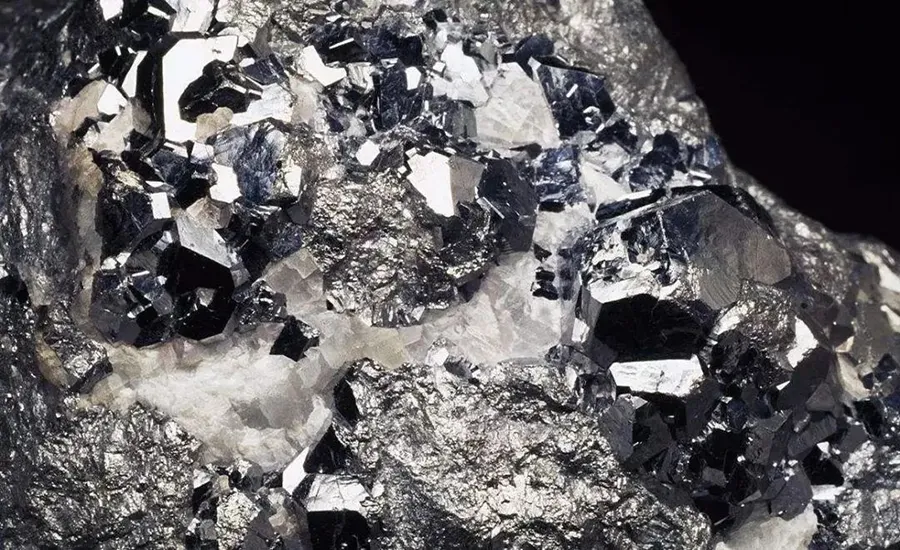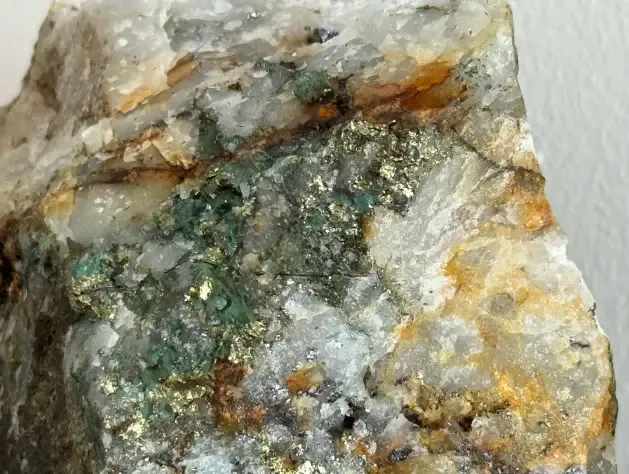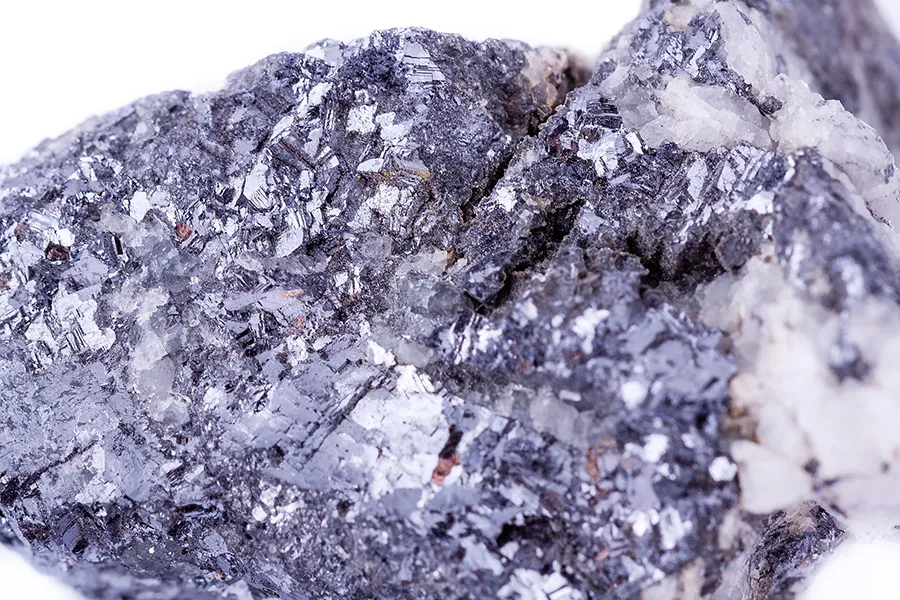

Les minerais sulfurés complexes dont il est question ici comprennent les minerais de cuivre-soufre, les minerais de cuivre-soufre-fer, les minerais de cuivre-molybdène et les minerais de cuivre-nickel.
7.2.3.1 Séparation par flottation du minerai de sulfure de cuivre
Les gisements de sulfure de cuivre constituent l'un des principaux types de gisements de cuivre en Chine. La plupart de ces gisements sont des gisements de pyrite de cuivre et de skarn de cuivre, largement répandus. Ils peuvent être massifs denses ou disséminés. La teneur en pyrite est plus élevée dans le minerai massif dense que dans le minerai disséminé. Le minerai de pyrite cuprifère massif dense se caractérise par une teneur en pyrite pouvant atteindre 50% à 95%, la pyrite constituant le minéral principal, avec une faible teneur en minéraux de gangue. Pour ce type de minerai, les résidus constituent un concentré de pyrite obtenu après flottation du sulfure de cuivre. Si la teneur en gangue est élevée, des résidus sont également produits. Quant à la pyrite de cuivre disséminée, elle contient des quantités relativement faibles de sulfures de cuivre et de fer disséminés dans la gangue.
Un procédé de flottation sélective
La flottation du cuivre est effectuée en premier, suivie de celle du soufre. Dans le cas d’un minerai massif dense, on utilise généralement une pulpe hautement alcaline contenant plus de 600 à 800 g/m³ de CaO libre et un dosage élevé de xanthate afin de flotter le cuivre tout en inhibant le soufre, ce qui produit un concentré de soufre sous forme de résidus de flottation. Dans le cas d’un minerai disséminé, la flottation du soufre issue des résidus de la flottation du cuivre est nécessaire et une pulpe faiblement alcaline est utilisée autant que possible lors de la flottation du cuivre afin de réduire la consommation d’acide sulfurique et d’assurer une exploitation plus sûre lors de la flottation du soufre.
B Procédé de flottation en vrac
Pour les minerais de cuivre-soufre à faible teneur en soufre et contenant des minéraux de cuivre faciles à flotter, la flottation en masse est réalisée dans une pulpe faiblement alcaline, puis le cuivre et le soufre présents dans le concentré de masse sont séparés dans une pulpe à forte alcalinité par ajout de chaux.
C Procédé de flottation sélective et en masse
Des collecteurs à bonne sélectivité, tels que le Z-200, l'OSN-43 ou l'Ester-105, sont utilisés pour la flottation sélective des minerais de cuivre présentant une bonne flottabilité, ce qui permet d'obtenir une partie du concentré de cuivre. Une flottation en masse est ensuite réalisée : le concentré global de cuivre et de soufre est alors séparé par flottation du cuivre et dépression du soufre. Ce procédé permet d’éviter la dépression éventuelle des minéraux cuprifères due à une grande quantité de chaux et ne nécessite pas de grandes quantités d’acide sulfurique pour activer la pyrite.
Le régime des réactifs pour minerai de cuivre et de soufre On peut en conclure que :
(1) Il convient d'utiliser des collecteurs hautement sélectifs, tels que les lipides, qui présentent une bonne sélectivité mais une faible capacité à capter la pyrite.
(2) La chaux est couramment utilisée pour créer un milieu fortement alcalin et inhiber la pyrite. Le pH ou la teneur en CaO libre dans la pulpe peut influencer considérablement la séparation. En règle générale, il convient d’ajouter une grande quantité de chaux lorsqu’on traite un minerai massif dense contenant davantage de pyrite, afin que la teneur en CaO libre dans la pulpe atteigne environ 800 g/m³ pour inhiber la pyrite. Pour le minerai disséminé contenant moins de pyrite, le fait de maintenir le pH de la pulpe entre 9 et 12 à l’aide de chaux permet de faire flotter le cuivre et de supprimer le soufre. L’inconvénient de cette méthode est que la mousse visqueuse peut facilement déborder de la goulotte à concentré et entraîner une accumulation de calcium dans les équipements et les canalisations.
(3) L'utilisation conjointe de chaux et d'acide sulfureux constitue une méthode de dépression de la pyrite largement répandue, qui ne fait pas appel à des cyanures toxiques et convient aux minerais de sulfure de cuivre à forte teneur en soufre ou en boues, ou contenant de la pyrite active difficile à déprimer par la chaux. La clé réside dans le contrôle du pH de la pulpe, qui doit être maintenu entre 6,5 et 7, ainsi que de la quantité d’acide sulfureux, et dans le renforcement de l’aération et de l’agitation. Par rapport à la méthode utilisant uniquement de la chaux, elle présente les avantages d’un fonctionnement stable, d’un bon indice de cuivre et d’une faible consommation d’activateurs tels que l’acide sulfurique.
(4) L'utilisation de chaux associée à un agent réducteur organique constitue également une méthode permettant d'obtenir une bonne réduction de la pyrite.
(5) Le mélange de chaux et de cyanure convient à la pyrite présentant une forte flottabilité. La pyrite qui ne flotte pas peut être séparée par flottation après avoir abaissé le pH par ajout d'acide sulfurique.
(6) Le chauffage peut également servir à accélérer l'oxydation superficielle de la pyrite et à réduire la teneur en pyrite.
7.2.3.2 Séparation de Minerai de cuivre, de soufre et de fer
Les gisements de cuivre-soufre-fer sont principalement des gisements de cuivre de type skarn, qui présentent généralement de faibles réserves et une faible teneur, et qui contiennent principalement de la chalcopyrite, ainsi qu'un peu de magnétite, de pyrite et de pyrrhotite.
La flottation sélective ou la flottation en masse suivie d’une séparation est souvent utilisée pour le cuivre et le soufre, tandis qu’une séparation magnétique à faible intensité est employée pour la récupération de la magnétite. La flottation peut précéder la séparation magnétique ou inversement. Si la séparation magnétique est effectuée en premier, la teneur en soufre du concentré de fer est généralement supérieure à celle requise, car la pyrrhotite peut nuire à la qualité du concentré de fer. Il est essentiel d’améliorer le taux de récupération de la pyrrhotite par flottation, tant pour augmenter la récupération du soufre que pour réduire la teneur en soufre du concentré de fer.
La mine de fer de Daye est un exemple de minerai de fer contenant du cuivre, du soufre et du cobalt. Il s’agit d’une grande exploitation minière traitant 10 000 t de minerai brut par jour. Le minerai est concassé selon un circuit ouvert en trois étapes, puis broyé selon un circuit fermé en deux étapes. Une flottation en masse, comprenant deux décanteurs primaires et deux décanteurs secondaires, est réalisée pour obtenir un concentré brut de cuivre-soufre, dans lequel le cobalt, l’or et d’autres composants associés sont également récupérés. La flottation du cuivre est ensuite effectuée en déprimant le soufre dans une pulpe hautement alcaline à un pH > 12 à l’aide de chaux, ce qui permet d’obtenir à la fois un concentré de cuivre et un concentré de soufre. L’or, l’argent et d’autres composants de valeur sont récupérés dans le concentré de cuivre, tandis que le cobalt est récupéré dans le concentré de soufre et peut être vendu sous forme de concentré de soufre-cobalt. Les résidus de la flottation en masse sont traités par séparation magnétique à faible intensité afin de récupérer le fer et de produire un concentré de fer.
7.2.3.3 Séparation par flottation du minerai de cuivre-molybdène
Les gisements de cuivre-molybdène trouvent leur principale application industrielle dans les gisements de cuivre sulfuré porphyrique. Les gisements de cuivre sulfuré porphyrique possèdent d'importantes réserves et constituent une ressource majeure pour l'extraction du cuivre. Ils se caractérisent par une faible teneur : Cu 0,5%-1%, Mo 0,01%-0,03%.
Dans ce type de minerai, le cuivre se présente principalement sous forme de chalcocite (Cu₂S) et de chalcopyrite (CuFeS₂), tandis que le molybdène se présente principalement sous forme de molybdénite (MoS₂). Il existe trois types de procédés d'enrichissement pour les minerais de cuivre-molybdène.
(1) La flottation en vrac, suivie d'un rebroyage et d'une séparation du cuivre et du molybdène dans le concentré primaire en vrac, est le procédé le plus couramment utilisé, en particulier pour les minerais de cuivre porphyriques, dans lesquels les minéraux sulfurés se présentent sous forme de grains grossiers et possèdent une bonne flottabilité. Ils peuvent être récupérés à l'aide de collecteurs courants tels que le xanthate et les agents moussants.
Lors du broyage primaire en une seule étape, plus de 90% de résidus peuvent être éliminés par flottation en vrac, ce qui réduit les coûts de broyage. Le concentré brut primaire est rebroyé et un concentré brut de cuivre-molybdène peut être obtenu en réduisant la teneur en soufre à l'aide de chaux. Le concentré brut de cuivre-molybdène est ensuite séparé par flottation pour obtenir un concentré de molybdène et un concentré de cuivre. Le concentré de soufre primaire peut être purifié par flottation ou par concentration par gravité pour obtenir le concentré de soufre final.
(2) La flottation en masse du cuivre et du molybdène, associée à une séparation par dépression du soufre, est utilisée pour les minerais de cuivre-molybdène à grains fins, à faible teneur en pyrite et présentant une flottabilité générale.
(3) La séparation magnétique pulsée à gradient élevé du concentré en vrac de cuivre-molybdène exploite le faible magnétisme de la chalcopyrite, tandis que la molybdénite est non magnétique. L'inconvénient réside dans le fait que la granulométrie des minéraux de cuivre et de molybdène est très fine, et que les minéraux de cuivre présentent un magnétisme assez faible, ce qui entraîne un taux de récupération relativement faible et un faible taux d'enrichissement.
Le régime de réactifs utilisé pour la dépression du cuivre et la flottation du molybdène comprend : le Na₂S, y compris le NaHS et le sulfure d’ammonium ; le Na₂S associé à un chauffage à la vapeur ; le cyanure seul ; le cyanure associé au Na₂S ; le réactif de Knox ; des oxydants tels que le NaClO ou le H₂O₂ ; et des dépresseurs organiques tels que l’acide mercaptoacétique. Le Na₂S, le cyanure ou les agents Knox sont très efficaces pour déprimer la chalcopyrite et la bornite, tandis que le sulfure d’ammonium, le ferricyanure et le ferrocyanure, ainsi que les oxydants tels que l’hypochlorite de sodium et le peroxyde d’hydrogène, sont efficaces pour déprimer les sulfures de cuivre secondaires. L’acide mercaptoacétique et d’autres dépresseurs organiques constituent de nouveaux dépresseurs de sulfure de molybdène, non toxiques et hautement efficaces, dont la promotion est toujours en cours.
Pour améliorer la séparation du cuivre et du molybdène, on peut recourir aux méthodes suivantes :
(1) La densification et l'élimination des agents sont indispensables avant la séparation du concentré en vrac afin d'éliminer les agents en excès présents dans ce dernier et de garantir que l'agitation et la séparation s'effectuent à la concentration appropriée.
(2) Dans certains pays, on procède à un chauffage à la vapeur du concentré en vrac à une température comprise entre 85 et 90 °C afin de désorber et de détruire le film collecteur présent à la surface du concentré en vrac, parfois en ajoutant un peu de chaux et en introduisant de l'oxygène ou de l'air. Cette méthode est efficace, mais son coût est élevé et elle se traduit par un procédé complexe.
(3) Le procédé de désactivation, qui consiste à stocker la boue dans des bassins de stockage pendant une longue période en y introduisant de l'air, est utilisé pour oxyder la surface de la chalcopyrite et la rendre hydrophile. Elle peut également rendre le xanthate inefficace, car le xanthate présent à la surface de la chalcopyrite et dans la pulpe peut s’oxyder et se décomposer à un pH faible et lorsqu’il est chauffé ou aéré pendant une longue période. Cette méthode peut ainsi réduire la flottabilité de la chalcopyrite.
(4) L'ajout progressif de sulfure de sodium permet de tirer parti de la chaleur dégagée lors de sa dissolution. Une partie de la solution de sulfure de sodium est versée dans la cuve d'agitation, tandis que l'autre partie est ajoutée sous forme solide dans les cellules de pré-séparation et de purification, ce qui permet d'utiliser la chaleur de dissolution pour augmenter la température de la pulpe et améliorer la suppression de la chalcopyrite.
(5) La flottation à l’azote permet d’éviter l’oxydation des réactifs, ce qui réduit leur dosage ; elle est utilisée aux États-Unis, au Canada et dans d’autres pays. Lors de la séparation du cuivre et du molybdène, on compte jusqu’à 6 à 8 opérations de nettoyage, ce qui se traduit par une longue chaîne de traitement, rendant les dépresseurs susceptibles de perdre leur efficacité. L'introduction d'azote permet d'empêcher l'oxydation et de réduire la consommation de Knox de 50%-70%.
(6) Les colonnes de flottation peuvent être utilisées pour le nettoyage ; elles produisent une épaisse couche de mousse et sont efficaces pour le nettoyage, ce qui permet de réduire le nombre d'opérations de nettoyage.
7.2.3.4 Séparation par flottation de Minerai de cuivre-nickel
Le nickel se présente sous forme de pentlandite ((Fe,Ni)₉S₈), de millérite (NiS), de nickélite (NiAs) et de pyrrhotite nickelifère dans les minerais de cuivre-nickel. La flottabilité de la pentlandite et de la millérite se situe entre celle de la chalcopyrite et celle de la pyrrhotite ; elles peuvent être séparées à l’aide de xanthates à haut pouvoir d’action, tels que le xanthate de butyle ou d’amyle, dans une pulpe faiblement acide ou faiblement alcaline. Le sulfate cuivrique est l’activateur de la pentlandite, tandis que la chaux en est le dépresseur. La séparation du cuivre et du nickel s'effectue principalement par flottation, tandis que la séparation magnétique et la concentration par gravité sont généralement utilisées en complément.
Il existe deux procédés de séparation par flottation pour le minerai de cuivre-nickel :
(1) Le concentré brut de cuivre et de nickel est obtenu par flottation, puis fondu pour obtenir de la matte de nickel, qui est ensuite coulée et cristallisée dans des conditions de maintien de la température afin de produire un minerai enrichi artificiellement. Ce minerai enrichi est ensuite concassé et broyé pour être soumis à une flottation dans un milieu à forte teneur en NaOH. Cette méthode offre un taux de récupération relativement élevé, mais son coût est également important. Elle est utilisée dans de nombreux pays pour obtenir des concentrés de cuivre et de nickel, qui sont ensuite fondus séparément.
(2) Une flottation sélective est effectuée pour obtenir respectivement un concentré de cuivre et un concentré de nickel. C'est le cas lorsque le minerai contient beaucoup plus de cuivre que de nickel et qu'il est possible d'obtenir un concentré de cuivre à faible teneur en nickel. Il est souhaitable que le cuivre puisse se retrouver dans le concentré de nickel, mais il faut empêcher le nickel de se retrouver dans le concentré de cuivre. En effet, le nickel subit des pertes importantes lors de la fusion du cuivre, tandis que le nickel présent dans le concentré de cuivre peut être récupéré intégralement lors de cette opération.
Le procédé de flottation du cupronickel se caractérise par sa simplicité, une durée de flottation prolongée, une faible utilisation de produits de nettoyage et une récupération précoce des minerais de cupronickel. La teneur en nickel du concentré de cupronickel est généralement comprise entre 4% et 8%. L'élimination de la pyrrhotite est essentielle pour améliorer la qualité du concentré de cuivre-nickel ; c'est pourquoi on recourt souvent à un procédé combiné de flottation et de séparation magnétique. L'élimination des gangues magnétiques, telles que le talc et la chlorite, est cruciale pour améliorer la qualité du concentré de nickel.
 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian