
KXLM Dikey Silindirli Değirmen
Dikey Silindirli Değirmen’e Giriş KXLM Dikey Silindirli Değirmen…

Demir atıkları, demir cevherinin işlenmesi ve manyetik ayrıştırılmasından sonra çamur halinde deşarj edilen bir bileşik mineral hammaddedir. Bileşimleri hem kimyasal hem de mineral bileşenleri içerir. Ana bileşen kuvars olup, esas olarak SiO₂, Al₂O₃, Fe₂O₃, CaO, MgO vb. ile az miktarda K₂O, Na₂O, S, P ve diğer elementleri içerir. Çoğu demir atığında ana bileşen SiO₂'dir. İnşaat malzemesi hammaddesi olarak kullanılan atıklar için en önemli özellik, Ca(OH)₂ çözeltisindeki kimyasal reaktiviteleridir. Demir atıklarının kendileri neredeyse hiç hidrolik çimento benzeri özelliğe sahip olmasa da, suyla karıştırılmış demir atık tozu normal sıcaklıkta veya hidrotermal kürleme koşulları altında Ca(OH)₂ ile reaksiyona girdiğinde, iyi hidrolik çimento benzeri özelliklere sahip bileşikler oluşabilir. Ayrıca, parçacık takviyeli kompozit malzemelerin hiyerarşik yapı teorisine göre, mineral katkı maddelerinin temel rolü, çimento benzeri malzeme ile reaksiyona girerek jeller veya mikrokristalin mineraller oluşturmak ve böylece çimento benzeri fazın miktarını artırmaktır. Bu prensip, hidrosentetik olarak üretilen atık inşaat malzemelerinin prensibine benzerdir.
5.1.1.1 Pişirilmemiş tuğla ve otoklavlanmış tuğla üretimi
Buharla işlenmemiş ve fırınlanmamış tuğlalar, çimentolu atık maden cevheri yapı malzemesi türüdür. Bu terim, atık maden cevheri parçacıklarının oda sıcaklığında veya 100°C’nin altındaki sıcaklıklarda bir çimentolama malzemesi kullanılarak bir bütün halinde bağlanmasıyla üretilen ve hizmet gereksinimlerini karşılayan düzenli şekillere sahip yapı malzemelerini veya ürünleri ifade eder. Bu tür malzemelerde atıklar esas olarak agrega görevi görür ve genellikle malzemeyi oluşturan kimyasal reaksiyonlara katılmaz; ancak kendi morfolojileri, parçacık boyutu dağılımı, yüzey durumu, mekanik mukavemetleri ve kimyasal kararlılıkları, malzemenin teknik performansı üzerinde önemli bir etkiye sahiptir. Temel ilke, hammaddelerin karıştırıldığında suyla reaksiyona girerek kalsiyum silikat hidrat (CSH) ve kalsiyum alüminat hidrat (CAH) gibi maddeler oluşturmasıdır (burada C = CaO, S = SiO₂, A = Al₂O₃, F = Fe₂O₃). Bu iki hidrasyon ürünü, demir atık parçacıklarını birbirine bağlar ve aynı zamanda demir atık tuğlalarının mukavemetinin ana kaynağıdır.
Ma’anshan Madencilik Araştırma Enstitüsü, Qidashan ve Waitoushan demir madenlerinden elde edilen atık maden cevheri kullanarak ateşlenmemiş tuğlaların üretimini başarıyla gerçekleştirdi. Bu tür pişirilmemiş duvar tuğlası, ana hammadde olarak ince atık kumunu (SiO₂ > 70%) kullanır; buna az miktarda agrega, kireçli çimento malzemesi ve katkı maddeleri karıştırılır. Uygun miktarda su ilave edilir ve homojen bir şekilde karıştırıldıktan sonra karışım, 19,6–114,7 MPa basınçta 60 t'lik bir pres üzerinde kalıplanır. Kalıptan çıkarıldıktan sonra tuğlalar, bitmiş ürün haline gelmek üzere 28 gün boyunca standart koşullar altında (doğal kürleme) kürlenir. İşlem akışı Şekil 5-1“de gösterilmiştir. Qidashan ve Waitoushan’dan elde edilen atık tuğlalar test edilmiş ve tüm göstergeler, eski Ulusal Yapı Malzemeleri Bürosu tarafından yayınlanan ”Sinterlenmemiş Kil Tuğlalar için Teknik Şartlar” belgesinde belirtilen 100. sınıf standart tuğla gerekliliklerini karşılamıştır.
Dalian Teknoloji Üniversitesi, Angang Dagushan Demir Madeni ile işbirliği içinde, demir atıklarını ve kireci ana hammadde olarak kullanarak, uygun miktarlarda modifiye malzemeler ve katkı maddeleri ekleyerek buharla sertleştirilmiş atık tuğlalar geliştirdi. Bu tuğlalar, 100. sınıf ve üzeri standart tuğlaların gerekliliklerini karşılayan iyi fiziksel ve mekanik özellikler sergiledi.
Feng Xueyuan ve arkadaşları, Zhangjiakou Şehri, Chicheng İlçesi, Longguan bölgesinden elde edilen tipik özelliklere sahip yüksek silisli demir atıklarını kullanarak buharsız ve fırınlanmamış tuğlalar ürettiler. Tuğlalar, basınç dayanımı ve eğilme dayanımı açısından MU10 ulusal standart gerekliliklerini karşıladı. Optimum karışım oranında, atık maden cevheri kullanım oranı yaklaşık 'ye ulaştı. Zhang Jinrui, Jia Qingmei ve diğerleri, deneysel çalışmalarında Tangshan Shirengou Demir Madeni'nden elde edilen atıkları kullanarak bunlara bir miktar iri agrega ve çimento eklediler ve MU10 ile MU15 mukavemet sınıflarına sahip atık tuğlalar ürettiler. Ham karışımdaki atık içeriği 'e ulaştı.
Demir atıklarından otoklavlanmış tuğla üretim süreci, temelde buharla işlenmemiş ve fırınlanmamış tuğlaların üretim süreciyle aynıdır; aradaki temel fark, kürleme koşullarındadır. Jia Qingmei, Zhang Jinrui ve diğerleri de Tangshan Shirengou Demir Madeni'nden elde edilen yüksek silikonlu demir atıklarından otoklavlanmış tuğla üretimi üzerine araştırma yapmış ve iyi sonuçlar elde etmiştir. Düzeltici malzemelerin eklenmesi, oranların ayarlanması, harç hazırlığı ve titreşimli kalıplama işlemlerinin ardından demir atıkları 11 saat süreyle otoklavlanmıştır. Elde edilen otoklavlanmış atık tuğlalar, basınç ve eğilme mukavemeti açısından ilgili standartları karşılamış olup, hammadde karışımında ortalama 50% oranında demir atıklarının kullanımıyla özellikle yüksek bir kullanım oranına ulaşılmıştır.
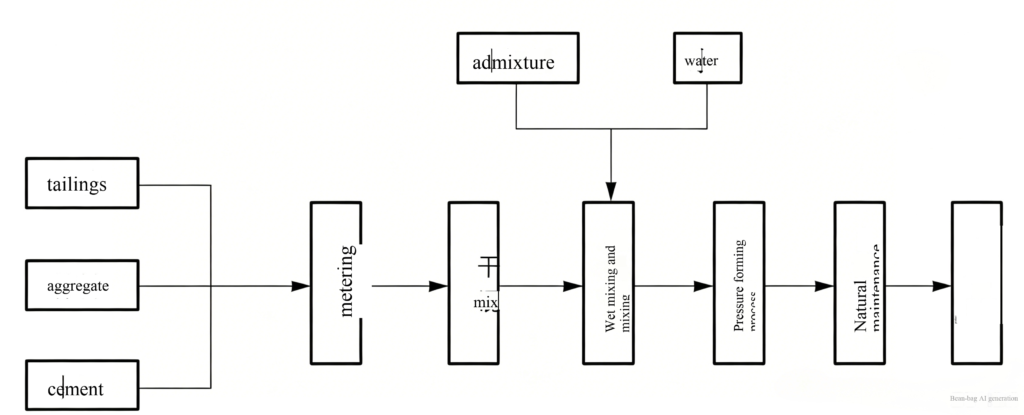
Şekil 5-1: Pişirilmemiş atık tuğlaların üretim süreci akışı
Duvar ve zemin dekoratif tuğlalarının üretimi
Demir atıklarından dekoratif kaplama tuğlalarının üretimi, basit bir süreç, düşük hammadde maliyeti, iyi fiziksel özellikler, pürüzsüz ve çekici bir yüzey ile diğer dekoratif kaplama tuğla türlerine (örneğin, çimento zemin tuğlaları, seramik sırlı karolar) kıyaslanabilir bir dekoratif etki sunmaktadır. Chen Jichun ve arkadaşları, düşük silikonlu demir atıkları (Wuhan Demir ve Çelik Madencilik Şirketi’ne ait Chengchao Demir Madeni’nden elde edilen elek üstü atıklar) kullanarak preslenmiş renkli kaldırım tuğlalarını başarıyla üretmişlerdir. Optimum karışım oranı çimento : uçucu kül : atık kumu = 25 : 10 : 65 olarak belirlenmiş ve su-çimento oranı 8% olarak ayarlanmıştır. Ardından, farklı katkı maddelerinin ürün performansı üzerindeki etkisi incelenmiştir. Kullanımı zor olan düşük silikonlu demir atıklarının yanı sıra ıslak deşarjlı uçucu kül, 425# sıradan Portland çimentosu ve TN, TH, TB, FN ve TNC katkı maddeleri (ticari olarak temin edilebilen kimyasal olarak saf reaktifler) kullanılarak kaldırım tuğlaları üretildi. Katkı maddelerinin tuğla mukavemeti ve diğer özellikler üzerindeki güçlendirici etkisinin sırası FN > TNC > TN > TB > TH olarak belirlenmiştir. Zhang Yi ve arkadaşları, Anhui Eyaleti’ndeki Huangmeishan’dan elde edilen demir atıklarını ana hammadde olarak kullanarak, ters titreşimli şekillendirme işlemi ve presleme işlemiyle renkli zemin tuğlaları üretmişlerdir. Tuğlaların basınç dayanımı ulusal standardı aşmış ve yol yapımı gerekliliklerini karşılamıştır. Karışım oranları ve ilgili veriler Tablo 5-1’de gösterilmiştir. Ters titreşim işlemiyle üretilen renkli zemin tuğlaları çekici, yüksek mukavemetli, kaymaz ve aşınmaya dayanıklıdır. Bu işlem düşük yatırım gerektirir, hızlı getiri sağlar, çok çeşitli yüksek kaliteli ürünler üretir ve yüksek katma değer sunar. Ancak talep ve nakliye maliyetleri yüksektir. Presleme işlemi, yüksek otomasyon derecesi, büyük birim üretim, basit işlem akışı ve yüksek üretim verimliliği ile öne çıkar. Kayma direnci, aşınma direnci, donma-çözülme direnci, su tahliyesi, kolay döşeme, kolay sökme, kolay yama ve kolay onarım gibi birçok avantaj sunar. Bu tür tuğlalar parklar, yollar ve meydanlarda yaygın olarak kullanılmaktadır; büyük bir talep ve önemli gelişme potansiyeli bulunmaktadır.
Ma’anshan Madencilik Araştırma Enstitüsü, Qidashan ve Waitoushan demir madenlerinden elde edilen ince atık maden cevherini kullanarak, az miktarda inorganik çimento benzeri malzeme, sıradan Portland çimentosu, beyaz Portland çimentosu ve uygun miktarda su ekleyerek, homojen bir şekilde karıştırıp çalkaladıktan sonra, iki katmanlı (taban katmanı ve yüzey katmanı) bir yapı kullanarak dekoratif kaplama tuğlaları üretti. Üretim süreci Şekil 5-2’de gösterilmiştir. Ürünler üzerinde yapılan testler, basınç dayanımlarının…
Tablo 5-1 Karışım oranları ve basınç dayanımı test sonuçları
| Teknik çözüm | Atıklar / % | Çimento / % | Kırma taş / % | Basınç dayanımı / MPa |
|---|---|---|---|---|
| Ters titreşimli şekillendirme işlemi | 46.2 | 38.5 | 15.3 | 31.15 |
| Presleme işlemi | 40 | 13.3 | 46.7 | 24.9 |
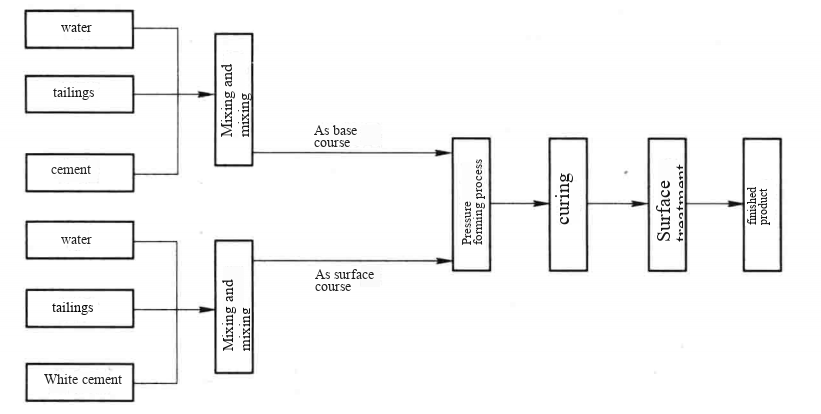
Şekil 5-2: Dekoratif kaplama tuğlalarının üretimine ilişkin süreç akış şeması
Ortalama basınç dayanımı 19,6 MPa; eğilme dayanımı 5,0 MPa olup, alkali direnci ve korozyon direnci nispeten yüksektir. Demir atıklarından dekoratif kaplama tuğlalarının üretimi, basit bir süreç, düşük hammadde maliyeti, iyi fiziksel özellikler, pürüzsüz ve çekici bir yüzey ve diğer dekoratif kaplama tuğla türleriyle (örneğin, çimento zemin tuğlaları, seramik sırlı karolar) karşılaştırılabilir bir dekoratif etkiye sahiptir.
Tongji Üniversitesi, Ma’anshan Demir ve Çelik A.Ş.’nin Gushan Demir Madeni ile işbirliği içinde, parçacık boyutu 0,15 mm’nin altında olan atık tozunu ana hammadde olarak kullanmış, bunu 10%–15% sönmemiş kireç tozu ile karıştırarak çeşitli özellik ve şekillerde duvar ve zemin tuğlaları olarak preslemiştir. Üretilen tuğlalar, herhangi bir pigment ilavesi olmaksızın kahverengidir ve solmayan homojen bir renge sahiptir; bu da onları çıplak duvar kaplaması için uygun hale getirir. Bağlayıcı olarak Portland çimentosu kullanılması daha da iyi sonuçlar verir ve süreci daha da basitleştirir. Üretilen dekoratif kaplama tuğlaları özellikle dış cephe kaplaması için uygundur. Alternatif olarak, bitmiş tuğlaların yüzeyi, farklı renklerdeki pigmentlerle karıştırılmış doymamış polyester reçine ile işlenerek tek renkli veya doğal mermer desenli parlak kaplama tuğlaları üretilebilir. Tuğlalar ayrıca herhangi bir pigment kullanılmadan, sadece reçine veya diğer kaplamalar kullanılarak da üretilebilir; bu şekilde iç dekorasyonda sıradan seramik karoların ve suni mermerin yerini alabilecek koyu kahverengi parlak tuğlalar elde edilir. Atmosferik buharla kürlenen atık tuğlaların basınç dayanımı 12,4 MPa, eğilme dayanımı ise 3,0 MPa’dır. Karışıma uygun miktarda uçucu kül ve az miktarda alçıtaşı eklendiğinde, mukavemet 20,0 MPa’nın üzerine çıkarılabilir. Ayrıca, yapılan testler bu tür atık tuğlaların atmosferik etkenlere karşı da dayanıklı bir malzeme olduğunu göstermiştir.
Makineyle preslenmiş kireç-kum tuğlalarının üretimi
Jinling Demir Madeni’nin zenginleştirme tesisi, madenin özelliklerini göz önünde bulundurarak, atık maden çamurunu kullanarak makineyle preslenmiş kireç-kum tuğlaları üretmektedir. Bu tuğlalar esas olarak demir atıklarından üretilir; uygun miktarda çimento ile karıştırılır, kuru olarak homojen bir şekilde harmanlanır, ardından az miktarda bağlayıcı madde ile karıştırılır ve yüzey aktivitesini artırmak için öğütülür. Bir pres üzerinde şekillendirildikten sonra doğal olarak kürlenirler. Süreç basittir: fırınlama veya buharla kürleme gerektirmez, enerji tasarrufu sağlar (kil tuğlalara kıyasla 10.000 tuğla başına yaklaşık 0,16 t standart kömür tasarrufu sağlar) ve kirliliğe neden olmaz. Üretilen kireç-kum tuğlaları, doğru boyutlara, keskin kenarlara, düzgün bir görünüme ve düz gövdelere sahiptir; bu da gerekli sıva harcı miktarını azaltır, iş verimliliğini artırır ve inşaat maliyetlerini düşürür. Maden, Ekim 1989’da bir üretim hattı kurdu. Yapılan testler, kireç-kum tuğlalarının tüm fiziksel performans göstergelerinin, 100. Sınıf makine presli kireç-kum tuğla standardının teknik gerekliliklerini karşıladığını gösterdi.
5.1.1.4 Karbonatlı atık tuğlalarının üretimi
Yuquanling Demir Madeni, 1986 yılında atık maden kumu kullanılarak karbonatlı tuğla üretimi konusunda araştırmalara başlamış ve bu alanda başarıya ulaşmıştır. Karbonatlı atık tuğlalar, atık kum ve kireçten üretilen duvar malzemeleridir. Ham malzeme hazırlığı ve presle şekillendirme işlemlerinden sonra, kireç fırını egzoz gazından elde edilen karbondioksit (CO₂) kullanılarak karbonatlandırılırlar.
A. İlke
Yarı mamul karbonatlanmış kireç-kum tuğlalar, öncelikle sönmemiş kirecin hidrasyonu ve sertleşmesi yoluyla kalsiyum hidroksit kristalleri oluşturur. Ardından, kireç fırını egzoz gazından elde edilen CO₂ kullanılarak karbonatlaşma işlemiyle kalsiyum karbonat kristalleri (CaCO₃) oluşur. Hidratlardan kimyasal olarak bağlanmış su buharlaşır ve ürün nihai karbonatlaşma mukavemetine ulaşır. Kimyasal reaksiyonlar şöyledir:
CaO + H₂O → Ca(OH)₂
Ca(OH)₂ + nH₂O + CO₂ → CaCO₃ + (n+1)H₂O
B. Süreç
80%–85% atık kumu ve 15%–20% kireç tozu belirli oranlarda karıştırılır, yaklaşık 9% su ile harmanlanır, karıştırılır ve ardından sekiz delikli bir tuğla presinde şekillendirilir. Fırına girmeden önce tuğlalar, nem içeriği 4%'nin altına düşene kadar bir kurutucuda veya doğal olarak kurutulur. Ardından, CO₂ içeriği 20%–40% ve karbonatlama derinliği 60%'nin üzerinde olan bir tünel fırında karbonatlanır. Fırından çıktıktan sonra nihai ürün elde edilir.
Bu tür tuğlaların üretim süreci basittir; hem gelişmiş hem de temel ekipmanlarla gerçekleştirilebilir ve zorlu teknik sorunlar içermez. Atık kum ve kireçtaşı bulunan her yerde seri olarak üretilebilir.
5.1.1.5 Serpantin sırlı fayans ve tuğla üretimi
Weihai Demir Madeni’nden boşaltılan atıklar, esas olarak serpantin cürufundan oluşmakta olup, yıllık boşaltım miktarı 100.000–150.000 metrik tondur. Serpantin cürufunu kapsamlı bir şekilde değerlendirmek amacıyla, 1987 yılının Mayıs ayından Temmuz ayına kadar serpantin cüruflu sırlı fayans üretim süreci üzerine fizibilite testleri gerçekleştirilmiştir. Serpantin cürufunun başlıca mineral bileşenleri, serpantin, olivin, diyopsit, tremolit ve hornblend gibi silikat mineralleridir. Öğütülmüş parçacık boyutu ince ve tekdüzedir: tipik olarak 85% < 0,256 mm. Fizikokimyasal özelliklerine (mineral bileşimi, kimyasal bileşimi, parçacık boyutu vb.) dayanarak, cüruf tuğla ve kiremit gibi sıradan sivil yapı kaplama malzemelerinin üretimi için ana hammadde olarak doğrudan kullanılabilir.
A. Serpantin cüruflu sırlı fayans ve tuğla üretim ilkesi
Bu ilke, esas olarak minerallerin erime-kristalleşme özelliklerine dayanmaktadır. Katı fazdan katı-sıvı faza geçişin gerçekleştiği yüksek sıcaklıklı erime süreci sırasında, malzeme içindeki moleküller arasındaki itme kuvvetleri artarken, moleküler bağlar arasındaki bağlanma kuvvetleri azalır. Katı-sıvı fazdan katı faza geçiş sırasında gerçekleşen kristalleşme sürecinde, moleküller arasındaki itme kuvvetleri artar ve moleküler bağlar arasındaki bağlanma kuvvetleri artar. Kimyasal olarak SiO₂, Al₂O₃, CaO, MgO ve Fe₃O₄ bakımından zengin olmasıyla karakterize edilen serpantin cüruf kiremit/tuğla hamuru, yüksek sıcaklıkta eritme ve kristalleşmeye tabi tutulur ve katı faz → katı-sıvı faz → katı faz fiziksel ve kimyasal reaksiyon sürecini tamamlar. Bu, moleküller arasındaki bağlanma kuvvetlerini artırarak, pişmiş tuğla/kiremitlerin sertlik, mukavemet, korozyon direnci, su emme ve diğer özelliklerinde değişikliklere yol açar ve böylece çeşitli orijinal fiziksel özellikleri iyileştirir.
B. Üretim süreci
Serpantin cüruflu sırlı tuğla ve kiremitlerin ana üretim süreci şunları içerir: hammadde hazırlığı, ham parça şekillendirme, sırlama, sıcak hava ile kurutma ve eritme-kristalleştirme.
(1) Hammadde hazırlığı. Cürufun kimyasal bileşimi ve fiziksel özelliklerine dayanarak, sıradan tuğla/kiremitlere göre daha yüksek ateş dayanıklılığına ve inceliğe sahip bir ham malzeme hazırlayınız. Ham malzeme genel olarak aşağıdaki gereksinimleri karşılamalıdır: kimyasal bileşim – SiO₂ 60%–70%, Al₂O₃ 10%–25%, CaO+MgO 0%–25%, Fe₂O₃ 3%–15%; tane boyutu – >0,25 mm: 2%, 0,25–0,05 mm: 40%, 0,05–0,005 mm: 45%, <0,005 mm: 12%; plastisite indeksi <7 (sıvı sınır ve plastik sınır ile); kurutma büzülmesi <12%; pişirme doğrusal büzülmesi <8%.
(2) Boş şekillendirme. Hazırlanan hammadde, bir karıştırıcıda plastik bir yapıya gelene kadar karıştırılır, ham parçalar halinde kesilir; bu ham parçalar bir kalıba gönderilir ve bir pres makinesinde kaba ham parçalar haline getirilir, ardından bir kurutma odasında kurutulur.
(3) Cam kaplama. Neredeyse kurumuş olan kaba ham parçaların yüzeyleri işlenir ve ardından ihtiyaç duyulduğu şekilde sır (temel sır, renkli sır vb.) püskürtülür. Kurutma odasında sıcak hava ile nem içeriği 1%’nin altına düşene kadar kurutulduktan sonra fırına gönderilirler.
(4) Erime-kristalleşme. Kurutulmuş ham parçalar bir fırına yerleştirilir (genellikle özel olarak üretilmiş gözenekli bir fırın veya refrakter malzemelerden yapılmış tünel fırın). İlk 0–14 saat boyunca sıcaklık saatte ortalama 50 °C artırılır; 14–20. saatler arasında ise saatte ortalama 30 °C artırılır. Ardından sıcaklık 25–28 saat boyunca sabit tutulur ve fırın sıcaklığı 1000–1050°C'ye ulaşır. Malzeme katı çözelti durumuna geldiğinde, ateş 4–6 saat süreyle kesilir ve kristalleşme için sıcaklık düşürülür.
Bu sırlı karo üretim süreci basittir, yaygın olarak bulunabilen hammaddelerden yararlanır ve maliyeti düşüktür; bu da kullanım açısından geniş bir potansiyel sunmaktadır.
5.1.1.6 “Üç hayır” atık tuğlalarının üretimi
Angang (Anshan Demir ve Çelik Grubu), ana hammadde olarak demir atık tozunu kullanarak “üçsüz” atık tuğlaları (presleme yok, buharlama yok, pişirme yok) üretmiştir. Testler, bu tuğlaların JC153-75 MU10 standardının gerekliliklerini tam olarak karşıladığını göstermiş ve ürün, eyalet düzeyinde teknik değerlendirmeyi geçmiştir.
A. Başlıca hammaddeler ve kalite gereklilikleri
Bu tuğlaların ana malzemesi demir atık tozu, sertleştirici maddesi kireç ve bağlayıcı maddesi ise çimentodur.
(1) Demir atık tozu: Anshan bölgesindeki Sanshao zenginleştirme tesisinden çıkan demir atıkları. Bu atıkların kimyasal bileşimi, fiziksel özellikleri ve tane boyutu dağılımı Tablo 5-2 ve 5-3’te gösterilmiştir. Yoğunluk: 2,85 g/cm³; yığın yoğunluğu: 1480 kg/m³; çamur içeriği ≤3%; su içeriği ≤2%.
Tablo 5-2 Demir atık tozunun kimyasal bileşimi
| Bileşen | SiO₂ | FeO | MgO | Al₂O₃ | CaO | FeCO₃ | S | P | Diğerleri | Külleşme kaybı |
|---|---|---|---|---|---|---|---|---|---|---|
| Kütle fraksiyonu / % | 70.53 | 4.07 | 2.74 | 1.06 | 2.44 | 8.17 | 0.1 | 0.033 | 3.11 | 3.68 |
Tablo 5-3 Demir atık tozunun parçacık boyutu dağılımı
| Elektin açıklığı / mm | 0.6 | 0.4 | 0.3 | 0.15 | 0.1 | 0.08 | +0.076 | -0.076 |
|---|---|---|---|---|---|---|---|---|
| Kısmi kalıntı / % | 0.26 | 1.6 | 9.0 | 33.8 | 26.5 | 0.43 | 10.01 | 18.41 |
(2) Kireç: sertleştirici olarak sönmemiş kireç. Kütlece CaO içeriği ≥65%; yığın yoğunluğu 1100 kg/m³. Parçacık boyutu dağılımı Tablo 5-4’te gösterilmiştir. Uygun ilave miktarı 10%–20%’dir.
Tablo 5-4 Sönmemiş kireç tozunun tane boyutu dağılımı
| Elektin açıklığı / mm | 0.6 | 0.3 | 0.08 | +0.076 | -0.076 |
|---|---|---|---|---|---|
| Kısmi kalıntı / % | 14.6 | 27 | 25.6 | 0.25 | 32.51 |
(3) Katkı maddesi – uçucu kül: Uçucu kül, yaygın olarak bulunabilen bir endüstriyel atık kalıntısıdır. Yoğunluk: 2,2 g/cm³; yığın yoğunluğu: 1000 kg/m³; incelik derecesi: 0,08 mm elekte kalan kalıntı ≤8%; tutuşma kaybı ≤7%; SO₃ içeriği ≤3%. Kimyasal bileşim Tablo 5‑5’te gösterilmiştir. Uygun ilave miktarı yaklaşık 15%’dir.
Tablo 5-5 Uçucu külün kimyasal bileşimi
| Bileşen | SiO₂ | Al₂O₃ | Fe₂O₃ | CaO | MgO | S |
|---|---|---|---|---|---|---|
| Kütle fraksiyonu / % | 48.74 | 35.76 | 5.30 | 3.06 | 1.19 | 0.26 |
(4) Aktivatör ve kompozit katkı maddesi: Aktivatör, hemihidrat alçıtaşıdır (CaSO₄·0,5H₂O); kompozit katkı maddesi ise kendi hazırladığımız bir K-ajanıdır. Uygun katkı miktarı 0,5%–1,0%'dir.
(5) Çimento: 325 veya 425 sınıfı sıradan Portland çimentosu veya yüksek fırın cüruflu Portland çimentosu. Miktar, maliyet temelinde belirlenir ve genellikle 15%’yi aşmaz.
B. Mekanizma
Atık toz tuğlalarında “üç hayır” ilkesini (presleme yok, buharlama yok, pişirme yok) sağlamak için hammaddelerin oda sıcaklığında silikatlar, alüminatlar ve hidratlanmış sülfoalüminatlar oluşturması gerekir. X-ışını difraksiyon analizi, ham tuğlaların önemli miktarda C-S-H tobermorit jeli veya kristalleri ile az miktarda hidratlanmış kalsiyum sülfoalüminat iğne benzeri kristalleri içerdiğini göstermektedir. Tuğlalara eklenen kompozit katkı maddesi, oldukça etkili bir yüzey aktif maddedir. Bu maddenin dağıtıcılık ve adsorpsiyon etkileri, çimentonun hidrasyon noktalarını artırır, çimento, kireç, atık tozu ve uçucu kül parçacıkları arasındaki arayüz koşullarını iyileştirir, hidrasyon reaksiyonunu hızlandırır ve oda sıcaklığında önemli ölçüde mukavemet sağlar.
“Üç-hayır” tuğlaların hazırlanmasında yer alan başlıca hidrasyon reaksiyonları şunlardır (reaksiyon formüllerinde C = CaO, S = SiO₂, A = Al₂O₃, F = Fe₂O₃):
2C₃S + 6H₂O = 3CaO·2SiO₂·3H₂O + 3Ca(OH)₂
2C₂S + 4H₂O = 3CaO·2SiO₂·3H₂O + Ca(OH)₂
C₃A + 6H₂O = 3CaO·Al₂O₃·6H₂O
C₄AF + 7H₂O = 3CaO·Al₂O₃·6H₂O + CaO·Fe₂O₃·H₂O
3CaO·Al₂O₃·6H₂O + 3CaSO₄·2H₂O + 20H₂O = C₃A·3CaSO₄·3H₂O
xCa(OH)₂ + Al₂O₃ + mH₂O = xCaO·Al₂O₃·mH₂O
yCa(OH)₂ + SiO₂ + nH₂O = yCaO·SiO₂·nH₂O
Çimento hidrasyonu sonucu oluşan Ca(OH)₂, atık tozu ve uçucu külde bulunan aktif Al₂O₃ ve SiO₂ ile daha da reaksiyona girerek düşük alkaliniteli silikat ve alüminat hidratları oluşturur; bu da tuğla yapısını yoğunlaştırır, mukavemeti artırır ve iyi donma direnci, su direnci ile diğer mükemmel özellikler kazandırır.
C. Süreç
Süreç temel olarak dozajlama, karıştırma, dinlendirme, şekillendirme ve sertleştirme aşamalarını içerir. Hammaddeler, atık tozu : çimento : uçucu kül : kireç = 6:1,5:1,5:1 veya 7:1:1:1 oranında ayarlanır, aktivatör (alçıtaşı) eklenir ve kuru olarak homojen bir şekilde karıştırılır. Su ve K ajanı eklenir ve elle homojen bir şekilde karıştırılır. Eklenen su miktarı genellikle atık tozu kütlesinin 20%–30%'sidir. Karıştırma işleminden sonra karışımın 20–30 dakika dinlenmesine izin verilir, ardından olgunlaştırılır, kalıplara yerleştirilir ve yüzeyi düzeltilir. Kalıplar 24 saat sonra çıkarılır ve tuğlalar bir ay boyunca havada veya suda kürlenir. Suda elde edilen mukavemet, havada elde edilene göre yaklaşık 20%–30% daha yüksektir.
Bu tuğla üretim süreci, büyük miktarlarda endüstriyel atık kalıntılarını değerlendirebilir; bu da malzeme kaynaklarının geliştirilmesine, enerji tasarrufuna ve üretim maliyetlerinin düşürülmesine katkıda bulunur.
5.1.1.7 Vitrifiye tuğla üretimi
Vitrifiye tuğlaların üretimi için, ham cevherin yüksek kütle fraksiyonlarında SiO₂ ve Al₂O₃ içermesi ve ayrıca K₂O, Na₂O, CaO ve MgO gibi belirli miktarlarda düşük erime noktalı maddeler barındırması gerekir. Yerli ve uluslararası seramik vitrifiye tuğlaların kimyasal bileşimleri ile birkaç tipik Çin demir cevheri atığının kimyasal bileşimleri karşılaştırıldığında, Anshan tipi demir cevheri atıklarının temel olarak bileşim gereksinimlerini karşılayabildiği ve bazı demir cevheri atıklarının ise kuvars kumu eklenerek bu gereksinimleri karşılayabildiği görülmektedir. Özellikle, demir atıkları belirli miktarda Fe₂O₃ içerir; bu madde, çeşitli işleme yöntemlerinden geçirildikten sonra sinterlenmiş gövdeye kahverengi, sarı, kırmızı ve siyah gibi farklı renkler kazandırabilir. Bu da onları renkli seramik vitrifiye tuğlaların üretimi için doğal bir renklendirici haline getirir.
Çin, 20. yüzyılın sonlarında bile demir atıklarının seramik vitrifiye tuğla üretiminde kullanılmasının fizibilitesini araştırmaya başlamıştı. 1997 yılında, Pekin Bilim ve Teknoloji Üniversitesi'nden (USTB) Ni Wen ve arkadaşları, Damiao demir madeni atıklarını kullanarak veya belirli miktarda kil ilavesiyle ilk kez seramik vitrifiye tuğlalar ürettiler. Tuğlaların basınç dayanımı 162 MPa, eğilme dayanımı 62 MPa ve su emme oranı 0,1%'nin altındaydı. Son yıllarda, atık kaynaklarının kullanımına olan ilginin artması ve inşaat malzemelerine yönelik pazar talebinin sürekli yükselmesi ile birlikte, demir atıklarından vitrifiye tuğla üretimi konusundaki araştırmalar da artmıştır. 2007 yılında, Hunan Demirsiz Metaller Araştırma Enstitüsü, Benxi Demir ve Çelik atıklarını hammadde olarak kullanarak vitrifiye tuğla üretmiştir. Ürün gri renkteydi; su emme oranı 0,68% ve basınç dayanımı 65,3 MPa idi ve inşaat malzemeleri endüstri standardını karşılıyordu. 2012 yılında, Jingdezhen Seramik Enstitüsü’nden Shi Qi, Panzhihua Demir ve Çelik atıklarını kullanarak su emme oranı 0,1%–0,4% su emme oranı, 46,2–48,7 MPa basınç dayanımı ve 146–155 mm aşınma direncine sahip siyah vitrifiye tuğlalar üretti. 2013 yılında, USTB’den Jiao Juan ve arkadaşları, Chengchao demir atıklarından homojen fayanslar ve seramik vitrifiye tuğlalar üretmeye yönelik deneyler gerçekleştirdiler ve Chengchao demir atıklarının siyah seramik vitrifiye tuğlaların üretiminde kullanılabileceğini gösterdiler.
USTB tarafından, kil ilavesi yapılmış Damiao vanadyum-titanyum manyetit atıklarının kullanılmasıyla vitrifiye tuğla üretimi üzerine yapılan deneysel çalışma
A. Hammaddeler
Damiao demir madeni atıklarında bulunan başlıca mineraller, plajiyoklaz, piroksen, klorit ve epidot gibi boşta kalan minerallerdir. Atıklar ince bir şekilde öğütülmüş ve kimyasal analizlere tabi tutulmuştur; sonuçlar Tablo 5-6’da gösterilmiştir.
Tablo 5-6 Atıkların (%) kimyasal analiz sonuçları
| Bileşen | Fe₂O₃ + FeO | Al₂O₃ | MgO | K₂O | Na₂O | CaO | TiO₂ | P₂O₅ | MnO | SiO₂ |
|---|---|---|---|---|---|---|---|---|---|---|
| Kütle fraksiyonu | 16.48 | 16.26 | 3.62 | 1.02 | 3.02 | 6.79 | 4.28 | 0.62 | 0.15 | 43.02 |
Kildeki ana mineral montmorillonittir ve kimyasal bileşimi şu şekildedir: SiO₂ 68,04%, Al₂O₃ 16,46%, K₂O 0,22%, Na₂O 2,31%, CaO 0,29%, MgO 6,20%, Fe₂O₃ eser miktarda, ateşleme kaybı 5,92%'dir. Kil ilavesi 10%'dir.
B. Süreç
Atıklar belirli bir oranda kil ile karıştırılır ve karışım, 98% < 0,043 mm boyutuna gelene kadar öğütülür. Kurutulan malzeme, 5% su ile granül haline getirilir ve granüller 38 MPa basınçta ıslak tuğlalara preslenir. Tuğlalar daha sonra 1145–1150°C'de pişirilir. Parlatma işleminden sonra, pişirilmiş numuneler kahve renginde vitrifiye tuğlalar haline gelir. Testler, tüm performans göstergelerinin ticari vitrifiye tuğlalar için gereklilikleri karşıladığını göstermektedir. İndirgen atmosferde pişirilirse (yani, tuğla hamurlarının kömür tozu içeren bir pişirme kabına yerleştirilmesi; tuğlalar ve kömür arasında doğrudan temas olmaksızın sızdırmaz şekilde kapatılması – doğrudan temas manyetiti demir oksit ve metalik demire indirger ve erimeye neden olur), sonuçta siyah bir gövde elde edilir; bu gövde cilalandıktan sonra parlak siyah bir renk alır.
Damiao demir madeninden elde edilen orijinal atıklar, ticari vitrifiye tuğla kalite standartlarını karşılayan kahve rengi ve siyah vitrifiye tuğlaların üretiminde kullanılabilir. Erken mukavemet ve pişirme sıcaklığı aralığı açısından, üretim ölçeğinin büyütülmesi ve endüstriyel denemeler gerçekleştirilebilir.
Çin’de demir atıklarından seramik vitrifiye tuğla üretimi konusundaki araştırmalar erken bir dönemde başlamış olsa da, demir atıklarından seramik vitrifiye tuğlaların büyük ölçekli endüstriyel üretimi henüz gerçekleştirilememiştir. Endüstriyel ölçekte üretimi gerçekleştirebilmek için teknik sorunların çözülmesi, ürünün tanıtımı ve pazarın geliştirilmesi konularının hâlâ ele alınması gerekmektedir.
5.1.1.8 Fırınlanmış tuğla üretimi
Fırınlanmış tuğlalar, uzun bir geçmişe ve çok yüksek tüketime sahip bir yapı malzemesidir. Fırınlanmış tuğla üretimi için Çin her yıl büyük miktarda kil tüketmektedir ve kil çıkarma faaliyetleri de çok sayıda tarım arazisini tahrip etmektedir. Bu nedenle Çin hükümeti, katı kilden üretilen fırınlanmış tuğlaların üretimini açıkça yasaklamıştır. Fırınlanmış tuğlalar yüksek kaliteli hammadde gerektirmez, ancak büyük miktarlarda hammaddeye ihtiyaç duyar. Yüksek üretim hacmine sahip ancak kullanım oranı düşük bir atık kalıntısı olan demir atıkları, bu uygulama için iyi bir potansiyel sunmaktadır. Kili kısmen demir atıklarıyla ikame ederek ve uygun miktarda plastikleştirici ekleyerek, sıradan kil tuğlalar başarıyla fırınlanabilir. Ayrıca, eklenen demir atıklarının miktarı kontrol edilerek farklı mukavemet sınıflarına sahip atık tuğlalar üretilebilir. Demir atıklarını pişmiş tuğla üretiminde kullanmak, mevcut fabrika koşullarından yararlanmayı sağlar; bu da az yatırım gerektirir ve hızlı getiri sağlar. Bu durum aynı zamanda demir atıklarının kapsamlı bir şekilde değerlendirilmesi, enerji tasarrufu, atıkların değerlendirilmesi ve çevrenin korunması için yeni bir yol açmaktadır.
Wang Jinzhong, Benxi’deki Waitoushan Demir Madeni’nden elde edilen atık maden cevherini kullanarak fırınlanmış tuğlaları başarıyla geliştirdi. Demir atık cevheri karmaşık bir bileşime sahip olduğu ve yapışkanlık özelliği bulunmadığı için, fırınlanmış tuğlalarda çok fazla kullanılması plastisiteyi azaltır; çok az kullanılması ise büyük ölçekli kapsamlı değerlendirme hedefine ulaşılamamasına neden olur. Bu nedenle deneylerde, demir atık maden artıkları, kil ve uygun miktarda özel olarak hazırlanmış bir plastikleştirici ile birlikte 30%, 40%, 50% ve 60% oranlarında ilave edilmiştir. Sonuçlar, sıradan kil tuğlaların başarıyla pişirilebildiğini ve demir atıklarının miktarının kontrol edilmesiyle farklı mukavemet derecelerine sahip atık tuğlaların üretilebileceğini göstermiştir. Proses akışı Şekil 5-3’te gösterilmiştir.
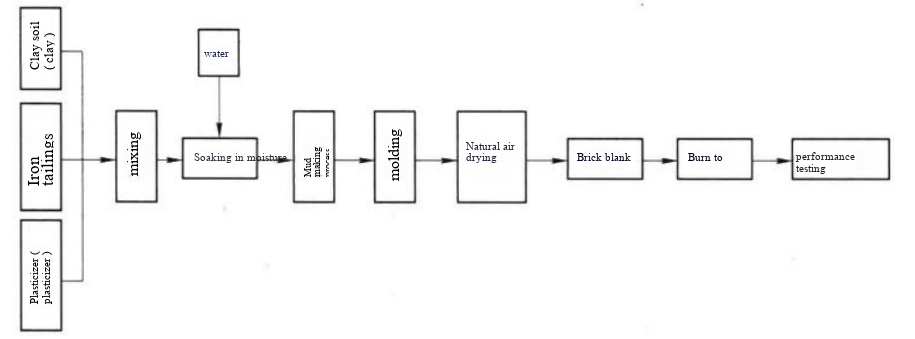
Şekil 5-3: Demir atıklarından sinterlenmiş tuğla üretimi için proses akış şeması
Demir atıklarından sinterlenmiş tuğla üretimi alanında, Meishan Demir Madeni bu konudaki en önemli örneklerden biridir. Meishan Demir Madeni, Xi’an Mimarlık ve Teknoloji Üniversitesi, Shandong Endüstriyel Seramik Araştırma ve Tasarım Enstitüsü ve diğer kurumlarla işbirliği içinde, Meishan Demir Madeni’nden elde edilen atıkları kullanarak laboratuvar testleri, pilot ölçekli testler ve endüstriyel denemeleri içeren sistematik bir araştırma yürütmüştür. Atıkların kullanım oranı 80%–100% seviyesine ulaşmıştır. Proses araştırmaları sonucunda, atık sinter tuğlalar için pişirme sıcaklığı aralığının 1050–1150°C olduğu belirlenmiştir. Pişirme sırasında, dolu tuğlalar dikey olarak istiflenebilirken, delikli tuğlalar ve geniş delikli tuğlalar yatay olarak istiflenmelidir. Oksitleyici bir atmosfer altında, rengi homojen kırmızı ürünler pişirilebilir. Üretilen dolu tuğlalar ve delikli tuğlalar, yapı amaçlı sinterlenmiş tuğlalar için MU10 standardını karşılayan bir basınç dayanımına ulaşmıştır. Donma-çözülme testleri, çiçeklenme testleri ve kireç patlamasına karşı direnç testleri tamamlanmıştır. Donma-çözülme direnci ve su emme değeri, yapı amaçlı sinterlenmiş tuğlalar için belirlenen standartlara uymuştur. Nisan 2005’te, atık maden çamuru tuğla üretimi için resmi olarak hammadde olarak kullanılmaya başlanmış ve üretilen sinterlenmiş tuğlalar yüksek katlı ticari konutlarda uygulanmıştır.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian