
박스형 경사판 농축기
기존의 경사판 농축기 KMIZ(Y) 시리즈 경사판 농축기(정화기)는 새로운…

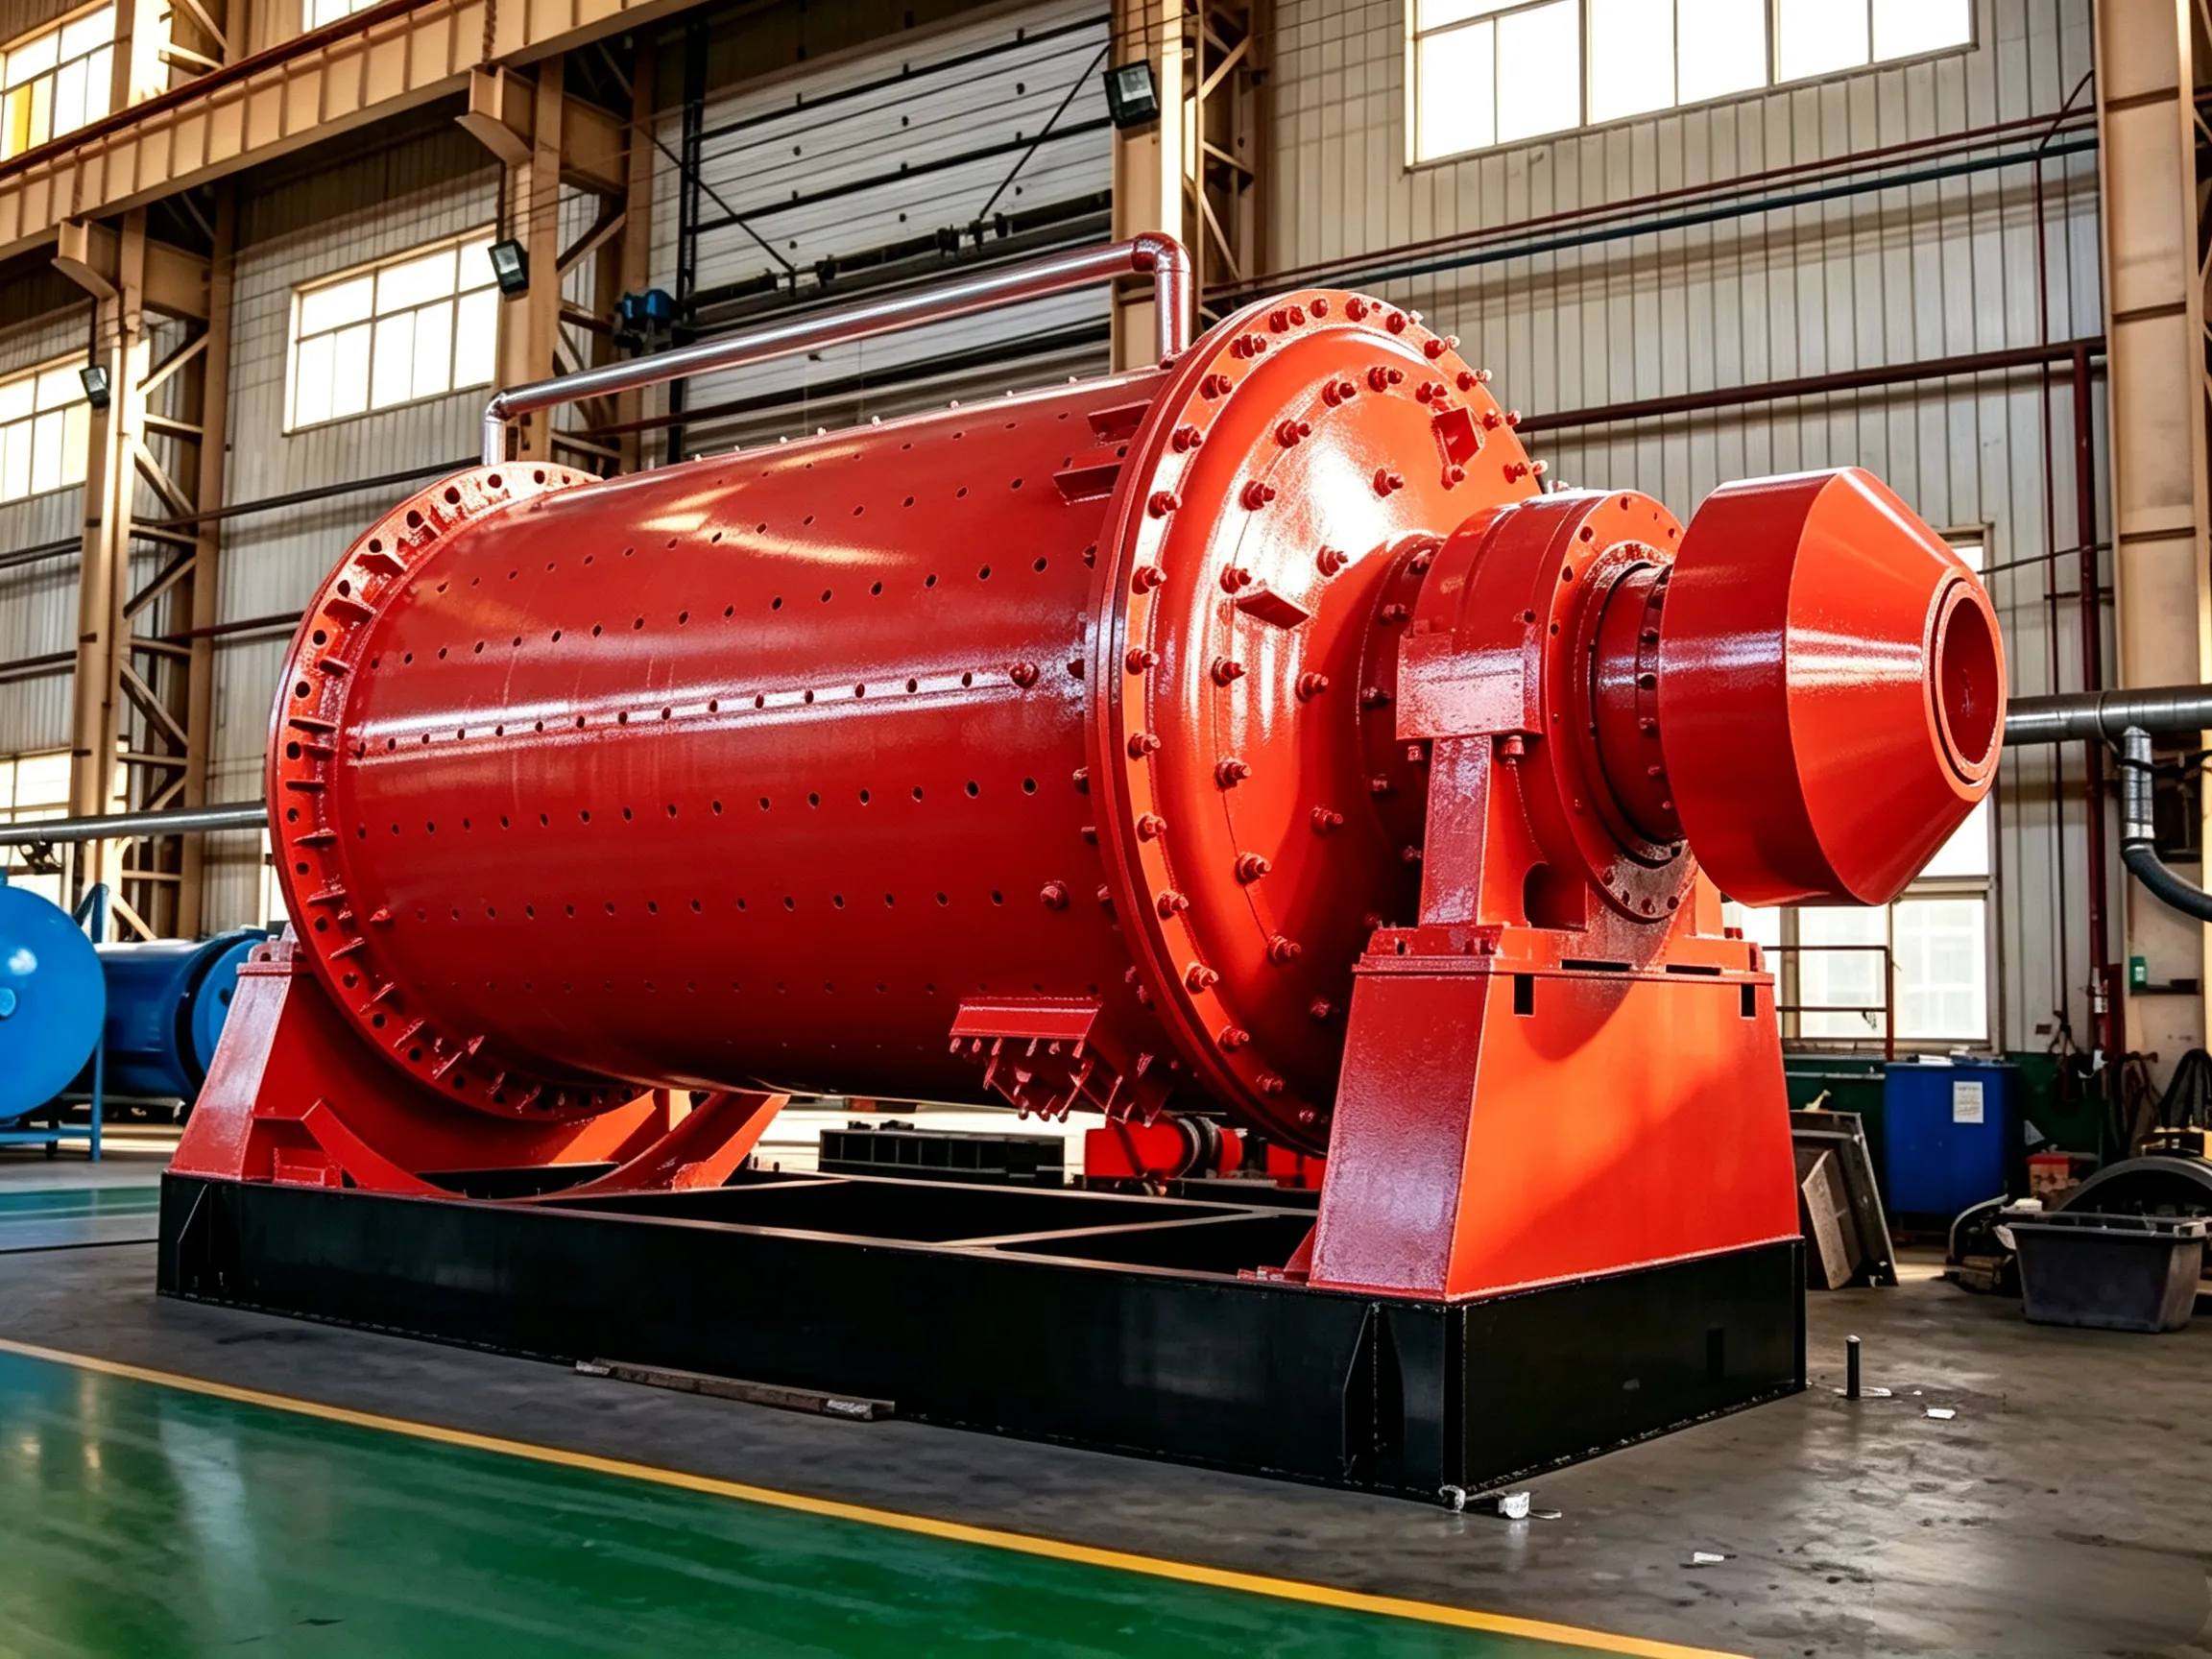
~일 때 볼 밀 1차 분쇄에 사용되며, 산업 현장의 사례에 따르면 2~3단계의 파쇄 공정을 체선과 결합하여 원료를 제어함으로써 새로운 원료의 최대 크기를 엄격히 제한해야 합니다. 대형 및 중형 선광장의 경우, 최대 공급물 크기는 10–12 mm로 제어되지만, 2단계 분쇄만 사용하는 소규모 공장의 경우 최대 크기가 25–30 mm까지 높아질 수 있다. 단일 단계의 파쇄만 사용하는 경우, 공급 크기는 채광 작업에서 엄격하게 제어되어야 하며, 공급물은 다소 굵을 수 있습니다. 분쇄 매체 크기를 선정하는 일반적인 원칙은 다음과 같습니다. (1) 광석이 단단하고 공급물이 굵을수록, 더 큰 충격 파쇄 효과를 얻기 위해 분쇄 매체의 크기도 더 커야 합니다. (2) 부드럽고 미세한 재료를 처리할 때는 마모 분쇄 효과를 높이기 위해 더 작은 분쇄 매체를 사용해야 한다. (3) 공급물의 입자 크기가 광범위할 경우, 광석 특성과 운전 조건의 불균일성을 보완하기 위해 서로 다른 직경의 볼을 혼합하여 사용해야 한다. 일반적으로 볼 충전량은 40%–50%이지만, 대형 볼 밀의 경우 볼 충전량이 더 적을 수 있으며, 30%–35%까지 낮아질 수도 있습니다.
그림 6-6에 나타난 바와 같이, 1차 볼 밀링의 정상 작동 범위 내에서 동일한 요구 제품 입도 조건의 경우:
(1) 원료 입자가 굵을수록 볼 밀의 에너지 소비량은 증가하고 처리량은 감소한다.
(2) 원료 입자가 미세할수록 분쇄기의 처리량이 증가한다. 이는 주로 미세한 원료 입자가 분쇄기 내 체류 시간이 짧아 더 빠르게 통과하기 때문이다.
(3) 분쇄 제품이 비교적 굵은 경우, 제분기의 생산성은 급재 크기에 따라 더 크게 변동하며, 최대 변동폭은 약 15%에 달한다.
(4) 분쇄 제품이 더 미세할수록, 급재 크기에 따른 분쇄기 생산성의 변화는 덜 두드러지며, 일반적으로 10%를 초과하지 않는다.
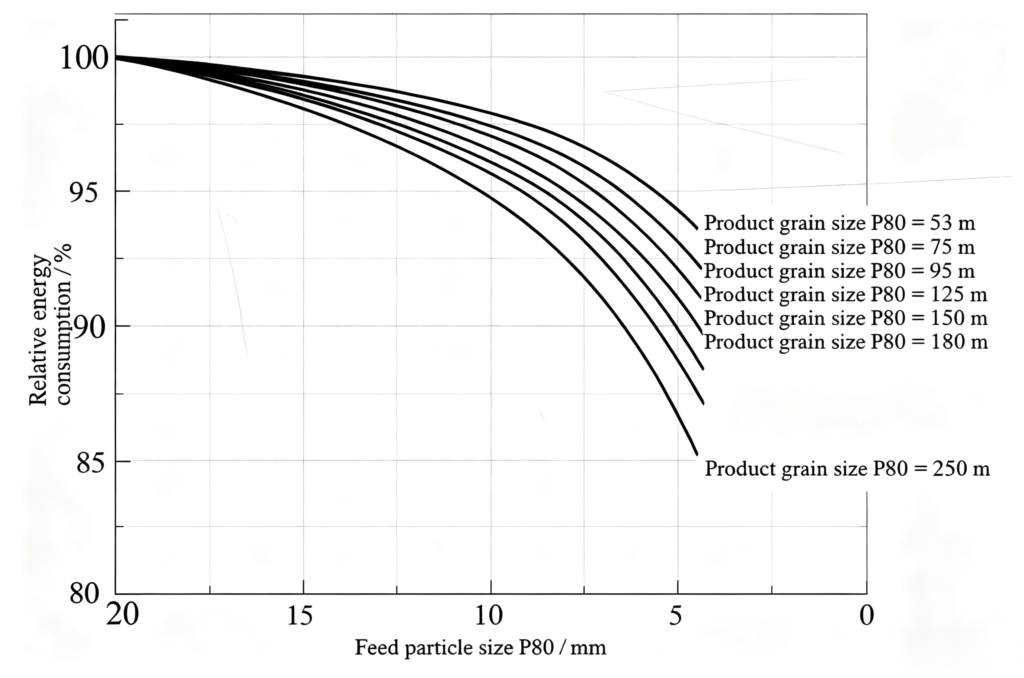
그림 6‑6 공급물 크기가 에너지 소비에 미치는 영향
(본드 볼 밀 작업 지수 산출 기준)
선광 시설의 규모가 클수록, 분쇄 투입물 크기를 줄임으로써 얻는 경제적 이득도 더 커집니다. 예를 들어, 대규모 공장(연간 1,000만 톤 규모 등)에서 최종 파쇄 제품 크기를 20–0 mm에서 10–0 mm로 줄일 경우, 파쇄 용량은 약 1/3 정도 감소하지만, 볼밀 용량은 약 15% 정도 증가할 수 있어, 장비 투자 비용과 광석 1톤당 파쇄 및 분쇄에 소요되는 비전력 소비량을 상당히 절감할 수 있습니다.
그러나 선광 공정에서는 분쇄 회로로 공급되는 원료가 파쇄 회로의 최종 산물입니다. 밀 공급 원료의 입자 크기를 줄인다는 것은 파쇄 회로에서 더 미세한 산물을 생산해야 함을 의미하며, 이는 필연적으로 파쇄 회로의 전체 분쇄 비율을 높이고, 공정 흐름을 더욱 복잡하게 만들며, 비용을 증가시킵니다. 반대로, 분쇄기 급재 크기를 늘리면 파쇄 비용은 줄어들지만 분쇄 비용은 증가합니다. 따라서, 특히 인건비 및 유지보수 비용이 상대적으로 높은 지역에서는, 파쇄 및 분쇄의 총 비용을 최소화하기 위해 포괄적인 검토를 바탕으로 최적의 분쇄기 급재 크기를 결정해야 합니다. 일반적으로 적절한 분쇄기 급재 크기를 결정할 때, 플랜트 규모가 파쇄 회로에 사용되는 장비 성능 및 파쇄 공정도와 함께 주요 고려 요소가 됩니다.
따라서, 강철 분쇄체가 주로 사용되는 볼 밀의 경우에도, 결정해야 할 합리적이고 최적의 급재 입자 크기가 여전히 존재한다.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian