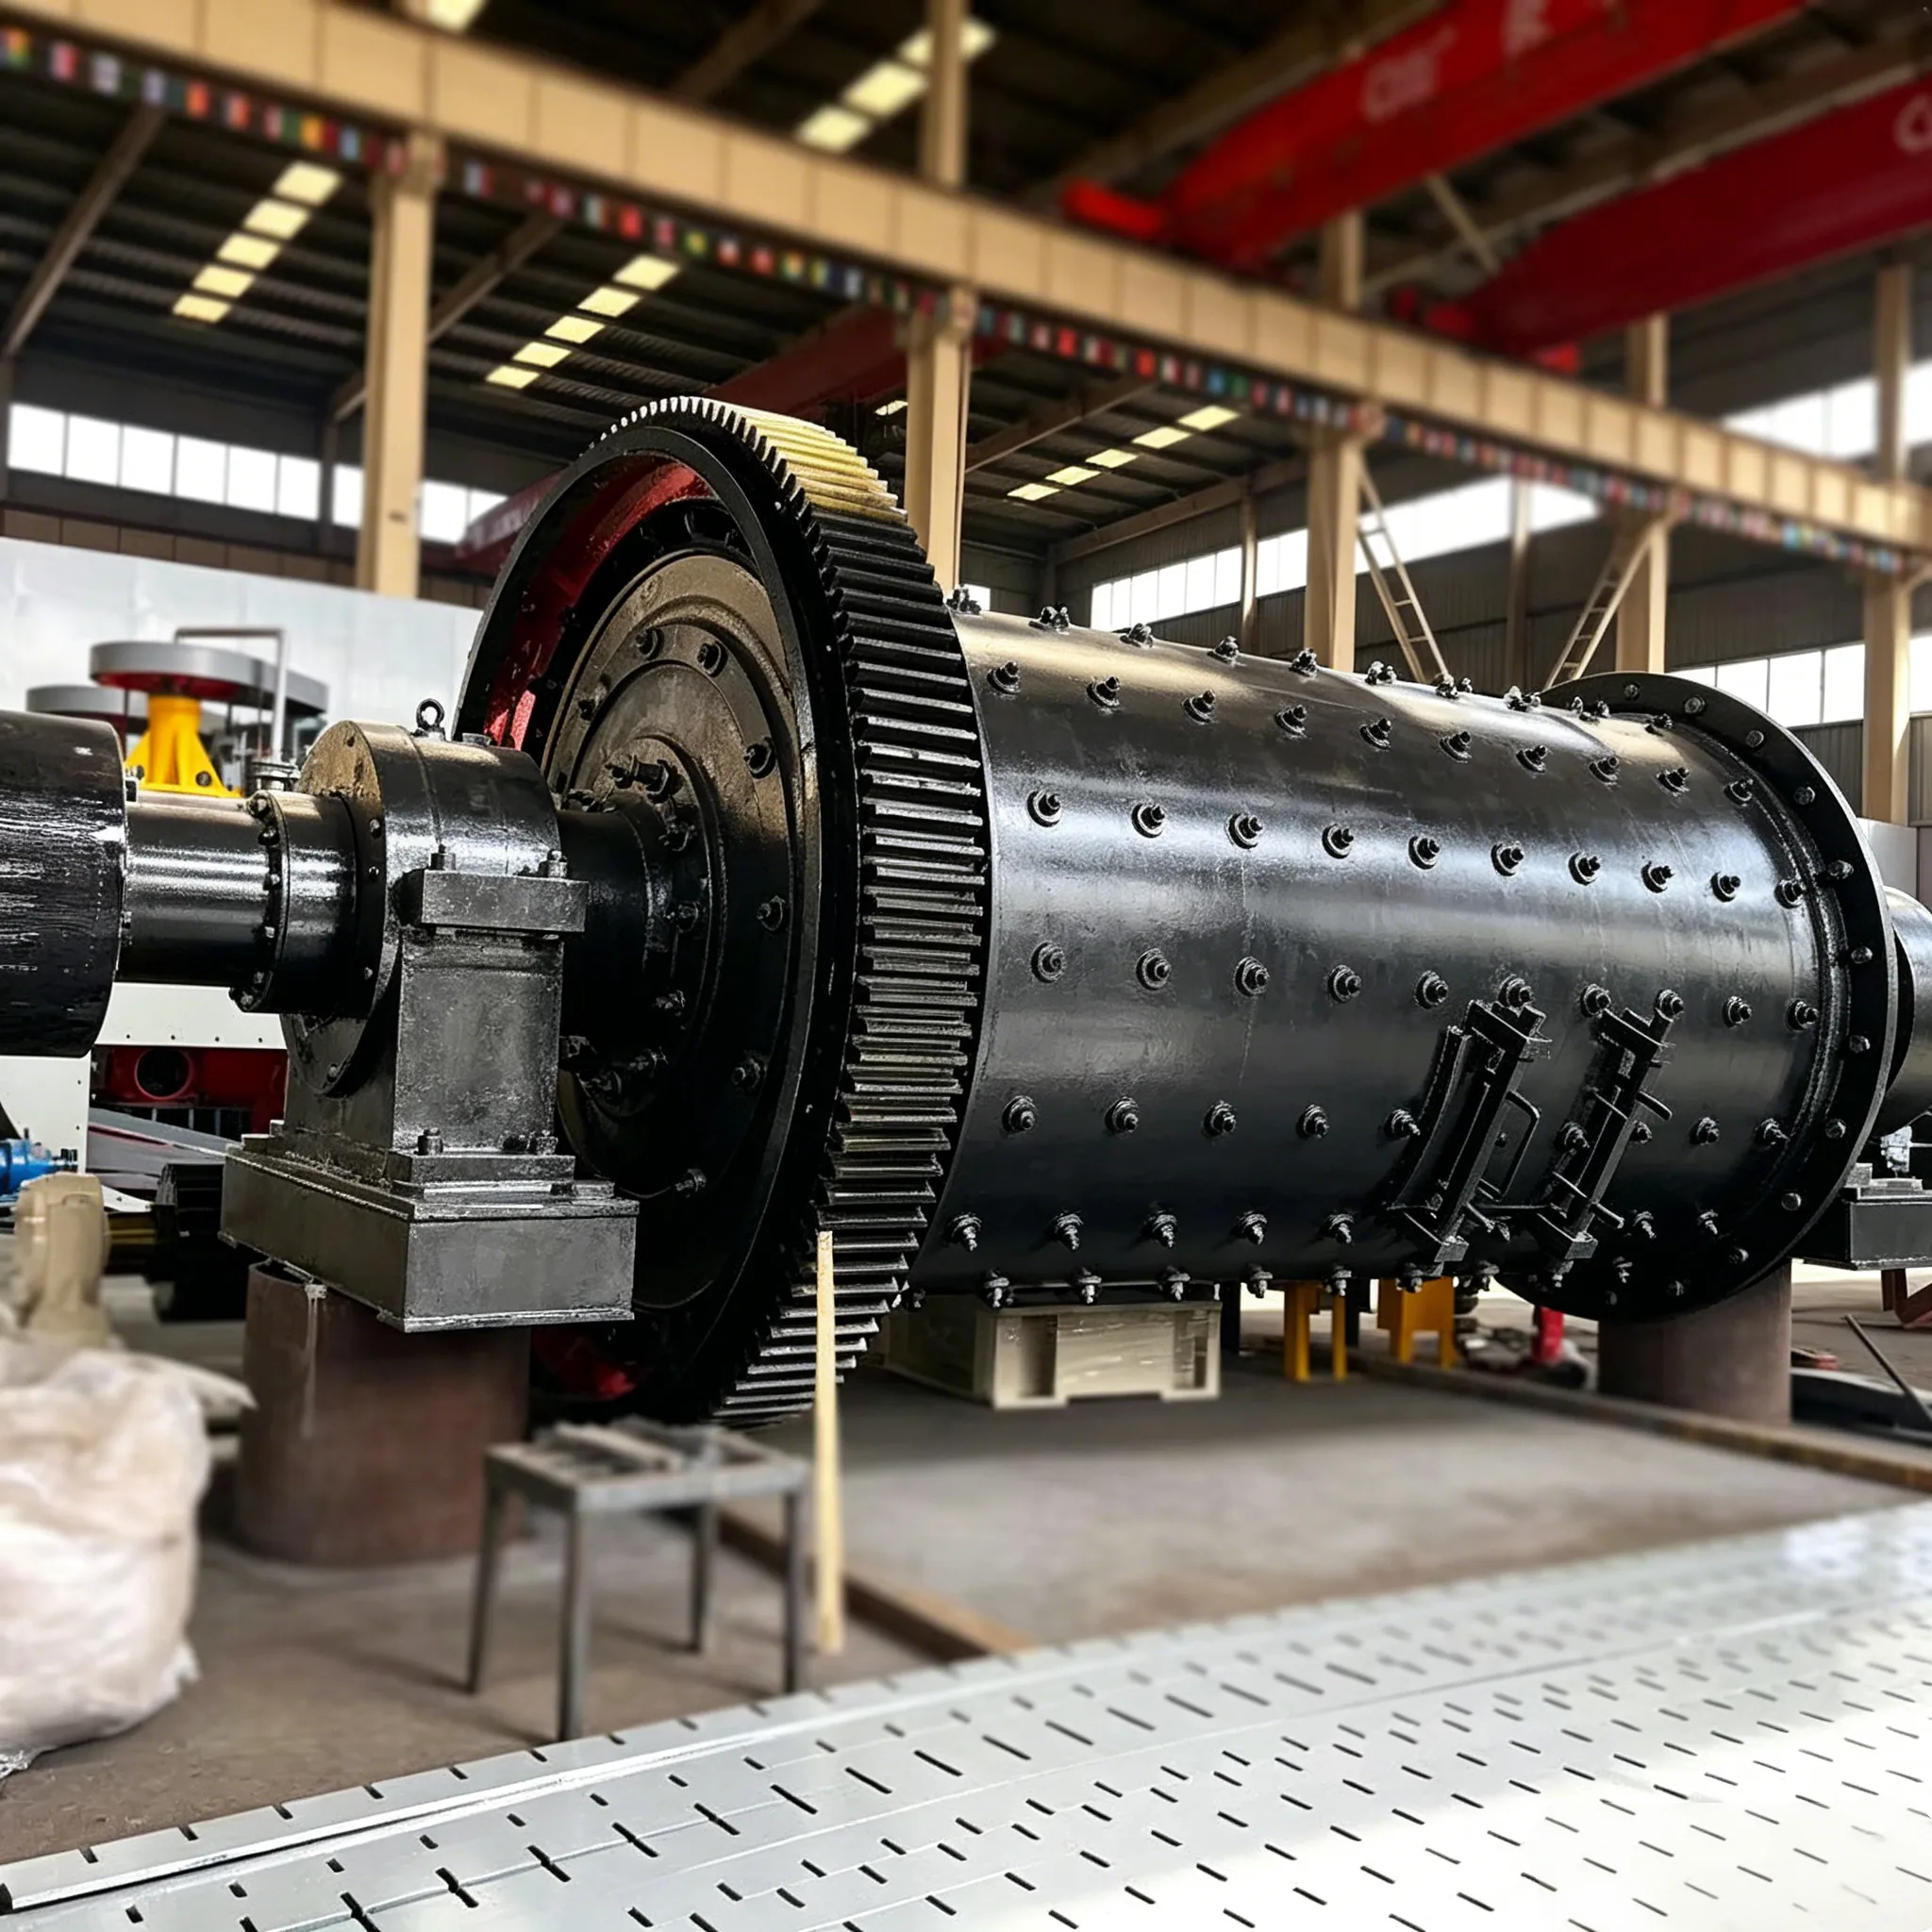
그 볼 밀 이 장비는 광업, 건축 자재, 화학 산업, 화력 발전 등 다양한 분야에서 널리 사용되는 핵심 초미세 분쇄 장비입니다. 1차 및 2차 파쇄 과정을 거친 광석을 수십에서 수백 메쉬 범위의 미세 분말로 정밀하게 분쇄하는 데 사용됩니다. 일반적으로 금광석, 철광석 선광, 탄산칼슘 제조, 시멘트 생산, 발전소 탈황, 석영 모래 분말 제조 등의 생산 라인에 구성됩니다.
1.1 핵심 기능
조 크러셔와 콘 크러셔를 통해 예비 분쇄된 작은 덩어리의 광석은 볼 밀 실린더로 공급됩니다. 강철 볼의 충격 및 마모 분쇄력을 통해 광석은 미세한 입자로 분쇄됩니다. 광물 가공 공장에서는 분쇄 과정을 통해 유익 광물과 갱석 간의 완전한 분리를 달성할 수 있으며, 이를 통해 후속 단계인 부유 선별, 중력 선별 또는 자력 선별을 통해 금속 정광을 추출할 수 있습니다. 비금속 산업에서는 산업용 미세 분말을 생산하는 데 사용됩니다.
1.2 주요 분류
습식 볼 밀 (광물 가공 분야에서 가장 널리 사용됨) 원료를 물과 함께 분쇄하여 슬러리를 생성합니다. 이 공정은 분진 발생이 적고 분쇄 효율이 높아, 모든 종류의 금속 광석 선광 공정에 널리 적용되고 있습니다.
건조한 볼 밀 분쇄 과정에서는 물을 첨가하지 않으며, 완성된 분말은 공기 선별을 통해 배출됩니다. 주로 석영 모래, 시멘트, 탄산칼슘 및 기타 비금속 광물 분말의 가공에 사용됩니다.
배출 유형별 분류:
그레이트 볼 밀: 거친 분쇄 및 대용량 1차 분쇄용
오버플로 볼 밀: 선광 농축 단계에서 미세 분쇄용
1.3 적용 대상 재료
금광석, 철광석, 구리광석, 석회석, 석영, 카올린, 제강 슬래그, 시멘트 클링커, 석탄 및 모스 경도 7 이하인 기타 취성 재료.
2. 주요 코어 구조
피더
씰 커버
베어링
피드 엔드 헤드
강판
배출단 헤드
선 덮개
선 덮개
격자형 배출구
토출 노즐
베어링
빅 기어 / 불 기어
가이드 콘 라이너
격자형 밀 실린더
엔드 라이너
선 덮개
베어링
사료 투입구
베어링 캡
베어링 베이스 / 베어링 받침대
피니언 베어링 베이스
피니언 기어
감속기 / 기어 감속기
모터 / 전동기
수평형 볼 밀은 9가지 주요 구성 요소로 이루어져 있습니다:
중공 샤프트 이송: 원료와 물은 이쪽 끝에서 실린더로 공급됩니다.
회전 실린더: 내마모성 라이너가 내장된 두꺼운 강철 용접 배럴로, 연마용 강구와 광석을 담는 데 사용된다.
내마모성 라이너: 강철 볼을 들어 올리고 실린더를 마모로부터 보호하기 위해 실린더 내벽에 고정되며, 주로 웨이브 라이너와 스텝 라이너로 구성됩니다.
분쇄 매체 (강구 및 강제): 다양한 직경의 고망간강 볼로, 광석 분쇄에 필수적인 소모성 부품입니다.
배출 중공 샤프트: 이 배출구에서 분쇄된 슬러리나 분말이 배출됩니다.
피니언 및 불 기어 변속 시스템: 모터와 감속기가 피니언을 구동하여 불 기어를 회전시키고, 이를 통해 실린더가 저속으로 회전하도록 구동합니다.
주 베어링 (슬라이드 베어링 / 롤링 베어링): 회전 실린더 전체를 지지하며, 순환 윤활 시스템이 장착되어 있습니다.
감속기 및 구동 모터: 회전 동력을 공급하고 실린더 속도를 제어합니다.
고압 및 저압 윤활 스테이션: 마찰 손실을 줄이기 위해 주 베어링과 기어에 윤활유를 지속적으로 공급합니다.
구조에 대한 간략한 소개
원료는 왼쪽 공급구에서 회전하는 실린더로 유입됩니다. 실린더 내부에는 다양한 규격의 강구가 채워져 있습니다. 실린더가 회전함에 따라 강구는 계단식 및 폭포식 운동을 하며 광석에 충격을 가해 분쇄합니다. 미세하게 분쇄된 원료는 오른쪽 배출구를 통해 배출됩니다. 일반적으로 이 장치는 나선형 분류기와 결합되어 폐쇄 회로 분쇄 시스템을 구성합니다.
3. 상세한 작동 원리
볼 밀은 저속 원통 회전과 강구의 세 가지 운동 상태를 통해 충격 파쇄와 마찰 분쇄라는 이중 분쇄 효과를 실현합니다. 전체 작동 과정은 다음 4단계로 나눌 수 있습니다:
1단계: 동력 구동 및 실린더 정속 회전
모터는 감속기와 기어 쌍을 통해 수평 실린더를 정격 속도인 15~25 rpm으로 안정적으로 회전시킵니다. 실린더는 전용 윤활 시스템을 갖춘 두 개의 주 베어링에 의해 지지되어 장기간의 연속 작동을 보장합니다.
2단계: 내부 라이너에 의해 들어 올려지는 강철 볼
실린더가 회전함에 따라, 내마모성 내부 라이너가 다양한 크기의 강구와 원광석을 함께 일정 높이까지 들어 올립니다.
3단계: 재료 분쇄용 강구의 세 가지 운동 형태
강철 구슬이 자연 낙하각을 넘어 들어 올려지면, 다음과 같은 세 가지 전형적인 움직임이 나타납니다:
백내장 움직임: 커다란 강철 공이 가장 높은 위치에서 자유낙하하여 광석을 격렬하게 타격함으로써 충격 분쇄를 일으키고, 큰 광석 덩어리를 작은 입자로 분쇄합니다.
연쇄적 움직임: 중소형 강구들이 라이너 표면을 따라 천천히 미끄러집니다. 강구와 광석 사이에서 발생하는 강한 마찰력과 전단력이 미세 분쇄를 이루어내며, 광석 입자를 미세한 분말로 변환시킵니다.
원심 운동: 회전 속도가 임계값을 초과하면 강구들이 실린더 벽면에 단단히 달라붙어 떨어지지 않게 되는데, 이는 비정상적인 고장 작동 상태에 해당하므로 정상 생산 시에는 반드시 피해야 합니다.
4단계: 폐쇄 회로 순환 연삭 및 합격품 배출
습식 연마 공정: 물과 혼합된 광석은 급재단에서 공급되어 강철 볼에 의해 지속적으로 분쇄되어 슬러리로 만들어집니다. 미세 입자의 슬러리는 배출용 중공축을 통해 넘쳐 흐릅니다. 거친 입자는 나선형 분류기를 통해 볼 밀로 되돌려져 재분쇄되며, 규격에 맞는 미세 슬러리만 부유 선별 및 자력 선별과 같은 후속 선광 공정으로 유입됩니다.
건식 분쇄 공정: 실린더 내부에는 물을 넣지 않습니다. 팬에서 나오는 기류에 의해 미세 분말은 실린더 밖으로 배출되고, 굵은 입자는 사이클론 분리기를 통해 재순환되어 2차 분쇄 공정에 사용됩니다.
보충 지식: 강구 등급 분류 원리
실린더 내부에는 단일 규격의 강구를 절대 사용하지 않습니다. 큰 강구는 굵은 광석 입자를 분쇄하는 역할을 하고, 중·소형 강구는 미세 분쇄를 담당합니다. 강구의 입도 분포를 적절히 구성하면 분쇄 효율을 크게 높일 수 있으며, 균일한 최종 입자 크기를 보장할 수 있습니다.