
Moinho Raymond de circuito aberto
Introdução ao Moinho Raymond de Circuito Aberto O moinho Raymond de circuito aberto KX é um…


(1) Fenômenos de falha
① Desgaste circunferencial grave no corpo do moinho de bolas, com uma ranhura circular formada nas juntas dos revestimentos internos, apresentando sinais de erosão do material. Essa falha ocorre principalmente em moinhos de bolas úmidos, mas às vezes também aparece em moinhos de bolas secos. Em casos graves, pode levar à fratura do corpo do moinho.
② Desgaste localizado no revestimento do moinho, com danos significativos em uma determinada seção.
(2) Análise das causas
① Durante a montagem do revestimento, uma folga circular é deixada, intencionalmente ou não, nas juntas. Essa folga é gradualmente ampliada pelo desgaste causado pelo material, permitindo, por fim, que o material atinja a superfície interna do invólucro e cause desgaste.
② Os revestimentos são fabricados com precisão dimensional insuficiente, ou o casco sofre deformação local durante a operação, resultando em um encaixe inadequado entre os revestimentos e a parede interna do moinho. O material, então, penetra na superfície interna do corpo do moinho pelas frestas nas juntas dos revestimentos ou pelos orifícios dos parafusos dos revestimentos (que se desgastaram assumindo formas ovais), causando erosão e desgaste na superfície interna do corpo do moinho.
(3) Métodos de tratamento
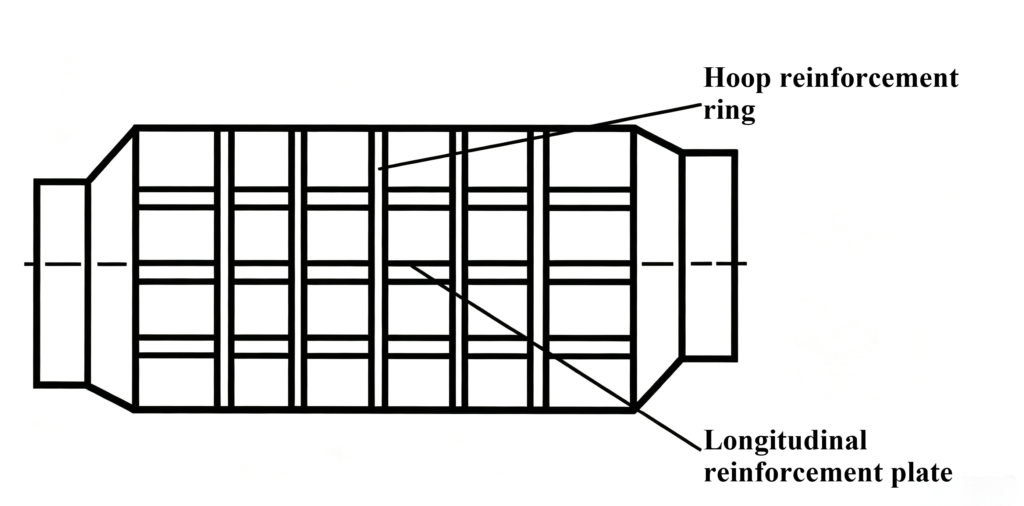
① Para a superfície interna do invólucro que já apresenta ranhuras circulares, solde anéis de reforço e placas de reforço longitudinais na parte externa do invólucro, nos locais das ranhuras (ver Figura 2.34). Ao mesmo tempo, reduza a carga adequadamente durante a operação.
② Para desgaste localizado da carcaça: Recorte a seção desgastada e solde uma nova placa de aço no local. O raio do filete na área escavada deve ser de 100 a 150 mm. As dimensões e a forma da placa de aço de substituição devem corresponder exatamente à parte removida. Prepare chanfros duplos tanto na carcaça quanto na placa de remendo; em seguida, execute a soldagem de reparo, seguida do tratamento de têmpera pós-soldagem. Observe que a soldagem de reforço (soldagem de sobreposição) não deve ser utilizada.
③ No caso de uma seção do casco que esteja bastante danificada, toda a seção deve ser substituída.
④ Medidas preventivas:
a. Ao instalar os revestimentos, aplique primeiro uma camada de argamassa de cimento com cerca de 10 mm de espessura na superfície interna do casco e, em seguida, encaixe os novos revestimentos. Deixe a argamassa secar completamente antes de ligar o moinho.
No caso dos moinhos de bolas comuns, esse método pode reduzir o desgaste progressivo da superfície interna do invólucro; no entanto, segundo relatos, quando os meios de moagem consistem em bolas e cilindros ou hastes e bolas, o desgaste do invólucro pode, na verdade, se tornar mais acentuado.
b. Ao instalar os revestimentos, coloque uma folha de borracha com 10 mm de espessura (geralmente feita de correias transportadoras usadas; algumas fábricas importadas utilizam uma camada de cortiça, etc.) entre a superfície interna do casco e os revestimentos. Isso não apenas protege a superfície interna do casco contra o desgaste, mas também reduz o ruído operacional — proporcionando dois benefícios ao mesmo tempo.
c. Para moinhos de projeto novo, ao dispor os revestimentos, certifique-se de escalonar as juntas o máximo possível para evitar que fique uma folga anular contínua após a instalação. Ao mesmo tempo, certifique-se de que as dimensões dos revestimentos sejam fabricadas com precisão suficiente para garantir um encaixe perfeito na parede interna do moinho.
d. Estabeleça um cronograma de inspeção regular para verificar com frequência o estado de desgaste da superfície interna do invólucro do moinho de bolas, a fim de obter dados oportunos e abrangentes sobre a espessura das diversas partes do invólucro. Recomenda-se, em geral, o uso de um medidor de espessura ultrassônico (por exemplo, modelo CCH-10). Caso esse equipamento não esteja disponível, faça alguns pequenos furos nas áreas desgastadas para medir a espessura diretamente; para outras áreas, podem ser utilizadas estimativas para avaliar se o invólucro está gravemente desgastado.
⑤ Requisitos de qualidade da manutenção
a. O material da chapa de aço não deve ser inferior aos requisitos para o aço da classe Q235 B especificados em Aços estruturais ao carbono (GB/T 700—2006). Para chapas de aço com espessura inferior a 20 mm, é permitido o uso de material de qualidade não inferior à classe Q235 A. Para chapas de aço com espessura igual ou superior a 30 mm, deve ser realizada uma inspeção por detecção de falhas por ultrassom ao longo da periferia após o corte final.
b. As soldas no invólucro devem ser escalonadas em relação aos orifícios dos parafusos, com uma distância da borda não inferior a 75 mm. As soldas longitudinais entre seções adjacentes do invólucro devem ser escalonadas ao longo da circunferência, com um espaçamento não inferior a 600 mm.
c. Tolerâncias para o invólucro: comprimento circunferencial: 0 a +10 mm; comprimento axial total: 0 a +10 mm; circularidade: 5 mm; retidão da geratriz da superfície cilíndrica: 5 mm.
d. Todas as soldas internas do invólucro e as soldas que se conectam às tampas das extremidades devem ser retificadas até ficarem planas. A superfície retificada pode ficar entre 0 e 0,5 mm acima da superfície do metal base. Após a retificação, a superfície deve estar lisa e livre de saliências ou marcas de retificação. A qualidade da detecção de falhas na solda não deve ser inferior ao Nível B, conforme especificado em Ensaios não destrutivos de soldas – Ensaios ultrassônicos – Técnicas, níveis de ensaio e avaliação (GB/T 11345—2013).
e. Para componentes soldados com chapas de aço de espessura igual ou superior a 20 mm, a tensão de soldagem deverá ser aliviada após a soldagem, mas as propriedades mecânicas do metal-base não deverão ser reduzidas.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian