
كسارة الحجارة المتنقلة ذات العجلات الزاحفة
محطة الكسارة الفكية المتنقلة — السلسلة القياسية — الطراز — المعدات المدمجة — المعدات المدمجة — سعة المعالجة (طن/ساعة) — أبعاد النقل (مم)…


(1) ظواهر الأعطال
① تآكل محيطي شديد في غلاف مطحنة الكرات، مع تشكل أخدود دائري عند مفاصل البطانات الداخلية، مما يدل على وجود علامات تآكل المواد. يحدث هذا العيب بشكل رئيسي في مطاحن الكرات الرطبة، ولكنه يظهر أحيانًا أيضًا في مطاحن الكرات الجافة. وفي الحالات الشديدة، يمكن أن يؤدي إلى كسر الغلاف.
② تآكل موضعي في غلاف المطحنة، مع وجود أضرار جسيمة في جزء معين.
(2) تحليل الأسباب
① أثناء تجميع البطانة، تُترك فجوة دائرية — سواء عن قصد أو عن غير قصد — عند نقاط الوصل. وتتسع هذه الفجوة تدريجيًّا بسبب تآكل المادة، مما يؤدي في النهاية إلى وصول المادة إلى السطح الداخلي للغلاف وتسبب التآكل.
② يتم تصنيع البطانات بدقة أبعاد غير كافية، أو يتعرض الغلاف لتشوه موضعي أثناء التشغيل، مما يؤدي إلى سوء التوافق بين البطانات والجدار الداخلي للمطحنة. ثم تدخل المواد إلى السطح الداخلي للغلاف من خلال فجوات وصلات البطانات أو فتحات مسامير البطانات (التي تآكلت وأصبحت بيضاوية الشكل)، مما يؤدي إلى تآكل السطح الداخلي للغلاف.
(3) طرق العلاج
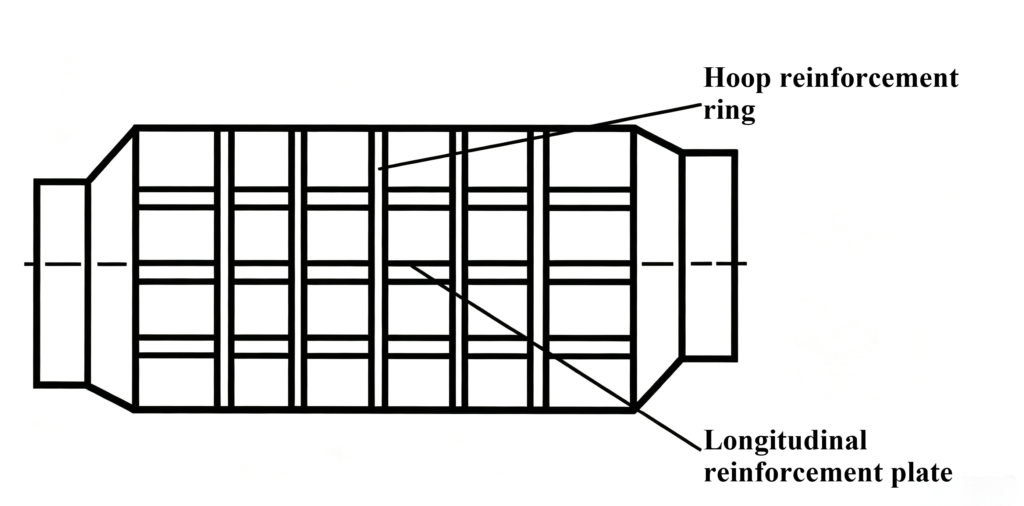
① بالنسبة للسطح الداخلي للغلاف الذي ظهرت عليه بالفعل أخاديد دائرية، قم بلحام حلقات تقوية على شكل حلقات وألواح تقوية طولية على السطح الخارجي للغلاف في مواقع الأخاديد (انظر الشكل 2.34). وفي الوقت نفسه، قم بتخفيض الحمل بشكل مناسب أثناء التشغيل.
② في حالة التآكل الموضعي للغلاف: اقطع الجزء المتآكل، ثم قم بلحام صفيحة فولاذية جديدة في مكانه. يجب أن يتراوح نصف قطر الانحناء في المنطقة التي تم حفرها بين 100 و150 ملم. يجب أن تتطابق أبعاد وشكل الصفيحة الفولاذية البديلة تمامًا مع الجزء الذي تمت إزالته. قم بإعداد حواف مائلة على الوجهين لكل من الهيكل واللوحة المعدنية البديلة، ثم قم بإجراء لحام الإصلاح، يليه معالجة التلدين بعد اللحام. لاحظ أنه يجب عدم استخدام لحام التراكم (لحام التغطية).
③ بالنسبة لجزء من الهيكل الذي تعرض لأضرار جسيمة،, يجب استبدال القسم بأكمله.
④ الإجراءات الوقائية:
أ. عند تركيب البطانات، قم أولاً بوضع طبقة من ملاط الأسمنت بسمك حوالي 10 مم على السطح الداخلي للغلاف، ثم قم بتركيب البطانات الجديدة. اترك الملاط يجف تمامًا قبل تشغيل المطحنة.
بالنسبة لمطاحن الكرات العادية، يمكن لهذه الطريقة أن تقلل من التآكل التدريجي لسطح الغلاف الداخلي؛ ومع ذلك، وفقًا للتقارير، عندما تتكون وسائط الطحن من كرات وأسطوانات أو قضبان وكرات، قد يصبح تآكل الغلاف في الواقع أكثر حدة.
ب. عند تركيب البطانات، ضع لوحًا مطاطيًا بسمك 10 ملم (غالبًا ما يُصنع من أحزمة ناقلات مستعملة؛ وتستخدم بعض المصانع المستوردة طبقة من لوح الفلين، وما إلى ذلك) بين السطح الداخلي للغلاف والبطانات. وهذا لا يحمي السطح الداخلي للغلاف من التآكل فحسب، بل يقلل أيضًا من ضوضاء التشغيل — مما يحقق فائدتين في آن واحد.
ج. بالنسبة للمطاحن المصممة حديثًا، عند ترتيب البطانات، يجب الحرص على ترتيب الوصلات بشكل متداخل قدر الإمكان لتجنب ترك فجوة حلقية متصلة بعد التركيب. وفي الوقت نفسه، يجب التأكد من تصنيع البطانات بأبعاد دقيقة بما يكفي لتحقيق ملاءمة محكمة مع الجدار الداخلي للمطحنة.
د. وضع جدول فحص دوري للتحقق بشكل متكرر من حالة تآكل السطح الداخلي لغلاف الطاحونة الكروية، وذلك للحصول على بيانات شاملة وفي الوقت المناسب بشأن سماكة الأجزاء المختلفة للغلاف. يُوصى عمومًا باستخدام مقياس سماكة بالموجات فوق الصوتية (مثل الطراز CCH‑10). وفي حالة عدم توفر مثل هذه المعدات، يُنصح بحفر بضع ثقوب صغيرة في المناطق المتآكلة لقياس السماكة مباشرةً؛ أما بالنسبة للمناطق الأخرى، فيمكن استخدام التقديرات لتقييم ما إذا كان الغلاف قد تعرض لتآكل شديد أم لا.
⑤ متطلبات جودة الصيانة
أ. يجب ألا تكون مواصفات الصفيحة الفولاذية أقل من متطلبات الفئة Q235 B للفولاذ المحددة في الفولاذ الهيكلي الكربوني (GB/T 700—2006). بالنسبة للألواح الفولاذية التي يقل سمكها عن 20 مم، يُسمح باستخدام مادة لا تقل جودة عن الفئة Q235 A من الفولاذ. أما بالنسبة للألواح الفولاذية التي يبلغ سمكها 30 مم أو أكثر، فيجب إجراء فحص للكشف عن العيوب بالموجات فوق الصوتية على طول الحواف بعد القطع النهائي.
ب. يجب أن تكون اللحامات الموجودة على الغلاف متباعدة عن فتحات البراغي، على أن لا تقل المسافة من الحافة عن 75 ملم. ويجب أن تكون اللحامات الطولية بين الأجزاء المتجاورة من الغلاف متباعدة على طول المحيط، على أن لا تقل المسافة بينها عن 600 ملم.
ج. التفاوتات المسموح بها للغلاف: الطول المحيطي: من 0 إلى +10 ملم؛ الطول المحوري الإجمالي: من 0 إلى +10 ملم؛ الاستدارة: 5 ملم؛ استقامة المحور المولد للسطح الأسطواني: 5 ملم.
د. يجب صقل جميع اللحامات الداخلية للغلاف واللحامات المتصلة بالأغطية الطرفية حتى تصبح مسطحة. ويُسمح بأن يكون السطح المصقول أعلى من سطح المعدن الأساسي بمقدار 0–0.5 مم. وبعد الصقل، يجب أن يكون السطح أملسًا وخاليًا من الحواف أو العلامات الناتجة عن الصقل. ويجب ألا تقل جودة الكشف عن عيوب اللحام عن المستوى «ب» على النحو المحدد في الفحص غير المتلف لللحامات – الفحص بالموجات فوق الصوتية – التقنيات ومستويات الفحص والتقييم (GB/T 11345—2013).
هـ. بالنسبة للمكونات الملحومة التي يبلغ سمك صفائحها الفولاذية 20 ملم أو أكثر، يجب تخفيف إجهاد اللحام بعد اللحام، على ألا تنخفض الخصائص الميكانيكية للمعدن الأساسي.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian