
Moinho de cal hidratada
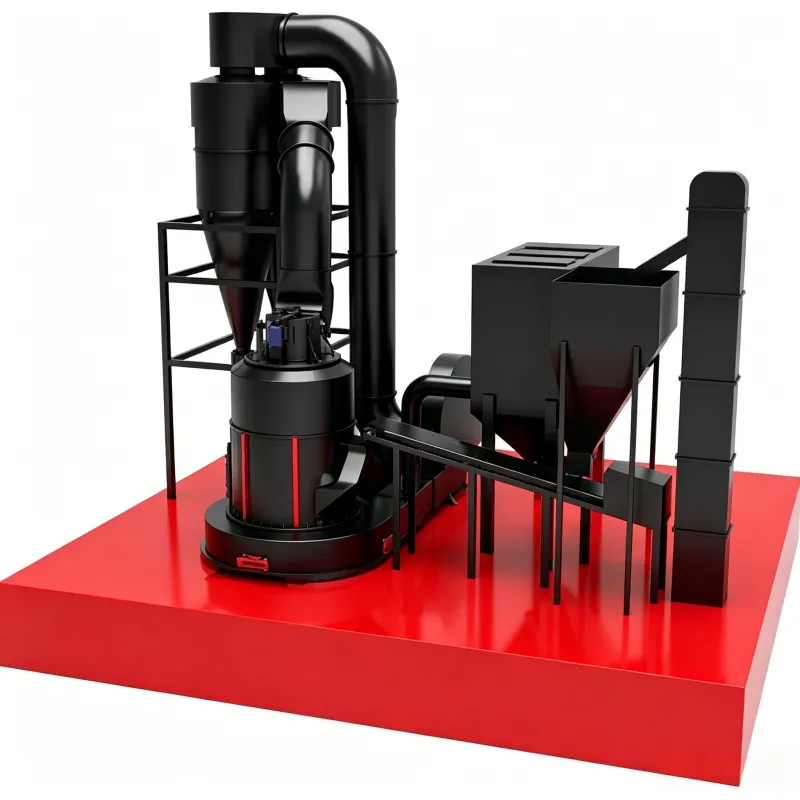
Introdução ao moinho de cal hidratada (moinho de hidróxido de cálcio) O KX Hydrated…


Deformação do moinho de bolas A corrosão é um problema comum que afeta a vida útil e a confiabilidade operacional dos equipamentos. As principais causas se enquadram em três categorias: operação e manutenção inadequadas, defeitos de fabricação e soldagem, e operação prolongada em sobrecarga.
Com base nas causas acima mencionadas, a prevenção e a mitigação podem ser abordadas durante as etapas de projeto, fabricação, operação e manutenção.
| Palco | Medidas preventivas e corretivas | Pontos-chave / Objetivo |
|---|---|---|
| Projeto e Fabricação | Otimizar o projeto do cordão de solda – Use o comprimento de solda mais curto possível e espessura adequada da chapa ao mesmo tempo em que garante resistência. | Reduzir a carga de trabalho de soldagem e a concentração de tensões. |
| Controle dos processos de soldagem – Inscreva-se métodos de pré-deformação, margem de encolhimento, e fixação rígida técnicas. | Compense ou limite a distorção causada pela soldagem com antecedência. | |
| Garantir a qualidade do material – Controlar rigorosamente a qualidade de chapas de aço para carcaças e soldas. | Garantir resistência e tenacidade adequadas da carcaça. | |
| Operação e Manutenção | Padronizar o procedimento de desligamento – Para paradas curtas (>30 minutos), gire a carcaça 180° a cada 30 minutos até esfriar completamente. | Evite deformações causadas por cargas estáticas e resfriamento desigual. |
| Esvaziar a usina para uma paralisação de longo prazo – Antes de qualquer parada prolongada programada, remover completamente todos os meios de moagem e o material no terminal. | Elimine a maior carga estática que causa deformação. | |
| Evite sobrecarregar – Respeitar rigorosamente as especificações de projeto; não aumente arbitrariamente o volume de carga. | Evite que a tensão na carcaça exceda os limites. | |
| Inspeção e manutenção regulares – Verifique periodicamente desgaste do revestimento e parafusos de fixação; substitua imediatamente as peças desgastadas para manter o equilíbrio. | Manter o equilíbrio dinâmico e reduzir o impacto e a distribuição desigual da carga. | |
| Tratamento pós-deformação | Método de aquecimento por rotação – Em caso de pequenas deformações na carcaça, tente girar a concha 180° e aplicar aquecimento uniforme na parte inferior (por exemplo, com ar quente ou um forno), enquanto girando meia volta a cada 30 minutos, utilizando o peso próprio e a tensão térmica para a correção. | Medida de emergência a ser tomada no local; mantenha fontes de calor afastadas dos rolamentos e de outros componentes de precisão. |
| Reparo de solda – No caso de rachaduras, primeiro limpe a fenda e faça furos de parada, em seguida, usinar a rachadura para transformá-la em uma Ranhura de 60° para reparo por soldagem. Em casos graves, placas de reforço deveria ser adicionado. | Reparo profissional de danos estruturais. |
A deformação do invólucro do moinho de bolas pode ser efetivamente evitada por meio de práticas operacionais adequadas e manutenção cuidadosa. Os princípios fundamentais consistem em evitar sobrecargas estáticas prolongadas e choques térmicos repentinos, garantindo, ao mesmo tempo, uma qualidade adequada de fabricação e instalação.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian