
Triturador de impacto guiado SUM
Triturador de impacto com orientação por ciclone da série SUM O triturador da série SUM é um triturador de impacto a seco com orientação por ciclone…

2 Propriedades de minério
2.1 Tipo de depósito
O Gunchangling Mina de ferro é classificado como um “depósito de ferro do tipo Anshan”.”
2.2 Tipo genético
A mina de ferro de Gunchangling é classificada como um depósito de minério sedimentar-metamórfico.
2.3 Características do minério
2.3.1 Composição mineral do minério
A composição mineral específica do minério está detalhada na Tabela 1.
Tabela 1: Composição mineral do minério de ferro
| tipo de minério | Composição mineral | |
| Minerais metálicos | Minerais não metálicos | |
| Quartzito de magnetita | Magnetita, hematita, limonita | Quartzo, anfibólios, clorito, etc. |
| Hematita-quartzito pseudomórfico | Hematita especular, hematita pseudomórfica, magnetita e limonita | Predominantemente quartzo, seguido por anfibólios. |
| Minério rico em magnetita | Magnetita, ocasionalmente hematita. | Quartzo, granada, anfibólio ferromagnésico, clorito, calcita, etc. |
| Minério rico em hematita | Hematita Especular | Quartzo, contendo, ocasionalmente, moscovita, etc. |
2.3.2 Estrutura e textura do minério
A estrutura e a textura do minério são apresentadas na Tabela 2.
Tabela 2: Estrutura e textura do minério de ferro
| Tipo de minério | Construção Estrutural | Tipo de minério | Construção Estrutural |
| quartzito magnetítico | Quartzito com faixas de magnetita, quartzito com magnetita maciça | Minério de magnetita rico | Estrutura densa, maciça, de grão fino ou de grão grosso |
| Quartzito de pseudo-hematita | listrado ou em blocos | Minério de hematita rico | massa densa |
2.3.3 Tamanho das partículas de intercalação mineral
A distribuição granulométrica do mineral é apresentada na Tabela 3.
Tabela 3. Granulometria da dispersão de minerais de ferro
| Tipo de minério | Tamanho dos grãos de intercalação mineral | Tipo de minério | Tamanho das partículas de intercalação mineral |
| Quartzito de magnetita | Quartzito magnetítico em faixas: tamanho dos grãos 0,02–0,3 mm | Minério de magnetita rico | Magnetita: estrutura intercalada homogênea, tamanho dos grãos de 0,1 a 1 mm |
| Quartzito de magnetita maciço: tamanho dos grãos 0,02–0,3 mm | Quartzo: Estrutura intercalada, tamanho de grão de 0,1–0,2 mm | ||
| Quartzito de pseudo-hematita | Espécime: longo, laminar, com aproximadamente 0,2–1 mm de comprimento. | Minério de hematita rico | Espécimenita: em escamas, granulometria de 0,2 a 2 mm |
2.3.4 Análise multielementar do minério
A análise multielementar do minério é apresentada na Tabela 4.
Tabela 4 Resultados da análise química multielementar do minério de ferro (%)
| Tipo de minério | TFe | FeO | SiO₂ | S | P | Mn | Observação |
| quartzito magnetítico | 25-40 | 10 a 25 | 46.23 | 0.148 | 0.032 | ≤0,06 | valor médio |
| Quartzito de pseudo-hematita | 27.54 | ≤10 | 57.58 | 0.011 | 0.012 | ≤0,08 | valor médio |
| Minério de magnetita rico | 64.62 | um | 4.97 | 0.098 | 0.011 | ≤0,1 | forno de forja aberto |
| 52.02 | – | 19.56 | 0.193 | 0.049 | alto-forno | ||
| Minério de hematita rico | 62.54 | – | 5.40 | 0.019 | 0.010 | 0~0.06 | forno de forja aberto |
| 49.65 | 22.95 | 0.005 | 0.010 | alto-forno |
2.3.5 Análise das fases do ferro no minério de ferro
A análise de fases do minério de ferro é apresentada na Tabela 5.
Tabela 5 Análise das fases do ferro no minério de ferro (%)
| Tipo de minério | Análise da fase do ferro /% | ||
| Ferro solúvel (SFe) | Silicato férrico | Carbonato férrico | |
| Quartzito de magnetita | 28,01~33,65 | 1,48~6,93 | 0,87~1,19 |
| Quartzito de pseudo-hematita | – | 1.39 | 0.72 |
| Minério de magnetita rico | 61.26 | 1,27~6,77 | 0,89~1,42 |
3 Mineração
3.1 Visão geral dos métodos de mineração
3.1.1 Mineração a céu aberto
A mina de ferro a céu aberto operada pela Gongchangling Mining Company está dividida em três áreas de mineração: a Área de Mineração de Dumu, a Área de Mineração de Hejia e a Área de Mineração de Dapengzi. Os tipos de minério extraídos incluem magnetita pobre, hematita pobre e uma pequena quantidade de hematita pseudomórfica; a categoria do produto consiste em minério de Grau II. A capacidade anual de produção de minério é de 7,4 milhões de toneladas. O teor médio do minério de magnetita extraído é de 27,81 TP3T, enquanto o do minério de hematita é de 25,01 TP3T.
O processo de mineração emprega um ciclo operacional descontínuo, composto pelas seguintes etapas: perfuração e detonação, carregamento, transporte e despejo de resíduos. Especificamente, a etapa de perfuração e detonação utiliza perfuratrizes rotativas YZ35 para perfurar furos com diâmetro de 92 a 250 mm e profundidade de 14 a 16 metros; o carregamento é realizado por caminhões móveis de mistura de explosivos no local ou manualmente, seguido por detonação com atraso, iniciada por detonadores não elétricos, em várias fileiras. A etapa de carregamento emprega escavadeiras elétricas de 4 a 10 m³ para carregar minério ou rejeitos em caminhões de mineração. O transporte dentro da mina é realizado por caminhões de mineração da classe de 42 a 100 toneladas para transportar o minério até os pátios de transferência designados e a rocha estéril até os depósitos de rejeitos. O transporte para fora da mina envolve o uso de escavadeiras elétricas para transferir o minério para vagões ferroviários basculantes de 60 toneladas, que são então rebocados por locomotivas elétricas de 150 ou 200 toneladas até a planta de beneficiamento; uma pequena quantidade de rejeito é transferida de maneira semelhante para vagões ferroviários basculantes de 60 toneladas e transportada para depósitos de rejeitos para descarga. A etapa de despejo de rejeitos utiliza um sistema de caminhões e tratores para o descarte dos rejeitos.
3.1.2 Mineração subterrânea
A mina subterrânea de ferro operada pela Gongchangling Mining Company está dividida em três áreas de mineração: a Área de Mineração Noroeste, o Poço Profundo da Área Central e a Zona Inferior Rica em Ferro da Área Central. O tipo de minério extraído é a magnetita, e as categorias de produto incluem minério de Grau II e minério rico. A capacidade anual de produção de minério é de 1,55 milhão de toneladas. O teor médio do minério de Grau II extraído é de 36,51 TP3T, enquanto o do minério rico é de 55,01 TP3T. Os métodos de desenvolvimento são categorizados em desenvolvimento por poço vertical central, desenvolvimento por galeria e poço cego, desenvolvimento por galeria e poço inclinado e desenvolvimento por galeria e rampa. O método de mineração empregado é o método de colapso por subnível sem pilares inferiores.
3.2 Principais equipamentos de mineração
Os principais equipamentos para a mineração a céu aberto estão listados na Tabela 6, enquanto os principais equipamentos para a mineração subterrânea estão listados na Tabela 7.
Tabela 6: Principais equipamentos para mineração a céu aberto
| Classificação de equipamentos | Nome do equipamento | Especificações e modelos | Quantidade/unidade | Observação |
| Equipamentos de perfuração | broca de cone rolante | YZ35A | 7 | um |
| YZ35D | 4 | – | ||
| Equipamentos de mineração | escavadeira | WK-4 | 26 | – |
| WD400 | 6 | – | ||
| Equipamentos de transporte | Caminhão basculante para mineração | WK-10B | 2- | |
| Terex 33-07 | 25 | Capacidade de carga de 42 t | ||
| Terex 33-11E, 33-100B, TR100 | 8 | Capacidade de carga de 85 t | ||
| Carter 777C | 5 | Capacidade de carga de 85 t | ||
| Belaz 7555B, 7548D | 16 | Capacidade de carga de 55 t | ||
| Equipamentos de engenharia e auxiliares | escavadeira | 320 HP | 11 | – |
| Carregador | ZL50 | 9 | – | |
| nivelador | Caterpillar 16G | 3 | – | |
| Perfuratriz móvel | 6 m³ | 4 | – |
Tabela 7: Principais equipamentos para mineração subterrânea
| Classificação de equipamentos | Nome do equipamento | Especificações e modelos | Observação |
| Equipamentos para perfuração de rochas | perfuratriz pneumática | 7655, YT-25 | – |
| tanque suspenso | F-3 | – | |
| banco | YGZ-90 | dois | |
| Equipamento de perfuração de fundo de poço | YQ-100 | – | |
| Equipamentos de carregamento | máquina pneumática de carregamento de escória | T₄G | – |
| Escavadeira elétrica | 2 m³, 2,3 m³ | – | |
| ancinho elétrico | 55 kW, 30 kW | – | |
| Equipamentos de transporte | locomotiva elétrica | 10 t | – |
| Vagão de mina com descarga lateral | 2 m³ | dois | |
| Equipamentos de elevação | guincho | KJ1×2,5×2-30 | Elevação por poço inclinado |
| Talha de fricção de acionamento direto com múltiplas cordas | JKD 2,8 × 6 | Içamento de gaiolas | |
| Guincho de tambor duplo com enrolamento de corda única | KJ1×6×3,2/0,75 | Içamento com gaiola única de dupla camada | |
| Guincho de tambor único com enrolamento de corda única | KJ1×6×3,2/0,75 | Dupla Volta |
4. Processamento de Minerais
4.1 Visão geral da produção de beneficiamento mineral e dos testes de beneficiamento
4.1.1 Visão geral da planta de beneficiamento de minerais
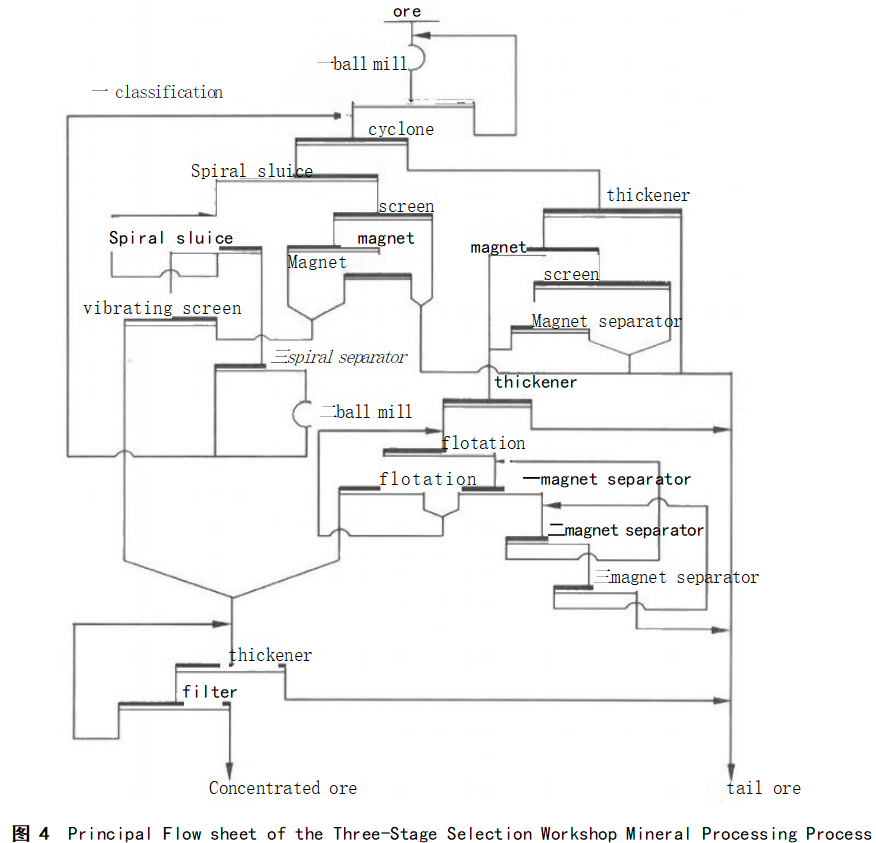
A planta de beneficiamento da Gongchangling Mining Company, uma subsidiária da Angang Group Mining Company, está equipada com três linhas de produção de beneficiamento. Os principais indicadores de produção do beneficiamento estão apresentados na Tabela 8. Os fluxogramas do processo de produção são mostrados nas Figuras 2, 3 e 4.
Tabela 8: Principais indicadores de produção para o beneficiamento de minerais
| linha de produção | Capacidade de processamento / (10.000 tVa) | Velocidade de avanço (10.000 V/a) | Volume de concentrado (10.000 toneladas/ano) | Teor do minério /% | Teor do concentrado /% | Observação |
| Primeira opção | 1200 | 1085 | 412 | 30~31 | 68.00 | Separação magnética simples |
| Duas opções | 305 | 276 | 97.2 | 30~31 | 69.24 | Co-seleção de Maglev |
| Três opções | 315 | 315 | 100 | 26 a 28 | 67.50 | Seleção combinada de maglev pesado |
4.1.2 Processamento de minerais Experimentos e modificações no processo
(1) Experimentos sobre o processo de flotação reversa para concentrados magnéticos. A planta de beneficiamento de minerais da Gongkuang Company constitui uma das principais bases de matéria-prima para o abastecimento de minério de ferro da Ansteel. Antes de 2001, o teor médio do concentrado de ferro produzido era de 65,55%, com um teor de SiO₂ de 8,31%. De acordo com a “Política de Matéria-Prima de Alta Qualidade” da Ansteel e com as necessidades de desenvolvimento interno da Gongkuang Company, a empresa estabeleceu o objetivo estratégico de “Aumentar o Teor de Ferro e Reduzir o Teor de Sílica”. Por meio de uma análise comparativa dos resultados de testes laboratoriais entre a flotação reversa aniônica e a flotação reversa catiônica aplicadas a concentrados magnéticos, o processo de flotação reversa catiônica foi selecionado como o método para atingir esse objetivo. Em julho de 2001, foi implementado um projeto de renovação técnica com o objetivo de “aumentar o teor de ferro e reduzir o teor de sílica”. Após essa renovação, o teor do concentrado de magnetita ultrapassou 69%, enquanto o teor de SiO₂ caiu para menos de 4%, marcando um avanço significativo na qualidade do produto.
(2) Experimentos sobre o processo de beneficiamento de hematita de baixo teor. Em 2003, para atender à demanda por matérias-primas ferrosas impulsionada pela expansão da capacidade da Ansteel, a Empresa Gongkuang retomou o beneficiamento do minério de hematita. Com base em um estudo comparativo dos resultados de testes de laboratório para dois fluxogramas de processo — ”moagem em etapas seguida de separação magnética forte, separação por gravidade e flotação reversa aniônica” versus “moagem em etapas seguida de separação por gravidade, separação magnética forte e flotação reversa aniônica” —, o último processo (moagem em etapas seguida de separação por gravidade, separação magnética forte e flotação reversa aniônica) foi recomendado. Os parâmetros de projeto recomendados foram os seguintes: teor do minério bruto de 28,78%; teor do concentrado por gravidade de 67,10%; teor do concentrado de flotação de 67,30%; teor geral do concentrado de 67,19%; e teor geral dos rejeitos de 10,13%. A construção da instalação teve início em junho de 2004, e as operações de produção comercial começaram em maio de 2005. Durante as etapas iniciais da produção, os indicadores operacionais apresentaram flutuações significativas. Após uma investigação e análise abrangentes do fluxo de trabalho do processo, foi lançada uma iniciativa técnica direcionada para resolver desafios específicos de engenharia. Consequentemente, a produtividade horária do moinho de bolas aumentou de 118 t/h para 130 t/h; o teor dos concentrados por gravidade atingiu 67,20%, e o dos concentrados por flotação atingiu 68,00%. O teor geral do concentrado melhorou de 66,39% para 67,50%, enquanto o teor geral dos rejeitos diminuiu de 11,74% para 10,50%.
(3) Testes de processo para a pré-concentração de minério grosso. Considerando que a jazida de minério de ferro de Gunchangling é classificada como do tipo sedimentar-metamórfico, as condições geológicas de ocorrência dos corpos minerais são complexas e altamente variáveis. Os corpos minerais nas diferentes áreas de mineração variam no número de camadas (variando de 2 a 7) e apresentam espessura irregular; além disso, a presença de intercamadas rochosas dentro dos corpos minerais — aliada à segmentação e ao deslocamento causados por estruturas de falhas — resulta em propriedades do minério altamente complexas e variáveis nas diferentes seções do jazigo. As condições geológicas de ocorrência desse corpo mineral diferem significativamente daquelas encontradas em outras minas de ferro nacionais.
À medida que as operações de mineração se estenderam a níveis mais profundos, os corpos minerais foram gradualmente se esgotando, enquanto o volume das camadas intercalares de rocha aumentou, levando a uma queda ano a ano no teor do minério extraído. Embora uma série de medidas de gestão tenha sido implementada para controlar rigorosamente a qualidade do minério, as condições geológicas adversas — combinadas com as operações de mineração mecanizadas — resultaram em uma taxa de diluição de rocha de 14%–18% para a mina a céu aberto (resultando em um teor do minério extraído de apenas 28%). Para a mina subterrânea, a taxa de diluição por rocha varia de 27% a 36% (resultando em um teor do minério extraído de 33%); a taxa de diluição do minério atingiu um pico de 23% e continua a apresentar uma tendência de alta ano após ano. Em certos casos, lotes de minério com níveis de diluição de rocha que excedem os limites permitidos são rejeitados e descartados como rocha estéril. Os indicadores anuais relativos à diluição de rocha e ao empobrecimento do minério são apresentados na Tabela 9.
Tabela 9: Resumo das métricas anuais de diluição de rocha e empobrecimento do minério
| ano | Mina a céu aberto | mina subterrânea | total | ||||||
| Quantidade de minério/10.000 toneladas | taxa de empobrecimento / % | Volume de rochas mistas/10.000 toneladas | Quantidade de minério/10.000 toneladas | taxa de empobrecimento / % | Volume de rochas mistas/10.000 toneladas | Quantidade de minério/10.000 toneladas | taxa de empobrecimento / % | Volume de rochas mistas/10.000 toneladas | |
| 1990 | 560 | 5.21 | 40.3 | 125.1 | 20.39 | 31.7 | 685.1 | 7.98 | 72 |
| 1991 | 558 | 5.69 | 43.8 | 121.9 | 21.16 | 32.8 | 679.9 | 9.92 | 76.6 |
| 1992 | 559.5 | 7.01 | 54.1 | 119 | 20.82 | 31.5 | 678.5 | 9.43 | 85.6 |
| 1993 | 521.9 | 7.71 | 55.5 | 110.2 | 20.59 | 28.8 | 632.1 | 9.96 | 84.3 |
| 1994 | 550.4 | 9.40 | 71.4 | 112.5 | 20.36 | 29.1 | 662.9 | 11.26 | 100.5 |
| 1995 | 513.5 | 11.23 | 79.6 | 114.6 | 21.84 | 31.8 | 628.1 | 13.17 | 111.4 |
| 1996 | 424 | 11.80 | 69 | 118 | 21.77 | 32.6 | 542 | 13.97 | 101.6 |
| 1997 | 412 | 13.85 | 78.7 | 122.8 | 23.73 | 37 | 534.8 | 16.12 | 115.7 |
| 1998 | 410.6 | 14.30 | 81 | 135.9 | 22.53 | 38.9 | 546.5 | 16.36 | 119.9 |
| 1999 | 410.8 | 12.70 | 72 | 147.5 | 20.24 | 37.9 | 558.3 | 14.69 | 109.9 |
| 2000 | 420 | 13.5 | 72.6 | 160 | 20.9 | 44.0 | 580 | 15.5 | 116.6 |
A presença de um grande volume de rocha misturada — que requer britagem, beneficiamento e descarte de rejeitos — leva ao aumento dos custos de processamento mineral. Além disso, minerais como clorito, xisto e xisto micáceo tendem a sofrer “desagregação” (formando lamas finas) durante os processos de moagem e beneficiamento, dificultando assim os esforços para melhorar o teor do concentrado de ferro. Por outro lado, se os minérios com alta proporção de rocha misturada fossem simplesmente descartados, isso resultaria em um aumento da relação de desmonte, custos mais elevados e um esgotamento desperdiçador dos recursos minerais.
Para enfrentar esse desafio, a empresa Gongkuang firmou uma parceria técnica com o Instituto de Pesquisa Mineira de Ma’anshan, do Grupo Sinosteel, a fim de realizar pesquisas experimentais sobre um processo de pré-seleção para minérios de grão grosso. Após extensas pesquisas experimentais e uma otimização comparativa de vários esquemas técnicos, decidiu-se integrar um processo de pré-seleção por polia magnética ao circuito de britagem existente. Esse processo seria aplicado aos produtos de britagem intermediária da Primeira Oficina de Beneficiamento e aos produtos de britagem grossa da Segunda Oficina de Beneficiamento, permitindo a pré-seleção anterior para a etapa de moagem. Ao remover as rochas misturadas ao minério de alimentação em uma etapa anterior, o objetivo era elevar o teor do minério que entrava nos moinhos, aumentar a produção de concentrado de ferro e reduzir os custos operacionais.
Em janeiro de 2001, a Empresa Gongkuang implementou com sucesso o processo de pré-seleção de minério grosso para os produtos de britagem grossa na Segunda Oficina de Beneficiamento; essa iniciativa elevou o teor do minério que entra no circuito de beneficiamento em 1,23 pontos percentuais, resultando em um aumento anual de 47.200 toneladas na produção de concentrado de ferro. Em setembro de 2001, o mesmo processo de pré-seleção de minério grosso foi implementado para os produtos de britagem intermediária na Primeira Oficina de Beneficiamento, elevando o teor do minério de alimentação em 2,01 pontos percentuais e gerando 157.600 toneladas adicionais de concentrado de ferro por ano. A aplicação bem-sucedida dessa tecnologia de pré-seleção de minério grosso gerou benefícios econômicos significativos.
(4) Aplicação das peneiras vibratórias eletromagnéticas MVS no processo de remoagem: um estudo experimental para substituir as peneiras finas fixas de náilon. Nos últimos anos, impulsionados pela expansão contínua da capacidade de beneficiamento de minérios, pela extrema heterogeneidade dos tamanhos das partículas de liberação no minério de alimentação e pela adoção de técnicas de flotação reversa para o enriquecimento de ferro e a remoção de impurezas, requisitos cada vez mais rigorosos têm sido impostos à qualidade dos produtos de concentrado de magnetita. Consequentemente, as desvantagens inerentes ao processo original de peneiramento fino e remoagem têm surgido gradualmente como “gargalos” — restrições que limitam novos aumentos na capacidade de produção, comprometem os indicadores de qualidade do concentrado e afetam negativamente o desempenho econômico geral da empresa.
① Baixa eficiência de peneiramento das peneiras finas fixas de nylon. Como a taxa de área aberta das peneiras finas de nylon é inferior a 10% — e como a superfície da peneira é fixa e não vibra, dependendo exclusivamente do fluxo do material para passar pelas fendas da peneira para a separação —, sua eficiência de peneiramento é bastante baixa, com uma eficiência de peneiramento em massa de aproximadamente 30%. No entanto, devido à sua instalação simples e vida útil relativamente longa, elas continuam sendo amplamente utilizadas.
② Alta carga de recirculação de material remoído e baixa eficiência de moagem: À medida que a produtividade por hora do sistema aumenta, a taxa de alimentação para as peneiras finas terciárias de náilon cresce significativamente. Isso resulta em uma alta carga de recirculação de material remoído e baixo desempenho de moagem, levando a flutuações na qualidade do produto. Consequentemente, torna-se difícil garantir condições consistentes de alimentação para o processo de flotação, limitando assim o potencial de aumento da capacidade total de processamento do sistema.
③ Moagem excessiva grave dos produtos de remoagem: Cerca de 71% dos minerais valiosos presentes não requerem moagem adicional; no entanto, eles entram e circulam no circuito de remoagem, levando a uma moagem excessiva grave.
④ Baixa concentração de material subdimensionado e grande variabilidade no processo de peneiramento fino e remoagem: ao entrar no circuito de flotação, isso não apenas aumenta o consumo de reagentes e complica os procedimentos operacionais, mas também causa flutuações nos principais indicadores de produção.
⑤ Alto consumo de energia e peças de reposição: Devido à baixa eficiência de peneiramento das peneiras finas de náilon, as partículas qualificadas passam por uma recirculação desnecessária, resultando em maior consumo de energia e desgaste acelerado das peças de reposição.
Testes industriais comparativos demonstraram que a peneira vibratória eletromagnética MVS apresenta vantagens distintas em relação às peneiras finas de náilon em termos de eficiência de peneiramento e rendimento do produto subdimensionado. Além disso, ela contribui para o aumento da capacidade de processamento por hora, desempenhando um papel crucial na garantia de operações de produção contínuas e métricas de desempenho estáveis. Após a implantação das peneiras vibratórias eletromagnéticas MVS nas Oficinas de Beneficiamento Primário e Secundário, a eficiência de peneiramento subiu para mais de 40%. Isso garantiu condições consistentes de alimentação para o processo de flotação, estabilizando assim os indicadores de produção do concentrado final de ferro. Como resultado direto da melhoria na eficiência de peneiramento, a carga circulante de remoagem diminuiu, e a capacidade de processamento por hora do sistema aumentou em 4,6 toneladas por hora.
(5) Pesquisa sobre a tecnologia de processo para purificação de concentrado de magnetita por meio de colunas de flotação. Com o objetivo de melhorar ainda mais o teor dos concentrados de ferro, reduzir os níveis de impurezas e fornecer matérias-primas de alta qualidade para a produção de ferro — otimizando, assim, os indicadores técnicos tanto dos sistemas de beneficiamento mineral quanto dos de produção de ferro, ao mesmo tempo em que se maximizam os benefícios econômicos—, a Gongchangling Mining Company colaborou com instituições de pesquisa, como o Instituto de Pesquisa de Mineração e Metalurgia de Changsha e a Universidade de Mineração e Tecnologia da China. Com base na renovação técnica implementada em 2001 — que utilizou máquinas de flotação e um processo de flotação reversa para “aumentar o teor de ferro e reduzir a sílica” — e integrando o subprojeto Pesquisa sobre tecnologias e equipamentos de beneficiamento de minerais para concentrados de ferro de alta qualidade (parte do projeto-chave de ciência e tecnologia do “Décimo Plano Quinquenal” nacional) Pesquisa sobre tecnologias de exploração abrangente e desenvolvimento eficiente para bases de recursos minerais de metais raros em grande escala), a empresa realizou uma extensa pesquisa técnica e de processos centrada no processo de coluna de flotação reversa catiônica para “enriquecimento do ferro e redução da sílica”.”
De janeiro a abril de 2004, foram concluídos os testes exploratórios preliminares em escala laboratorial para o processo de coluna de flotação. De maio a agosto de 2004, foram realizados ensaios industriais em escala piloto na oficina de flotação da planta de beneficiamento da Gongchangling Mining Company, com o objetivo de determinar o fluxograma ideal do processo e os parâmetros técnicos. De setembro a dezembro de 2004, o projeto, a construção de engenharia e o comissionamento preliminar do sistema de testes industriais para o novo processo de coluna de flotação foram concluídos com sucesso. De janeiro a dezembro de 2005, foi realizado o projeto abrangente de pesquisa de testes industriais para o novo processo de coluna de flotação, abrangendo testes condicionais, melhorias técnicas no processo e avaliações de desempenho. Finalmente, em janeiro de 2006, o sistema foi formalmente entregue à planta de beneficiamento da Gongchangling Mining Company para aplicação em produção em escala real.
O fluxograma do processo selecionado para este projeto consiste em um circuito de colunas de flotação (composto por um estágio de pré-separação e dois estágios de purificação), seguido por um estágio de separação magnética e espessamento para os intermediários. A Figura 5 apresenta um diagrama comparativo que ilustra a configuração dos equipamentos do processo convencional com máquinas de flotação em comparação com o novo processo de colunas de flotação.
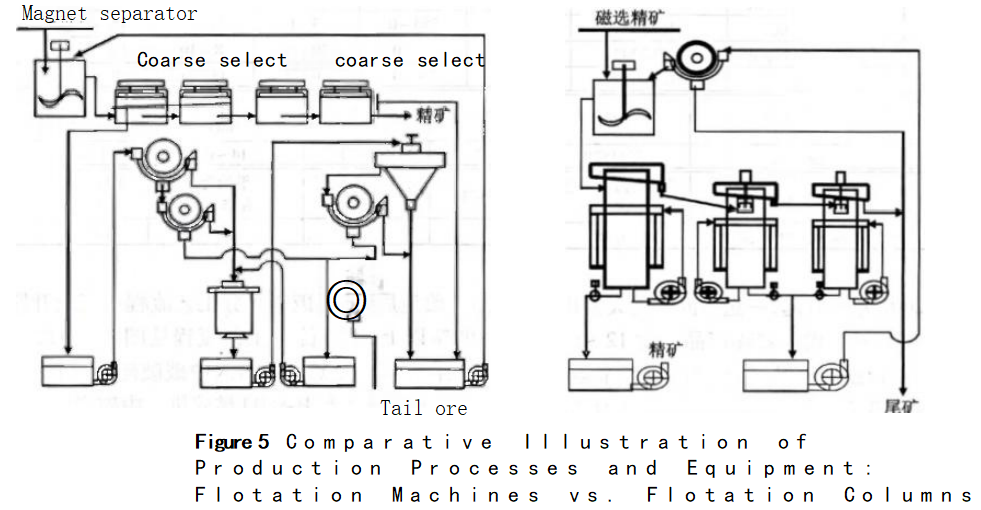
Métricas do ensaio industrial para a coluna de flotação: taxa de alimentação de 70,61 t/h; teor do material alimentado de 63,59%; consumo médio do reagente catiônico (dodecilamina) de 156,83 g/t; e uma distribuição granulométrica da alimentação com 89,30% passando por -0,074 mm. O teor do concentrado de flotação alcançado foi de 69,15%, enquanto o teor dos rejeitos de flotação foi de 22,37%.
Em 23 de outubro de 2006, o Departamento de Ciência e Tecnologia da Província de Liaoning organizou um painel de especialistas para realizar uma avaliação técnica deste projeto. As conclusões da avaliação são as seguintes:
① A pesquisa sobre a tecnologia de purificação por coluna de flotação para concentrado de magnetita — utilizando, especificamente, uma configuração de separação por coluna de flotação com “uma etapa de pré-concentração e duas etapas de purificação” combinada com um processo de separação magnética e concentração de intermediários para tratar o concentrado magnético inicial — produziu com sucesso um concentrado de ferro de alta qualidade com um teor de 69,15% e um teor de SiO₂ de 2,65%. Em comparação com o processo de produção existente, o processo da coluna de flotação resultou em uma redução de 8,52 RMB no custo unitário do concentrado de flotação, uma redução de 34,5% no consumo de energia e uma redução de 29,2% no consumo de reagentes, abrindo, assim, um novo caminho para “aumentar o teor de ferro e, ao mesmo tempo, reduzir o teor de sílica” nas usinas de beneficiamento de minério de ferro do nosso país.
② A pesquisa sobre a tecnologia de purificação por coluna de flotação para concentrado de magnetita foi especificamente adaptada às características dos processos de flotação reversa comumente empregados em usinas nacionais de beneficiamento de minério de ferro. Ao integrar a tecnologia de coluna de flotação, a tecnologia de transporte de espuma em flotação reversa e a tecnologia de controle automático, ela oferece suporte técnico para adaptações de processos que visam “aumentar o teor de ferro e, ao mesmo tempo, reduzir o teor de sílica” nas instalações nacionais. Esse processo é caracterizado por um fluxograma simplificado, indicadores avançados de desempenho técnico, facilidade de operação e gestão, economia de energia, redução do consumo e respeito ao meio ambiente.
③ Após a implementação do processo de coluna de flotação na planta de beneficiamento da Gongchangling Mining Company, do Grupo Ansteel, e em condições em que os teores do concentrado eram comparáveis, o processo de coluna de flotação demonstrou melhorias significativas em relação ao processo de produção existente: o rendimento do concentrado aumentou 1,27 ponto percentual, a taxa de recuperação de metal aumentou 1,27 ponto percentual e o teor dos rejeitos diminuiu 4 pontos percentuais. ④ Os resultados desta pesquisa preenchem uma lacuna tecnológica no campo nacional de beneficiamento de minério de ferro no que diz respeito à aplicação de processos de flotação em coluna. Representando uma novidade nacional, essa conquista estabelece um precedente para a aplicação industrial da tecnologia de flotação reversa em coluna no beneficiamento de minério de ferro no país, atingindo um padrão internacional avançado.
4.2 Oficina sobre Beneficiamento Primário
4.2.1 Beneficiamento Primário: Trituração e Peneiramento
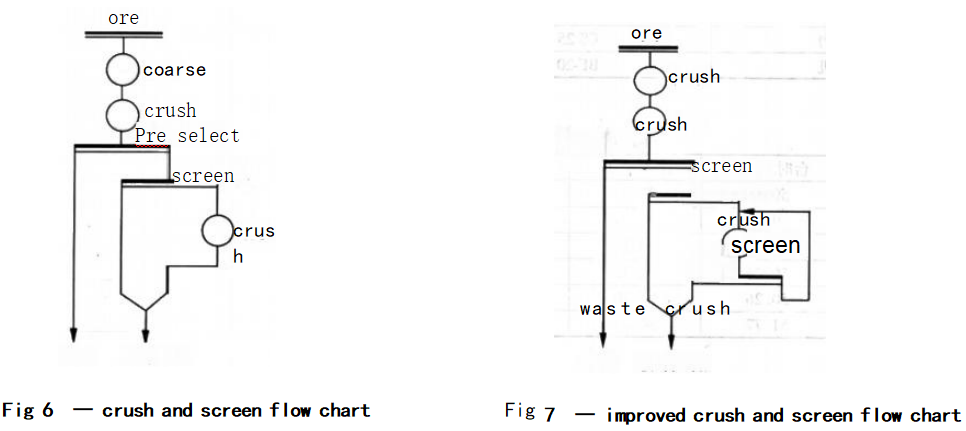
O circuito de britagem da Oficina de Beneficiamento Primário foi construído e colocado em operação em 1959, com uma capacidade de processamento anual projetada de 5,6 milhões de toneladas. O processo de britagem emprega um esquema de fluxo em circuito aberto de três estágios, conforme ilustrado na Figura 6. A britagem grossa é realizada por meio de um único britador giratório hidráulico KKπ1200mm; o material britado grosseiramente é transportado por correia transportadora até um silo tampão para a britagem intermediária, de onde é alimentado aos britadores intermediários para o segundo estágio de redução. A britagem intermediária utiliza três britadores cônicos: dois britadores cônicos padrão PYB-92100 mm e um britador H-8800. O modo operacional envolve a operação de um britador H-8800, enquanto os dois britadores PYB-92100mm atuam como reservas. O produto submetido à britagem intermediária é transportado para um separador a seco com polia magnética de φ1250mm × 2400mm para remover a ganga misturada do minério. O minério beneficiado é então transportado por meio de uma esteira shuttle até a silo tampão de britagem fina, enquanto a ganga separada é encaminhada para um silo de resíduos de separação a seco dedicado, para posterior transporte em caminhão e descarte. O minério do silo tampão de britagem fina é alimentado por meio de uma esteira para 12 peneiras vibratórias do tipo YA; essas peneiras estão dispostas em pares, sendo que cada dois alimentam um único britador fino. O material sobredimensionado (resíduos da peneira) entra nos britadores finos. A britagem fina é realizada por meio de seis britadores cônicos: três britadores cônicos de cabeça curta PYD-92200 mm e três britadores cônicos H-6800. Durante as operações normais, os britadores H-6800 atuam como unidades primárias, com quatro em operação e dois em reserva. O produto triturado fino e o material subdimensionado (resíduos de peneiramento) são transportados por correia transportadora para os silos de armazenamento dentro do prédio principal da Oficina de Beneficiamento Primário; o produto triturado final apresenta uma faixa de granulometria de 20–0 mm. Esse processo permaneceu em uso até abril de 2007. Os principais parâmetros técnicos dos equipamentos de britagem e peneiramento na Oficina de Seleção Primária estão apresentados na Tabela 10.
Tabela 10: Principais parâmetros técnicos dos equipamentos de britagem e peneiramento na oficina de seleção primária
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho das partículas da ração/mm | tamanho das partículas do minério descarregado/mm | Saída de descarga da mina /mm | Produção de uma única máquina /(t/h) | potência do motor/kW | ||||
| bruto | Triturador giratório hidráulico | KKπ1200 | 1 | 1000~0 | 350~0 | 150-165 | 1.300–2.000 | 400 | ||||
| intervalo médio | Triturador cônico padrão | PYB-2200 | 2 | 350~0 | 75~0 | 30 a 60 | 450 a 800 | 280 | ||||
| triturador cônico | H-8800 | 1 | 350~0 | 75~0 | 35 a 42 | 800 a 1.800 | 600 | |||||
| tudo bem | Triturador cônico de cabeça curta | PYD-2200 | 3 | 75~0 | 20~0 | 8-10 | 100 a 200 | 280 | ||||
| triturador cônico | H-6800 | 3 | 75~0 | 20~0 | 18 a 60 | 800 a 1.800 | 315 | |||||
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho da abertura da peneira/mm | Tamanho das partículas retidas na peneira/mm | Produção de uma única máquina /(/h) | potência do motor/kW | |||||
| Triagem | peneira vibratória | YA1530 | 12 | 14×70 | 14~0 | 160 | 11 | |||||
| Procedimentos de trabalho | Nome do equipamento | Indução magnética da área de triagem do cilindro — Resistência à tensão / T | Quantidade/unidade | Tamanho das partículas do minério a ser processado – Limite superior/mm | Letalidade média por rodada/% | Produção de uma única máquina (/t/h) | ||||||
| Preliminar | polia magnética de 1.250 mm × 2.400 mm | 0.35 | 1 | 75 | 10 | 1500 | ||||||
A partir de abril de 2007, a Oficina de Seleção Primária passou por uma modernização técnica em grande escala. Após essa renovação, o fluxo do processo de britagem e peneiramento na Oficina de Seleção Primária foi transformado de um sistema de circuito aberto de três estágios para um sistema de circuito fechado de três estágios. O objetivo do projeto para o produto triturado era atingir uma faixa de granulometria de 12–0 mm, com um teor superior a 90%. O fluxo do processo de trituração e peneiramento é ilustrado na Figura 7. A trituração grossa é realizada utilizando um único britador cônico KB54-75. O produto triturado grosseiramente é transportado por correia transportadora até um silo tampão situado a montante da etapa de trituração intermediária, de onde é alimentado aos trituradores intermediários para a segunda etapa de trituração. A etapa de britagem intermediária utiliza três britadores cônicos: um britador cônico padrão PYB-2100 mm e dois britadores H-8800. O produto submetido à britagem intermediária é transportado para um separador a seco com polia magnética de 1.250 mm × 2.400 mm para a pré-seleção e remoção da rocha estéril misturada ao minério. A rocha estéril separada é transportada por esteira para um silo dedicado a rejeitos de seleção a seco, de onde é removida por caminhão para descarte; o minério restante é alimentado em um silo de alimentação de peneiramento. O material da silo de alimentação da peneiração é transportado para três unidades de pré-peneiramento. O material acima do tamanho (rejeitos da peneira) dessas unidades é transportado por esteira até a silo de alimentação da britagem fina e, posteriormente, alimentado nos britadores finos para o terceiro estágio de britagem. A britagem fina é realizada utilizando quatro britadores cônicos H-6800. O produto britado fino é transportado para um silo de alimentação de peneiramento cilíndrico e, em seguida, encaminhado para sete unidades de peneiramento de inspeção. O material de tamanho excessivo proveniente dessas peneiras de inspeção é devolvido aos britadores finos, estabelecendo assim um circuito fechado de britagem; o material subdimensionado (material que passa pela peneira) — com tamanho de partícula de 12–0 mm — constitui o produto final triturado e é transportado por correia transportadora para os silos de armazenamento de minério dentro do prédio principal da Oficina de Seleção Primária.
Os principais parâmetros técnicos dos equipamentos de britagem e peneiramento da Oficina de Seleção Primária, após a modernização técnica em grande escala, são apresentados na Tabela 11.
Tabela 11: Principais parâmetros técnicos dos equipamentos de britagem e peneiramento na oficina de seleção primária após a modernização em grande escala
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho das partículas da ração/mm | tamanho das partículas do minério descarregado/mm | Saída de descarga da mina /mm | Produção de uma única máquina /(t/h) | potência do motor/kW | ||||
| bruto | triturador cônico | KB54-75 | 1 | 1100~0 | 300~0 | 172 | 2600 | 550 | ||||
| intervalo médio | Triturador cônico padrão | PYB-2200 | 1 | 350~0 | 75~0 | 30 a 60 | 450~800 | 280 | ||||
| triturador cônico | H-8800 | 2 | 350~0 | 75~0 | 35 a 42 | 800 a 1.800 | 600 | |||||
| tudo bem | triturador cônico | H-6800 | 4 | 75~0 | 20~0 | 13 a 20 | 800 | 600 | ||||
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho da abertura da peneira/mm | Tamanho das partículas retidas na peneira/mm | Produção por máquina / (V/h) | potência do motor/kW | |||||
| Triagem | Peneira vibratória (pré-peneirada) | 2YK2760 | 3 | 14×25 | 12~0 | 1000 | 30 | |||||
| Peneira vibratória (inspeção) | 2YK2460 | 7 | 14×14 | 12~0 | 600 | 30 | ||||||
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho da abertura da peneira/mm | Tamanho das partículas retidas na peneira/mm | Produção de uma única máquina /(t/h) | potência do motor/kW | |||||
| Preliminar | Polia magnética 61250 × 2400 | 0.35 | 1 | 75 | 10 | 2500 | – | |||||
Características do processo de britagem e peneiramento após a modernização em grande escala da oficina de seleção primária:
① Utiliza um processo de britagem e peneiramento em circuito fechado de três etapas, resultando em um produto britado com granulometria de 12–0 mm, em que a fração dentro dessa faixa excede 90%;
② Utiliza equipamentos de trituração importados, caracterizados por uma alta taxa de trituração e alta eficiência operacional;
③ Incorpora uma etapa de pré-seleção após a britagem intermediária para facilitar a rejeição antecipada da rocha estéril, melhorando assim o teor do minério alimentado no processo de beneficiamento subsequente;
④ Implementa monitoramento e controle automatizados no sistema de britagem e peneiramento para aumentar a eficiência operacional dos equipamentos.
4.2.2 Moagem primária, classificação e beneficiamento
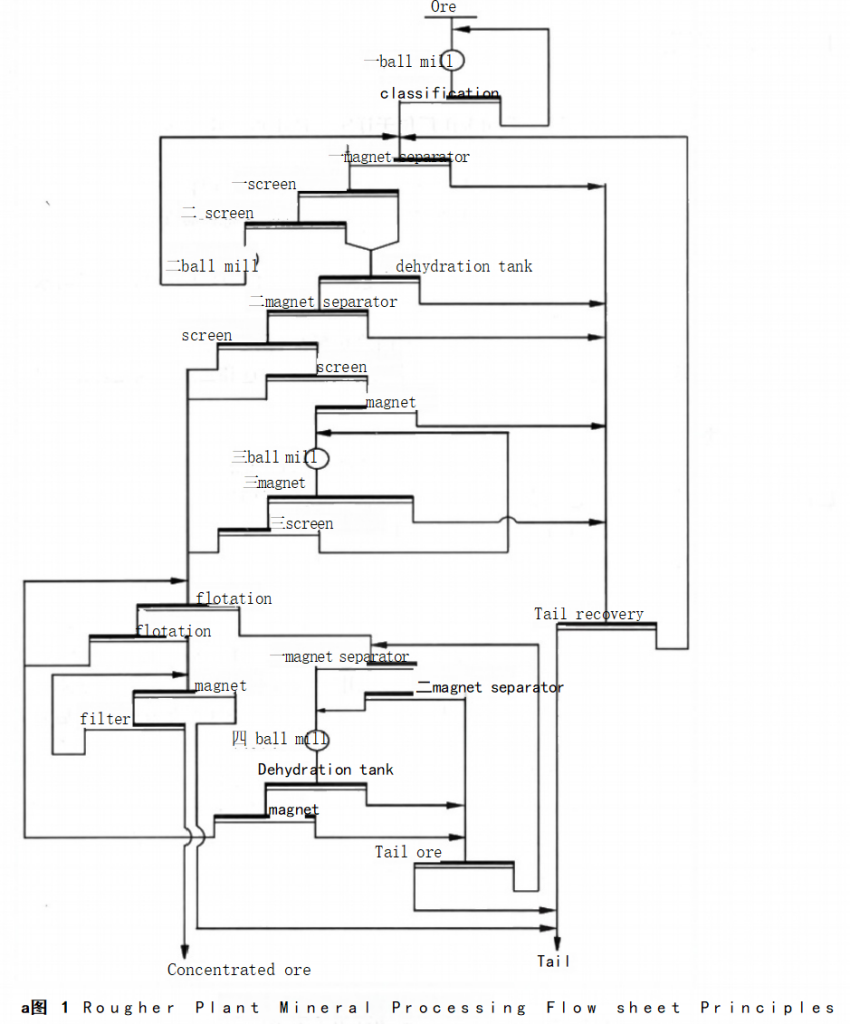
O processo original de moagem e beneficiamento na Oficina de Beneficiamento Primário seguia um fluxograma que incluía moagem em etapas, separação magnética em etapas, peneiramento fino e remoagem, além de flotação reversa catiônica (ver Figura 1), composto por um total de 15 linhas de moagem e beneficiamento. Segue-se uma breve descrição do processo: os produtos triturados são alimentados por meio de uma esteira transportadora em um moinho de bolas primário do tipo grelha (MQG 2.700 mm × 3.600 mm); esse moinho de bolas, juntamente com um classificador de dupla espiral (2FG-20), constitui o circuito fechado de moagem primária. O excesso da etapa de classificação primária é bombeado para um separador magnético primário (CTB-1024) para beneficiamento. O concentrado resultante é alimentado em peneiras vibratórias de alta frequência primária e secundária (400 mm × 1.560 mm); o produto sobredimensionado das peneiras flui por gravidade para um moinho de bolas secundário do tipo transbordamento (MQY 2.700 mm × 3.600 mm). A descarga desse moinho de bolas flui por gravidade para a caixa de bombeamento de transbordamento primária, de onde é bombeada de volta para o separador magnético primário, formando assim o circuito fechado secundário de moagem. O produto subdimensionado proveniente das peneiras é bombeado para um tanque de desaguamento com ímã permanente (CS-25). O concentrado do tanque de desaguamento flui por gravidade para um separador magnético secundário (CTB-1024). O concentrado do separador magnético secundário é bombeado para as peneiras vibratórias eletromagnéticas primária e secundária (MVS2420). O produto com granulometria acima do tamanho de classificação proveniente dessas peneiras é bombeado para um separador magnético de concentração (CTB-1030); o concentrado dessa unidade flui por gravidade para um moinho de bolas terciário do tipo transbordamento (MQY2700 mm × 3600 mm). A descarga desse moinho de bolas é bombeada para um separador magnético terciário (CTB-1024). O concentrado do separador magnético terciário é alimentado em uma peneira vibratória eletromagnética terciária (MVS2420), e o material sobredimensionado dessa peneira é devolvido à alimentação do moinho de bolas terciário, formando assim o circuito fechado de moagem terciária. Os produtos subdimensionados das peneiras vibratórias eletromagnéticas primária, secundária e terciária constituem o concentrado final da separação magnética, que é então bombeado para um espessador de flotação (φ24 m). Após serem coletados, os rejeitos das diversas etapas da separação magnética fluem por gravidade para um separador magnético de disco (Ø1.500 mm). O concentrado do separador magnético de disco é bombeado para a alimentação do separador magnético de primeiro estágio, enquanto os rejeitos do separador magnético de disco entram em um espessador (Ø53 m); após o espessamento, são bombeados para a lagoa de rejeitos.
O processo de flotação consiste em uma operação de flotação reversa catiônica em duas etapas — composta por uma etapa de pré-separação e uma etapa de limpeza —, bem como um circuito de remoagem e separação magnética para a espuma dos intermediários da pré-separação; o sistema compreende um total de duas linhas de flotação. Após ser agitado em um espessador de flotação, o concentrado da separação magnética é bombeado para a caixa de alimentação da flotação; os reagentes de flotação são adicionados, e a mistura é alimentada em um tanque de agitação para mistura completa. O concentrado magnético totalmente agitado é então alimentado nas células de flotação de pré-separação. O concentrado das células de flotação de pré-separação entra nas células de flotação de limpeza, enquanto os rejeitos de espuma das células de flotação de limpeza são bombeados de volta para o circuito de flotação de pré-separação. Os rejeitos de espuma das células de flotação preliminar são bombeados para um espessador de remoagem com separador magnético (CTB-1030); o concentrado desse separador magnético é alimentado em um moinho de bolas (Ø2100 mm × 4500 mm) para remoagem. O produto remoído é então bombeado para um tanque de desaguamento com ímã permanente (CS-30); o concentrado do tanque de desaguamento passa por um quarto estágio de limpeza magnética, e o concentrado magnético resultante é bombeado de volta para o circuito de flotação preliminar. O concentrado final proveniente das células de flotação de limpeza é bombeado para a oficina de filtração para desaguamento, tornando-se o produto final.
Os rejeitos provenientes do circuito de remoagem em duas etapas (espessador-separador magnético), do tanque de desaguamento com ímã permanente e do limpador magnético da quarta etapa são coletados e fluem por gravidade para uma unidade de recuperação magnética de disco (Ø1.500 mm). O concentrado proveniente da unidade de recuperação magnética de disco é bombeado de volta para o circuito do espessador de remoagem com separador magnético. Os rejeitos da unidade de recuperação magnética de disco entram em um espessador (Ø 53 m); após o espessamento, esses rejeitos são bombeados para a lagoa de rejeitos. Os principais parâmetros dos equipamentos de moagem, classificação e beneficiamento na Oficina de Beneficiamento Primário estão apresentados na Tabela 12. Os principais indicadores técnicos de moagem e classificação de 2001 a 2006 estão apresentados na Tabela 13.
Tabela 12 Principais parâmetros de Processamento de minerais, Equipamentos de moagem, classificação e separação
| Nome do equipamento | modelo | Quantidade/unidade | Potência do motor elétrico / kW |
| Um moinho de bolas | MQG2736 | 15 | 400 |
| Moinho de bolas secundário | MQY2736 | 15 | 380 |
| Moinho de bolas de três estágios | MQY2736 | 6 | 380 |
| Moinho de bolas de quatro estágios | MQY2143 | 2 | 310 |
| Classificador em espiral | 2FG-20 | 15 | 30 |
| Tela fina fixa | 400 mm × 1.560 mm × conjunto de 5 peças | 75 | – |
| Peneira vibratória eletromagnética | MVS2420 | 39 | 19.6 |
| Separador magnético | CTB-1024 | 54 | 5.5 |
| CTB-1030 | 7 | 7.5 | |
| Tanque de desidratação | CS-25 | 29 | – |
| máquina de flotação | BF-20 | 66 | 45 |
Tabela 13. Principais indicadores técnicos do moinho nº 1 de 2001 a 2006
| ano | Hora de Taiwan (h/dia) | Índice de conclusão das obras / % | Produção de concentrado (t/a) | Teor do minério /% | Teor do concentrado /% | Teor dos rejeitos /% | Taxa de recuperação / % |
| 2001 | 50.32 | 77.23 | 2398371 | 33.15 | 65.54 | 8.70 | 87.93 |
| 2002 | 49.80 | 91.28 | 2360615 | 33.83 | 67.20 | 9.63 | 84.84 |
| 2003 | 50.29 | 93.36 | 2311575 | 34.21 | 68.85 | 10.25 | 83.51 |
| 2004 | 50.24 | 92.72 | 2294507 | 33.60 | 68.84 | 9.93 | 82.64 |
| 2005 | 50.26 | 93.78 | 2311256 | 33.83 | 69.11 | 9.89 | 82.65 |
| 2006 | 51.77 | 94.41 | 2371760 | 31.90 | 69.15 | 9.62 | 81.41 |
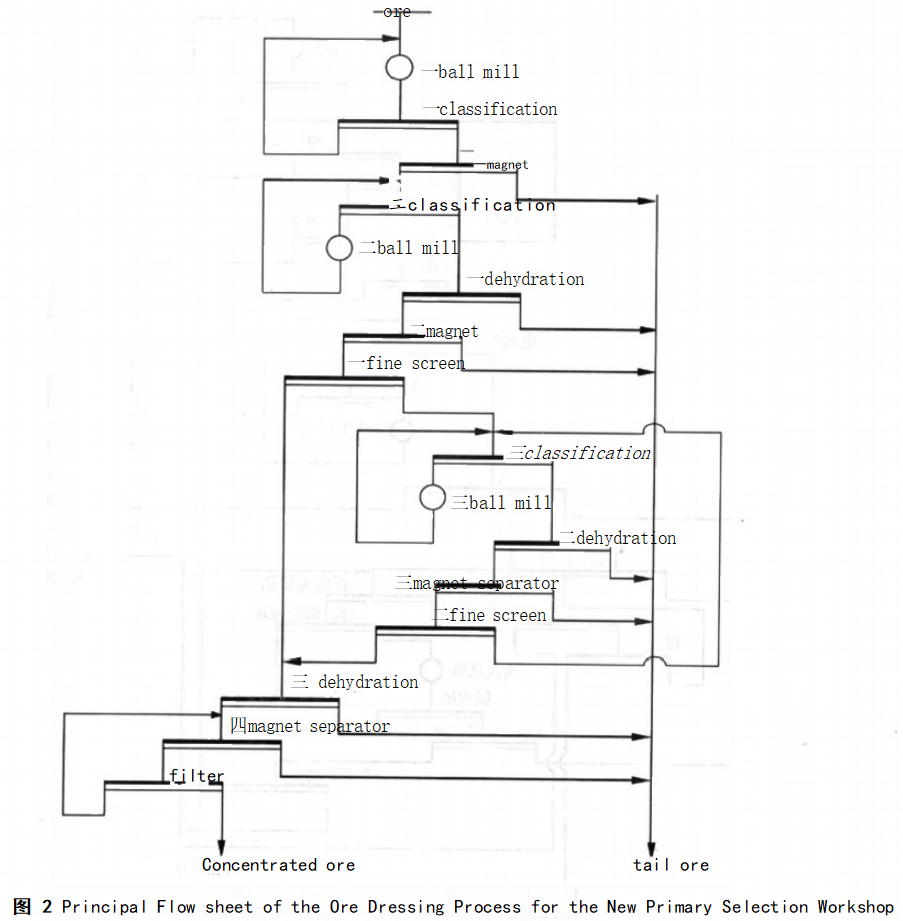
O processo de moagem e beneficiamento adotado na Oficina de Beneficiamento Primário segue um fluxograma que inclui moagem em etapas, separação magnética em etapas, peneiramento fino e remoagem (ver Figura 2); o processo de flotação reversa catiônica foi eliminado, e a instalação conta com um total de cinco linhas de moagem e beneficiamento.
Visão geral do processo: Os produtos triturados com uma faixa de granulometria de 12–0 mm são alimentados nos silos de moagem localizados no prédio principal da fábrica. A partir daí, são transportados por meio de esteiras transportadoras de coleta e alimentação para o moinho de bolas primário (Ø45030 mm × 6700 mm). A descarga do moinho de bolas é bombeada para o conjunto de hidrociclones primários (Ø 660 mm × 6 unidades). O subfluxo (areias) dos hidrociclones retorna por gravidade ao moinho de bolas primário, estabelecendo um circuito fechado de moagem primário. O excesso proveniente dos hidrociclones é bombeado para os separadores magnéticos primários (Modelo BX-1232). O concentrado dos separadores magnéticos primários é bombeado para o conjunto de hidrociclones secundários (Ø 660 mm × 6 unidades). O subfluxo dos hidrociclones secundários é alimentado ao moinho de bolas secundário (Ø4.000 mm × 7.500 mm); a descarga desse moinho de bolas retorna à corrente de alimentação do conjunto de hidrociclones secundários, estabelecendo um circuito fechado de moagem secundário. O excesso dos hidrociclones secundários é bombeado para o tanque de desaguamento primário com ímã permanente (Modelo CS-30). O concentrado do tanque de desaguamento primário flui por gravidade para os separadores magnéticos secundários (Modelo BX-1024). O concentrado dos separadores magnéticos secundários é bombeado para a peneira vibratória eletromagnética primária (Modelo MVS2420). O produto de granulometria excessiva da peneira é alimentado no conjunto de hidrociclones terciários (Ø500 mm × 8 unidades). O subfluxo dos hidrociclones terciários é alimentado ao moinho de bolas terciário (Ø2700 mm × 3600 mm); a descarga desse moinho de bolas retorna à corrente de alimentação do conjunto de hidrociclones terciários, estabelecendo um circuito fechado de moagem terciária. O excesso dos ciclones terciários é bombeado para o tanque de desaguamento magnético permanente secundário (CS-30). O concentrado do tanque de desaguamento secundário flui por gravidade para o separador magnético terciário (BX-1024). O concentrado do separador magnético terciário é bombeado para a peneira vibratória eletromagnética secundária (MVS2420); o produto sobredimensionado dessa peneira é devolvido à alimentação do conjunto de ciclones terciários. O produto subdimensionado da peneira vibratória eletromagnética secundária é combinado com o produto subdimensionado da peneira vibratória eletromagnética primária e bombeado para o tanque de desaguamento magnético permanente terciário (CS-30). O concentrado do tanque terciário flui por gravidade para o separador magnético quaternário (BX-1024), e o concentrado do separador magnético quaternário é bombeado para a oficina de filtração para desaguamento.
Após a consolidação, os rejeitos de todas as etapas fluem por gravidade para um separador magnético de disco (ø1500 mm). O concentrado proveniente do separador magnético de disco é bombeado para um circuito de resseleção para processamento separado, enquanto os rejeitos do separador magnético de disco entram em um espessador (φ53 m); após o espessamento, são bombeados para a lagoa de rejeitos.
A Tabela 14 apresenta os principais parâmetros dos equipamentos de moagem, classificação e beneficiamento da Oficina de Beneficiamento Primário após sua reforma. A Tabela 15 apresenta os principais parâmetros técnicos de projeto.
Tabela 14: Principais parâmetros dos equipamentos de moagem, classificação e beneficiamento na Oficina de Beneficiamento Primário (após a reforma)
| Nome do equipamento | Especificações do modelo | Quantidade/unidade | Potência do motor elétrico / kW |
| Um moinho de bolas | MQY 5.030 mm × 6.700 mm | 5 | 3000 |
| Moinho de bolas secundário | MQY 4.000 mm × 7.500 mm | 5 | 2000 |
| Moinho de bolas de três estágios | MQY 2.700 mm × 3.600 mm | 10 | 400 |
| Hidrociclone primário | g660 mm × 6 | 5 | – |
| Ciclone secundário | g660 mm × 6 | 5 | – |
| Ciclone triplo | g500 mm × 8 | 10 | – |
| Peneira vibratória eletromagnética | MVS2420 | 55 | 19.6 |
| Separador magnético | BX-1232 | 15 | 15 |
| BX-1024 | 53 | 5.5 | |
| Tanque de desidratação | 93000 | 53 | – |
Tabela 15: Parâmetros técnicos selecionados do projeto
| Capacidade de processamento (10.000 toneladas/ano) | Hora de Taiwan (h/dia) | Índice de conclusão das obras / % | Produção de concentrado (10.000 toneladas/ano) | Teor do concentrado /% | Teor dos rejeitos /% |
| 1085 | 290 | 90.4 | 412 | 67.5 | 9 |
Características do processo do sistema de moagem e beneficiamento após a modernização técnica em grande escala da oficina de beneficiamento primário:
(1) Os moinhos de bolas primário e secundário passaram por um aumento de capacidade; o moinho de bolas primário utiliza um sistema do tipo transbordamento, em vez do tipo grelha, o que resulta em tamanhos de partículas de moagem mais finos.
(2) As etapas de classificação primária e secundária utilizam conjuntos de hidrociclones de pressão dinâmica para substituir os classificadores espirais e as peneiras finas fixas de náilon, resultando em alta eficiência de classificação e partículas de tamanho fino nos produtos de transbordamento da classificação.
(3) O processo de moagem consiste em três etapas, com os moinhos de bolas primário, secundário e terciário dispostos em uma configuração concentrada na proporção de 1:1:2; a proporção volumétrica correspondente é de 3:2:0,86. Essa configuração é racional e facilita a operação e o gerenciamento.
(4) A seção de beneficiamento conta com um grande número de etapas, o que contribui para melhorar o teor do concentrado.
(5) Os separadores magnéticos primários apresentam tambores de grande diâmetro e ângulos de envolvimento amplos, enquanto todos os demais separadores magnéticos utilizam a série BX; essas unidades possuem ângulos de envolvimento amplos no sistema magnético, o que resulta em excelente desempenho na beneficiamento.
(6) As operações de remoagem e classificação utilizam peneiras vibratórias eletromagnéticas MVS, garantindo alta eficiência de classificação.
(7) O processo de flotação reversa catiônica foi eliminado, reduzindo assim os custos de produção.
(8) Foram instalados dois tanques de agitação de concentrado com Ø1,6 m × 1,6 m antes da etapa de filtração do concentrado, o que ajuda a estabilizar a qualidade do concentrado produzido.
(9) A filtração do concentrado é realizada por meio de um sistema combinado que utiliza tanto filtros de disco cerâmicos quanto filtros de disco convencionais, permitindo que o teor de umidade seja controlado em 8,5% ou abaixo desse valor.
(10) O espessador original de Ø53 m passou por uma modernização técnica de alta eficiência, e um espessador adicional de alta eficiência de Ø53 m — juntamente com um sistema de tratamento de água — foi instalado para acomodar o aumento do volume de rejeitos e garantir que o teor de impurezas na água circulante permaneça ≤100 mg/L.
(11) Foi instalado um sistema específico de recuperação e processamento de rejeitos para tratar separadamente os minerais de ferro recuperados da corrente de rejeitos.
(12) O fluxo de trabalho de produção conta com controles interligados para a inicialização e o desligamento dos equipamentos principais e auxiliares; os principais parâmetros do processo são submetidos a detecção, controle, registro e monitoramento de alarmes automáticos em tempo real, permitindo assim o controle e a gestão centralizados de todo o processo de produção.
4.2.3 Seleção primária: filtração e desaguamento
Após ser bombeado para um tanque agitado de ø16 m × 16 m para homogeneização, o concentrado magnético é bombeado para uma caixa de distribuição do filtro e alimentado em um filtro de discos cerâmicos (60 m²) ou em um filtro de discos a vácuo (72 m²). O bolo de filtração descarregado da unidade de filtração constitui o concentrado final de ferro, com um teor de umidade ≤ 8,5%. O bolo de filtração é transportado por uma esteira transportadora localizada abaixo do filtro até o silo de armazenamento de concentrado para estocagem.
4.3 Oficina de Seleção Secundária
4.3.1 Seleção secundária: trituração e peneiramento
O circuito de britagem da Oficina de Seleção Secundária foi construído e colocado em operação em 1975, com uma capacidade de processamento anual projetada de 3 milhões de toneladas. O processo de britagem emprega um esquema de fluxo em circuito fechado de três estágios; o fluxograma do processo está ilustrado na Figura 8. A britagem grossa é realizada por meio de um único britador giratório hidráulico KKπ1200. A britagem intermediária utiliza dois britadores cônicos padrão de Ø2200 mm, operando em uma configuração “um em operação, um em reserva”. As operações de britagem fina empregam quatro britadores cônicos de cabeça curta de φ2200 mm, operando em uma configuração “dois em operação, dois em reserva”. Antes de ser alimentado na etapa de britagem intermediária, o minério passa por uma classificação preliminar por meio de uma polia magnética. O minério é submetido a uma peneiração preliminar antes de entrar na etapa de britagem fina, e uma peneiração de verificação é realizada após a britagem fina.
O produto da etapa de britagem grossa é transportado por correia até um separador a seco com polia magnética de ø1250 mm × 1600 mm, para remover a ganga misturada ao minério. A ganga separada é transportada por correia até uma caçamba de resíduos de classificação a seco, de onde é retirada por caminhão para descarte. O minério classificado é transportado para um silo-tampão de britagem intermediária e, posteriormente, alimentado por correia nas britadoras intermediárias para a segunda etapa de britagem. O produto da britagem intermediária é transportado para um silo-tampão de peneiramento e, em seguida, alimentado em quatro peneiras vibratórias do tipo YA. O material sobredimensionado (rejeitos da peneiração) é alimentado nos trituradores finos para a terceira etapa de trituração. O produto da britagem fina é transportado por correia para um silo tampão de peneiramento, onde passa por uma peneiração de verificação utilizando cinco peneiras vibratórias do tipo YA; o material de granulometria excessiva dessa etapa é devolvido ao circuito de britagem fina, estabelecendo assim um ciclo fechado de britagem. O produto subdimensionado do processo de peneiramento — com tamanho de partícula variando de 12 a 0 mm — constitui o produto triturado final; ele é transportado por correia transportadora até o silo de armazenamento de minério, localizado no prédio principal da Oficina de Beneficiamento Secundário.
Os principais parâmetros técnicos dos equipamentos de britagem e peneiramento da Oficina de Beneficiamento Secundário estão apresentados na Tabela 16.
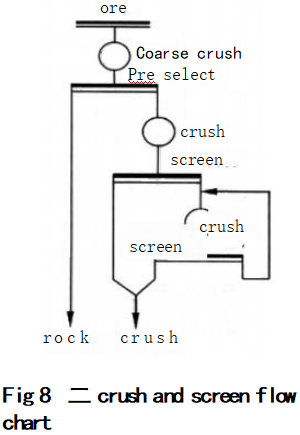
Tabela 16: Principais parâmetros técnicos dos equipamentos de britagem e peneiramento na oficina de seleção secundária
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho das partículas da ração/mm | tamanho das partículas do minério descarregado/mm | Saída de descarga da mina /mm | Produção de uma única máquina /(t/h) | potência do motor/kW | ||||
| bruto | Triturador giratório hidráulico | KKπ1200 | 1 | 1.000~0 | 350~0 | 150-165 | 1.000–1.100 | 310 | ||||
| intervalo médio | Triturador cônico padrão | PYB-2200 | 2 | 350~0 | 75~0 | 30~60 | 590 a 1.000 | 280 | ||||
| tudo bem | Triturador cônico de cabeça curta | PYD-2200 | 4 | 75~0 | 20~0 | 5~15 | 100 a 200 | 280 | ||||
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho da abertura da peneira/mm | Tamanho das partículas retidas na peneira/mm | Produção de uma única máquina /(t/h) | potência do motor / kW | |||||
| Triagem | peneira vibratória | YA1530 | 9 | 14×70 | 14~0 | 160 | 11 | |||||
| Procedimentos de trabalho | Nome do equipamento | Zona de classificação magnética – Intensidade de indução/T | Quantidade/unidade | Tamanho das partículas do minério a ser processado – Limite superior/mm | Letalidade média por rodada/% | Produção de uma única máquina /(t/h) | ||||||
| Preliminar | Polia magnética 61250 × 1600 | 0.35 | 1 | 350 | 10 | 700-800 | ||||||
4.3.2 Moagem secundária, classificação e beneficiamento
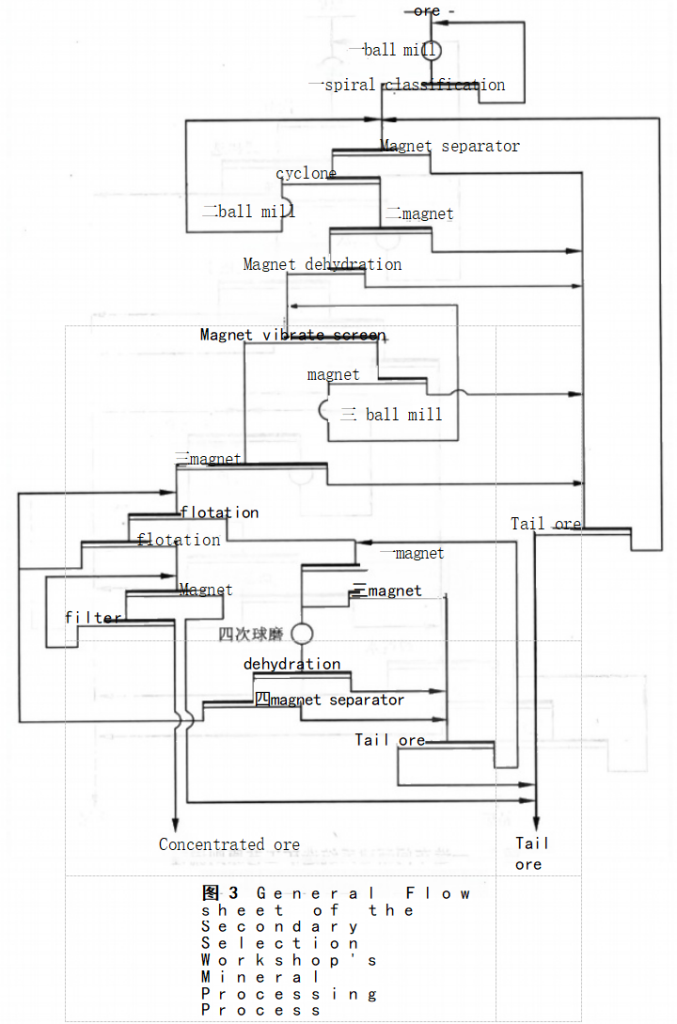
O processo de moagem e beneficiamento na planta de beneficiamento secundário segue um fluxograma que inclui moagem em etapas, separação magnética em etapas, peneiramento fino e remoagem, além de flotação reversa catiônica (ver Figura 3); a planta é composta por um total de seis linhas de moagem e beneficiamento. Visão geral do processo: O produto triturado é alimentado por meio de uma esteira transportadora em um moinho de bolas primário do tipo grelha (MQG 2.700 mm × 3.600 mm). Esse moinho de bolas opera em uma configuração de moagem primária em circuito fechado, em conjunto com um classificador de dupla espiral (2FG-20). O excesso da etapa de classificação primária flui por gravidade para um separador magnético primário (BX-1024) para beneficiamento. O concentrado resultante é então bombeado para um tanque de cabeça constante e alimentado em um hidrociclone para classificação. O subfluxo do hidrociclone flui por gravidade para um moinho de bolas secundário do tipo de transbordamento (MQY2700mm × 3600mm); a descarga desse moinho de bolas flui por gravidade de volta para a alimentação do separador magnético primário, estabelecendo assim um circuito fechado de moagem secundário. O excesso do hidrociclone flui por gravidade para um separador magnético secundário (BX-1024). O concentrado do separador magnético secundário flui por gravidade para um tanque de desaguamento com ímã permanente (CS-25). O concentrado do tanque de desaguamento é bombeado para uma peneira vibratória eletromagnética (MVS2420). O material sobredimensionado da peneira é bombeado para um separador magnético de concentração (BX-1030). O concentrado do separador magnético de concentração flui por gravidade para um moinho de bolas terciário do tipo de transbordamento (MQY2700 mm × 3600 mm); a descarga desse moinho de bolas é bombeada de volta para a alimentação da peneira vibratória eletromagnética, estabelecendo assim um circuito fechado de moagem terciário. O produto subdimensionado proveniente da peneira vibratória eletromagnética flui por gravidade para um separador magnético terciário (BX-1024). O concentrado do separador magnético terciário constitui o concentrado magnético final, que é então bombeado para um espessador de flotação (ø24 m). Após serem coletados, os rejeitos das diversas etapas da separação magnética fluem por gravidade para um separador magnético de disco (ø1000 mm). O concentrado do separador magnético de disco é bombeado para a alimentação do separador magnético de primeiro estágio, enquanto os rejeitos do separador magnético de disco entram em um espessador (ø50 m); após o espessamento, são bombeados para a lagoa de rejeitos.
O processo de flotação consiste em uma operação de flotação reversa catiônica em duas etapas — compreendendo uma etapa de pré-separação e uma de limpeza — e um circuito de remoagem e separação magnética para a espuma dos intermediários da pré-separação; o sistema compreende um total de duas linhas de flotação. Após ser agitado em um espessador de flotação, o concentrado da separação magnética é bombeado para a caixa de alimentação de flotação; os reagentes de flotação são adicionados, e a pasta é alimentada em um tanque de agitação para mistura completa. O concentrado magnético totalmente misturado é então alimentado nas células de flotação de pré-concentração. O concentrado das células de flotação de desbaste entra nas células de flotação de limpeza, enquanto os rejeitos de espuma das células de flotação de limpeza são bombeados de volta para o circuito de flotação de desbaste. Os rejeitos de espuma das células de flotação de desbaste são bombeados para um espessador de remoagem com separador magnético (CTB-1030). O concentrado proveniente desse espessador-separador magnético é alimentado em um moinho de bolas (ø2100 mm × 4500 mm) para remoagem. O produto remoído é bombeado para um tanque de desaguamento com ímã permanente (CS-30); o concentrado do tanque de desaguamento é alimentado a um separador magnético de segundo estágio para limpeza, e o concentrado desse separador magnético é bombeado de volta para o circuito de flotação preliminar. O concentrado final proveniente das células de flotação de limpeza é bombeado para a oficina de filtração para desaguamento, tornando-se o produto final.
Os rejeitos do espessador-separador magnético de remoagem do segundo estágio, do tanque de desaguamento com ímã permanente e do separador magnético de limpeza do segundo estágio são coletados e fluem por gravidade para uma unidade de recuperação magnética de disco (ø1500 mm). O concentrado proveniente da unidade de recuperação magnética de disco é bombeado de volta para o circuito do espessador-separador magnético de remoagem. Os rejeitos da unidade de recuperação magnética de disco entram em um espessador (ø50 m); após o espessamento, esses rejeitos são bombeados para a lagoa de rejeitos. Os principais parâmetros dos equipamentos para moagem, classificação e beneficiamento na Oficina de Beneficiamento Secundário estão apresentados na Tabela 17. Os principais indicadores técnicos para moagem e classificação de 2001 a 2006 estão apresentados na Tabela 18.
4.3.3 Beneficiamento secundário: filtração e desaguamento
Após ser bombeado e espessado em um espessador (ø30 m), o concentrado de flotação é alimentado em um filtro a vácuo de disco (40 m²). O bolo de filtração descarregado do filtro constitui o concentrado final de ferro, com um teor de umidade de ≤9,5%. O bolo de filtração é transportado por uma esteira transportadora de descarga localizada abaixo do filtro até a pilha de concentrado para armazenamento.
Os parâmetros técnicos do filtro a vácuo de disco estão apresentados na Tabela 19.
Tabela 17: Principais parâmetros dos equipamentos para moagem secundária, classificação e separação
| Nome do equipamento | Especificações do modelo | Quantidade/unidade | Potência do motor elétrico/kW |
| Um moinho de bolas | MQG 2.700 mm × 3.600 mm | 6 | 400 |
| Moinho de bolas secundário | MQY 2.700 mm × 3.600 mm | 6 | 400 |
| Moinho de bolas de três estágios | MQY 2.700 mm × 3.600 mm | 3 | 380 |
| Moinho de bolas de quatro estágios | MQY 2.100 mm × 4.500 mm | 1 | 310 |
| Classificador em espiral | 2FG-20 | 6 | vinte e dois |
| hidrociclone | FXJ-350 | 48 | dois |
| Peneira vibratória eletromagnética | MVS2420 | 15 | 19.6 |
| Separador magnético | CTB-1024 | 26 | 5.5 |
| Separador magnético | CTB-1030 | 3 | 7.5 |
| Tanque de desidratação | 63000 | 4 | um |
Tabela 18. Principais indicadores técnicos do moinho de moagem secundária de 2001 a 2006
| ano | Capacidade de processamento / [t (unidades) · h)] | Índice de conclusão das obras / % | Produção de concentrado (t/a) | Teor do minério /% | Teor do concentrado /% | Teor dos rejeitos /% | Taxa de recuperação teórica / % |
| 2001 | 51.13 | 90.31 | 1136253 | 32.89 | 65.57 | 8.73 | 84.74 |
| 2002 | 49.98 | 90.27 | 1038207 | 35.67 | 68.89 | 10.67 | 82.93 |
| 2003 | 50.78 | 92.69 | 1022044 | 34.04 | 68.85 | 10.17 | 82.28 |
| 2004 | 49.51 | 92.21 | 967035 | 33.47 | 68.89 | 9.96 | 82.11 |
| 2005 | 54.3 | 93.46 | 973927 | 33.37 | 69.17 | 9.92 | 82.04 |
| 2006 | 56.1 | 91.89 | 972093 | 30.90 | 69.11 | 9.65 | 79.93 |
Tabela 19: Parâmetros técnicos da máquina de filtragem a vácuo de disco
| modelo | quantidade | Capacidade de processamento (t/h) | concentração da ração /% | Coeficiente de utilização / [t · (m²/h)] | Índice de conclusão das obras / % | Potência do motor elétrico/kW |
| ZPG-40 | 5 unidades | 35 a 45 | 50~55 | 1.1 | 45 | 4 |
4.4 Oficina sobre Beneficiamento Terciário
4.4.1 Trituração e peneiramento terciários
O circuito de britagem da Oficina de Beneficiamento Terciário foi concluído e colocado em operação em junho de 2004, com uma capacidade de processamento anual projetada de 3 milhões de toneladas de hematita. O processo de britagem emprega uma configuração de circuito fechado em três estágios; o diagrama de fluxo do processo é mostrado na Figura 9.
As oficinas de beneficiamento terciário e secundário compartilham um único britador primário, que opera em modo alternado para triturar o minério. A britagem primária é realizada por um britador giratório hidráulico KKπ1200; a britagem secundária, por um britador cônico H-8800; e a britagem terciária, por dois britadores cônicos H-8800. O minério passa por uma pré-peneiração antes de ser alimentado nos trituradores terciários e por uma peneiração de controle após passar pelos trituradores terciários.
O material proveniente do britador primário é transportado por correia transportadora até o silo de compensação do britador secundário, de onde é alimentado — novamente por correia transportadora — ao britador secundário (H-8800) para a segunda etapa de britagem. O material proveniente do britador secundário é transportado até a rampa de alimentação da unidade de pré-peneiramento, localizada na estação de peneiramento, e, em seguida, alimentado por correia transportadora em quatro peneiras vibratórias (LF2460D). O material sobredimensionado proveniente dessas peneiras é alimentado nos trituradores terciários (H-8800) para a terceira etapa de trituração. O produto proveniente dos trituradores terciários é então transportado para quatro peneiras vibratórias (LF2460D) na estação de peneiramento para a peneiração de controle; o material com granulometria acima do tamanho permitido nesta etapa é devolvido aos trituradores terciários para realimentação, estabelecendo assim um circuito fechado de trituração. Os produtos de granulometria inferior, provenientes tanto da etapa de pré-peneiramento quanto da de peneiramento de verificação — com granulometria variando de 12 mm a 0 mm — constituem o produto triturado final, que é então transportado para os silos de compensação localizados dentro do prédio principal da Oficina de Beneficiamento Terciário.
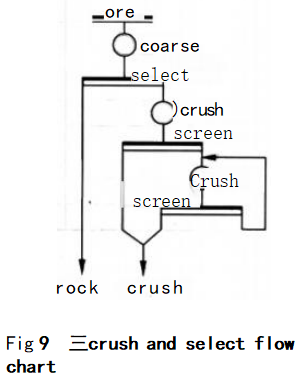
Tabela 20: Principais parâmetros técnicos dos equipamentos de britagem e peneiramento na terceira oficina de seleção
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho das partículas da ração/mm | tamanho das partículas do minério descarregado/mm | Saída de descarga da mina /mm | Produção de uma única máquina /(t/h) | Potência do motor elétrico / kW | ||||
| bruto | Triturador giratório hidráulico | KKπ1200 | 1 | 1000~0 | 350~0 | 150-165 | 1.000–1.100 | 310 | ||||
| intervalo médio | triturador cônico | H-8800 | 1 | 350~0 | 75~0 | 30 a 60 | 800 a 1.800 | 600 | ||||
| tudo bem | triturador cônico | H-8800 | 2 | 75~0 | 23~0 | 15-30 | 600 a 800 | 600 | ||||
| Procedimentos de trabalho | Nome do equipamento | modelo | Quantidade/unidade | tamanho da abertura da peneira/mm | Tamanho das partículas retidas na peneira/mm | Produção de uma única máquina /(t/h) | Potência do motor elétrico / kW | |||||
| Triagem | peneira vibratória | LF2460D | 8 | 14×14 | 12~0 | 200 | 22 | |||||
4.4.2 Moagem terciária, classificação e beneficiamento
O processo de produção na oficina de beneficiamento terciário emprega um fluxograma de moagem em etapas, separação por gravidade – separação magnética de alta intensidade – flotação reversa aniônica (ver Figura 4), compreendendo um total de três circuitos de moagem e beneficiamento. Visão geral do processo: O produto triturado é alimentado por meio de uma esteira transportadora em um moinho de bolas primário do tipo transbordamento (ø3600 mm × 6000 mm). Esse moinho de bolas, juntamente com um conjunto de hidrociclones primários (FX500-GHT), constitui um sistema de moagem primário em circuito fechado. O transbordamento dos hidrociclones é alimentado em um hidrociclone de classificação grosso-fino (FX500-GXT) para classificação. O subfluxo (areias) do hidrociclone de classificação grosso-fino é bombeado para calhas espirais de separação grossa para beneficiamento. O concentrado das calhas espirais de separação de material grosso é bombeado para calhas espirais de separação de material fino (ø1200 mm) para beneficiamento adicional; o material intermediário das calhas espirais de separação de material fino é devolvido à corrente de alimentação das espirais de separação de material fino para reprocessamento. O concentrado das calhas espirais de separação fina é bombeado para uma peneira vibratória eletromagnética. Os rejeitos das calhas espirais de separação grosseira são alimentados em uma peneira de deslimagem (SL-1420 mm × 1500 mm); o produto subdimensionado da peneira de deslimagem é alimentado em um separador magnético de baixa intensidade (BX-1030) para beneficiamento, enquanto os rejeitos do separador magnético de baixa intensidade são alimentados em um separador magnético de anel vertical de média intensidade e alto gradiente (SLon-2000) para beneficiamento. O material sobredimensionado da peneira vibratória eletromagnética, os rejeitos das calhas espirais de separação fina, o concentrado do separador magnético de baixa intensidade e o concentrado do separador magnético de média intensidade e alto gradiente são combinados e alimentados em um conjunto de hidrociclones secundários (FX500-GHT) para classificação. O subfluxo dos hidrociclones secundários é alimentado em um moinho de bolas secundário do tipo transbordamento (ø3600 mm × 6000 mm); a descarga do moinho de bolas secundário é combinada com o excesso dos hidrociclones secundários e devolvida à corrente de alimentação do hidrociclone de classificação grosso-fino, estabelecendo assim um sistema secundário de moagem e beneficiamento em circuito fechado. O produto de transbordamento dos ciclones de classificação grosso-fino é alimentado em um espessador (φ50 m) para espessamento. O subfluxo desse espessador é alimentado em um separador magnético fraco (BX-1030). Os rejeitos do separador magnético fraco são alimentados em uma peneira de deslimagem (SL-1420×1500); o produto subdimensionado da peneira de deslimagem é então alimentado em um separador magnético forte de anel vertical de alto gradiente (SLon-2000). O concentrado do separador magnético forte é combinado com o concentrado do separador magnético fraco e alimentado em um espessador (φ24 m) para espessamento. O produto de fundo desse espessador é alimentado nas células de flotação de pré-separação; o concentrado das células de flotação de pré-separação segue para as células de flotação de limpeza, enquanto os rejeitos de espuma das células de flotação de limpeza são autoaspirados de volta para as células de flotação de pré-separação. O concentrado das células de flotação de limpeza constitui o concentrado final. Os rejeitos das células de flotação preliminar são alimentados nas células de flotação de recuperação do primeiro estágio; o concentrado das células de recuperação do primeiro estágio retorna às células de flotação preliminar, enquanto os rejeitos das células de recuperação do primeiro estágio são alimentados nas células de flotação de recuperação do segundo estágio. O concentrado das células de flotação de recuperação do segundo estágio retorna às células de flotação de recuperação do primeiro estágio, e os rejeitos das células de flotação de recuperação do segundo estágio são alimentados nas células de flotação de recuperação do terceiro estágio; o concentrado das células de flotação de recuperação do terceiro estágio retorna às células de flotação de recuperação do segundo estágio. Após um circuito de flotação composto por um estágio de flotação de primeira fase, um de limpeza e três de recuperação, o concentrado do estágio de recuperação de primeira fase e os rejeitos do estágio de limpeza são devolvidos à alimentação das células de flotação de primeira fase. O concentrado das células de flotação de limpeza é combinado com o produto subdimensionado proveniente de uma peneira vibratória eletromagnética para formar o concentrado final desta seção.
Os rejeitos do separador magnético de anel vertical de gradiente médio, os rejeitos do separador magnético de anel vertical de gradiente forte e os rejeitos das células de flotação de recuperação do terceiro estágio são combinados para formar os rejeitos finais, que são então bombeados para um espessador de rejeitos (φ29 m). Após o espessamento, o produto residual é bombeado para a lagoa de rejeitos.
Os parâmetros dos principais equipamentos utilizados nas operações de moagem, classificação e beneficiamento da terceira oficina de beneficiamento estão listados na Tabela 21. Os principais indicadores técnicos são apresentados na Tabela 22.
Tabela 21: Principais parâmetros dos equipamentos para moagem, classificação e separação em três etapas
| Nome do equipamento | Especificações do modelo | Quantidade/unidade | Potência do motor elétrico/kW |
| Um moinho de bolas | 93.600 mm × 6.000 mm | 3 | 1250 |
| Moinho de bolas secundário | 63.600 mm × 6.000 mm | 2 | 1250 |
| Hidrociclone primário | FX500-GHT | 6 | – |
| Ciclone secundário | FX500-PUT | 16 | – |
| hidrociclones de grande e pequena granulometria | FX500-GXT | vinte e quatro | – |
| Calha em espiral | φ1200 mm | 110 | – |
| Peneira vibratória eletromagnética | MVS2420 | 4 | 19.6 |
| Peneira para remoção de escória | SL-1420 mm × 1500 mm | 10 | 2.2 |
| Íman fraco | BX-1030 | 10 | 7.5 |
| Separador magnético de gradiente médio | SLon-2000 | 5 | 5.5 |
| Separador magnético de gradiente magnético de alta intensidade | SLon-2000 | 5 | 5.5 |
| máquina de flotação | BF-20 | 44 | 45 |
Tabela 22: Principais indicadores técnicos da moagem e classificação em três etapas
| Capacidade de processamento / [v(unidades) · h)] | Índice de conclusão das obras / % | Coeficiente de utilização / [t · (m³/h)] | Teor do minério /% | Pontos magnéticos de alta qualidade /% | Itens Premium /% | Teor geral dos rejeitos / % |
| 128 | 96.87 | 2.334 | 27.68 | 67.34 | 67.68 | 10.64 |
4.4.3 Desidratação por filtragem tripla
O concentrado da terceira etapa é bombeado para um espessador (ø30 m) para concentração. O produto de subfluxo do espessador é alimentado em um filtro a vácuo de discos (72 m²). A descarga do filtro é… O bolo de filtração é o produto final do concentrado de ferro, com um teor de umidade de ≤9,5%. O bolo de filtração é transportado para o silo de concentrado para armazenamento por meio da esteira transportadora de descarga localizada sob o filtro.
Os parâmetros técnicos do filtro a vácuo de disco estão apresentados na Tabela 23.
Tabela 23: Parâmetros técnicos da máquina de filtragem a vácuo com disco
| modelo | quantidade | Capacidade de processamento / (Vh) | concentração da ração /% | Coeficiente de utilização / [t · (m²/h)] | Potência do motor elétrico/kW |
| ZPG-72 | 3 unidades | 35 a 45 | 50~55 | 0.8 | 5.5 |
4.5 Transporte de concentrado e rejeitos
4.5.1 Transporte de concentrado
Todo o concentrado de ferro produzido pela planta de beneficiamento serve como matéria-prima para a peletização. Uma parte é transportada por correias transportadoras até a Planta de Peletização nº 1, enquanto o restante é transportado por ferrovia até a Planta de Peletização nº 2.
4.5.2 Transporte de rejeitos
Os rejeitos produzidos pela planta de beneficiamento são transportados centralmente por meio de um sistema de dutos de rejeitos até a instalação de armazenamento de rejeitos, localizada a aproximadamente 3 km da planta. A instalação foi projetada com uma altura de coroa da barragem de 146 m, uma área de captação de 12 km² e uma capacidade de armazenamento de 150 milhões de m³ de rejeitos. Uma cordilheira situada dentro da instalação divide-a em duas seções: o Vale da Frente e o Vale de Trás. Quando a Unidade de Beneficiamento nº 1 foi concluída e colocada em operação em 1959, os rejeitos eram depositados no reservatório do Vale Dianteiro; a barragem principal do Vale Dianteiro mede 215 m de comprimento, possui uma cota de coroa de 76 m e foi construída como uma barragem impermeável. Quando a Unidade de Beneficiamento nº 2 foi concluída e colocada em operação em 1975, os rejeitos passaram a ser depositados no reservatório do Vale Traseiro; a barragem do Vale Traseiro possui uma cota de coroa de 84 m e foi construída como uma barragem permeável. À medida que o volume de rejeitos armazenados aumentava, as operações anuais de elevação da barragem eram realizadas utilizando o método de construção a montante. A inclinação interna da barragem é de 1:2,5, enquanto a inclinação externa é de 1:5. Atualmente, a cota do coroamento da barragem ultrapassa 122 m; o nível da água subiu acima da crista interna da montanha, fazendo com que os vales Front e Rear se fundissem em uma única instalação de armazenamento de rejeitos em grande escala.
O sistema de dutos de transporte de rejeitos da planta de beneficiamento é composto por três linhas: duas linhas com diâmetro de φ700 mm e uma linha com diâmetro de φ500 mm. Originalmente, o transporte de rejeitos era realizado por meio de um sistema de bombeamento em duas etapas, composto por uma estação de bombeamento no local, dentro da planta, e uma estação de bombeamento secundária situada abaixo da barragem de rejeitos. Para atender às demandas de expansão da capacidade de produção, uma nova estação principal de bombeamento de rejeitos está atualmente em construção. O equipamento principal da estação de bombeamento principal recém-construída consiste em quatro conjuntos de bombas dispostos em pares em série (com dois conjuntos em operação e dois conjuntos em reserva), acionados por motores de frequência variável. Esse sistema permitirá o transporte direto dos rejeitos de produção para a instalação de armazenamento, eliminando assim a necessidade da estação de bombeamento secundária original localizada abaixo da barragem de rejeitos. 4.6 Principais indicadores técnicos e econômicos da produção de beneficiamento mineral ao longo dos anos
Os principais indicadores técnicos e econômicos da produção de beneficiamento de minerais ao longo dos anos estão apresentados na Tabela 24.
4.7 Características do processo do Planta de Beneficiamento de Minerais
Os depósitos de minério de ferro explorados pela Empresa Gongkuang são do tipo genético sedimentar-metamórfico. Os principais tipos de minério são o quartzito de magnetita e o quartzito de hematita; os corpos minerais caracterizam-se por espessura limitada, numerosas camadas intercaladas e características estruturais bem desenvolvidas. As rochas-mãe que circundam os corpos minerais, bem como as rochas das camadas intermediárias, consistem principalmente em xisto clorítico, xisto micático, anfibolito e litologias semelhantes, o que resulta em condições relativamente desfavoráveis para a ocorrência de corpos minerais. À medida que as operações de mineração se estenderam para níveis mais profundos, as propriedades do minério sofreram alterações. O tamanho dos grãos da disseminação mineral tornou-se gradualmente mais fino, a proporção de minério de difícil processamento aumentou e a cristalinidade dos minerais tornou-se altamente não uniforme. No que diz respeito aos minerais ferrosos, a fração granulométrica que varia de 0,147 mm a 0,043 mm é a mais abundante; os grãos mais grossos podem chegar a 0,711 mm, enquanto os grãos mais finos ficam abaixo de 0,005 mm. Especificamente, partículas menores que 0,015 mm representam 4,76% do total, com uma parte presente na forma de inclusões; o tamanho médio dos grãos dos minerais ferrosos é de 0,05 mm.
Para se adaptar a essas mudanças nas propriedades do minério, a planta de beneficiamento da Gongkuang Company implementou amplas modificações técnicas em seus processos de produção nos últimos anos. Após várias iterações de otimização de processos, a planta estabeleceu duas linhas de produção dedicadas ao processamento de minério de magnetita e uma linha dedicada ao processamento de minério de hematita, permitindo-lhe, assim, lidar de forma eficaz com as características atuais do minério extraído.
As características do atual fluxograma de beneficiamento do minério de magnetita são as seguintes:
(1) Separação magnética a seco de pedaços grossos de minério por meio de polias magnéticas;
(2) Moagem em etapas, seguida de classificação em etapas e separação magnética;
(3) Peneiramento fino seguido de remoagem;
(4) Flotação reversa catiônica para melhorar o teor do concentrado magnético.
As características do fluxograma atual de beneficiamento do minério de hematita são as seguintes:
(1) Moagem em etapas, seguida de classificação e separação em grãos grossos e finos;
(2) Separação por gravidade de frações de granulometria grossa por meio de calhas em espiral;
(3) Flotação reversa aniônica para frações de granulometria fina;
(4) Utilização de separadores magnéticos de anel vertical de alto gradiente para reduzir o teor dos rejeitos. Daqui para frente, a Gongkuang Company acelerará suas iniciativas de desenvolvimento, empenhando-se em atingir uma escala de produção de 5 milhões de toneladas de pelotas, 5,5 milhões de toneladas de concentrado de ferro e 14,3 milhões de toneladas de minério de ferro até 2007, transformando assim a empresa em uma base de matéria-prima de alta qualidade capaz de atender à necessidade de produção da Angang de 20 milhões de toneladas de aço.
Tabela 24. Principais indicadores técnicos e econômicos do beneficiamento de minerais, 2001-2006
| anos | 2001 | 2002 | 2003 | 2004 | 2005 | 2006 | ||
| Capacidade anual de processamento de minério bruto / (10.000 t/a) | Primeira opção | 560 | 560 | 560 | 560 | 560 | 560 | |
| Duas opções | 300 | 300 | 300 | 300 | 300 | 300 | ||
| Três opções | – | – | – | – | 300 | 300 | ||
| Teor do minério /% | Primeira opção | 33.15 | 33.83 | 34.21 | 33.6 | 33.83 | 31.9 | |
| Duas opções | 32.89 | 35.67 | 34.04 | 33.47 | 33.37 | 30.9 | ||
| Três opções | – | – | – | – | 29.78 | 27.95 | ||
| Teor do concentrado /% | Primeira opção | 65.54 | 67.2 | 68.85 | 68.84 | 69.11 | 69.15 | |
| Duas opções | 65.57 | 68.89 | 68.85 | 68.89 | 69.17 | 69.11 | ||
| Três opções | – | – | – | – | 66.7 | 66.92 | ||
| Teor dos rejeitos /% | Primeira opção | 8.7 | 9.63 | 10.25 | 9.93 | 9.89 | 9.62 | |
| Duas opções | 8.73 | 10.67 | 10.17 | 9.96 | 9.92 | 9.65 | ||
| Três opções | – | um | – | – | 12.43 | 11.06 | ||
| Taxa de recuperação / % | efetivo | Primeira opção | 87.93 | 84.84 | 83.51 | 82.64 | 82.65 | 81.41 |
| Duas opções | 85.39 | 84.57 | 83.57 | 82.72 | 83.1 | 82.55 | ||
| Três opções | – | um | – | – | 71.38 | 70.29 | ||
| Relação de processamento de minerais / (t/t) | efetivo | Primeira opção | 2.248 | 2.341 | 2.41 | 2.479 | 2.471 | 2.663 |
| Duas opções | 2.335 | 2.284 | 2.421 | 2.488 | 2.494 | 2.741 | ||
| Três opções | – | – | – | – | 3.138 | 3.406 | ||
| Custo do concentrado /(yuan/t) | Primeira opção | 220.48 | 249.68 | 271.51 | 324.66 | 330.15 | 315.19 | |
| Duas opções | 226.09 | 278.06 | 275.36 | 322.74 | 329.65 | 314.63 | ||
| Três opções | um | um | um | – | 518.73 | 398.11 | ||
| Escolha novamente | – | – | – | – | 443.63 | 354.42 | ||
| Consumo de esferas de aço (minério bruto)/(kg/t) | Primeira opção | Uma bola | 0.8 | 0.71 | 0.8 | 0.92 | 0.96 | 0.7 |
| Segunda bola | 0.58 | 0.52 | 0.7 | 0.82 | 0.91 | 0.69 | ||





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian