
Molino autógeno
Principio de funcionamiento de un molino autógeno El proceso de molienda de un molino autógeno…

2 Yacimientos minerales
2.1 Tipo de depósito
El Gunchangling Mina de hierro se clasifica como un “yacimiento de hierro de tipo Anshan”.”
2.2 Tipo genético
La mina de hierro de Gunchangling se clasifica como un yacimiento mineral sedimentario-metamórfico.
2.3 Características del mineral
2.3.1 Composición mineral del mineral
La composición mineral específica del mineral se detalla en la tabla 1.
Tabla 1. Composición mineral del mineral de hierro
| tipo de mineral | Composición mineral | |
| Minerales metálicos | Minerales no metálicos | |
| Cuarzoita magnetítica | Magnetita, hematita, limonita | Cuarzo, anfiboles, clorita, etc. |
| Hematita-cuarcita pseudomórfica | Hematita especular, hematita pseudomórfica, magnetita y limonita | Predomina el cuarzo, seguido de los anfiboles. |
| Mineral rico en magnetita | Magnetita, y en ocasiones hematita. | Cuarzo, granate, anfibol ferromagnésico, clorita, calcita, etc. |
| Mineral rico en hematita | Hematita especular | Cuarzo, que en ocasiones contiene moscovita, etc. |
2.3.2 Estructura y textura del mineral
La estructura y la textura del mineral se muestran en la tabla 2.
Tabla 2. Estructura y textura del mineral de hierro
| Tipo de mineral | Construcción estructural | Tipo de mineral | Construcción estructural |
| cuarcita magnetítica | Cuarcita magnetítica en bandas, cuarcita magnetítica maciza | Mineral de magnetita de alta ley | Estructura densa, maciza, de grano fino o de grano grueso |
| Cuarcita de pseudohematita | a rayas o a bloques | Mineral de hematita de alta ley | masa densa |
2.3.3 Tamaño de las partículas de intercalación mineral
En la tabla 3 se muestra la distribución granulométrica del mineral.
Tabla 3. Tamaño de grano de la dispersión de minerales de hierro
| Tipo de mineral | Tamaño de grano de intercalación mineral | Tipo de mineral | Tamaño de las partículas de intercalación mineral |
| Cuarzoita magnetítica | Cuarcita magnetítica en bandas: tamaño de grano 0,02–0,3 mm | Mineral de magnetita de alta ley | Magnetita: estructura intercalada homogénea, tamaño de grano de 0,1 a 1 mm |
| Cuarcita magnetítica masiva: tamaño de grano de 0,02 a 0,3 mm | Cuarzo: estructura intercalada, tamaño de grano de 0,1 a 0,2 mm | ||
| Cuarcita de pseudohematita | Espécimen: alargado, laminar, de aproximadamente 0,2-1 mm de longitud. | Mineral de hematita de alta ley | Especimenita: en escamas, tamaño de grano de 0,2 a 2 mm |
2.3.4 Análisis multielemental del mineral
El análisis multielemento del mineral se muestra en la tabla 4.
Tabla 4 Resultados del análisis químico multielemento del mineral de hierro (%)
| Tipo de mineral | TFe | FeO | SiO₂ | S | P | Mn | Observación |
| cuarcita magnetítica | 25-40 | 10~25 | 46.23 | 0.148 | 0.032 | ≤0,06 | valor medio |
| Cuarcita de pseudohematita | 27.54 | ≤10 | 57.58 | 0.011 | 0.012 | ≤0,08 | valor medio |
| Mineral de magnetita de alta ley | 64.62 | uno | 4.97 | 0.098 | 0.011 | ≤0,1 | horno de solera abierta |
| 52.02 | - | 19.56 | 0.193 | 0.049 | alto horno | ||
| Mineral de hematita de alta ley | 62.54 | - | 5.40 | 0.019 | 0.010 | 0~0.06 | horno de solera abierta |
| 49.65 | 22.95 | 0.005 | 0.010 | alto horno |
2.3.5 Análisis de las fases del hierro en el mineral de hierro
En la tabla 5 se muestra el análisis de fases del mineral de hierro.
Tabla 5 Análisis de las fases del hierro en el mineral de hierro (%)
| Tipo de mineral | Análisis de la fase del hierro /% | ||
| Hierro soluble (SFe) | Silicato férrico | Carbonato férrico | |
| Cuarzoita magnetítica | 28,01~33,65 | 1,48~6,93 | 0,87~1,19 |
| Cuarcita de pseudohematita | - | 1.39 | 0.72 |
| Mineral de magnetita de alta ley | 61.26 | 1,27~6,77 | 0,89~1,42 |
3. Minería
3.1 Resumen de los métodos de extracción
3.1.1 Minería a cielo abierto
La mina de hierro a cielo abierto explotada por la empresa minera Gongchangling se divide en tres zonas mineras: la zona minera de Dumu, la zona minera de Hejia y la zona minera de Dapengzi. Los tipos de mineral extraídos incluyen magnetita pobre, hematita pobre y una pequeña cantidad de hematita pseudomórfica; la categoría del producto corresponde al mineral de grado II. La capacidad de producción anual de mineral es de 7,4 millones de toneladas. La ley media del mineral de magnetita extraído es de 27,81 TP3T, mientras que la del mineral de hematita es de 25,01 TP3T.
El proceso de extracción se lleva a cabo mediante un ciclo de operación discontinuo, que comprende las siguientes fases: perforación y voladura, carga, transporte y vertido de residuos. Concretamente, en la fase de perforación y voladura se utilizan perforadoras rotativas YZ35 para realizar perforaciones con un diámetro de entre 92 y 250 mm y una profundidad de entre 14 y 16 metros; la carga se realiza bien mediante camiones móviles de mezcla de explosivos in situ, bien manualmente, seguida de una voladura retardada en varias filas, iniciada mediante detonadores no eléctricos. En la etapa de carga se utilizan palas eléctricas de 4 a 10 m³ para cargar el mineral o la roca estéril en camiones mineros. El transporte dentro del tajo se lleva a cabo mediante camiones mineros de entre 42 y 100 toneladas para transportar el mineral a las zonas de transferencia designadas y la roca estéril a los vertederos. El transporte fuera del tajo de extracción implica el uso de palas eléctricas que transfieren el mineral a vagones de descarga ferroviarios de 60 toneladas, que a continuación son arrastrados por locomotoras eléctricas de 150 o 200 toneladas hasta la planta de beneficio; una pequeña cantidad de roca estéril se transfiere de forma similar a vagones de descarga ferroviarios de 60 toneladas y se transporta a los vertederos de residuos para su descarga. La fase de vertido de residuos utiliza un sistema de camiones y excavadoras para la eliminación de residuos.
3.1.2 Minería subterránea
La mina de hierro subterránea explotada por la empresa minera Gongchangling se divide en tres zonas de explotación: la zona de explotación noroeste, el pozo profundo de la zona central y la zona inferior con yacimientos de hierro de la zona central. El tipo de mineral extraído es la magnetita, y las categorías de producto incluyen el mineral de grado II y el mineral rico. La capacidad de producción anual de mineral es de 1,55 millones de toneladas. La ley media del mineral de grado II extraído es de 36,51 TP3T, mientras que la del mineral rico es de 55,01 TP3T. Los métodos de desarrollo se clasifican en desarrollo con pozo vertical central, desarrollo con galería y pozo ciego, desarrollo con galería y pozo inclinado, y desarrollo con galería y rampa. El método de extracción empleado es el de hundimiento por subniveles sin pilares de fondo.
3.2 Maquinaria minera pesada
En la tabla 6 se enumeran los principales equipos para la minería a cielo abierto, mientras que en la tabla 7 se enumeran los principales equipos para la minería subterránea.
Tabla 6: Maquinaria principal para la minería a cielo abierto
| Clasificación de equipos | Nombre del equipo | Especificaciones y modelos | Cantidad/unidad | Observación |
| Equipos de perforación | taladro de cono rodante | YZ35A | 7 | uno |
| YZ35D | 4 | - | ||
| Equipos de minería | excavadora | WK-4 | 26 | - |
| WD400 | 6 | - | ||
| Equipos de transporte | Camión volquete para minería | WK-10B | 2- | |
| Terex 33-07 | 25 | Capacidad de carga de 42 t | ||
| Terex 33-11E, 33-100B, TR100 | 8 | Capacidad de carga de 85 t | ||
| Carter 777C | 5 | Capacidad de carga de 85 t | ||
| Belaz 7555B, 7548D | 16 | Capacidad de carga de 55 t | ||
| Equipos de ingeniería y auxiliares | excavadora | 320 HP | 11 | - |
| Cargador | ZL50 | 9 | - | |
| nivelador | Caterpillar 16G | 3 | - | |
| Perforadora de roca móvil | 6 m³ | 4 | - |
Tabla 7: Equipos principales para la minería subterránea
| Clasificación de equipos | Nombre del equipo | Especificaciones y modelos | Observación |
| Equipos de perforación de roca | martillo neumático para roca | 7655, YT-25 | - |
| depósito suspendido | F-3 | - | |
| banco | YGZ-90 | dos | |
| Plataforma de perforación de fondo de pozo | YQ-100 | - | |
| Equipos de carga | máquina neumática de carga de escoria | T₄G | - |
| Pala eléctrica | 2 m³, 2,3 m³ | - | |
| rastrillo eléctrico | 55 kW, 30 kW | - | |
| Equipos de transporte | locomotora eléctrica | 10 t | - |
| Vagón minero de descarga lateral | 2 m³ | dos | |
| Equipos de elevación | polipasto | KJ1×2,5×2-30 | Elevación con eje inclinado |
| Polipasto de fricción de tracción directa y múltiples cables | JKD 2,8 × 6 | Elevación de jaulas | |
| Cabrestante de doble tambor con enrollado de una sola cuerda | KJ1×6×3,2/0,75 | Elevación con jaula de una sola jaula y doble capa | |
| Cabrestante de un solo tambor y un solo cable | KJ1×6×3,2/0,75 | Doble bucle |
4. Tratamiento de minerales
4.1 Resumen de la producción en el sector del tratamiento de minerales y de los ensayos de procesamiento
4.1.1 Descripción general de la planta de tratamiento de minerales
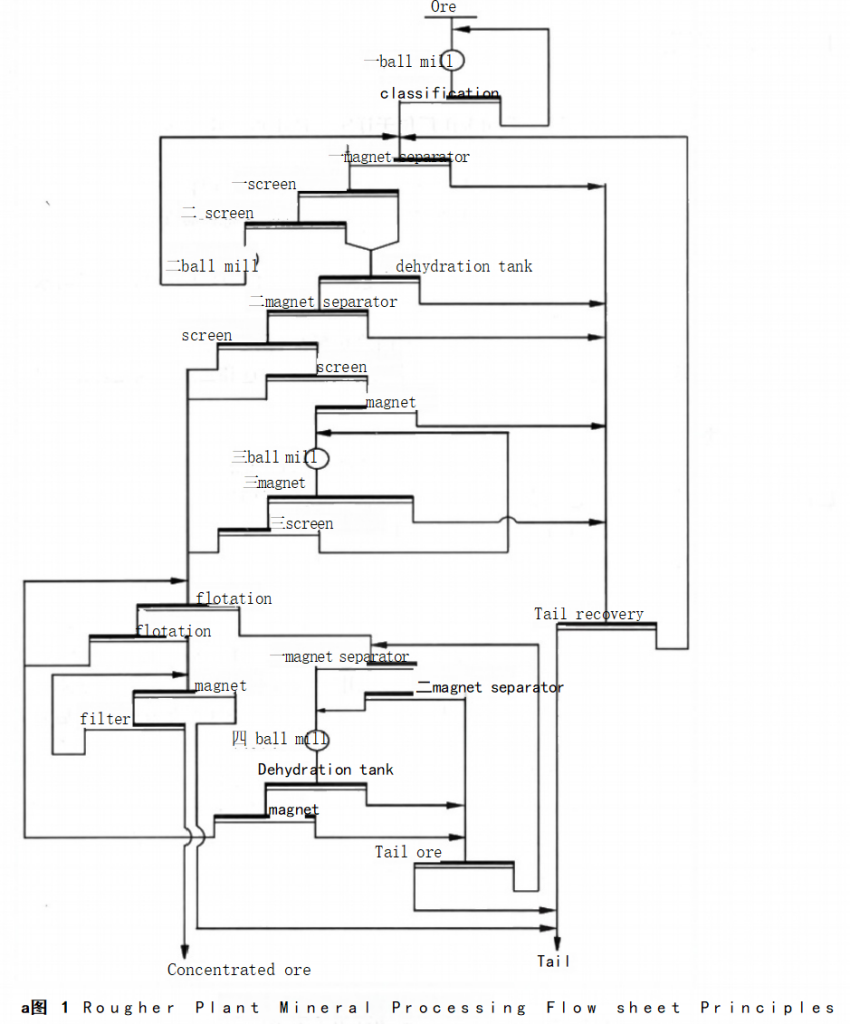
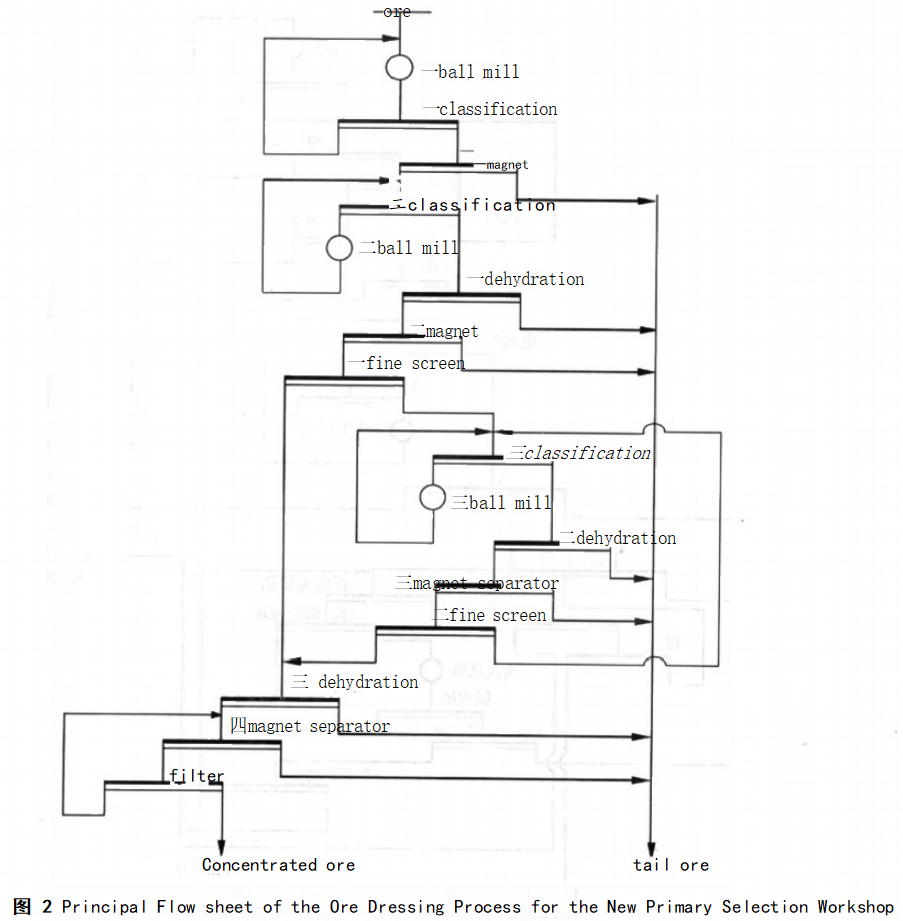
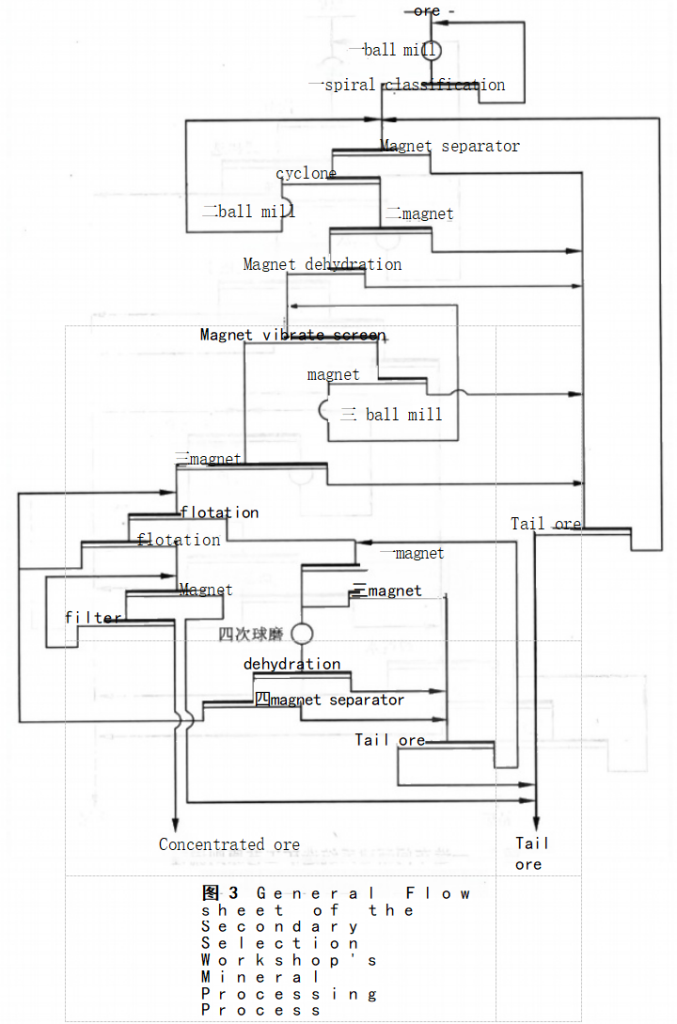
La planta de tratamiento de minerales de la empresa minera Gongchangling, filial de la empresa minera del Grupo Angang, cuenta con tres líneas de producción de tratamiento de minerales. Los principales indicadores de producción del tratamiento de minerales se recogen en la tabla 8. Los diagramas de flujo del proceso de producción se muestran en las figuras 2, 3 y 4.
Tabla 8: Indicadores clave de producción en el procesamiento de minerales
| línea de producción | Capacidad de procesamiento / (10 000 tVa) | Velocidad de avance (10 000 V/a) | Volumen de concentrado (10 000 toneladas/año) | Ley del mineral /% | Grado de concentrado /% | Observación |
| Primera opción | 1200 | 1085 | 412 | 30~31 | 68.00 | Separación magnética simple |
| Dos opciones | 305 | 276 | 97.2 | 30~31 | 69.24 | Selección conjunta de Maglev |
| Tres opciones | 315 | 315 | 100 | 26-28 | 67.50 | Selección combinada de trenes de levitación magnética de gran capacidad |
4.1.2 Procesamiento de minerales Experimentos y modificaciones del proceso
(1) Experimentos sobre el proceso de flotación inversa para concentrados magnéticos. La planta de tratamiento de minerales de la empresa Gongkuang constituye una de las principales fuentes de materia prima para el suministro de mineral de hierro de Ansteel. Antes de 2001, la ley media del concentrado de hierro producido era de 65,55%, con un contenido de SiO₂ del 8,31%. De acuerdo con la “Política de materias primas de alta calidad” de Ansteel y las necesidades de desarrollo interno de la empresa Gongkuang, esta estableció el objetivo estratégico de “aumentar la ley de hierro y reducir el contenido de sílice”. Tras un análisis comparativo de los resultados de los ensayos de laboratorio entre la flotación inversa aniónica y la flotación inversa catiónica aplicadas a los concentrados magnéticos, se seleccionó el proceso de flotación inversa catiónica como método para alcanzar este objetivo. En julio de 2001 se puso en marcha un proyecto de renovación técnica destinado a “aumentar el grado de hierro y reducir el contenido de sílice”. Tras esta renovación, el grado del concentrado de magnetita superó los 69%, mientras que el contenido de SiO₂ descendió por debajo de los 4%, lo que supuso un importante avance en la calidad del producto.
(2) Experimentos sobre el proceso de tratamiento de minerales para hematita de baja ley. En 2003, con el fin de satisfacer la demanda de materias primas ferrosas impulsada por la ampliación de la capacidad de Ansteel, la empresa Gongkuang reanudó el tratamiento del mineral de hematita. A partir de un estudio comparativo de los resultados de los ensayos de laboratorio de dos esquemas de proceso —”molienda por etapas seguida de separación magnética fuerte, separación por gravedad y flotación inversa aniónica” frente a “molienda por etapas seguida de separación por gravedad, separación magnética fuerte y flotación inversa aniónica”—, se recomendó este último proceso (molienda por etapas seguida de separación por gravedad, separación magnética fuerte y flotación inversa aniónica). Los parámetros de diseño recomendados fueron los siguientes: ley del mineral en bruto de 28,78%; ley del concentrado por gravedad de 67,10%; ley del concentrado de flotación de 67,30%; ley global del concentrado de 67,19%; y ley global de los residuos de 10,13%. La construcción de la planta se inició en junio de 2004 y las operaciones de producción comercial comenzaron en mayo de 2005. Durante las fases iniciales de producción, los parámetros operativos mostraron fluctuaciones significativas. Tras una investigación y un análisis exhaustivos del flujo de trabajo del proceso, se puso en marcha una iniciativa técnica específica para abordar retos de ingeniería concretos. En consecuencia, el rendimiento por hora del molino de bolas aumentó de 118 t/h a 130 t/h; la ley de los concentrados por gravedad alcanzó el 67,20%, y la de los concentrados por flotación, el 68,00%. La ley global de los concentrados mejoró de 66,39% a 67,50%, mientras que la ley global de los residuos disminuyó de 11,74% a 10,50%.
(3) Pruebas de proceso para la preconcentración de mineral grueso. Dado que el yacimiento de mineral de hierro de Gunchangling se clasifica como de tipo sedimentario-metamórfico, las condiciones geológicas de los cuerpos minerales son complejas y muy variables. Los cuerpos minerales de las distintas zonas de explotación varían en cuanto al número de capas (que oscila entre 2 y 7) y presentan un espesor irregular; además, la presencia de capas intercaladas de roca dentro de los cuerpos minerales —unida a la segmentación y el desplazamiento causados por las estructuras de fallas— da lugar a propiedades del mineral muy complejas y variables en las distintas secciones del yacimiento. Las condiciones geológicas de este yacimiento difieren significativamente de las que se observan en otras minas de hierro nacionales.
A medida que las operaciones mineras se han extendido a niveles más profundos, los yacimientos se han ido reduciendo gradualmente, mientras que el volumen de las capas intercaladas de roca ha aumentado, lo que ha provocado un descenso interanual en la ley del mineral extraído. Aunque se han aplicado una serie de medidas de gestión para controlar estrictamente la calidad del mineral, las condiciones geológicas adversas —combinadas con las operaciones de extracción mecanizada— han dado lugar a una tasa de dilución de roca de 14%–18% en la mina a cielo abierto (lo que da lugar a una ley del mineral extraído de tan solo 28%). En el caso de la mina subterránea, la tasa de dilución de roca oscila entre 27% y 36% (lo que da lugar a una ley del mineral extraído de 33%); la tasa de dilución del mineral ha alcanzado un máximo de 23% y sigue mostrando una tendencia al alza año tras año. En determinados casos, los lotes de mineral con niveles de dilución de roca que superan los límites permitidos se rechazan y se descartan como roca estéril. Las métricas anuales relativas a la dilución de roca y al empobrecimiento del mineral se presentan en la Tabla 9.
Tabla 9: Resumen de los indicadores anuales de dilución de roca y empobrecimiento del mineral
| año | Mina a cielo abierto | mina subterránea | total | ||||||
| Cantidad de mineral/10 000 toneladas | tasa de pobreza / % | Volumen de roca mixta/10 000 toneladas | Cantidad de mineral/10 000 toneladas | tasa de pobreza / % | Volumen de roca mixta/10 000 toneladas | Cantidad de mineral/10 000 toneladas | tasa de pobreza / % | Volumen de roca mixta/10 000 toneladas | |
| 1990 | 560 | 5.21 | 40.3 | 125.1 | 20.39 | 31.7 | 685.1 | 7.98 | 72 |
| 1991 | 558 | 5.69 | 43.8 | 121.9 | 21.16 | 32.8 | 679.9 | 9.92 | 76.6 |
| 1992 | 559.5 | 7.01 | 54.1 | 119 | 20.82 | 31.5 | 678.5 | 9.43 | 85.6 |
| 1993 | 521.9 | 7.71 | 55.5 | 110.2 | 20.59 | 28.8 | 632.1 | 9.96 | 84.3 |
| 1994 | 550.4 | 9.40 | 71.4 | 112.5 | 20.36 | 29.1 | 662.9 | 11.26 | 100.5 |
| 1995 | 513.5 | 11.23 | 79.6 | 114.6 | 21.84 | 31.8 | 628.1 | 13.17 | 111.4 |
| 1996 | 424 | 11.80 | 69 | 118 | 21.77 | 32.6 | 542 | 13.97 | 101.6 |
| 1997 | 412 | 13.85 | 78.7 | 122.8 | 23.73 | 37 | 534.8 | 16.12 | 115.7 |
| 1998 | 410.6 | 14.30 | 81 | 135.9 | 22.53 | 38.9 | 546.5 | 16.36 | 119.9 |
| 1999 | 410.8 | 12.70 | 72 | 147.5 | 20.24 | 37.9 | 558.3 | 14.69 | 109.9 |
| 2000 | 420 | 13.5 | 72.6 | 160 | 20.9 | 44.0 | 580 | 15.5 | 116.6 |
La presencia de un gran volumen de roca mezclada —que requiere trituración, enriquecimiento y eliminación de residuos— conlleva un aumento de los costes de tratamiento de minerales. Además, minerales como la clorita, el esquisto y el esquisto micáceo tienden a sufrir un proceso de “adelgazamiento” (formando lodos finos) durante los procesos de molienda y enriquecimiento, lo que dificulta los esfuerzos por mejorar la ley del concentrado de hierro. Por el contrario, si los minerales con una alta proporción de roca mezclada se descartaran sin más, ello daría lugar a un mayor índice de desmonte, a unos costes más elevados y a un agotamiento innecesario de los recursos minerales.
Para hacer frente a este reto, la empresa Gongkuang estableció una colaboración técnica con el Instituto de Investigación Minera de Ma’anshan, perteneciente al Grupo Sinosteel, con el fin de llevar a cabo una investigación experimental sobre un proceso de preselección de minerales de grano grueso. Tras una exhaustiva investigación experimental y una optimización comparativa de diversos esquemas técnicos, se tomó la decisión de integrar un proceso de preselección mediante polea magnética en el circuito de trituración existente. Este proceso se aplicaría a los productos triturados de forma intermedia procedentes del primer taller de enriquecimiento y a los productos triturados de grano grueso procedentes del segundo taller de enriquecimiento, lo que permitiría la preselección anterior a la etapa de molienda. Al eliminar la roca mezclada con el mineral en una etapa anterior, el objetivo era aumentar la ley del mineral que entraba en los molinos, incrementar la producción de concentrado de hierro y reducir los costes operativos.
En enero de 2001, la empresa Gongkuang puso en marcha con éxito el proceso de preselección de mineral grueso para los productos de trituración gruesa en el segundo taller de enriquecimiento; esta iniciativa aumentó la ley del mineral que entraba en el circuito de enriquecimiento en 1,23 puntos porcentuales, lo que se tradujo en un incremento anual de 47 200 toneladas en la producción de concentrado de hierro. En septiembre de 2001, se implementó el mismo proceso de preselección de mineral grueso para los productos de trituración intermedia en el Primer Taller de Enriquecimiento, lo que aumentó la ley del mineral de alimentación en 2,01 puntos porcentuales y generó 157 600 toneladas adicionales de concentrado de hierro al año. La aplicación satisfactoria de esta tecnología de preselección de mineral grueso ha reportado importantes beneficios económicos.
(4) Aplicación de las cribas vibratorias electromagnéticas MVS en el proceso de remolienda: un estudio experimental para sustituir las cribas finas fijas de nailon. En los últimos años, impulsados por la continua expansión de la capacidad de tratamiento de minerales, la extrema falta de uniformidad en los tamaños de las partículas liberadas en el mineral de alimentación y la adopción de técnicas de flotación inversa para el enriquecimiento del hierro y la eliminación de impurezas, se han impuesto requisitos cada vez más estrictos sobre la calidad de los concentrados de magnetita. En consecuencia, los inconvenientes inherentes al proceso original de cribado fino y remolienda se han ido convirtiendo gradualmente en “cuellos de botella”: limitaciones que impiden un mayor aumento de la capacidad de producción, comprometen los indicadores de calidad del concentrado y repercuten negativamente en el rendimiento económico global de la empresa.
① Baja eficiencia de cribado de las cribas finas fijas de nailon. Dado que el porcentaje de superficie abierta de las cribas finas de nailon es inferior al 10% —y dado que la superficie de la criba es fija y no vibra, por lo que la separación depende exclusivamente del flujo de material que atraviesa las ranuras de la criba—, su eficiencia de cribado es bastante baja, con una eficiencia de cribado en masa de aproximadamente el 30%. No obstante, debido a su sencilla instalación y a su vida útil relativamente larga, siguen siendo muy utilizadas.
② Elevada carga de recirculación de remolienda y baja eficiencia de molienda: A medida que aumenta el rendimiento horario del sistema, el caudal de alimentación a las cribas finas terciarias de nailon se incrementa significativamente. Esto da lugar a una elevada carga de recirculación de remolienda y a un rendimiento de molienda deficiente, lo que provoca fluctuaciones en la calidad del producto. En consecuencia, resulta difícil garantizar unas condiciones de alimentación constantes para el proceso de flotación, lo que limita el potencial de aumento de la capacidad de procesamiento global del sistema.
③ Molienda excesiva de los productos de remolienda: Cerca de 71% de los valiosos minerales presentes no requieren una molienda adicional; sin embargo, entran y circulan por el circuito de remolienda, lo que provoca una molienda excesiva.
④ Concentración baja y muy variable de material de tamaño inferior al deseado en el proceso de cribado fino y trituración: al entrar en el circuito de flotación, esto no solo aumenta el consumo de reactivos y complica los procedimientos operativos, sino que también provoca fluctuaciones en los indicadores clave de producción.
⑤ Alto consumo de energía y piezas de recambio: debido a la baja eficiencia de cribado de las cribas finas de nailon, las partículas que cumplen los requisitos se someten a una recirculación innecesaria, lo que provoca un mayor consumo de energía y un desgaste acelerado de las piezas de recambio.
Las pruebas industriales comparativas han demostrado que la criba vibratoria electromagnética MVS presenta claras ventajas frente a las cribas finas de nailon en cuanto a eficiencia de cribado y rendimiento del producto de tamaño inferior al deseado. Además, permite aumentar la capacidad de procesamiento por hora, lo que desempeña un papel crucial a la hora de garantizar unas operaciones de producción fluidas y unos parámetros de rendimiento estables. Tras la implantación de las cribas vibratorias electromagnéticas MVS en los talleres de beneficio primario y secundario, la eficiencia de cribado aumentó hasta superar los 40%. Esto garantizó unas condiciones de alimentación constantes para el proceso de flotación, estabilizando así los parámetros de producción del concentrado de hierro final. Como resultado directo de la mejora en la eficiencia de cribado, la carga de recirculación para la remolienda disminuyó y la capacidad de procesamiento por hora del sistema aumentó en 4,6 toneladas por hora.
(5) Investigación sobre la tecnología de proceso para la purificación del concentrado de magnetita mediante columnas de flotación. Con el fin de mejorar aún más la ley de los concentrados de hierro, reducir los niveles de impurezas y proporcionar materias primas de alta calidad para la producción de hierro —optimizando así los indicadores técnicos tanto de los sistemas de tratamiento de minerales como de producción de hierro, al tiempo que se maximizan los beneficios económicos——, la empresa minera Gongchangling colaboró con instituciones de investigación como el Instituto de Investigación de Minería y Metalurgia de Changsha y la Universidad de Minería y Tecnología de China. Partiendo de la renovación técnica llevada a cabo en 2001 —que utilizaba máquinas de flotación y un proceso de flotación inversa para “mejorar el contenido de hierro y reducir el de sílice”— e integrando el subproyecto Investigación sobre tecnologías y equipos de tratamiento de minerales para la obtención de concentrados de hierro de alta calidad (parte del proyecto científico y tecnológico clave del “Décimo Plan Quinquenal” nacional) Investigación sobre tecnologías de exploración integral y desarrollo eficiente para yacimientos de recursos minerales de metales escasos a gran escala), la empresa llevó a cabo una exhaustiva investigación técnica y de procesos centrada en el proceso de flotación inversa catiónica en columna para “mejorar la calidad del hierro y reducir el contenido de sílice”.”
Entre enero y abril de 2004 se completaron las pruebas exploratorias preliminares a escala de laboratorio para el proceso de columna de flotación. Entre mayo y agosto de 2004 se llevaron a cabo ensayos industriales a escala piloto en el taller de flotación de la planta de enriquecimiento de la empresa minera Gongchangling, con el fin de determinar el diagrama de flujo óptimo del proceso y los parámetros técnicos. Entre septiembre y diciembre de 2004, se completaron con éxito el diseño, la construcción técnica y la puesta en marcha preliminar del sistema de ensayos industriales para el nuevo proceso de columna de flotación. Entre enero y diciembre de 2005, se llevó a cabo el proyecto integral de investigación de ensayos industriales del nuevo proceso de columna de flotación, que abarcó pruebas en condiciones reales, mejoras técnicas del proceso y evaluaciones de rendimiento. Finalmente, en enero de 2006, el sistema se entregó oficialmente a la planta de beneficio de la empresa minera Gongchangling para su aplicación en la producción a gran escala.
El esquema de proceso seleccionado para este proyecto consiste en un circuito de columnas de flotación (que comprende una etapa de flotación primaria y dos etapas de flotación secundaria), seguido de una etapa de separación magnética y espesamiento de los productos intermedios. En la figura 5 se presenta un diagrama comparativo que ilustra la configuración de los equipos del proceso convencional con máquinas de flotación frente al nuevo proceso con columnas de flotación.
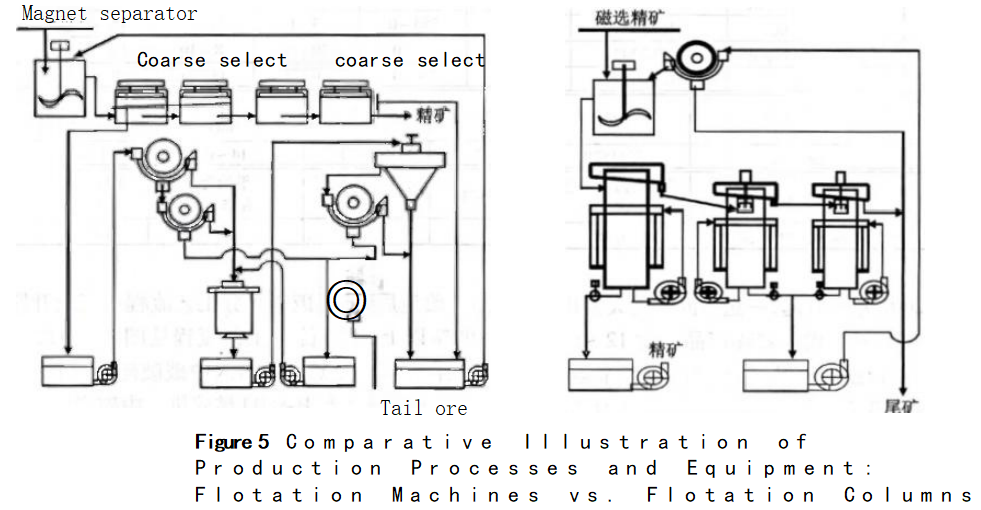
Parámetros de la prueba industrial de la columna de flotación: caudal de alimentación de 70,61 t/h; ley de alimentación de 63,59%; consumo medio del reactivo catiónico (dodecilamina) de 156,83 g/t; y una distribución granulométrica de la alimentación con un 89,30% que pasa por el tamiz de -0,074 mm. La ley del concentrado de flotación obtenida fue de 69,15%, mientras que la ley de los residuos de flotación fue de 22,37%.
El 23 de octubre de 2006, el Departamento de Ciencia y Tecnología de la provincia de Liaoning organizó un comité de expertos para llevar a cabo una evaluación técnica de este proyecto. Las conclusiones de la evaluación son las siguientes:
① La investigación sobre la tecnología de purificación mediante columnas de flotación para el concentrado de magnetita —concretamente, mediante una configuración de separación en columnas de flotación de “una etapa de desbaste y dos de limpieza” combinada con un proceso de separación magnética y concentración de los intermedios para tratar el concentrado magnético inicial—permitió obtener con éxito un concentrado de hierro de alta calidad con una ley de 69,15% y un contenido de SiO₂ del 2,65%. En comparación con el proceso de producción existente, el proceso de la columna de flotación supuso una reducción de 8,52 RMB en el coste unitario del concentrado de flotación, una reducción del 34,5% en el consumo de energía y una reducción del 29,2% en el consumo de reactivos, lo que abre una nueva vía para “aumentar la ley del hierro al tiempo que se reduce el contenido de sílice” en las plantas de beneficio de mineral de hierro de nuestro país.
② La investigación sobre la tecnología de purificación mediante columnas de flotación para el concentrado de magnetita se adaptó específicamente a las características de los procesos de flotación inversa que se emplean habitualmente en las plantas nacionales de beneficio de mineral de hierro. Mediante la integración de la tecnología de columnas de flotación, la tecnología de transporte de espuma en flotación inversa y la tecnología de control automático, proporciona apoyo técnico para las adaptaciones de los procesos destinadas a “aumentar el contenido de hierro y reducir al mismo tiempo el contenido de sílice” en las instalaciones nacionales. Este proceso se caracteriza por un diagrama de flujo simplificado, indicadores de rendimiento técnico avanzados, facilidad de operación y gestión, ahorro energético, menor consumo y respeto por el medio ambiente.
③ Tras la implantación del proceso de columna de flotación en la planta de enriquecimiento de la empresa minera Gongchangling, perteneciente al Grupo Ansteel, y en condiciones en las que las leyes del concentrado eran comparables, el proceso de columna de flotación demostró mejoras significativas con respecto al proceso de producción existente: el rendimiento del concentrado aumentó en 1,27 puntos porcentuales, la tasa de recuperación de metal aumentó en 1,27 puntos porcentuales y la ley de los residuos disminuyó en 4 puntos porcentuales. ④ Los resultados de esta investigación cubren una laguna tecnológica en el ámbito nacional del enriquecimiento de mineral de hierro en lo que respecta a la aplicación de procesos de flotación en columna. Este logro, que supone una primicia a nivel nacional, sienta un precedente para la aplicación industrial de la tecnología de flotación inversa en columna en el enriquecimiento de mineral de hierro nacional, alcanzando un nivel avanzado a escala internacional.
4.2 Taller sobre el enriquecimiento primario
4.2.1 Trituración y cribado en la etapa de beneficio primario
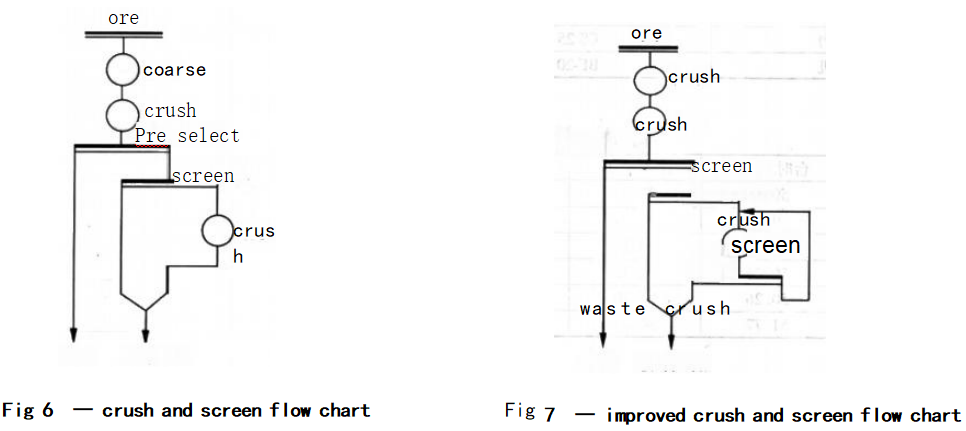
El circuito de trituración del Taller de Beneficio Primario se construyó y puso en marcha en 1959, con una capacidad de procesamiento anual prevista de 5,6 millones de toneladas. El proceso de trituración emplea un esquema de flujo de tres etapas en circuito abierto, tal y como se ilustra en la figura 6. La trituración gruesa se realiza mediante una única trituradora giratoria hidráulica KKπ1200 mm; el producto triturado en bruto se transporta mediante una cinta transportadora a un depósito de almacenamiento temporal para la trituración intermedia, desde donde se alimenta a las trituradoras intermedias para la segunda etapa de reducción. La trituración intermedia utiliza tres trituradoras cónicas: dos trituradoras cónicas estándar PYB-92100 mm y una trituradora H-8800. El modo de funcionamiento consiste en que una trituradora H-8800 esté en funcionamiento, mientras que las dos trituradoras PYB-92100 mm actúan como de reserva. El producto triturado en la etapa intermedia se transporta a un separador en seco con polea magnética de φ1250 mm × 2400 mm para eliminar la ganga mezclada del mineral. A continuación, el mineral enriquecido se transporta mediante una cinta transportadora de vaivén hasta la tolva de almacenamiento de trituración fina, mientras que la ganga separada se transporta a una tolva de residuos de separación en seco específica para su posterior transporte en camión y eliminación. El mineral procedente del depósito de almacenamiento de trituración fina se alimenta mediante una cinta transportadora a 12 cribas vibratorias de tipo YA; estas cribas están dispuestas por pares, de modo que cada dos cribas alimentan a una única trituradora fina. El material sobredimensionado (residuo de cribado) entra en las trituradoras finas. La trituración fina se lleva a cabo mediante seis trituradoras cónicas: tres trituradoras cónicas de cabeza corta PYD-92200 mm y tres trituradoras cónicas H-6800. Durante el funcionamiento normal, las trituradoras H-6800 actúan como unidades primarias, con cuatro en funcionamiento y dos en reserva. El producto triturado fino y el material de tamaño inferior al requerido (material de tamiz de tamaño inferior) se transportan mediante cinta transportadora a los silos de almacenamiento situados en el edificio principal de la planta del Taller de Beneficio Primario; el producto triturado final tiene un rango de tamaño de partícula de 20–0 mm. Este proceso se mantuvo en uso hasta abril de 2007. Los principales parámetros técnicos de los equipos de trituración y cribado del Taller de Selección Primaria se presentan en la Tabla 10.
Tabla 10: Principales parámetros técnicos de los equipos de trituración y cribado del taller de selección primaria
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de las partículas del pienso (mm) | Tamaño de las partículas de la descarga de mineral (mm) | Salida de descarga de la mina /mm | Rendimiento de una sola máquina /(t/h) | potencia del motor/kW | ||||
| en bruto | Trituradora giratoria hidráulica | KKπ1200 | 1 | 1000~0 | 350~0 | 150-165 | 1300~2000 | 400 | ||||
| descanso medio | Trituradora cónica estándar | PYB-2200 | 2 | 350~0 | 75~0 | 30~60 | 450~800 | 280 | ||||
| trituradora cónica | H-8800 | 1 | 350~0 | 75~0 | 35~42 | 800~1800 | 600 | |||||
| bien | Trituradora de cono de cabeza corta | PYD-2200 | 3 | 75~0 | 20~0 | 8-10 | 100~200 | 280 | ||||
| trituradora cónica | H-6800 | 3 | 75~0 | 20~0 | 18~60 | 800~1800 | 315 | |||||
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de la malla del tamiz/mm | Tamaño de las partículas que quedan retenidas en el tamiz/mm | Rendimiento de una sola máquina /(/h) | potencia del motor/kW | |||||
| Proyección | criba vibratoria | YA1530 | 12 | 14×70 | 14~0 | 160 | 11 | |||||
| Procedimientos de trabajo | Nombre del equipo | Inducción magnética de la zona de clasificación del cilindro. Resistencia a la tensión / T | Cantidad/unidad | Tamaño de las partículas de mineral en el procesamiento. Límite superior/mm | Letalidad media redondeada/% | Rendimiento de una sola máquina (/t/h) | ||||||
| Preliminar | polea magnética de 1250 mm × 2400 mm | 0.35 | 1 | 75 | 10 | 1500 | ||||||
A partir de abril de 2007, el taller de selección primaria se sometió a una mejora técnica a gran escala. Tras esta renovación, el flujo del proceso de trituración y cribado en el taller de selección primaria pasó de ser un sistema de circuito abierto de tres etapas a un sistema de circuito cerrado de tres etapas. El objetivo de diseño para el producto triturado era alcanzar un rango de tamaño de partícula de 12–0 mm, con un contenido superior al 90%. El flujo del proceso de trituración y cribado se ilustra en la figura 7. La trituración gruesa se realiza mediante una única trituradora cónica KB54-75. El producto triturado en bruto se transporta mediante una cinta transportadora hasta una tolva de almacenamiento situada antes de la etapa de trituración intermedia, desde donde se alimenta a las trituradoras intermedias para la segunda etapa de trituración. La etapa de trituración intermedia utiliza tres trituradoras cónicas: una trituradora cónica estándar PYB-2100 mm y dos trituradoras H-8800. El producto triturado en la etapa intermedia se transporta a un separador en seco con polea magnética de 1250 mm × 2400 mm para la preselección y la eliminación de la roca estéril mezclada con el mineral. La roca estéril separada se transporta mediante una cinta transportadora a una tolva específica para los rechazos de la selección en seco, desde donde se retira en camión para su eliminación; el mineral restante se introduce en una tolva de alimentación de cribado. El material de la tolva de alimentación de cribado se transporta a tres unidades de precribado. El material sobredimensionado (rechazos de cribado) procedente de estas unidades se transporta mediante cinta transportadora a la tolva de alimentación de trituración fina y, posteriormente, se introduce en las trituradoras finas para la tercera etapa de trituración. La trituración fina se lleva a cabo mediante cuatro trituradoras cónicas H-6800. El producto triturado fino se transporta a un depósito de alimentación de cribado cilíndrico y, a continuación, se conduce a siete unidades de cribado de inspección. El material de gran tamaño procedente de estas cribas de inspección se devuelve a las trituradoras finas, estableciéndose así un circuito cerrado de trituración; el material de tamaño inferior al requerido (material que pasa por la criba), con un tamaño de partícula de 12–0 mm, constituye el producto triturado final y se transporta mediante una cinta transportadora a las tolvas de almacenamiento de mineral situadas en el edificio principal del Taller de Selección Primaria.
En la tabla 11 se presentan los principales parámetros técnicos de los equipos de trituración y cribado del taller de selección primaria, tras la modernización técnica a gran escala.
Tabla 11: Principales parámetros técnicos de los equipos de trituración y cribado del taller de selección primaria tras la modernización a gran escala
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de las partículas del pienso (mm) | Tamaño de las partículas de la descarga de mineral (mm) | Salida de descarga de la mina /mm | Rendimiento de una sola máquina /(t/h) | potencia del motor/kW | ||||
| en bruto | trituradora cónica | KB54-75 | 1 | 1100~0 | 300~0 | 172 | 2600 | 550 | ||||
| descanso medio | Trituradora cónica estándar | PYB-2200 | 1 | 350~0 | 75~0 | 30~60 | 450~800 | 280 | ||||
| trituradora cónica | H-8800 | 2 | 350~0 | 75~0 | 35~42 | 800~1800 | 600 | |||||
| bien | trituradora cónica | H-6800 | 4 | 75~0 | 20~0 | 13~20 | 800 | 600 | ||||
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de la malla del tamiz/mm | Tamaño de las partículas que quedan retenidas en el tamiz/mm | Producción por máquina /(V/h) | potencia del motor/kW | |||||
| Proyección | Criba vibratoria (precribado) | 2YK2760 | 3 | 14×25 | 12~0 | 1000 | 30 | |||||
| Criba vibratoria (inspección) | 2YK2460 | 7 | 14×14 | 12~0 | 600 | 30 | ||||||
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de la malla del tamiz/mm | Tamaño de las partículas que quedan retenidas en el tamiz/mm | Rendimiento de una sola máquina /(t/h) | potencia del motor/kW | |||||
| Preliminar | Polea magnética de 61250 × 2400 | 0.35 | 1 | 75 | 10 | 2500 | - | |||||
Características del proceso de trituración y cribado tras la modernización a gran escala del taller de selección primaria:
① Emplea un proceso de trituración y cribado en circuito cerrado de tres etapas, que da como resultado un producto triturado con un tamaño de partícula de 12–0 mm, en el que la fracción comprendida en este intervalo supera el 90%;
② Utiliza maquinaria de trituración importada, que se caracteriza por una elevada relación de trituración y una alta eficiencia operativa;
③ Incorpora una fase de preselección tras la trituración intermedia para facilitar el rechazo temprano de la roca estéril, mejorando así la ley del mineral que se introduce en el proceso de enriquecimiento posterior;
④ Implementa un sistema automatizado de supervisión y control dentro del sistema de trituración y cribado para mejorar la eficiencia operativa de los equipos.
4.2.2 Molienda primaria, clasificación y enriquecimiento
El proceso original de molienda y enriquecimiento en el Taller de Enriquecimiento Primario seguía un diagrama de flujo que incluía molienda por etapas, separación magnética por etapas, cribado fino y remolienda, y flotación inversa catiónica (véase la figura 1), y constaba de un total de 15 líneas de molienda y enriquecimiento. A continuación se ofrece una breve descripción del proceso: los productos triturados se alimentan mediante una cinta transportadora a un molino de bolas primario de rejilla (MQG 2700 mm × 3600 mm); este molino de bolas, junto con un clasificador de doble espiral (2FG-20), constituye el circuito cerrado de molienda primaria. El rebosado de la etapa de clasificación primaria se bombea a un separador magnético primario (CTB-1024) para su enriquecimiento. El concentrado resultante se introduce en cribas vibratorias de alta frecuencia primarias y secundarias (400 mm × 1560 mm); el producto sobredimensionado procedente de las cribas fluye por gravedad hacia un molino de bolas secundario de tipo rebosadero (MQY 2700 mm × 3600 mm). La descarga de este molino de bolas fluye por gravedad hacia la caja de bombeo de rebose primaria, desde donde se bombea de vuelta al separador magnético primario, formando así el circuito cerrado secundario de molienda. El material de tamaño inferior al requerido procedente de las cribas se bombea a un tanque de deshidratación de imán permanente (CS-25). El concentrado procedente del tanque de deshidratación fluye por gravedad hacia un separador magnético secundario (CTB-1024). El concentrado del separador magnético secundario se bombea a las cribas vibratorias electromagnéticas primaria y secundaria (MVS2420). El producto de gran tamaño procedente de estas cribas se bombea a un separador magnético de concentración (CTB-1030); el concentrado de esta unidad fluye por gravedad hacia un molino de bolas terciario de tipo desbordante (MQY 2700 mm × 3600 mm). La descarga de este molino de bolas se bombea a un separador magnético terciario (CTB-1024). El concentrado procedente del separador magnético terciario se introduce en una criba vibratoria electromagnética terciaria (MVS2420), y el material sobredimensionado de esta criba se devuelve a la alimentación del molino de bolas terciario, formando así el circuito cerrado de molienda terciaria. Los productos de tamaño inferior a la malla procedentes de las cribas vibratorias electromagnéticas primaria, secundaria y terciaria constituyen el concentrado final de la separación magnética, que a continuación se bombea a un espesador de flotación (φ24 m). Tras su recogida, los residuos de las distintas etapas de la separación magnética fluyen por gravedad hacia un separador magnético de discos (Ø 1500 mm). El concentrado procedente del separador magnético de discos se bombea a la alimentación del separador magnético de primera etapa, mientras que los residuos del separador magnético de discos entran en un espesador (Ø 53 m); tras el espesamiento, se bombean al estanque de residuos.
El proceso de flotación consiste en una operación de flotación inversa catiónica en dos etapas —que comprende una etapa de desbastado y otra de limpieza—, así como un circuito de remolienda y separación magnética para la espuma de los intermedios del desbastado; el sistema consta de un total de dos líneas de flotación. Tras ser agitado en un espesador de flotación, el concentrado de la separación magnética se bombea a la caja de alimentación de flotación; se añaden los reactivos de flotación y la mezcla se introduce en un tanque de agitación para su mezcla completa. A continuación, el concentrado magnético completamente agitado se introduce en las celdas de flotación de desbastado. El concentrado procedente de las celdas de flotación de desbastado pasa a las celdas de flotación de limpieza, mientras que los residuos de espuma de las celdas de flotación de limpieza se bombean de vuelta al circuito de flotación de desbastado. Los residuos de espuma de las celdas de flotación de primera etapa se bombean a un espesador de remolienda con separador magnético (CTB-1030); el concentrado procedente de este separador magnético se introduce en un molino de bolas (Ø 2100 mm × 4500 mm) para su remolienda. A continuación, el producto remolido se bombea a un tanque de deshidratación con imanes permanentes (CS-30); el concentrado procedente del tanque de deshidratación se somete a una cuarta etapa de limpieza magnética, y el concentrado magnético resultante se bombea de vuelta al circuito de flotación de primera etapa. El concentrado final procedente de las celdas de flotación de limpieza se bombea al taller de filtración para su deshidratación, convirtiéndose así en el producto final.
Los residuos procedentes del espesador-separador magnético de remolienda en dos etapas, del tanque de deshidratación con imanes permanentes y del limpiador magnético de cuarta etapa se recogen y fluyen por gravedad hacia una unidad de recuperación magnética de discos (Ø 1500 mm). El concentrado procedente de la unidad de recuperación magnética de disco se bombea de vuelta al circuito del espesador-separador magnético de remolienda. Los residuos de la unidad de recuperación magnética de disco entran en un espesador (Ø 53 m); tras el espesamiento, estos residuos se bombean al estanque de residuos. Los parámetros principales de los equipos de molienda, clasificación y enriquecimiento del taller de enriquecimiento primario se presentan en la tabla 12. Los indicadores técnicos clave de la molienda y la clasificación entre 2001 y 2006 se muestran en la tabla 13.
Tabla 12: Parámetros principales de Procesamiento de minerales, Equipos de molienda, clasificación y separación
| Nombre del equipo | modelo | Cantidad/unidad | Potencia del motor eléctrico / kW |
| Un molino de bolas | MQG2736 | 15 | 400 |
| Molino de bolas secundario | MQY2736 | 15 | 380 |
| Molino de bolas de tres etapas | MQY2736 | 6 | 380 |
| Molino de bolas de cuatro etapas | MQY2143 | 2 | 310 |
| Clasificador espiral | 2FG-20 | 15 | 30 |
| Rejilla fina fija | 400 mm × 1560 mm × juego de 5 piezas | 75 | - |
| Criba vibratoria electromagnética | MVS2420 | 39 | 19.6 |
| Separador magnético | CTB-1024 | 54 | 5.5 |
| CTB-1030 | 7 | 7.5 | |
| Depósito de deshidratación | CS-25 | 29 | - |
| máquina de flotación | BF-20 | 66 | 45 |
Tabla 13. Principales indicadores técnicos del molino n.º 1 entre 2001 y 2006
| año | Hora de Taiwán (h/d) | Índice de finalización de las obras / % | Producción de concentrado (t/a) | Ley del mineral /% | Grado de concentrado /% | Ley de los residuos /% | Índice de recuperación / % |
| 2001 | 50.32 | 77.23 | 2398371 | 33.15 | 65.54 | 8.70 | 87.93 |
| 2002 | 49.80 | 91.28 | 2360615 | 33.83 | 67.20 | 9.63 | 84.84 |
| 2003 | 50.29 | 93.36 | 2311575 | 34.21 | 68.85 | 10.25 | 83.51 |
| 2004 | 50.24 | 92.72 | 2294507 | 33.60 | 68.84 | 9.93 | 82.64 |
| 2005 | 50.26 | 93.78 | 2311256 | 33.83 | 69.11 | 9.89 | 82.65 |
| 2006 | 51.77 | 94.41 | 2371760 | 31.90 | 69.15 | 9.62 | 81.41 |
El proceso de molienda y enriquecimiento adoptado en el Taller de Enriquecimiento Primario sigue un diagrama de flujo que incluye molienda por etapas, separación magnética por etapas, cribado fino y remolienda (véase la figura 2); se ha eliminado el proceso de flotación inversa catiónica, y la instalación cuenta con un total de cinco líneas de molienda y enriquecimiento.
Descripción general del proceso: Los productos triturados, con un rango de tamaño de partícula de 12–0 mm, se introducen en las tolvas de molienda situadas en el edificio principal de la planta. Desde allí, se transportan mediante cintas transportadoras de recogida y alimentación hasta el molino de bolas primario (Ø45030 mm × 6700 mm). La descarga del molino de bolas se bombea al grupo de hidrociclones primarios (Ø 660 mm × 6 unidades). El flujo inferior (arenas) de los hidrociclones vuelve por gravedad al molino de bolas primario, estableciendo un circuito cerrado de molienda primario. El rebosado de los hidrociclones se bombea a los separadores magnéticos primarios (modelo BX-1232). El concentrado procedente de los separadores magnéticos primarios se bombea al grupo de hidrociclones secundarios (Ø 660 mm × 6 unidades). El flujo inferior de los hidrociclones secundarios se introduce en el molino de bolas secundario (Ø 4000 mm × 7500 mm); la descarga de este molino de bolas vuelve a la corriente de alimentación del grupo de hidrociclones secundarios, estableciendo un circuito cerrado de molienda secundario. El rebosado de los hidrociclones secundarios se bombea al tanque de deshidratación primario de imán permanente (modelo CS-30). El concentrado procedente del tanque de deshidratación primario fluye por gravedad hacia los separadores magnéticos secundarios (modelo BX-1024). El concentrado procedente de los separadores magnéticos secundarios se bombea a la criba vibratoria electromagnética primaria (modelo MVS2420). El producto sobredimensionado de la criba se introduce en el grupo de hidrociclones terciarios (Ø 500 mm × 8 unidades). El flujo inferior de los hidrociclones terciarios se introduce en el molino de bolas terciario (Ø2700 mm × 3600 mm); la descarga de este molino de bolas vuelve a la corriente de alimentación del grupo de hidrociclones terciarios, estableciendo un circuito cerrado de molienda terciario. El rebosado de los ciclones terciarios se bombea al tanque de deshidratación magnético permanente secundario (CS-30). El concentrado del tanque de deshidratación secundario fluye por gravedad hacia el separador magnético terciario (BX-1024). El concentrado del separador magnético terciario se bombea a la criba vibratoria electromagnética secundaria (MVS2420); el producto sobredimensionado de esta criba se devuelve a la alimentación del grupo de ciclones terciarios. El producto de tamaño inferior procedente de la criba vibratoria electromagnética secundaria se combina con el producto de tamaño inferior procedente de la criba vibratoria electromagnética primaria y se bombea al tanque de deshidratación magnético permanente terciario (CS-30). El concentrado procedente del tanque terciario fluye por gravedad hacia el separador magnético cuaternario (BX-1024), y el concentrado del separador magnético cuaternario se bombea al taller de filtración para su deshidratación.
Tras su consolidación, los residuos de todas las etapas fluyen por gravedad hacia un separador magnético de disco (ø1500 mm). El concentrado procedente del separador magnético de disco se bombea a un circuito de reselección para su tratamiento por separado, mientras que los residuos del separador magnético de disco se dirigen a un espesador (φ53 m); tras el espesamiento, se bombean al estanque de residuos.
La tabla 14 recoge los principales parámetros de los equipos de trituración, clasificación y enriquecimiento del Taller de Enriquecimiento Primario tras su renovación. La tabla 15 recoge los principales parámetros técnicos de diseño.
Tabla 14: Parámetros principales de los equipos de molienda, clasificación y tratamiento en el taller de tratamiento primario (tras la renovación)
| Nombre del equipo | Especificaciones del modelo | Cantidad/unidad | Potencia del motor eléctrico / kW |
| Un molino de bolas | MQY 5030 mm × 6700 mm | 5 | 3000 |
| Molino de bolas secundario | MQY 4000 mm × 7500 mm | 5 | 2000 |
| Molino de bolas de tres etapas | MQY 2700 mm × 3600 mm | 10 | 400 |
| Hidrociclón primario | 660 mm × 6 | 5 | - |
| Ciclón secundario | 660 mm × 6 | 5 | - |
| Triple ciclón | g500 mm × 8 | 10 | - |
| Criba vibratoria electromagnética | MVS2420 | 55 | 19.6 |
| Separador magnético | BX-1232 | 15 | 15 |
| BX-1024 | 53 | 5.5 | |
| Depósito de deshidratación | 93000 | 53 | - |
Tabla 15: Parámetros técnicos de diseño seleccionados
| Capacidad de procesamiento (10 000 toneladas/año) | Hora de Taiwán (h/d) | Índice de finalización de las obras / % | Producción de concentrado (10 000 toneladas al año) | Grado de concentrado /% | Ley de los residuos /% |
| 1085 | 290 | 90.4 | 412 | 67.5 | 9 |
Características del proceso del sistema de trituración y enriquecimiento tras la mejora técnica a gran escala del taller de enriquecimiento primario:
(1) Se ha aumentado la capacidad de los molinos de bolas primario y secundario; el molino de bolas primario utiliza un sistema de rebose en lugar de uno de rejilla, lo que permite obtener un tamaño de partícula más fino tras la molienda.
(2) Las etapas de clasificación primaria y secundaria utilizan grupos de hidrociclones de presión dinámica en sustitución de los clasificadores en espiral y las rejillas finas fijas de nailon, lo que da como resultado una alta eficiencia de clasificación y un tamaño de partícula fino en los productos del rebosadero de clasificación.
(3) El proceso de molienda consta de tres etapas, en las que los molinos de bolas primario, secundario y terciario están dispuestos en una configuración concentrada con una proporción de 1:1:2; la proporción de volumen correspondiente es de 3:2:0,86. Esta configuración es racional y facilita el funcionamiento y la gestión.
(4) La sección de enriquecimiento cuenta con un gran número de etapas, lo que contribuye a mejorar la ley del concentrado.
(5) Los separadores magnéticos primarios se caracterizan por sus tambores de gran diámetro y sus amplios ángulos de envoltura, mientras que el resto de separadores magnéticos utilizan la serie BX; estas unidades cuentan con amplios ángulos de envoltura del sistema magnético, lo que se traduce en un excelente rendimiento de mejora.
(6) Las operaciones de remolienda y clasificación se llevan a cabo mediante cribas vibratorias electromagnéticas MVS, lo que garantiza una alta eficiencia en la clasificación.
(7) Se ha eliminado el proceso de flotación inversa catiónica, lo que ha permitido reducir los costes de producción.
(8) Se han instalado dos depósitos de agitación de concentrado de Ø1,6 m × 1,6 m antes de la fase de filtración del concentrado, lo que contribuye a estabilizar la calidad del concentrado.
(9) La filtración del concentrado se lleva a cabo mediante un sistema combinado que utiliza tanto filtros de discos cerámicos como filtros de discos convencionales, lo que permite controlar el contenido de humedad en un nivel igual o inferior a 8,51 TP3T.
(10) El espesador original de Ø53 m ha sido objeto de una mejora técnica de alta eficiencia, y se ha instalado un espesador adicional de alta eficiencia de Ø53 m —junto con un sistema de tratamiento de aguas— para dar cabida al mayor volumen de residuos y garantizar que el contenido de impurezas en el agua de circulación se mantenga ≤100 mg/L.
(11) Se ha incorporado un sistema específico de recuperación y tratamiento de residuos para procesar por separado los minerales de hierro recuperados de la corriente de residuos.
(12) El flujo de trabajo de producción cuenta con controles interconectados para la puesta en marcha y la parada tanto de los equipos principales como de los auxiliares; los parámetros clave del proceso están sujetos a detección, control, registro y supervisión de alarmas automáticos en tiempo real, lo que permite el control y la gestión centralizados de todo el proceso de producción.
4.2.3 Selección primaria: filtración y deshidratación
Tras ser bombeado a un tanque agitado de ø16 m × 16 m para su homogeneización, el concentrado magnético se bombea a una caja de distribución del filtro y se introduce en un filtro de discos cerámicos (60 m²) o en un filtro de discos al vacío (72 m²). La torta de filtración descargada de la unidad de filtración constituye el concentrado de hierro final, con un contenido de humedad ≤ 8,51 TP3T. La torta de filtración se transporta mediante una cinta transportadora situada debajo del filtro hasta el silo de almacenamiento de concentrado para su apilamiento.
4.3 Taller de selección secundaria
4.3.1 Selección secundaria: trituración y cribado
El circuito de trituración del taller de selección secundaria se construyó y puso en marcha en 1975, con una capacidad de procesamiento anual prevista de 3 millones de toneladas. El proceso de trituración emplea un esquema de flujo en circuito cerrado de tres etapas; el diagrama de flujo del proceso se ilustra en la figura 8. La trituración gruesa se realiza mediante una única trituradora giratoria hidráulica KKπ1200. La trituración intermedia utiliza dos trituradoras cónicas estándar de Ø2200 mm, que funcionan en una configuración de “una en funcionamiento y otra en reserva”. Las operaciones de trituración fina emplean cuatro trituradoras cónicas de cabeza corta de φ2200 mm, que funcionan en una configuración de “dos en funcionamiento y dos en reserva”. Antes de ser alimentado a la etapa de trituración intermedia, el mineral se somete a una clasificación preliminar mediante una polea magnética. El mineral se somete a un cribado preliminar antes de entrar en la etapa de trituración fina, y se realiza un cribado de control tras la trituración fina.
El producto de la etapa de trituración gruesa se transporta mediante una cinta hasta un separador en seco con polea magnética de ø1250 mm × 1600 mm para eliminar la ganga mezclada con el mineral. La ganga separada se transporta mediante una cinta transportadora hasta un depósito de residuos de clasificación en seco, desde donde se retira en camión para su eliminación. El mineral clasificado se transporta a un depósito intermedio de trituración y, posteriormente, se introduce mediante cinta en las trituradoras intermedias para la segunda etapa de trituración. El producto de la trituración intermedia se transporta a un depósito de cribado y, a continuación, se introduce en cuatro cribas vibratorias de tipo YA. El material sobredimensionado (rechazos de cribado) se introduce en las trituradoras finas para la tercera etapa de trituración. El producto de la trituración fina se transporta mediante cinta hasta un depósito de almacenamiento de cribado, donde se somete a un cribado de control mediante cinco cribas vibratorias de tipo YA; el material de gran tamaño de esta etapa se devuelve al circuito de trituración fina, estableciéndose así un circuito cerrado de trituración. El producto de tamaño inferior al requerido procedente del proceso de cribado —con un tamaño de partícula que oscila entre 12 y 0 mm— constituye el producto triturado final; se transporta mediante una cinta transportadora hasta la tolva de almacenamiento de mineral situada en el edificio principal de la planta del Taller de Beneficio Secundario.
En la tabla 16 se presentan los principales parámetros técnicos de los equipos de trituración y cribado del taller de tratamiento secundario.
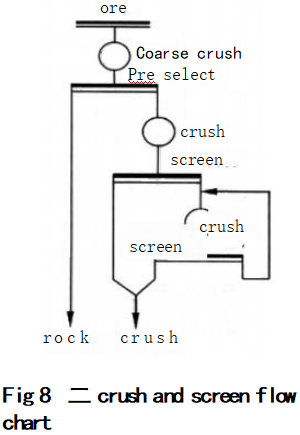
Tabla 16: Principales parámetros técnicos de los equipos de trituración y cribado del taller de selección secundaria
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de las partículas del pienso (mm) | Tamaño de las partículas de la descarga de mineral (mm) | Salida de descarga de la mina /mm | Rendimiento de una sola máquina /(t/h) | potencia del motor/kW | ||||
| en bruto | Trituradora giratoria hidráulica | KKπ1200 | 1 | 1000~0 | 350~0 | 150-165 | 1000~1100 | 310 | ||||
| descanso medio | Trituradora cónica estándar | PYB-2200 | 2 | 350~0 | 75~0 | 30~60 | 590~1000 | 280 | ||||
| bien | Trituradora de cono de cabeza corta | PYD-2200 | 4 | 75~0 | 20~0 | 5~15 | 100~200 | 280 | ||||
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de la malla del tamiz/mm | Tamaño de las partículas que quedan retenidas en el tamiz/mm | Rendimiento de una sola máquina /(t/h) | potencia del motor /kW | |||||
| Proyección | criba vibratoria | YA1530 | 9 | 14×70 | 14~0 | 160 | 11 | |||||
| Procedimientos de trabajo | Nombre del equipo | Zona de clasificación magnética. Intensidad de inducción/T | Cantidad/unidad | Tamaño de las partículas de mineral en el procesamiento. Límite superior/mm | Letalidad media redondeada/% | Rendimiento de una sola máquina /(t/h) | ||||||
| Preliminar | Polea magnética de 61250 × 1600 | 0.35 | 1 | 350 | 10 | 700-800 | ||||||
4.3.2 Molienda secundaria, clasificación y enriquecimiento
El proceso de molienda y enriquecimiento en la planta de enriquecimiento secundaria sigue un diagrama de flujo que comprende molienda por etapas, separación magnética por etapas, cribado fino y remolienda, y flotación inversa catiónica (véase la figura 3); la planta consta de un total de seis líneas de molienda y enriquecimiento. Descripción general del proceso: El producto triturado se alimenta, mediante una cinta transportadora, a un molino de bolas primario de tipo rejilla (MQG 2700 mm × 3600 mm). Este molino de bolas funciona en una configuración de molienda primaria en circuito cerrado, junto con un clasificador de doble espiral (2FG-20). El rebosado de la etapa de clasificación primaria fluye por gravedad hacia un separador magnético primario (BX-1024) para su enriquecimiento. A continuación, el concentrado resultante se bombea a un depósito de altura manométrica constante y se introduce en un hidrociclón para su clasificación. El flujo de fondo del hidrociclón fluye por gravedad hacia un molino de bolas secundario de tipo rebosante (MQY2700 mm × 3600 mm); la descarga de este molino de bolas fluye por gravedad de vuelta a la alimentación del separador magnético primario, estableciendo así un circuito cerrado de molienda secundario. El rebosante del hidrociclón fluye por gravedad hacia un separador magnético secundario (BX-1024). El concentrado procedente del separador magnético secundario fluye por gravedad hacia un tanque de deshidratación con imanes permanentes (CS-25). El concentrado del tanque de deshidratación se bombea a una criba vibratoria electromagnética (MVS2420). El producto de gran tamaño procedente de la criba se bombea a un separador magnético de concentración (BX-1030). El concentrado procedente del separador magnético de concentración fluye por gravedad hacia un molino de bolas terciario de tipo de rebose (MQY 2700 mm × 3600 mm); la descarga de este molino de bolas se bombea de vuelta a la alimentación de la criba vibratoria electromagnética, estableciendo así un circuito cerrado de molienda terciario. El producto de tamaño inferior al requerido procedente de la criba vibratoria electromagnética fluye por gravedad hacia un separador magnético terciario (BX-1024). El concentrado procedente del separador magnético terciario constituye el concentrado magnético final, que a continuación se bombea a un espesador de flotación (ø24 m). Tras su recogida, los residuos de las distintas etapas de separación magnética fluyen por gravedad hacia un separador magnético de disco (ø1000 mm). El concentrado procedente del separador magnético de discos se bombea a la entrada del separador magnético de primera etapa, mientras que los residuos del separador magnético de discos se dirigen a un espesador (ø50 m); tras el espesamiento, se bombean al estanque de residuos.
El proceso de flotación consiste en una operación de flotación inversa catiónica en dos etapas —que comprende una etapa de desbastado y otra de limpieza— y un circuito de remolienda y separación magnética para la espuma de los productos intermedios del desbastado; el sistema consta de un total de dos líneas de flotación. Tras ser agitado en un espesador de flotación, el concentrado de la separación magnética se bombea a la caja de alimentación de flotación; se añaden los reactivos de flotación y la suspensión se introduce en un tanque de agitación para su mezcla completa. A continuación, el concentrado magnético completamente mezclado se introduce en las celdas de flotación de desbastado. El concentrado procedente de las celdas de flotación de primer paso pasa a las celdas de flotación de refinado, mientras que los residuos de espuma de las celdas de flotación de refinado se bombean de vuelta al circuito de flotación de primer paso. Los residuos de espuma de las celdas de flotación de primer paso se bombean a un espesador de remolienda con separador magnético (CTB-1030). El concentrado procedente de este espesador-separador magnético se introduce en un molino de bolas (ø2100 mm × 4500 mm) para su remolienda. El producto remolido se bombea a un tanque de deshidratación con imán permanente (CS-30); el concentrado procedente del tanque de deshidratación se introduce en un separador magnético de segunda etapa para su limpieza, y el concentrado de este separador magnético se bombea de nuevo al circuito de flotación preliminar. El concentrado final procedente de las celdas de flotación de limpieza se bombea al taller de filtración para su deshidratación, convirtiéndose en el producto final.
Los residuos procedentes del espesador-separador magnético de la segunda etapa de remolienda, del depósito de deshidratación con imanes permanentes y del separador magnético de limpieza de la segunda etapa se recogen y fluyen por gravedad hacia una unidad de recuperación magnética de discos (ø1500 mm). El concentrado procedente de la unidad de recuperación magnética de disco se bombea de vuelta al circuito del espesador-separador magnético de remolienda. Los residuos de la unidad de recuperación magnética de disco se conducen a un espesador (ø50 m); tras el espesamiento, estos residuos se bombean al estanque de residuos. Los principales parámetros de los equipos de molienda, clasificación y enriquecimiento del Taller de Enriquecimiento Secundario se presentan en la Tabla 17. Los indicadores técnicos clave de molienda y clasificación entre 2001 y 2006 se muestran en la Tabla 18.
4.3.3 Beneficio secundario: filtración y deshidratación
Tras ser bombeado y espesado en un espesador (ø30 m), el concentrado de flotación se introduce en un filtro de disco al vacío (40 m²). La torta de filtración descargada del filtro constituye el concentrado final de hierro, con un contenido de humedad ≤9,5%. La torta de filtración se transporta mediante una cinta transportadora de descarga situada debajo del filtro hasta el depósito de concentrado para su almacenamiento.
Los parámetros técnicos del filtro de vacío de disco se recogen en la tabla 19.
Tabla 17: Parámetros principales de los equipos de trituración secundaria, clasificación y separación
| Nombre del equipo | Especificaciones del modelo | Cantidad/unidad | Potencia del motor eléctrico/kW |
| Un molino de bolas | MQG 2700 mm × 3600 mm | 6 | 400 |
| Molino de bolas secundario | MQY 2700 mm × 3600 mm | 6 | 400 |
| Molino de bolas de tres etapas | MQY 2700 mm × 3600 mm | 3 | 380 |
| Molino de bolas de cuatro etapas | MQY 2100 mm × 4500 mm | 1 | 310 |
| Clasificador espiral | 2FG-20 | 6 | veintidós |
| hidrociclón | FXJ-350 | 48 | dos |
| Criba vibratoria electromagnética | MVS2420 | 15 | 19.6 |
| Separador magnético | CTB-1024 | 26 | 5.5 |
| Separador magnético | CTB-1030 | 3 | 7.5 |
| Depósito de deshidratación | 63000 | 4 | uno |
Tabla 18. Principales indicadores técnicos del molino de trituración secundaria entre 2001 y 2006
| año | Capacidad de procesamiento / [t (unidades) · h)] | Índice de finalización de las obras / % | Producción de concentrado (t/a) | Ley del mineral /% | Grado de concentrado /% | Ley de los residuos /% | Índice teórico de recuperación / % |
| 2001 | 51.13 | 90.31 | 1136253 | 32.89 | 65.57 | 8.73 | 84.74 |
| 2002 | 49.98 | 90.27 | 1038207 | 35.67 | 68.89 | 10.67 | 82.93 |
| 2003 | 50.78 | 92.69 | 1022044 | 34.04 | 68.85 | 10.17 | 82.28 |
| 2004 | 49.51 | 92.21 | 967035 | 33.47 | 68.89 | 9.96 | 82.11 |
| 2005 | 54.3 | 93.46 | 973927 | 33.37 | 69.17 | 9.92 | 82.04 |
| 2006 | 56.1 | 91.89 | 972093 | 30.90 | 69.11 | 9.65 | 79.93 |
Tabla 19: Parámetros técnicos de la máquina de filtrado al vacío de disco
| modelo | cantidad | Capacidad de procesamiento (t/h) | concentración de la alimentación /% | Coeficiente de utilización / [t · (m²/h)] | Índice de finalización de las obras / % | Potencia del motor eléctrico/kW |
| ZPG-40 | 5 unidades | 35~45 | 50~55 | 1.1 | 45 | 4 |
4.4 Taller sobre el enriquecimiento terciario
4.4.1 Trituración y cribado terciarios
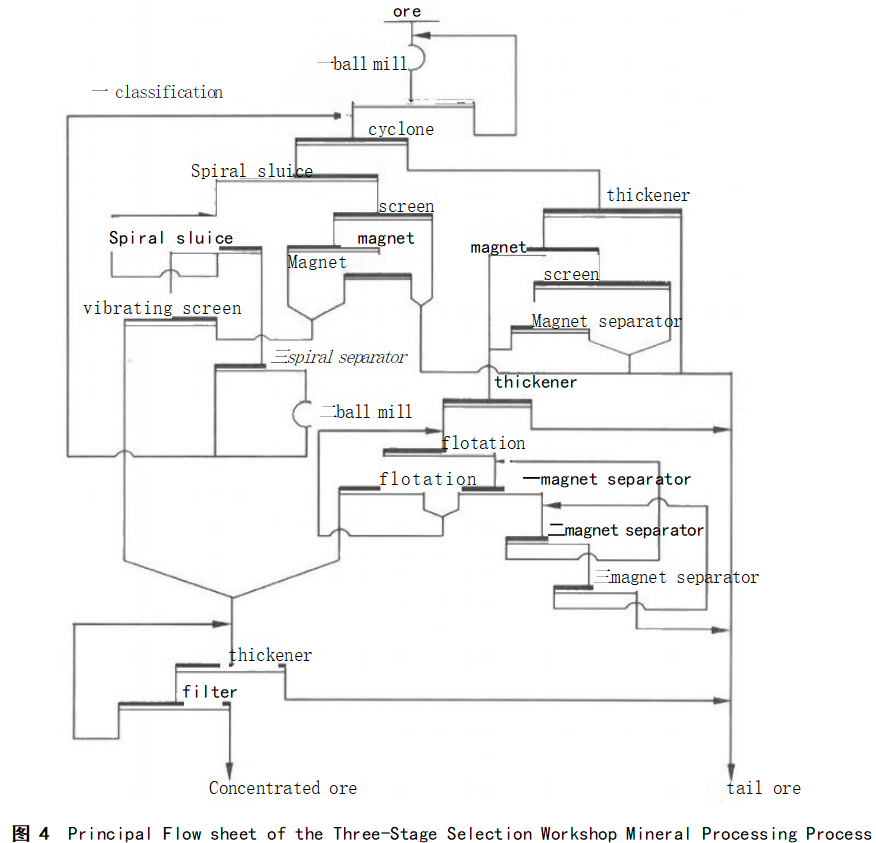
El circuito de trituración del Taller de Enriquecimiento Terciario se completó y se puso en marcha en junio de 2004, con una capacidad de procesamiento anual prevista de 3 millones de toneladas de hematita. El proceso de trituración emplea una configuración de circuito cerrado de tres etapas; en la figura 9 se muestra el diagrama de flujo del proceso.
Los talleres de tratamiento terciario y secundario comparten una única trituradora primaria, que funciona de forma alterna para triturar el mineral. La trituración primaria la realiza una trituradora giratoria hidráulica KKπ1200; la trituración secundaria, una trituradora de cono H-8800; y la trituración terciaria, dos trituradoras de cono H-8800. El mineral se somete a un cribado previo antes de introducirse en las trituradoras terciarias, y a un cribado de control tras pasar por estas.
El material procedente de la trituradora primaria se transporta mediante una cinta transportadora hasta el depósito de almacenamiento de la trituración secundaria, desde donde se introduce —de nuevo mediante una cinta transportadora— en la trituradora secundaria (H-8800) para la segunda fase de trituración. El material procedente de la trituradora secundaria se transporta hasta la tolva de alimentación de la unidad de precribado, situada dentro de la estación de cribado, y posteriormente se introduce, mediante una cinta transportadora, en cuatro cribas vibratorias (LF2460D). El material sobredimensionado procedente de estas cribas se introduce en las trituradoras terciarias (H-8800) para la tercera etapa de trituración. El producto procedente de las trituradoras terciarias se transporta a continuación a cuatro cribas vibratorias (LF2460D) en la estación de cribado para el cribado de control; el material sobredimensionado de esta etapa se devuelve a las trituradoras terciarias para su realimentación, estableciéndose así un circuito cerrado de trituración. El material de tamaño inferior al requerido, procedente tanto de la etapa de cribado previo como de la de cribado de control —con un tamaño de partícula que oscila entre 12 mm y 0 mm—, constituye el producto triturado final, que a continuación se transporta a los silos de compensación situados en el edificio principal de la planta del Taller de Beneficio Terciario.
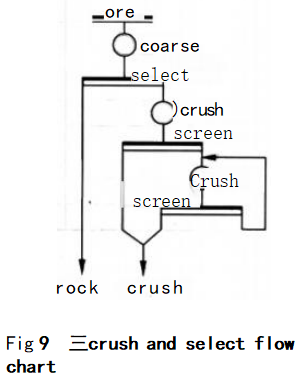
Tabla 20: Principales parámetros técnicos de los equipos de trituración y cribado del tercer taller de selección
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de las partículas del pienso (mm) | Tamaño de las partículas de la descarga de mineral (mm) | Salida de descarga de la mina /mm | Rendimiento de una sola máquina /(t/h) | Potencia del motor eléctrico /kW | ||||
| en bruto | Trituradora giratoria hidráulica | KKπ1200 | 1 | 1000~0 | 350~0 | 150-165 | 1000~1100 | 310 | ||||
| descanso medio | trituradora cónica | H-8800 | 1 | 350~0 | 75~0 | 30~60 | 800~1800 | 600 | ||||
| bien | trituradora cónica | H-8800 | 2 | 75~0 | 23~0 | 15-30 | 600~800 | 600 | ||||
| Procedimientos de trabajo | Nombre del equipo | modelo | Cantidad/unidad | tamaño de la malla del tamiz/mm | Tamaño de las partículas que quedan retenidas en el tamiz/mm | Rendimiento de una sola máquina /(t/h) | Potencia del motor eléctrico /kW | |||||
| Proyección | criba vibratoria | LF2460D | 8 | 14×14 | 12~0 | 200 | 22 | |||||
4.4.2 Molienda terciaria, clasificación y enriquecimiento
El proceso de producción en el taller de enriquecimiento terciario emplea un diagrama de flujo que incluye molienda por etapas, separación por gravedad, separación magnética de alta intensidad y flotación inversa aniónica (véase la figura 4), y consta de un total de tres circuitos de molienda y enriquecimiento. Descripción general del proceso: El producto triturado se alimenta, mediante una cinta transportadora, a un molino de bolas primario de tipo rebosante (ø3600 mm × 6000 mm). Este molino de bolas, junto con un grupo de hidrociclones primarios (FX500-GHT), constituye un sistema de molienda primario de circuito cerrado. El rebosado de los hidrociclones se introduce en un hidrociclón de clasificación grueso-fino (FX500-GXT) para su clasificación. El flujo inferior (arenas) procedente del hidrociclón de clasificación grueso-fino se bombea a las tolvas espirales de separación gruesa para su enriquecimiento. El concentrado procedente de las tolvas espirales de separación gruesa se bombea a las tolvas espirales de separación fina (ø1200 mm) para su posterior enriquecimiento; el material intermedio de las tolvas espirales de separación fina se devuelve a la corriente de alimentación de las espirales de separación fina para su reprocesamiento. El concentrado procedente de las rampas en espiral de separación fina se bombea a una criba vibratoria electromagnética. Los residuos de las rampas en espiral de separación gruesa se introducen en una criba de deslimado (SL-1420 mm × 1500 mm); el producto de tamaño inferior al requerido procedente de la criba de deslimado se introduce en un separador magnético de baja intensidad (BX-1030) para su enriquecimiento, mientras que los residuos del separador magnético de baja intensidad se envían a un separador magnético de anillo vertical de intensidad media y alto gradiente (SLon-2000) para su enriquecimiento. El producto de gran tamaño procedente de la criba vibratoria electromagnética, los residuos de las rampas espirales de separación fina, el concentrado del separador magnético de baja intensidad y el concentrado del separador magnético de intensidad media y alto gradiente se combinan y se introducen en un grupo de hidrociclones secundarios (FX500-GHT) para su clasificación. El flujo inferior procedente de los hidrociclones secundarios se introduce en un molino de bolas secundario de tipo rebosante (ø3600 mm × 6000 mm); la descarga del molino de bolas secundario se combina con el rebosado de los hidrociclones secundarios y se devuelve a la corriente de alimentación del hidrociclón de clasificación grueso-fino, estableciéndose así un sistema secundario de molienda y enriquecimiento en circuito cerrado. El producto de rebose de los ciclones de clasificación grueso-fino se introduce en un espesador (φ50 m) para su espesamiento. El flujo de fondo de este espesador se introduce en un separador magnético débil (BX-1030). Los residuos del separador magnético débil se envían a una criba de deslimado (SL-1420×1500); a continuación, el producto de tamaño inferior al requerido procedente de la criba de deslimado se envía a un separador magnético fuerte de anillo vertical de alto gradiente (SLon-2000). El concentrado procedente del separador magnético fuerte se combina con el concentrado del separador magnético débil y se introduce en un espesador (φ24 m) para su espesamiento. El producto de fondo de este espesador se introduce en las celdas de flotación de primera etapa; el concentrado de las celdas de flotación de primera etapa pasa a las celdas de flotación de segunda etapa, mientras que los residuos de espuma de estas últimas se reaspiran automáticamente de vuelta a las celdas de flotación de primera etapa. El concentrado de las celdas de flotación de segunda etapa constituye el concentrado final. Los residuos de las celdas de flotación de primera etapa se introducen en las celdas de flotación de recuperación de primera etapa; el concentrado de las celdas de recuperación de primera etapa vuelve a las celdas de flotación de primera etapa, mientras que los residuos de las celdas de recuperación de primera etapa se introducen en las celdas de flotación de recuperación de segunda etapa. El concentrado de las celdas de flotación de recuperación de segunda etapa vuelve a las celdas de flotación de recuperación de primera etapa, y los residuos de las celdas de flotación de recuperación de segunda etapa se introducen en las celdas de flotación de recuperación de tercera etapa; el concentrado de las celdas de flotación de recuperación de tercera etapa vuelve a las celdas de flotación de recuperación de segunda etapa. Tras un circuito de flotación que comprende una etapa de flotación de primera selección, una de limpieza y tres de recuperación, el concentrado de la primera etapa de recuperación y los residuos de la etapa de limpieza se devuelven a la alimentación de las celdas de flotación de primera selección. El concentrado de las celdas de flotación de limpieza se combina con el producto de tamaño inferior procedente de una criba vibratoria electromagnética para formar el concentrado final de esta sección.
Los residuos del separador magnético de anillo vertical de gradiente medio, los residuos del separador magnético de anillo vertical de gradiente fuerte y los residuos de las celdas de flotación de recuperación de la tercera etapa se combinan para formar los residuos finales, que a continuación se bombean a un espesador de residuos (φ29 m). Tras el espesamiento, el producto de los residuos se bombea al embalse de residuos.
En la tabla 21 se recogen los parámetros de los principales equipos utilizados en las operaciones de trituración, clasificación y enriquecimiento del tercer taller de enriquecimiento. En la tabla 22 se presentan los indicadores técnicos clave.
Tabla 21: Parámetros principales de los equipos para la molienda, clasificación y separación en tres etapas
| Nombre del equipo | Especificaciones del modelo | Cantidad/unidad | Potencia del motor eléctrico/kW |
| Un molino de bolas | 93 600 mm × 6 000 mm | 3 | 1250 |
| Molino de bolas secundario | 63 600 mm × 6 000 mm | 2 | 1250 |
| Hidrociclón primario | FX500-GHT | 6 | - |
| Ciclón secundario | FX500-PUT | 16 | - |
| hidrociclones de granulado grueso y fino | FX500-GXT | veinticuatro | - |
| Tolva en espiral | φ1200 mm | 110 | - |
| Criba vibratoria electromagnética | MVS2420 | 4 | 19.6 |
| Criba para la eliminación de escoria | SL-1420 mm × 1500 mm | 10 | 2.2 |
| Imán débil | BX-1030 | 10 | 7.5 |
| Separador magnético de gradiente medio | SLon-2000 | 5 | 5.5 |
| Separador magnético de gradiente magnético de alta intensidad | SLon-2000 | 5 | 5.5 |
| máquina de flotación | BF-20 | 44 | 45 |
Tabla 22: Principales indicadores técnicos del proceso de trituración y clasificación en tres etapas
| Capacidad de procesamiento / [v(unidades)] · h)] | Índice de finalización de las obras / % | Coeficiente de utilización / [t · (m³/h)] | Ley del mineral /% | Puntos magnéticos de alta calidad /% | Artículos premium /% | Ley global de los residuos / % |
| 128 | 96.87 | 2.334 | 27.68 | 67.34 | 67.68 | 10.64 |
4.4.3 Deshidratación mediante filtración de tres etapas
El concentrado de la tercera etapa se bombea a un espesador (ø30 m) para su concentración. El producto de fondo del espesador se introduce en un filtro de disco al vacío (72 m²). La descarga del filtro es… La torta de filtración es el producto final de concentrado de hierro, con un contenido de humedad ≤9,5%. La torta de filtración se transporta al silo de concentrado para su almacenamiento mediante la cinta transportadora de descarga situada debajo del filtro.
Los parámetros técnicos del filtro de vacío de disco se recogen en la tabla 23.
Tabla 23: Parámetros técnicos de la máquina de filtrado al vacío de disco
| modelo | cantidad | Capacidad de procesamiento / (Vh) | concentración de la alimentación /% | Coeficiente de utilización / [t · (m²/h)] | Potencia del motor eléctrico/kW |
| ZPG-72 | 3 unidades | 35~45 | 50~55 | 0.8 | 5.5 |
4.5 Transporte de concentrados y residuos
4.5.1 Transporte de concentrado
Todo el concentrado de hierro producido por la planta de tratamiento sirve como materia prima para la peletización. Una parte se transporta mediante cintas transportadoras a la planta de peletización n.º 1, mientras que el resto se transporta por ferrocarril a la planta de peletización n.º 2.
4.5.2 Transporte de residuos mineros
Los residuos generados por la planta de tratamiento se transportan de forma centralizada a través de un sistema de tuberías hasta la instalación de almacenamiento de residuos, situada a unos 3 km de la planta. La instalación está diseñada con una altura de coronación de la presa de 146 m, una cuenca de captación de 12 km² y una capacidad de almacenamiento de 150 millones de m³ de residuos. Una cresta montañosa situada dentro de la instalación la divide en dos secciones: el Valle Delantero y el Valle Trasero. Cuando se terminó y se puso en servicio el taller de beneficio n.º 1 en 1959, los residuos se depositaban en el embalse del Valle Delantero; la presa principal del Valle Delantero mide 215 m de longitud, tiene una altura de coronamiento de 76 m y está construida como una presa impermeable. Cuando se terminó y se puso en funcionamiento la planta de tratamiento n.º 2 en 1975, los residuos mineros se depositaron en el embalse del valle trasero; la presa del valle trasero tiene una altura de coronación de 84 m y está construida como una presa permeable. A medida que aumentaba el volumen de residuos almacenados, se llevaron a cabo operaciones anuales de elevación de la presa utilizando el método de construcción «aguas arriba». La relación de pendiente interior de la presa es de 1:2,5, mientras que la de la pendiente exterior es de 1:5. En la actualidad, la cota de la corona de la presa supera los 122 m; el nivel del agua ha ascendido por encima de la cresta interna de la montaña, lo que ha provocado que los valles Front y Rear se fusionen en una única instalación de almacenamiento de residuos a gran escala.
El sistema de tuberías de transporte de residuos de la planta de tratamiento está compuesto por tres líneas: dos de ellas con un diámetro de φ700 mm y una con un diámetro de φ500 mm. Inicialmente, el transporte de residuos se realizaba mediante un sistema de bombeo de dos etapas compuesto por una estación de bombeo situada dentro de la propia planta y una estación de bombeo secundaria ubicada debajo de la presa de residuos. Para dar respuesta a las necesidades de ampliación de la capacidad de producción, actualmente se está construyendo una nueva estación principal de bombeo de residuos. El equipo principal de la nueva estación de bombeo principal consta de cuatro conjuntos de bombas dispuestas en pares en serie (con dos conjuntos en funcionamiento y dos en reserva), accionadas por motores de frecuencia variable. Este sistema permitirá el transporte directo de los residuos de producción a la instalación de almacenamiento, eliminando así la necesidad de la estación de bombeo secundaria original situada debajo de la presa de residuos. 4.6 Indicadores técnicos y económicos clave de la producción de procesamiento de minerales a lo largo de los años
En la tabla 24 se presentan los principales indicadores técnicos y económicos de la producción del sector de la transformación de minerales a lo largo de los años.
4.7 Características del proceso del Planta de tratamiento de minerales
Los yacimientos de mineral de hierro explotados por la empresa Gongkuang son de tipo genético sedimentario-metamórfico. Los principales tipos de mineral son la cuarcita magnetítica y la cuarcita hematítica; los cuerpos minerales se caracterizan por un espesor limitado, numerosas capas intermedias y rasgos estructurales bien desarrollados. Las rocas de entorno que rodean los cuerpos minerales, así como las rocas de las capas intermedias, están compuestas principalmente por esquisto clorítico, esquisto micáceo, anfibolita y litologías similares, lo que da lugar a condiciones relativamente desfavorables para la presencia de cuerpos minerales. A medida que las operaciones mineras se han extendido a niveles más profundos, las propiedades del mineral han sufrido cambios. El tamaño de grano de la diseminación mineral se ha vuelto gradualmente más fino, la proporción de mineral difícil de procesar ha aumentado y la cristalinidad de los minerales se ha vuelto muy heterogénea. En cuanto a los minerales ferrosos, la fracción granulométrica que oscila entre 0,147 mm y 0,043 mm es la más abundante; los granos más gruesos pueden alcanzar hasta 0,711 mm, mientras que los más finos son inferiores a 0,005 mm. Concretamente, las partículas de menos de 0,015 mm representan el 4,76% del total, y una parte de ellas se presenta en forma de inclusiones; el tamaño medio de grano de los minerales ferrosos es de 0,05 mm.
Para adaptarse a estos cambios en las propiedades del mineral, la planta de tratamiento de minerales de la empresa Gongkuang ha llevado a cabo importantes modificaciones técnicas en sus procesos de producción durante los últimos años. Tras varias iteraciones de optimización de los procesos, la planta ha establecido dos líneas de producción dedicadas al tratamiento del mineral de magnetita y una línea dedicada al tratamiento del mineral de hematita, lo que le permite gestionar de forma eficaz las características actuales del mineral extraído.
Las características del diagrama de flujo actual del tratamiento mineral del mineral de magnetita son las siguientes:
(1) Separación magnética en seco de trozos gruesos de mineral mediante poleas magnéticas;
(2) Trituración por etapas, seguida de clasificación por etapas y separación magnética;
(3) Tamizado fino seguido de una nueva molienda;
(4) Flotación inversa catiónica para mejorar la ley del concentrado magnético.
Las características del diagrama de flujo actual del tratamiento mineral del mineral de hematita son las siguientes:
(1) Molienda por etapas, seguida de una clasificación gruesa y fina y de una selección;
(2) Separación por gravedad de las fracciones de grano grueso mediante rampas en espiral;
(3) Flotación inversa aniónica para fracciones de grano fino;
(4) Utilización de separadores magnéticos de anillo vertical y alto gradiente para reducir la ley de los residuos. De cara al futuro, la empresa Gongkuang acelerará sus iniciativas de desarrollo, con el objetivo de alcanzar una escala de producción de 5 millones de toneladas de pellets, 5,5 millones de toneladas de concentrado de hierro y 14,3 millones de toneladas de mineral de hierro para 2007, convirtiendo así a la empresa en una base de materias primas de alta calidad capaz de satisfacer las necesidades de producción de Angang, que ascienden a 20 millones de toneladas de acero.
Tabla 24. Indicadores técnicos y económicos clave del tratamiento de minerales, 2001-2006
| años | 2001 | 2002 | 2003 | 2004 | 2005 | 2006 | ||
| Capacidad anual de procesamiento de mineral en bruto /(10 000 t/a) | Primera opción | 560 | 560 | 560 | 560 | 560 | 560 | |
| Dos opciones | 300 | 300 | 300 | 300 | 300 | 300 | ||
| Tres opciones | - | - | - | - | 300 | 300 | ||
| Ley del mineral /% | Primera opción | 33.15 | 33.83 | 34.21 | 33.6 | 33.83 | 31.9 | |
| Dos opciones | 32.89 | 35.67 | 34.04 | 33.47 | 33.37 | 30.9 | ||
| Tres opciones | - | - | - | - | 29.78 | 27.95 | ||
| Grado de concentrado /% | Primera opción | 65.54 | 67.2 | 68.85 | 68.84 | 69.11 | 69.15 | |
| Dos opciones | 65.57 | 68.89 | 68.85 | 68.89 | 69.17 | 69.11 | ||
| Tres opciones | - | - | - | - | 66.7 | 66.92 | ||
| Ley de los residuos /% | Primera opción | 8.7 | 9.63 | 10.25 | 9.93 | 9.89 | 9.62 | |
| Dos opciones | 8.73 | 10.67 | 10.17 | 9.96 | 9.92 | 9.65 | ||
| Tres opciones | - | uno | - | - | 12.43 | 11.06 | ||
| Índice de recuperación / % | real | Primera opción | 87.93 | 84.84 | 83.51 | 82.64 | 82.65 | 81.41 |
| Dos opciones | 85.39 | 84.57 | 83.57 | 82.72 | 83.1 | 82.55 | ||
| Tres opciones | - | uno | - | - | 71.38 | 70.29 | ||
| Relación de tratamiento de minerales / (t/t) | real | Primera opción | 2.248 | 2.341 | 2.41 | 2.479 | 2.471 | 2.663 |
| Dos opciones | 2.335 | 2.284 | 2.421 | 2.488 | 2.494 | 2.741 | ||
| Tres opciones | - | - | - | - | 3.138 | 3.406 | ||
| Coste del concentrado /(yuan/t) | Primera opción | 220.48 | 249.68 | 271.51 | 324.66 | 330.15 | 315.19 | |
| Dos opciones | 226.09 | 278.06 | 275.36 | 322.74 | 329.65 | 314.63 | ||
| Tres opciones | uno | uno | uno | - | 518.73 | 398.11 | ||
| Vuelve a elegir | - | - | - | - | 443.63 | 354.42 | ||
| Consumo de bolas de acero (mineral en bruto)/(kg/t) | Primera opción | Una pelota | 0.8 | 0.71 | 0.8 | 0.92 | 0.96 | 0.7 |
| Segunda bola | 0.58 | 0.52 | 0.7 | 0.82 | 0.91 | 0.69 | ||




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian