
Çimento Dikey Silindirli Değirmen
Çimento Dikey Silindirli Değirmenine Giriş GKLM çimento dikey silindirli değirmeni…

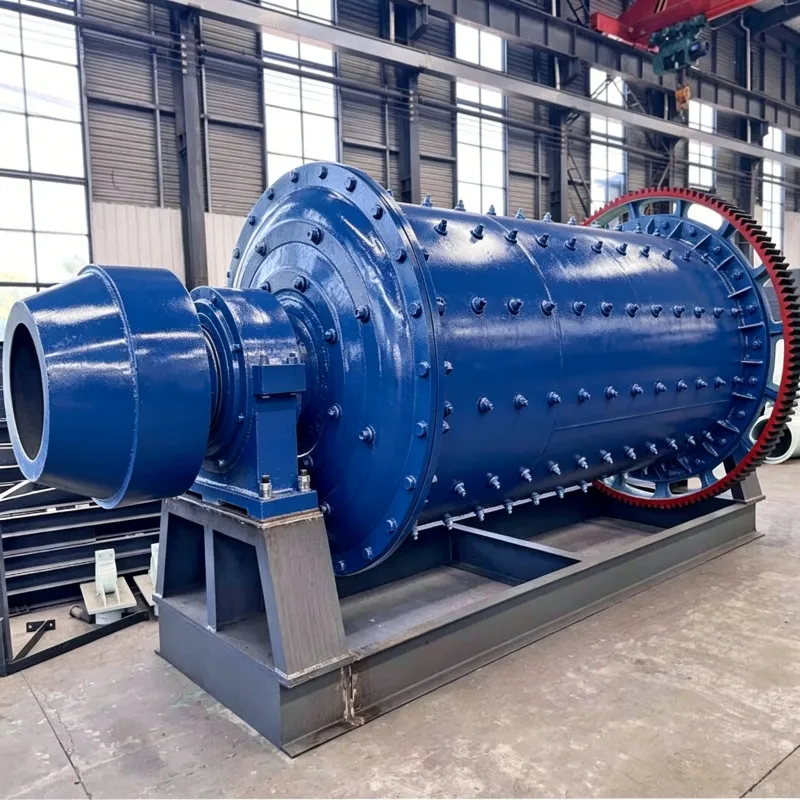
Bir bilyalı değirmene yüklenen bilyelerin çapı, öğütülen malzemenin parçacık boyutu, sertliği ve yoğunluğu, bilyalı değirmenin çapı ve dönme hızı, bilyelerin yoğunluğu ve çamurun konsantrasyonu gibi birçok faktöre bağlıdır. Gerçek üretimde, bu değer esas olarak değirmende öğütülen malzemenin tane boyutu dağılımına göre belirlenir. Değirmene beslenen malzeme, çeşitli boyutlarda parçacıklardan oluşur. Uygulamada görüldüğü üzere, sert veya iri taneli cevherlerin işlenmesinde daha büyük bir darbe kuvveti gereklidir ve daha büyük bilyeler eklenmelidir; cevher daha yumuşak olduğunda, besleme parçacık boyutu daha küçüktür ve daha ince öğütme gereklidir; bu durumda öğütme ana odak noktası olmalı ve daha küçük bilyeler eklenmelidir. Elbette, bilye çapının seçimi değirmenin çapı ve dönme hızıyla da ilgilidir; daha büyük çaplı ve daha yüksek dönme hızına sahip değirmenlerde daha küçük bilye çapları kullanılabilir. Kısacası, büyük cevher parçaları darbe için büyük bilyelere, küçük cevher parçaları ise öğütme için küçük bilyelere ihtiyaç duyar. Cevher boyutu ile gerekli bilye çapı arasındaki ilişkiye dair birçok formül önerilmiş olsa da, öğütme süreci karmaşıktır ve her formülün kendi sınırlamaları ve önemli sapmaları vardır. En temel formül şöyledir:
D = i³a
Burada D, besleme topunun çapıdır (mm);
d, öğütülen malzemenin tanecik boyutu (mm);
i, parçacık boyutu dağılım katsayısıdır.
Orta sertlikteki cevherler için deneysel sonuç i=28’dir; dolayısıyla
D=28³√a
Yıllar süren üretim deneyimi sayesinde, ülkemdeki birçok maden işleme çalışanı, besleme parçacık boyutu ile uygun bilye çapı arasındaki ilişkiye dair deneysel bir formül ortaya koymuştur:
D=43,9³a
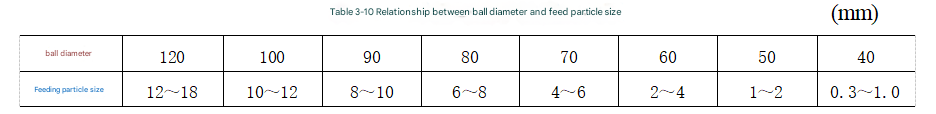
Ülkemdeki yıllara dayanan üretim deneyimlerine dayanarak, ilgili personel, orta sertlikteki veya nispeten sert cevherler için bilye çapı ile besleme parçacık boyutu arasındaki ilişkiyi Tablo 3-10’da gösterildiği gibi özetlemiştir.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian