
Konik Kırıcılar
Konik Kırıcı Türleri Konik kırıcılar dünya çapında “Symons tipi” olarak bilinir…

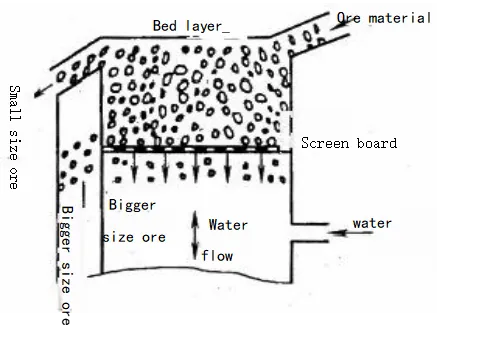
2.3.1 Jigleme İlkesi Jigleme, farklı hızlarda dikey olarak akan bir su akışında mineralleri ayırmaya yönelik bir yerçekimi ayırma yöntemidir. Kullanılan ekipmana jig denir. Jig içinde mineralleri ayırmak için kullanılan alana jigleme haznesi denir ve bu hazne sabit veya hareketli elekler içerir. İlki sabit elek, ikincisi ise hareketli elek olarak adlandırılır. Çalışma sırasında, ayrıştırılacak malzeme elek üzerinde "yatak" adı verilen bir tabaka oluşturur ve su periyodik olarak elekten akar. Su akışı arttığında, yatak elek yüzeyinden ayrılır ve gevşer. Farklı yoğunluklardaki mineral parçacıkları, statik basınç farkı ve çökelme hızı farkının etkisiyle göreceli bir hareket gösterir; daha ağır mineraller alt tabakaya geçerken, daha hafif mineraller üst tabakaya doğru hareket eder. Su akışı azaldığında, yatak kademeli olarak sıkışır ve daha ince ağır mineral parçacıkları, yatağın boşluklarından geçerek alt tabakaya girmeye devam edebilir; böylece ağır mineraller yenilenir ve geri kazanılır. Bu işleme emme denir. Bu işlem, hafif ve ağır mineraller ayrılana kadar tekrarlanır. Ardından konsantre ve atıklar ayrı ayrı boşaltılır (Şekil 2-5'te gösterildiği gibi).
Jigleme, iri, orta ve hatta ince taneli cevherlerin işlenmesi için basit ve maliyet etkin bir yöntemdir. Altın, tantal, niyobyum, titanyum ve zirkonyum gibi değerli ve nadir metaller içeren alüvyon yataklarında yaygın olarak kullanılmaktadır. Bu yöntemin başlıca dezavantajları arasında yüksek su tüketimi, metal cevherlerinin işlenmesinde derecelendirilmiş besleme gerekliliği ve ince taneli cevherlerin işlenmesinde nispeten düşük ayırma verimliliği sayılabilir. İşlenen metal cevherleri için maksimum tanecik boyu aralığı 50–0,1 mm olup, uygun besleme tanecik boyu aralığı ise 20–0,2 mm'dir.
2.3.2 Jigler Jigler, işlenen hammaddelere, ayırma ortamına, elek plakalarının hareketli olup olmadığına, su akışını tahrik eden hareketli parçalara, aktarım mekanizmasının türüne, besleme parçacık boyutuna, döngü eğrisinin türüne ve jigleme haznesinin yüzey şekline göre sınıflandırılabilir. İşlenen hammaddelere göre madencilik jigleri ve kömür jigleri olarak ikiye ayrılırlar. Ayırma ortamına göre ise hidrolik jigler ve pnömatik jigler olarak sınıflandırılırlar. Eleme plakalarının hareketli olup olmadığına göre sabit elekli jigler ve hareketli elekli jigler olarak ayrılırlar. Su akışını sağlayan hareketli parçalara göre, pistonlu jigler, diyaframlı jigler, hidrolik olarak çalkalanan jigler ve basınçlı hava jigleri olarak sınıflandırılabilirler. Diyaframlı jigler, esas olarak metal cevherlerinin işlenmesinde kullanılır. Diyaframlı jigler, diyaframın konumuna göre yan hareketli diyaframlı jigler, alttan hareketli diyaframlı jigler ve yan hareketli diyaframlı jigler olarak da sınıflandırılabilir (Şekil 2-6'da gösterildiği gibi).
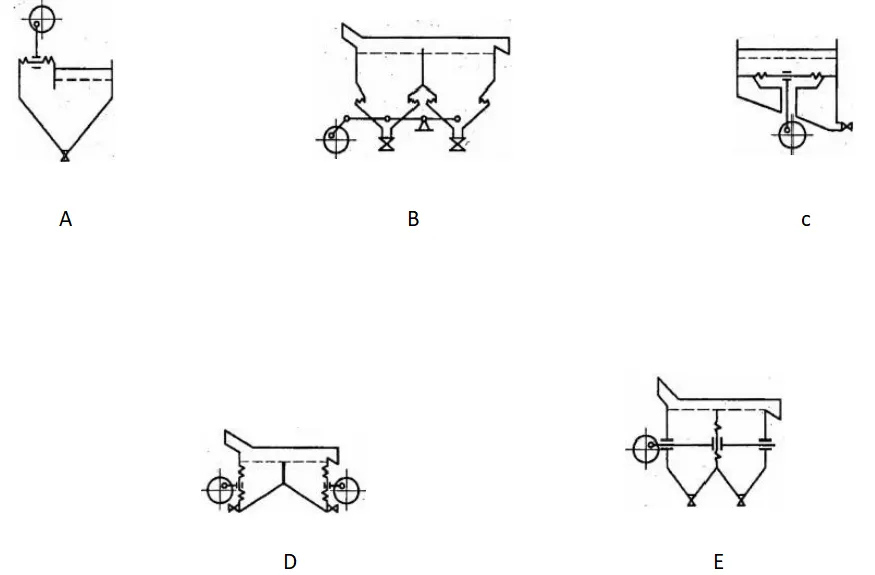
Şekil 2-6: Diyafram kalıbı sınıflandırmasının şematik diyagramı
a— Yana doğru hareket eden diyafram kalıbı; b— Hareketli konik tabana sahip, aşağı doğru hareket eden diyafram kalıbı;
c— Aşağı doğru hareket eden iç diyafram kalıbı; d— Yana doğru hareket eden dış diyafram kalıbı; e— Yana doğru hareket eden iç diyafram kalıbı
2.3.2.1 Yandan Monte Edilen Diyafram Kalıbı
Makinenin yapısı Şekil 2-7’de gösterilmiştir. Diyafram, jigleme haznesinin yanında yer almaktadır. Makine, Amerika Birleşik Devletleri’ndeki Denver jiginden esinlenerek tasarlanmıştır ve Denver tipi jig olarak da bilinmektedir. Makine, her biri 450 mm × 300 mm ekran boyutuna sahip, seri olarak bağlanmış iki jigleme haznesi içerir. Diyafram, iki eksantrik diskten oluşan bir eksantrik bağlantı mekanizması tarafından tahrik edilir. Bu disklerin birbirine göre konumlarının ayarlanması, strokun 0–25 mm aralığında değişmesine olanak tanır. İki farklı strok hızı seçeneği mevcuttur: 329 ve 420 strok/dakika. Su akışı sinüzoidal bir periyodik hareket izler. Güçlü bir emme etkisine sahiptir; bu nedenle yan duvardan sık sık büyük miktarlarda alt akış suyunun takviye edilmesi gerekir. Çeşitli metal cevherlerinin, altın içeren ve nadir metal alüvyon yataklarının işlenmesi için uygundur. Maksimum besleme parçacık boyutu 12-18 mm, geri kazanım parçacık boyutunun alt sınırı 0,2 mm, her bir ünitenin işleme kapasitesi 1-5 ton/saat ve tek bir ünitenin su tüketimi 5-15 metreküp/saattir.
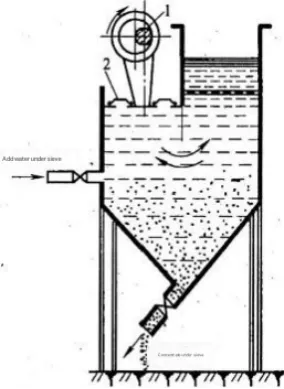
Şekil 2-7 Yana Doğru Hareket Eden Diyaframlı Kalıp: 1—Eksantrik Mekanizma; 2—Diyafram
2.3.2.2 Aşağı Yönlü Diyaframlı Kalıp Tahrik diyaframı, kalıplama haznesinin altında yer alır. Başlıca türleri arasında aşağı yönlü konik diyaframlı kalıplar, ileri-geri hareketli kalıplar, dikdörtgen testere dişi dalgalı kalıplar, hidrolik dairesel kalıplar ve Carri motorlu kalıplar sayılabilir. Aşağı doğru hareket eden konik diyaframlı jig, ülkemizde en yaygın olarak kullanılan tiptir ve yapısal şeması Şekil 2-8’de gösterilmiştir.
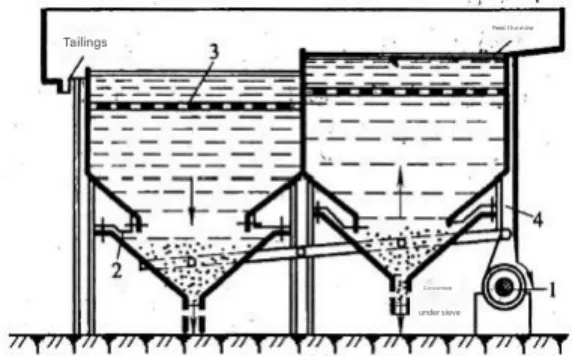
Şekil 2-8: Alttan hareket eden konik diyaframlı kalıbın şematik diyagramı
1—Aktarım cihazı; 2—Diyafram; 3—Elektrofiltre yüzeyi; 4—Çerçeve
Pan American Placer veya MexaHoop jig olarak da bilinen, tabanı hareketli konik diyaframlı jig, her biri dairesel bir titreşimli koni tabanına sahip ve bir diyafram halkası vasıtasıyla makine gövdesine bağlanmış iki adet arka arkaya yerleştirilmiş kare jig haznesinden oluşur. Titreşimli koni tabanı, bir titreşimli çerçeve üzerinde desteklenir. Titreşimli çerçevenin bir ucu, bir yay plakası aracılığıyla bir tahrik eksantrik diskine bağlanmıştır. Eksantrik disk döndüğünde, konik taban yukarı ve aşağı doğru titreşir. Eksantrik disk, toplam eksantrikliği 0–26 mm olan çift eksantrik bir yapıya sahiptir. Kasnak değiştirilerek dakikada üç vuruş elde edilir: 256, 300 ve 350 dev/dk. Ülkemizde bu tip jig, tungsten, kalay, sülfür cevherleri ve altın içeren cevherleri işlemek için kullanılır; konsantre, delikli elek boşaltma yöntemi ile boşaltılır. Maksimum besleme parçacık boyutu 18 mm'dir, ancak pratik uygulamalarda 10 mm'yi geçmez ve geri kazanılabilir minimum parçacık boyutu 0,1 mm'dir.
Bileşik titreşimli jigin (ABD’de Wemco-Remer jig olarak adlandırılan) yapısı, aşağı doğru hareket eden konik jigin yapısına benzerdir. Seri olarak bağlanmış iki jig odasından oluşur; eksantrik bir disk, çerçeveyi sallanmaya zorlayarak üzerindeki koni kovaları sırayla yukarı ve aşağı titreşmeye itmektedir. Aradaki fark, birinin yüksek stroklu, küçük stroklu çalışma için, diğerinin ise düşük stroklu, büyük stroklu çalışma için olmak üzere iki set eksantrik tahrik mekanizmasına sahip olmasıdır. Her ikisi de sallanan çerçeve üzerinde birlikte etki ederek koni kovalarında bileşik titreşimler üretir.
Dikdörtgen testere dişi dalga kalıbı ile trapez testere dişi dalga kalıbı benzer yapılara sahiptir; aradaki fark, ilkinin seri olarak bağlanmış iki kare kalıp odasından oluşması, ikincisinin ise seri olarak bağlanmış iki yatay trapez kalıp odasından oluşmasıdır. Kamlar ve yaylar, koni kova diyaframlarını bir çapraz kiriş üzerinden eşzamanlı olarak hareket ettirir ve su akışının yer değiştirme eğrisi testere dişi dalga şeklindedir. İlki esas olarak altın içeren alüvyon cevherinin zenginleştirilmesinde kullanılırken, ikincisi kasiterit ve sülfür cevherlerinin işlenmesinde kullanılır. 2.3.2.3 Dairesel Jig Yatay kesiti daireseldir ve mekanik-hidrolik bir aktarım sistemi kullanır. Jig odasının üst kısmına dönen bir tırmık monte edilmiştir; bu nedenle hidrolik dairesel jig olarak da adlandırılır. Genellikle, alüvyon altın veya kalay cevherini ayırmak amacıyla altın veya kalay tarama gemilerine monte edilir. Geliştirilmiş bir dairesel jig, MTE radyal jig (MTE şirketi, Hollanda) olarak adlandırılır ve genellikle üç odacıklı 90° jig, altı odacıklı 180° jig ve dokuz odacıklı 270° jig olarak mevcuttur. Jigleme haznesinin altındaki diyafram, tahrik silindirinin piston kolu tarafından tahrik edilir. Tahrik silindiri pistonunun hareket mesafesi-zaman eğrisi, tahrik silindirinin piston kolunu tahrik eden döner bir kam tarafından kontrol edilir. Kamanın dış kenarındaki her bir noktanın yarıçapı, dönme açısına göre sürekli olarak genişletildiğinde testere dişi dalga formu oluşturur. Bu nedenle, su akışının jigleme döngü eğrisi dikdörtgen bir dalga formuyken, yer değiştirme eğrisi testere dişi dalga formundadır. Bu döngü eğrisi, suyun hızlı yükselmesi ve yavaş alçalması özelliğine sahiptir. Su akışının aşağı doğru hızı, yatağın çökelme hızına yakındır; bu da hidrodinamiğin tabakalaşma üzerindeki etkisini azaltır, ayırma verimliliğini artırır ve yetersiz dolum suyu miktarını azaltır.
Mekanik-hidrolik sistemin çalışma prensibi Şekil 2-9’da gösterilmiştir. Hareketli koni alçaldığında, jigleme haznesindeki su, cevher ve hareketli koninin kinetik enerjisi akümülatör tarafından emilir ve potansiyel enerjiye dönüştürülür. Diyafram tekrar yükseldiğinde, potansiyel enerji iş yapmak üzere serbest bırakılır ve diyaframın hareket etmesini sağlar. Bu enerji tekrar tekrar kullanılabilir, bu da iyi bir enerji tasarrufu sağlar.
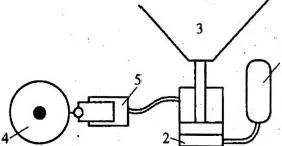
Şekil 2-9 Mekanik-Hidrolik Sistemin Çalışma Prensibi Şeması
1—Akümülatör; 2—Tahrik Edilen Silindir; 3—Diyafram Konisi; 4—Kam; 5—Tahrik Edilen Silindir
Ülkemizde geliştirilen DYTA ve PYTA tipi dairesel jigler, kamı tahrik etmek için sırasıyla hız ayarlı bir motor ve bir kasnak kullanmaktadır. Daire, 7750 mm çapında 12 adet trapez şekilli jig odasından oluşmaktadır. Bu jigler, çoğu besleme parçacığının 15 mm'den küçük olduğu alüvyon altın cevherini işler ve sınıflandırılmamış beslemeye olanak tanır. İşleme kapasitesi saatte 280 tondur ve altın geri kazanım oranı 'e ulaşabilir.
2.3.2.4 Yandan Monte Edilen Diyafram Kalıbı
Diyafram, kalıp haznesinin alt duvarında veya bölme duvarında yer alır. Dikdörtgen şekilli, yana kaydırmalı diyaframlı kalıplar, iri parçacıklı kalıplar, Yuba tipi kalıplar, tek sıralı ve çift sıralı trapez kalıplar vb., hepsi bu kalıp türüne aittir.
Dikdörtgen yan tahrikli diyaframlı jigin diyaframı, elek plakasının altındaki gövdenin dışına monte edilmiştir ve eksantrik bağlantı mekanizması tarafından tahrik edilir. Jig odası, dikdörtgen yatay kesite sahiptir ve tek sıralı çift odalı ile çift sıralı dört odalı yapıları mevcuttur. Çift sıralı dört odacıklı 2LTC-79/4 jiginin yapısı Şekil 2-10'da gösterilmiştir. Bu makine, iri taneli (12-3 mm) ve ince taneli (3-0 mm) cevherlerin işlenmesi için de kullanılabilir. İlkinde, boyut altı ağır ürünler merkezden boşaltılırken, ikincisinde ağır ürünler her bir odadan ayrı ayrı boşaltılır. Bu makine, 0 ile 50 mm arasında kademesiz olarak değişen geniş bir ayarlanabilir diyafram strok aralığına sahiptir. Strok hızı, farklı çaplardaki kasnaklar değiştirilerek ayarlanır. Genellikle demir, manganez, tungsten, kalay ve altın içeren cevherlerin işlenmesinde kullanılır.
Büyük taneli bir jigin yapısı Şekil 2-11’de gösterilmiştir. Ülkemizde geliştirilen başlıca model, iri taneli cevheri işleyebilen Am-30’dur. Bu modelin yapısı ve aktarım yöntemi, tipik bir yandan tahrikli diyaframlı jigininkine benzemektedir. Ancak, diyaframı geniş bir stroka sahiptir; maksimum strok 50 mm ve maksimum besleme parçacık boyutu 30 mm'dir. Konsantre, elek plakasının ucunda bulunan V şekilli bir boşaltma vanası vasıtasıyla, elek üstü boşaltma yöntemi kullanılarak boşaltılır.
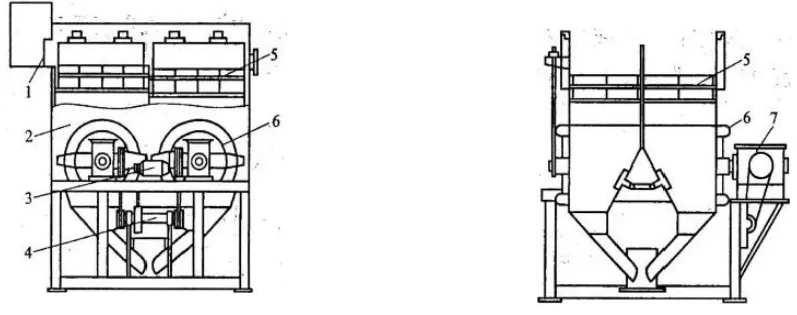
Şekil 2-10700×900 Dikdörtgen Yan Hareketli Diyafram Kalıbı Yapı Şeması
1—Yem oluğu; 2—Küçük şasi; 3—Motor; 4—Ara mil; 5—Elektör plakası; 6—Çalıştırma diyaframı; 7—Aktarma tertibatı
Bu ayırıcı, V şeklindeki bir plaka tarafından kontrol edilir. Ağır ürünler, V şeklindeki plakanın alt kenarından geçer ve bir savak aracılığıyla dışarı atılır. Daha hafif ürünler ise V şeklindeki plakanın her iki yanından ilerler ve ardından bölme çubuklarının üzerinden geçer. İri taneli koşullarda, çevreleyen kaya ve gang ayrıştırılır ve ağır ürünler daha fazla kırılarak ayrıştırılır. Bazı koşullarda ise konsantre doğrudan elde edilebilir.
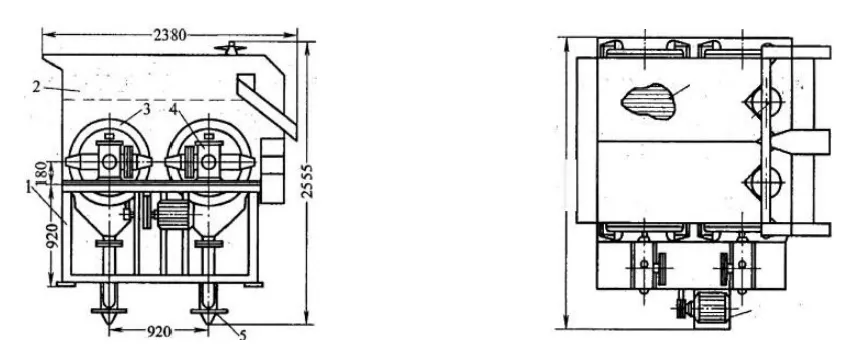
Şekil 2-11 Am-30 Büyük Parçacık Sabitleyicisinin Yapısı
1—Şasi; 2—Kutu; 3—Tambur; 4—Şanzıman Kutusu; 5—Alt Elek Boşaltma Cihazı;
6—V Şeklinde Ayırma Bölmesi; 7—Motor; 8—Elektör Plakası
YIba tipi jigin diyaframı, besleme ve boşaltma uçlarının uç duvarlarına monte edilmiştir; çamur akış yönü diyaframa dik konumdadır. Bazı diyaframlar ise gövdenin yan duvarlarına monte edilmiştir. Tek sıralı çift odacıklı ve çift sıralı dört odacıklı tipler mevcuttur; bunlar esas olarak alüvyon altın cevherinin ayrıştırılmasında kullanılır.
Trapez jigin sallama haznesinin yatay kesiti, besleme ucundan boşaltma ucuna doğru genişler ve elek yüzeyi kesintisiz bir trapez şeklindedir. Çeşitli formları mevcuttur; ülkemizde en eski model, yaygın olarak kullanılan sekiz hazneli çift sıralı trapez jigdir. Yapısı Şekil 2-12'de gösterilmiştir. Yan duvardaki diyaframın hareketini sağlamak için eksantrik bir bağlantı mekanizması kullanılır. Teknik özellikleri, tek bölme uzunluğu × (besleme ucu genişliği ~ boşaltma ucu genişliği) şeklinde ifade edilir. En büyük model 2LTC-610%T olup, teknik özellikleri 900 mm × (600~1000) mm, maksimum besleme parçacık boyutu 10~13 mm ve etkili geri kazanım parçacık boyutu 5~0,075 mm'dir.
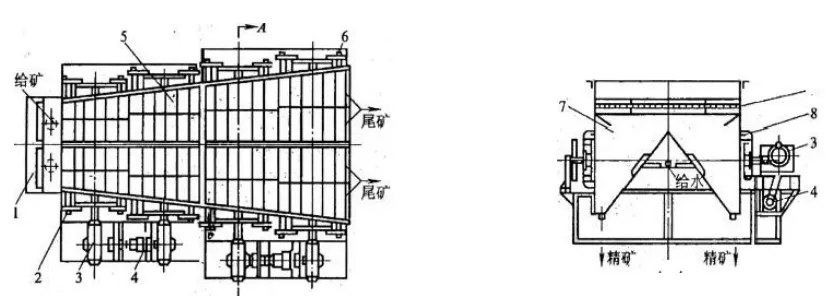
Şekil 2-12 Sekiz odacıklı, çift sıralı trapez şekilli sabitleme aparatının şematik diyagramı
1 — Yem oluğu; 2 — Ön karıştırıcı; 3 — Şanzıman kutusu; 4 — Motor;
5 — Elek çerçevesi; 6 — Arka karıştırıcı; 7 — Sarsma haznesi; 8 — Karıştırıcı diyaframı; 9 — Elek plakası
Endüstriyel tip jig, ülkemizde geliştirilmiş, 1100 mm × (750~1050) mm boyutlarında üç odacıklı, tek sıralı, yandan etki eden bir diyaframlı jigdir. Bu jigin en belirgin özelliği, diyaframın 6-S tipi bir sallama masası kafası tarafından tahrik edilmesidir. Su akış özellikleri, yukarı doğru büyük, aşağı doğru ise küçük bir hıza sahip asimetrik bir harekettir; bu da kısa bir strok ve dar bir ayar aralığına neden olur. Bu jig, ince taneli cevherlerin (-3 mm) işlenmesi için uygundur.
2.3.2.5 Hidrolik karıştırıcı aparat
Bu sistemin özelliği, yükselen su akışını aralıklı olarak çalkalamak için bir valf kullanması ve makinenin içine başka hiçbir aktarım mekanizmasının monte edilmemesidir. Yapısı Şekil 2-13’te gösterilmiştir. Basınçlı su (30-250 kPa), bir boru aracılığıyla valfin altından girerek valfi yukarı doğru iter. Ardından su, jigging odasına akarak yatağı çalkalar ve ayırır. Su, valfin altından hızla akarken basınç düşer ve valf yay kuvveti altında kapanır. Su basıncı daha sonra tekrar yükselir ve vanayı yeniden açar, böylece sadece yukarı doğru su akışının olduğu bir jigleme döngüsü oluşturur. Aşağı doğru su akışı olmadığından yatak yüksek oranda dağılır ve bu da yüksek verim sağlar, ancak yalnızca iri ve ağır ürünler geri kazanılabilir. Bu tip jig nispeten erken dönemlerde kullanılmaya başlanmış olup, esas olarak damar tipi altın cevherinin işlenmesinde kullanılır. Aşırı öğütmeyi önlemek amacıyla iri altın veya diğer tekil ağır mineralleri geri kazanmak için kapalı devre öğütme döngüsüne kurulur.
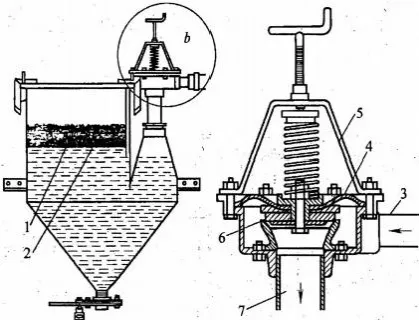
Şekil 2-13 Hidrolik Kalıp
1—Elektör plakası; 2—Izgara; 3—Ana su borusu; 4—Kauçuk diyafram; 5—Yay; 6—Vana; 7—Giriş borusu
2.3.2.6 Hareketli elek aparatı
Bu sistemin özelliği, elek plakasının titreşimini kullanarak yatağı gevşetmek ve tabakalaşma sağlamak olmasıdır. İlk hareketli elek jigi, elle çalıştırılan bir varil yıkama makinesiydi. Cevher, elek çerçevesine yüklenir, bir su kovasına yerleştirilir ve elek çerçevesi elle titreştirilerek cevher gevşetilir ve tabakalandırılır; böylece daha hafif ve daha ağır ürünler katman katman ayrılır.
Ülkemizde geliştirilen LTD1625 hidrolik hareketli elek aparatının yapısı Şekil 2-14’te gösterilmiştir. Hareketli elek çerçevesinin iki yan duvarı, elek yüzeyinin uzunluğunun yaklaşık iki katı kadar uzanır ve uçlarından pimlerle sabitlenmiştir. Diğer uç ise elek plakasının üzerindeki hidrolik silindirin piston çubuğuna bağlanarak elek çerçevesinin hareket etmesini sağlar. Çalışma sırasında, ham cevher elek yüzeyinin bir ucuna beslenir, titreşimle gevşetilir ve tabakalandırılır; aynı anda elek yüzeyi boyunca boşaltma ucuna doğru hareket ettirilir. Alt tabakadaki ağır mineraller, boşaltma çarkı aracılığıyla asansör çarkının bir tarafına boşaltılırken, hafif mineraller taşma setini geçerek asansör çarkının diğer tarafına girer. Elevatör çarkı dönerken, bu mineraller hafif ve ağır ürün oluklarına ayrı ayrı boşaltılır ve ardından bantlı konveyör ile dışarı taşınır. Elekten geçerek tankın tabanına düşen ince cevher, bir kum pompası kullanılarak koyulaştırıcıya pompalanır. Taşma suyu geri dönüştürülür ve tortu konsantreye karıştırılır. Eleme alanı 4 m²'ye ulaşır; işleme kapasitesi saatte 80–100 ton olup, besleme parçacık boyutu 130–15 mm'dir.
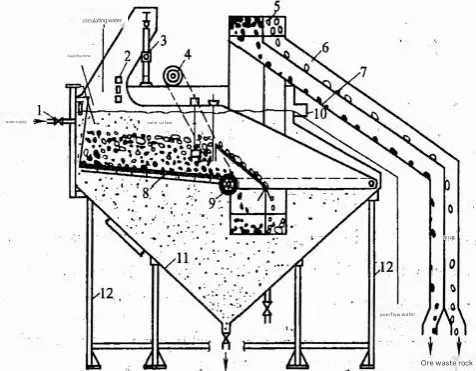
Şekil 2-14: LTD1625 hidrolik hareketli elek jiginin şematik diyagramı
1—Su besleme borusu; 2—Hall etkisi ters çevirme anahtarı; 3—Hidrolik piston silindiri; 4—Boşaltma çarkı hidrolik motoru;
5—Kaldırma çarkı; 6—Atık kaya boşaltma oluğu; 7—Cevher boşaltma oluğu; 8—Hareketli elek; 9—Boşaltma çarkı; 10—Taşma oluğu; 11—Şasi; 12—Çerçeve
2.3.3 Jigleme İşlemi
Jig zenginleştirme işleminde genellikle su ortam olarak kullanılır; hava ise yalnızca özel koşullar altında ortam olarak kullanılır; buna pnömatik jigleme denir. Suyun elekten bir döngüyü tamamlaması için gereken süreye jigleme döngüsü denir. Suyun jigleme odasında yukarı ve aşağı doğru aktığı maksimum mesafeye su akışının stroku denir ve su akışının dakikada tamamladığı döngü sayısına strok veya frekans denir. Su akışının ilerleyen aşamalarında yatağın çok yoğunlaşmasını önlemek ve emme şiddetini ayarlamak için elek altına su eklenmesi gerekir; buna elek altı suyu denir. Jig ayırma verimliliğini etkileyen başlıca faktörler, cevher özellikleri, besleme hızı, strok, strok frekansı ve alt boyutlu su hacmidir. En yüksek ayırma verimliliği, ancak cevher özelliklerine dayalı deneyler yoluyla bu proses parametrelerinin optimize edilmesiyle elde edilebilir. Genel olarak, iri taneli cevher işlenirken kalın bir yatak, büyük strok ve düşük strok frekansı gereklidir; bu durumda birim alan başına (m²·saat) yaklaşık 8–10 ton işleme kapasitesi ve 6–8 m³/(ton·saat) su tüketimi (besleme suyu ve alt boyutlu su) söz konusudur. İnce taneli cevher işlenirken ise proses parametreleri tersine çevrilir: ince tabaka, küçük strok ve yüksek strok frekansı kullanılmalı, verim birim alan başına (m²·saat) 3–4 tona ve su tüketimi 4–6 m³/(ton·saat) seviyesine düşürülmelidir.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian