
Mobil Raymond Değirmeni
Mobil Raymond Değirmeni’ne Giriş Mobil Raymond değirmeni (kısaca…

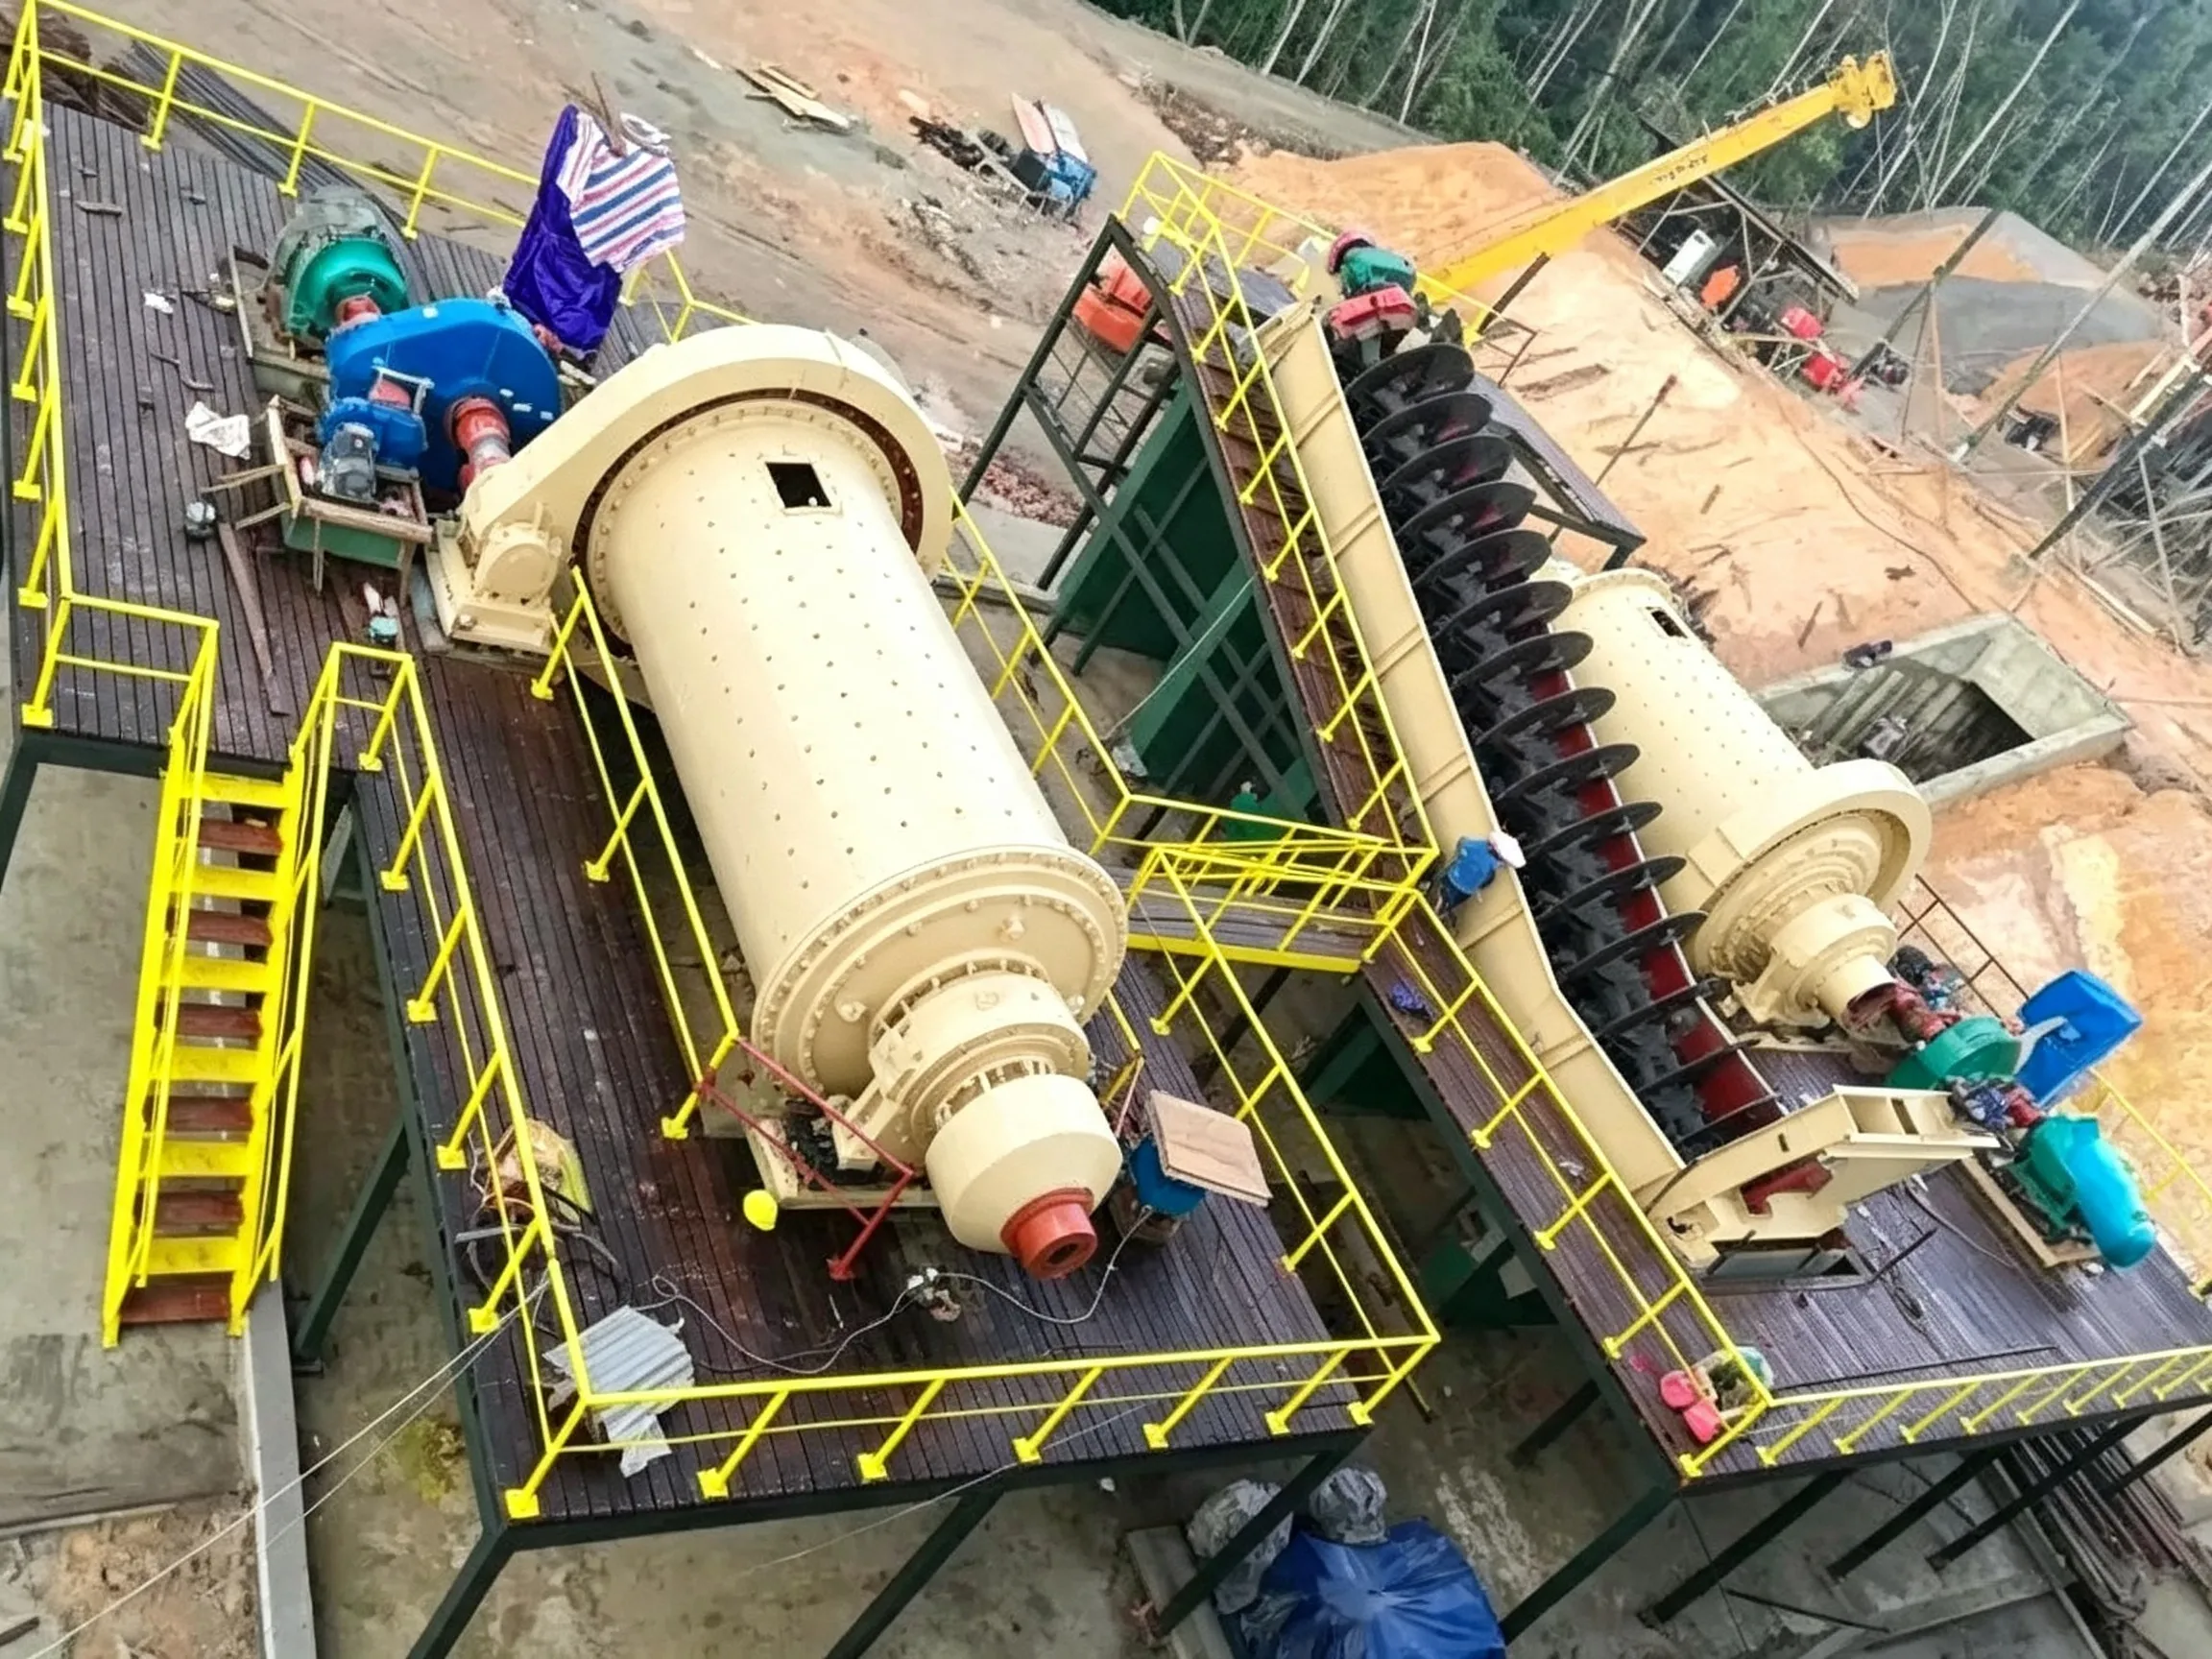
Teknik Alan
Mevcut buluş, yığın liç zenginleştirme işlemleri alanına aittir ve özellikle kil tipi altın cevheri için bir yığın liç zenginleştirme üretim süreciyle ilgilidir.
Arka Plan Sanatı
Yığın liç zenginleştirme, 1970’lerin başında geliştirilen nispeten yeni bir altın çıkarma işlemidir. Bu işlem, basit teknoloji, düşük yatırım, düşük maliyet ve esnek üretim ölçeği gibi avantajlara sahiptir ve düşük tenörlü altın içeren oksitlenmiş cevherlerin, atıkların, cürufların vb. işlenmesi için uygundur. Kil tipi (lateritik, kara toprak) altın yatakları büyük rezervlere sahiptir ancak tenörleri düşüktür ve diğer zenginleştirme yöntemleri düşük ekonomik getiri sağlar. Yığın liçleme kullanıldığında, cevher kırılmamışsa veya iri taneli olarak kırılmışsa, liç çözeltisi cevher tanelerine kolayca nüfuz edemez; cevher ince olarak kırılmışsa, püskürtme sırasında yığın sıkışmaya meyillidir ve bu da liç çözeltisinin yığının alt kısmına nüfuz etmesini zorlaştırır. Amerikalılar, yukarıdaki çelişkiyi çözmek için gevşek ince cevher parçacıklarını bir araya getirmek üzere bağlayıcı olarak çimento kullanmışlardır. Bunun dezavantajları şunlardır: çimento içeriği düşük olduğunda, topaklar kolayca parçalanır ve tozlaşır, bu da yığının genel geçirgenliğini etkiler; çimento içeriği yüksek olduğunda ise üretim maliyetleri artar; ayrıca, yığının geçirgenliği zayıftır ve altın liç oranı yüksek değildir.
Buluşun Özeti
Bu buluşun amacı, iyi geçirgenliğe, yüksek altın liç oranına ve düşük üretim maliyetine sahip, aynı zamanda çalışma ortamını da iyileştirebilen, kil tipi altın cevheri için bir yığın liç zenginleştirme üretim süreci sağlamaktır.
Yukarıdaki amacı gerçekleştirmek için, mevcut buluşun teknik çözümü şudur: kil tipi altın cevheri için bir yığın liç zenginleştirme üretim süreci olup, aşağıdaki adımları içerir: 1) ham cevherin kırılması; 2) aglomerasyon; 3) yığın oluşturma; 4) püskürtme; bu işlemin özelliği, aglomerasyon adımında: ① gevşek ve geçirgen bir malzeme (saman gibi) ile kırılmış kil tipi altın cevherinin bir granülatöre birlikte eklenmesi ve iyice homojen bir şekilde karıştırılması; saman 8-12 cm uzunluğunda kesilmeli ve ilave miktarı cevher tonu başına 2-5 kg olmalıdır; kil içeriği çakıl içeriğinden yüksek olduğunda daha büyük bir değer, kil içeriği çakıl içeriğinden düşük olduğunda ise daha küçük bir değer alınmalıdır; ② topaklaşma sırasında yeterli miktarda su da eklenmelidir; su ekleme miktarı, kuru malzeme ağırlığının -25'i kadar olmalıdır; görsel olarak, topakların konveyör bandına ciddi şekilde yapışmaması sınır olarak kabul edilir; yığın oluşturma aşamasında: yığın oluşturma sırasında, aglomeralar kurumadan önce yığın aşamalı olarak derhal düzleştirilmeli ve aglomeraların nemli kalmasını sağlamak için hemen bir saman tabakasıyla örtülmelidir; çözeltinin eşit dağılımını sağlamak için saman 18-22 cm uzunluğunda kesilmelidir.
Yukarıda belirtilen ham cevher kırma aşaması: kil tipi (lateritik veya kara toprak) altın cevheri, < 5 cm'lik bir parçacık boyutuna kadar kırılır; optimal değer ise < 3 cm'dir.
Yukarıdaki püskürtme aşaması: püskürtme yoğunluğu 20-40 L/m²·h’dir; yığının erken aşamada erken sıkışmasını önlemek için daha düşük bir değer seçilmelidir; ilerleyen aşamalarda ise ölü bölgelere nüfuz etmek amacıyla daha yüksek bir değer seçilebilir; aralıklı püskürtme aralığı tercihen 1,5 saatten az olmamalıdır.
Yukarıda bahsedilen gevşek ve geçirgen malzeme, buğday samanı da olabilir.
Mevcut buluş, yardımcı malzeme olarak çimentonun yerine gevşek ve geçirgen bir malzeme (örneğin saman) kullanmaktadır; bu sayede yığın geçirgenliği ve süzülme hızı önemli ölçüde artırılabilmekte, üretim maliyetleri önemli ölçüde azaltılabilmekte ve ayrıca çalışma ortamı iyileştirilebilmektedir.
Topaklaşma sırasında çimento eklenmesinin amacı, yığının geçirgenliğini artırmaktır. Bu buluş, topaklaşma için yardımcı malzeme olarak çimentonun yerine gevşek ve geçirgen bir malzeme (örneğin saman) kullanılmasını öngörmektedir. Bu buluşun uygulanabilirliğini doğrulamak amacıyla iki adet kolon süzülme testi gerçekleştirilmiş olup, test sonuçları Tablo 1’de yer almaktadır.
Tablo 1: Küçük ölçekli kolon liç deneylerinin parametreleri
| Test koşulları ve maddeler | 1. sütun | 2. sütun |
|---|---|---|
| Örnek ağırlığı (kg) | 9 | 11.5 |
| Örnek parçacık boyutu (mm) | 5-20 | 0,1–10 (topaklanmamış) |
| Saman (g) | 45 | 45 |
| Sodyum siyanür konsantrasyonu (%) | 0.1-0.03 | 0.1-0.03 |
| Besleme altının kalitesi (g/t) | 2.26 | 1.04 |
| Püskürtme yoğunluğu (L/m²·saat) | 20'li yaşların başında, daha sonra 40'lı yaşlarda | 20'li yaşların başında, daha sonra 40'lı yaşlarda |
| Püskürtme süresi (saat) | 1 | 1 |
| Aralıklı süre (saat) | 1 | 0.5 |
| Atık maden cevherindeki altın tenörü (g/t) | 0.06 | 0.06 |
| Altın liç hızı (%) | 97.345 | 94.23 |
| Süzme döngüsü (d) | 5 | 5 |
| Yıkama süresi (saat) | 8 | 8 |
Bu malzemenin geçirgenliğini en kötü senaryo açısından test etmek amacıyla, 2. Sütun için cevher, topaklanma oluşmadan sadece çekiçle < 10 mm parçacık boyutuna kırıldı. Test sonuçları tatmin ediciydi. 1. Kolonun son gününde püskürtme yoğunluğu 80 L/m²·h'ye yükseltildi ve yine de su birikimi meydana gelmedi; 2. Kolonun son gününde püskürtme yoğunluğu 60 L/m²·h'ye yükseltildi ve yine de su birikimi meydana gelmedi. Bu durum, söz konusu malzemenin geçirgenliğinin iyi olduğunu göstermektedir. Ancak üretimde yığın malzemesi çok homojen bir şekilde karıştırılmadığından, topaklaşma işlemi kesinlikle gereklidir.
Test araştırmalarına göre, bu üretim sürecinin aşağıdaki avantajlara sahip olduğu düşünülmektedir:
① Yığın geçirgenliğini ve altın süzülme hızını önemli ölçüde artırabilir. Testler sırasında, Tablo 2’de belirtildiği üzere drenaj hızı (püskürtme durdurulduktan sonra birim zamanda geri dönen su akışı) da gözlemlenmiştir.
Tablo 2: Bu test ile geleneksel üretim yığınları arasındaki drenaj hızının karşılaştırılması
| Püskürtmeyi durdurmadan önce | Yarım saat mola verdikten sonra | 1 saat sonra | 1,5 saat mola verdikten sonra | 2 saat mola verin | 3 saat sonra | 24 saat sonra | ||
| geleneksel maden yığını | Deplasman (litre/saniye) | 20.3 | 8.3 | 5.0 | 2.9 | mikro | ||
| % | 100 | 41 | 25 | 14 | ||||
| 1 numaralı sütun | Deplasman (g/dk) | 4.7 | 2.3 | 0.5 | 0 | |||
| % | 100 | 49 | 11 | |||||
| 2 numaralı sütun | Deplasman (g/dk) | 4.4 | 1.8 | 1.2 | 0.6 | 0.1 | 0 | |
| % | 100 | 41 | 27 | 14 | 2 |
Drenaj hızı, cevher yığınının geçirgenliğini yansıtır. Eğer 2. Sütun’un geçirgenlik direnci geleneksel bir üretim yığınınınkiyle karşılaştırılabilir düzeydeyse, bu üretim sürecinin kullanılması geçirgenliği iki katına çıkarabilir ve çok yüksek bir liç hızı elde edilmesini sağlayabilir.
② Üretim maliyetlerinde azalma. Kullanılan yardımcı malzemeler bol miktarda bulunur ve malzeme türü tek bir çeşitle sınırlı olmadığından, ihtiyaç duyulduğunda değiştirilebilir. Kullanım miktarı çimentonun sadece yaklaşık 1/4’ü kadardır ve birim fiyatı da çimentonun sadece yaklaşık 1/2’si kadardır. Yılda 100.000 ton cevher işleyen bir üretim hattında, malzeme maliyetlerinden yıllık yaklaşık 300.000 RMB tasarruf edilebilir.
③ Çalışma ortamının iyileştirilmesi. Çimento, operatörlerin sağlığını etkileyen büyük miktarda toz üretirken, bu yöntemde kullanılan malzeme çok az toz üretir.
Uygulama Örneklerinin Ayrıntılı Açıklaması
Kil tipi altın cevheri için yığın liçli zenginleştirme üretim süreci aşağıdaki adımlarla gerçekleştirilir:





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian