
Tüp Tipi Top Değirmeni
Ürün Genel Bakışı: Boru değirmeni, son derece önemli bir ince öğütme ekipmanıdır…

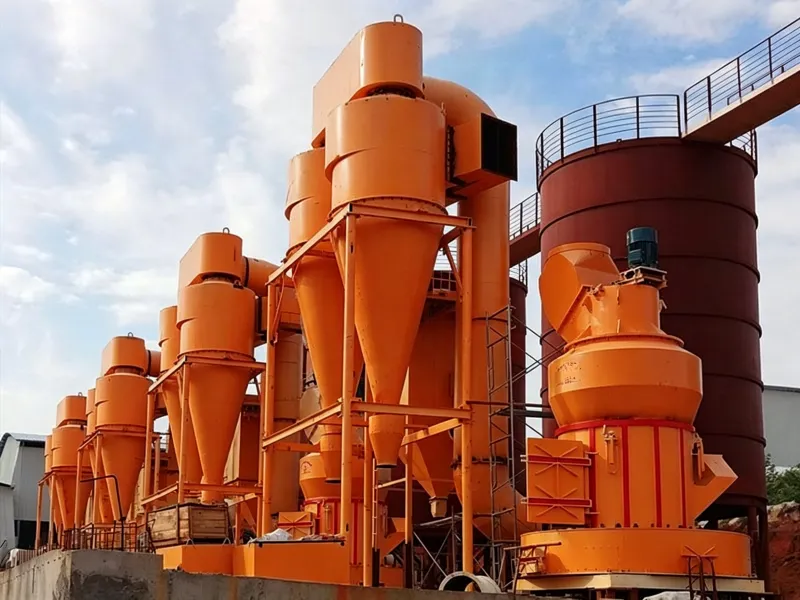
Endüstriyel toz işleme alanında, Raymond değirmeni uzun zamandır metalik olmayan mineraller, kimyasallar ve inşaat malzemelerinden ince tozlar üretmek için temel bir teknoloji olmuştur. Asıl boyut küçültme işlemini öğütme silindirleri ve halka gerçekleştirirken, asıl önemli olan sınıflandırıcı Nihai ürünün kalitesini, tutarlılığını ve piyasa değerini belirleyen asıl unsur budur. Verimli bir sınıflandırma sistemi olmadan, bir öğütme değirmeni, istenmeyen iri parçacıklar ve aşırı öğütülmüş ince parçacıklar da dahil olmak üzere, geniş ve kontrolsüz bir parçacık boyutu aralığı üretir.
Bu kapsamlı kılavuz, Raymond değirmeni sınıflandırıcısı hakkında bilmeniz gereken her şeyi ele almaktadır — çalışma prensiplerinden ve türlerinden ayar tekniklerine, bakım uygulamalarına ve sorun gidermeye kadar. İster operatör, ister bakım mühendisi, ister tesis müdürü olun, bu makale parçacık boyutu kontrolünü ustalaşmanıza ve Raymond değirmeninizin performansını en üst düzeye çıkarmanıza yardımcı olacaktır.
Sınıflandırıcı (ayırıcı veya analizör olarak da bilinir), Raymond değirmeni içinde, ince ve standartlara uygun tozu, daha fazla öğütme gerektiren iri tanelerden ayıran kritik bir alt sistemdir. Öğütme devresinin akıllı kontrolörü olarak işlev görür ve üç temel görevi yerine getirir:
Gelişmiş bir sınıflandırıcı, basit bir öğütücüyü yüksek hassasiyetli bir işleme sistemine dönüştürerek, üreticilerin 200 mesh, 325 mesh veya daha da ince gibi belirli incelik hedeflerine güvenilir bir şekilde ulaşmalarını sağlar.
Sınıflandırıcının çalışma prensibi, şunlar arasındaki etkileşime dayanmaktadır: merkezkaç kuvveti ve hava direnci. Malzeme, dönen öğütme silindirleri ile sabit öğütme halkası arasında öğütüldükten sonra, toz, sistemin üfleyicisi tarafından oluşturulan hava akımıyla yukarı doğru taşınır.
Hava-toz karışımı sınıflandırıcıya girdiğinde, dönen kanatlar (pervane) güçlü bir merkezkaç kuvveti alanı oluşturur. Bu alan içinde, parçacıklar iki zıt kuvvete maruz kalır:
Yalnızca hava direncinin merkezkaç kuvvetini aşacak kadar ince olan parçacıklar, pervanenin kanatlarından geçerek değirmenden bitmiş ürün olarak çıkabilir. Daha iri parçacıklar elenir ve yeniden öğütülmek üzere öğütme haznesine geri düşer.
Sınıflandırıcı pervanesi, dönme hızıyla orantılı bir merkezkaç kuvveti oluşturur. Bu ilişki, incelik kontrolünün temelini oluşturur; daha yüksek dönme hızları daha büyük merkezkaç kuvveti yaratır ve bu da daha ince bir ürün elde edilmesini sağlar.
Raymond® sınıflandırıcıları, bağımsız üniteler olarak veya öğütme ekipmanıyla aynı devrede kullanılmak üzere tasarlanmış, çeşitli konfigürasyonlarda statik ve dinamik sınıflandırıcıların eksiksiz bir yelpazesini içermektedir.
Geleneksel Raymond değirmeni, genellikle mekanik bir elek veya basit bir yerçekimi temelli ayırıcı olan statik bir sınıflandırıcı kullanırdı. Bu sistemler, daha iri öğütme işlemlerinde etkili olmakla birlikte, daha ince aralıklarda verimlilik ve hassasiyet konusunda sorunlar yaşardı; bu da sıklıkla yüksek enerji tüketimine ve tutarsız ürün kalitesine yol açardı. Whizzer ayırma sistemi, 325 mesh'i geçen partiküllerde ,91'e varan sınıflandırma sağlar ve incelik derecesi, değirmen çalışırken yapılabilen basit bir ayar ile kontrol edilir.
Modern Raymond değirmenleri, dinamik veya santrifüj sınıflandırıcıları kullanmaktadır. Bu sınıflandırıcılar, ayarlanabilir rotor hızları, hava akışı ve santrifüj kuvvetinin birleşimini kullanarak çok daha net ve verimli bir ayırma işlemi sağlar. En önemli avantajı ayarlanabilirliktir: Operatörler, sınıflandırıcı rotorunun dönme hızını değiştirmek suretiyle, değirmeni durdurmadan nihai ürünün inceliğini anında ve hassas bir şekilde değiştirebilirler.
Raymond® silindirli değirmenler için türbin sınıflandırıcı, yıllarca sorunsuz çalışma sağlayacak şekilde mekanik olarak tasarlanmıştır. Yüksek dönme hızlarına yönelik dinamik analizler, çoğu çalışma ortamının zorlu koşullarına dayanacak güvenilir bir tasarım ve yapı ile sonuçlanmıştır. Türbin sınıflandırıcı, özel ve sıklıkla değişen gereksinimleri karşılama esnekliği sunar ve yeni bir sistemle birlikte tedarik edilebileceği gibi mevcut bir değirmene de sonradan takılabilir.
Hibrit türbin sınıflandırıcı, Raymond’un kendini kanıtlamış statik sınıflandırıcı teknolojisini bir türbin sınıflandırıcıyla birleştirir. Patentli tasarım, değirmen performansını artıran önemli avantajlara sahiptir ve günümüzün yanma teknolojisiyle uyumlu toz yakıtın tutarlı bir şekilde üretilmesini mümkün kılar.
Gelişmiş çok aşamalı sınıflandırma sistemleri, çok katmanlı bir türbin rotoru tasarımını kullanarak birden fazla aşamada hassas partikül boyutu ayrıştırması sağlar. Gerçek zamanlı hava akışı modülasyonu ile birleştirildiğinde bu, iri partiküllerin taşınmasını ve aşırı öğütmeyi en aza indirir. Dinamik hava akışı kontrolü, malzeme yoğunluğu ve besleme hızına göre türbülans yoğunluğunu ayarlayarak, değişken koşullar altında bile istikrarlı bir sınıflandırma sağlar. Bu tür sistemler, 80-400 mesh aralığındaki parçacıklar için 'i aşan toz çıkarma oranlarına ulaşabilir.
Ortalama parçacık boyutu 10 mikron ve altında olması gereken ultra ince toz uygulamaları için Raymond® Jet-Stream™ Sınıflandırıcı, titiz ürün spesifikasyonlarını karşılamak üzere tasarlanmıştır. Bu tasarım, düşük hava akışlarında yüksek türbin çevresel hızlarına olanak tanır ve hem parçacıkların üst sınır boyutu hem de dağılımı üzerinde maksimum kontrol sağlar.
Raymond değirmeninin çıktı partikül inceliğini kontrol etmek, kritik öneme sahip bir işletme görevidir. İstenen partikül boyutuna ulaşmak için aşağıdaki parametreler ayarlanabilir.
Sınıflandırıcı rotor hızı, ürünün kesme boyutu (d50) üzerinde etkili olan başlıca faktördür. Daha yüksek hızlar daha büyük merkezkaç kuvveti oluşturur ve böylece yalnızca daha ince parçacıkların geçmesine izin verir.
Modern Raymond değirmenleri, sınıflandırıcı rotor hızının hassas bir şekilde kontrol edilmesini sağlayan değişken frekanslı sürücülere (VFD’ler) sahiptir; bu hız, modele ve uygulamaya bağlı olarak genellikle 50-300 RPM aralığında ayarlanabilir.
Önerilen hız ayarları:
| Hedef İncelik | Önerilen Hız | Etki |
|---|---|---|
| İri taneli ürün (<200 mesh) | 400–550 dev/dk | Daha düşük hız → daha iri toz |
| Orta (200–400 mesh) | 700–900 dev/dk | Standart çalışma aralığı |
| İnce taneli uygulamalar (>400 mesh) | 900–1200 dev/dk | Daha yüksek hız → daha ince toz |
Rotor dengesizliğini önlemek için ayarlamalar kademeli olarak (≤50 dev/dk’lık adımlarla) yapılmalıdır.
Raymond değirmen sistemlerinde hava, hem taşıma ortamı hem de soğutma maddesi olarak işlev görür. Hava akışının hacmi ve hızı, öğütme bölgesindeki parçacık kalma süresini ve sınıflandırma verimliliğini doğrudan etkiler.
Sistem fanı, gerekli hava akışını sağlamakla görevlidir; damper kontrolleri veya VFD’ler sayesinde operatörler hava hacmini hassas bir şekilde ayarlayabilirler. Genel bir kural: Sınıflandırıcı kanatlarının daha hızlı dönmesi veya hava akışının daha düşük olması, daha ince toz elde edilmesini sağlar; tersine, daha yavaş dönüş veya daha yüksek hava akışı, daha iri toz elde edilmesini sağlar-.
Sınıflandırıcı kanatlarının durumu, ayırma verimliliğini önemli ölçüde etkiler. Aşınmış veya bükülmüş kanatlar, hassas bir kesme noktası oluşturamaz. Kanat aralığının daha dar olması, parçacıkların daha ince bir şekilde ayrılmasını sağlar.
Genel kural: İstenen toz ne kadar ince olursa, sınıflandırıcı kanatlarının sayısı o kadar fazla ve yoğun olmalıdır. Aksi takdirde, teknik özelliklere uygun ince toz elde edilemez.
Öğütme basıncı, malzemenin sınıflandırıcıya ulaşmadan önceki parçalanma derecesini doğrudan etkiler. Daha yüksek basınç, başlangıçta daha ince öğütme sağlar ancak aşınmayı ve güç tüketimini artırır. Modern tasarımlarda genellikle, zamanla silindir ve halkadaki aşınmayı telafi ederek basıncı otomatik olarak sabit tutan hidrolik sistemler kullanılır.
Beslemedeki değişkenlik, öğütme bölgesinin dengesini bozar. Düzensiz besleme, öğütme sürecinde dalgalanmalara yol açar ve tutarsız öğütme inceliğine neden olur. Otomatik besleme cihazları, sabit bir besleme hızının korunmasına yardımcı olur.
Sınıflandırıcı bıçakları aşındıkça, kesme noktasının hassasiyeti azalır. Aşınmış bıçaklar parçacıkları etkili bir şekilde ayıramaz ve bu da son ürünlerin aşırı kaba olmasına neden olur. Düzenli kontrol ve zamanında değiştirme büyük önem taşır.
Hava kaçağı, değirmen içindeki tasarlanmış hava akış düzenini bozarak toz taşıma ve sınıflandırma süreçlerini olumsuz etkiler. Eskimiş veya hasar görmüş sızdırmazlık halkalarının düzenli olarak kontrol edilmesi ve değiştirilmesi hayati önem taşır.
Sınıflandırıcının tutarlı bir performans sergilemesi ve hizmet ömrünün uzatılması için doğru bakım yapılması büyük önem taşır.
| Görev | Frekans | Amaç |
|---|---|---|
| Sınıflandırıcı kanatlarının gözle muayenesi | Günlük | Aşınma veya hasarı tespit etmek |
| Sınıflandırıcı motor akımını kontrol edin | Günlük | Anormal yüklemeyi tespit edin |
| Ürünün inceliğini izlemek | Vardiya başına günlük | Sınıflandırma doğruluğunu kontrol edin |
| Olağandışı sesler olup olmadığına dikkat edin | Günlük | Yatak veya kanat sorunlarını tespit etme |
| Contaları ve contaları kontrol edin | Haftalık | Hava sızıntısını önleyin |
Aşırı aşınma, ürün kalitesinde sorunlara yol açmadan önce sınıflandırıcı bileşenleri değiştirilmelidir. Çok kademeli sınıflandırıcılar, hizmet ömrünü 8.000 saatin ötesine uzatabilen ve arıza süresini %'ye kadar azaltabilen modüler, aşınmaya dayanıklı bileşenlere (türbin kanatları, yönlendirme kanatçıkları) sahiptir.
Sınıflandırıcı yüzeylerinde biriken toz, havalandırmanın yetersiz kalmasına yol açarak çalışmayı olumsuz etkiler ve potansiyel olarak devre dışı kalmalara neden olabilir. Standart temizlik prosedürü, artık malzemelerin temizlenmesini, ince toz üretimi için sınıflandırıcının yüksek hıza ayarlanmasını ve üfleyicinin yüksek hızda çalıştırılmasını içerir.
| Olası Neden | Çözüm |
|---|---|
| Sınıflandırıcı hızı çok düşük | Rotor hızını kademeli olarak artırın |
| Sınıflandırıcı kanatlarında ciddi aşınma var | Sınıflandırıcı kanatlarını değiştirin- |
| Hava hacmi çok yüksek | Fan hızını azaltın veya damperi ayarlayın |
| Taşlama basıncı yetersiz | Yay gerginliğini veya hidrolik basıncı artırın |
| Olası Neden | Çözüm |
|---|---|
| Sınıflandırıcı hızı çok yüksek | Rotor hızını azaltın- |
| Hava hacmi çok düşük | Fan hızını artırın |
| Yetersiz ilerleme hızı | Malzeme beslemesini artırın |
| Olası Neden | Çözüm |
|---|---|
| Sınıflandırıcı yatağında arıza | Değirmeni derhal durdurun ve rulmanları değiştirin |
| Bıçak dengesizliği veya hasarı | Hasarlı bıçakları kontrol edin ve değiştirin |
| Pervanede biriken malzeme | Sınıflandırıcıyı iyice temizleyin |
| Olası Neden | Çözüm |
|---|---|
| Aşırı toz birikimi | Ekipmanı düzenli olarak temizleyin |
| Rulman arızası | Düzenli bakım yapın ve rulmanları değiştirin |
| Aşırı yükleme | Yük basıncını nominal sınırlar içinde tutun |
| Güç kaynağı sorunları | İstikrarlı bir güç kaynağını sağlayın, elektrik devrelerini kontrol edin |
| Olası Neden | Çözüm |
|---|---|
| Yanlış sınıflandırıcı hızı | İstenen inceliğe ulaşmak için frekansı veya bıçak açısını ayarlayın |
| Yetersiz hava akışı | Sistemde sızıntı olup olmadığını kontrol edin, filtre torbalarını temizleyin, fanın çalışmasını kontrol edin |
| Yanlış ayarlanmış sınıflandırıcı | Üretici teknik özelliklerine göre kalibre edin |
Modern sınıflandırıcılar, hassas bir merkezkaç kuvveti alanı oluşturan, optimum şekilde tasarlanmış kanatlara sahiptir. Sınıflandırıcı rotoru, özel bir frekans dönüştürücü tarafından tahrik edilir; bu sayede kademesiz hız ayarı ve ürün inceliğinde olağanüstü tekrarlanabilirlik sağlanır.
Patentli konik girdap üreteçleri, merkezkaç kuvveti dağılımını optimize ederek, geleneksel siklon sistemlerine kıyasla ince toz yakalama verimliliğini %'ye kadar artırır. Bu teknoloji, besleme koşullarında dalgalanmalar olsa bile istikrarlı bir sınıflandırma sağlar.
Çoklu malzeme işleme için dijital bir parametre arşivi oluşturmak şunları mümkün kılar:
Parçacık boyutu değerlendirmesi, sistematik bir protokol izlenerek gerçekleştirilmelidir: rastgele örnekleme, standart elek yöntemi, çok noktalı ortalama alma ve sapma ≤ ±5% olana kadar geri besleme yoluyla ayarlama.
Sınıflandırma alt sistemi, fabrikadaki diğer bileşenlerle uyumlu bir şekilde çalışır:
Öğütme işlemi kapalı devre bir döngü oluşturur. Öğütme işleminden sonra, fan tarafından üretilen hava akımı tozu sınıflandırıcıya taşır. İncelik gereksinimlerini karşılayan parçacıklar siklon toplayıcıya ilerler; gereksinimleri karşılamayan iri parçacıklar yeniden öğütülmek üzere öğütme haznesine geri düşerken, ayrıştırılan hava akımı geri dönüş hava borusu aracılığıyla fana geri dönerek yeniden kullanılır.
S1: Ürünü nasıl daha ince hale getirebilirim?
A: Sınıflandırıcı rotorunun hızını artırın, hava akış hacmini azaltın ya da her ikisini birden yapın.
S2: Ürünü nasıl daha iri taneli hale getirebilirim?
C: Sınıflandırıcı rotorunun hızını azaltın, hava akış hacmini artırın ya da her ikisini birden yapın.
Soru 3: Değirmen çalışırken öğütme inceliğini ayarlayabilir miyim?
C: Evet. VFD’lere sahip modern sınıflandırıcılar, değirmeni durdurmaya gerek kalmadan anında hız ayarlamasına olanak tanır.
S4: İncelikte tutarsızlığın nedeni nedir?
C: Yaygın nedenler arasında aşınmış sınıflandırıcı kanatları, dengesiz besleme hızı, hava kaçağı veya yanlış sınıflandırıcı hız ayarları sayılabilir.
S5: Sınıflandırıcı kanatları ne sıklıkla değiştirilmelidir?
C: Değiştirme sıklığı, malzemenin aşındırıcılığına bağlıdır. Kireçtaşı gibi yumuşak malzemelerde bıçakların ömrü 6-12 ay olabilir; daha sert malzemelerde ise daha sık değiştirilmesi gerekir. Aşınmanın düzenli olarak ölçülmesi çok önemlidir.
S6: Sınıflandırıcı, değirmen kapasitesini etkiler mi?
C: Evet. Verimsiz bir sınıflandırıcı, aşırı miktarda malzemeyi devridaim ettirerek veya boyutları standartların üzerinde olan parçacıkların ürün olarak çıkmasına izin vererek, değirmenin toplam verimini düşürebilir.
Sınıflandırıcı, Raymond değirmenlerinde parçacık boyutunu kontrol etmek için tartışmasız en kritik bileşendir. Dönme hızı, parçacık ayrıştırması için kesme noktasını doğrudan belirler ve modern değişken frekanslı sürücüler, hassas ve gerçek zamanlı incelik ayarlamasına olanak tanır.
Geleneksel whizzer ayırıcılardan gelişmiş çok aşamalı türbin sınıflandırıcılara kadar, sınıflandırma teknolojisindeki gelişmeler, 80 mesh kaba tozlardan 10 mikronun altındaki ultra ince ürünlere kadar geniş bir incelik aralığında tutarlı ve yüksek kaliteli tozlar üretme kabiliyetini önemli ölçüde artırmıştır.
Çalışma prensiplerini, ayarlama tekniklerini, bakım gereksinimlerini ve yaygın sorun giderme yöntemlerini anlamak, operatörlerin sınıflandırıcıdan en iyi performansı elde etmelerini sağlar. Başarının anahtarı, sistematik bir yaklaşımda yatmaktadır: devreye almadan önce yapılan doğru kontroller, çalışma sırasında gerçek zamanlı izleme, düzenli bakım ve kapsamlı belgeleme.
Raymond değirmen sınıflandırıcısını doğru bir şekilde kullanarak, tutarlı ürün kalitesini garanti altına alır, üretim verimliliğini en üst düzeye çıkarır, işletme maliyetlerini düşürür ve tüm öğütme sisteminizin hizmet ömrünü uzatırsınız.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian