



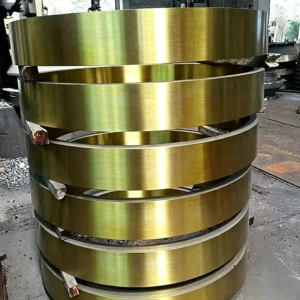
Öğütme halkası bir temel işlevsel bileşen ve kritik aşınma parçası Raymond değirmeninin (sarkaçlı değirmen veya asılı silindirli değirmen olarak da bilinir) bir parçasıdır. Öğütme silindiri ile birlikte “halka-silindir” öğütme sistemini oluşturur. Çalışma sırasında, öğütme silindiri merkezkaç kuvveti altında öğütme halkasına sıkıca bastırılır
Öğütme halkası bir temel işlevsel bileşen ve kritik aşınma parçası Raymond değirmeninin (sarkaçlı değirmen veya asılı silindirli değirmen olarak da bilinir) bir parçasıdır. Öğütme silindiri ile birlikte “halka-silindir” öğütme sistemini oluşturur. Çalışma sırasında, öğütme silindiri merkezkaç kuvveti altında öğütme halkasına sıkıca bastırılır ve malzeme, silindir ile halka arasında sıkıştırma ve öğütme yoluyla kırılır. Öğütme halkasının kalitesi ve performansı, değirmenin üretim verimliliğini, ürün kalitesini ve işletme maliyetlerini doğrudan etkiler.
Öğütme halkası, çeşitli tiplerdeki Raymond değirmenleri, yüksek verimli Raymond değirmenleri, ultra ince halka silindirli değirmenler ve benzeri ekipmanlar için uygundur. Metalurji, inşaat malzemeleri, kimya ve madencilik sektörlerinde mineral ürünlerin öğütülmesi amacıyla yaygın olarak kullanılmaktadır.
Diğer adlar: öğütme halkası, aşındırıcı halka, değirmen öğütme halkası.
Öğütme halkası, değirmen gövdesinin içine dairesel bir düzenlemede monte edilmiş sabit bir bileşendir. Çalışma süreci şu şekildedir:
Öğütme halkası, değirmen gövdesinin içine monte edilen halka şeklinde silindirik bir bileşendir. Başlıca yapısal özellikleri şunlardır:
| Yapısal Eleman | İşlev |
|---|---|
| Halka gövdesi | Silindirler ile birlikte öğütme bölgesini oluşturan halka şeklindeki silindirik parça. |
| Çalışma yüzeyi | Silindirlerin doğrudan temas ettiği iç silindirik yüzey, sürekli taşlama aşınmasına maruz kalır. |
| Montaj ve konumlandırma yüzeyleri | Halka ile makaralar arasındaki eşmerkezlilik ve boşluk doğruluğunu sağlamak için yuvaya yerleştirin. |
| Sabitleme cihazı | Cıvatalar veya başka yöntemlerle gövdeye sabitlenmiştir. |
Günümüzde, Raymond değirmenleri için kullanılan öğütme halkası malzemeleri temel olarak aşağıdaki kategorilere ayrılmaktadır:
| Malzeme Türü | Tipik Not | Özellikler | Başvuru |
|---|---|---|---|
| Sıradan alaşımlı çelik | 16Mn vb. | Orta düzeyde aşınma direnci, düşük maliyet | Yumuşak malzemeler |
| Yüksek kaliteli alaşımlı karbon çeliği | — | Orta düzeyde aşınma direnci | Yumuşak malzemeler |
| Manganez alaşımlı çelik | ZG65Mn (65Mn) | Orta düzeyde aşınma direnci; genel olarak kabul gören maliyet | En yaygın olanıdır, çoğu duruma uygundur |
| Yüksek manganezli alaşımlı çelik | ZGMn13 (Mn13), Mn18 | Üstün aşınma direnci, yüksek sertlik | Orta sertlikteki malzemeler |
| Yüksek kromlu alaşımlı dökme demir | Cr13, Cr23, Cr26 | HRC60+’ya kadar sertlik, mükemmel aşınma direnci | Yüksek sertlikteki malzemeler, aşırı aşınma koşulları |
65Mn (65 manganez) halka:
Yüksek manganezli çelik halka:
Yüksek kromlu alaşımlı halka:
Basit tanımlama yöntemleri şunlardır:
Taşlanacak malzemeye göre uygun halka malzemesini seçin:
| Malzeme Türü | Önerilen Yüzük Malzemesi | Açıklamalar |
|---|---|---|
| Düşük sertlikli (kireçtaşı, kalsit vb.) | Yüksek manganezli çelik (ZGMn13) | Orta düzeyde aşınma direnci; düşük maliyet |
| Orta sertlikte | Manganez alaşımlı çelik (ZG65Mn) | Maliyet etkin, çoğu cevher için uygun |
| Yüksek sertlikli (kuvars, korindon vb.) | Yüksek kromlu alaşımlı çelik (Cr23/Cr26) | HRC60+’ya kadar sertlik, 50%+’da aşınma direncinde artış |
| Aşırı aşınma koşulları | Yüksek kromlu dökme demir / aşınmaya dayanıklı kompozit malzeme | 30‑50% daha uzun hizmet ömrü |
Önemli: Taşlama halkası ve silindirler şunlardan yapılmalıdır: aynı malzeme sertlik farklılıklarının yol açtığı dengesiz aşınmayı önlemek için. Yüksek sertlikteki malzemeler söz konusu olduğunda, uzun vadede işletme maliyetlerini düşürmek amacıyla yüksek performanslı malzemelere (örneğin, yüksek kromlu alaşım) yatırım yapılması tavsiye edilir.
Farklı Raymond değirmen modelleri, farklı boyutlarda halkalarla donatılmıştır:
| Model Serisi | Silindir Sayısı | Silindir Boyutu (mm) | Halkanın İç Çapı × Yükseklik (mm) | Ana Mil Hızı (dev/dk) |
|---|---|---|---|---|
| YGM8314 / 3R | 3 | Φ270×140 | Φ830×140 | 130 |
| YGM9517 / MTM100 / 4R | 4 | Φ310×170 | Φ950×170 | 103 |
| YGM4121 / MTM130 / 5R | 5 | Φ410×210 | Φ1280×210 | 103 |
| MTM160 / 6R | 6 | Φ480×270 | Φ1600×270 | 82 |
| Model | Silindir Sayısı | Silindir Boyutu (mm) | Halka İç Çapı × Yükseklik (mm) | Maksimum Besleme (mm) | Ürün Boyutu (mm) | Kapasite (t/h) | Ana Güç (kW) |
|---|---|---|---|---|---|---|---|
| 3R‑2615 | 3 | 260×150 | 780×150 | 20 | 0,2–0,044 | 0,8–2,5 | 18.5 |
| 3R‑2715 | 3 | 270×150 | 830×150 | 20 | — | 0,9–2,8 | 22 |
| 4R‑3216 | 4 | 320×160 | 970×160 | 25 | — | 1,8–4,5 | 37 |
| 5R‑4121 | 5 | 410×210 | 1280×210 | 30 | — | 2,5–9,5 | 75 |
Farklı üreticiler ve modellerde halka boyutları farklılık gösterebilir:
| Halkanın İç Çapı (mm) | Halka Yüksekliği (mm) | İlgili Silindir Çapı (mm) | Ortak Model |
|---|---|---|---|
| Φ630 | — | Φ210 | Küçük yazı |
| Φ780 | 150 | Φ260 | 3R |
| Φ830 | 140–150 | Φ270 | 3R / YGM8314 |
| Φ950 | 170 | Φ310 | 4R / MTM100 |
| Φ970 | 160 | Φ320 | 4R‑3216 |
| Φ1280 | 210 | Φ410 | 5R / MTM130 |
| Φ1600 | 270 | Φ480 | 6R / MTM160 |
Öğütme halkası, Mohs sertliğine sahip çeşitli yanıcı ve patlayıcı olmayan malzemelerin işlenmesine uygundur 7'nin altında ve nem içeriği 6%'nin altında, bunlarla sınırlı olmamak üzere:
| Denetim Kalemi | İçerik | Frekans |
|---|---|---|
| Aşınma kontrolü | Halkadaki aşınmayı düzenli olarak kontrol edin; aşınma 3–5 mm’yi aşarsa değiştirin | Her vardiya |
| Duvar kalınlığı ölçümü | Halkanın kalınlığını ölçün; kalınlık 10 mm’den azsa derhal değiştirin | Düzenli aralıklarla |
| Cıvatalar | Halka sabitleme cıvatalarında gevşeklik olup olmadığını kontrol edin | Her çalıştırmadan önce |
| Boşluk kontrolü | Silindir ile halka arasındaki boşluğu kontrol edin (normalde 0,5–2 mm) | Düzenli aralıklarla |
Taşlama halkasının hizmet ömrü, malzeme sertliğine, ilerleme hızına ve diğer faktörlere bağlıdır:
| Çalışma Koşulları | Referans Yaşam |
|---|---|
| Normal görev | 2000–3000 saat |
| Aşınmaya dayanıklı kullanım | 1000–2000 saat |
| Denetim aralığı | Her 800–1500 saatte bir |
| Değiştirme döngüsü | 3–12 ay |
Aşınma sınırı: Halka duvar kalınlığı şu değerden az olduğunda derhal değiştirin: 10 mm.
Değiştirilmeden önce:
Eski halkayı çıkarmak:
Yeni halkayı takma:
Değiştirme sonrası devreye alma:
| Sorun | Olası Neden | Çözüm |
|---|---|---|
| Ürünün normalin dışındaki inceliği | Yanlış silindir-halka boşluğu | Boşluğu ayarlayın veya kepçe bıçağının aşınmasını kontrol edin |
| Kurulumdan sonra aşırı titreşim | Asimetrik halka montajı | Kurulum simetrisini ve mil dengesini kontrol edin |
| Azalmış üretim | Ciddi halka aşınması | Duvar kalınlığını ölçün; derhal değiştirin |
| Gevşek halka sabitlemesi | Gevşek cıvatalar | Sabitleme cıvatalarını kontrol edin ve yeniden sıkın |
| Malzeme Türü | Önerilen Yüzük Malzemesi | Beklenen Ömür |
|---|---|---|
| Kireçtaşı, kalsit, talk | Yüksek manganezli çelik (ZGMn13) | Orta |
| Barit, alçıtaşı | Manganez alaşımlı çelik (ZG65Mn) | Uzun |
| Kuvars, feldspat, potasyum feldspat | Yüksek kromlu alaşımlı çelik (Cr23/Cr26) | En uzun |
S: Bir taşlama halkasının hizmet ömrü ne kadardır?
C: Hizmet ömrü, malzeme sertliği, ilerleme hızı, çalışma parametreleri ve bakım durumuna bağlı olarak genellikle 1000–3000 saattir.
S: Bir yüzüğün değiştirilmesi gerektiği ne zaman anlaşılır?
C: Halka duvar kalınlığı 10 mm’nin altına düştüğünde derhal değiştirin. Ayrıca, ürünün tanesi irileşirse, verim düşerse veya anormal titreşim meydana gelirse, halkanın durumu kontrol edilmelidir.
S: Yüksek manganezli çelik ile yüksek kromlu alaşımlı halkalar arasındaki fark nedir?
A: Yüksek manganezli çelik (örn. ZGMn13), orta düzeyde aşınma direncine ve daha düşük maliyete sahiptir; orta sertlikteki malzemeler için uygundur. Yüksek kromlu alaşım, daha yüksek sertliğe (HRC60+) ve 50%'den daha iyi aşınma direncine sahiptir; bu da onu potasyum feldspat gibi yüksek sertlikteki malzemeler için ideal kılar. Bu malzemeler, manyetizma özelliğine göre kabaca ayırt edilebilir.
S: Yüzük tek başına değiştirilebilir mi?
C: Bu tavsiye edilmez. Halka ve makaralar değiştirilmelidir. bir set halinde eşit aşınmayı sağlamak için.
S: Taşlama halkaları özel sipariş üzerine üretilebilir mi?
C: Evet. Çoğu üretici, müşteri taleplerine göre boyut, malzeme ve diğer özellikler açısından özelleştirme imkânı sunmaktadır.
 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian











