
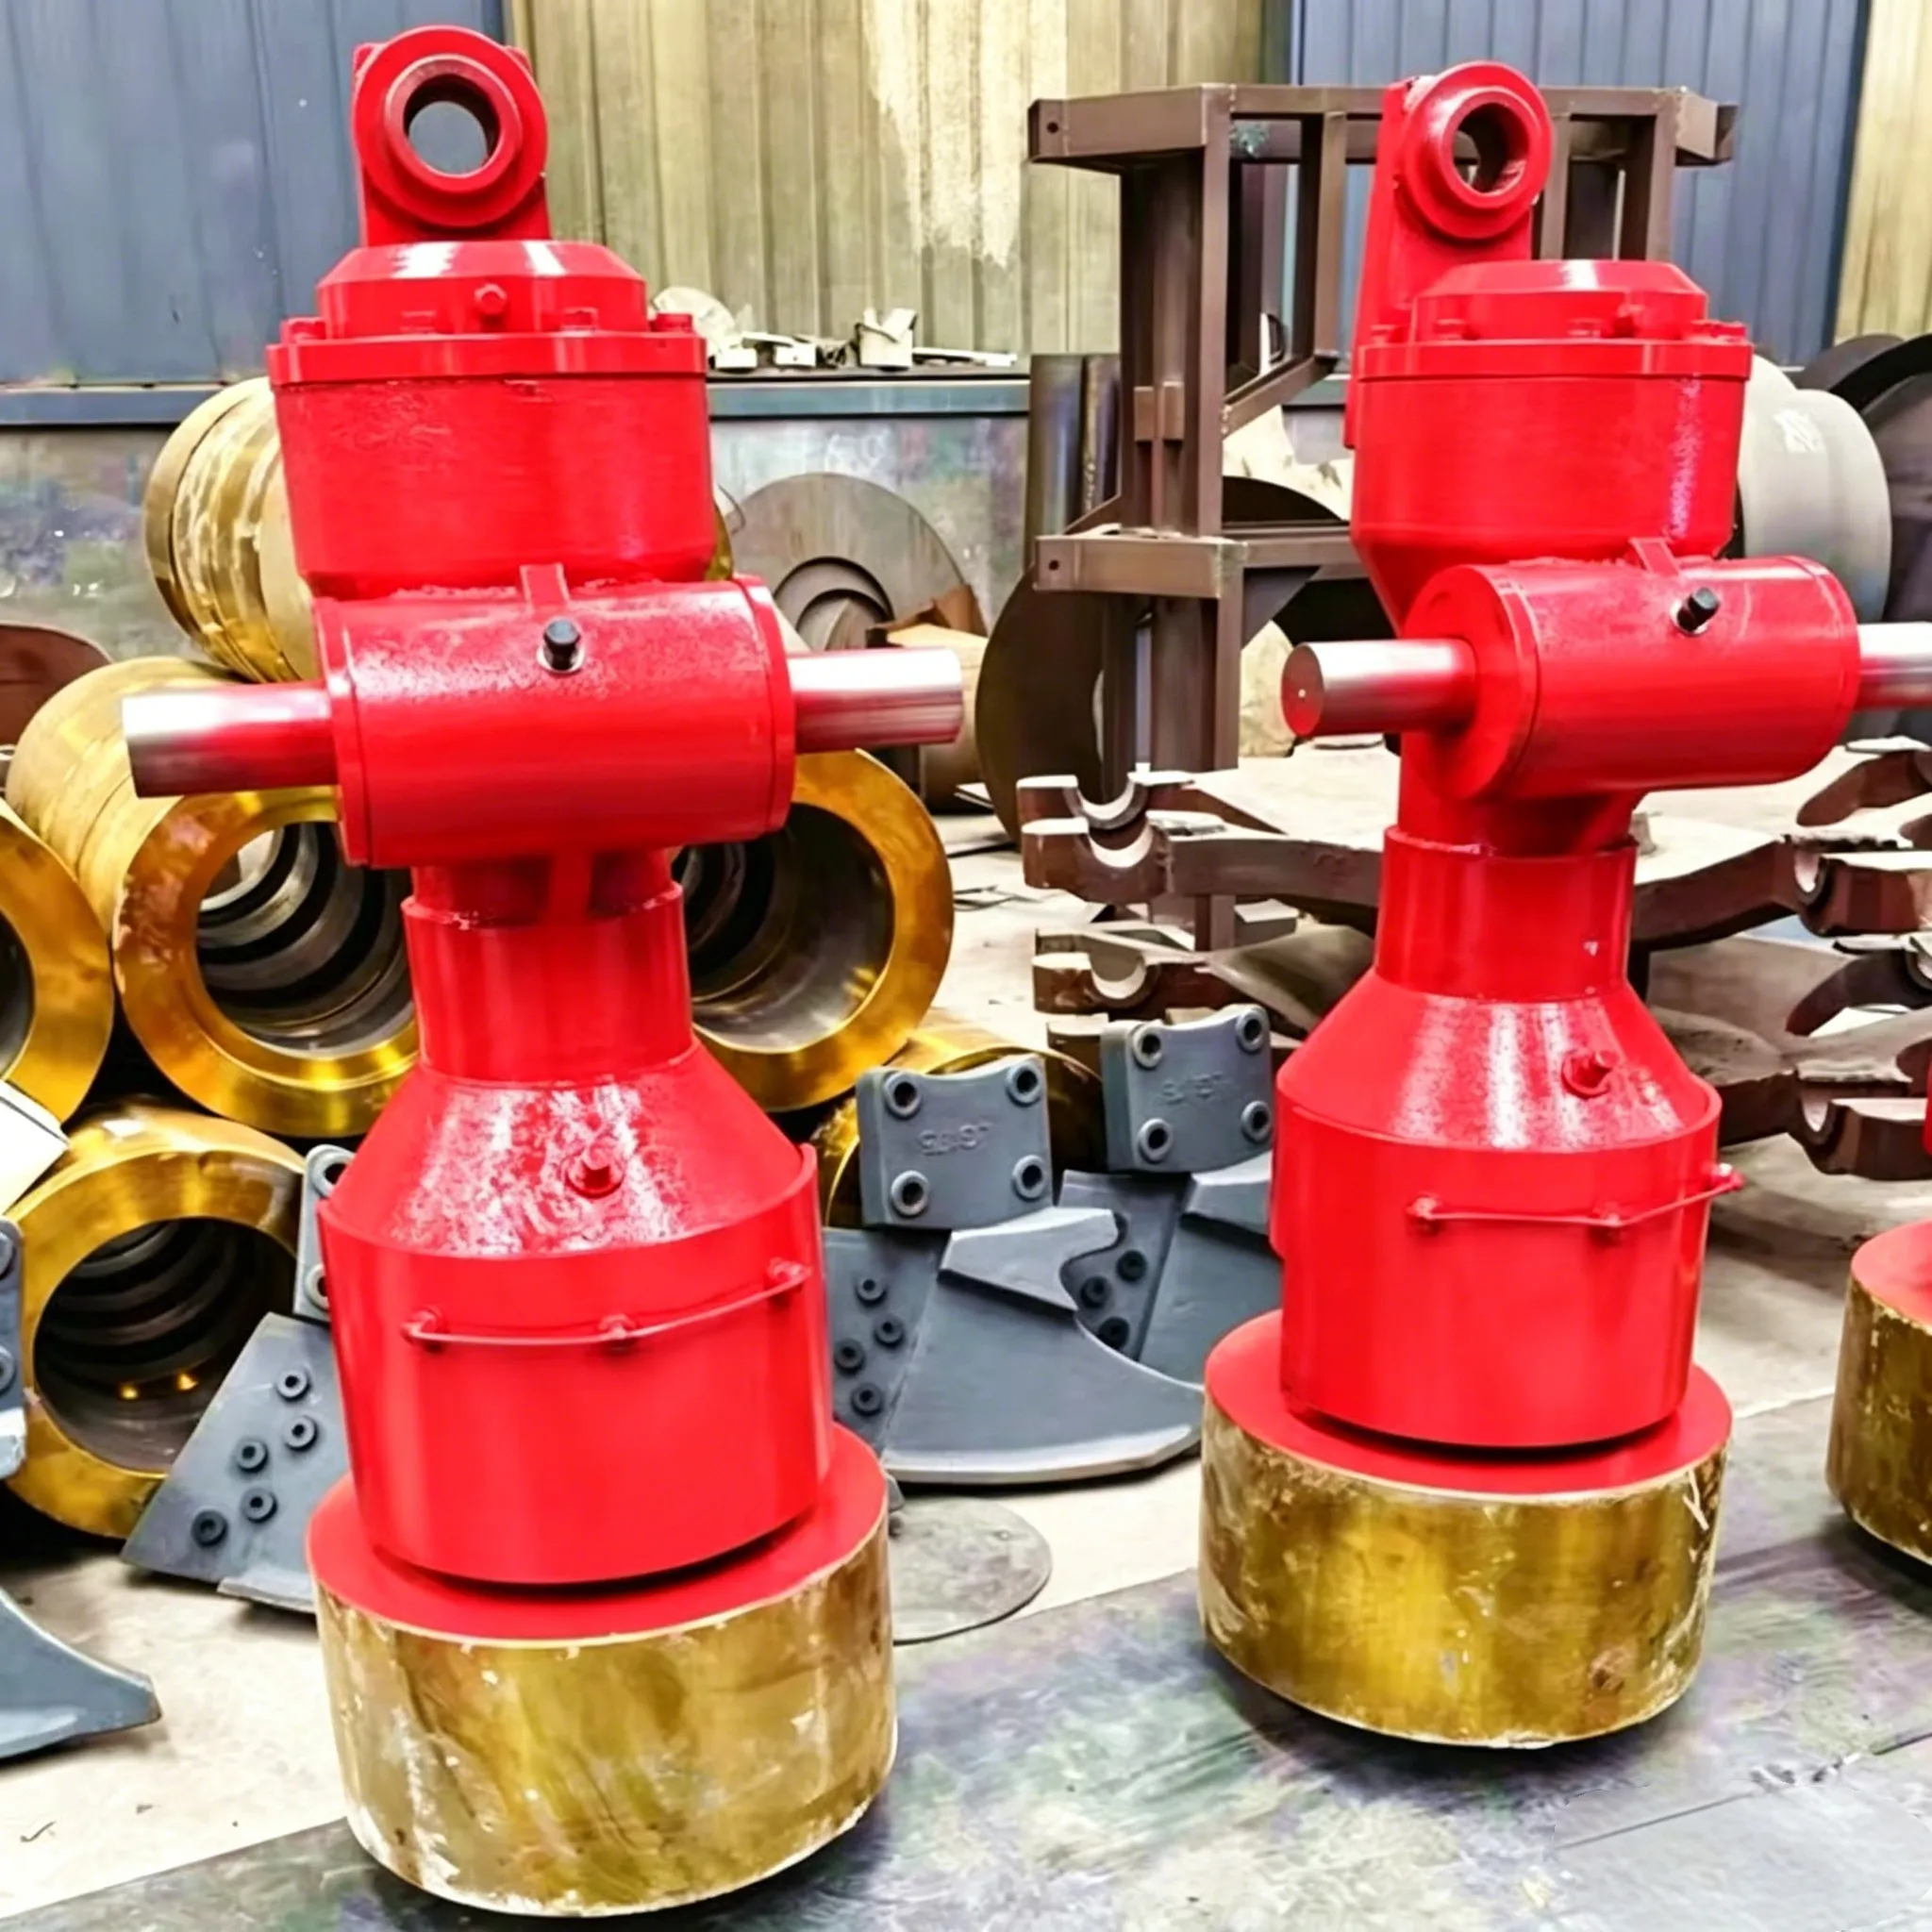
XJ Flotasyon Makinesi
XJ Flotasyon Makinesi (A Tipi veya XJK olarak da bilinir) Bu makine…


Düz çalışma yüzeyine sahip veya döküm desenli astarlar, her ikisi de düz astar olarak adlandırılır. Döküm desenli olanlar ise desenli düz astarlar olarak da adlandırılır. Düz astarlar, öğütme ortamına düşük sürtünme sağlar; bu sayede ortam, yüzey üzerinde daha fazla kayar ve böylece malzeme üzerindeki aşındırma (öğütme) etkisi artar. Genellikle ince öğütme bölmesinde oluklu astarlarla birlikte kullanılırlar.
Oluklu astarların dalga şeklinde bir çalışma yüzeyi vardır. Sadece bir dalga tepe noktasına sahip astara tek dalgalı veya büyük dalgalı oluklu astar denir; iki tepe noktasına sahip olana ise çift dalgalı veya orta dalgalı oluklu astar denir; birden fazla tepe noktasına sahip olana ise küçük dalgalı oluklu astar veya kısaca oluklu astar denir. Tek dalgalı ve çift dalgalı astarların bilye kaldırma yüksekliği, kaldırma çubuklu astarlarınkinden daha düşüktür. Dalga tepe noktası yükselen tarafta olduğunda bilyeleri yukarı doğru kaldırır; alçalan tarafta olduğunda ise bilyeleri aşağı doğru iter, bu da onu çubuk değirmenlerinin çubuk bölmesi için uygun hale getirir. Küçük dalgalı oluklu astarların tepe noktaları ve aralıkları küçüktür ve kaldırma yüksekliği düşüktür; bu da onları ince öğütme bölmeleri ve kömür değirmenleri için uygun kılar.
Oluklu astarlar, çalışma yüzeyine yarı dairesel veya trapez şeklinde bir oluk dökülmüş düz astarlardır. Oluklar, öğütme malzemelerini yukarı kaldırarak daha güçlü bir darbe etkisi sağlar. Bunlar ilk bölmede kullanılır, ancak çubuk değirmenleri veya çubuk-bilyalı değirmenlerin çubuk bölmesi için uygun değildir. Oluklar kolayca aşındığı için değirmen verimi dengesiz hale gelir; bu nedenle oluklu astarlar giderek kademeli astarlarla değiştirilmektedir.
Kaldırma çubuğu astarları, düz bir astar ve kaldırma çubuklarından oluşur. Çubuklarda cıvata delikleri bulunur ve cıvatalar bu deliklerden geçerek çubukları ve (deliksiz olan) astarı gövdenin iç duvarına sabitler. Çubuklar, astar yüzeyinin üzerine çıkıntı yaparak öğütme malzemesi üzerindeki kaldırma etkisini artırır ve malzemeye daha fazla darbe ve öğütme kuvveti sağlar. Bu astarlar, özellikle besleme malzemesi iri ve sert olduğunda ilk bölme için uygundur. Kaldırma çubuklu astarların bulunduğu bölmelerde, hem bilyeler hem de astarlar üzerinde aşınma daha şiddetlidir ve bu astarlar, dönme hızı yüksek değirmenler için tavsiye edilmez.
Gemi dümeni astarları olarak da adlandırılan kademeli astarlar, eğimli bir çalışma yüzeyine sahiptir. Montajın ardından çok sayıda basamak oluştururlar ve boru değirmenlerinin baş bölmesi için uygundurlar. Bu tür astarlar, öğütme malzemesi üzerindeki itme kuvvetini artırır. Aynı katmandaki bilyeler için eşit kaldırma yüksekliği sağlarlar; bilyeler üzerinde güçlü bir tutma etkisi göstererek, farklı malzeme katmanları arasında kaymayı ve aşınmayı önlerler ve en dıştaki malzeme ile astarlar arasındaki kayma ve aşınmayı azaltırlar. Ayrıca, astar yüzeyi eşit şekilde aşınır ve aşınma sonrası şekil değişikliği belirgin değildir. Değirmen çalışırken, kademeli astarın ince ucu dönme yönüne bakar.
Yarım küre şeklindeki astarların çalışma yüzeyinde, kademeli (üçgen) bir düzenle yerleştirilmiş yarım küre çıkıntıları bulunur. Bu çıkıntılar, bilyelerin gövde boyunca kaymasını önler ve aşınmaya bağlı halka şeklindeki olukların oluşmasını engeller; böylece hem öğütme malzemelerinin hem de astarların aşınmasını azaltır. Bu astarlar, kırma bölmeleri için uygundur.
Konik sınıflandırma astarları, aynı zamanda konik sınıflandırma astarları olarak da adlandırılır ve montajın ardından bölme boyunca segmentli bir konik öğütme odası oluşturur. Bu tür astarların eğim açısının tanjantı, bilyelerin eşdeğer yuvarlanma sürtünme katsayısından büyük veya ona eşittir. Eğim etkisiyle bilyeler konik yüzey boyunca değirmen kafasına doğru yuvarlanır ve bilye çapı ne kadar büyükse ileriye doğru yuvarlanma o kadar fazla olur, böylece çelik bilyelerin pozitif sınıflandırılması sağlanır. Yaygın tipler arasında Karman konik sınıflandırma astarı, Schlegelton konik sınıflandırma astarı ve FLS tipi konik sınıflandırma astarı bulunur. İlki düz konik bir çalışma yüzeyine sahiptir; ikincisi düz konik bir yüzeyi yay şeklinde bir konik yüzeyle birleştirir; sonuncusu ise iki düz astar ve bir Karman konik sınıflandırma astarından oluşur.
Bu tip astar, hem açık devre hem de kapalı devre değirmenlerde; hem ham değirmenlerde hem de çimento değirmenlerinde; hem kuru işlemde hem de ıslak işlemde; ve hem çelik bilyelerin sınıflandırılmasında hem de karışık bilye-silindirik aşındırıcı ortamlarda kullanılabilir. Bu tür astarlar genellikle sadece orta-uzun değirmenlerin ince öğütme bölmesinde kullanılır. Küçük bir L/D oranına sahip orta-uzun bir değirmende, ön kırma işlemi uygulandığında ve besleme parçacık boyutu d₈₀ yaklaşık 3 mm'ye düşürüldüğünde, değirmenin tamamı fiilen bir ince öğütme bölmesi haline gelir. Bu durumda, ara diyafram çıkarılabilir ve etkili hacmi artırmak ve havalandırma direncini azaltmak amacıyla konik sınıflandırma astarları değirmenin tamamına monte edilebilir; böylece verim daha da artırılır. Yayınlanmış raporlara göre, boru değirmenlerine konik sınıflandırma astarları takıldıktan sonra, ürün inceliği esasen değişmeden kalırken verim 5%–15% artar ve birim güç tüketimi 10%–18% azalır. Konik sınıflandırma astarlarının dezavantajları: değirmenin etkin hacmi azalır; koni eğim açısının hassasiyeti yüksektir (açı hataları sınıflandırma performansını etkiler), bu da imalatı zorlaştırır; ayrıca montajı oldukça zahmetlidir.
CZ astarları olarak da adlandırılan açılı spiral astarlar, çoğunlukla ikinci bölmede kullanılır. Montajın ardından, bölmenin içinde dört yuvarlak köşeli kare-konik bir yüzey oluştururlar; bu nedenle yuvarlak köşeli kare astarlar olarak da adlandırılırlar. Bitişik halkaların yuvarlatılmış kare köşeleri birbirlerine göre bir açı ile kaydırılmıştır ve eksenel olarak belirli bir sarmal açısı oluşturur (genellikle çimento değirmenleri için 12°–22,5° ve yüksek kaliteli çimento üretimi için yaklaşık 36°). Astarların dönme yönü, değirmen gövdesinin dönme yönünün tersidir. Böylece, değirmenin tüm uzunluğu boyunca öğütme odası, kesintisiz dört başlangıçlı bir sarmal oluşturur. Yuvarlatılmış köşelerdeki spiral yüzeyler, küçük bilyeler üzerinde güçlü bir kavrama etkisi göstererek onları boşaltma ucuna doğru iter; aynı zamanda, sarmal açısının yarattığı itme kuvveti, büyük bilyeleri besleme ucuna doğru iter. Bu nedenle, bu astar, konik sınıflandırma astarlarından bile daha iyi bir pozitif bilye sınıflandırması sağlar.
Bu astarın takılmasından sonra aşağıdaki etkiler gözlemlenmektedir:
① Topların her bir katmanındaki dönme yarıçapı anlık olarak değişir; bu da aynı katmandaki topların düşme yüksekliği, düşme noktası ve çarpma kinetik enerjisinde farklılıklara yol açarak, dolgu malzemesi ile malzeme arasındaki karışımı ve nüfuzlamayı artırır.
② Topların ve malzemenin farklı dönme ve düşme hızları, bitişik astarların “top-malzeme perdesi” yüzeyleri arasında yoğun bir sürtünme yaratır.
③ İç spiral yüzeylerin itme kuvveti, aynı çap aralığındaki bilye bölgelerinde yerel eksenel girdap akımları oluşturarak taşlama etkisini güçlendirir.
④ Topların doğru bir şekilde sınıflandırılmasını sağlar. Aşırı öğütme önemli ölçüde azalır (özellikle açık devre değirmenlerde belirgindir); değirmen çalışması daha istikrarlı hale gelir; ve şanzımanın hizmet ömrü uzar.
Bu astar takıldıktan sonra, bölmenin etkin hacmi sıradan astarlara kıyasla 10%–15% oranında azalır. Genellikle büyük değirmenlerde (φ3m üzeri) iyi sonuç verir. Bu astarın takılması ve sökülmesi zordur. Bu astar kullanılırken, bilye yükü uygun şekilde azaltılmalı ve birinci bölmedeki ortalama bilye çapı artırılmalıdır; ayrıca besleme malzemesinin nem içeriği de sıkı bir şekilde kontrol edilmelidir.
Hiperboloid sınıflandırma astarları, hem sınıflandırma astarlarının hem de kademeli astarların avantajlarını bir araya getirir. Eksenel olarak sınıflandırma astarlarına benzerler ve çelik bilyelerin eksen boyunca rasyonel bir şekilde sınıflandırılmasını sağlarlar. Bilyeler astarın kavisli yüzeyi boyunca yuvarlanıp kayarken, büyük ve küçük bilyelerin farklı enerji seviyeleri nedeniyle daha küçük bilyeler eksenel olarak değirmenin arka kısmına doğru itilir ve böylece otomatik bilye sınıflandırması sağlanır. Kavisli yüzey, değirmen içinde aralıklı bir spiral çizgi oluşturur ve malzemeye değirmen kuyruğu yönünde itme kuvveti uygular; böylece malzeme akışını hızlandırır ve aşırı öğütmeyi etkili bir şekilde azaltır. Çevresel olarak, astar belirli bir kaldırma eğimine sahip kademeli bir yapıya sahiptir; bu da düşen bilyelerin çıplak astarlara çarpmamasını sağlayarak astar hasarını ve aşınmasını azaltır. Sıradan astarlarla karşılaştırıldığında, bu astar yaklaşık % enerji tasarrufu sağlar.
Spiral oluklu astarların çalışma yüzeyleri, bir eğim açısına (12°'den az) sahip oluklara sahiptir. Montajdan sonra, öğütme haznesi yüzeyi, kesintisiz çok başlı bir sarmal şekline benzer (sarmal yönü, değirmenin dönüş yönüyle aynıdır). İnce öğütme bölmelerinde kullanılan bu astarlar, oluklu astarların işlevini, çelik bilyelerin rasyonel eksenel sınıflandırılmasını sağlama özelliği ile birleştirir.
Aynı bölme içinde, çalışma yüzeylerinde farklı kaldırma/sürtünme katsayılarına sahip çeşitli astar türleri bir araya getirilmiştir; böylece her bir halkanın ortalama kaldırma/sürtünme katsayısı, malzeme akış yönü boyunca kademeli olarak azalmaktadır. Bu sayede, boşaltma ucuna doğru astarın tutma ve kaldırma kapasitesini azaltma, daha büyük bilyeleri yüksek enerjili bölgeye itme ve öğütme ortamının otomatik sınıflandırılmasını sağlama amacı gerçekleştirilir. Almanya’da (eski adıyla FRG), farklı çubuk yüksekliklerine sahip kaldırma çubuklu astarlar birleştirilerek sınıflandırma astarları oluşturulmuş ve değirmen verimi 5%–10% oranında artırılmıştır. Bu uygulamada, kaba öğütme bölmesindeki kaldırma çubukları beş sıraya dizilmiştir: birinci sıra – çubuk yüksekliği 55 mm (16 çubuk), ikinci sıra – 45 mm (16 çubuk), üçüncü sıra – 45 mm (8 çubuk), dördüncü sıra – 30 mm (8 çubuk), beşinci sıra – 30 mm (4 çubuk) ve altıncı sıra çubuksuz düz astarlar. Huaxin Çimento Fabrikası, astarlardan bilyelere aktarılan enerjinin malzeme akış yönü boyunca azalması ve bilyelerin ters sınıflandırılmasının önlenmesi amacıyla kademeli astarları ve düz astarları dönüşümlü bir şekilde düzenledi; bu sayede üretim 4%–7% arttı ve hem astarların hem de bilyelerin tüketimi azaldı.
Çift sarmal şekilli sınıflandırma astarları, farklı yoğunluklarda düzenlenmiş eğimli nervürlere sahip yuvarlak köşeli çokgen astarlardır. Hem yuvarlak köşeli çokgen profiller hem de eğimli nervürler eksenel olarak çift sarmal bir düzen içinde yerleştirilmiştir; nervür yoğunluğu malzeme akış yönü boyunca azalmaktadır. Bu tür astarlar, astar yüzeyi üzerinden farklı enerji seviyelerini aktarır ve ayrıca astarların ve nervürlerin sarmal açısı sayesinde eksenel itme kuvveti oluşturur. Bu, silindir bölmesinde çelik silindirlerin, bilye bölmesinde bilyelerin ve birleşik bilye-silindir bölmesinde karışık malzemelerin pozitif sınıflandırılmasını sağlar. φ2,2 m ve altındaki boru değirmenlerinde yapılan denemeler, 5%–15% arasında üretim artışı ve 8%–15% arasında güç tüketimi azalması göstermiştir. Ayrıca, bu astarlar değirmen uzunluğu boyunca dönüşümlü olarak düzenlendiğinden, yük de dönüşümlü olarak boşaltılır; bu da çelik silindirler ile malzeme arasındaki kesme etkisini artırır ve üretim miktarı değişmeden ürün inceliğini önemli ölçüde iyileştirir.
Yivli segmanların her birinin çalışma yüzeyinde birden fazla yiv bulunur. Montajın ardından çevresel yivler oluştururlar; bu nedenle bunlara halka yivli segmanlar da denir.
Yivli astarlardaki yivler, çelik bilyelerin astar yüzeyinde altıgen bir düzen içinde sıralanmasını sağlayacak şekilde tasarlanmıştır. Bu dizilim biçiminde, bilyeler daha yüksek bir koordinasyon sayısına ve daha yüksek bir yoğunluğa sahip olur; bu da bilyeler arasında etkili çarpışmaların gerçekleşme olasılığını artırır. Ayrıca, bilyeler ve astarlar arasındaki temas, nokta temastan (düz veya kabartmalı astarlarda olduğu gibi) 120°'lik çizgi temasına dönüşür ve bu da öğütme alanını büyük ölçüde artırır. Bu tür temas koşullarında, bilyeler ve astarlar arasındaki malzeme, düz veya yükseltilmiş astarlarda olduğu kadar kolay bir şekilde etrafa sıçramaz; bunun yerine, kolayca ayrılmayan bir malzeme tabakası oluşturur ve olukların içinde tam bir öğütme sağlar, böylece yüksek öğütme verimliliği elde edilir.
Yivli astarların üç türü vardır: halka yivli, spiral yivli ve aktif astarlar. Değirmenin çalışma koşullarına bağlı olarak, bu astarlar makul bir bilye sınıflandırması sağlayabilir ve öğütme performansını artırabilir.
Yivli astarların kullanımının diğer avantajları şunlardır:
① Oluklu astarlarda öğütme ortamının ayrılma açısı 55° iken, yivli astarlarda bu açı 60°’dir. Ayrılma açısı arttıkça değirmen torku azalır; buna ek olarak, oluklu astarların sıradan astarlardan yaklaşık 10% daha hafif olması nedeniyle, gerekli değirmen gücü yaklaşık % oranında düşer.
② Bilyeler ile astarlar arasında her zaman bir malzeme tabakası bulunur; bu sayede bilyeler astarlarla doğrudan temas etmez. Bu sayede hem bilyelerin hem de astarların aşınma oranları büyük ölçüde azalmakla kalmaz, aynı zamanda öğütme gürültüsü de önemli ölçüde azalır ve öğütme sırasında oluşan ısı, sıradan astarlara kıyasla –71 daha düşüktür.
③ Yivli astarlardaki bilyelerin ayrılma açısı daha geniş olduğundan ve astarlar bilyelerin atış hızını artırmadığından, bilyeler düştüklerinde çıplak astarlara doğrudan çarpmadan ayak bölgesine inerler. Bu sayede, kabuk astarları ve cıvataların kırılma riski azalır, bakım işleri azalır ve çalışma gürültüsü ile öğütme sıcaklıkları daha düşük olur.
④ Oluklar tüm kısımlarda eşit şekilde aşınır; bu sayede oluk şekli, kurulumdan değiştirilmesine kadar olan tüm hizmet ömrü boyunca değişmeden kalır. Sonuç olarak, astar aşınması nedeniyle öğütme ve kırma verimliliği düşmez.
⑤ Yivli astarlarda öğütme malzemelerinin yükselme yüksekliği, kademeli veya nervürlü astarlara kıyasla daha düşük ve daha düzgündür. Sonuç olarak, yükün ağırlık merkezi merkeze doğru kayar; bu da tahrik gücünü, değirmenin titreşimini ve şanzıman dişlilerinde meydana gelen hasarı azaltır.
⑥ Küçük değirmenlerde, oluklu astarların aşınmasının ardından, etkin iç çap önemli ölçüde artar. Bu noktada, öğütme malzemesi yükünün uygun şekilde artırılması, değirmenin verimini yükseltebilir.
⑦ Daha az sayıda astar türü, daha hafif yapı ve kolay kurulum – cıvatalarla veya kama ile sabitlenebilirler. Yukarıdaki faktörler sayesinde, oluklu astarların takılması verimi 7%–20% oranında artırabilir, güç tüketimini 8%–20% oranında azaltabilir, bilye tüketimini 15%–40% oranında azaltabilir, astar ömrünü neredeyse üç katına çıkarabilir ve gürültüyü 4–6 dB azaltabilir.
Yivli astarların kullanım koşulları:
① Bölmede öğütme aracı olarak toplar kullanılmalıdır. Kapalı devre değirmenlerde her bölme oluklu astarlarla donatılabilir; açık devreli iki bölmeli değirmenlerde ise oluklu astarlar genellikle sadece ilk bölmeye takılır.
② Yivli astarların malzemesi, değirmen çapına ve bölme tipine bağlı olarak genellikle yüksek kromlu dökme demir, orta karbonlu alaşımlı çelik, düşük kromlu dökme demir veya diğer yüksek sertlikli aşınmaya dayanıklı malzemelerdir. Daha büyük değirmenlerde, kaba öğütme bölmesindeki astarların daha yüksek toklukta olması gerekir.
③ Yivli astarlar, daha yüksek değirmen hızlarında daha da iyi performans gösterir.
④ Malzemenin oluklara yapışmasını önlemek için değirmen beslemesinin toplam nem içeriği 2%’den az olmalıdır.
⑤ Besleme malzemesinin d₈₀ değeri 20 mm’den az veya ona eşit olmalıdır.
⑥ Oluk boyutları, en büyük bilyelerin çapına göre tasarlanır. Oluk etkisini daha belirgin hale getirmek için daha büyük bilyeler kullanılması ve çok aşamalı bilye derecelendirmelerinden kaçınılması tavsiye edilir. Zhengzhou Alüminyum Fabrikası'nın çimento tesisi, dört aşamalı bilye kademelendirme sisteminden, her biri 50% olan iki aşamalı büyük bilye sistemine geçmiştir; Changlv Çimento Fabrikası ise en büyük bilyeler arasındaki boşlukları küçük bilyelerle dolduran iki aşamalı bir kademelendirme sistemi benimsemiştir – her iki tesis de iyi sonuçlar elde etmiştir. Büyük bilyeler arasındaki boşlukları doldurmak için küçük bilyeler kullanıldığında, küçük bilyenin çapı d₁ = 0,414d’dir (burada d, büyük bilyenin çapıdır, mm). Küçük bilye yükü, o bölmedeki toplam bilye yükünün 4%–5%’si kadar olmalıdır.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian