
Rohrkugelmühle
Produktübersicht Die Rohrmühle ist eine äußerst wichtige Feinmahlanlage…

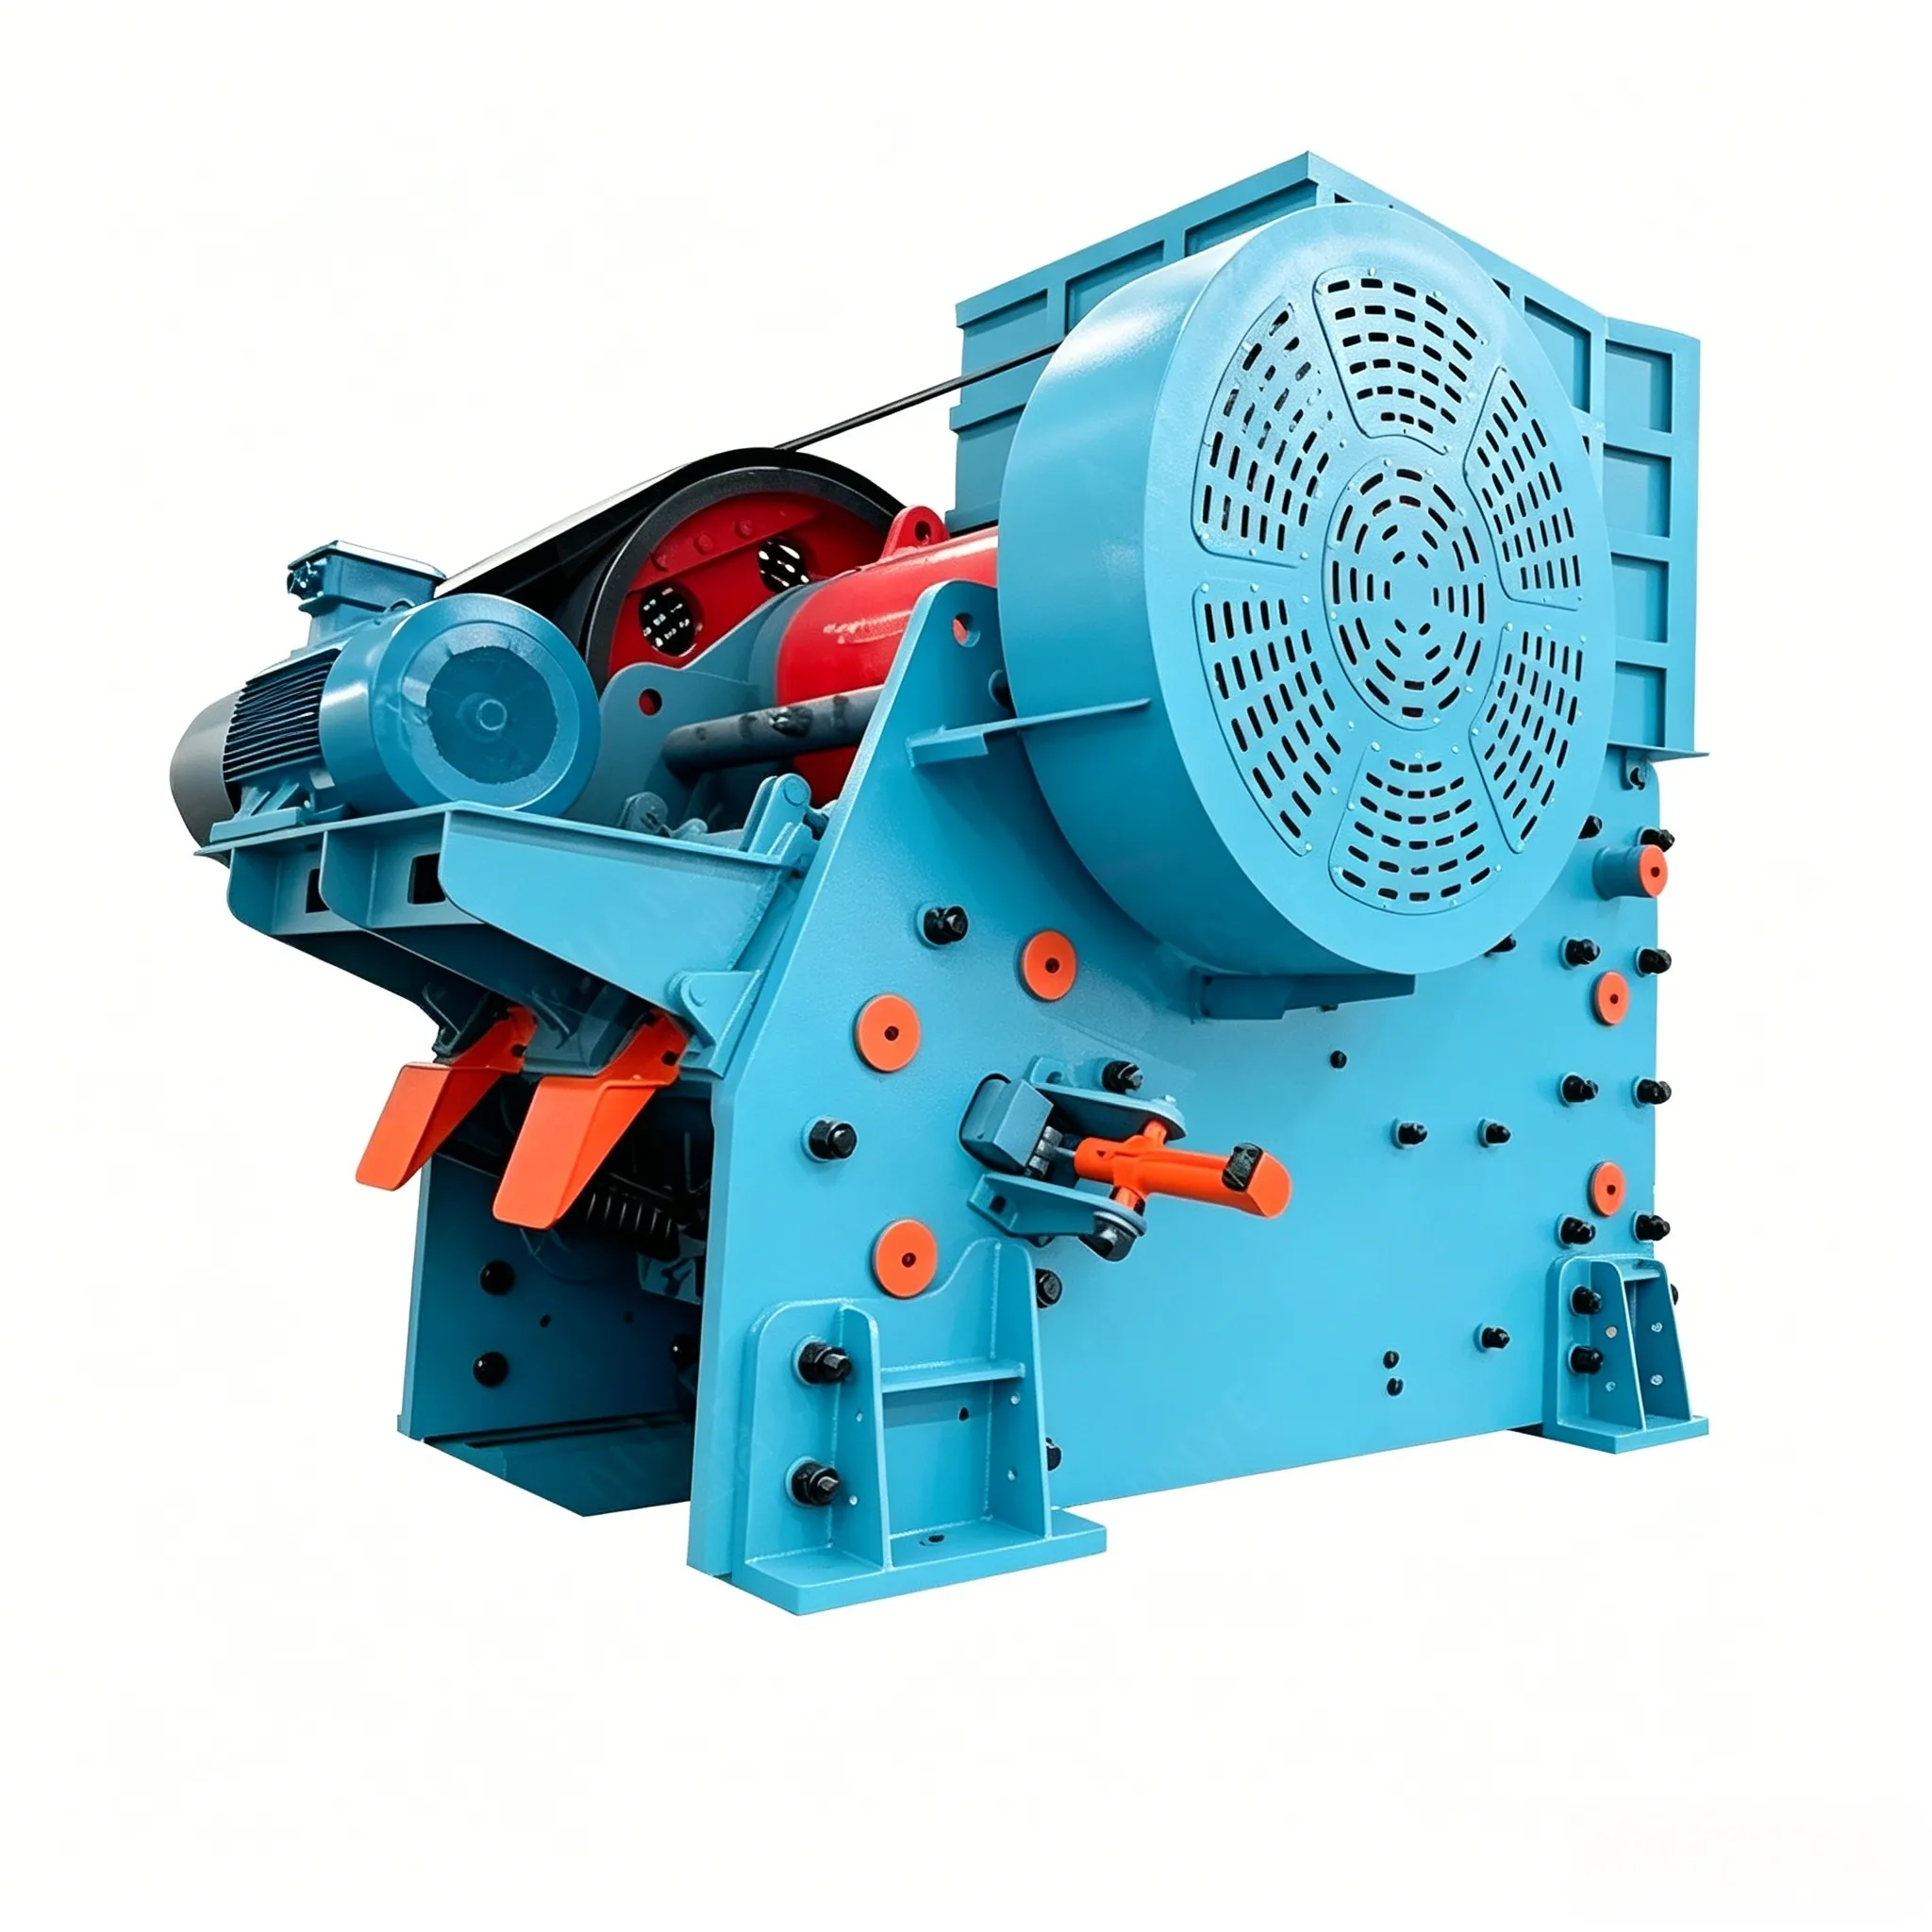
Die Installationsanleitung für Backenbrecher Die technischen Daten sind im Wesentlichen identisch; Unterschiede ergeben sich lediglich aus dem Gewicht und der Bauform der einzelnen Komponenten.
Backenbrecher werden in der Regel auf Betonfundamenten aufgestellt. Um Vibrationen und Lärm zu reduzieren, empfiehlt es sich, zwischen dem Brecher und dem Betonfundament Hartholzunterlagen, Gummistreifen oder andere Dämpfungsmaterialien anzubringen. Große Brecher sollten auf in das Fundament eingelassenen Stahlträgern aufgestellt werden, wobei zwischen dem Rahmen und den Stahlträgern elastische Unterlagen angebracht werden sollten.
Das Fundament des Brechers muss vom Fundament des Werksgebäudes entkoppelt sein, um zu verhindern, dass schädliche, vom Brecher erzeugte Schwingungen auf das Werk übertragen werden. Höhe, Tiefe und Fläche des Fundaments sind für jede Brecherspezifikation individuell auf der Grundlage der Bodenverhältnisse zu berechnen.
Bei der Auslegung des Fundaments sind die Installation des Förderbandes zur Aufnahme des zerkleinerten Materials, der Platzbedarf für den Austausch der Kniehebelplatte und die Reparatur der Einstellvorrichtung sowie die Bereitstellung von Zugangsöffnungen für die Montage der Fundamentbolzen zu berücksichtigen. Das Brechgut muss über die Längsauslaufrutsche unterhalb des Brechers ausgetragen werden; eine Entleerung seitlich des Fundaments ist nicht zulässig. Auf der Auslaufrutsche des Fundaments ist eine Schicht aus Metallblech anzubringen. Der Tunnel im Fundament muss eine ausreichende Höhe aufweisen, damit das Brechgut ungehindert abtransportiert werden kann.
Zum Heben schwerer Teile der Brechanlage sind im Brechgebäude bewegliche Hebezeuge (z. B. ein Laufkran usw.) vorzusehen. Die Hebezeuge müssen entsprechend dem Gewicht der schwersten Bauteile der Brechanlage ausgewählt werden.
2.6.1.1 Montage des Rahmens
Vor der Montage muss der zusammengebaute Rahmen sorgfältig geprüft werden, um sicherzustellen, dass alle Passflächen korrekt sind. Der untere Rahmen wird mithilfe von Stahlkeilen auf dem Fundament justiert. Die Passstifte an der Verbindungsfläche zwischen Ober- und Unterrahmen sind bei der Montage des Oberrahmens einzusetzen. Die Nivellierung und vertikale Ausrichtung des Rahmens erfolgt unter Verwendung der Lager als Bezugsebenen. Die zulässigen Abweichungen für die Quer- und Längsnivellierung des Rahmens müssen den in Tabelle 2-7 angegebenen Anforderungen entsprechen.
Bei der Kontaktfläche der Passflächen dürfen die lokalen Spalte, wenn die Schrauben nicht angezogen sind, 0,1 mm nicht überschreiten. Die Länge jedes Spaltsegments darf 150 mm nicht überschreiten, und die gesamte kumulierte Spaltlänge darf 10% des Gesamtumfangs der Passfläche nicht überschreiten.
Handelt es sich bei der Rahmenwand um eine abnehmbare Ausführung, ist darauf zu achten, dass die Seitenplatten des Brechers parallel zueinander verlaufen und dass die vordere Wandplatte senkrecht zu den Seitenwandplatten steht, sodass ein Rechteck entsteht. Um eine feste Verbindung der abnehmbaren Wandplatten zu gewährleisten, müssen die Spannschrauben vor dem Einbau auf 400 °C vorgewärmt werden.
Nach der Montage und Ausrichtung des Rahmens ziehen Sie die Fundamentbolzen fest und führen Sie eine Nachverfugung in den Fugen zwischen Rahmen und Fundament durch. Der Fugenmörtel muss eine gute Fließfähigkeit aufweisen, damit er alle Ecken erreicht und eine lückenlose und feste Fugenmörtelschicht bildet.
Sobald die Mörtelschicht ausgehärtet ist und die Fundamentmuttern nachgezogen wurden, kann mit der Montage der übrigen Bauteile des Brechers fortgefahren werden.
Bei dem zusammengebauten Rahmen ist zunächst die feste Backenplatte zu montieren. Zwischen der Vorderwand und der festen Backenplatte sowie zwischen der Rückwand und dem hinteren Stützsitz ist eine Schicht aus einer Zinklegierung einzugießen. Während des Gießvorgangs sind alle Spalten mit Asbest oder mit Asbest vermischter Tonerde zu verschließen, um ein Austreten von geschmolzenem Metall zu verhindern. Die Schrauben für die feste Backenplatte und den hinteren Stützsitz sind nach dem Abkühlen der Zinklegierung festzuziehen.
2.6.1.2 Einbau der Schwenkbacke und der Welle
Beim Einsetzen der montierten Schwenkbacke (komplett mit Welle und Auskleidungsplatten) in den Rahmen müssen die Wellenzapfen in die Lagerschalen einrasten. Zwischen der Lagerschale und der Stirnfläche der Druckanschlagschulter der Schwenkbackenwelle ist ein vorgeschriebenes Spiel einzuhalten.
Zudem ist darauf zu achten, dass alle Gleitflächen ordnungsgemäß geschmiert sind. Anschließend ist die obere Lagerschale in Position zu bringen und die Lagerkappe mit Schrauben festzuziehen.
Bei der Montage ist außerdem darauf zu achten, dass die feste Backenplatte und die bewegliche Backenplatte so positioniert werden, dass die Erhebungen der einen mit den Vertiefungen der anderen fluchten (d. h., die Brechflächen sind versetzt angeordnet).
2.6.1.3 Einbau der Pleuelstange und der Exzenterwelle
Vor dem Einbau der Pleuelstange ist der Sitz zwischen der Pleuellagerschale und dem entsprechenden Zapfen der Exzenterwelle zu überprüfen. Gleichzeitig ist auch der Sitz des Hauptlagers am Rahmen zu überprüfen. Der Sitz zwischen der Exzenterwelle und dem Hauptlager muss den Anforderungen in Tabelle 2-7 entsprechen.
Für den Einbau der Pleuelstange sollten die Teile der Pleuelstange und der Exzenterwelle nach Möglichkeit vorab zusammengebaut werden. Die vormontierte Pleuelstange und die Exzenterwelle sind anschließend auf die Hauptlager zu montieren; danach wird die obere Lagerschale angebracht und die Lagerdeckel mit Muttern festgezogen.
Falls eine Vormontage der Pleuelstange mit der Exzenterwelle nicht möglich ist, legen Sie zunächst den Pleuelkörper (ohne Pleuelkopf) auf eine zuvor vorbereitete Auflage im Rahmen und stützen Sie ihn sicher ab, damit er nicht umkippt. Setzen Sie anschließend die Exzenterwelle in die Hauptlager ein. Anschließend montieren Sie die obere Lagerschale, die Hauptlagerkappe sowie die Ölauffangwannen usw. Das Pleuellager muss korrekt auf dem Exzenterwellenzapfen sitzen, und die Lagerkappe ist mit Schrauben festzuziehen. Beim Anziehen der Hauptlager und Pleuellager ist zu prüfen, ob sich die Welle innerhalb der Lager frei drehen lässt.
2.6.1.4 Einbau der Umschaltplatte und der Zugstange
Montieren Sie zunächst die vordere Kniegelenkplatte, während Sie die Verbindungsstange mit einem Kran zur Vorderwand des Rahmens ziehen. Montieren Sie anschließend die hintere Kniegelenkplatte. Nach der Montage der Kniegelenkplatte muss der Kran die Baugruppe weiterhin festhalten, bis die Zugfeder und die Zugstange montiert sind; danach kann der Kran entfernt werden.
Ob die Kipphebelplatte korrekt in die Kipphebelsitze passt, ist sorgfältig mit “roter Bleistiftpaste” (Technikerblau oder Markierungspaste) zu überprüfen. Im Allgemeinen darf die Kontaktlänge zwischen der Kniehebelplatte und dem Kniehebelsitz nicht weniger als 60% der Gesamtlänge betragen, und die Länge eines lokalen Spaltes darf 10% der Gesamtlänge nicht überschreiten.
Die Einpresslänge der Zugfeder ist in der Praxis so einzustellen, dass ihre Vorspannung angemessen ist.
2.6.1.5 Zulässige Montageabweichungen und Prüfverfahren für Backenbrecher
Die zulässigen Einbauabweichungen und Prüfverfahren für Backenbrecher müssen den Anforderungen in Tabelle 2-7 entsprechen.
Tabelle 2-7 Zulässige Abweichungen bei der Installation von Backenbrechern
| Artikelnummer | Projekt | zulässige Abweichung | Einheit | Prüfverfahren | ||
| 1 | Grundinstallation | Längs- und Quermittellinien | 3.0 | mm | Messprüfung | |
| 2 | Höhe | ±5,0 | mm | Prüfung des Füllstandsmessers und des Füllstandslineals | ||
| 3 | Montage des Maschinensockels | Längsgeradheit | 0.5/1000 | eins | Prüfung des Füllstandsmessers | |
| 4 | Horizontale Ebenheit | 0.15/1000 | eins | Prüfung des Füllstandsmessers | ||
| 5 | Lagerhülse der beweglichen Backe – Passung zum Achsdurchmesser | Kontaktwinkel | 100-120 | mm | Messen und mit einem Lineal überprüfen | |
| 6 | Anzahl der Kontaktpunkte bei 25 mm × 25 mm | ≥1 | a | Sichtprüfung und Maßbandmessung | ||
| 7 | Freiraum nach oben | (0,001–0,0015)d | eins | Prüfung eines Aluminium-Mikrometers | ||
| 8 | Hauptwellenlagerschale – Passung zum Achsendurchmesser | Kontaktwinkel | 100-120 | (°) | Messprüfung | |
| 9 | Anzahl der Kontaktpunkte bei 25 mm × 25 mm | Kupferfliese | >3 | a | Prüfung des Färbeverfahrens | |
| Fliese aus Lagerlegierung | >2 | a | Sichtprüfung und Maßbandmessung | |||
| 10 | Berechnen Sie den oberen Freiraum auf der Grundlage des Wellendurchmessers d | (0,001–0,0015)d | eins | Mit einem Aluminium-Mikrometer prüfen | ||
| Abstand auf jeder Seite | das 0,5- bis 1,0-fache des oberen Freiraums | zwei | Einsetzprüfung mit Fühlerlehre | |||





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian