
Döner kırıcı
Döner Kırıcı Türleri Döner kırıcılar, endüstride… yılından beri kullanılmaktadır.

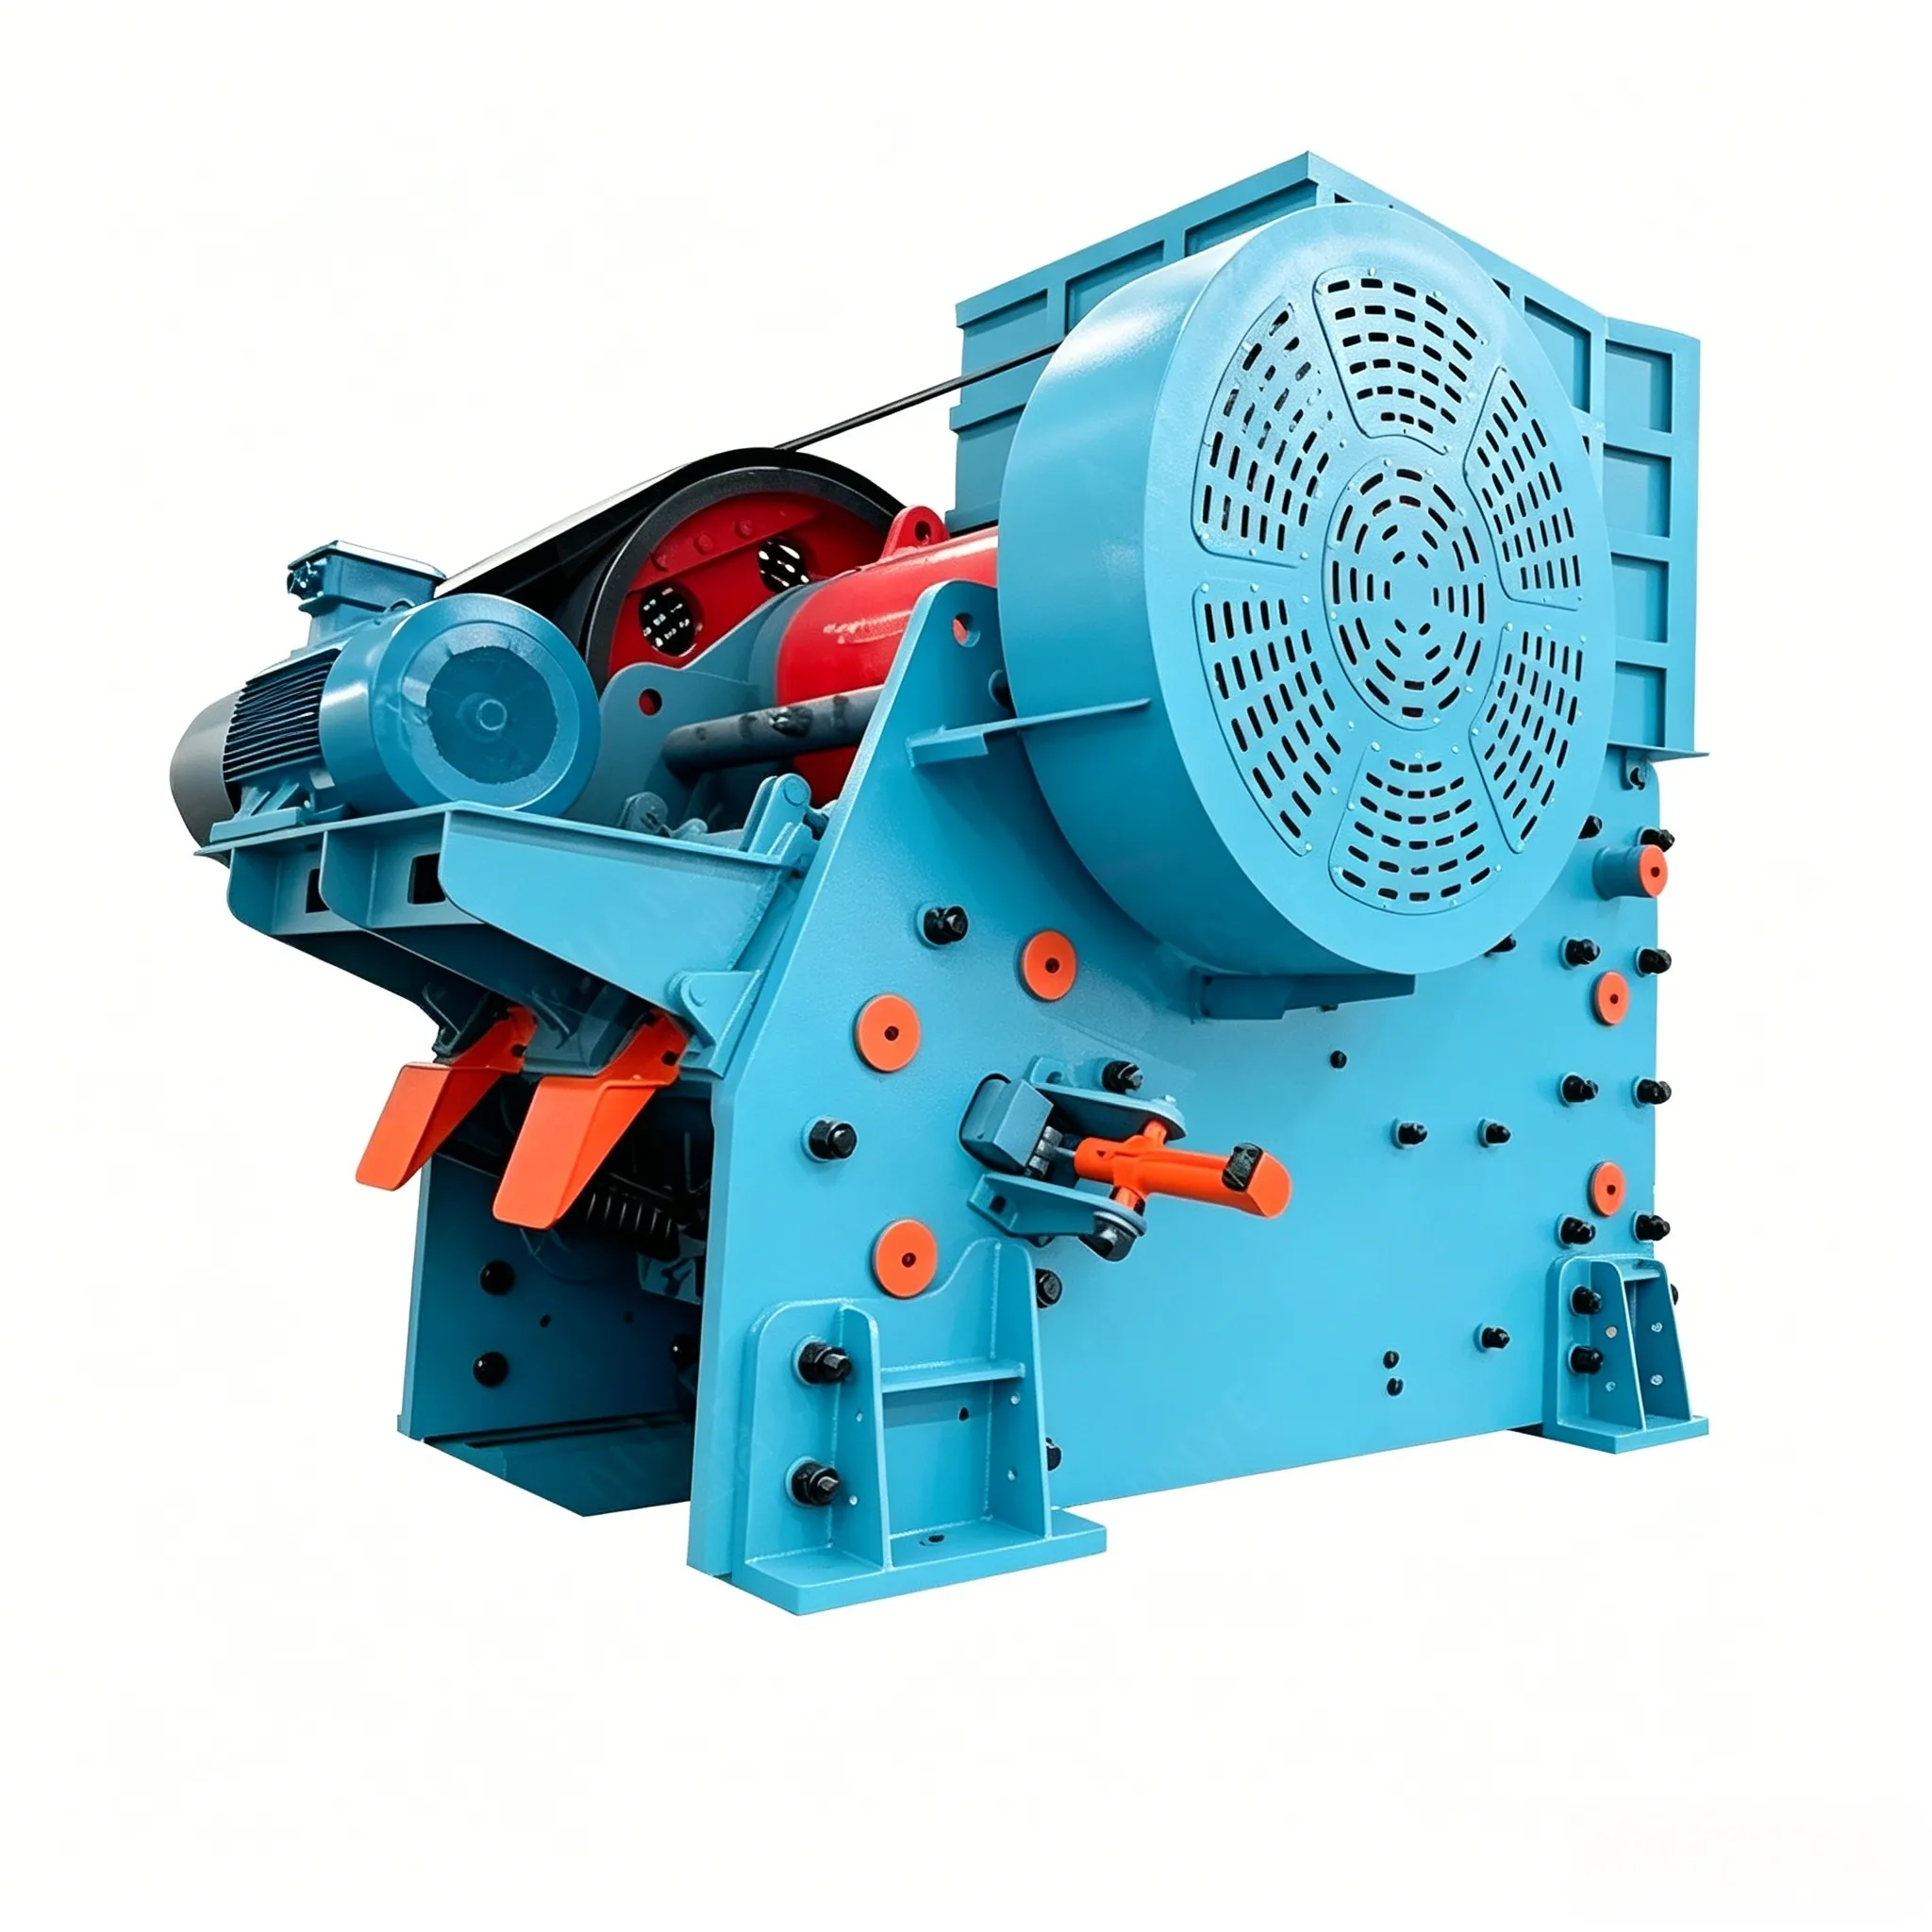
Kurulum prosedürü çene kırıcılar Tüm teknik özellikler temelde aynıdır; aradaki farklar yalnızca tek tek bileşenlerin ağırlığı ve yapısal biçimine bağlıdır.
Çeneli kırıcılar genellikle beton temeller üzerine kurulur. Titreşimi ve gürültüyü azaltmak için, kırıcı ile beton temel arasına sert ahşap pedler, lastik şeritler veya diğer sönümleyici malzemeler yerleştirilmesi tavsiye edilir. Büyük kırıcılar, temele gömülmüş çelik kirişler üzerine kurulmalı ve çerçeve ile çelik kirişler arasına elastik pedler yerleştirilmelidir.
Kırıcının ürettiği zararlı titreşimlerin tesise iletilmesini önlemek için, kırıcı temeli tesis zemin temeli ile birbirinden izole edilmelidir. Temelin yüksekliği, derinliği ve alanı, zemin koşullarına göre her bir kırıcı spesifikasyonu için ayrı ayrı hesaplanmalıdır.
Temeli tasarlarken, kırılmış ürünü almak üzere konveyör bandının kurulumu, mafsal plakasının değiştirilmesi ve ayar cihazının onarımı için gerekli alanın yanı sıra, temel cıvatalarının takılması için erişim açıklıklarının sağlanmasına da dikkat edilmelidir. Kırılmış ürün, kırıcının altındaki uzunlamasına boşaltma oluğu aracılığıyla boşaltılmalıdır; temelin yanından boşaltma yapılmasına izin verilmez. Temelin boşaltma oluğunun üzerine bir metal levha tabakası döşenmelidir. Temeldeki tünel, kırılmış ürünün engelsiz bir şekilde dışarı taşınabilmesi için yeterli yüksekliğe sahip olmalıdır.
Kırıcının ağır parçalarını kaldırmak için, kırıcı binasında hareketli kaldırma ekipmanı (tavan vinci vb.) bulunmalıdır. Kaldırma ekipmanı, kırıcının en ağır bileşenlerinin ağırlığına göre seçilmelidir.
2.6.1.1 Çerçevenin Montajı
Kurulumdan önce, monte edilmiş çerçeve, tüm birleşme yüzeylerinin doğru olduğundan emin olmak için dikkatlice incelenmelidir. Alt çerçeve, çelik takozlar kullanılarak temele ayarlanır. Üst ve alt çerçeveler arasındaki birleşme yüzeyindeki pimler, üst çerçeve monte edildiğinde takılmalıdır. Çerçevenin tesviyesi ve dikey hizalaması, yataklar referans yüzey olarak kullanılarak gerçekleştirilmelidir. Çerçevenin enine ve boyuna düzlüğü için izin verilen sapmalar, Tablo 2-7'de belirtilen gerekliliklere uygun olmalıdır.
Birleşme yüzeylerindeki temas noktalarında, cıvatalar sıkılmadığında yerel boşluklar 0,1 mm’yi aşmamalıdır. Her bir boşluk segmentinin uzunluğu 150 mm’yi aşmamalı ve toplam birikimli boşluk uzunluğu, birleşme yüzeyinin toplam çevresinin 10%’sini aşmamalıdır.
Çerçeve duvarı sökülebilir tipteyse, kırıcının yan plakalarının birbirine paralel olmasına ve ön duvar plakasının yan duvar plakalarına dik olarak bir dikdörtgen oluşturmasına özen gösterilmelidir. Çıkarılabilir duvar plakalarının sıkı bir şekilde birleşmesini sağlamak için, gergi cıvataları montajdan önce 400°C'ye ısıtılmalıdır.
Çerçeveyi monte edip hizaladıktan sonra, temel cıvatalarını sıkın ve çerçeve ile temel arasındaki boşluklara ikincil derz dolgusu uygulayın. Derz dolgusu, tüm köşelere ulaşarak eksiksiz ve sağlam bir derz tabakası oluşturacak şekilde iyi akışkanlığa sahip olmalıdır.
Harç tabakası sertleştikten ve temel somunları yeniden sıkıldıktan sonra, kırıcının diğer bileşenlerinin montajına devam edilebilir.
Montajı tamamlanmış çerçeve için, önce sabit çene plakası takılmalıdır. Ön duvar ile sabit çene plakası arasına ve arka duvar ile arka destek yuvası arasına bir kat çinko alaşımı dökülmelidir. Döküm sırasında, erimiş metalin sızmasını önlemek için tüm boşluklar asbest veya asbestle karıştırılmış kil ile doldurulmalıdır. Çinko alaşımı soğuduktan sonra sabit çene plakası ve arka destek yuvası için cıvatalar sıkılmalıdır.
2.6.1.2 Salıncak Çenesi ve Milin Montajı
Montajı tamamlanmış salıncak çenesi (mil ve astar plakalarıyla birlikte) çerçeveye yerleştirilirken, milin muyluları yatak yuvalarına girmelidir. Yatak yuvası ile salıncak çenesi milinin itme omzunun uç yüzeyi arasında belirtilen bir boşluk bırakılmalıdır.
Ayrıca, tüm kayma yüzeylerinin uygun şekilde yağlandığından emin olunmalıdır. Ardından, üst yatak gövdesi yerine yerleştirilmeli ve yatak kapağı cıvatalarla sıkılmalıdır.
Kurulum sırasında, sabit çene plakası ile hareketli çene plakasının, birinin tepe noktaları diğerinin çukur noktalarıyla hizalanacak şekilde konumlandırılmasına da özen gösterilmelidir (yani, kırma yüzeyleri birbirine kaydırılmış bir düzenlemede olmalıdır).
2.6.1.3 Bağlantı Çubuğu ve Eksantrik Mili Montajı
Bağlantı kolunu monte etmeden önce, bağlantı kolu yatak yuvası ile eksantrik milin ilgili muylusu arasındaki oturma kontrol edilmelidir. Aynı zamanda, ana yatağın şasi ile olan oturması da kontrol edilmelidir. Eksantrik mil ile ana yatak arasındaki oturma, Tablo 2-7’deki gerekliliklere uygun olmalıdır.
Bağlantı çubuğunun montajı için, mümkünse bağlantı çubuğu ve eksantrik mil parçalarının önceden birleştirilmesi tercih edilir. Önceden birleştirilmiş bağlantı çubuğu ve eksantrik mil daha sonra ana yataklara takılmalı, ardından üst yatak gövdesi takılmalı ve yatak kapağı somunlarla sıkılmalıdır.
Bağlantı kolunun eksantrik mil ile ön montajı mümkün değilse, öncelikle bağlantı kolu gövdesini (bağlantı kolu başlığı hariç) şasi içindeki önceden hazırlanmış bir desteğin üzerine yerleştirin ve devrilmesini önlemek için sağlam bir şekilde sabitleyin. Ardından eksantrik mili ana yataklara takın. Ardından, üst yatak kovanını, ana yatak kapağını ve yağ toplayıcıları vb. takın. Bağlantı kolu yatağı, eksantrik mil muylusuna tam olarak oturmalıdır ve yatak kapağı cıvatalarla sıkılmalıdır. Ana yatakları ve bağlantı kolu yataklarını sıkarken, milin yataklar içinde serbestçe dönüp dönmediği kontrol edilmelidir.
2.6.1.4 Geçiş Plakasının ve Çekme Çubuğunun Montajı
Öncelikle, bir vinç yardımıyla bağlantı çubuğunu şasinin ön duvarına doğru çekerken ön mafsal plakasını takın. Ardından arka mafsal plakasını takın. Mafsal plakası takıldıktan sonra, gergi yayı ve çekme çubuğu takılana kadar vinç, montaj grubunu tutmaya devam etmelidir; bu işlem tamamlandıktan sonra vinç kaldırılabilir.
Toggle plakasının toggle yuvalarına doğru şekilde oturup oturmadığı, “kırmızı kurşun macunu” (mühendis mavisi veya işaretleme macunu) kullanılarak dikkatlice kontrol edilmelidir. Genel olarak, mafsal plakası ile mafsal yuvası arasındaki temas uzunluğu, toplam uzunluğun 60%'sinden az olmamalı ve herhangi bir yerel boşluğun uzunluğu, toplam uzunluğun 10%'sini aşmamalıdır.
Gerilim yayının sıkıştırılmış uzunluğu, gerginliğinin uygun olması için uygulamada ayarlanmalıdır.
2.6.1.5 Çeneli Kırıcı için İzin Verilen Kurulum Sapmaları ve Denetim Yöntemleri
Çeneli kırıcı için izin verilen kurulum sapmaları ve denetim yöntemleri, Tablo 2-7’deki gerekliliklere uygun olmalıdır.
Tablo 2-7: Çeneli Kırıcı Kurulumu İçin İzin Verilen Sapmalar
| ürün numarası | proje | izin verilen sapma | birim | Denetim Yöntemi | ||
| 1 | Temel kurulum | Boyuna ve enine merkez çizgileri | 3.0 | mm | Ölçüm denetimi | |
| 2 | yükseklik | ±5,0 | mm | Seviye göstergesi ve seviye cetvelinin incelenmesi | ||
| 3 | Makine tabanının montajı | Boyuna düzlük | 0.5/1000 | bir | Seviye ölçer kontrolü | |
| 4 | Yatay düzlük | 0.15/1000 | bir | Seviye ölçer kontrolü | ||
| 5 | Hareketli çene yatak yuvası – Aks çapı uyumu | temas açısı | 100-120 | mm | Ölçün ve bir cetvelle kontrol edin | |
| 6 | 25 mm × 25 mm için temas noktası sayısı | ≥1 | a | Gözle inceleme ve şerit metre ile ölçüm | ||
| 7 | En üst boşluk | (0,001–0,0015)d | bir | Alüminyum mikrometrenin incelenmesi | ||
| 8 | Ana mil yatak yuvası – Mil çapı uyumu | temas açısı | 100-120 | (°) | Ölçüm denetimi | |
| 9 | 25 mm × 25 mm için temas noktası sayısı | Bakır kiremit | >3 | a | Renkleme yönteminin denetimi | |
| Rulman alaşımlı karo | >2 | a | Gözle inceleme ve şerit metre ile ölçüm | |||
| 10 | Mil çapı d'ye göre üst boşluğu hesaplayın | (0,001~0,0015)d | bir | Alüminyum mikrometre ile kontrol edin | ||
| Her iki taraftaki boşluk | Üst açıklığın 0,5 ila 1,0 katı | iki | Kalınlık ölçer ile yerleştirme kontrolü | |||





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian