
Kinu cha Raymond cha Mkononi
Utangulizi wa Kinu cha Raymond kinachohamishika Kinu cha Raymond kinachohamishika (kinachoitwa…

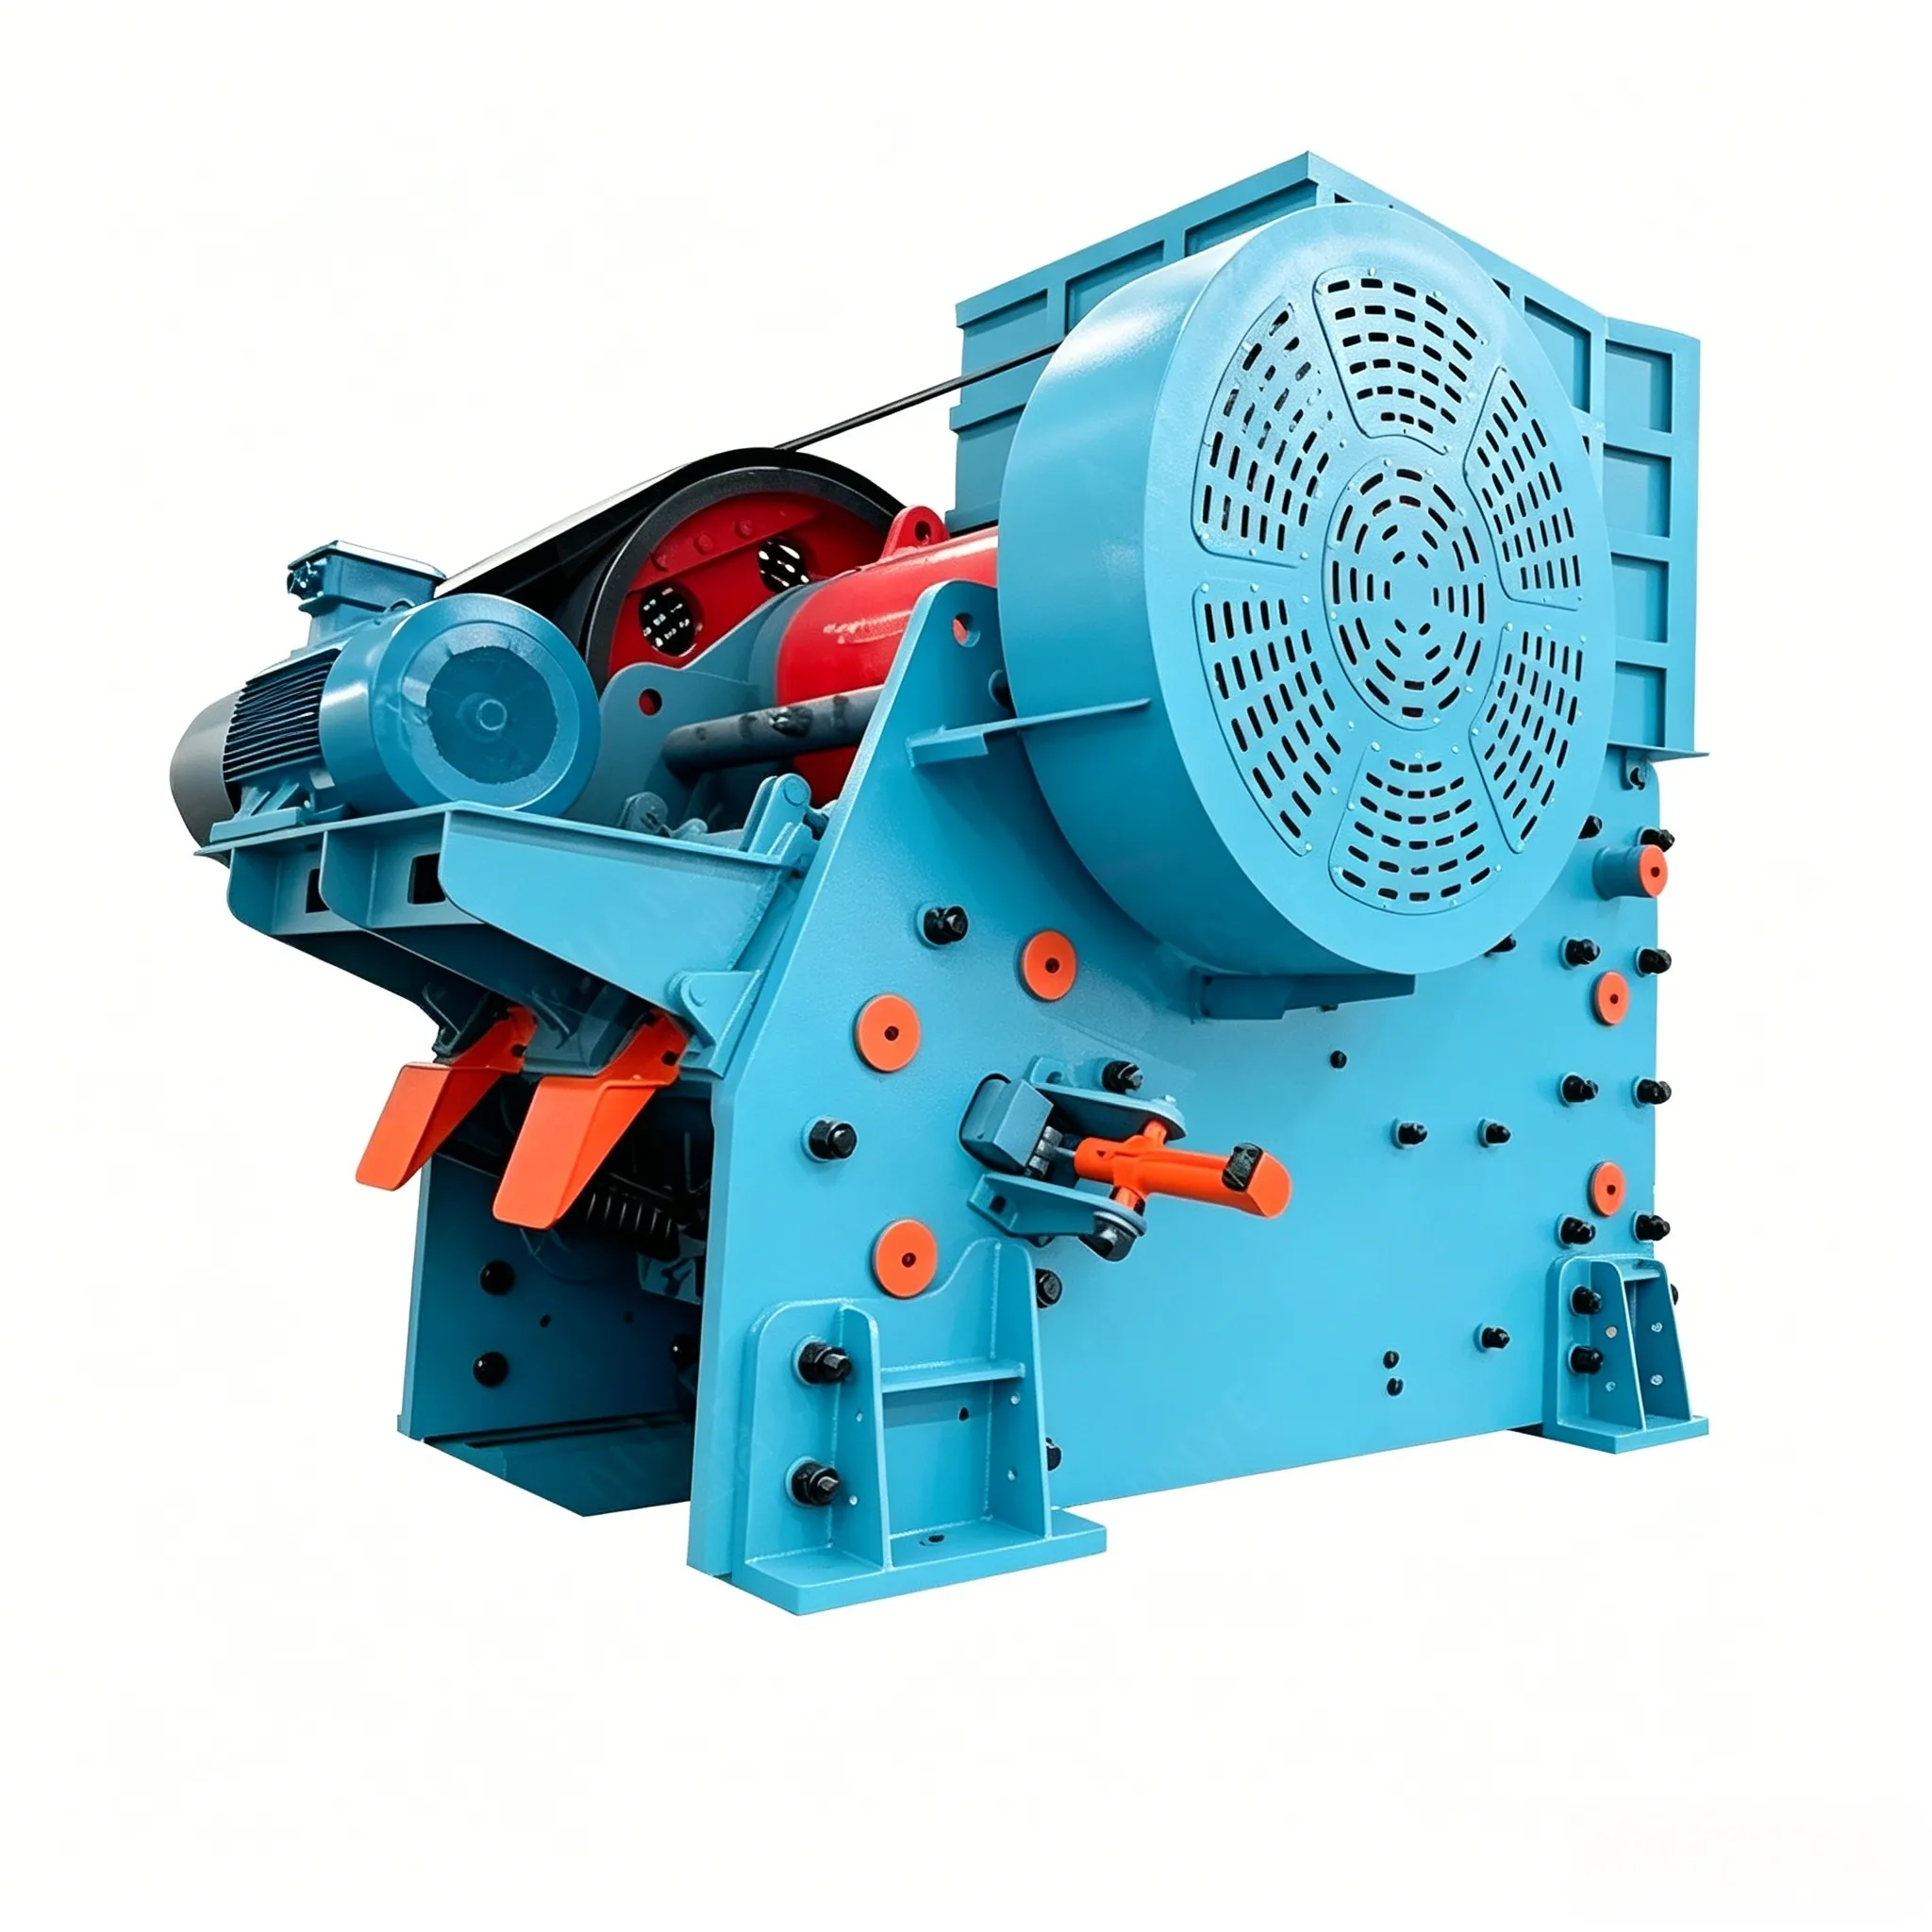
Mchakato wa ufungaji wa Vikandaji vya taya ya vipimo vyote kimsingi ni sawa, tofauti zikitegemea tu uzito na muundo wa kimuundo wa vipengele binafsi.
Vikandaji vya taya kwa kawaida huwekwa juu ya misingi ya saruji. Ili kupunguza mtetemo na kelele, inashauriwa kuweka pedi za mbao ngumu, vipande vya mpira, au vifaa vingine vinavyopunguza mtetemo kati ya kikandaji na msingi wa saruji. Vikandaji vikubwa vinapaswa kuwekwa juu ya mihimili ya chuma iliyopachikwa kwenye msingi, na pedi za elastiki kuwekwa kati ya fremu na mihimili ya chuma.
Msingi wa kichakaji lazima utengwe na msingi wa sakafu ya kiwanda ili kuzuia mitetemo hatarishi inayozalishwa na kichakaji isisambazwe kwenye kiwanda. Urefu, kina, na eneo la msingi vitahesabiwa kimoja kimoja kwa kila vipimo vya kichakaji kulingana na hali ya udongo.
Wakati wa kubuni msingi, inapaswa kuzingatiwa ufungaji wa mkanda wa konveya kwa ajili ya kupokea bidhaa zilizopondwa, nafasi inayohitajika kwa ajili ya kubadilisha plati ya toggle na kukarabati kifaa cha kurekebisha, pamoja na kutoa mianya ya kufikia kwa ajili ya kufunga bolti za msingi. Bidhaa iliyopondwa lazima itolewe kupitia mfereji wa kutolea wa mrefu ulio chini ya mashine ya kuponda, na kutolea upande wa msingi hakuruhusiwi. Tabaka la bati la chuma litawekwa juu ya mfereji wa kutolea wa msingi. Handaki lililopo kwenye msingi linapaswa kuwa na urefu wa kutosha ili kuruhusu bidhaa iliyopondwa kusafirishwa nje bila kizuizi.
Kwa kuinua sehemu nzito za kichakaji, vifaa vya kuinua vinavyohamishika (kama vile kreni ya juu, n.k.) vitatolewa katika jengo la kichakaji. Vifaa vya kuinua lazima vichaguliwe kulingana na uzito wa vipengele vizito zaidi vya kichakaji.
2.6.1.1 Ufungaji wa Fremu
Kabla ya ufungaji, fremu iliyokusanywa lazima ikaguliwe kwa makini ili kuhakikisha nyuso zote zinazolingana ni sahihi. Fremu ya chini inarekebishwa kwenye msingi kwa kutumia wedges za chuma. Pini za dowel kwenye uso wa muunganisho kati ya fremu ya juu na fremu ya chini zitafungwa wakati fremu ya juu inapowekwa. Usawazishaji wa usawa na wa wima wa fremu utafanywa kwa kutumia bearings kama nyuso za marejeleo. Upotovu unaoruhusiwa kwa usawa wa msalaba na wa mwelekeo mrefu wa fremu lazima uzingatie mahitaji yaliyoainishwa katika Jedwali 2-7.
Kwa mawasiliano kwenye nyuso zinazolingana, wakati boliti hazijabana, mapengo ya eneo husika hayapaswi kuzidi 0.1 mm. Urefu wa kila kipande cha pengo haupaswi kuzidi 150 mm, na jumla ya urefu wa mapengo haipaswi kuzidi 10⁻³ ya jumla ya mzunguko wa nyuso zinazolingana.
Ikiwa ukuta wa fremu ni wa aina inayoweza kuondolewa, tahadhari inapaswa kuchukuliwa kuhakikisha kwamba sahani za pembeni za kichakata vifaa ziko sambamba, na kwamba sahani ya mbele ya ukuta iko wima kwa sahani za pembeni ili kuunda mstatili. Ili kuhakikisha muunganisho imara wa bati za kuta zinazoweza kuondolewa, boliti za mvutano zinapaswa kupashwa joto hadi 400°C kabla ya ufungaji.
Baada ya kusakinisha na kusawazisha fremu, funga bolti za msingi kwa nguvu na fanya utoaji wa saruji wa pili katika mapengo kati ya fremu na msingi. Saruji inapaswa kuwa na mtiririko mzuri ili ifikie pembe zote, na kuunda tabaka kamili na imara la saruji.
Mara tu tabaka la grout litakapoganda na nati za msingi zikishakazwa tena, ufungaji wa vipengele vingine vya mashine ya kusaga unaweza kuendelea.
Kwa fremu iliyokusanywa, sahani ya taya isiyohamishika itawekwa kwanza. Tabaka la aloi ya zinki litamwagwa kati ya ukuta wa mbele na sahani ya taya isiyohamishika, na kati ya ukuta wa nyuma na kiti cha msaada cha nyuma. Wakati wa kumwaga, mapengo yote yatafungwa kwa asbesto au udongo uliochanganywa na asbesto ili kuzuia kuvuja kwa chuma kilichoyeyushwa. Bolti za sahani ya taya iliyofungwa na kiti cha msaada cha nyuma zitafungwa kwa nguvu baada ya aloi ya zinki kupoa.
2.6.1.2 Ufungaji wa Taya la Kugeuka na Shafu
Unapoweka taya la mzunguko lililokusanywa (likiwa na shafu na sahani za ndani) kwenye fremu, shafu inapaswa kuingia ndani ya maganda ya beari. Nafasi maalum ya utupu inapaswa kuachwa kati ya ganda la beari na uso wa mwisho wa bega la msukumo la shafu ya taya la mzunguko.
Zaidi ya hayo, tahadhari itachukuliwa kuhakikisha kuwa nyuso zote zinazosogea zimepakiwa mafuta ipasavyo. Baada ya hapo, ganda la juu la bearing litawekwa mahali pake na kofia ya bearing ikafungwa kwa boliti.
Wakati wa ufungaji, pia itachukuliwa tahadhari kuhakikisha kwamba sahani ya taya isiyohamishika na sahani ya taya inayohamishika zimewekwa kwa namna kwamba vilele vya moja vinaendana na vilindi vya nyingine (yaani, nyuso za kusaga ziko katika mpangilio wa kupishana).
2.6.1.3 Ufungaji wa Konro na Ekseli isiyo ya Kati
Kabla ya kusakinisha shoka la kuunganisha, inafaa kuangalia uendelevu kati ya ganda la beari la shoka la kuunganisha na sehemu inayolingana ya mhimili wa eksentiriki. Wakati huo huo, inafaa pia kuangalia uendelevu kati ya beari kuu na fremu. Uendelevu kati ya mhimili wa eksentiriki na beari kuu lazima uendane na mahitaji yaliyo katika Jedwali 2-7.
Kwa ufungaji wa mkono wa kuunganisha, ikiwa inawezekana, ni bora kuunganisha awali sehemu za mkono wa kuunganisha na shafu isiyo ya katikati. Mkono wa kuunganisha na shafu isiyo ya katikati zilizounganishwa awali zitafungwa kwenye mabearingi makuu, kisha ganda la juu la bearing litafungwa na kofia ya bearing ikafungwa kwa nati.
Ikiwa huwezi kufanya uunganishaji wa awali wa mkono wa kuunganisha na shafu isiyo ya kawaida, kwanza weka mwili wa mkono wa kuunganisha (bila kichwa chake) kwenye msaada uliotayarishwa awali ndani ya fremu, na uifunge vizuri ili isiyumbuke. Kisha weka shafu isiyo ya kawaida kwenye mabearingi makuu. Kisha, weka ganda la bearing la juu, kofia ya bearing kuu, na wakusanyaji wa mafuta, n.k. Bearing ya mkono wa kuunganisha inapaswa kuendana vizuri na sehemu ya shaft yenye eksentri, na kofia ya bearing inapaswa kubanwa kwa boliti. Wakati ukibana bearing kuu na bearing za mkono wa kuunganisha, hakikisha kwamba shaft inazunguka kwa uhuru ndani ya bearing.
2.6.1.4 Ufungaji wa Bamba la Kubadili na Fimbo ya Kuvuta
Kwanza, weka sahani ya toggle ya mbele, ukitumia krani kuvuta fimbo ya kuunganisha kuelekea ukuta wa mbele wa fremu. Kisha weka sahani ya toggle ya nyuma. Baada ya sahani ya toggle kuwekwa, krani inapaswa kuendelea kushikilia mkusanyiko hadi mzizi wa mvutano na fimbo ya kuvuta ziwekwe; baada ya hapo krani inaweza kuondolewa.
Iwapo sahani ya toggle inaendana ipasavyo na viti vya toggle, inapaswa kukaguliwa kwa makini kwa kutumia “red lead paste” (engineer's blue au mchanganyiko wa alama). Kwa ujumla, urefu wa mgusano kati ya sahani ya toggle na kiti cha toggle haupaswi kuwa chini ya 60% ya urefu wote, na urefu wa pengo lolote la eneo haupaswi kuzidi 10% ya urefu wote.
Urefu ulioshinikizwa wa mzizi wa mvutano utarekebishwa katika matumizi halisi ili ukakamavu wake uwe unaofaa.
2.6.1.5 Upotovu unaoruhusiwa wa ufungaji na mbinu za ukaguzi kwa mashine ya kusaga ya taya
Upotovu unaoruhusiwa wakati wa ufungaji na mbinu za ukaguzi kwa mashine ya kusaga meno lazima zikidhi mahitaji yaliyo katika Jedwali 2-7.
Jedwali 2-7 Upotovu unaoruhusiwa kwa ufungaji wa kipasua mifupa
| nambari ya bidhaa | mradi | upotovu unaoruhusiwa | kitengo | Mbinu ya Ukaguzi | ||
| 1 | Ufungaji wa msingi | Mistari ya katikati ya mwelekeo mrefu na upana | 3.0 | mm | Upimaji wa ukaguzi | |
| 2 | Urefu | ±5.0 | mm | Ukaguzi wa kipimo cha kiwango na ubao wa kiwango | ||
| 3 | Ufungaji wa msingi wa mashine | Usawa wa mwelekeo mrefu | 0.5/1000 | moja | Ukaguzi wa kipimo cha ngazi | |
| 4 | Usawa wa mlalo | 0.15/1000 | moja | Ukaguzi wa kipimo cha ngazi | ||
| 5 | Ganda la bearing la taya linaloweza kusogezwa Kulingana kwa kipenyo cha ekseli | Kona ya mgusano | 100-120 | mm | Pima na uangalie kwa rula | |
| 6 | Idadi ya vituo vya mawasiliano kwa 25mm×25mm | Moja au zaidi | a | Ukaguzi wa macho na upimaji kwa tepi | ||
| 7 | Umbali wa juu | (0.001-0.0015)d | moja | Ukaguzi wa maikromita ya alumini | ||
| 8 | Ganda la beari la shafu kuu Kulingana kwa kipenyo cha ekseli | Kona ya mgusano | 100-120 | (°) | Upimaji wa ukaguzi | |
| 9 | Idadi ya vituo vya mawasiliano kwa 25mm×25mm | Taulo ya shaba | Tatu | a | Ukaguzi wa mbinu ya kupaka rangi | |
| Tile ya aloi ya mabere | Miwili | a | Ukaguzi wa macho na upimaji kwa tepi | |||
| 10 | Kokotoa urefu wa juu wa uwazi kulingana na kipenyo cha shafu d | (0.001~0.0015)d | moja | Angalia kwa maikromita ya alumini. | ||
| Pengo kila upande | 0.5 hadi 1.0 mara ya nafasi ya juu | mbili | Ukaguzi wa uingizaji kwa kipimo cha nafasi | |||




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian