
Máquina de gabarito
Jig – Concentrador por gravidade de alta eficiência: Visão geral do produto Um jig é um concentrador por gravidade…

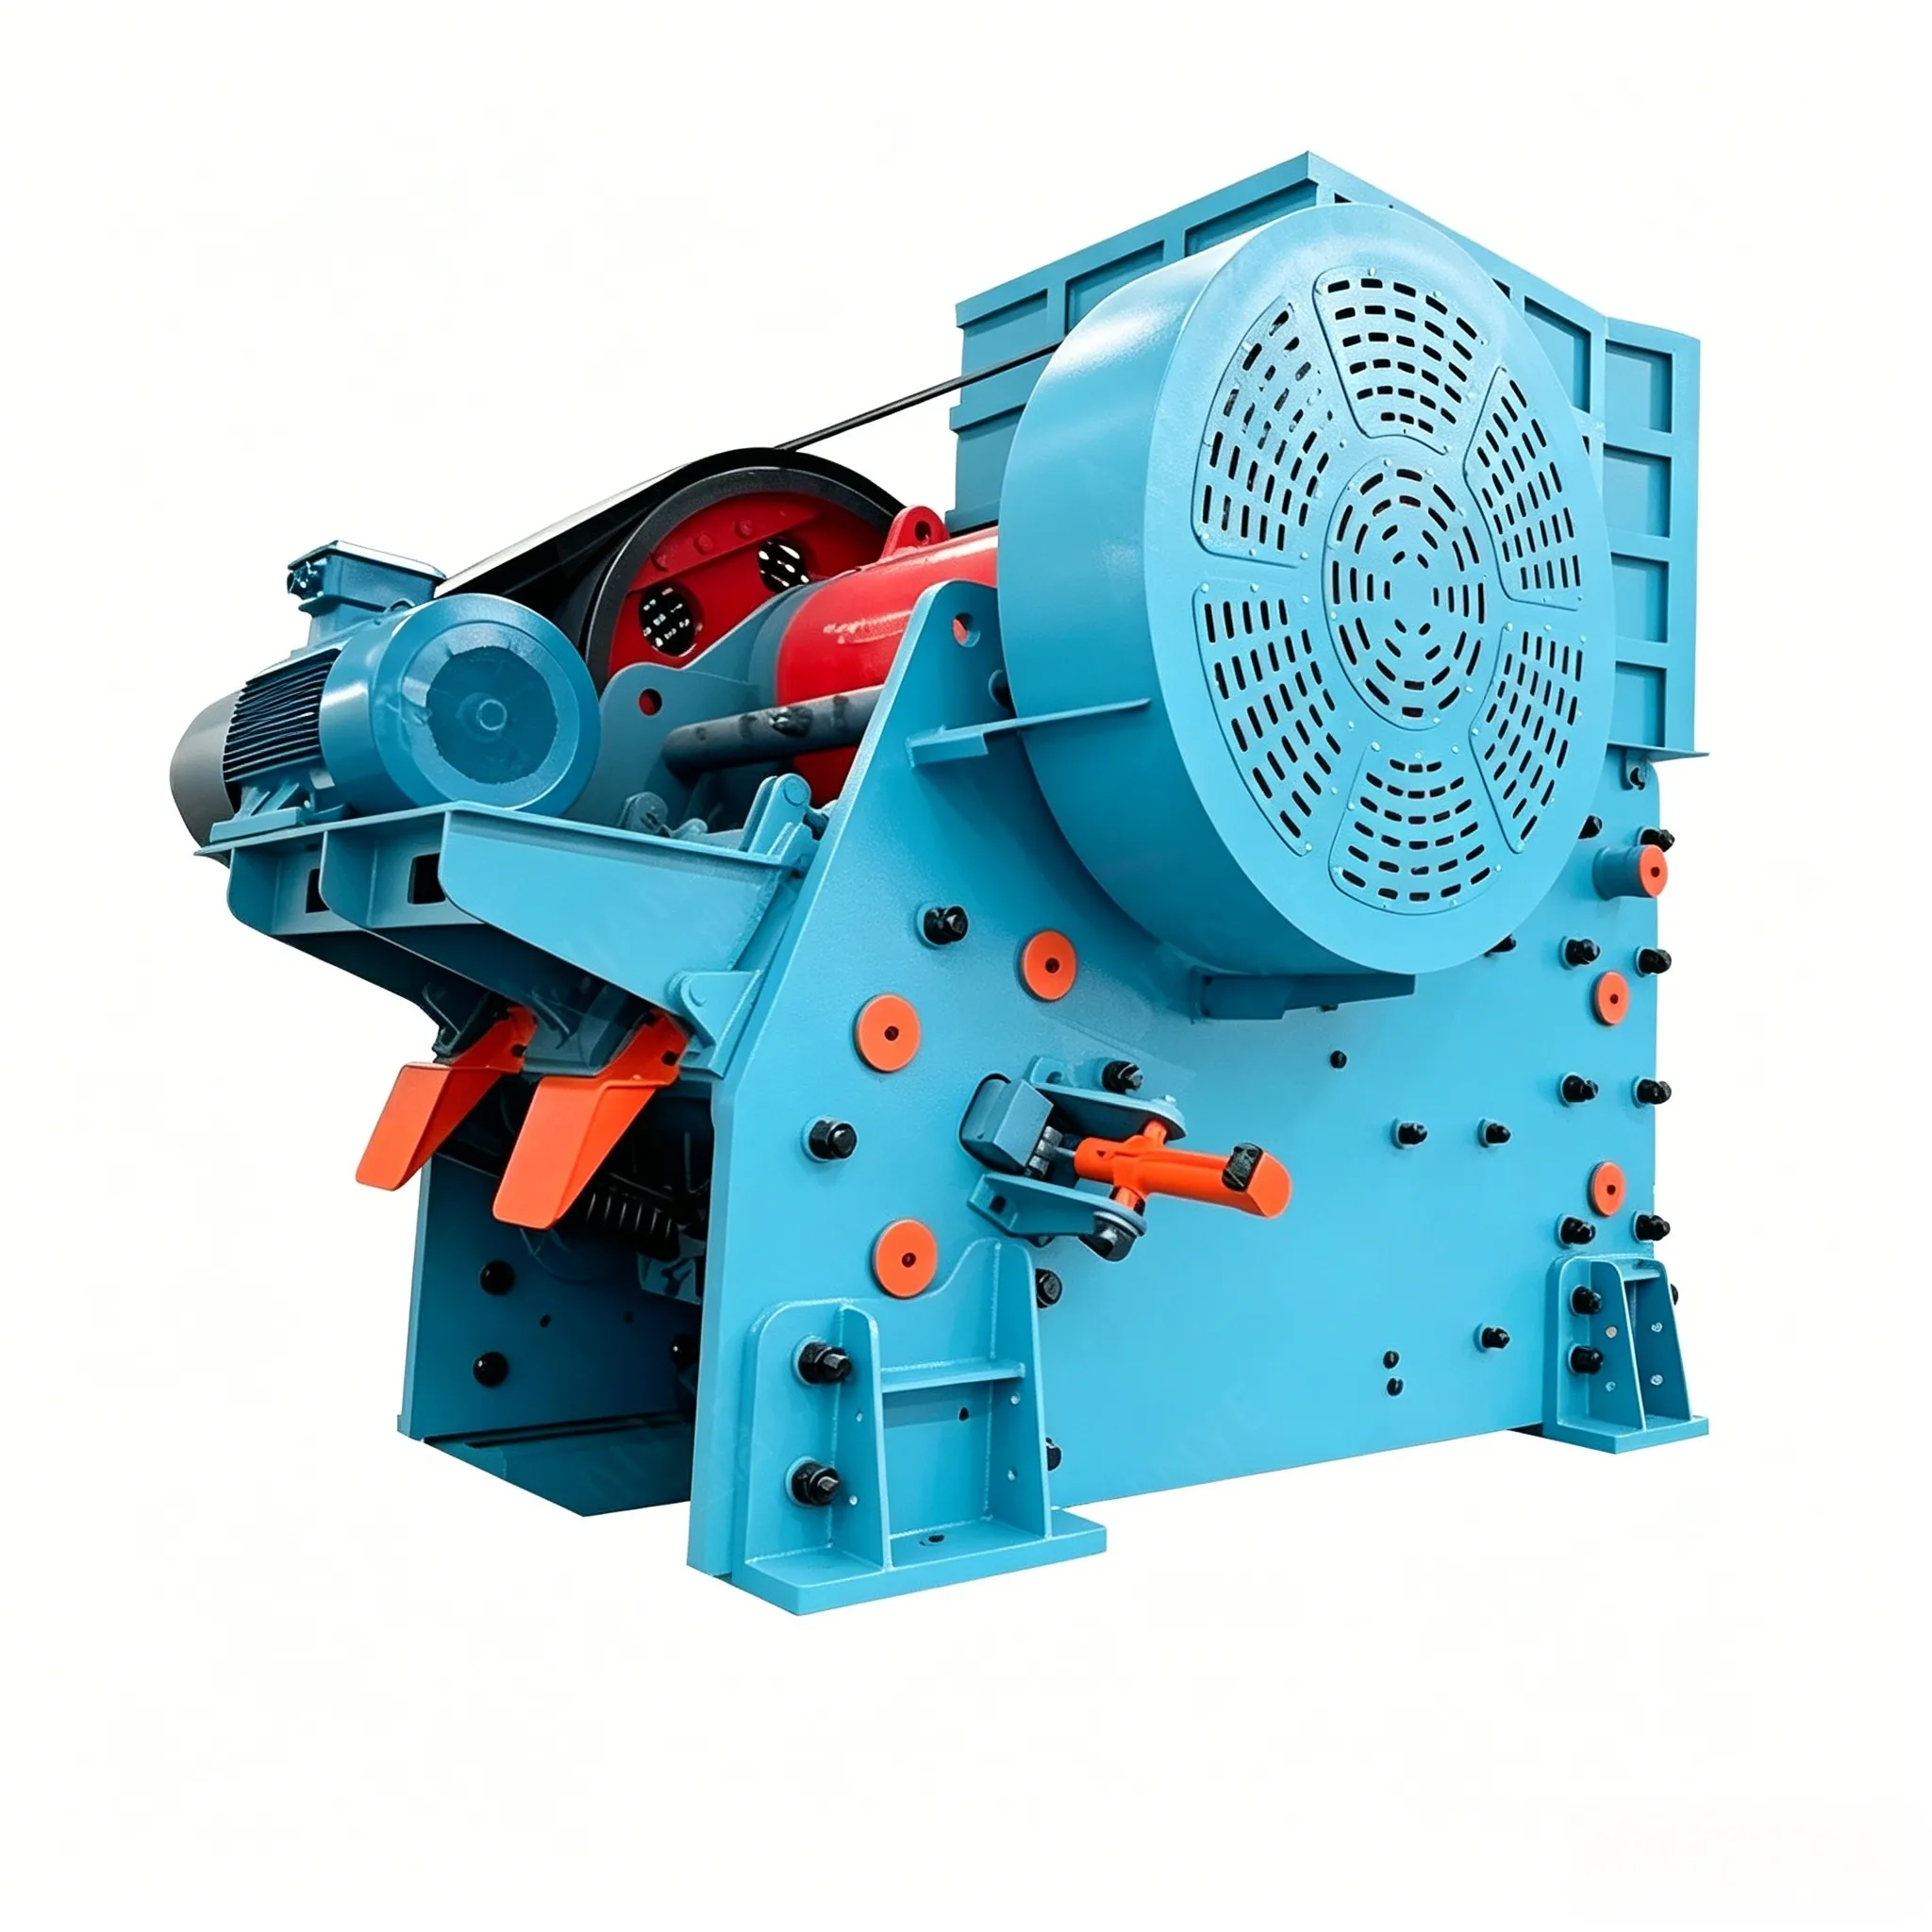
O procedimento de instalação para trituradores de mandíbulas de todas as especificações é essencialmente a mesma, com diferenças que dependem apenas do peso e da forma estrutural de cada componente.
Os britadores de mandíbulas são geralmente instalados sobre sapatas de concreto. Para reduzir a vibração e o ruído, é recomendável colocar almofadas de madeira de lei, tiras de borracha ou outros materiais amortecedores entre o britador e a sapatas de concreto. Britadores de grande porte devem ser instalados sobre vigas de aço embutidas na sapatas, com almofadas elásticas colocadas entre a estrutura e as vigas de aço.
A fundação do triturador deve ser isolada da fundação do piso da fábrica para evitar que as vibrações prejudiciais geradas pelo triturador sejam transmitidas à fábrica. A altura, a profundidade e a área da fundação devem ser calculadas individualmente para cada especificação do triturador, com base nas condições do solo.
Ao projetar a base, deve-se levar em consideração a instalação da esteira transportadora para recebimento do produto triturado, o espaço necessário para a substituição da placa articulada e o reparo do dispositivo de ajuste, bem como a provisão de aberturas de acesso para a instalação dos parafusos de fixação da base. O produto triturado deve ser descarregado através da rampa de descarga longitudinal situada abaixo do triturador, não sendo permitida a descarga pela lateral da fundação. Deve ser colocada uma camada de chapa metálica sobre a rampa de descarga da fundação. O túnel na fundação deve ter altura suficiente para permitir que o produto triturado seja transportado para fora sem obstruções.
Para o içamento de peças pesadas do triturador, deve-se dispor de equipamentos de içamento móveis (como uma ponte rolante, etc.) no prédio do triturador. O equipamento de içamento deve ser selecionado de acordo com o peso dos componentes mais pesados do triturador.
2.6.1.1 Instalação da estrutura
Antes da instalação, a estrutura montada deve ser cuidadosamente inspecionada para garantir que todas as superfícies de encaixe estejam corretas. A estrutura inferior é ajustada na fundação por meio de cunhas de aço. Os pinos de encaixe na superfície de junção entre as estruturas superior e inferior devem ser instalados quando a estrutura superior for montada. O nivelamento e o alinhamento vertical da estrutura devem ser realizados utilizando os rolamentos como superfícies de referência. Os desvios admissíveis para o nivelamento transversal e longitudinal da estrutura devem estar em conformidade com os requisitos especificados na Tabela 2-7.
No que diz respeito ao contato nas superfícies de encaixe, quando os parafusos não estiverem apertados, as folgas locais não devem exceder 0,1 mm. O comprimento de cada segmento de folga não deve exceder 150 mm, e o comprimento total acumulado das folgas não deve exceder 10% do perímetro total da superfície de encaixe.
Se a parede da estrutura for do tipo removível, é preciso tomar cuidado para garantir que as placas laterais do triturador estejam paralelas entre si e que a placa da parede frontal esteja perpendicular às placas laterais, formando um retângulo. Para garantir uma conexão firme das placas de parede removíveis, os parafusos de fixação devem ser pré-aquecidos a 400 °C antes da instalação.
Após instalar e alinhar a estrutura, aperte os parafusos de fundação e realize a injeção secundária de argamassa nas folgas entre a estrutura e a fundação. A argamassa deve ter boa fluidez para que alcance todos os cantos, formando uma camada completa e sólida.
Assim que a camada de argamassa tiver endurecido e as porcas de fixação da base tiverem sido reapertadas, a instalação dos demais componentes do triturador poderá prosseguir.
Para a estrutura montada, a placa da mandíbula fixa deve ser instalada primeiro. Deve-se moldar uma camada de liga de zinco entre a parede frontal e a placa da mandíbula fixa, bem como entre a parede traseira e o assento de apoio traseiro. Durante a fundição, todas as frestas devem ser vedadas com amianto ou argila misturada com amianto para evitar vazamento de metal fundido. Os parafusos da placa da mandíbula fixa e do assento de apoio traseiro devem ser apertados após o resfriamento da liga de zinco.
2.6.1.2 Instalação da mandíbula oscilante e do eixo
Ao encaixar a mandíbula oscilante montada (completa com eixo e placas de revestimento) na estrutura, os munhões do eixo devem entrar nas caixas de rolamento. Deve-se deixar uma folga especificada entre a caixa de rolamento e a face final do ressalto axial do eixo da mandíbula oscilante.
Além disso, deve-se tomar o cuidado de garantir que todas as superfícies de deslizamento estejam devidamente lubrificadas. Em seguida, a concha superior do rolamento deve ser colocada em posição e a tampa do rolamento apertada com parafusos.
Durante a instalação, deve-se também tomar cuidado para garantir que a placa da mandíbula fixa e a placa da mandíbula móvel sejam posicionadas de forma que as cristas de uma fiquem alinhadas com os vales da outra (ou seja, as faces de britagem estejam dispostas de maneira escalonada).
2.6.1.3 Instalação da biela e do eixo excêntrico
Antes de instalar a biela, deve-se verificar o ajuste entre a casca do mancal da biela e o munhão correspondente do eixo excêntrico. Ao mesmo tempo, deve-se verificar também o ajuste do mancal principal em relação ao chassi. O ajuste entre o eixo excêntrico e o mancal principal deve estar em conformidade com os requisitos da Tabela 2-7.
Para a instalação da biela, se possível, é preferível pré-montar as peças da biela e do eixo excêntrico. A biela e o eixo excêntrico pré-montados devem, em seguida, ser instalados nos mancais principais; depois disso, a concha superior do mancal é instalada e a tampa do mancal é apertada com porcas.
Caso não seja possível realizar a pré-montagem da biela com o eixo excêntrico, primeiro coloque o corpo da biela (excluindo a cabeça da biela) sobre um suporte previamente preparado dentro do chassi e fixe-o com firmeza para evitar que tombe. Em seguida, instale o eixo excêntrico nos mancais principais. Em seguida, instale a concha do mancal superior, a tampa do mancal principal e os coletores de óleo, etc. O mancal da biela deve se encaixar corretamente no munhão do eixo excêntrico, e a tampa do mancal deve ser apertada com parafusos. Ao apertar os mancais principais e os mancais da biela, deve-se verificar se o eixo gira livremente dentro dos mancais.
2.6.1.4 Instalação da placa de alavanca e da haste de tração
Primeiro, instale a placa articulada dianteira, utilizando um guindaste para puxar a biela em direção à parede dianteira do chassi. Em seguida, instale a placa articulada traseira. Após a instalação da placa articulada, o guindaste deverá continuar segurando o conjunto até que a mola de tensão e a haste de tração sejam instaladas; somente então o guindaste poderá ser removido.
Deve-se verificar cuidadosamente se a placa de articulação se encaixa corretamente nos assentos de articulação, utilizando “pasta de grafite” (tinta azul de engenheiro ou composto de marcação). De modo geral, o comprimento de contato entre a placa de articulação e o assento de articulação não deve ser inferior a 60% do comprimento total, e o comprimento de qualquer folga local não deve exceder 10% do comprimento total.
O comprimento comprimido da mola de tração deve ser ajustado na prática, de modo que sua tensão seja adequada.
2.6.1.5 Desvios de instalação permitidos e métodos de inspeção para britadores de mandíbulas
Os desvios de instalação permitidos e os métodos de inspeção para britadores de mandíbulas devem estar em conformidade com os requisitos da Tabela 2-7.
Tabela 2-7 Desvios permitidos para a instalação do britador de mandíbulas
| número do item | projeto | desvio permitido | unidade | Método de inspeção | ||
| 1 | Instalação básica | Linhas centrais longitudinal e transversal | 3.0 | mm | Inspeção de medição | |
| 2 | elevação | ±5,0 | mm | Inspeção do medidor de nível e da régua de nível | ||
| 3 | Instalação da base da máquina | Nivelamento longitudinal | 0.5/1000 | um | Inspeção do medidor de nível | |
| 4 | Nivelamento horizontal | 0.15/1000 | um | Inspeção do medidor de nível | ||
| 5 | Mancal da mandíbula móvel — Ajuste do diâmetro do eixo | ângulo de contato | 100-120 | mm | Meça e verifique com uma régua | |
| 6 | Número de pontos de contato para 25 mm × 25 mm | ≥1 | a | Inspeção visual e medição com fita métrica | ||
| 7 | Espaço livre superior | (0,001–0,0015)d | um | Inspeção do micrômetro de alumínio | ||
| 8 | Mancal do eixo principal – Ajuste do diâmetro do eixo | ângulo de contato | 100-120 | (°) | Inspeção de medição | |
| 9 | Número de pontos de contato para 25 mm × 25 mm | Telha de cobre | >3 | a | Inspeção do método de coloração | |
| Ladrilho de liga para rolamentos | >2 | a | Inspeção visual e medição com fita métrica | |||
| 10 | Calcule a folga superior com base no diâmetro do eixo d | (0,001~0,0015)d | um | Verifique com um micrômetro de alumínio | ||
| Espaço em cada lado | 0,5 a 1,0 vezes a altura livre superior | dois | Inspeção de encaixe com calibrador de folga | |||




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian