
Addensatore ad azionamento periferico
Addensatori ad azionamento periferico Attualmente, gli addensatori ad azionamento periferico prodotti in Cina in genere…

A. Miniera di rame di Anqing: recupero di rame e ferro
I tipi di minerale presenti nella miniera di rame di Anqing si dividono in quattro categorie: minerale di rame di tipo diorite, minerale di rame di tipo skarn, minerale di rame di tipo magnetite e minerale di ferro di tipo skarn. I minerali che compongono questi minerali sono tutti endogeni. I principali minerali metallici sono la calcopirite, la magnetite, la pirrotite e la pirite. Dopo la flottazione e la separazione magnetica per il recupero di rame, ferro e zolfo, nei residui totali rimane una piccola quantità di calcopirite che non è stata completamente liberata. La pirrotite contiene ferro e zolfo e il suo magnetismo è secondo solo a quello della magnetite. Durante la desolforazione del concentrato magnetico grezzo mediante flottazione, a causa del suo forte magnetismo, una certa quantità di magnetite fine viene inevitabilmente trascinata negli sterili.
Gli sterili totali provenienti dall'impianto di concentrazione vengono classificati: la frazione >20 μm viene convogliata sottoterra per riempire i silos di stoccaggio della sabbia; la frazione <20 μm viene scaricata nel bacino di decantazione degli sterili. L'analisi chimica degli sterili è riportata nella Tabella 4-28.
Tabella 4-28 Risultati dell'analisi chimica degli sterili (%)
| Prodotto | Cu | S | Fe |
|---|---|---|---|
| Residui grossolani (+20 μm) | 0.143 | 2.36 | 9.76 |
| Residui fini (-20 μm) | 0.07 | 1.67 | 13.45 |
| Totale degli sterili | 0.119 | 2.13 | 11.00 |
Per recuperare in modo completo le risorse di rame e ferro dagli sterili, la miniera di rame di Anqing ha sfruttato appieno le attrezzature inutilizzate e ha costruito un impianto per il recupero completo del rame e un impianto per il recupero del ferro dagli sterili, in base alle condizioni locali. I minerali di rame si trovano principalmente negli sterili grossolani, pertanto il recupero del rame da questi ultimi rappresenta l’obiettivo principale. Gli sterili del concentratore contengono reagenti residui, il che porta al naturale accumulo di schiuma contenente rame (Cu) e zolfo (S) sulla sommità dei silos di stoccaggio del minerale. L’impianto di lavorazione del rame ha realizzato in proprio una macchina industriale per la flottazione ad aria forzata da collocare sopra il silo di stoccaggio. Il concentrato grezzo ottenuto dalla flottazione è stato rimacinato e successivamente sottoposto a un circuito di pulizia composto da una fase di sgrossatura, due di pulizia e tre di lavaggio, producendo infine un concentrato di rame conforme agli standard con un tenore di 16,941 TP3T Cu. Con un investimento di 300.000 yuan, è stato costruito in loco, vicino alla stazione di miscelazione del materiale di riempimento, un impianto di lavorazione del rame da 25 t/d.
I dati riportati nella Tabella 4-28 indicano inoltre che il ferro è concentrato principalmente negli sterili fini. Studi di laboratorio dimostrano che il ferro presente negli sterili fini è costituito principalmente da magnetite e pirrotite a grana fine. L’impianto di recupero del ferro ha come obiettivo proprio la magnetite e la pirrotite a grana fine presenti negli sterili fini. Utilizzando tre separatori magnetici a bassa intensità CTB718, sostituiti dal sistema principale, con un investimento di 100.000 yuan, è stato realizzato un impianto di recupero del ferro nel punto in cui gli sterili fini entrano nell’addensatore, sfruttando il dislivello del terreno. Per il recupero del ferro è stato adottato un processo di separazione magnetica composto da una fase di sgrossatura e una di pulizia. Al fine di recuperare ulteriormente le risorse di ferro perse dal concentratore, varie acque reflue contenenti ferro, i fanghi e gli sterili di pulizia provenienti dall’impianto di concentrati di rame sono stati tutti convogliati nell’impianto integrato per il recupero del ferro. Infine, è stato ottenuto un concentrato di ferro con un tenore di 63,001 TP3T Fe. I diagrammi di flusso di produzione dell’impianto di rame e dell’impianto di ferro sono riportati nella Figura 4-19. I due impianti hanno raggiunto un valore di produzione annuo di 4,9195 milioni di yuan, con un utile annuo stimato al netto delle imposte pari a 4,2145 milioni di yuan, generando buoni benefici economici e sociali.
B. Miniera di rame di Tonglüshan: estrazione di rame, oro, argento e ferro
La miniera di rame di Tonglüshan è un grande giacimento simbiotico di rame e ferro di tipo skarn, caratterizzato da elevati tenori di rame e ferro, ingenti riserve e presenza associata di oro e argento. I minerali si dividono in minerali ossidati di rame e ferro e minerali solfidici di rame e ferro. Entrambi i tipi di minerale vengono trattati nel concentratore attraverso due sistemi separati. L’impianto di concentrazione utilizza un processo che prevede la flottazione, la separazione magnetica a bassa intensità e la separazione magnetica ad alta intensità per produrre concentrato di rame e concentrato di ferro. Gli sterili magnetici ad alta intensità ammontano a circa 3 milioni di tonnellate, contenenti 25.000 tonnellate di rame metallico e 1,32 milioni di tonnellate di ferro. I minerali di rame presenti negli scarti magnetici ad alta intensità includono malachite, pseudomalachite, calcopirite, una piccola quantità di rame nativo, calcocite, bornite e quantità molto ridotte di azzurrite e covellite; i minerali di ferro comprendono principalmente magnetite, ematite, limonite e siderite; i minerali non metallici comprendono principalmente calcite, calcedonio, quarzo, mica e sericite, con piccole quantità di granato, epidoto, diopsido, apatite e topazio. Le analisi multielemento e di fase degli sterili sono riportate nelle tabelle da 4-29 a 4-32.
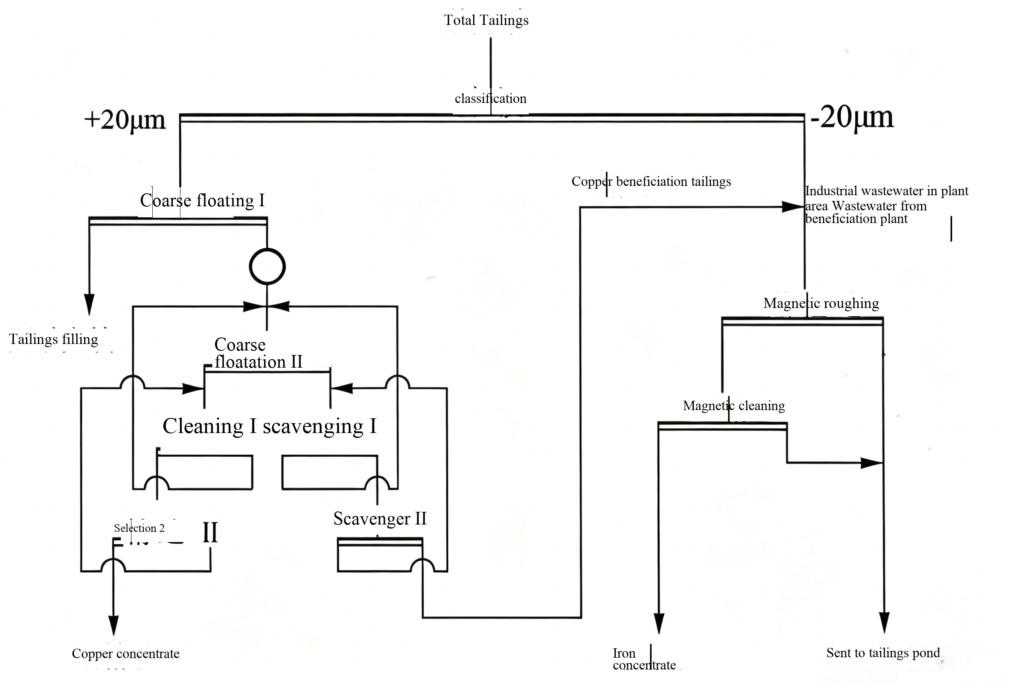
Figura 4-19 Schema di processo dell'impianto integrato per il recupero del rame e del ferro dai residui di lavorazione
Tabella 4-29 Risultati dell'analisi multielemento degli sterili magnetici ad alta intensità (%)
| Cu | Fe | CaO | MgO | SiO₂ | Al₂O₃ | Mo | Au/g·t⁻¹ | Ag/g·t⁻¹ |
|---|---|---|---|---|---|---|---|---|
| 0.83 | 22.59 | 13.73 | 2.32 | 33.99 | 3.74 | 0.24 | 0.97 | 11 |
Tabella 4-30 Analisi delle fasi del rame (%)
| Articolo | Ossido di rame libero | Solfuro di rame primario | Solfuro di rame secondario | Ossido di rame combinato | Rame totale |
|---|---|---|---|---|---|
| Frazione in massa | 0.25 | 0.10 | 0.18 | 0.26 | 0.79 |
| Distribuzione | 31.65 | 12.66 | 22.78 | 32.91 | 100.00 |
Tabella 4-31 Analisi delle fasi del ferro (%)
| Articolo | Ferro magnetico | Siderite | Ematite e limonite | Pirite | Silicato di ferro insolubile | Ferro totale |
|---|---|---|---|---|---|---|
| Frazione in massa | 7.38 | 2.39 | 11.95 | 0.10 | 0.51 | 22.53 |
| Distribuzione | 32.76 | 11.50 | 53.04 | 0.44 | 2.26 | 100.00 |
Tabella 4-32 Analisi delle fasi dell'oro e dell'argento (%)
| Articolo | Oro gratis | Oro incastonato | Oro totale | Solfuro d'argento libero | Argento associato alla pirite | Argento in ganga | Argento totale |
|---|---|---|---|---|---|---|---|
| Frazione in massa | 0.26 | 0.62 | 0.88 | 3.0 | 7.0 | 1.0 | 11.0 |
| Distribuzione | 29.56 | 70.43 | 100.00 | 27.27 | 63.64 | 9.09 | 100.00 |
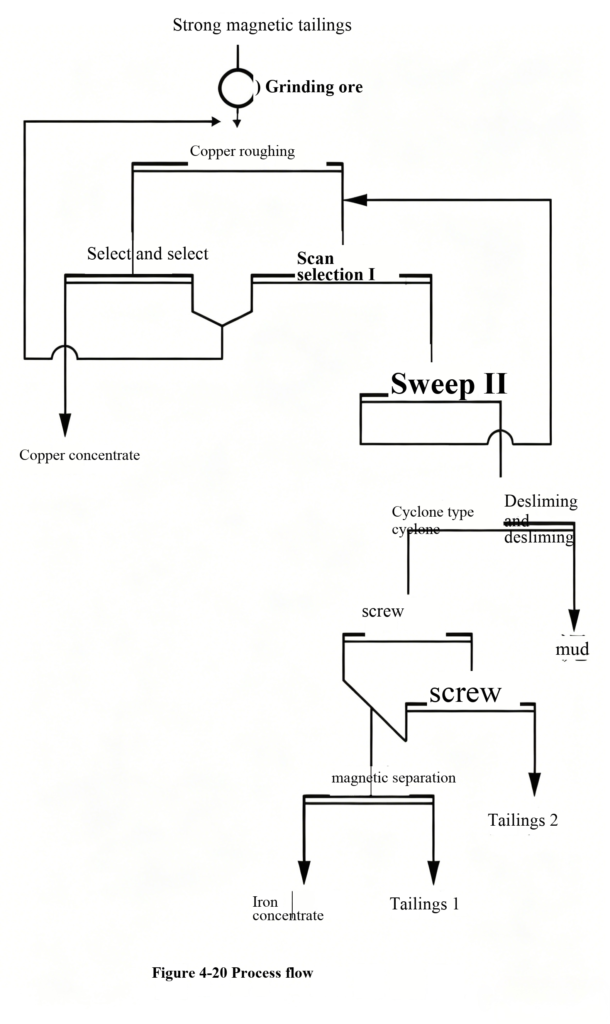
Sulla base dei risultati sperimentali, presso il concentratore è stato progettato e realizzato un impianto di valorizzazione integrale in grado di trattare 1.000 t/giorno di sterili magnetici ad alta intensità. Per il recupero di rame, oro, argento e ferro viene utilizzato un processo combinato convenzionale di flottazione, gravità e separazione magnetica. Dopo la macinazione, gli sterili magnetici ad alta intensità vengono sottoposti a flottazione di solforazione utilizzando solfuro di sodio come agente solforante, xantato di butile e acido idrossamico come collettori e olio n. 2 come schiumogeno per recuperare rame, oro e argento. Gli sterili di flottazione vengono quindi trattati con uno scivolo a spirale per la concentrazione preliminare del ferro, e il concentrato preliminare di ferro viene purificato mediante separazione magnetica per produrre un concentrato di ferro (vedi Figura 4-20). Le condizioni di processo sono: finezza di macinazione di 60% con passaggio a 0,074 mm, Na₂S 2000 g/t, xantato di butile 175 g/t, acido idrossamico 36 g/t e olio n. 2 20 g/t. Infine, si ottengono un concentrato di rame con 15,4% di Cu, 18,5% di Au e 109 g/t di Ag, e un concentrato di ferro con 55,24% di Fe. I recuperi di rame, oro, argento e ferro sono rispettivamente pari a 70,56%, 79,33%, 69,34% e 56,68%. Sulla base di una capacità di trattamento di 900 t/giorno di sterili magnetici ad alta intensità e di 300 giorni operativi all’anno, il recupero complessivo annuo è pari a 1.435,75 t di rame, 171,26 kg di oro, 1.055,92 kg di argento e 33.757 t di ferro. Le stime economiche preliminari indicano un valore della produzione annua di 10,82 milioni di yuan e un profitto annuo di circa 10 milioni di yuan, a dimostrazione di significativi benefici economici e sociali.
C. Miniera di rame di Ashele, nello Xinjiang: Recupero del rame
La miniera di rame di Ashele, nello Xinjiang, è un giacimento polimetallico di rame e zinco di tipo pirite, di origine vulcanico-sedimentaria. Dalla sua entrata in funzione nel settembre 2004, il processo di arricchimento è stato continuamente ottimizzato, aumentando il recupero di rame da 79% nella fase iniziale della produzione a 91,93%, con il tenore del concentrato di rame che ha superato i 18%. Per sfruttare appieno il potenziale tecnico e massimizzare il recupero delle risorse minerarie, è stata implementata una riflotazione su scala industriale del rame dagli sterili della separazione zinco-zolfo dell’attuale processo di produzione.
Nell'attuale processo di separazione, il tenore di rame negli sterili del circuito di separazione zinco-zolfo rimane relativamente elevato. Il rame è presente principalmente sotto forma di tennantite, seguita dalla calcopirite. La maggior parte dei minerali di rame è liberata; tra quelli non liberati, la stragrande maggioranza forma semplici intercristallazioni con la pirite o è racchiusa dalla pirite. La composizione mineralogica di questo campione di sterili è riportata nella Tabella 4-33, mentre l’analisi chimica multielementare e l’analisi delle fasi del rame presenti negli sterili sono riportate rispettivamente nelle Tabelle 4-34 e 4-35.
Tabella 4-33 Composizione minerale degli sterili della separazione zinco-zolfo
| Contenuto | Minerali metallici | Minerali non metallici |
|---|---|---|
| Maggiore | Pirite 93.5% | |
| Minore | (Arsenico) tennantite 0,9% | Quartz 3% |
| Traccia | Calcopirite, sfalerite | Carbonato (occasionale) |
Tabella 4-34 Analisi chimica multielementare degli sterili (%)
| Elemento | Cu | Zn | S | SiO₂ | CaO | C | Fe |
|---|---|---|---|---|---|---|---|
| Frazione in massa | 0.98 | 1.08 | 45.99 | 5.99 | 0.28 | 0.10 | 39.81 |
| Elemento | Pb | Come | Al₂O₃ | Sb | Na₂O | Au/g·t⁻¹ | Ag/g·t⁻¹ |
|---|---|---|---|---|---|---|---|
| Frazione in massa | 0.12 | 0.40 | 1.84 | 0.05 | 0.09 | 0.35 | 48.1 |
Tabella 4-35 Analisi delle fasi del rame (%)
| Fase di rame | Rame sotto forma di solfuro | Rame sotto forma di ossido libero | Rame in ossido misto | Altro | Rame totale |
|---|---|---|---|---|---|
| Frazione in massa | 0.72 | 0.12 | 0.02 | 0.02 | 0.88 |
| Distribuzione | 81.82 | 13.64 | 2.27 | 2.27 | 100.00 |
Sulla base di una ricerca sperimentale attiva sul recupero del rame dagli sterili della separazione zinco-zolfo, la miniera ha condotto una ricerca sperimentale su scala industriale sul ritrattamento degli sterili. La prova industriale è stata condotta da gennaio a luglio 2010 nel sistema di arricchimento indipendente 650 della miniera di rame di Ashele. I risultati della prova sono riportati nella Tabella 4-36, mentre lo schema di processo è illustrato nella Figura 4-21.
Tabella 4-36 Risultati dei test industriali sulla riscoperta del rame dagli sterili della separazione zinco-zolfo (%)
| Anno | Residui di separazione zinco-zolfo (minerale grezzo di alimentazione) | Tenore del concentrato di rame | Tasso di recupero del rame dalla riconcentrazione degli sterili di zinco | |||
| Cu | Zn | Cu | Zn | Cu | Zn | |
| Gennaio 2010 | 0.89 | 1.15 | 6.34 | 10.73 | 48.65 | 63.46 |
| Febbraio 2010 | 1.12 | 1.31 | 9.09 | 11.04 | 61.56 | 64.04 |
| Marzo 2010 | 1.00 | 1.14 | 8.33 | 9.84 | 51.75 | 53.72 |
| Aprile 2010 | 0.84 | 0.87 | 8.02 | 8.91 | 53.75 | 57.44 |
| Maggio 2010 | 0.91 | 0.95 | 9.31 | 10.74 | 57.81 | 64.23 |
| Giugno 2010 | 0.89 | 1.07 | 5.81 | 8.69 | 57.81 | 64.23 |
| Luglio 2010 | 0.66 | 0.84 | 6.02 | 6.92 | 53.30 | 48.26 |
| Media | 0.90 | 1.05 | 7.56 | 9.55 | 54.95 | 59.34 |
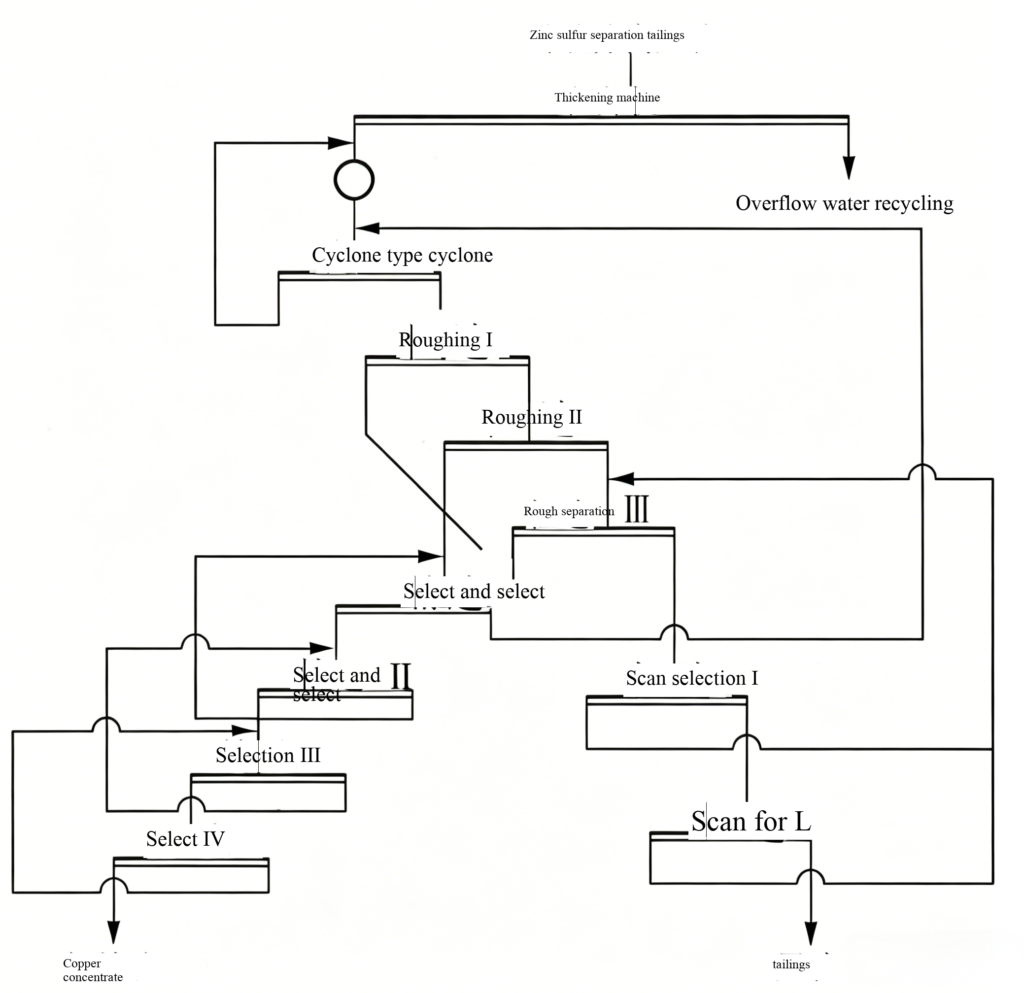
Figura 4-21 Schema di processo industriale per la riscissione del rame dagli sterili della separazione zinco-zolfo
I risultati della prova industriale durata sette mesi hanno dimostrato che, per la riselezione del rame dagli sterili della separazione zinco-zolfo, il tenore medio del materiale in ingresso era pari a 0,90% Cu e 1,05% Zn. Il tenore del concentrato di rame era pari a 7,56% Cu e 9,55% Zn, con un recupero di rame del 54,95%. Il recupero dello zinco nel concentrato di rame ha raggiunto il 59,34%. Durante la riselezione del rame dagli sterili della separazione zinco-zolfo, il rapporto di arricchimento dello zinco era elevato, con conseguente contenuto eccessivo di zinco nel concentrato di rame. Anche con l’aggiunta di grandi quantità di inibitori dello zinco durante la prova industriale, è stato difficile ridurre il contenuto di zinco nel concentrato di rame, e ciò ha influito anche sul recupero del rame. Tuttavia, un’adeguata aggiunta di Na₂S ha contribuito ad abbassare il tenore di zinco. Durante la prova industriale, in base alla qualità effettiva del concentrato di rame prodotto, il concentrato di rame proveniente dalla riselezione degli sterili della separazione zinco-zolfo è stato miscelato con il concentrato di rame proveniente dalla lavorazione del minerale grezzo in un addensatore da φ38 m. Ciò ha garantito che il concentrato di rame finale destinato alla vendita contenesse almeno 18% di Cu, con un contenuto di zinco generalmente compreso tra 3% e 4%. Ciò non solo ha aumentato il recupero complessivo del rame, ma ha anche soddisfatto i requisiti di vendita.
Secondo i dati statistici, da gennaio a luglio 2010, l’impianto di arricchimento indipendente 650 ha trattato gli sterili derivanti dalla separazione zinco-zolfo per il recupero del rame. Dall’inizio della fase di sperimentazione industriale, il recupero mensile medio di rame metallico è stato di 62,17 t, generando un profitto mensile aggiuntivo di oltre 1,76 milioni di yuan.
D. Miniera di rame di Fengshan: recupero del rame
La miniera di rame di Fengshan, appartenente alla Daye Nonferrous Metals Group Holding Co., Ltd., si trova nella contea di Yangxin, nella provincia di Hubei. Alla fine del 2010, le riserve accertate di rame metallico ammontavano a quasi 180.000 t. Sulla base dell'attuale produzione annua di rame di circa 5.000 t, la miniera potrà continuare a essere sfruttata per oltre 30 anni. Il concentratore adottava originariamente un circuito di flottazione costituito da un separatore preliminare, due separatori di recupero, un separatore di purificazione, una fase di rimacina del concentrato del separatore preliminare e una fase di separazione rame-zolfo.
Per migliorare il recupero del rame, il processo è stato ottimizzato aggiungendo una fase di lavaggio per gli sterili originari; in altre parole, il processo originario è stato modificato per includere tre fasi di lavaggio. Nella produzione effettiva, come collettori è stata utilizzata una combinazione di xantato e diti fosfato (agente nero). Per la lavaggio supplementare degli sterili, è stato scelto lo xantato come collettore e l’olio di pino come schiumogeno. Il pH della polpa era pari a 8,5, senza l’aggiunta di modificatori. Il circuito di lavaggio in loco originario utilizzava celle di flottazione da 8,0 m³. Pertanto, sono state selezionate celle di flottazione dello stesso modello. Sulla base di un tempo di flottazione aggiuntivo di 6 minuti, sono state aggiunte tre celle di flottazione per ogni serie. Per ciascuna serie, sono state aggiunte tre celle di flottazione KYF da 8,0 m³ come terza fase di separazione. Secondo il principio del ritorno sequenziale, la schiuma veniva trasportata da una pompa di schiuma alla prima cella della seconda fase di separazione, mentre gli sterili fluivano per gravità nel canale di scarico. A seguito dell’ottimizzazione del processo, lo schema di flusso della flottazione è illustrato nella Figura 4-22.
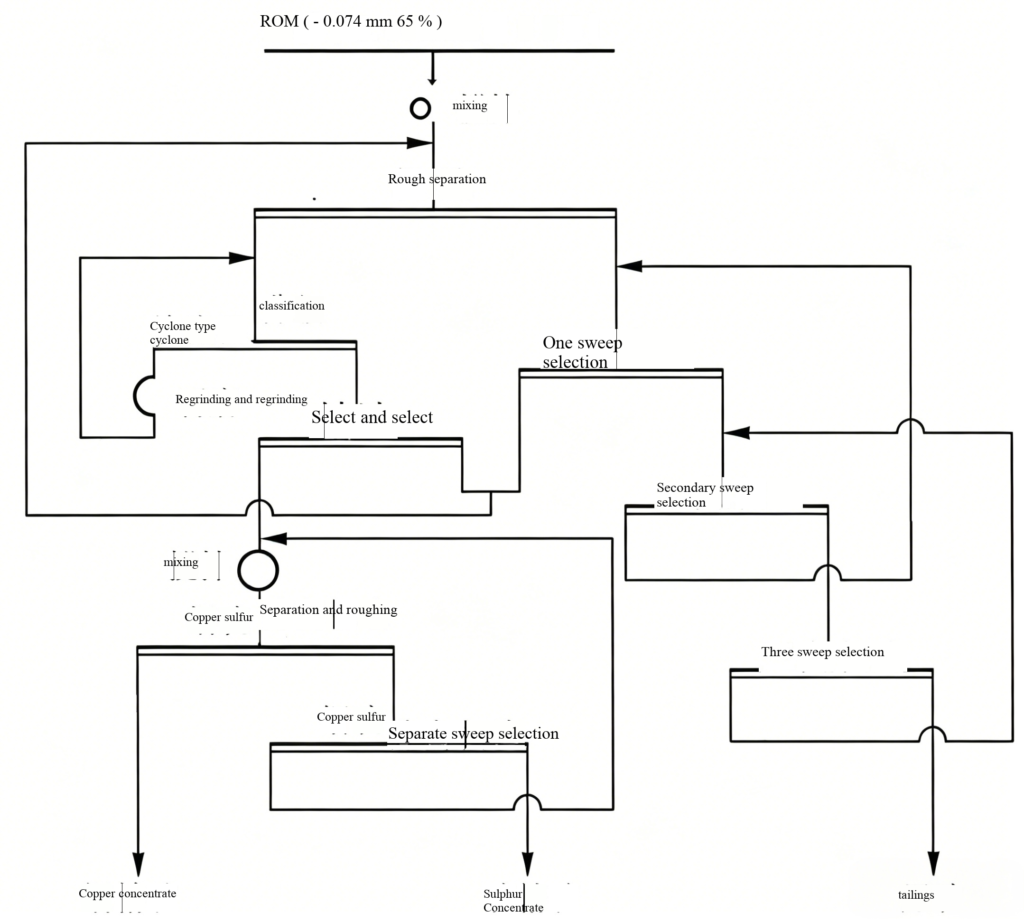
Figura 4-22 Nuovo schema di processo della miniera di rame di Fengshan dopo l'aggiunta delle fasi di lavaggio
A seguito dell’ottimizzazione del processo, il processo di arricchimento è diventato più efficiente, producendo un concentrato di rame con un tenore di 22,151 TP3T e un recupero del 91,061 TP3T, mentre il tenore degli sterili è sceso a 0,0581 TP3T. Rispetto a prima della modifica, il recupero è aumentato di 1,8 punti percentuali e il valore della produzione annuale è cresciuto di oltre 4 milioni di yuan.
E. Miniera di rame di Dexing: estrazione di rame e oro
La miniera di rame di Dexing è una miniera di rame porfirica a cielo aperto su larga scala situata in Cina. Oltre al rame, che costituisce il metallo principale, il minerale contiene componenti di valore quali oro, argento, molibdeno e zolfo. I principali minerali presenti nel minerale sono la calcopirite, la pirite e la molibdenite; i minerali di ganga sono principalmente quarzo, sericite, clorite e biotite. La capacità giornaliera di estrazione e lavorazione raggiunge le 100.000 tonnellate, con una produzione di sterili pari a 97%. Per recuperare i componenti preziosi dagli sterili, l’impianto di concentrazione utilizza la separazione per gravità (idrocicloni) per recuperare la pirite. Gli sterili vengono pompati direttamente negli idrocicloni da φ350 mm. La pirite, essendo densa e relativamente grossolana, viene arricchita nel flusso di fondo e diventa un concentrato di zolfo. A condizione che il tenore del materiale in ingresso superi il 25%, è possibile ottenere un tenore del concentrato di zolfo compreso tra 35% e 40% e un recupero operativo di circa il 60%. Il recupero annuo di concentrato di zolfo equivalente supera le 300.000 tonnellate, riducendo le emissioni di rifiuti solidi di oltre 1 milione di tonnellate all’anno. Per recuperare il concentrato di rame, la miniera di rame di Dexing ha installato piastre di raccolta della schiuma nel canale aperto degli sterili. La schiuma mineralizzata grossolana contenente rame proveniente dagli sterili viene raschiata via, quindi sottoposta a classificazione, macinazione e diverse fasi di lavaggio. Con l’aggiunta appropriata di xantato e olio n. 111, è possibile ottenere un concentrato di rame di bassa qualità con un tenore superiore a 13%. È stata raggiunta una capacità di lavorazione di 20.000 t/giorno, che consente di produrre annualmente 5.000 t di concentrato di rame a basso tenore, contenente 650 t di rame e 30 kg di oro.
F. Una miniera di rame nella provincia del Guangdong: estrazione di rame e ferro
Per ragioni storiche e tecniche, una miniera di rame nella provincia del Guangdong adottava un metodo di sfruttamento piuttosto semplice. Dal minerale veniva estratto e utilizzato solo il rame, e persino il recupero del rame era incompleto, lasciando negli sterili elementi preziosi recuperabili come Cu e Fe. Con lo sviluppo della tecnologia di lavorazione dei minerali e della metallurgia, in particolare grazie alle innovazioni nell’idrometallurgia moderna del rame, risorse di rame precedentemente inaccessibili sono state trasformate da minerale sterile in una grande ricchezza. Attualmente, un processo che combina lisciviazione – estrazione con solvente – elettroestrazione (L-SX-EW) per l’estrazione del rame, seguito dalla separazione magnetica dei residui di lisciviazione per il recupero del ferro, è in grado di recuperare efficacemente metalli preziosi dagli sterili, raggiungendo recuperi di 55% per il rame e 40% per il ferro.
Gli sterili provengono da un processo di separazione mediante clorazione e flottazione risalente al XX secolo. Sono polverosi, di colore grigio-nero e appaiono umidi quando contengono argilla pesante. A causa del contenuto di argilla, la materia prima è di colore marrone, marrone-rossastro o marrone-giallastro. Prima della separazione, il minerale era un minerale contenente rame e ferro. Dopo la separazione, la maggior parte del rame è stata recuperata mediante flottazione, mentre il ferro e altri minerali sono rimasti principalmente negli sterili di flottazione. I minerali metallici presenti negli sterili includono magnetite, pirite, limonite, rame nativo, cuprite, tenorite e calcopirite. I minerali di ganga sono principalmente feldspato, quarzo, feldspato colorato di ferro, quarzo e minerali argillosi, insieme a piccole quantità di residui di coke. L’analisi multielemento e l’analisi delle fasi del rame del campione di sterili sono riportate nelle Tabelle 4-37 e 4-38.
Tabella 4-37 Risultati dell’analisi chimica multielemento degli sterili (%)
| Elemento | Cu | Fe | Al₂O₃ | Ca | Mg | SiO₂ |
|---|---|---|---|---|---|---|
| Frazione in massa | 0.75 | 22.93 | 6.20 | 3.48 | 2.75 | 44.57 |
| Elemento | Pb | Zn | Mn | Come | Au/g·t⁻¹ | Ag/g·t⁻¹ |
|---|---|---|---|---|---|---|
| Frazione in massa | 0.11 | 0.094 | 0.62 | 0.01 | 0.22 | 6.2 |
Tabella 4-38 Risultati dell'analisi delle fasi del rame (%)
| Fase di rame | Rame sotto forma di solfuro | Rame sotto forma di ossido libero | Rame in ossido misto | Rame totale |
|---|---|---|---|---|
| Frazione in massa | 0.02 | 0.42 | 0.31 | 0.75 |
| Distribuzione | 2.67 | 56.00 | 41.33 | 100.00 |
I risultati dell'analisi mostrano che il contenuto di rame è pari a 0,75%, di cui 0,42% di rame solubile in acido, che rappresenta il 56,00% del rame totale, presente principalmente sotto forma di ossidi di rame. Il contenuto di rame insolubile in acido è pari a 0,33%, che rappresenta il 44,00% del rame totale. Questo rame insolubile in acido è costituito principalmente da calcopirite a grana fine racchiusa nella ganga, nonché da cuprite e tenorite mescolate con limonite e percolate/colorate nei minerali della ganga (cioè il cosiddetto ossido di rame combinato nella ganga), oltre a una piccola quantità di rame nativo. Dopo il processo di lisciviazione, rimane una certa quantità di rame, principalmente sotto forma di ossido di rame combinato e calcopirite, insieme a una piccola quantità di rame nativo non lisciviato.
Sulla base del flusso di processo principale raccomandato dalla ricerca sperimentale e attingendo all’esperienza pratica nella produzione idrometallurgica del rame sia a livello nazionale che internazionale, il recupero dei metalli preziosi dagli sterili adotta un processo di lisciviazione – estrazione con solvente – elettrodeposizione (L-SX-EW) per estrarre il rame, seguito dalla separazione magnetica dei residui di lisciviazione per recuperare il ferro. Il processo di produzione del rame consiste principalmente nella lisciviazione con agitazione, nella separazione solido-liquido, nell’estrazione con solvente, nello stripping e nell’elettrodeposizione. Lo schema di flusso del processo di produzione è illustrato nella Figura 4-23.
(1) Lisciviazione per agitazione. Durante la vagliatura, la materia prima viene lavata con acqua e trasformata in impasto. La polpa viene quindi convogliata in una vasca di agitazione per la lisciviazione.
Il processo di lisciviazione è suddiviso in due linee parallele, ciascuna costituita da tre serbatoi agitati, che utilizzano una lisciviazione in corrente parallela a tre stadi. La lisciviazione viene effettuata a temperatura e pressione normali, con un rapporto liquido-solido di 2:1 e una concentrazione del lisciviante compresa tra 35 e 40 g/L, per 2 ore.
(2) Separazione solido-liquido. La polpa agitata viene convogliata verso un addensatore. Viene impiegato un circuito di lavaggio a due stadi e di classificazione solido-liquido in controcorrente, che collega l’addensatore alle pompe. La soluzione di lisciviazione ricca viene pompata verso l’impianto di estrazione con solvente, mentre il residuo di lisciviazione viene inviato a un processo di separazione magnetica per il recupero del concentrato di ferro.
(3) Estrazione con solvente. La soluzione di lisciviazione entra nell'impianto di estrazione. Viene effettuata un'estrazione in controcorrente in due fasi con un agente estraente. L'estratto viene lavato e il raffinato defluisce per gravità in un bacino di raccolta per essere utilizzato come acqua di reintegro nella preparazione della sospensione di alimentazione e nel lavaggio dell'addensatore.
(4) Spogliarello. La fase organica lavata entra nell'impianto di stripping. La soluzione di stripping viene inviata alle celle di elettroestrazione. Dopo lo stripping, la fase organica viene pre-equilibrata e la fase organica rigenerata viene reimmessa nel circuito di estrazione per essere riciclata.
(5) Elettrolisi. La soluzione di separazione viene immessa nelle celle di elettroestrazione. Gli anodi sono realizzati con leghe insolubili. La corrente elettrica passa tra gli elettrodi e gli ioni di rame, acquisendo elettroni, si depositano sui catodi, producendo rame elettroestratto. L’elettrolita esaurito viene riciclato come agente di separazione.
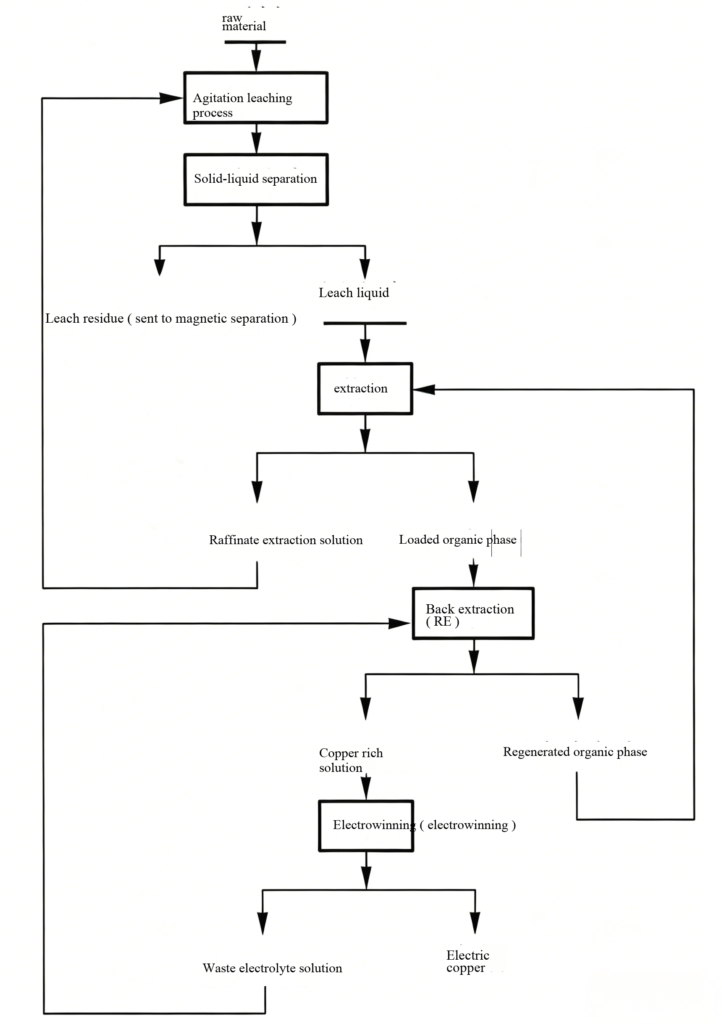
Figura 4-23 Schema di principio del processo di recupero del rame e dell'oro
Figura 4-24 Schema di processo per il recupero del ferro
Il processo di recupero del ferro utilizza un unico metodo di separazione magnetica. Il flusso di processo consiste in una fase di concentrazione preliminare, una fase di concentrazione di recupero e, dopo la rimacina del concentrato grezzo, due fasi di concentrazione di purificazione. Poiché la sabbia degli sterili presenta un elevato contenuto di argilla, che influisce in modo significativo sul recupero del ferro, prima della concentrazione preliminare viene aggiunta un’operazione di lavaggio in controcorrente. In base all’analisi granulometrica degli sterili grezzi, il ferro è distribuito principalmente nella frazione di granulometria inferiore a 0,038 mm. In base alle condizioni di produzione effettive, la finezza di rimacine del concentrato grezzo è fissata a 90% con passaggio a 0,074 mm. Il flusso di processo per il recupero del ferro è illustrato nella Figura 4-24.
I risultati mostrano che il grado di purezza del rame ottenuto per via elettrolitica può raggiungere il 99,91 TP3T, con un tasso di recupero del 551 TP3T. Per quanto riguarda il ferro recuperato dai residui di lisciviazione mediante separazione magnetica, il grado di purezza è pari a 551 TP3T e il tasso di recupero è del 401 TP3T.
G. Casi all’estero di ritrattamento degli sterili di rame
L'impianto di lavorazione del rame di Morenci, in Arizona (USA), utilizza acido solforico per il trattamento degli sterili di ossido di rame stoccati, ottenendo un recupero di rame pari a 73,8% e producendo 50.000 tonnellate di rame catodico all'anno, che rappresentano il 13% della produzione totale di rame dell'impianto.
L'impianto di Chuquicamata, in Cile, utilizza un processo di lisciviazione in grandi serbatoi con acido solforico, seguito dall'elettrolisi. Con una produzione annua di 52.500 tonnellate di rame, è stato recuperato un totale di 900.000 tonnellate di rame da grandi volumi di vecchi sterili accumulati nel corso di molti anni.
Anche la Russia e la Spagna hanno ottenuto buoni risultati nel recupero del rame dagli sterili utilizzando la tecnologia della lisciviazione batterica.
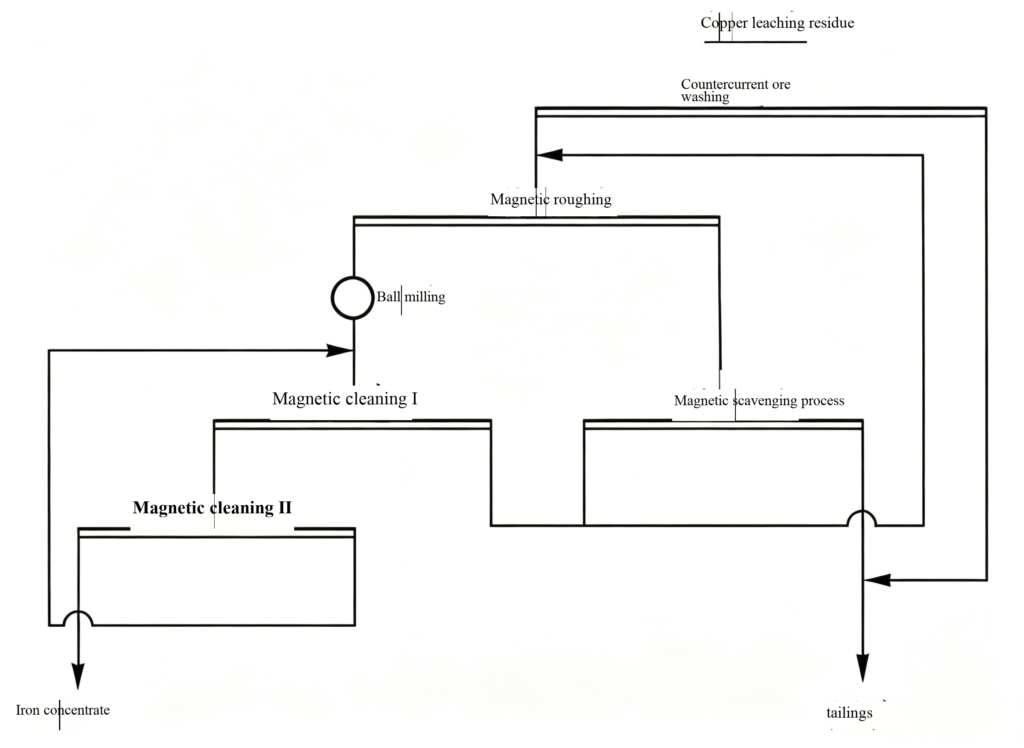
Figura 4-24 Schema di processo per il recupero del ferro
All’estero, i processi combinati di arricchimento e metallurgia vengono utilizzati anche per il ritrattamento degli sterili di rame. Nel Michigan, negli Stati Uniti, gli sterili di rame vengono rimacinati e sottoposti a flottazione (o lisciviazione con ammoniaca). Con un volume di lavorazione di 82 milioni di tonnellate, si producono 338.000 tonnellate di rame. Negli Stati Uniti viene impiegato anche un altro processo simile al carbon-in-leach (CIL) per il recupero dell’oro: particelle di carbone impregnate di un agente estrattore vengono aggiunte alla polpa dei residui di rame per recuperarne il rame. La chiave è che l’agente estrattore deve essere economico. Presso il concentratore di Almalyk in Russia, gli sterili vengono macinati fino a ottenere una granulometria di circa 50% con granulometria inferiore a 74 μm e successivamente sottoposti a flottazione, ottenendo un recupero aggiuntivo di 80% di rame dagli sterili. Presso il concentratore di Balkhash in Kazakistan, il rame e il molibdeno vengono recuperati dagli sterili di bornite a basso tenore attraverso fasi di flottazione, rimacina e pulizia.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian