
Broyage ultrafin de la série GXM
broyage ultrafin Cette machine est un broyeur à rouleaux ultrafin à haute pression à circulation interne,…

A. Mine de cuivre d'Anqing : extraction du cuivre et du fer
Les types de minerais de la mine de cuivre d'Anqing se répartissent en quatre catégories : les minerais de cuivre de type diorite, les minerais de cuivre de type skarn, les minerais de cuivre de type magnétite et les minerais de fer de type skarn. Les minéraux qui composent ces minerais sont tous endogènes. Les principaux minéraux métalliques sont la chalcopyrite, la magnétite, la pyrrhotite et la pyrite. Après flottation et séparation magnétique visant à récupérer le cuivre, le fer et le soufre, une petite quantité de chalcopyrite qui n’a pas été entièrement libérée subsiste dans l’ensemble des résidus. La pyrrhotite contient du fer et du soufre, et son magnétisme n’est surpassé que par celui de la magnétite. Lors de la désulfuration du concentré magnétique brut par flottation, en raison de son fort magnétisme, une partie de la magnétite fine est inévitablement entraînée dans les résidus.
L'ensemble des résidus provenant du concentrateur est classé : la fraction de plus de 20 μm est acheminée sous terre pour remplir des silos de stockage de sable ; la fraction de moins de 20 μm est rejetée dans le bassin de résidus. L'analyse chimique des résidus est présentée dans le tableau 4-28.
Tableau 4-28 : Résultats de l'analyse chimique des résidus (%)
| Produit | Cu | S | Fe |
|---|---|---|---|
| Résidus grossiers (+20 μm) | 0.143 | 2.36 | 9.76 |
| Résidus fins (-20 μm) | 0.07 | 1.67 | 13.45 |
| Total des résidus miniers | 0.119 | 2.13 | 11.00 |
Afin de récupérer de manière exhaustive les ressources en cuivre et en fer contenues dans les résidus miniers, la mine de cuivre d’Anqing a pleinement exploité les équipements inutilisés et a construit, en s’adaptant aux conditions locales, une usine de récupération globale du cuivre et une usine de récupération du fer à partir des résidus miniers. Les minéraux de cuivre étant principalement concentrés dans les résidus grossiers, la récupération du cuivre à partir de ces derniers constitue la priorité. Les résidus du concentrateur contiennent des réactifs résiduels, ce qui entraîne l’accumulation naturelle d’une mousse riche en cuivre et en soufre au sommet des silos de stockage du minerai. L’usine de cuivre a fabriqué elle-même une machine industrielle de flottation à air forcé, installée au sommet du silo de stockage. Le concentré brut issu de la flottation a été rebroyé, puis soumis à un circuit de nettoyage comprenant une étape de dégrossissage, deux étapes de nettoyage et trois étapes de purification, permettant ainsi d’obtenir un concentré de cuivre conforme aux normes, d’une teneur de 16,941 TP3T de Cu. Grâce à un investissement de 300 000 yuans, une usine de traitement du cuivre d’une capacité de 25 t/j a été construite sur le site, à proximité de la station de mélange des matériaux de remblayage.
Les données du tableau 4-28 indiquent également que le fer est principalement concentré dans les résidus fins. Des études en laboratoire montrent que le fer présent dans ces résidus fins se compose principalement de magnétite et de pyrrhotite à grains fins. L'usine de récupération du fer cible précisément la magnétite et la pyrrhotite à grains fins présentes dans les résidus fins. Grâce à trois séparateurs magnétiques à faible intensité de type CTB718, provenant du système principal, et à un investissement de 100 000 yuans, une installation de récupération du fer a été mise en place à l’emplacement situé en amont de l’entrée des résidus fins dans l’épaississeur, en tirant parti de la différence de niveau du terrain. Un procédé de séparation magnétique comprenant une étape de dégrossissage et une étape de nettoyage a été adopté pour récupérer le fer. Afin de récupérer davantage les ressources en fer perdues par le concentrateur, divers effluents ferreux, boues et résidus de nettoyage provenant de l’usine de traitement des résidus de cuivre ont tous été collectés dans l’usine de traitement du fer intégrée. Enfin, un concentré de fer d’une teneur de 63,001 TP3T Fe a été obtenu. Les schémas de production de l’usine de cuivre et de l’usine de fer sont présentés à la figure 4-19. Les deux usines ont atteint une valeur de production annuelle de 4,9195 millions de yuans, avec un bénéfice annuel estimé avant impôts de 4,2145 millions de yuans, générant ainsi d’importants avantages économiques et sociaux.
B. Mine de cuivre de Tonglüshan : extraction de cuivre, d'or, d'argent et de fer
La mine de cuivre de Tonglüshan est un important gisement symbiotique de cuivre et de fer de type skarn, caractérisé par des teneurs élevées en cuivre et en fer, d’importantes réserves, ainsi que des teneurs associées en or et en argent. Les minerais se divisent en deux catégories : les minerais oxydés de cuivre et de fer et les minerais sulfurés de cuivre et de fer. Ces deux types de minerais sont traités dans le concentrateur via deux systèmes distincts. Le concentrateur utilise un procédé de flottation, suivi d’une séparation magnétique à faible intensité puis d’une séparation magnétique à haute intensité, afin de produire du concentré de cuivre et du concentré de fer. Les résidus magnétiques à haute intensité totalisent environ 3 millions de tonnes, contenant 25 000 tonnes de cuivre métallique et 1,32 million de tonnes de fer. Les minéraux de cuivre présents dans les résidus magnétiques à haute intensité comprennent la malachite, la pseudomalachite, la chalcopyrite, une petite quantité de cuivre natif, la chalcocite, la bornite, ainsi que de très faibles quantités d’azurite et de covellite ; les minéraux de fer comprennent principalement la magnétite, l’hématite, la limonite et la sidérite ; les minéraux non métalliques comprennent principalement la calcite, la calcédoine, le quartz, le mica et la séricite, ainsi qu’une petite quantité de grenat, d’épidote, de diopside, d’apatite et de topaze. Les analyses multi-éléments et de phases des résidus sont présentées dans les tableaux 4-29 à 4-32.
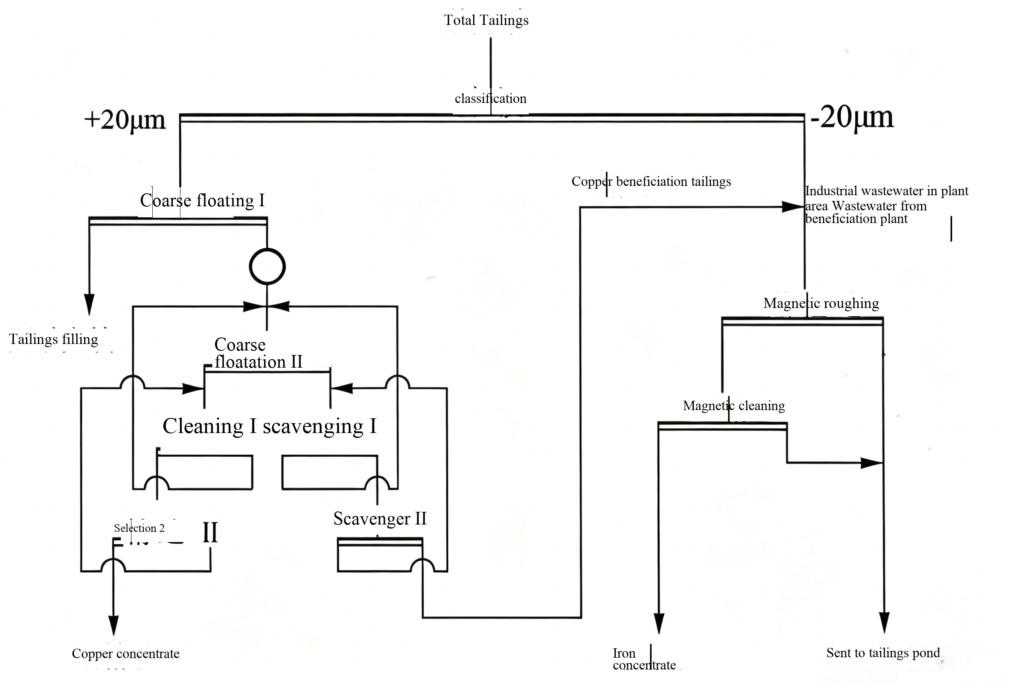
Figure 4-19 Schéma de production de l'usine intégrée de récupération du cuivre à partir des résidus miniers et de l'usine de traitement du fer
Tableau 4-29 Résultats de l'analyse multi-éléments des résidus miniers à forte intensité magnétique (%)
| Cu | Fe | CaO | MgO | SiO₂ | Al₂O₃ | Lun | Au/g·t⁻¹ | Ag/g·t⁻¹ |
|---|---|---|---|---|---|---|---|---|
| 0.83 | 22.59 | 13.73 | 2.32 | 33.99 | 3.74 | 0.24 | 0.97 | 11 |
Tableau 4-30 Analyse des phases du cuivre (%)
| Article | Oxyde de cuivre libre | Sulfure de cuivre primaire | Sulfure de cuivre secondaire | Oxyde de cuivre combiné | Cuivre total |
|---|---|---|---|---|---|
| Fraction massique | 0.25 | 0.10 | 0.18 | 0.26 | 0.79 |
| Distribution | 31.65 | 12.66 | 22.78 | 32.91 | 100.00 |
Tableau 4-31 Analyse des phases du fer (%)
| Article | Fer magnétique | Sidérite | Hématite et limonite | Pyrite | Silicate de fer insoluble | Fer total |
|---|---|---|---|---|---|---|
| Fraction massique | 7.38 | 2.39 | 11.95 | 0.10 | 0.51 | 22.53 |
| Distribution | 32.76 | 11.50 | 53.04 | 0.44 | 2.26 | 100.00 |
Tableau 4-32 Analyse des phases de l'or et de l'argent (%)
| Article | De l'or gratuit | Or inclus | Or total | Sulfure d'argent libre | Argent associé à la pyrite | Argent dans la gangue | Total argent |
|---|---|---|---|---|---|---|---|
| Fraction massique | 0.26 | 0.62 | 0.88 | 3.0 | 7.0 | 1.0 | 11.0 |
| Distribution | 29.56 | 70.43 | 100.00 | 27.27 | 63.64 | 9.09 | 100.00 |
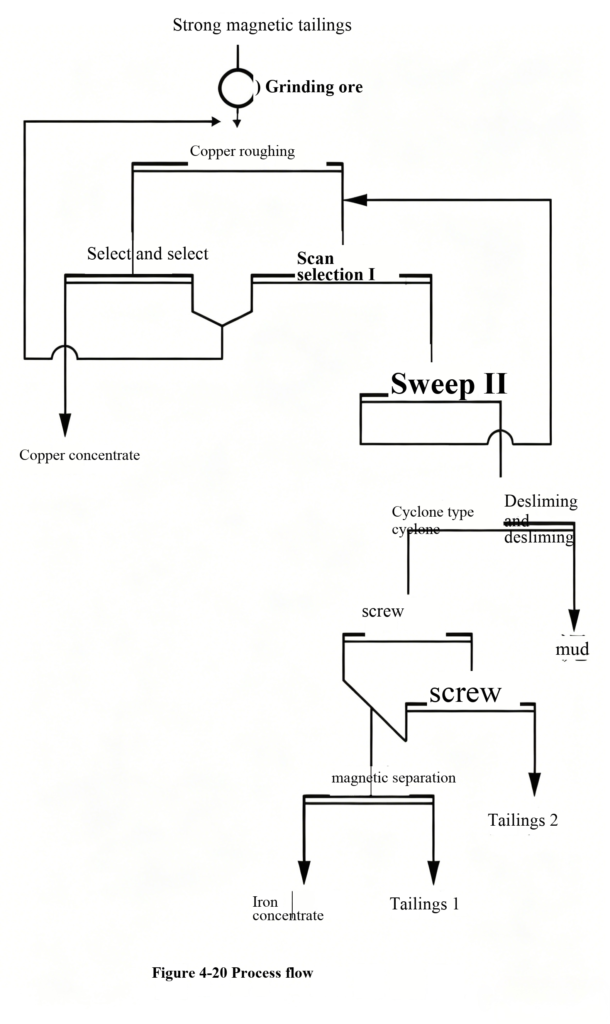
Sur la base des résultats expérimentaux, une installation de valorisation intégrale traitant 1 000 t/j de résidus magnétiques à haute intensité a été conçue et construite au sein du concentrateur. Un procédé combiné classique de flottation, de gravité et de séparation magnétique est utilisé pour récupérer le cuivre, l’or, l’argent et le fer. Après broyage, les résidus magnétiques à haute intensité sont soumis à une flottation par sulfuration utilisant du sulfure de sodium comme agent de sulfuration, du xanthate de butyle et de l’acide hydroxamique comme collecteurs, et de l’huile n° 2 comme agent moussant pour récupérer le cuivre, l’or et l’argent. Les résidus de flottation sont ensuite traités dans une goulotte hélicoïdale pour la concentration préliminaire du fer, et ce concentré préliminaire est purifié par séparation magnétique afin de produire un concentré de fer (voir figure 4-20). Les conditions de traitement sont les suivantes : finesse de broyage de 60% passant au tamis de 0,074 mm, Na₂S à 2 000 g/t, xanthate de butyle à 175 g/t, acide hydroxamique à 36 g/t et huile n° 2 à 20 g/t. On obtient finalement un concentré de cuivre contenant 15,4% de Cu, 18,5% d’Au et 109 g/t d’Ag, ainsi qu’un concentré de fer contenant 55,24% de Fe. Les taux de récupération du cuivre, de l’or, de l’argent et du fer sont respectivement de 70,56%, 79,33%, 69,34% et 56,68%. Sur la base d’une capacité de traitement de 900 t/j de résidus magnétiques à haute intensité et de 300 jours d’exploitation par an, la production annuelle totale s’élève à 1 435,75 t de cuivre, 171,26 kg d’or, 1 055,92 kg d’argent et 33 757 t de fer. Les estimations économiques préliminaires indiquent une valeur de production annuelle de 10,82 millions de yuans et un bénéfice annuel d’environ 10 millions de yuans, ce qui démontre des avantages économiques et sociaux significatifs.
C. Mine de cuivre d'Ashele, au Xinjiang : Récupération du cuivre
La mine de cuivre d'Ashele, dans le Xinjiang, est un gisement polymétallique de cuivre-zinc de type pyrite, d'origine sédimentaire liée à une éruption volcanique. Depuis sa mise en service en septembre 2004, le processus d’enrichissement n’a cessé d’être optimisé, ce qui a permis d’augmenter le taux de récupération du cuivre de 79% au début de la production à 91,93%, la teneur du concentré de cuivre dépassant désormais 18%. Afin d’exploiter pleinement le potentiel technique et de maximiser la récupération des ressources minérales, une reflotation à l’échelle industrielle du cuivre issu des résidus de séparation zinc-soufre du processus de production actuel a été mise en œuvre.
Dans le procédé de séparation actuel, la teneur en cuivre des résidus du circuit de séparation zinc-soufre reste relativement élevée. Le cuivre se présente principalement sous forme de tennantite, suivie de la chalcopyrite. La plupart des minéraux de cuivre sont libérés ; parmi ceux qui ne le sont pas, la grande majorité forme de simples intercroissements avec la pyrite ou est enfermée dans celle-ci. La composition minérale de cet échantillon de résidus est présentée dans le tableau 4-33, tandis que l’analyse chimique multi-éléments et l’analyse des phases de cuivre des résidus figurent respectivement dans les tableaux 4-34 et 4-35.
Tableau 4-33 : Composition minérale des résidus de séparation zinc-soufre
| Contenu | Minéraux métalliques | Minéraux non métalliques |
|---|---|---|
| Major | Pyrite 93.5% | |
| Mineur | (Arsenic) tennantite 0,9% | Quartz 3% |
| Trace | Chalcopyrite, sphalérite | Carbonate (occasionnel) |
Tableau 4-34 Analyse chimique multi-éléments des résidus miniers (%)
| Élément | Cu | Zn | S | SiO₂ | CaO | C | Fe |
|---|---|---|---|---|---|---|---|
| Fraction massique | 0.98 | 1.08 | 45.99 | 5.99 | 0.28 | 0.10 | 39.81 |
| Élément | Pb | Comme | Al₂O₃ | Sb | Na₂O | Au/g·t⁻¹ | Ag/g·t⁻¹ |
|---|---|---|---|---|---|---|---|
| Fraction massique | 0.12 | 0.40 | 1.84 | 0.05 | 0.09 | 0.35 | 48.1 |
Tableau 4-35 Analyse des phases du cuivre (%)
| Phase du cuivre | Cuivre sous forme de sulfure | Cuivre sous forme d'oxyde libre | Cuivre sous forme d'oxyde mixte | Autres | Cuivre total |
|---|---|---|---|---|---|
| Fraction massique | 0.72 | 0.12 | 0.02 | 0.02 | 0.88 |
| Distribution | 81.82 | 13.64 | 2.27 | 2.27 | 100.00 |
S'appuyant sur des recherches expérimentales actives portant sur la récupération du cuivre à partir des résidus de séparation zinc-soufre, la mine a mené des essais industriels sur le retraitement des résidus. Ces essais industriels ont été menés de janvier à juillet 2010 dans le système de traitement indépendant n° 650 de la mine de cuivre d’Ashele. Les résultats des essais sont présentés dans le tableau 4-36, et le schéma de traitement est illustré à la figure 4-21.
Tableau 4-36 : Résultats des essais industriels portant sur la récupération du cuivre à partir des résidus de séparation zinc-soufre (%)
| Année | Résidus de la séparation zinc-soufre (minerai brut d'alimentation) | Teneur du concentré de cuivre | Taux de récupération du cuivre issu de la reconcentration des résidus de zinc | |||
| Cu | Zn | Cu | Zn | Cu | Zn | |
| Janvier 2010 | 0.89 | 1.15 | 6.34 | 10.73 | 48.65 | 63.46 |
| Février 2010 | 1.12 | 1.31 | 9.09 | 11.04 | 61.56 | 64.04 |
| mars 2010 | 1.00 | 1.14 | 8.33 | 9.84 | 51.75 | 53.72 |
| Avril 2010 | 0.84 | 0.87 | 8.02 | 8.91 | 53.75 | 57.44 |
| Mai 2010 | 0.91 | 0.95 | 9.31 | 10.74 | 57.81 | 64.23 |
| juin 2010 | 0.89 | 1.07 | 5.81 | 8.69 | 57.81 | 64.23 |
| Juillet 2010 | 0.66 | 0.84 | 6.02 | 6.92 | 53.30 | 48.26 |
| Moyenne | 0.90 | 1.05 | 7.56 | 9.55 | 54.95 | 59.34 |
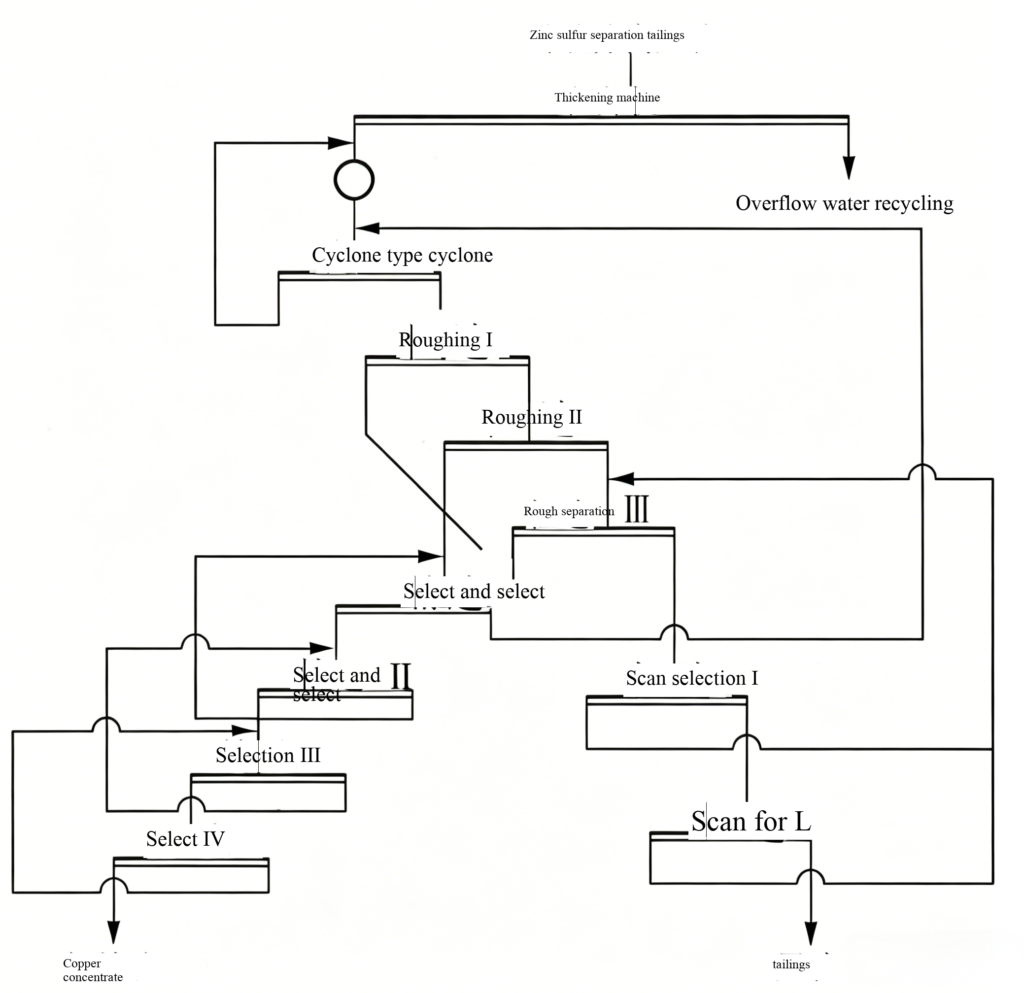
Figure 4-21 Schéma de procédé industriel pour la récupération du cuivre à partir des résidus de séparation zinc-soufre
Les résultats de l'essai industriel de sept mois ont montré que, pour la récupération du cuivre à partir des résidus de séparation zinc-soufre, la teneur moyenne du matériau d'alimentation était de 0,90% de Cu et de 1,05% de Zn. La teneur du concentré de cuivre était de 7,561 TP3T de Cu et de 9,551 TP3T de Zn, avec un taux de récupération du cuivre de 54,951 TP3T. Le taux de récupération du zinc dans le concentré de cuivre a atteint 59,341 TP3T. Lors de la resélection du cuivre à partir des résidus de séparation zinc-soufre, le taux d’enrichissement du zinc était élevé, ce qui a entraîné une teneur excessive en zinc dans le concentré de cuivre. Même avec l’ajout de grandes quantités de dépresseurs de zinc au cours de l’essai industriel, il s’est avéré difficile de réduire la teneur en zinc du concentré de cuivre, ce qui a également affecté le taux de récupération du cuivre. Cependant, un ajout approprié de Na₂S a permis de réduire la teneur en zinc. Au cours de l’essai industriel, en fonction de la qualité réelle du concentré de cuivre produit, le concentré de cuivre issu de la resélection des résidus de la séparation zinc-soufre a été mélangé au concentré de cuivre issu de l’enrichissement du minerai brut dans un épaississeur de φ38 m. Cela a permis de garantir que le concentré de cuivre final destiné à la vente contienne au moins 18% de Cu, avec une teneur en zinc généralement comprise entre 3% et 4%. Cela a non seulement permis d’augmenter le taux global de récupération du cuivre, mais aussi de répondre aux exigences commerciales.
Selon les statistiques, de janvier à juillet 2010, l'installation d'enrichissement indépendante 650 a traité des résidus issus de la séparation zinc-soufre en vue de la récupération du cuivre. Depuis le début de l'essai industriel, la récupération mensuelle moyenne de cuivre métallique s'est élevée à 62,17 t, générant un bénéfice mensuel supplémentaire de plus de 1,76 million de yuans.
D. Mine de cuivre de Fengshan : extraction du cuivre
La mine de cuivre de Fengshan, qui appartient à la société Daye Nonferrous Metals Group Holding Co., Ltd., est située dans le comté de Yangxin, dans la province du Hubei. Fin 2010, les réserves prouvées de cuivre métallique s’élevaient à près de 180 000 t. Compte tenu de la production annuelle actuelle de cuivre, qui s’élève à environ 5 000 t, l’exploitation de la mine peut se poursuivre pendant plus de 30 ans. Le concentrateur avait initialement adopté un circuit de flottation comprenant un décanteur primaire, deux décanteurs secondaires, un décanteur de finition, un broyage du concentré du décanteur primaire et une étape de séparation cuivre-soufre.
Afin d’améliorer la récupération du cuivre, le procédé a été optimisé par l’ajout d’une étape de récupération des résidus d’origine ; en d’autres termes, le procédé initial a été modifié pour inclure trois étapes de récupération. En production réelle, une combinaison de xanthate et de dithiophosphate (agent noir) a été utilisée comme collecteurs. Pour la récupération supplémentaire des résidus, le xanthate a été choisi comme collecteur et l’huile de pin comme agent moussant. Le pH de la pulpe était de 8,5, sans ajout de modificateurs. Le circuit de récupération initial sur site utilisait des cellules de flottation de 8,0 m³. Par conséquent, des cellules de flottation du même modèle ont été choisies. Compte tenu d’un temps de flottation supplémentaire de 6 minutes, trois cellules de flottation ont été ajoutées par série. Pour chaque série, trois cellules de flottation KYF de 8,0 m³ ont été ajoutées pour constituer la troisième étape de récupération. Conformément au principe du retour séquentiel, la mousse était acheminée par une pompe à mousse vers la première cellule de la deuxième étape de séparation, tandis que les résidus s’écoulaient par gravité dans la goulotte à résidus. Après l’optimisation du procédé, le schéma de flottation est présenté à la figure 4-22.
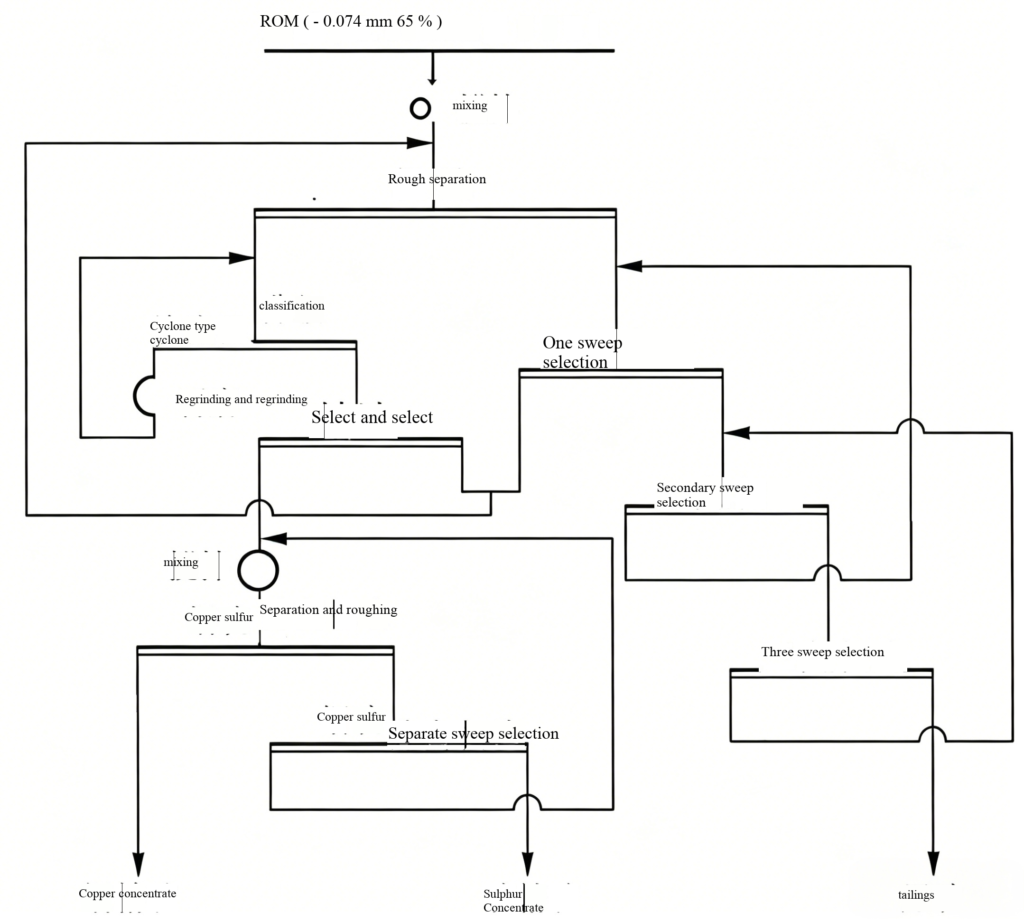
Figure 4-22 : Nouveau schéma de traitement de la mine de cuivre de Fengshan après l'ajout d'étapes de purification
À l'issue de l'optimisation du procédé, le processus d'enrichissement est devenu plus rationnel, permettant d'obtenir un concentré de cuivre d'une teneur de 22,151 TP3T et d'un taux de récupération de 91,061 TP3T, tandis que la teneur des résidus a chuté à 0,0581 TP3T. Par rapport à la situation antérieure à la modification, le taux de récupération a augmenté de 1,8 point de pourcentage et la valeur de la production annuelle a progressé de plus de 4 millions de yuans.
E. Mine de cuivre de Dexing : extraction du cuivre et de l'or
La mine de cuivre de Dexing est une mine de cuivre porphyrique à ciel ouvert de grande envergure située en Chine. Outre le cuivre, métal principal, le minerai contient des composants précieux tels que l’or, l’argent, le molybdène et le soufre. Les principaux minéraux du minerai sont la chalcopyrite, la pyrite et la molybdénite ; les minéraux de gangue sont principalement le quartz, la séricite, la chlorite et la biotite. La capacité quotidienne d’extraction et de traitement atteint 100 000 tonnes, avec un rendement en résidus de 97%. Afin de récupérer les composants précieux contenus dans les résidus, le concentrateur utilise la séparation par gravité (hydrocyclones) pour récupérer la pyrite. Les résidus sont pompés directement vers des hydrocyclones de φ350 mm. La pyrite, dense et relativement grossière, est enrichie dans le courant de fond et devient un concentré de soufre. Lorsque la teneur du minerai d’alimentation dépasse 25%, il est possible d’obtenir un concentré de soufre d’une teneur comprise entre 35% et 40% et un taux de récupération opérationnel d’environ 60%. La production annuelle de concentré de soufre équivalent dépasse 300 000 tonnes, ce qui réduit les rejets de déchets solides de plus d’un million de tonnes par an. Pour récupérer le concentré de cuivre, la mine de cuivre de Dexing a installé des plaques de collecte de mousse dans le canal à ciel ouvert des résidus. La mousse minéralisée grossière contenant du cuivre provenant des résidus est raclée, puis soumise à des étapes de classification, de broyage et de nettoyage multiples. Grâce à l’ajout approprié de xanthate et d’huile n° 111, il est possible d’obtenir un concentré de cuivre de faible teneur dont la teneur est supérieure à 13%. Une capacité de traitement de 20 000 t/j a été mise en place, permettant de produire 5 000 t de concentré de cuivre de faible teneur par an, contenant 650 t de cuivre et 30 kg d’or.
F. Une mine de cuivre dans la province du Guangdong : extraction de cuivre et de fer
Pour des raisons historiques et techniques, une mine de cuivre de la province du Guangdong utilisait un procédé d’exploitation rudimentaire. Seul le cuivre était extrait et valorisé du minerai, et même la récupération du cuivre était incomplète, laissant dans les résidus des éléments précieux récupérables tels que le cuivre et le fer. Grâce aux progrès de la science et de la technologie en matière de traitement des minerais et de métallurgie, et notamment aux innovations dans le domaine de l’hydrométallurgie moderne du cuivre, des ressources en cuivre auparavant inaccessibles ont été transformées, passant du statut de minerai mort à celui de grande richesse. Actuellement, un procédé combinant la lixiviation, l’extraction par solvant et l’électro-extraction (L-SX-EW) pour l’extraction du cuivre, suivi d’une séparation magnétique des résidus de lixiviation pour la récupération du fer, permet de récupérer efficacement les métaux précieux contenus dans les résidus miniers, avec des taux de récupération de 55% pour le Cu et de 40% pour le Fe.
Les résidus proviennent d’un procédé de séparation par chloration et flottation datant du XXe siècle. Ils sont pulvérulents, de couleur gris-noir, et semblent humides lorsqu’ils contiennent de l’argile lourde. En raison de sa teneur en argile, la matière première est de couleur brune, brun-rouge ou brun-jaune. Avant la séparation, le minerai était un minerai contenant du cuivre et du fer. Après la séparation, la majeure partie du cuivre a été récupérée par flottation, tandis que le fer et d’autres minéraux sont restés principalement dans les résidus de flottation. Les minéraux métalliques présents dans les résidus comprennent la magnétite, la pyrite, la limonite, le cuivre natif, la cuprite, la ténorite et la chalcopyrite. Les minéraux de gangue sont principalement constitués de feldspath, de quartz, de feldspath teinté de fer, de quartz et de minéraux argileux, ainsi que de faibles quantités de résidus de coke. L’analyse multi-éléments et l’analyse des phases de cuivre de l’échantillon de résidus sont présentées dans les tableaux 4-37 et 4-38.
Tableau 4-37 : Résultats de l'analyse chimique multi-éléments des résidus miniers (%)
| Élément | Cu | Fe | Al₂O₃ | Ca | Mg | SiO₂ |
|---|---|---|---|---|---|---|
| Fraction massique | 0.75 | 22.93 | 6.20 | 3.48 | 2.75 | 44.57 |
| Élément | Pb | Zn | Mn | Comme | Au/g·t⁻¹ | Ag/g·t⁻¹ |
|---|---|---|---|---|---|---|
| Fraction massique | 0.11 | 0.094 | 0.62 | 0.01 | 0.22 | 6.2 |
Tableau 4-38 Résultats de l'analyse des phases du cuivre (%)
| Phase du cuivre | Cuivre sous forme de sulfure | Cuivre sous forme d'oxyde libre | Cuivre sous forme d'oxyde mixte | Cuivre total |
|---|---|---|---|---|
| Fraction massique | 0.02 | 0.42 | 0.31 | 0.75 |
| Distribution | 2.67 | 56.00 | 41.33 | 100.00 |
Les résultats d'analyse montrent que la teneur en cuivre est de 0,75%, dont 0,42% de cuivre soluble dans l'acide, ce qui représente 56,00% du cuivre total, présent principalement sous forme d'oxydes de cuivre. La teneur en cuivre insoluble dans l'acide est de 0,331 TP3T, ce qui représente 44,001 TP3T du cuivre total. Ce cuivre insoluble dans l’acide se compose principalement de chalcopyrite à grains fins enfermée dans la gangue, ainsi que de cuprite et de ténorite mélangées à de la limonite et imprégnées/teintées dans les minéraux de la gangue (c’est-à-dire ce qu’on appelle l’oxyde de cuivre combiné dans la gangue), auxquelles s’ajoute une petite quantité de cuivre natif. Après le processus de lixiviation, il reste une certaine quantité de cuivre, principalement sous forme d’oxyde de cuivre combiné et de chalcopyrite, ainsi qu’une petite quantité de cuivre natif non lixivié.
Sur la base du schéma de procédé recommandé par la recherche expérimentale et en s’appuyant sur l’expérience pratique acquise dans le domaine de la production hydrométallurgique de cuivre en Chine et à l’étranger, la récupération des métaux précieux issus des résidus s’appuie sur un procédé de lixiviation – extraction par solvant – électroobtention (L-SX-EW) pour extraire le cuivre, suivi d’une séparation magnétique des résidus de lixiviation afin de récupérer le fer. Le procédé de production du cuivre comprend principalement la lixiviation sous agitation, la séparation solide-liquide, l’extraction par solvant, le stripage et l’électro-extraction. Le schéma de procédé de production est présenté à la figure 4-23.
(1) Lixiviation par agitation. Au cours du criblage, la matière première est lavée à l'eau et transformée en boue. La pulpe est ensuite acheminée vers une cuve d'agitation pour y subir un processus de lixiviation.
Le processus de lixiviation est divisé en deux lignes parallèles, chacune composée de trois cuves agitées, et utilise une lixiviation à trois étapes à courant parallèle. La lixiviation est réalisée à température et pression normales, avec un rapport liquide/solide de 2:1 et une concentration en agent de lixiviation de 35 à 40 g/L, pendant 2 heures.
(2) Séparation solide-liquide. La pulpe agitée est acheminée vers un épaississeur. Un circuit de lavage en deux étapes et de classification solide-liquide à contre-courant, reliant l'épaississeur et les pompes, est utilisé. La solution de lixiviation riche en métaux est pompée vers l'installation d'extraction par solvant, tandis que le résidu de lixiviation est acheminé vers un procédé de séparation magnétique afin de récupérer le concentré de fer.
(3) Extraction par solvant. La solution de lixiviation est acheminée vers l'installation d'extraction. Une extraction à contre-courant en deux étapes est réalisée à l'aide d'un agent d'extraction. L'extrait est lavé, puis le raffinat s'écoule par gravité vers un bassin de raffinat afin d'être utilisé comme eau d'appoint pour la mise en suspension de la matière première et le lavage de l'épaississeur.
(4) Déshabillage. La phase organique lavée est acheminée vers l'installation de stripage. La solution de stripage est envoyée vers les cellules d'électro-extraction. Après le stripage, la phase organique est pré-équilibrée, puis la phase organique régénérée est renvoyée vers le circuit d'extraction en vue de son recyclage.
(5) Électro-extraction. La solution de décapage est introduite dans des cellules d'électro-extraction. Les anodes sont constituées d'alliages insolubles. Un courant électrique circule entre les électrodes ; les ions cuivre captent des électrons et se déposent sur les cathodes, produisant ainsi du cuivre par électro-extraction. L'électrolyte usé est recyclé en tant qu'agent de décapage.
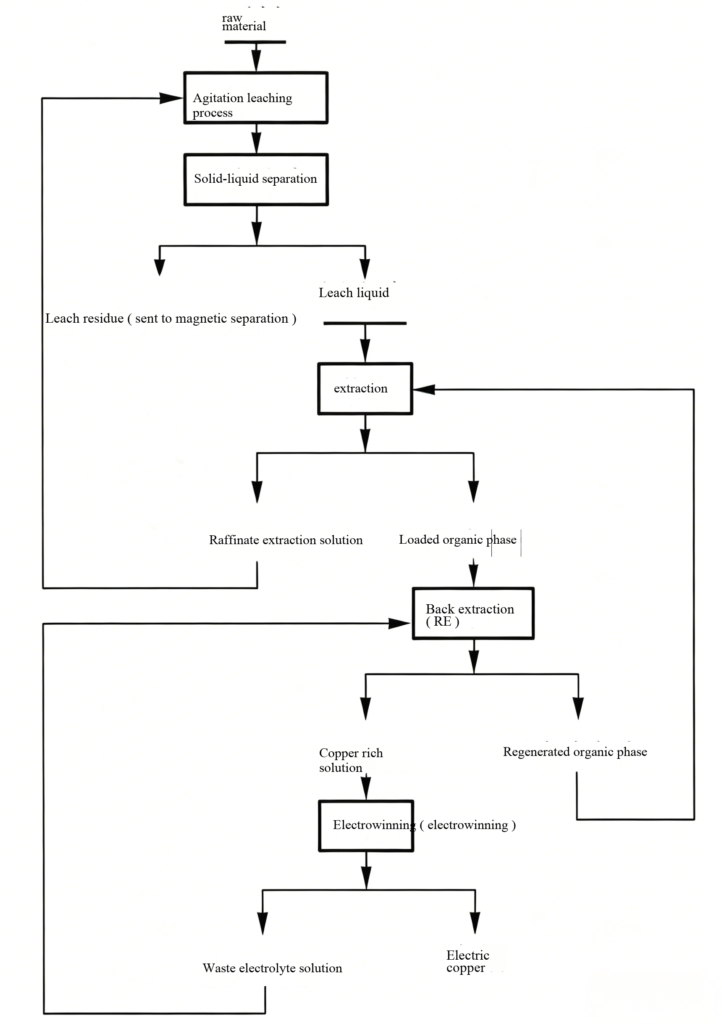
Figure 4-23 Schéma de principe du procédé de récupération du cuivre et de l'or
Figure 4-24 Schéma de procédé pour la récupération du fer
Le procédé de récupération du fer utilise une seule méthode de séparation magnétique. Le flux de traitement comprend une étape de concentration grossière, une étape de concentration de récupération et, après rebroyage du concentré grossier, deux étapes de concentration fine. Le sable des résidus présentant une forte teneur en argile, ce qui affecte considérablement la récupération du fer, une opération de lavage à contre-courant est ajoutée avant la concentration grossière. D’après l’analyse granulométrique des résidus bruts, le fer se trouve principalement dans la fraction granulométrique inférieure à 0,038 mm. Compte tenu des conditions réelles de production, la finesse de rebroyage du concentré grossier est fixée à 90% passant au tamis de 0,074 mm. Le schéma du procédé de récupération du fer est présenté à la figure 4-24.
Les résultats montrent que la teneur en cuivre obtenu par électrolyse peut atteindre 99,91 TP3T, avec un taux de récupération de 551 TP3T. Quant au fer récupéré à partir des résidus de lixiviation par séparation magnétique, sa teneur est de 551 TP3T et son taux de récupération de 401 TP3T.
G. Exemples étrangers de retraitement des résidus de cuivre
L'usine de cuivre de Morenci, en Arizona (États-Unis), utilise de l'acide sulfurique pour traiter les résidus d'oxyde de cuivre stockés, ce qui lui permet d'atteindre un taux de récupération du cuivre de 73,81 TP3T et de produire 50 000 tonnes de cuivre cathodique par an, soit 131 TP3T de la production totale de cuivre de l'usine.
À Chuquicamata, au Chili, on utilise un procédé de lixiviation en grands réservoirs à l'acide sulfurique, suivi d'une électrolyse. À raison de 52 500 tonnes de cuivre par an, un total de 900 000 tonnes de cuivre a été récupéré à partir d'importants volumes d'anciens résidus stockés depuis de nombreuses années.
La Russie et l'Espagne ont également obtenu de bons résultats dans la récupération du cuivre à partir des résidus miniers grâce à la technologie de lixiviation bactérienne.
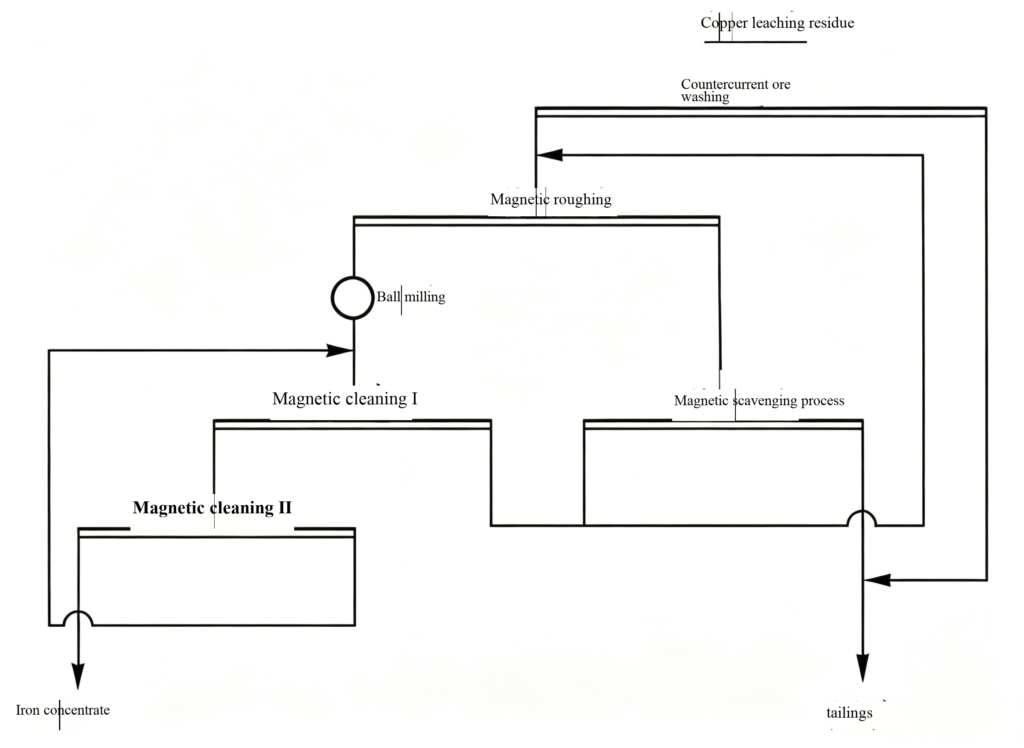
Figure 4-24 Schéma de procédé pour la récupération du fer
À l’étranger, des procédés combinant enrichissement et métallurgie sont également utilisés pour le retraitement des résidus de cuivre. Dans le Michigan, aux États-Unis, les résidus de cuivre sont broyés à nouveau et soumis à une flottation (ou à une lixiviation à l’ammoniac). Avec un volume traité de 82 millions de tonnes, on produit 338 000 tonnes de cuivre. Un autre procédé similaire à la lixiviation sur charbon (CIL) pour la récupération de l’or est également utilisé aux États-Unis : des particules de charbon imprégnées d’un agent d’extraction sont ajoutées à la pulpe de résidus de cuivre afin de récupérer le cuivre. L’essentiel est que l’agent d’extraction soit peu coûteux. Au concentrateur d’Almalyk, en Russie, les résidus sont broyés jusqu’à une granulométrie d’environ 50% passant au tamis de 74 μm, puis soumis à une flottation, ce qui permet d’obtenir une récupération supplémentaire de 80% de cuivre à partir des résidus. Au concentrateur de Balkhash, au Kazakhstan, le cuivre et le molybdène sont récupérés à partir de résidus de bornite à faible teneur grâce à des étapes de flottation, de rebroyage et de nettoyage.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian