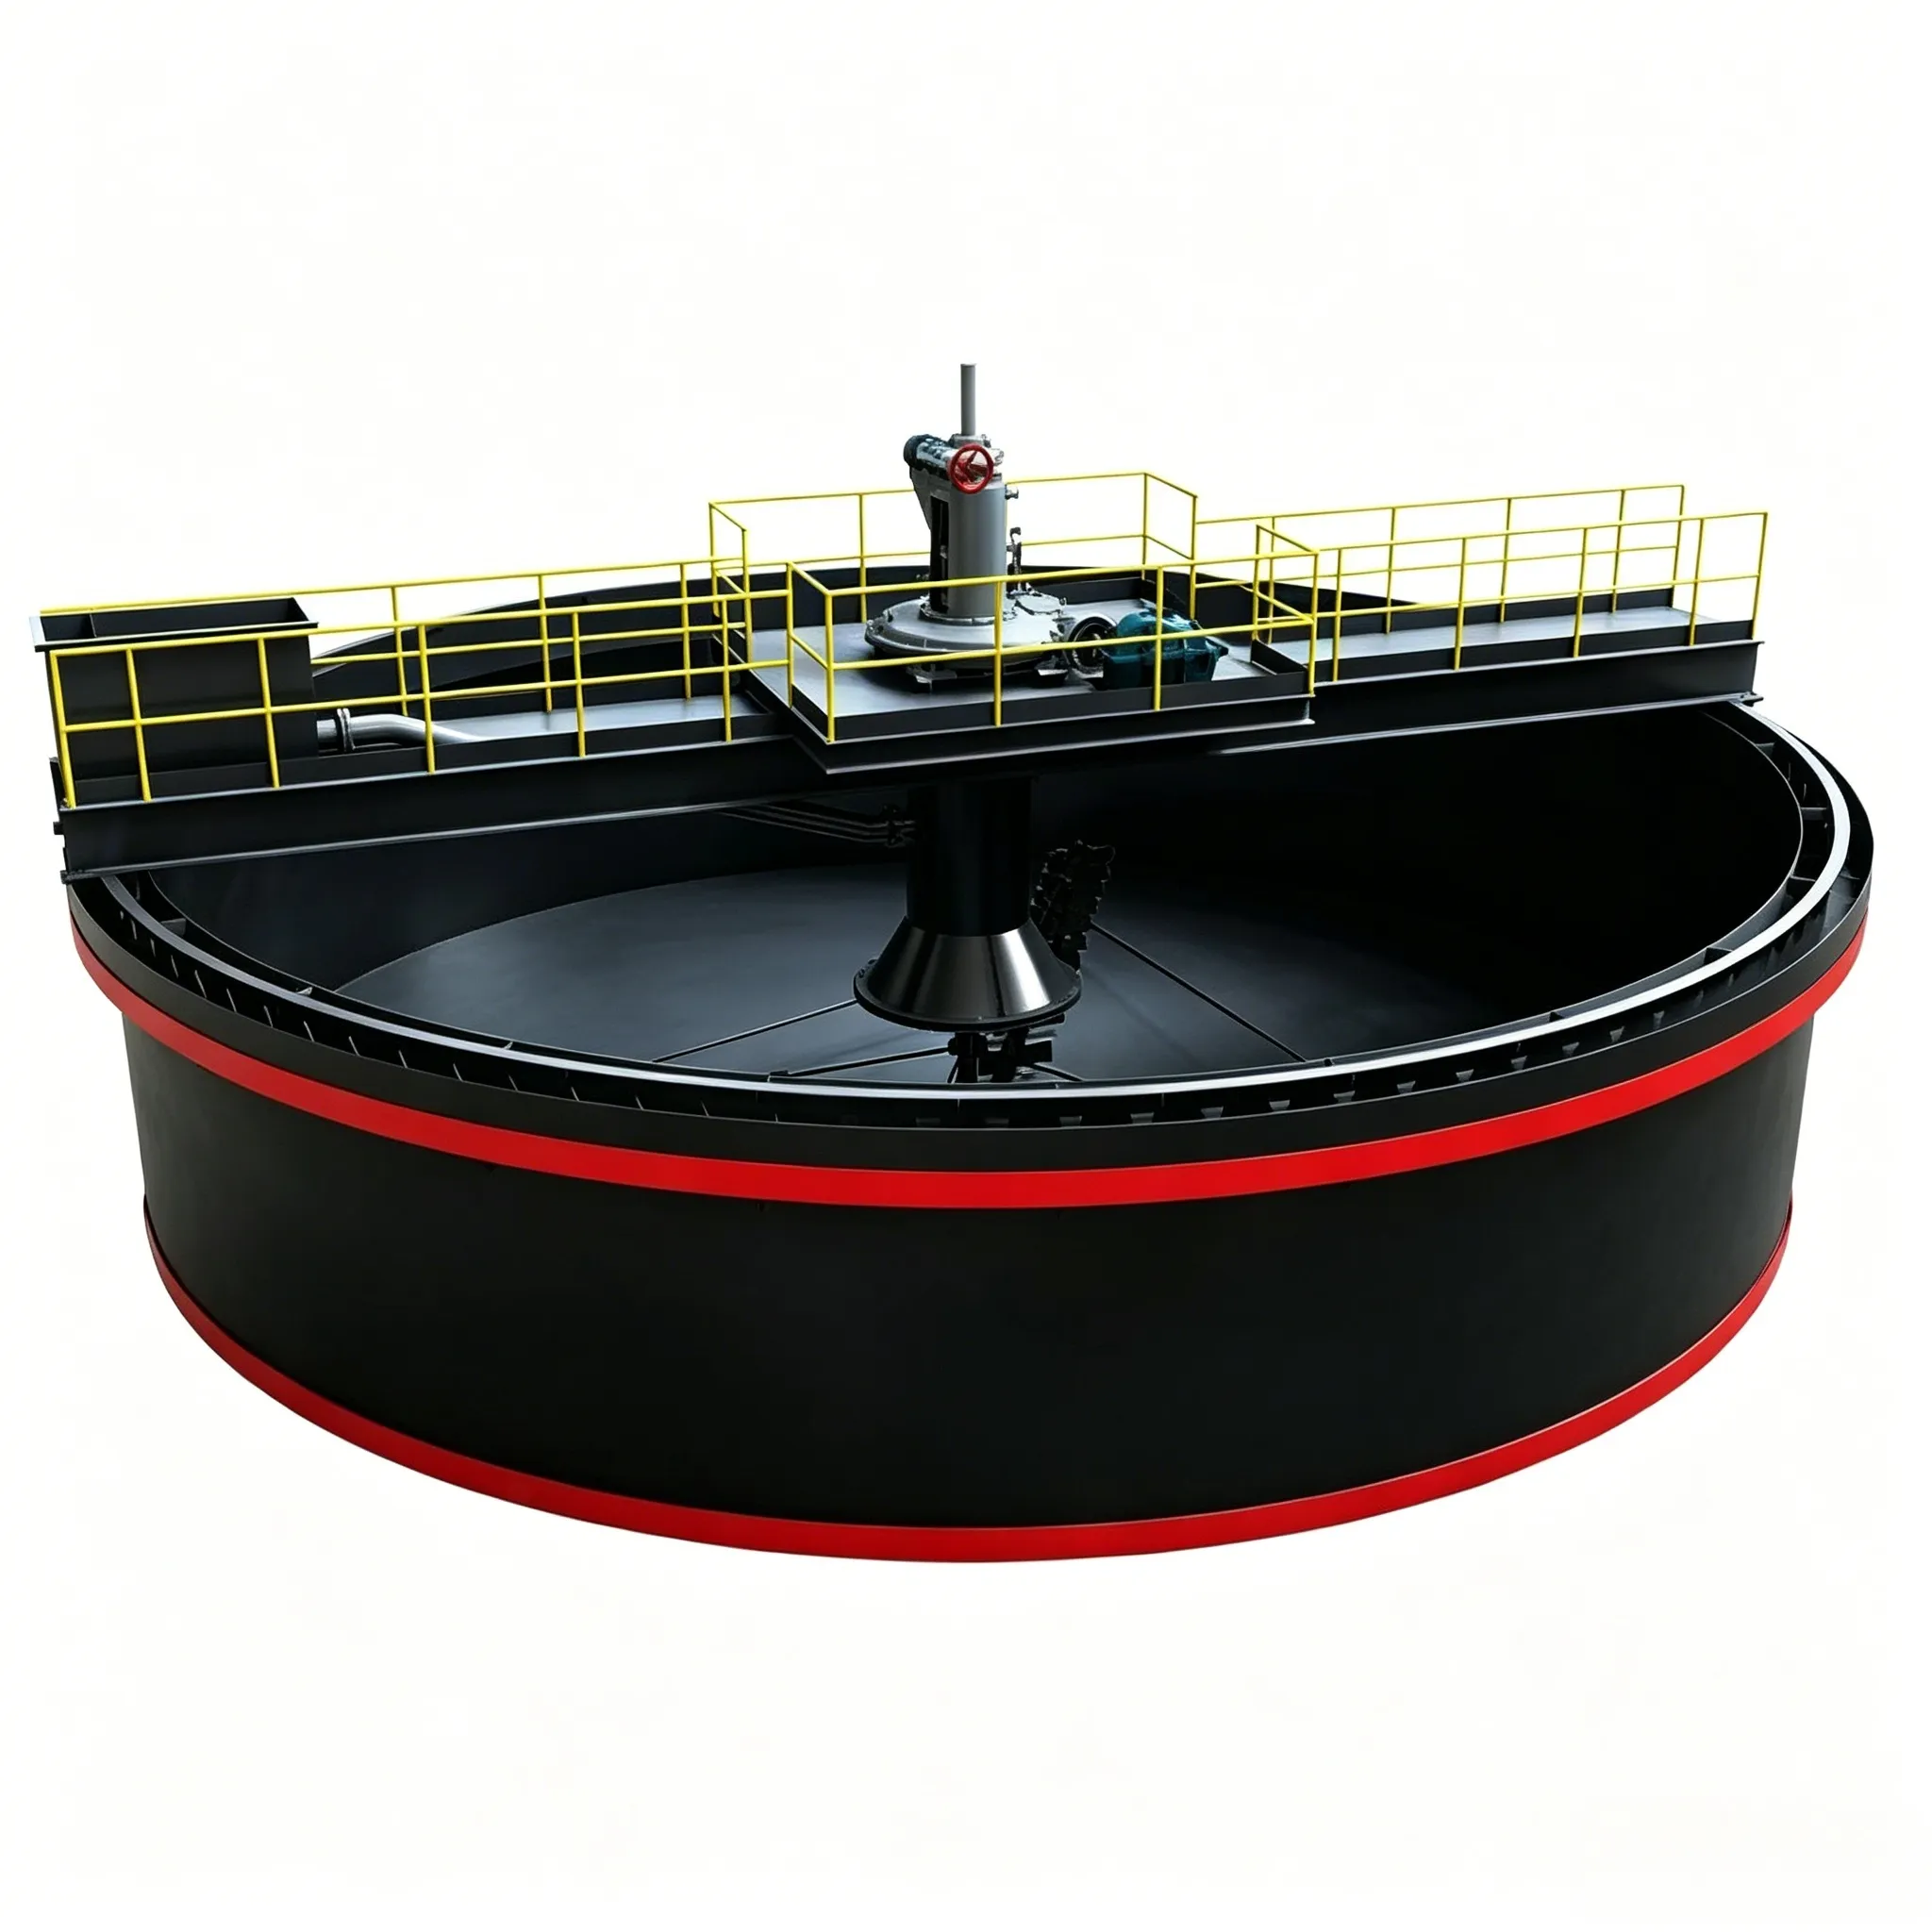
高効率増粘剤
高効率増粘装置 高効率増粘装置は、新しいタイプの増粘装置であり…

金鉱石の回収率が低い場合はどうすればよいでしょうか?
金鉱石選鉱プラントの種類(酸化鉱、硫化鉱、砂金鉱床)によって、直面する課題は異なり、それぞれ異なる解決策が必要となります。.
まず、次のことを確認してください:どのような種類の 酸化金鉱石 御社の選鉱プラントはどの組織に属していますか?
→ 汚泥全体を用いたシアン化法(カーボン・イン・パルプ法) → 最大の懸念点:金が溶解するものの、回収されない。硫化金鉱石 → 浮選+浮選濃縮物のシアン化処理 → 最大の懸念点:浮上すべき金が浮上しない。 砂金鉱石 → 主に重力選別 → 最大の懸念:粗粒の金粒子が尾鉱とともに排出される。問題が明確に特定できたら、該当するセクションに直接進んでください。 I. 酸化金鉱石選鉱プラント:全スラッジシアン化カーボン・イン・パルプ法 問題1:貧液中の金含有量過多 – 金は溶解するが回収されない。現象:浸出率が設計値を下回っているが、原因が特定できない。 貧液の分析結果、金濃度が0.03 g/m³を超えていることが判明した。原因:活性炭の吸着機能不全。活性炭は3ヶ月以上使用されており、その活性表面が鉱滓や有機物で覆われており、吸着能力が著しく低下している。 結果:金はシアン化物溶液に溶解したものの、活性炭によって捕捉されず、廃液とともに排出されている。これが最も見過ごされがちな損失要因であり、スラリーは正常に流れているように見えても、金はすでに静かに流出している。 自主点検:各シフトごとに、貧液中の金濃度を確認すること。0.03 g/m³を超える場合は、直ちに活性炭を交換または再生すること。貧液中の正常な金濃度は0.01 g/m³未満であるべきである。 問題2:シアン化ナトリウム濃度の不足 – 金の溶解速度の低下現象:浸出速度が低く、濃縮物の品位は正常であるにもかかわらず、希薄溶液中の金含有量が高くない。これは、問題が吸着段階ではなく溶解段階にあることを示している。 原因:シアン化ナトリウムの添加量は経験則に基づいており、「十分だと感じる時に添加する」という方法で、実際のスラリー濃度や金の表面積に応じて必要量を算出していない。深部鉱石の酸化度は低いため、同じ溶解速度を維持するには、より高いシアン化ナトリウム濃度が必要となる。 結果:金の溶解反応が不完全となり、尾鉱中の金品位が上昇する。自己点検:同じ鉱石源および処理量における過去の単位体積あたりのシアン化ナトリウム消費量を比較する。著しい増加が見られる場合は、濃度が不十分であることを示している。深部鉱石を採掘した後、速やかに小規模な試験を行い、シアン化ナトリウム濃度を調整する。 問題3:浸出時間の不足 – スラリーの流速が速すぎる 症状:スラリーの流速が増加するか、浸出槽の水位が不十分となり、滞留時間が短縮される。原因:圧力下でオペレーターがスラリーの流速を上げるか、あるいは設備の故障により1つの浸出槽が停止し、他の槽に過負荷がかかる。 結果:金が溶解反応を完了するのに十分な時間がなく、次の工程へ時期尚早に流入し、直接的な損失を招く。自己点検:各浸出槽の実際の滞留時間を記録し、設計値と比較する。 通常の滞留時間は24時間以上であるべきである。II. 硫化金鉱選鉱プラント:浮選工程 問題1:シフト間で5%を超える回収率の差――操業不安定の直接的な兆候 症状: 同一システムにおいて、午前シフトと午後シフトの回収率の差が5%を超え、場合によっては10%に達することさえあり、設備に起因する原因は特定できない。原因:浮選薬剤の手動添加。シフトリーダーごとの習慣の違いにより、シフトごとの薬剤濃度にばらつきが生じ、回収効率に大きな変動をもたらしている。 結果:日ごとの回収率の変動により月平均値が低下し、金属全体の回収効率が低下する。自主点検:1週間、各シフトの回収率と薬剤使用量を記録し、変動が最も大きいシフトを特定した上で、操作手順の標準化に注力する。 問題 2:濃縮物の品位が継続的に低下している – 脈石の混入が増加:濃縮物の品位が低下している一方で、尾鉱中の金品位は上昇している。原因:浮選液の水位制御が不安定である。水位が低すぎると脈石が混入し、高すぎると金鉱物が浮上しなくなる。 結果:濃縮物の品位が基準を満たさなくなり、下流工程の処理コストが増加し、選鉱ループ内で金が循環し、回収率が低下する。自己点検:液面計を設置する。濃縮物の品位変動が設計値の±15%を超える場合は、まず液面を確認する。 問題3:尾鉱の金品位が継続的に上昇し、浮選効果が低下している:尾鉱の金品位が0.3 g/tから0.6 g/t、あるいはそれ以上に上昇しているが、誤って「正常な変動」と見なされている。 原因:鉱石の性質が変化した。採掘がより深い領域に進んでいるにもかかわらず、試薬の投与量や粉砕パラメータが調整されていない。結果:脈石に包埋された金が効果的に遊離・浮遊できず、回収率が体系的に低下する。自主点検: ミルへの流入金の品位と尾鉱の金品位の推移を毎月比較する。3ヶ月連続で継続的な上昇が見られる場合は、速やかにプロセス見直しを行う。III. 砂金濃縮プラント:重力選別プロセス 問題1:濃縮物の品位が低く、脈石含有量が高い――不安定な給鉱率 現象: 重力選別濃縮物の品位が低く、多数の脈石粒子を含んでいるため、処理のために二次選別が必要となる。原因:供給量の変動により、ジグおよびシェーキングテーブル内の水流の層状化が乱され、粗粒の脈石と微細な金が一緒に濃縮物に入り込んでしまう。 結果:二次選別工程の増加、濃縮物処理コストの上昇、および脈石とともに一部の微細金が損失する。自主点検:供給量の変動が設計値の±15%の範囲内にあるか確認し、供給量計を設置する。 課題 2:尾鉱中の金損失 – 粒子径管理の不備 現象:尾鉱の金品位が高すぎる一方で、重力選鉱の回収率が予想を下回っている。原因:粉砕後の粒子径が粗すぎると、個々の金粒子が依然として包埋されたままとなる。逆に粒子径が細かすぎると、スライムが発生し、重力選鉱に影響を及ぼす。 結果:粗粒および微細な金が同時に損失され、回収率の低下を招く。自己点検:重力選鉱の尾鉱中に肉眼で確認できる単一の金粒子がないか確認し、粉砕粒度が解放要件を満たしているかどうかを判断する。 まとめ:鉱石の種類ごとに問題を迅速に特定する:酸化鉱(CIP法)→ 最も一般的な問題:活性炭の失活、シアン化物濃度の不足、浸出時間の不足 → 主要な自己点検項目:浸出液中の金濃度、シアン化ナトリウムの消費量、滞留時間; 硫化鉱(浮選)→ 最も一般的な問題:操業の変動、液面の不安定、パラメータの不整合 → 重点自己点検項目:シフト間の回収率の差異、濃縮物の品位推移、尾鉱の金品位推移; 砂金鉱(重力選別)→ 最も一般的な問題:供給量の不安定、粒度管理の不備 → 重点自己点検項目:供給量の変動、尾鉱の金品位、濃縮物の脈石含有量





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian