
Moinho de bolas a seco
1. Visão geral do produto O moinho de bolas a seco é um componente essencial de…

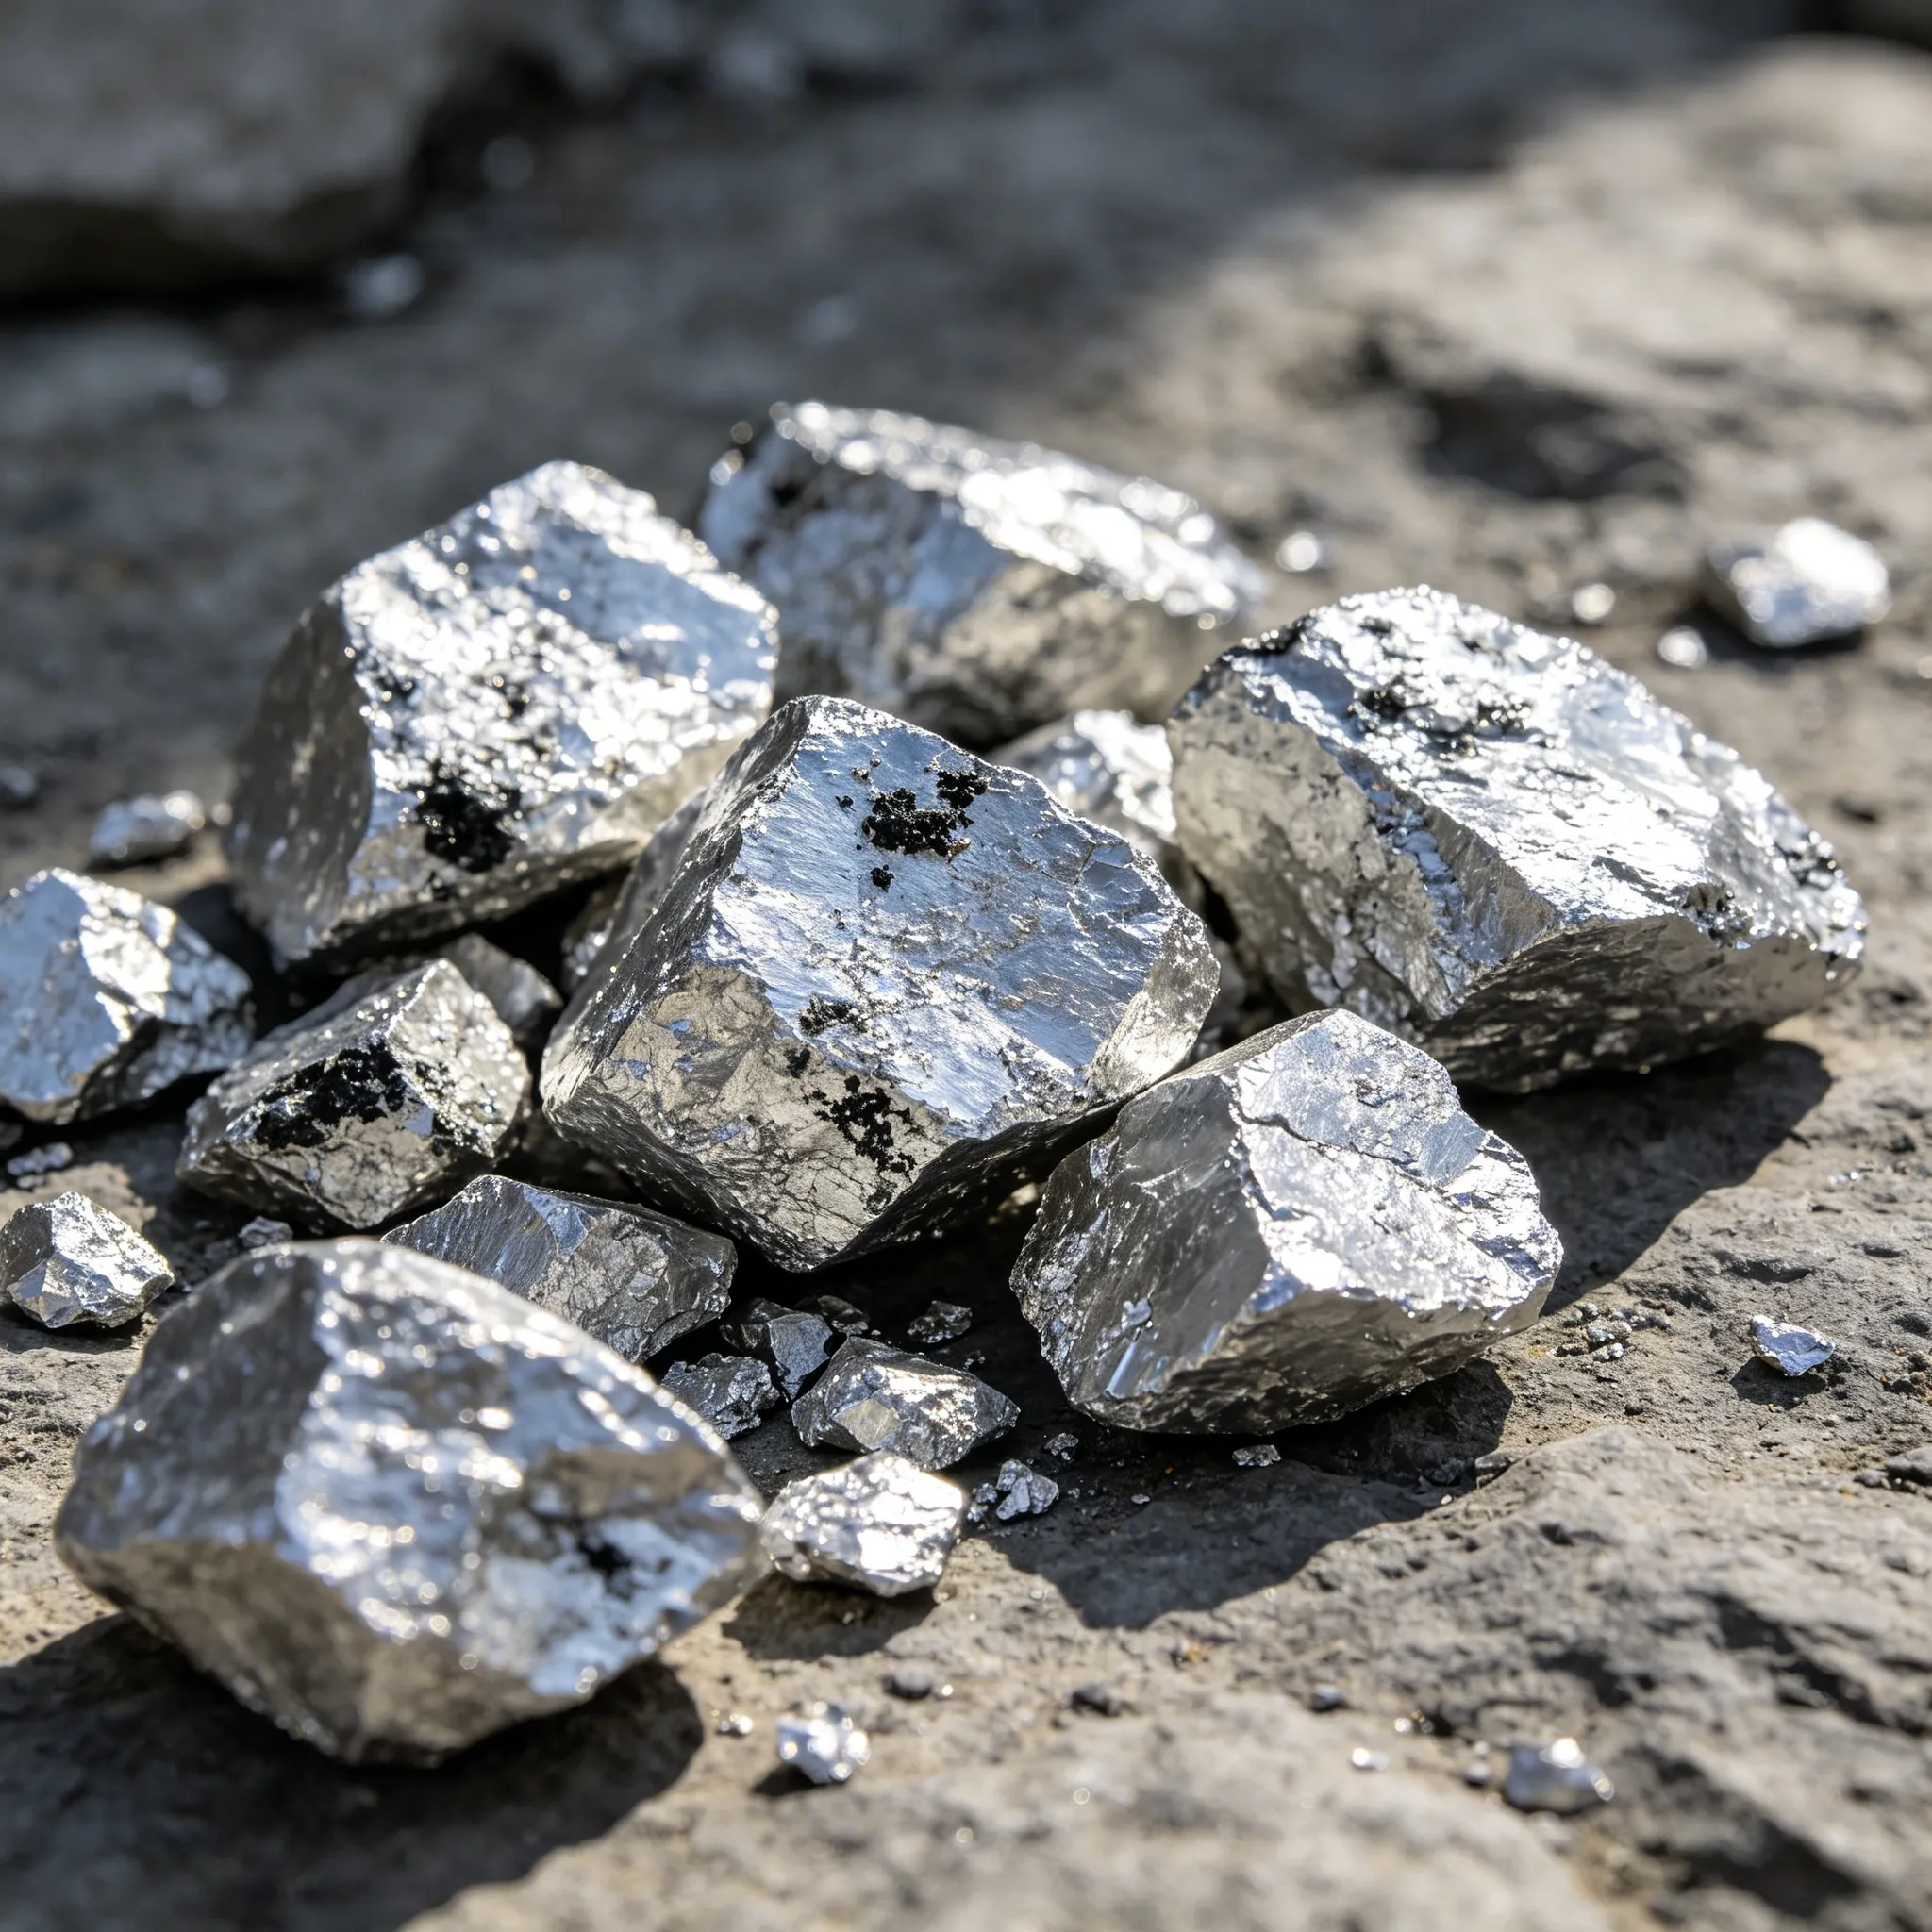
O minério processado pela Mina de Estanho de Yunnan Yunlong é um minério sulfídico de veios de cassiterita-quartzo. Os rejeitos apresentam composição mineral relativamente simples, composta principalmente por quartzo, seguido por limonita, pirita, turmalina e pequenas quantidades de cassiterita, arsenopirita, calcopirita, etc. Os rejeitos contêm um teor de estanho de 0,45%, dos quais o estanho da cassiterita representa 96,26% e o estanho sulfídico, 3,74%; ferro, 3,71%; outros elementos apresentam teores baixos: Zn 0,051%, Cu 0,08%, Mn 0,068%; mas o enxofre e o arsênico, que afetam a qualidade do concentrado, apresentam teores relativamente altos: S 1,88%, As 0,1%. Em 1992, à medida que os recursos de minério primário se esgotavam cada vez mais, a Mina de Estanho de Yunlong começou a processar rejeitos antigos em um antigo concentrador de 100 t/d. Para alcançar rapidamente melhores benefícios sociais e econômicos no curto prazo, foi proposta uma expansão para 200 t/d com base no concentrador existente, adotando um fluxograma de separação por gravidade e flotação, e a produção oficial teve início em abril de 1994. Durante a produção, o fluxograma do processo foi continuamente aprimorado, e o processo de produção final é mostrado na Figura 4-41. Para se adequar à produção, a tela de classificação utilizada possui aberturas de 0,8 mm na metade dianteira e de 1 mm na metade traseira. O cone de deslimagem é um cone de φ2500 mm. Com esse processo, obtém-se um concentrado de estanho com teor de estanho de 56,266%, enxofre 0,742%, arsênio 0,223% e recuperação de estanho de 68,3%, juntamente com um concentrado de enxofre contendo enxofre 47,48%, estanho 0,233% e arsênio 4,63%.
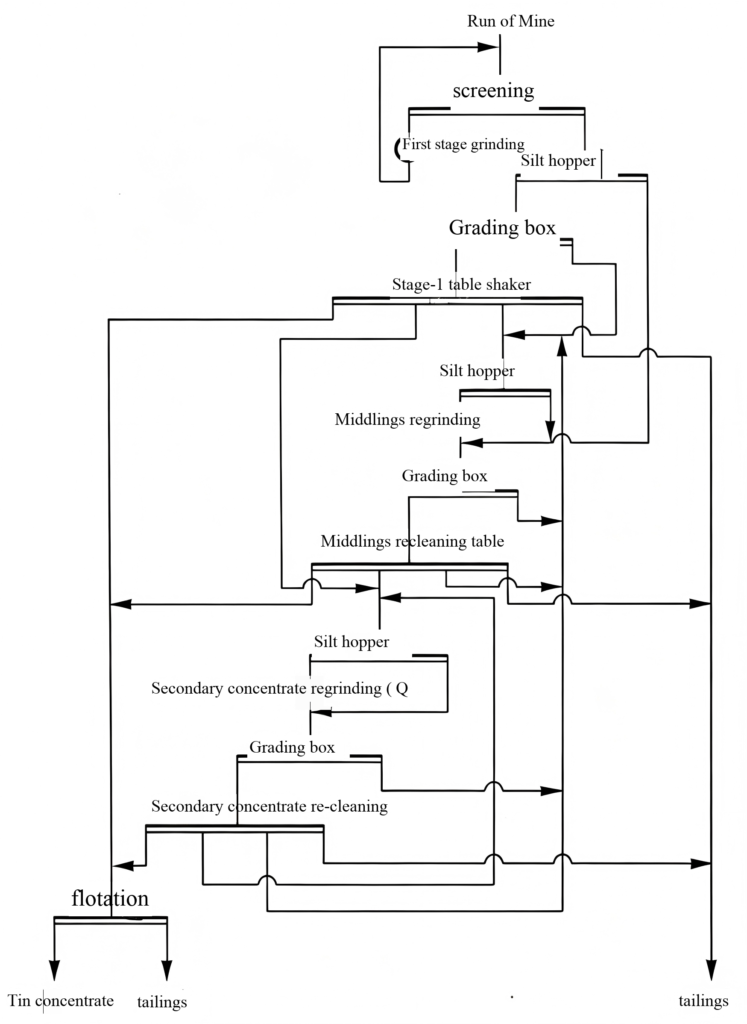
Figura 4-41: Processo de produção do tratamento de rejeitos da mina de estanho de Yunlong
A mina de estanho de Limu utiliza um processo de separação por gravidade e flotação para recuperar estanho de rejeitos antigos. A mina acumulou mais de 6,5 milhões de toneladas de rejeitos, que contêm principalmente estanho, tungstênio, nióbio, tântalo, bem como minerais siliciosos, feldspato, etc. O fluxograma de reconcentração inclui separação por gravidade, flotação de sulfetos e flotação de cassiterita. Após a separação por gravidade, o concentrado contém SnO₂ 26,84%, WO₃ 9,6%, Ta₂O₅ 2,7%, Nb₂O₅ 2,04%, com recuperações na separação por gravidade de SnO₂ 32,99%, WO₃ 24,05%, Ta₂O₅ 42,47% e Nb₂O₅ 24,77%. O processo de flotação de minerais sulfetados consiste em uma etapa de pré-concentração e duas etapas de purificação, produzindo um concentrado com Cu 10,8%, SnS₂ 6,58% e taxas de recuperação de Cu 78% e sulfetos 52,66%. O concentrado de sulfeto é submetido à depreção de arsênico e à flotação de cobre para produzir um concentrado de cobre-estanho contendo Cu >20%, Sn >18% e As <1,5%. O concentrado de flotação de cassiterita contém SnO₂ 6,107%, com uma recuperação de cassiterita de 63,11%.
O concentrador Yejihuang da Mina Dongpo possui uma unidade de separação por gravidade com capacidade de 300 t/d, que recupera cassiterita dos rejeitos. Os rejeitos contêm Sn 0,2%–0,25%, produzindo um concentrado de estanho com teor de Sn 42,93% e uma taxa de recuperação de 18,66%, recuperando 40–50 toneladas de estanho em concentrado anualmente.
Na mina de Dayishan, foi construída em 1982 uma planta de concentração com capacidade de 70–100 t/d. A partir de 33.000 toneladas de rejeitos antigos aproveitáveis (contendo 0,297% de Sn), ela recupera 31 toneladas de concentrado de estanho por ano, com um teor de 55%–61% e uma taxa de recuperação de 34%–35%.
Internacionalmente, a recuperação de estanho a partir de rejeitos antigos contendo estanho tem sido realizada no Reino Unido, no Canadá e na Bolívia. A Bartley Company, no Reino Unido, utiliza mesas vibratórias e canais de correia cruzada para reprocessar rejeitos de estanho, obtendo um concentrado, um intermediário e rejeitos com teores de estanho de 30,22%, 5,53% e 4,49%, respectivamente, a partir de rejeitos contendo 0,75% de Sn. O concentrador a seco Rosh Crouch, no Reino Unido, trata rejeitos antigos com teores de 0,3%–0,4% de Sn para produzir um concentrado de estanho com teor de 30% de Sn. O concentrador de Sullivan, no Canadá, processa rejeitos de flotação de estanho utilizando um fluxograma combinado de gravidade e magnetismo para produzir um concentrado de estanho com teor de 60% de Sn e uma recuperação de 38% a 43%. Um concentrador na Bolívia reprocessa rejeitos antigos e novos contendo 0,3% de Sn, produzindo um concentrado de estanho com teor de 20% de Sn e uma recuperação de 50%–55%.
O material de alimentação em um concentrador na área de mineração de Nandan Dachang, em Guangxi, consiste em rejeitos envelhecidos provenientes de uma lagoa de rejeitos. Esses rejeitos são do tipo cassiterita-sulfeto polimetálico. Os principais minerais metálicos são cassiterita, pirita, arsenopirita, marmatita, jamesonita, bem como pequenas quantidades de cerussita, anglesita, smithsonita, hemimorfita, etc. Os minerais de ganga incluem quartzo, calcita, xisto silicioso, calcário e calcário intemperizado. Devido ao longo tempo de armazenamento, os minerais estão altamente oxidados, especialmente a jamesonita e parte da pirita. Além disso, os minerais valiosos apresentam granulometria fina, principalmente abaixo de 200 mesh, o que aumenta consideravelmente a dificuldade de separação e recuperação. Os teores dos minerais valiosos nos rejeitos são: Sn 0,24%, Pb 0,13% e Zn 0,47%.
Por meio de pesquisas experimentais, determinou-se que o processo de recuperação de rejeitos consistiria na deslimagem após a remoção de partículas grossas – separação por gravidade. O fluxograma do processo é mostrado na Figura 4-42. Nesse fluxograma, um classificador espiral de φ1500 mm, que possui alta eficiência de classificação, grande capacidade de processamento e baixo consumo de energia, foi selecionado para a operação de remoção de material grosso. Um hidrociclone de φ125 mm foi utilizado para a deslimagem e o espessamento. Por fim, uma mesa vibratória para lodo fino do tipo Yunnan Tin foi utilizada para separação e recuperação, produzindo um concentrado de estanho de baixo teor com composição de 3%–5% Sn. Devido ao tamanho extremamente fino das partículas, ao alto teor de lodo e ao alto teor de enxofre, uma única passagem pela mesa vibratória não foi capaz de produzir diretamente um concentrado de estanho de alta qualidade. No entanto, a conversão do concentrado de estanho de baixa qualidade em um concentrado de alta qualidade exigiu apenas uma flotação adicional de dessulfuração e separação por gravidade em uma mesa vibratória para a remoção do lodo.
Após o processo de recuperação de cassiterita fina ter sido colocado em operação, diversas medições revelaram índices médios de 4,17% de estanho para o concentrado de estanho de baixo teor e uma recuperação de 3,33% em relação aos rejeitos originais, com uma produção anual de estanho metálico de 25 toneladas.
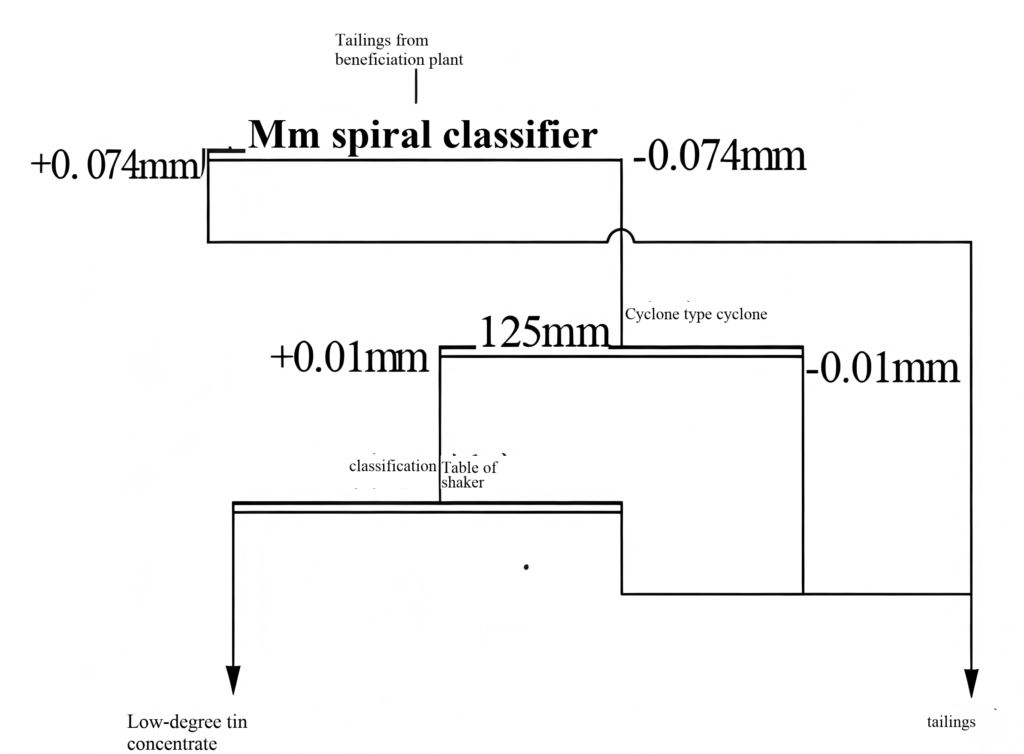
Figura 4-42 Fluxograma do processo de recuperação de cassiterita fina de um concentrador



 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian