
Moinho Raymond de circuito aberto
Introdução ao Moinho Raymond de Circuito Aberto O moinho Raymond de circuito aberto KX é um…

Desde 1930, graças ao desenvolvimento da indústria de materiais, os materiais de revestimento para moinhos alcançaram avanços consideráveis. Sucessivamente, surgiram centenas de tipos de revestimentos de aço e ferro, revestimentos cerâmicos, revestimentos especiais de borracha e revestimentos compostos. Para os moinhos AG/SAG, os revestimentos ainda são predominantemente fabricados em aço-liga ou ferro. A pesquisa e o desenvolvimento têm se concentrado em dois aspectos: um é o desenvolvimento de novos tipos de ligas, e o outro é o ajuste do teor de elementos de liga nas ligas existentes e o uso de diferentes métodos de tratamento térmico para alterar a dureza e a estrutura metalográfica dos materiais de liga. Além disso, dois materiais à base de metais não ferrosos — produtos de borracha especiais e tijolos de alta alumina — também foram desenvolvidos para uso como revestimentos de moinhos. Existe também um carboneto de tungstênio sinterizado especialmente para uso em moinhos de pequeno porte para fins específicos, mas, devido ao seu alto custo, ele não é economicamente viável para a grande maioria dos moinhos em escala industrial.
Os problemas de desgaste dos revestimentos surgiram logo com o advento dos moinhos AG/SAG, mas, naquela época, como os diâmetros dos moinhos eram pequenos, não se dava atenção suficiente ao desgaste dos revestimentos. À medida que os tamanhos dos moinhos aumentaram e os níveis de automação cresceram, o desgaste dos revestimentos tornou-se cada vez mais proeminente. A baixa resistência ao desgaste dos revestimentos leva à sua substituição frequente, reduzindo a disponibilidade do equipamento e aumentando os custos de moagem. Conforme mencionado anteriormente, os revestimentos em um moinho são peças substituíveis, mas devem apresentar resistência eficaz ao impacto e ao desgaste abrasivo, além de facilitar o movimento adequado do material a ser moído. Portanto, engenheiros e técnicos dedicam grande atenção aos materiais dos revestimentos, a fim de reduzir os custos de manutenção e melhorar a eficiência da moagem. Atualmente, os materiais de revestimento mais comumente utilizados para moinhos de tambor no mercado incluem: revestimentos de aço/ferro, revestimentos de borracha, revestimentos compostos de borracha e aço na parte superior e revestimentos magnéticos.
Cada material de revestimento possui sua própria faixa de aplicação adequada. Os revestimentos tradicionais de aço ou liga ainda são amplamente utilizados em operações de moagem primária, com pelo menos dez materiais de liga resistentes ao desgaste empregados em moinhos de bolas primários. Cada vez mais, ligas resistentes à abrasão estão sendo amplamente adotadas; essas ligas contêm grandes quantidades de elementos de liga, como manganês, cromo, molibdênio e níquel, e, portanto, seu custo também é elevado. Os revestimentos de borracha têm sido amplamente utilizados de forma econômica em aplicações secundárias ou de remoagem devido à sua longa vida útil e boa resistência à abrasão. O desenvolvimento mais recente são os revestimentos compostos com cabeçotes de liga e bases de borracha, que aproveitam plenamente as vantagens tanto do metal quanto da borracha. Atualmente, elas ainda são utilizadas principalmente como revestimentos em moinhos AG/SAG de pequeno a médio porte, mas já começaram a ser aplicadas em revestimentos finais e placas de grelha em moinhos AG/SAG de médio e até mesmo grande porte. Isso ocorre porque essas peças estão sujeitas a forças de impacto relativamente baixas, sendo o desgaste abrasivo o mecanismo dominante.
Como os revestimentos de moinhos representam um dos principais custos em uma concentradora e também são uma das principais causas de paradas nos moinhos, os fabricantes de revestimentos e as mineradoras estão envidando todos os esforços para prolongar a vida útil dos revestimentos. No entanto, a seleção do material do revestimento não se baseia exclusivamente na taxa de desgaste; o tempo de inatividade, os custos de manutenção e o desempenho de moagem também são fatores decisivos na análise econômica dos revestimentos de moinhos. Para a maioria das plantas de concentração, no entanto, o custo do revestimento por tonelada de minério é comumente usado como referência. Para grandes moinhos AG/SAG, a escolha do material do revestimento tende a favorecer o ciclo de vida útil ideal e mais econômico, o que deve levar em consideração o custo do revestimento, a mão de obra para substituição, as perdas de produção durante o tempo de inatividade para substituição e as variações de custo/benefício decorrentes do desempenho da moagem.
5.3.1 Materiais de aço
Os revestimentos de aço carbono ainda são amplamente utilizados em usinas de pequeno e médio porte, especialmente nas etapas de moagem primária.
5.3.2 Materiais de liga
Os materiais de liga utilizados nos revestimentos de moinhos passaram por várias etapas — desde o aço com alto teor de manganês, o ferro fundido branco comum e o ferro fundido Ni-Hard até o ferro fundido com alto teor de cromo. Atualmente, eles se dividem em duas categorias principais: aço resistente ao desgaste e ferro fundido resistente ao desgaste. Além do tradicional aço austenítico de manganês, do aço de alto teor de manganês modificado e do aço de teor médio de manganês, os aços resistentes ao desgaste podem ser classificados, de acordo com o teor de carbono, em aços resistentes ao desgaste de liga de carbono médio, de carbono médio-alto e de alto teor de carbono; pelo teor de elementos de liga, em aços resistentes ao desgaste de baixa, média e alta liga; e pela microestrutura, em aços resistentes ao desgaste austeníticos, bainíticos e martensíticos.
Entre os ferros fundidos resistentes ao desgaste, o ferro fundido branco comum e o ferro fundido branco de baixo teor de carbono são hoje raramente utilizados. Os tipos mais comuns se enquadram em duas categorias principais: ferro fundido branco de baixa liga e ferro fundido branco de alta liga. Os mais representativos desses são o ferro fundido branco de baixo teor de cromo e o ferro fundido branco de alto teor de cromo. Como os recursos de cromo são muito mais abundantes do que os de níquel e mais baratos, esses dois materiais passaram a ocupar uma posição dominante entre os ferros fundidos resistentes ao desgaste. Em termos de custo de recursos e resistência ao desgaste, há muito poucos relatos de uso do ferro fundido Ni-Hard em revestimentos de moinhos atualmente. O chamado ferro fundido de alto teor de cromo refere-se, na verdade, ao ferro fundido branco de alto teor de cromo e molibdênio, e pode ser dividido nos tipos Cr15 e Cr20 de acordo com o teor de cromo; o primeiro é utilizado para condições gerais de impacto e abrasão, e o segundo para desgaste por alta abrasão e peças de desgaste mais espessas. Os ferros fundidos de alto cromo com teor de cromo da ordem de 30% ou mais são utilizados para aplicações resistentes ao calor, ao desgaste ou à corrosão, como a reafiação de esferas de aço. Em geral, os ferros fundidos brancos ligados são relativamente frágeis e adequados para ambientes de moagem com forças de impacto relativamente baixas, como moinhos de reafiação onde as esferas têm diâmetro inferior a 60–70 mm. No entanto, apresentam alta resistência à abrasão, o que confere a esses revestimentos uma longa vida útil.
Em comparação com os ferros fundidos brancos ligados, os aços fundidos resistentes ao desgaste apresentam maior tenacidade, mas menor dureza, e são adequados para moinhos AG/SAG, onde as forças de impacto são relativamente altas; também são amplamente utilizados em tubos resistentes ao desgaste. No entanto, os revestimentos internos fabricados com esse material apresentam menor resistência ao desgaste.
O tratamento térmico pode ajustar de forma eficaz a microestrutura dos materiais de liga, afetando, assim, sua dureza e tenacidade. Portanto, o tratamento térmico tem grande impacto na resistência ao desgaste e ao impacto dos revestimentos de moinhos AG/SAG de grandes dimensões.
Devido à sua boa resistência à abrasão, resistência ao impacto e custos de produção razoáveis, os seguintes materiais de liga para revestimentos têm sido ou são amplamente utilizados na fabricação de revestimentos para moinhos:
(1) Aço austenítico de manganês.
(2) Ferro fundido Ni-Hard.
(3) Aço de cromo-molibdênio de baixo teor de carbono.
(4) Aço de cromo-molibdênio com alto teor de carbono.
(5) Ferro branco com cromo-molibdênio.
(6) Ferro com alto teor de cromo.
5.3.2.1 Aço austenítico de manganês
O aço com alto teor de manganês, também conhecido como aço Hadfield, é um aço resistente ao desgaste inventado por R.A. Hadfield no Reino Unido em 1882. Ele apresenta características pronunciadas de endurecimento por deformação e pertence ao sistema Fe-Mn-C dos aços austeníticos de manganês. O teor nominal de manganês do aço clássico com alto teor de manganês é de 13% em massa.
Tanto o aço com teor médio de manganês quanto o aço com alto teor de manganês são aços austeníticos de manganês; após o resfriamento em água, suas microestruturas são constituídas por austenita monofásica. No entanto, suas principais diferenças de desempenho são as seguintes:
(1) As propriedades mecânicas do aço com teor médio de manganês são, em geral, inferiores às do aço com alto teor de manganês. O aço com teor médio de manganês sem molibdênio apresenta, tipicamente, uma resistência à tração de cerca de 550 MPa, alongamento de 10%–20%, redução de área de 20%–25% e tenacidade ao impacto de cerca de 100 J/cm². Embora as propriedades mecânicas do aço com teor médio de manganês possam ser significativamente melhoradas com a adição de molibdênio, elas ainda ficam aquém das do aço com alto teor de manganês.
(2) O aço com alto teor de manganês apresenta maior teor de manganês, melhor estabilidade da austenita e uma temperatura de início da martensita (Mₛ) inferior à temperatura ambiente. Ele se endurece principalmente por meio de mecanismos de geminação por deformação e falhas de empilhamento, aumentando sua resistência ao desgaste; a dureza superficial após o endurecimento por deformação atinge HBW 400–450. O aço com teor médio de manganês possui menor teor de manganês, o que reduz a estabilidade da austenita e eleva a temperatura Mₛ. Ele se endurece principalmente por meio da transformação em α-martensita induzida por deformação, com uma taxa de aumento de dureza 2 a 3 vezes maior do que os mecanismos de geminação e falha de empilhamento; sua dureza superficial após o endurecimento por deformação pode atingir HBW 750–850.
(3) Ao processar materiais mais macios, o aço com teor médio de manganês apresenta melhores resultados. Por exemplo, quando placas de mandíbulas de aço com teor médio de manganês foram utilizadas em trituradores de pequeno porte para triturar calcário, sua vida útil foi de cerca de 185% a do aço com alto teor de manganês; no entanto, ao triturar minérios duros (como minérios de ouro com um coeficiente de dureza de Protodyakonov f ≈ 14), a melhoria na vida útil foi insignificante.
O aço austenítico de manganês contém, tipicamente, 0,9%–1,4% de C e 10%–14% de Mn, com uma resistência ao impacto αₖ de cerca de 150 J/cm². Sua dureza inicial é de apenas HB 179–229, mas, após o desgaste, a dureza aumenta para HB 240–350, com uma dureza máxima de até HB 605 (equivalente a HRC 56). No entanto, a camada abaixo da superfície permanece tenaz, permitindo que ela resista a altos impactos sem rachar. O aço austenítico de manganês é comumente utilizado para revestimentos de grades ou revestimentos em moinhos de pequeno porte. Sua principal desvantagem é o impacto de difusão, que faz com que os revestimentos sólidos comecem a se comprimir, tornando a remoção extremamente difícil. Se a pressão for muito alta e eles ficarem muito grudados, o corpo do moinho pode até mesmo ser danificado durante a remoção.
Vários aços modificados com alto teor de manganês foram desenvolvidos: (1) reduzindo o teor de manganês para níveis baixos ou médios, ou mantendo altos teores de manganês ao adicionar outros elementos de liga para alterar a estrutura microcristalina; (2) adicionando elementos formadores de carbonetos, como Ti, Nb, V, Mo e Cr, para obter o fortalecimento por segunda fase; (3) adicionando elementos como W, Cu, Ni e B para obter o fortalecimento por solução sólida; e (4) adição de elementos de terras raras para purificar o aço fundido, melhorar a morfologia e a distribuição das inclusões e obter um fortalecimento abrangente. Além disso, estão sendo explorados novos processos de tratamento térmico, melhoria na qualidade da fundição e aumento da vida útil do aço com alto teor de manganês.
5.3.2.2 Ferro fundido Ni-Hard
O ferro fundido Ni-Hard é produzido pela adição de 3,0%–5,0% de Ni e 1,5%–3,5% de Cr ao ferro fundido branco comum, resultando em uma matriz martensítica muito dura e resistente ao desgaste, com carbonetos do tipo M₃C. O níquel forma uma solução sólida infinita com o ferro, aumentando efetivamente a temperabilidade e promovendo uma matriz de martensita-bainita; ao mesmo tempo, o níquel estabiliza a austenita, e um teor excessivo de níquel pode levar à formação de grandes quantidades de austenita retida. A adição de cromo impede a grafitização, promove a formação de carbonetos e aumenta a dureza dos carbonetos do tipo M₃C.
Os revestimentos de liga Ni-Hard foram inicialmente utilizados em pequenos moinhos de hastes e moinhos de bolas com forças de impacto muito baixas. Essa liga é frágil, mas apresenta boa resistência à abrasão. No entanto, com o advento das ligas com alto teor de cromo e das ligas de cromo-molibdênio, essa liga está hoje praticamente extinta nas aplicações de revestimento de moinhos.
5.3.2.3 Aço de cromo-molibdênio de baixo teor de carbono
A dureza do aço cromo-molibdênio de baixo teor de carbono situa-se normalmente entre 300 e 370 BHN.
Antes do uso do aço cromo-molibdênio de alto teor de carbono, o aço cromo-molibdênio de baixo teor de carbono era comumente utilizado para revestimentos de AG/SAG e moinhos de bolas. Ele apresenta excelente resistência à abrasão e um certo grau de resistência ao impacto. Em comparação com o aço cromo-molibdênio de alto carbono, o aço cromo-molibdênio de baixo carbono é hoje utilizado principalmente em placas de grelha de descarga ou em seções mais finas que exigem uma resistência ao impacto ligeiramente superior.
5.3.2.4 Aço de cromo-molibdênio com alto teor de carbono
A dureza do aço de cromo-molibdênio com alto teor de carbono situa-se normalmente entre 325 e 380 BHN.
O aço de cromo-molibdênio de alta liga e baixo carbono (por exemplo, 1,15% C, 1% Cr, 0,25% Mo) pode apresentar dureza semelhante, mas resistência ao desgaste significativamente diferente quando a microestrutura é diferente. Após austenitização e têmpera em óleo, seguidas de revenimento a diferentes temperaturas, normalização ou tratamento isotérmico próximo à temperatura de início da martensita, é possível obter microestruturas como martensita revenida, perlita e bainita. A temperatura de revenimento após o resfriamento a óleo afeta a resistência ao desgaste. Por exemplo, esferas de aço cromo-molibdênio de alto carbono (0,8% C, 1,0% de Cr, 0,4% de Mo) foram austenitizadas a 880 °C e 820 °C, respectivamente, depois temperadas em óleo e submetidas a ensaios de desgaste nas mesmas condições. As esferas temperadas a partir de 880 °C apresentaram maior resistência ao desgaste. Isso é atribuído ao maior teor de carbono na solução sólida de martensita e à maior quantidade de austenita retida na temperatura de têmpera mais elevada, fatores que são benéficos para a resistência ao desgaste. A martensita apresenta a menor taxa de desgaste e, portanto, a melhor resistência ao desgaste.
Os revestimentos de liga de cromo-molibdênio com alto teor de carbono apresentam tenacidade ao impacto relativamente baixa devido ao seu alto teor de carbono e de elementos de liga, com valores de impacto geralmente entre apenas 30 e 40 J. Além disso, para garantir um certo nível de tenacidade ao impacto, esses revestimentos são normalmente submetidos a resfriamento a ar seguido de revenimento durante o tratamento térmico, resultando em uma estrutura de troostita revenida, que apresenta dureza moderada e resistência ao desgaste relativamente baixa. Como resultado, os revestimentos de liga de cromo-molibdênio com alto teor de carbono são propensos a fraturas durante o uso e têm ciclos de vida curtos, obrigando as concentradoras a substituí-los com frequência, o que reduz a disponibilidade dos equipamentos e aumenta os custos operacionais.
As ligas de cromo-molibdênio com alto teor de carbono são utilizadas nos revestimentos dos moinhos AG/SAG. Existe uma gama de produtos com teores variáveis de carbono e cromo, e, normalmente, os teores de carbono e cromo dessas ligas variam de acordo com o tamanho e a espessura dos revestimentos dos moinhos. Nesse campo, devido aos requisitos de dimensões dos revestimentos, as ligas padrão de cromo-molibdênio com alto teor de carbono não conseguem mais atender às necessidades do processo, e o desenvolvimento dessas ligas ainda está em andamento.
5.3.2.5 Ferro branco com cromo-molibdênio
A dureza do ferro branco ao cromo-molibdênio é normalmente de 600 a 700 BHN.
Esse material fundido passou por um avançado processo de desenvolvimento e é amplamente utilizado em ambientes de moagem abrasiva. Atualmente, é amplamente empregado em moinhos de cimento e revestimentos de moinhos de bolas de grande porte, bem como em áreas onde a resistência à abrasão ainda precisa ser aprimorada.
5.3.2.6 Ferro fundido com alto teor de cromo
A dureza do ferro fundido com alto teor de cromo é normalmente superior a 600 BHN.
Nos ferros fundidos de liga da série do cromo, o carbono e o cromo formam carbonetos do tipo M₃C. À medida que o teor de carbono aumenta, o teor de carboneto cresce e a dureza aumenta, mas a tenacidade ao impacto diminui. Com teores de carbono entre 2,37% e 2,69%, o ferro fundido perlitico ao cromo pode atingir resistência à fadiga por impacto relativamente alta, tenacidade e boa resistência à abrasão por impacto quando a areia de sílica é utilizada como abrasivo. Portanto, aumentar o teor do elemento-chave cromo pode melhorar a morfologia dos carbonetos e aumentar a tenacidade ao impacto do material. O ferro fundido com alto teor de cromo é caracterizado por tenacidade e resistência ao desgaste relativamente altas, e os carbonetos são inteiramente do tipo (Fe,Cr)₇C₃. Entre os elementos químicos presentes no ferro fundido com alto teor de cromo, o cromo e o carbono são os dois mais importantes: o carbono determina a quantidade de carbonetos, enquanto o cromo determina o tipo de carbonetos. Para um determinado teor de carbono, o aumento do teor de cromo aumenta tanto o teor de carbonetos eutéticos quanto o cromo dissolvido na matriz; no entanto, para um determinado teor de cromo, o aumento do teor de carbono aumenta os carbonetos eutéticos, mas reduz o cromo dissolvido na matriz. Existe uma relação funcional entre a fração de carboneto eutético K e os teores de carbono e cromo:
K = (11,3C + 0,5Cr – 13,4)¹TP³T
O ferro fundido com alto teor de cromo refere-se, em geral, aos ferros fundidos brancos ligados com um teor de cromo de 12%–30% e um teor de carbono de 2,4%–3,6%. As vantagens do ferro fundido com alto teor de cromo são: em primeiro lugar, com 12% de Cr, ele pode formar carbonetos do tipo Cr₇C₃, cuja microdureza HV 1300–1800 é muito superior à dos carbonetos do tipo Fe₃C no ferro fundido branco comum (HV 800–1100), proporcionando assim melhor resistência ao desgaste; em segundo lugar, a morfologia dos carbonetos assume a forma de redes descontínuas, em forma de roseta ou partículas isoladas dispersas na matriz martensítica (a estrutura de matriz mais dura), reduzindo o efeito prejudicial do corte sobre a matriz. Consequentemente, esses revestimentos de liga apresentam alta resistência, tenacidade e resistência ao desgaste, com tenacidade superior àqueles com carbonetos em rede. Além disso, a matriz do ferro fundido com alto teor de cromo pode ser ajustada por meio de diferentes processos de tratamento térmico para obter diversas matrizes, variando de totalmente austenítica a totalmente martensítica, ampliando assim sua gama de aplicações e atendendo a diferentes condições de serviço. Em termos de resistência ao desgaste, é muito superior ao aço-liga; em tenacidade e resistência, é muito superior ao ferro fundido branco comum e superior ao ferro fundido Ni-Hard.
O ferro fundido com alto teor de cromo é frequentemente utilizado na fabricação de esferas de aço de moagem de pequeno a médio porte e revestimentos para grandes moinhos de hastes e esferas de cimento, conforme mostrado na Figura 5-10. O ferro fundido com alto teor de cromo apresenta excelente resistência à abrasão; a vida útil deste último tipo frequentemente ultrapassa 5 anos e pode chegar a 15 anos, o que lhe confere uma relação custo-benefício muito boa. No entanto, ele é mais frágil do que o ferro fundido branco de cromo-molibdênio.

Figura 5-10 Revestimentos de ferro fundido com alto teor de cromo para moinhos de haste e de esferas de cimento de grande porte
No entanto, é preciso prestar atenção especial aos seguintes pontos ao utilizar ferro fundido com alto teor de cromo:
(1) Melhoria da resistência ao impacto de revestimentos com alto teor de cromo. Ao selecionar ferro fundido com alto teor de cromo para a produção de revestimentos, embora se priorize a resistência ao desgaste, também se deve prestar atenção especial à sinergia entre resistência mecânica e tenacidade. Para melhorar o desempenho do ferro fundido com alto teor de cromo, a tenacidade à fratura KPrimeiramente, deve-se aumentar o IC. Quando o teor de carboneto eutético é constante e a relação Cr/C está entre 6,6 e 7,1, a tenacidade à fratura KO IC está em seu nível mais alto, o que significa que a resistência à propagação de trincas é máxima. O resfriamento rápido em alta temperatura ou o prolongamento adequado do tempo de manutenção também podem melhorar a morfologia, a distribuição e o tamanho dos carbonetos eutéticos M₇C₃, refinar os carbonetos, aumentar a resistência e melhorar a tenacidade. O tratamento de modificação do ferro fundido é o método mais simples, econômico e eficaz para alterar a morfologia, a quantidade, o tamanho e a distribuição dos carbonetos eutéticos no ferro fundido com alto teor de cromo, bem como para melhorar a resistência e a tenacidade. Ele controla a solidificação e, mais importante ainda, refina os carbonetos eutéticos, reduz seu efeito de corte sobre a matriz, refina a matriz e melhora a tenacidade.
(2) Uso seguro de revestimentos com alto teor de cromo.
5.3.2.7 Ligas compostas
Em geral, a resistência à abrasão e a resistência ao impacto dos materiais de liga são características contraditórias entre si. Portanto, ligas resistentes ao desgaste e ligas resistentes ao impacto são utilizadas em conjunto. Normalmente, a liga resistente ao impacto serve como base, enquanto a liga resistente ao desgaste serve como inserção. Essa combinação tem sido aplicada aos revestimentos da extremidade de alimentação dos moinhos AG/SAG. Por exemplo, os revestimentos da extremidade de alimentação dos moinhos AG/SAG sofrem desgaste local severo. Ao inserir peças de ferro fundido com alto teor de cromo nas barras elevadoras feitas de uma base de liga de cromo-molibdênio, a vida útil é significativamente prolongada.
Foi relatado que, na China, com base no princípio do concreto armado, malhas de aço e ferro fundido de liga da série do cromo são fundidos de forma composta para formar revestimentos. Em um teste industrial realizado em um moinho de 5,50 m × 1,80 m, a vida útil atingiu quase 7 meses, o que representa cerca de 1,75 vez a vida útil dos revestimentos originais de aço com alto teor de manganês.
5.3.2.8 Comparação da resistência à abrasão de materiais metálicos
A liga de cromo-molibdênio é um dos materiais mais utilizados para revestimentos de moinhos, especialmente para revestimentos do corpo dos moinhos AG, SAG e moinhos de bolas de grande porte, pois sua microestrutura perlitico-ferrítica é capaz de suportar impactos severos. Para outras operações de moagem grossa, como moinhos de barras e moinhos de bolas, onde a intensidade do impacto é muito menor do que nos moinhos AG/SAG, são utilizados diversos materiais de liga dura. Quando o diâmetro das bolas é inferior a 50 mm, os revestimentos dos moinhos de bolas podem ser feitos de ferro fundido duro. No entanto, quando for superior a 50 mm, materiais de liga, como aço fundido ao manganês e aço fundido ao cromo, devem ser priorizados. Os revestimentos para moinhos de barras são feitos principalmente de aço-liga ou ferro fundido. Quando o diâmetro da barra é inferior a 40 mm, revestimentos escalonados de Ni-Hard também são utilizados, em alguns casos.
Em ambientes de moagem com abrasão muito elevada, normalmente se dá preferência ao aço martensítico-bainítico, por exemplo, em moinhos de bolas reacondicionados. Atualmente, as ligas mais resistentes ao desgaste são o ferro fundido com alto teor de cromo e o ferro fundido branco de cromo-molibdênio. Tabela 5-3 enumera e compara as vantagens, desvantagens, áreas de aplicação e limites de uso de diversos revestimentos de aço. Tabela 5-4 compara as taxas de desgaste de diversos materiais de liga e métodos de tratamento térmico em determinadas condições.
Tabela 5-3 Seleção de diversas placas de revestimento de liga metálica
| material | moinho de bolas | moinho semiautógeno | Máquina de autoafiamento | |||||||||
| Extremidade de alimentação de minério | cilindro | Extremidade de descarga | Placa de treliça | Extremidade de alimentação de minério | cilindro | Extremidade de descarga | Placa de treliça | Extremidade de alimentação de minério | cilindro | Extremidade de descarga | Placa de treliça | |
| Aço perlítico de cromo-molibdênio | ○ | ◆ | ○ | ○ | ◎ | ◎ | ○ | o | ◎ | △ | ◎ | ◎ |
| ferro fundido com alto teor de cromo | ◎ | △ | ◎ | △ | ||||||||
| Chapa soldada resistente ao desgaste | ▲ | |||||||||||
| Ferro fundido com revestimento de níquel duro | △ | △ | ||||||||||
| Aço martensítico de cromo-molibdênio | ▲ | △ | △ | |||||||||
Tabela 5-4 Resistência ao desgaste de diversos revestimentos de laminação em liga 1401
| número de série | Descrição | tratamento térmico | Conteúdo típico/% | dureza | Resistência ao atrito | ||||||
| C | Mn | Sim | Cr | Seg | Ni | RC1 | RC2 | ||||
| 1 | Ferro branco martensítico de Cr-Mo | AQ&T | 2.8 | 1.0 | 0.6 | 15.0 | 3.0 | 54 | 66 | 89 | |
Continuação da Tabela 5-4
| número de série | Descrição | tratamento térmico | Conteúdo típico/% | dureza | Resistência ao atrito | ||||||
| C | Mn | Sim | Cr | Seg | Ni | RC1 | RC2 | ||||
| 2 | Ferro-fundido martensítico de alto teor de cromo e molibdênio (Mowhite)Ferro-fundido martensítico branco de alto teor de cromo e molibdênio | AQ&T | 1.7 | 1.0 | 0.9 | 26.0 | 0.5 | 53 | 64 | 98 | |
| 3 | Aço martensítico de cromo-molibdênio | AQ&T | 1.0 | 0.8 | 0.6 | 6.0 | 1.0 | 49 | 55 | 100 | |
| 4 | Ferro fundido branco de níquel-cromo-molibdênio moldado a frioFerro fundido branco de níquel-cromo-molibdênio moldado a frio | 3.2 | 0.7 | 0.5 | 2.0 | 1.0 | 3.0 | 59 | 107 | ||
| 5 | Ferro branco Ni-Cr fundido em molde de areia | 3.2 | 0.6 | 0.5 | 2.0 | 4.0 | 53 | 60 | 109 | ||
| 6 | Aço martensítico de cromo-molibdênio | Perguntas e Respostas sobre a salmoura | 0.7 | 1.0 | 0.6 | 1.5 | 0.5 | 55 | 58 | 111 | |
| 7 | Aço-liga austenítico 6-1, aço martensítico 6-1 | WQ | 1.2 | 6.0 | 0.5 | 1.0 | 10 | 49 | 115 | ||
| 8 | Ferro branco Ni-Cr fundido a frio | 3.0 | 0.5 | 0.4 | 2.1 | 4.5 | 55 | 116 | |||
| 6 | Aço martensítico de cromo-molibdênio | WQ&T | 0.4 | 1.5 | 0.4 | 0.8 | 0.5 | 48 | 55 | 120 | |
| 10 | Aço inoxidável fundido tipo 420 | AQ&T | 0.4 | 0.5 | 0.5 | 13.3 | 0.7 | 50 | 52 | 126 | |
| 11 | Aço Cr-Mo perlitico | AQ&T | 0.8 | 0.8 | 0.6 | 2.3 | 0.4 | 38 | 39 | 127 | |
| 12 | Aço austenítico com manganês | WQ | 1.2 | 12 | 0.5 | 10 | 49 | 140 | |||
Nota: RC1 – dureza média da superfície da esfera de aço nova abaixo de 1/8 de polegada; RC2 – dureza média da superfície desgastada, que corresponde à maior dureza da superfície de trabalho;
AQ&T – Têmpera e revenimento ao ar; Q&T – Têmpera e revenimento; WQ – Têmpera em água.
A resistência relativa ao desgaste das ligas antes e depois do tratamento térmico é determinada principalmente pela sua macro-dureza; no entanto, a inclinação da variação na resistência ao desgaste com o aumento da macro-dureza varia. A resistência ao desgaste depende não apenas da dureza do aço, mas também de sua composição. Mesmo que diferentes aços com composições distintas apresentem a mesma dureza após o tratamento térmico, sua resistência ao desgaste pode diferir, indicando que não há uma correspondência unívoca entre a resistência ao desgaste de vários aços e sua dureza macroscópica.
Foi relatado [38] que um revestimento de liga múltipla, por meio de um processo de tratamento térmico adequado, alcançou propriedades mecânicas aprimoradas, com um valor de impacto que atingiu 120–150 J. Uma comparação de desempenho com revestimentos de liga de cromo-molibdênio de alto teor de carbono para moinhos SAG é apresentada na Tabela 5-5. Sua composição (fração mássica) é: C 1,1%–1,3%, Si 0,3%–0,8%, Mn 11%–14%, Cr 0,8%–1,5%, Mo 0,1%–0,5%, V 0,3%–0,7%, Ti 0,05%–0,2%, P < 0,05% e S < 0,03%. Este revestimento de liga múltipla foi aplicado com sucesso em um moinho SAG de 8,8 m × 4,8 m na Inner Mongolia Mining Co., Ltd. e em um moinho SAG de 5,5 m × 2,4 m na filial de Zhenyuan da Yunnan Gold Co., Ltd. (conforme mostrado nas Figuras 5-11 e 5-12). Os resultados da aplicação mostram que esse revestimento de liga múltipla não apresenta deformação, nem fratura, e possui excelente resistência ao desgaste, com uma vida útil aproximadamente 1,3 vezes maior do que a de outros produtos similares.
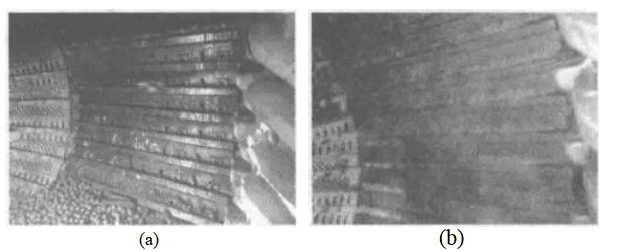
Figura 5-11 Aplicação de um revestimento de múltiplas ligas em um moinho SAG na Mongólia Interior [38]: (a) Recém-instalado; (b) Após manutenção.

Figura 5-12 Aplicação de um revestimento de múltiplas ligas em um moinho SAG em Yunnan [38]:
(a) Recém-instalado; (b) Após manutenção.
Tabela 5-5 Comparação de desempenho entre camisas de liga de cromo-molibdênio com alto teor de carbono e camisas de liga múltipla [38]
| Nome do produto | Dureza média inicial (HBW) | Dureza média após o uso (HBW) | Valor de impacto / J·cm⁻² | Estrutura metalúrgica |
|---|---|---|---|---|
| Revestimento de liga de cromo-molibdênio com alto teor de carbono | 345 | 404 | 33.5 | T + C |
| Revestimento de múltiplas ligas | 305 | 535 | ≥150 | A + C |
Notas sobre as abreviações da estrutura metalúrgica:





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian