
Мельница KX Raymond
Введение в мельницу Реймонда Мельница Реймонда Kx является основным продуктом…

С 1930 года, благодаря развитию промышленности по производству материалов, материалы для футеровки мельницы достигнут значительного прогресса. Постепенно появились сотни типов стальных и чугунных футеровок, керамических футеровок, специальных резиновых футеровок и композитных футеровок. Для мельниц типа AG/SAG футеровки по-прежнему в основном изготавливаются из легированной стали или чугуна. Исследования и разработки сосредоточены на двух аспектах: один — разработка новых типов сплавов, а другой — корректировка содержания легирующих элементов в существующих сплавах и применение различных методов термической обработки для изменения твердости и металлографической структуры сплавов. Кроме того, для использования в качестве футеровок мельниц были разработаны два материала на основе цветных металлов — специальные резиновые изделия и кирпичи с высоким содержанием оксида алюминия. Существует также специально спеченный карбид вольфрама, используемый в небольших мельницах для специальных целей, однако из-за его высокой стоимости его применение не является экономически целесообразным для подавляющего большинства промышленных мельниц.
Проблемы с износом футеровок возникли сразу же после появления мельниц типа AG/SAG, но в то время, поскольку диаметры мельниц были небольшими, износу футеровок уделялось недостаточное внимание. По мере увеличения размеров мельниц и повышения уровня автоматизации проблема износа футеровок стала приобретать всё большее значение. Низкая износостойкость футеровок приводит к их частой замене, что снижает эксплуатационную готовность оборудования и увеличивает затраты на измельчение. Как упоминалось ранее, футеровки в мельнице являются сменными деталями, но они должны обладать эффективной стойкостью к ударному и абразивному износу, а также обеспечивать правильное перемещение измельчаемого материала. Поэтому инженеры и технические специалисты уделяют большое внимание материалам облицовки, стремясь снизить затраты на техническое обслуживание и повысить эффективность измельчения. В настоящее время к наиболее широко используемым на рынке материалам облицовки для барабанных мельниц относятся: стальные/железные облицовки, резиновые облицовки, композитные облицовки с резиново-стальной головкой и магнитные облицовки.
Каждый материал футеровки имеет свой собственный диапазон применения. Традиционные стальные или легированные футеровки по-прежнему широко используются в первичных операциях измельчения, при этом в первичных шаровых мельницах применяется не менее десяти видов износостойких сплавов. Все более широкое применение находят абразивостойкие сплавы; эти сплавы содержат большое количество легирующих элементов, таких как марганец, хром, молибден и никель, в связи с чем их стоимость также высока. Резиновые футеровки широко и экономично используются на этапах вторичного или повторного измельчения благодаря своему длительному сроку службы и хорошей стойкости к абразивному износу. Новейшей разработкой являются композитные футеровки с головками из сплава и резиновыми основаниями, которые в полной мере используют преимущества как металла, так и резины. В настоящее время они по-прежнему в основном используются в качестве футеровок в мелых и средних мельницах AG/SAG, однако их начали применять и для торцевых футеровок и решетчатых пластин в средних и даже крупных мельницах AG/SAG. Это объясняется тем, что на эти детали действуют относительно небольшие ударные нагрузки, а доминирующим механизмом износа является абразивный износ.
Поскольку футеровка мельниц является одной из основных статей затрат на обогатительной фабрике, а также одной из главных причин простоев мельниц, производители футеровки и горнодобывающие предприятия прилагают все усилия для продления срока её службы. Однако выбор материала футеровки не основывается исключительно на скорости износа; простои, затраты на техническое обслуживание и производительность измельчения также являются решающими факторами в экономике использования футеровки мельниц. Тем не менее, на большинстве обогатительных фабрик в качестве ориентира обычно используется стоимость футеровки на тонну руды. При выборе материала футеровки для крупных мельниц типа AG/SAG предпочтение, как правило, отдается оптимальному и наиболее экономичному циклу эксплуатации, при определении которого необходимо учитывать стоимость футеровки, трудозатраты на её замену, потери производства во время простоев, связанных с заменой, а также изменения соотношения затрат и выгод, обусловленные производительностью измельчения.
5.3.1 Стальные материалы
Вкладыши из углеродистой стали по-прежнему широко используются на малых и средних мельницах, особенно на первичных этапах измельчения.
5.3.2 Легированные материалы
Материалы для изготовления футеровок вальцовых станов прошли несколько этапов развития — от высокомарганцевой стали, обычного белого чугуна и чугуна Ni-Hard до высокохромистого чугуна. В настоящее время они подразделяются на две основные категории: износостойкая сталь и износостойкий чугун. Помимо традиционной аустенитной марганцевой стали, модифицированной высокомарганцевой стали и среднемарганцевой стали, износостойкие стали можно классифицировать по содержанию углерода на среднеуглеродистые, средне-высокоуглеродистые и высокоуглеродистые легированные износостойкие стали; по содержанию легирующих элементов — на низколегированные, среднелегированные и высоколегированные износостойкие стали; а по микроструктуре — на аустенитные, бейнитные и мартенситные износостойкие стали.
Среди износостойких чугунов обычный белый чугун и низкоуглеродистый белый чугун в настоящее время используются редко. Широко применяемые марки делятся на две основные категории: низколегированный белый чугун и высоколегированный белый чугун. Наиболее типичными из них являются низкохромистый белый чугун и высокохромистый белый чугун. Поскольку запасы хрома гораздо больше, чем никеля, и он дешевле, эти два материала в настоящее время занимают доминирующее положение среди износостойких чугунов. С точки зрения стоимости сырья и износостойкости в настоящее время практически не встречаются сообщения об использовании чугуна Ni-Hard для изготовления футеровок мельниц. Так называемый высокохромистый чугун на самом деле относится к высокохромистому молибденовому белому чугуну и может быть подразделён на типы Cr15 и Cr20 в зависимости от содержания хрома; первый из них используется в условиях общего ударно-абразивного износа, а второй — при высоком абразивном износе и для изготовления более толстых изнашиваемых деталей. Высокохромистые чугуны с содержанием хрома порядка 30% или выше используются в условиях, требующих термостойкости, износостойкости или коррозионной стойкости, например, при повторной шлифовке стальных шаров. Как правило, легированные белые чугуны относительно хрупки и подходят для условий измельчения с относительно низкими ударными нагрузками, например, на мельницах для повторной заточки, где размер шаров не превышает 60–70 мм. Однако они обладают высокой износостойкостью, что обеспечивает длительный срок службы этих футеровок.
По сравнению с белыми литейными чугунами на основе сплавов износостойкие литейные стали обладают большей вязкостью, но меньшей твёрдостью, и подходят для использования в станах AG/SAG, где ударные нагрузки относительно высоки; они также широко применяются в износостойких трубах. Однако футеровки, изготовленные из этого материала, обладают меньшей износостойкостью.
Термическая обработка позволяет эффективно регулировать микроструктуру легированных материалов, что, в свою очередь, влияет на их твердость и вязкость. Поэтому термическая обработка оказывает значительное влияние на износостойкость и ударопрочность крупных футеровок для станов AG/SAG.
Благодаря хорошей износостойкости, ударопрочности и приемлемой себестоимости следующие материалы из сплавов уже широко использовались или используются в настоящее время при изготовлении футеровок для мельниц:
(1) Аустенитная марганцевая сталь.
(2) Чугун Ni-Hard.
(3) Низкоуглеродная хромомолибденовая сталь.
(4) Высокоуглеродистая хромомолибденовая сталь.
(5) Хромомолибденовый белый чугун.
(6) Железо с высоким содержанием хрома.
5.3.2.1 Аустенитная марганцевая сталь
Высокомарганцевая сталь, также известная как сталь Хадфилда, — это износостойкая сталь, изобретённая Р. А. Хадфилдом в Великобритании в 1882 году. Она обладает выраженными свойствами деформационного упрочнения и относится к системе Fe–Mn–C аустенитных марганцевых сталей. Номинальное содержание марганца в классической высокомарганцевой стали составляет 13% по массе.
Как сталь со средным содержанием марганца, так и сталь с высоким содержанием марганца относятся к аустенитным марганцевым сталям; после водяной закалки их микроструктура представляет собой однофазный аустенит. Однако основные различия в их эксплуатационных характеристиках заключаются в следующем:
(1) Механические свойства среднемарганцевой стали, как правило, ниже, чем у высокомарганцевой стали. Среднемарганцевая сталь без молибдена обычно имеет предел прочности при растяжении около 550 МПа, относительное удлинение 10%–20%, уменьшение площади сечения 20%–25% и ударная вязкость около 100 Дж/см². Хотя механические свойства среднемарганцевой стали можно значительно улучшить за счёт добавления молибдена, они всё же уступают свойствам высокомарганцевой стали.
(2) Высокомарганцевая сталь отличается более высоким содержанием марганца, лучшей стабильностью аустенита и температурой начала мартенсита (Mₛ), ниже комнатной температуры. Упрочнение происходит главным образом за счет механизмов деформационного твиннинга и дефектов упаковки, что повышает износостойкость; поверхностная твёрдость после деформационного упрочнения достигает HBW 400–450. Сталь со средним содержанием марганца имеет более низкое содержание марганца, что снижает стабильность аустенита и повышает температуру Mₛ. Она упрочняется главным образом за счет деформационного превращения в α-мартенсит, причем скорость увеличения твердости в 2–3 раза выше, чем при механизмах твиннинга и дефектов упаковки; её поверхностная твердость после деформационного упрочнения может достигать HBW 750–850.
(3) При переработке более мягких материалов лучшие результаты дает среднемарганцевая сталь. Например, при использовании щековых пластин из среднемарганцевой стали в небольших дробилках для дробления известняка их срок службы составлял примерно 185% от срока службы пластин из высокомарганцевой стали; однако при дроблении твёрдых руд (таких как золотоносные руды с коэффициентом твёрдости по Протодяконову f ≈ 14) увеличение срока службы было незначительным.
Аустенитная марганцевая сталь обычно содержит 0,9%–1,4% углерода и 10%–14% марганца, а её ударная вязкость αₖ составляет около 150 Дж/см². Её начальная твёрдость составляет всего HB 179–229, но после износа твёрдость увеличивается до HB 240–350, при этом максимальная твёрдость может достигать HB 605 (что эквивалентно HRC 56). Однако слой под поверхностью остается вязким, что позволяет ему выдерживать сильные удары без растрескивания. Аустенитную марганцевую сталь обычно используют для решетчатых футеровок или футеровок в небольших мельницах. Её главным недостатком является диффузионное сжатие, из-за которого твёрдые футеровки начинают сжиматься друг к другу, что крайне затрудняет их демонтаж. Если давление слишком высокое и они сжимаются слишком плотно, при демонтаже может даже повредиться корпус мельницы.
Были разработаны различные модифицированные высокомарганцевые стали: (1) путем снижения содержания марганца до уровня низкомарганцевых или среднемарганцевых сталей либо сохранения высокого содержания марганца при добавлении других легирующих элементов для изменения микрокристаллической структуры; (2) добавление карбидообразующих элементов, таких как Ti, Nb, V, Mo и Cr, для достижения упрочнения за счет второй фазы; (3) добавление элементов, таких как W, Cu, Ni и B для достижения упрочнения за счёт твердого раствора; и (4) добавление элементов редкоземельных металлов для очистки расплавленной стали, улучшения морфологии и распределения включений, а также достижения комплексного упрочнения. Кроме того, изучаются новые процессы термической обработки, улучшение качества литья и увеличение срока службы высокомарганцевой стали.
5.3.2.2 Чугун Ni-Hard
Чугун Ni-Hard получают путем добавления 3,0%–5,0% никеля и 1,5%–3,5% хрома к обычному белому чугуну, в результате чего образуется очень твёрдая и износостойкая мартенситная матрица с карбидами типа M₃C. Никель образует бесконечный твёрдый раствор с железом, эффективно повышая закаливаемость и способствуя образованию матрицы из мартенсита и бейнита; в то же время никель стабилизирует аустенит, а избыточное содержание никеля может привести к образованию большого количества остаточного аустенита. Добавление хрома предотвращает графитизацию, способствует образованию карбидов и повышает твёрдость карбидов типа M₃C.
Вкладыши из сплава Ni-Hard изначально использовались в небольших штанговых и шаровых мельницах с очень низкими ударными нагрузками. Этот сплав отличается хрупкостью, но обладает хорошей износостойкостью. Однако с появлением высокохромистых и хромомолибденовых сплавов этот сплав практически перестал использоваться в качестве вкладышей для мельниц.
5.3.2.3 Низкоуглеродистая хромомолибденовая сталь
Твёрдость низкоуглеродистой хромомолибденовой стали обычно составляет 300–370 по шкале BHN.
До внедрения высокоуглеродистой хромомолибденовой стали для изготовления футеровок в агломерационных печах (AG/SAG) и шаровых мельницах широко использовалась низкоуглеродистая хромомолибденовая сталь. Она обладает превосходной износостойкостью и определенной степенью ударопрочности. По сравнению с высокоуглеродистой хромомолибденовой сталью низкоуглеродистая хромомолибденовая сталь в настоящее время в основном используется для изготовления решеток разгрузочных решеток или более тонких секций, требующих несколько более высокой ударопрочности.
5.3.2.4 Высокоуглеродистая хромомолибденовая сталь
Твёрдость высокоуглеродистой хромомолибденовой стали обычно составляет 325–380 по шкале BHN.
Высокоуглеродистая низколегированная хромомолибденовая сталь (например, 1.15% C, 1% Cr, 0.25% Mo) может иметь схожую твердость, но значительно отличаться по износостойкости при различной микроструктуре. После аустенитизации и закалки в масле с последующим отпуском при различных температурах, нормализации или изотермической обработки вблизи температуры начала мартенсита можно получить такие микроструктуры, как отпущенный мартенсит, перлит и бейнит. Температура отпуска после закалки влияет на износостойкость. Например, шарики из высокоуглеродистой хромомолибденовой стали (0,8% C, 1,0% Cr, 0,4% Mo) подвергались аустенитизации при 880 °C и 820 °C соответственно, затем закаливалось в масле и подвергалось испытаниям на износ в одинаковых условиях. Шарики, закаленные с температуры 880 °C, продемонстрировали более высокую износостойкость. Это объясняется более высоким содержанием углерода в твёрдом растворе мартенсита и большим количеством остаточного аустенита при более высокой температуре закалки, что в совокупности благоприятно сказывается на износостойкости. Мартенсит обладает самой низкой скоростью износа и, следовательно, наилучшей износостойкостью.
Вкладыши из высокоуглеродистого хромомолибденового сплава обладают относительно низкой ударной вязкостью из-за высокого содержания углерода и легирующих элементов; их ударная вязкость, как правило, составляет всего 30–40 Дж. Кроме того, для обеспечения определенного уровня ударной вязкости эти футеровки, как правило, подвергаются воздушному охлаждению с последующим отпуском в ходе термообработки, в результате чего образуется отпущенная структура троостита, характеризующаяся умеренной твердостью и относительно низкой износостойкостью. В результате вкладыши из высокоуглеродистого хромомолибденового сплава подвержены разрушению в процессе эксплуатации и имеют короткий срок службы, что вынуждает обогатительные фабрики часто заменять вкладыши, снижая эксплуатационную готовность оборудования и увеличивая эксплуатационные расходы.
В футеровках мельниц AG/SAG используются высокоуглеродистые хромомолибденовые сплавы. Существует целый ряд продуктов с различным содержанием углерода и хрома, причем, как правило, содержание углерода и хрома в этих сплавах зависит от размера и толщины футеровок мельниц. В данной области, ввиду требований к габаритам футеровок, стандартные высокоуглеродистые хромомолибденовые сплавы уже не могут удовлетворить технологические потребности, и работа над созданием таких сплавов продолжается.
5.3.2.5 Хром-молибденовый белый чугун
Твёрдость хромомолибденового белого чугуна обычно составляет 600–700 по шкале BHN.
Этот литейный материал прошел интенсивную доработку и широко применяется в условиях абразивного износа. В настоящее время он активно используется в цементных мельницах и в качестве футеровки крупных шаровых мельниц, а также в тех областях, где еще требуется повысить износостойкость.
5.3.2.6 Чугун с высоким содержанием хрома
Твёрдость высокохромистого чугуна, как правило, превышает 600 по шкале BHN.
В чугунах из сплавов хромовой серии углерод и хром образуют карбиды типа M₃C. С увеличением содержания углерода возрастает содержание карбидов и повышается твердость, однако ударная вязкость снижается. При содержании углерода 2,37%–2,69% перлитное хромистое чугун может достигать относительно высокой ударно-усталостной прочности, вязкости и хорошей ударостойкости при абразивном износе, когда в качестве абразива используется кварцевый песок. Следовательно, увеличение содержания ключевого элемента — хрома — позволяет улучшить морфологию карбидов и повысить ударную вязкость материала. Высокохромистый чугун характеризуется относительно высокой вязкостью и износостойкостью, а карбиды в нём полностью относятся к типу (Fe,Cr)₇C₃. Среди химических элементов в высокохромистом чугуне хром и углерод являются двумя наиболее важными: углерод определяет количество карбидов, а хром — их тип. При заданном содержании углерода увеличение содержания хрома приводит к росту как содержания эвтектических карбидов, так и количества хрома, растворенного в матрице; однако при заданном содержании хрома увеличение содержания углерода приводит к росту количества эвтектических карбидов, но снижает количество хрома, растворенного в матрице. Существует функциональная зависимость между долей эвтектических карбидов K и содержанием углерода и хрома:
K = (11,3C + 0,5Cr – 13,4)¹TP³T
Под высокохромистым чугуном обычно понимают легированные белые чугуны с содержанием хрома 12%–30% и содержанием углерода 2,4%–3,6%. Преимущества высокохромистого чугуна заключаются в следующем: во-первых, при содержании хрома 12% он способен образовывать карбиды типа Cr₇C₃, микротвердость которых (HV 1300–1800) значительно превышает микротвердость карбидов типа Fe₃C в обычном белом чугуне (HV 800–1100), что обеспечивает лучшую износостойкость; во-вторых, морфология карбидов представляет собой разрывистые сети, розеткообразные структуры или изолированные частицы, диспергированные в мартенситной матрице (самой твёрдой структуре матрицы), что снижает пагубное воздействие резания на матрицу. Следовательно, эти сплавные вкладыши обладают высокой прочностью, вязкостью и износостойкостью, причем их вязкость выше, чем у вкладышей с сетевыми карбидами. Кроме того, матрицу высокохромистого чугуна можно регулировать с помощью различных процессов термообработки для получения различных матриц — от полностью аустенитной до полностью мартенситной, что расширяет сферу его применения и позволяет удовлетворить требования различных условий эксплуатации. По износостойкости он значительно превосходит легированную сталь; по вязкости и прочности — обычный белый чугун и чугун марки Ni-Hard.
Высокохромистый чугун часто используется для изготовления стальных шаров мелкого и среднего размера, а также футеровок для крупных цементных штанговых и шаровых мельниц, как показано на рисунке 5-10. Высокохромистый чугун обладает превосходной износостойкостью; срок службы последнего типа часто превышает 5 лет и может даже приближаться к 15 годам, что обеспечивает ему очень хорошее соотношение цены и качества. Однако он более хрупок, чем хромомолибденовый белый чугун.

Рисунок 5-10. Вкладыши из высокохромистого чугуна для крупных цементных штанговых и шаровых мельниц
Однако при использовании высокохромистого чугуна необходимо уделять особое внимание следующим моментам:
(1) Повышение ударной вязкости высокохромистых футеровок. При выборе высокохромистого чугуна для изготовления футеровок, уделяя первостепенное внимание износостойкости, следует также обратить особое внимание на взаимосвязь прочности и вязкости. Для улучшения эксплуатационных характеристик высокохромистого чугуна вязкость разрушения KСначала следует увеличить IC. При постоянном содержании эвтектического карбида и соотношении Cr/C в диапазоне от 6,6 до 7,1 вязкость разрушения KПоказатель IC достигает максимального значения, что означает максимальную стойкость к распространению трещин. Высокотемпературная закалка или соответствующее увеличение времени выдержки также могут улучшить морфологию, распределение и размер эвтектических карбидов M₇C₃, утончить карбиды, повысить прочность и увеличить вязкость. Модификационная обработка расплавленного чугуна является самым простым, экономичным и эффективным методом изменения морфологии, количества, размера и распределения эвтектических карбидов в высокохромистом чугуне, а также повышения прочности и ударной вязкости. Она позволяет контролировать процесс затвердевания и, что еще важнее, утончает эвтектические карбиды, снижает их режущее воздействие на матрицу, утончает саму матрицу и повышает вязкость.
(2) Безопасное использование футеровок с высоким содержанием хрома.
5.3.2.7 Композитные сплавы
Как правило, износостойкость и ударопрочность сплавов являются взаимоисключающими свойствами. Поэтому износостойкие и ударопрочные сплавы используются совместно. Как правило, ударопрочный сплав служит основой, а износостойкий — вставкой. Такая комбинация применяется в футеровке загрузочной части мельниц AG/SAG. Например, футеровка входной части мельниц AG/SAG подвергается сильному локальному износу. Благодаря вставке деталей из высокохромистого чугуна в подъемные стержни, изготовленные на основе хромомолибденового сплава, срок службы значительно увеличивается.
Сообщается, что в Китае, опираясь на принцип железобетона, стальная сетка и чугун из сплавов хромовой серии литы в составе композитного материала для изготовления футеровок. В ходе промышленного испытания на мельнице размером 5,50 м × 1,80 м срок службы составил почти 7 месяцев, что примерно в 1,75 раза превышает срок службы исходных футеровок из высокомарганцевой стали.
5.3.2.8 Сравнение стойкости металлических материалов к истиранию
Хромомолибденовый сплав является одним из наиболее широко используемых материалов для футеровки мельниц, особенно для футеровки корпусов мельниц AG, SAG и крупных шаровых мельниц, поскольку его перлито-ферритная микроструктура способна выдерживать сильные удары. Для других операций грубого измельчения, таких как измельчение в штанговых и шаровых мельницах, где интенсивность ударов значительно ниже, чем в мельницах AG/SAG, используются различные материалы из твёрдых сплавов. Если диаметр шариков не превышает 50 мм, футеровка шаровых мельниц может изготавливаться из твёрдого чугуна. Однако при диаметре шариков более 50 мм следует отдавать предпочтение легированным материалам, таким как марганцевая и хромистая литая сталь. Футровки для штанговых мельниц в основном изготавливаются из легированной стали или чугуна. При диаметре штанги менее 40 мм иногда также используются ступенчатые футровки Ni-Hard.
В условиях измельчения, характеризующихся очень высокой абразивностью, обычно отдается предпочтение мартенситно-бейнитной стали, например, при повторной заточке шаровых мельниц. В настоящее время наиболее износостойкими сплавами являются высокохромистое чугун и хромомолибденовый белый чугун. Таблица 5‑3 перечисляет и сравнивает преимущества, недостатки, области применения и ограничения использования различных стальных вкладышей. Таблица 5‑4 сравнивает показатели износа различных сплавов и методов термической обработки в заданных условиях.
Таблица 5-3 Выбор различных фланцевых пластин из сплавов
| материал | шаровая мельница | полуавтогенная мельница | Самозаточивающийся станок | |||||||||
| Конец подачи руды | цилиндр | Выпускной конец | Решетчатая доска | Конец подачи руды | цилиндр | Выпускной конец | Решетчатая доска | Конец подачи руды | цилиндр | Выпускной конец | Решетчатая доска | |
| Перлитическая хромомолибденовая сталь | ○ | ◆ | ○ | ○ | ◎ | ◎ | ○ | o | ◎ | △ | ◎ | ◎ |
| хромосодержащий чугун | ◎ | △ | ◎ | △ | ||||||||
| Износостойкая сварная пластина | ▲ | |||||||||||
| Чугун с твердым никелевым покрытием | △ | △ | ||||||||||
| Мартенситная хромомолибденовая сталь | ▲ | △ | △ | |||||||||
Таблица 5-4. Износостойкость различных сплавов для футеровки вальцовых станов 1401
| серийный номер | Описание | термическая обработка | Типичное содержание/% | твердость | Сопротивление трению | ||||||
| C | Mn | Да | Cr | Мо | Ni | RC1 | RC2 | ||||
| 1 | Мартенситное белое чугунное из Cr-Mo | AQ&T | 2.8 | 1.0 | 0.6 | 15.0 | 3.0 | 54 | 66 | 89 | |
Продолжение таблицы 5-4
| серийный номер | Описание | термическая обработка | Типичное содержание/% | твердость | Сопротивление трению | ||||||
| C | Mn | Да | Cr | Мо | Ni | RC1 | RC2 | ||||
| 2 | Мартенситный высокохромистый молибденовый белый чугун | AQ&T | 1.7 | 1.0 | 0.9 | 26.0 | 0.5 | 53 | 64 | 98 | |
| 3 | Мартенситная хром-молибденовая сталь | AQ&T | 1.0 | 0.8 | 0.6 | 6.0 | 1.0 | 49 | 55 | 100 | |
| 4 | Холодное литье никель-хром-молибденового белого чугуна; Холодное литье никель-хром-молибденового белого чугуна | 3.2 | 0.7 | 0.5 | 2.0 | 1.0 | 3.0 | 59 | 107 | ||
| 5 | Белое чугунное изделие из никель-хромового сплава, отлитое в песчаную форму | 3.2 | 0.6 | 0.5 | 2.0 | 4.0 | 53 | 60 | 109 | ||
| 6 | Мартенситная хром-молибденовая сталь | Brine: вопросы и ответы | 0.7 | 1.0 | 0.6 | 1.5 | 0.5 | 55 | 58 | 111 | |
| 7 | Аустенитная легированная сталь 6-1, мартенситная сталь 6-1 | WQ | 1.2 | 6.0 | 0.5 | 1.0 | 10 | 49 | 115 | ||
| 8 | Белое чугунное изделие из никель-хромовой сплава, отлито методом холодного литья | 3.0 | 0.5 | 0.4 | 2.1 | 4.5 | 55 | 116 | |||
| 6 | Мартенситная хром-молибденовая сталь | WQ&T | 0.4 | 1.5 | 0.4 | 0.8 | 0.5 | 48 | 55 | 120 | |
| 10 | Нержавеющая сталь литья типа 420 | AQ&T | 0.4 | 0.5 | 0.5 | 13.3 | 0.7 | 50 | 52 | 126 | |
| 11 | Перлитическая Cr-Mo-сталь | AQ&T | 0.8 | 0.8 | 0.6 | 2.3 | 0.4 | 38 | 39 | 127 | |
| 12 | Аустенитная марганцевая сталь | WQ | 1.2 | 12 | 0.5 | 10 | 49 | 140 | |||
Примечание: RC1 — средняя твёрдость поверхности нового стального шарика на глубине до 1/8 дюйма; RC2 — средняя твёрдость изношенной поверхности, представляющая собой максимальную твёрдость рабочей поверхности;
AQ&T — закалка и отпуск в воздухе; Q&T — закалка и отпуск; WQ — закалка в воде.
Относительная износостойкость сплавов до и после термообработки в основном определяется просто их макротвердостью; однако наклон кривой зависимости износостойкости от увеличения макротвердости варьируется. Износостойкость зависит не только от твёрдости стали, но и от её состава. Даже если различные стали с разным составом имеют одинаковую твёрдость после термообработки, их износостойкость может различаться, что свидетельствует об отсутствии однозначного соответствия между износостойкостью различных сталей и их макротвердостью.
Сообщалось [38], что многосплавная футеровка благодаря соответствующему процессу термообработки продемонстрировала улучшенные механические свойства, при этом значение ударной вязкости достигло 120–150 Дж. Сравнение эксплуатационных характеристик с футеровками из высокоуглеродистого хромомолибденового сплава для мельниц SAG приведено в таблице 5-5. Её состав (массовая доля) следующий: C 1,1%–1,3%, Si 0,3%–0,8%, Mn 11%–14%, Cr 0,8%–1,5%, Mo 0,1%–0,5%, V 0,3%–0,7%, Ti 0,05%–0,2%, P < 0,05% и S < 0,03%. Эта многосплавная футеровка успешно применяется в мельнице SAG размером 8,8 м × 4,8 м на предприятии «Inner Mongolia Mining Co., Ltd.» и в мельнице SAG размером 5,5 м × 2,4 м на филиале «Zhenyuan» компании «Yunnan Gold Co., Ltd.» (как показано на рисунках 5-11 и 5-12). Результаты применения показывают, что эта многосплавная футеровка не деформируется, не подвергается разрушению и обладает превосходной износостойкостью, а срок её службы примерно в 1,3 раза превышает срок службы других аналогичных изделий.
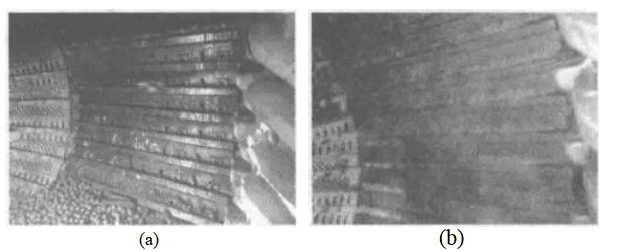
Рисунок 5‑11. Использование многосплавной футеровки в мельнице SAG в Внутренней Монголии [38]: (а) После установки; (б) После обслуживания.

Рисунок 5‑12. Использование многосплавной футеровки в мельнице SAG на предприятии в провинции Юньнань [38]:
(а) После установки; (б) После обслуживания.
Таблица 5‑5. Сравнение эксплуатационных характеристик гильз из высокоуглеродистого хромомолибденового сплава и гильз из многокомпонентного сплава [38]
| Название продукта | Начальная средняя твердость (HBW) | Средняя твердость после эксплуатации (HBW) | Величина удара / Дж·см⁻² | Металлургическая структура |
|---|---|---|---|---|
| Вкладыш из высокоуглеродистого хромомолибденового сплава | 345 | 404 | 33.5 | Условия использования |
| Многосплавная втулка | 305 | 535 | ≥150 | A + C |
Примечания по сокращениям, используемым для обозначения металлургической структуры:





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian