
Mini triturador de pedras móvel
Introdução: O mini britador de mandíbulas móvel é um equipamento de britagem altamente compacto, montado sobre esteiras…


1. Um processo para melhorar o índice de flotação de minérios complexos de sulfeto de cobre, caracterizado pelo fato de que um tanque de mistura com sucção de ar é instalado adicionalmente entre um classificador e um tanque de mistura, antes da flotação; no referido tanque de mistura com sucção de ar, utiliza-se ar e o tempo de agitação é controlado para ajustar o potencial da polpa do minério de sulfeto de cobre; o xantato de isoamilo e um éster de enxofre-nitrogênio (tionocarbamato) são utilizados como coletores seletivos e espumantes para minerais de cobre; e é realizada uma flotação rápida preferencial dos minerais de cobre, compreendendo as seguintes etapas:
A. Formulação do reagente de flotação:
Na operação de flotação de cobre, utiliza-se cal para controlar o pH da polpa de moagem e de flotação na faixa de 7,5 a 14; no tanque de mistura com sucção de ar, o ar é introduzido e o tempo de agitação é controlado por 10 a 30 minutos para ajustar o potencial da polpa do minério de sulfeto de cobre, mantendo-o em ≥100 mV em relação ao eletrodo de referência de calomelano; xantato de isoamila na concentração de 10 a 20 g/t; éster de enxofre-nitrogênio (tionocarbamato) como coletor e espumante na concentração de 30 a 40 g/t;
B. Pontos de adição e métodos de adição dos reagentes:
A cal e o xantato de isoamilo são adicionados no moinho de bolas; o éster de enxofre-nitrogênio é adicionado no tanque de mistura antes da flotação;
C. Fluxograma do processo de flotação:
Para obter um concentrado de cobre, são utilizadas apenas uma etapa de desbaste, uma etapa de recuperação e uma a duas etapas de purificação.
2. O processo para melhorar o índice de flotação de minérios complexos de sulfeto de cobre, de acordo com a reivindicação 1, caracterizado pelo fato de que cal e xantato de isoamilo são adicionados no moinho de bolas; após a polpa entrar no tanque de mistura com sucção de ar, o ar é introduzido e o tempo de agitação é controlado para ajustar o potencial da polpa do minério de sulfeto de cobre; sob a ação oxidante do oxigênio do ar, o potencial da polpa aumenta gradualmente de cerca de –300 mV durante a moagem para 100 mV, sendo finalmente controlado para ser ≥100 mV; nesse processo, os potenciais ótimos de todos os tipos de minerais de sulfeto de cobre situam-se dentro dessa faixa; quando cada mineral de sulfeto de cobre atinge seu potencial ideal, uma pequena quantidade de xantato de isoamilo permite alcançar a mineralização ideal com ele; em seguida, o éster de enxofre-nitrogênio é adicionado no tanque de mistura antes da flotação como coletor e espumante suplementares, acelerando assim a taxa de flotação do cobre e permitindo uma rápida remoção durante a flotação preliminar do cobre.
3. O processo para melhorar o índice de flotação de minérios complexos de sulfeto de cobre, de acordo com a reivindicação 1, caracterizado pelo fato de que o pH é ajustado com cal na faixa de 7,5 a 12, o xantato de isoamilo é utilizado na faixa de 10 a 20 g/t, e o éster de enxofre-nitrogênio (tionocarbamato) é utilizado como coletor e espumante na faixa de 30 a 40 g/t.
Área Técnica
A presente invenção refere-se a um processo para melhorar efetivamente o índice de beneficiamento de minérios complexos de sulfeto de cobre.
Arte de fundo
O condicionamento eletroquímico pode melhorar significativamente a seletividade do processo de flotação e é adequado para a separação por flotação de minérios polimetálicos e concentrados a granel. A combinação eficaz da eletroquímica com reagentes de flotação inovadores e eficientes constitui uma nova abordagem para resolver a separação por flotação de minérios sulfurosos complexos. A separação de minerais de chumbo e zinco resolveu, em essência, o problema do controle do potencial da polpa e desempenhou um papel significativo na produção industrial. No entanto, para minérios de sulfeto de cobre, como os minerais de cobre são mais diversos do que os de chumbo e cada mineral de cobre possui seu próprio potencial de flotação ideal, a flotação controlada por potencial anteriormente utilizada para sulfetos de cobre só conseguia controlar o potencial ideal de um único mineral de cobre principal. Problemas como a dificuldade de controle automático do potencial da polpa e da adição de produtos químicos permanecem, e a técnica raramente tem sido aplicada industrialmente. Para resolver esse problema, há uma necessidade urgente de buscar um método simples para o controle do potencial dos minérios de cobre.
Resumo da invenção
Um dos objetivos da presente invenção é fornecer uma tecnologia eficiente de beneficiamento para minérios de sulfeto de cobre, capaz de melhorar significativamente o índice de recuperação dos minerais de cobre.
Outro objetivo da presente invenção é fornecer um esquema de reagentes e um método de implementação para a flotação de sulfeto de cobre que, ao mesmo tempo em que melhora a recuperação de minerais de cobre, reduza o consumo de reagentes, diminua os custos de produção e diminua o impacto ambiental.
Outro objetivo da presente invenção é fornecer um fluxograma e uma configuração de flotação que sejam fáceis de operar e apresentem uma estrutura simplificada, permitindo assim economizar nos investimentos e reduzir o consumo de energia.
A solução técnica adotada pela presente invenção para resolver os problemas técnicos é a seguinte: Para atingir os objetivos acima, a presente invenção adota a seguinte solução técnica: Um processo para melhorar o índice de flotação de minérios complexos de sulfeto de cobre, no qual é adicionado um tanque de mistura com sucção de ar entre o classificador e o tanque de mistura, antes da flotação. Nesse tanque de mistura com sucção de ar, utiliza-se ar e controla-se o tempo de agitação para ajustar o potencial da polpa do minério de sulfeto de cobre. O xantato de isoamilo e um éster de enxofre-nitrogênio (tionocarbamato) são utilizados como coletores seletivos e espumantes para minerais de cobre. É realizada uma flotação rápida preferencial de minerais de cobre, compreendendo as seguintes etapas:
A. Formulação do reagente de flotação
Na operação de flotação de cobre, utiliza-se cal para controlar o pH da polpa de moagem e de flotação na faixa de 7,5 a 14. No tanque de mistura com sucção de ar, o ar é introduzido e o tempo de agitação é controlado (10–30 minutos) para ajustar o potencial da polpa do minério de sulfeto de cobre, mantendo-o em ≥100 mV (em relação ao eletrodo de referência de calomelano). A dosagem de xantato de isoamila é de 10 a 20 g/t; o éster de enxofre-nitrogênio (tionocarbamato) é utilizado como coletor/espumante na dosagem de 30 a 40 g/t.
B. Pontos de adição e métodos de adição de reagentes
A cal e o xantato de isoamila são adicionados no moinho de bolas; o éster de enxofre-nitrogênio é adicionado no tanque de mistura antes da flotação.
C. Fluxograma do processo de flotação
Para obter um concentrado de cobre, são utilizadas apenas uma etapa de desbaste, uma etapa de purga e uma etapa de limpeza secundária.
No processo acima descrito para melhorar o índice de flotação de minérios complexos de sulfeto de cobre, a cal e o xantato de isoamilo são adicionados no moinho de bolas. Depois que a polpa entra no tanque de mistura com sucção de ar, o ar é introduzido e o tempo de agitação é controlado para ajustar o potencial da polpa. Sob a ação oxidante do oxigênio do ar, o potencial da polpa aumenta gradualmente de cerca de –300 mV (durante a moagem) para 100 mV, sendo finalmente controlado para ficar ≥100 mV. Nesse processo, os potenciais ótimos de todos os tipos de minerais de sulfeto de cobre situam-se dentro dessa faixa. Quando cada sulfeto de cobre atinge seu potencial ideal, uma pequena quantidade de xantato de isoamilo pode garantir a mineralização ideal. Em seguida, o éster de enxofre-nitrogênio é adicionado ao tanque de mistura antes da flotação, atuando como coletor e espumante suplementares, acelerando assim a taxa de flotação do cobre e permitindo uma rápida remoção durante a flotação de primeiro grau do cobre.
No processo descrito acima, o pH é ajustado com cal na faixa de 7,5 a 12, a dosagem de xantato de isoamilo é de 10 a 20 g/t e a dosagem de éster de enxofre-nitrogênio (como coletor/espumante) é de 30 a 40 g/t.
Vantagens da invenção
O fluxograma dessa nova tecnologia de flotação para minérios de sulfeto de cobre é consistente com o fluxograma convencional de flotação totalmente preferencial, ou seja, continua sendo uma flotação totalmente preferencial de minerais de cobre. A diferença reside no uso do tempo de agitação controlado por ar para ajustar o potencial da polpa. Ao regular vários fatores, incluindo parâmetros operacionais de flotação convencionais, o índice de flotação e o desempenho dos minerais de cobre são aprimorados, permitindo uma separação por flotação rápida e altamente seletiva de minerais sulfurosos complexos. Há dois pontos-chave: primeiro, a regulação e o controle principais dos parâmetros operacionais de flotação convencionais, tais como o pH da polpa, o tipo de coletor, a dosagem e o método de adição, o tempo de flotação e a estrutura do circuito de flotação; segundo, não são utilizados eletrodos externos nem reagentes químicos adicionais; apenas o oxigênio do ar é utilizado como agente oxidante, e o potencial da polpa é ajustado por meio do controle do tempo de agitação. Em comparação com os processos de flotação convencionais, a presente tecnologia de flotação pode: (1) melhorar o índice de separação, aumentando, em média, a recuperação de metal dos minerais de cobre em 5 a 40 pontos percentuais, ao mesmo tempo em que se obtém um teor de concentrado mais elevado; (2) simplificar a estrutura do fluxograma; o tempo de flotação é de apenas cerca de dois terços do necessário na flotação convencional, economizando investimento em equipamentos e reduzindo o consumo de energia. A presente tecnologia de processo permite que cada mineral de cobre interaja com os reagentes e passe por uma rápida separação por flotação sob sua condição de potencial ideal. O método de controle de potencial é mais simples e estável do que os métodos anteriores de controle de potencial do cobre, de modo que o fluxograma pode ser consideravelmente encurtado. O número de etapas de remoção pode ser reduzido a uma ou até mesmo eliminado, e, no geral, o volume do equipamento pode ser reduzido em cerca de um terço; (3) reduzir o consumo de reagentes e diminuir os custos de produção. Os coletores de cobre podem ser reduzidos em cerca de três quartos a dois terços; (4) operação estável: na faixa de pH de 7,5 a 14, a flotação dos minerais de cobre é pouco afetada, e as mudanças nas propriedades do minério têm pouco efeito sobre a separação.
Ao processar minérios de sulfeto de cobre nas mesmas condições, utilizando a presente tecnologia de processo e a tecnologia convencional de flotação, a presente tecnologia apresenta vantagens significativas em termos de índice de flotação do cobre, consumo de reagentes, estrutura do fluxograma e consumo de energia, com benefícios econômicos e sociais evidentes.
Breve descrição dos desenhos
A presente invenção é descrita em mais detalhes a seguir, com referência a formas de realização específicas.
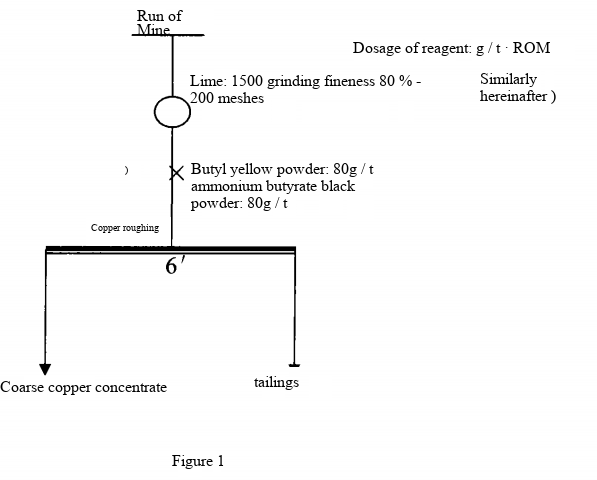
A Figura 1 mostra o fluxograma e as condições do teste do processo convencional.
A Figura 2 mostra o novo fluxograma de teste do processo e as condições da presente invenção.

Descrição detalhada das formas de realização
A solução técnica adotada pela presente invenção para resolver os problemas técnicos é a seguinte: Para atingir os objetivos acima, a presente invenção adota a seguinte solução técnica:
Uma tecnologia eficiente de beneficiamento de minérios de sulfeto de cobre, caracterizada pelas seguintes condições técnicas e formulação: (1) é adicionado um tanque de mistura com sucção de ar entre o classificador e o tanque de mistura, antes da flotação; nesse tanque de mistura com sucção de ar, utiliza-se ar e o tempo de agitação é controlado para ajustar o potencial da polpa do minério de sulfeto de cobre; (2) xantato de isoamilo e um éster de enxofre-nitrogênio (tionocarbamato) são utilizados como coletores/espumantes seletivos para minerais de cobre; (3) é realizada a flotação rápida preferencial dos minerais de cobre.
Um esquema de reagentes de flotação e método de implementação para melhorar eficientemente o índice de recuperação de metal de minérios de sulfeto de cobre: o esquema de reagentes é o seguinte: na operação de flotação de cobre, utiliza-se cal para controlar o pH da polpa de moagem e flotação na faixa de 7,5 a 14; no tanque de mistura com sucção de ar, introduz-se ar e controla-se o tempo de agitação para ajustar o potencial da polpa, com um potencial final da polpa ≥100 mV (em relação ao eletrodo de referência de calomelano); xantato de isoamilo na concentração de 10–20 g/t; éster de enxofre-nitrogênio (tionocarbamato) como coletor/espumante na faixa de 30–40 g/t; a cal e o xantato de isoamilo são adicionados no moinho de bolas, e o éster de enxofre-nitrogênio é adicionado no tanque de mistura antes da flotação.
Uma configuração de circuito de flotação com controle de potencial prático para melhorar de forma eficiente o índice de recuperação por flotação de metais em minérios de sulfeto de cobre. O fluxograma do processo de flotação é mostrado na Figura 2.
Exemplos 1 a 4
Os exemplos 1 a 4 utilizaram minérios de cobre contendo diversos minerais de cobre. A composição mineral foi a seguinte: os minerais metálicos incluíam principalmente pirrotita, calcopirita, calcocita, bornita, pirita, pirita coloforme, esfalerita, seguidos por bismuto nativo, bismutinita, estanita, marcasita, com quantidades menores e traços de rutilo, digenita, cubanita, hessita, limonita, hematita, molibdenita, etc.; os minerais não metálicos incluíam principalmente quartzo, carbonatos, clorita, epidota, sericita, esfena, zircão, etc.
A partir dos resultados da análise original da fase mineral, os minerais de cobre incluíam sulfetos de cobre primários e secundários, com os óxidos de cobre representando apenas 1–3% do total de minerais; portanto, o minério não foi essencialmente afetado pela oxidação. Do ponto de vista da composição mineral, a recuperação desse minério é influenciada principalmente pelo cobre secundário e pelo tamanho das partículas. As recuperações teóricas de cobre para os Exemplos 1 a 4 foram de aproximadamente 96,45%, 97,30%, 96,20% e 91,00%, respectivamente.
| Artesanato tradicional | Novo processo | ||
| Exemplo 1 de Shi da Realidade | Teor do minério | Cobre 1,20, Chumbo 0,74, Zinco 1,02, Enxofre 17,78, Ferro 32.39 | |
| Consumo de drogas | cal: 1.500 gramas/tonelada; xantato de butila: 80 g/tonelada; pó preto de butanamina: 80 gramas/tonelada | cal: 1.500 g/tonelada; xantato de isoamilo: 10 a 20 g/tonelada; éster de tionitrila: 30 a 40 gramas/tonelada | |
| Taxa de recuperação de cobre | 90.30% | 96.36% | |
| Exemplo 2 de Shi da Realidade | Teor do minério | Cobre 1,02, Chumbo 0,54, Zinco 0,24, Enxofre 13,06, Ferro 25.13 | |
| Consumo de drogas | cal: 1.500 gramas/tonelada; xantato de butila: 80 g/tonelada; pó preto de amônio: 80 gramas/tonelada | cal: 1.500 g/tonelada; xantato de isoamilo: 10 a 20 g/tonelada; éster de tionitrila: 30 a 40 gramas/tonelada | |
| Taxa de recuperação de cobre | 91.95% | 97.24% | |
| Exemplo 3 | Teor do minério | Cobre 0,75, Chumbo 0,25, Zinco 0,08, Enxofre 9,59, Ferro 22.96 | |
| Consumo de drogas | cal: 1.500 gramas/tonelada; xantato de butila: 80 g/tonelada; pó preto de butanol: 80 gramas/tonelada | cal: 1.500 g/tonelada; xantato de isoamilo: 10 a 20 g/tonelada; éster de tionitrilo: 30 a 40 gramas/tonelada | |
| Taxa de recuperação de cobre | 89.1% | 95.9% | |
| Exemplo 4 de Shi da Realidade | Teor do minério | Cobre 0,32 | |
| Consumo de drogas | cal: 1.500 gramas/tonelada; xantato de butila: 80 g/tonelada; pó preto de butanol: 80 gramas/tonelada | cal: 1.500 g/tonelada; xantato de isoamilo: 10 a 20 g/tonelada; éster de tionitrila: 30 a 40 gramas/tonelada | |
| Taxa de recuperação de cobre | 48.82% | 90.49% | |
Resultados da análise dos principais elementos nos Exemplos 1 a 4
Nos Exemplos 1 a 4, amostras de minério com propriedades diferentes foram utilizadas, respectivamente, para testes comparativos de beneficiamento. No novo processo de beneficiamento, o minério foi triturado, e cal e xantato de isoamila foram adicionados durante a moagem para ajustar o valor do pH. Quando a finura da moagem atingiu –200 mesh, a polpa foi agitada no tanque de mistura com sucção de ar recém-adicionado, e o potencial de polpa do minério de sulfeto de cobre foi ajustado por meio do controle do tempo de agitação. Em seguida, o xantato de isoamilo e um éster de enxofre-nitrogênio (tionocarbamato) foram utilizados como coletores seletivos e espumantes para os minerais de cobre, e foi realizada uma flotação rápida preferencial dos minerais de cobre durante o processo de flotação. Após a flotação de desbulhamento e de limpeza dos minerais de cobre, o número de etapas de purificação pôde ser reduzido para uma ou até mesmo eliminado.
Para os Exemplos 1 a 4, utilizando o processo da presente invenção e o processo convencional, os fluxogramas de teste e as condições do novo processo e do processo convencional são apresentados nas Figuras 1 e 2, respectivamente. A comparação dos resultados dos testes para os Exemplos 1 a 4 é apresentada na Tabela 1. Pode-se observar que, sob as novas condições de processo da presente invenção, as recuperações de cobre foram de 96,36%, 97,24%, 95,90% e 90,49%, respectivamente, valores que são essencialmente consistentes com suas respectivas recuperações teóricas. Em comparação com as condições de processo convencionais, as recuperações de cobre sob as novas condições de processo da presente invenção aumentaram em 6,06, 5,29, 6,80 e 41,67 pontos percentuais, respectivamente; o consumo de reagentes foi reduzido em 100–120 g/t, e o número de etapas de remoção pôde ser reduzido para uma ou até mesmo eliminado.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian