
Moinho de rolos vertical para cimento
Introdução ao moinho vertical de rolos para cimento O moinho vertical de rolos para cimento GKLM…

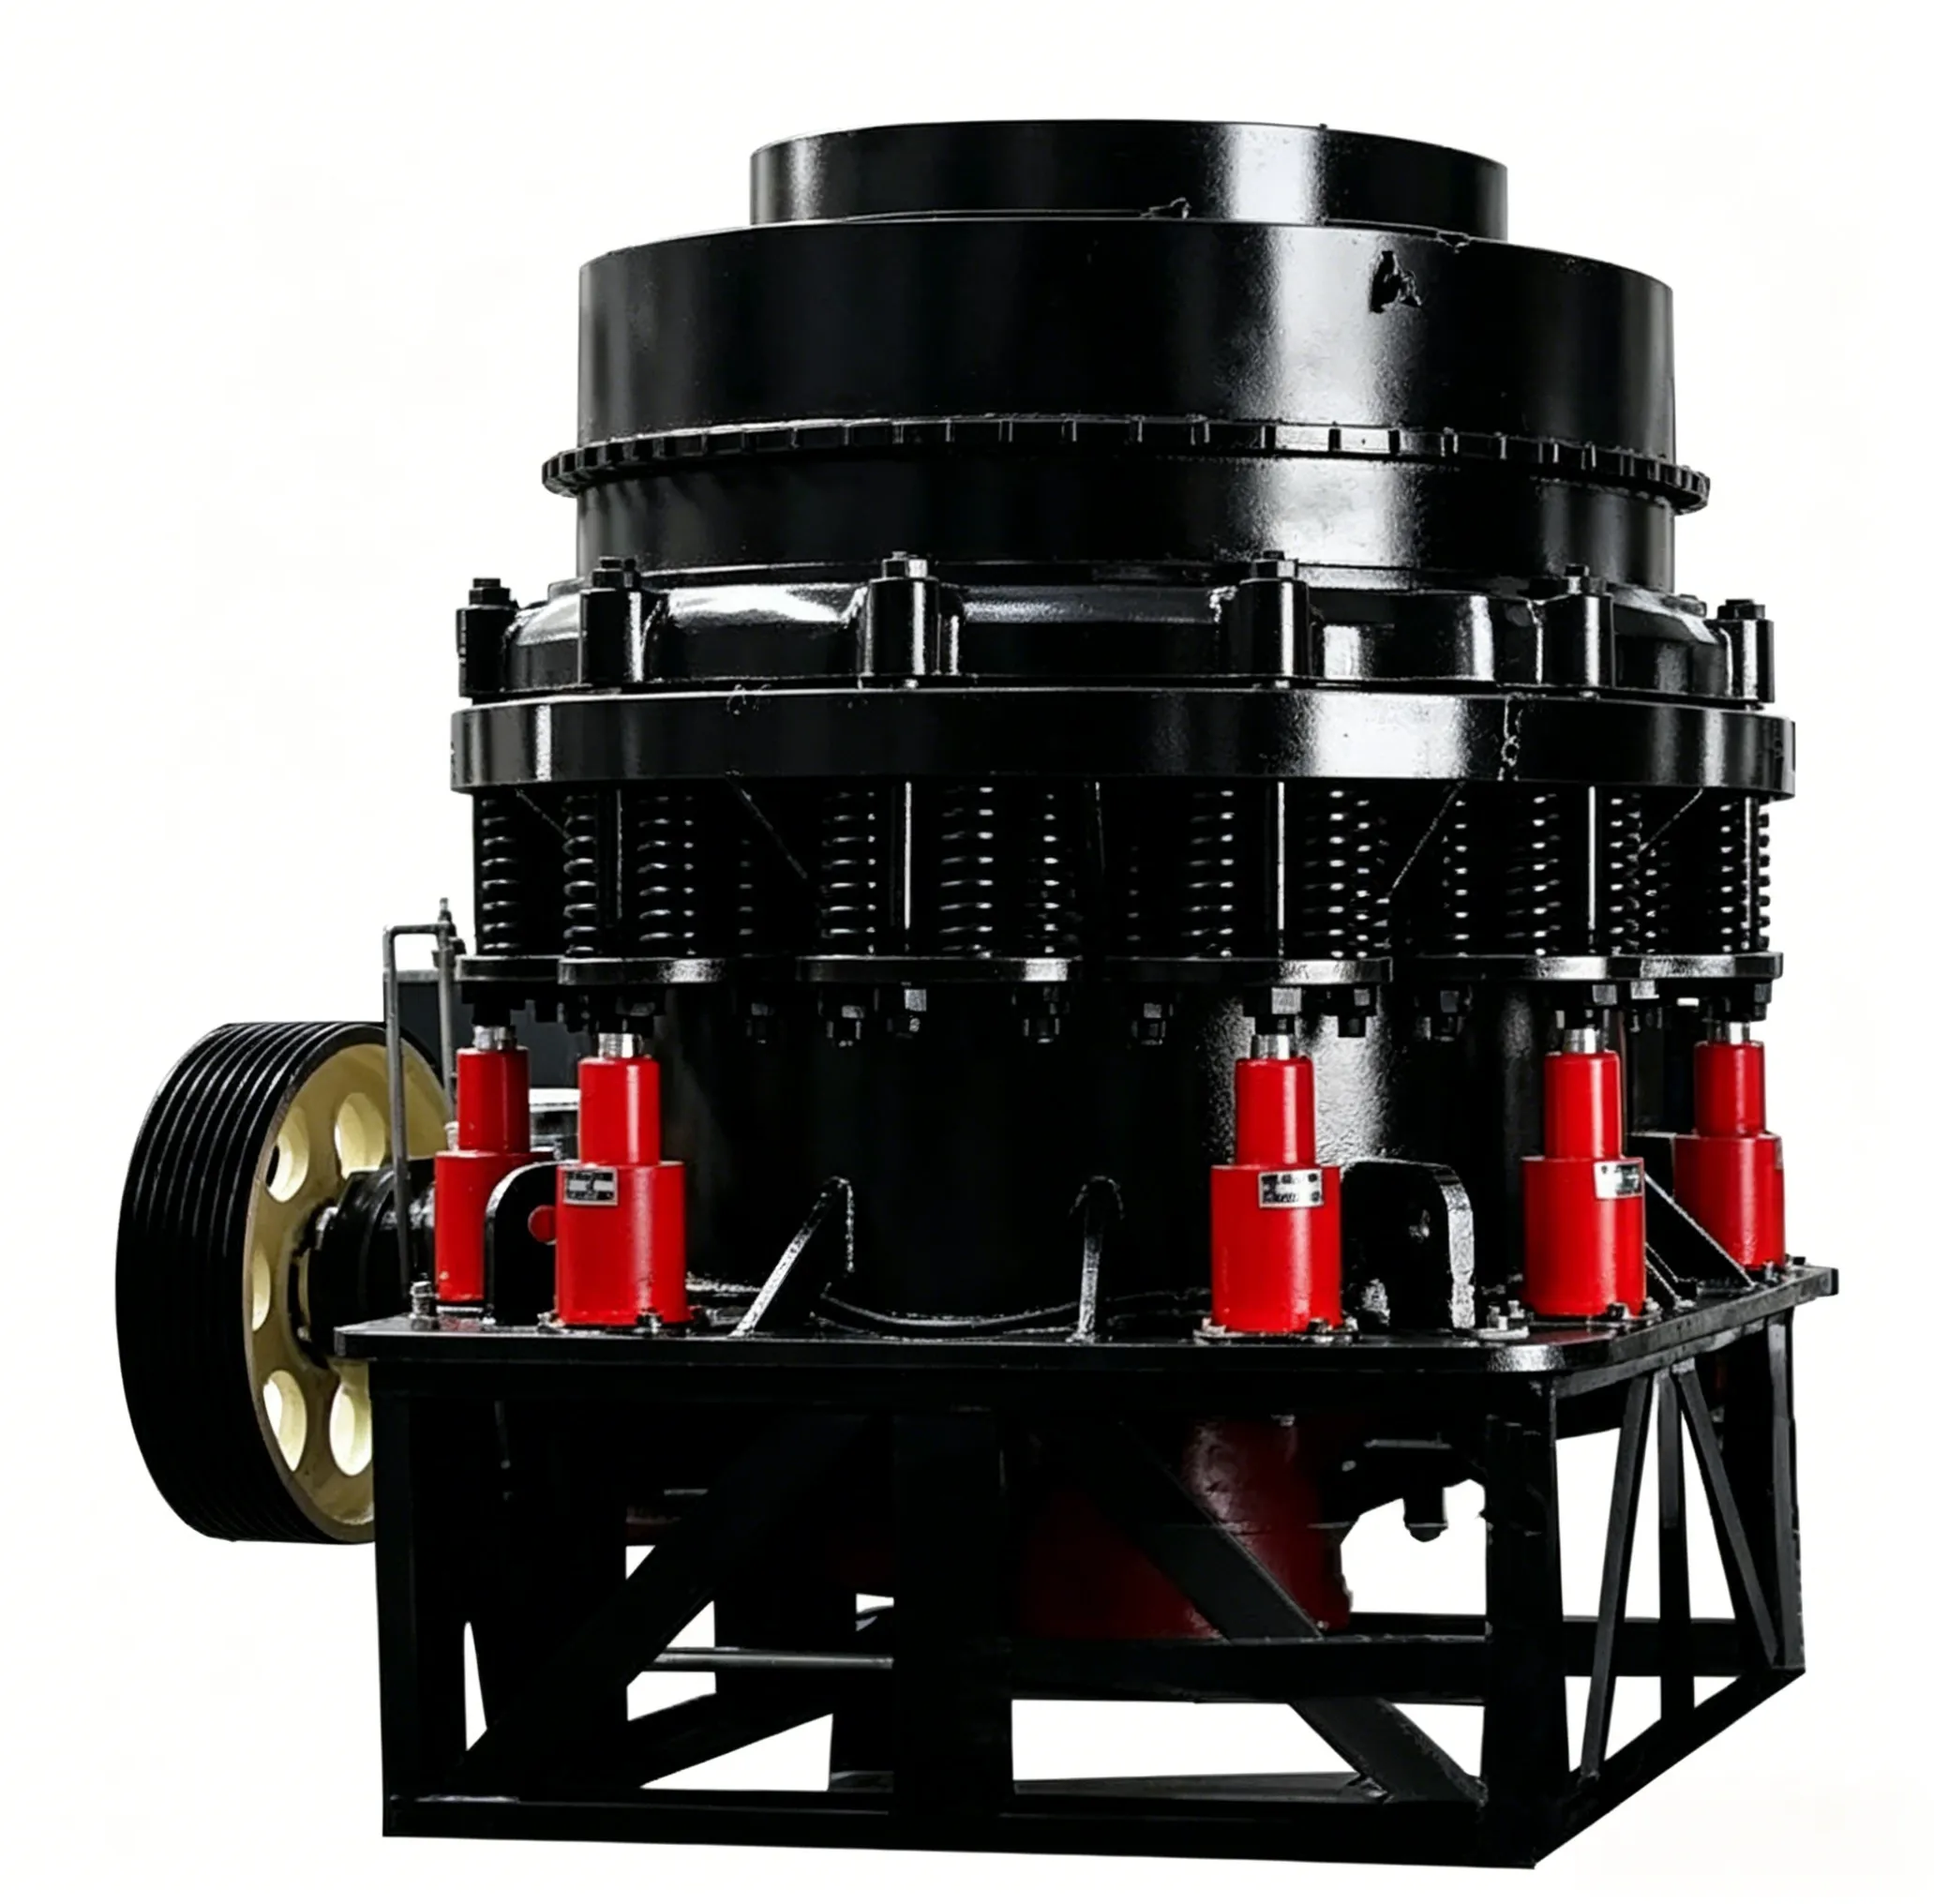
Esta seção descreve apenas a instalação no local de britadores cônicos com molas. Para outros tipos de britadores cônicos, as peças semelhantes podem ser utilizadas como referência.
4.7.1.1 Fundamentos
O britador cônico deverá ser instalado sobre uma fundação sólida de concreto armado 1, conforme mostrado na Figura 4-13. A profundidade e as dimensões da fundação deverão ser determinadas de acordo com as condições geológicas locais. A elevação da fundação de concreto deverá permitir a aplicação de uma camada secundária de injeção 2 com espessura de 50 a 120 mm.
Para evitar o acúmulo de minério triturado, deve-se prever espaço suficiente sob a fundação para a instalação de equipamentos de transporte. As paredes laterais na parte inferior da fundação devem ser revestidas com placas de aço de proteção 4 para evitar que a queda de minério danifique a fundação (ver Figura 4-13).
Antes de concretar a fundação, deve-se verificar a elevação em relação aos desenhos e às dimensões reais (dimensões de instalação medidas das peças relevantes), e as posições relativas dos orifícios dos parafusos de fixação devem ser rigorosamente verificadas. Após confirmar que não há erros, a fundação poderá ser concretada.
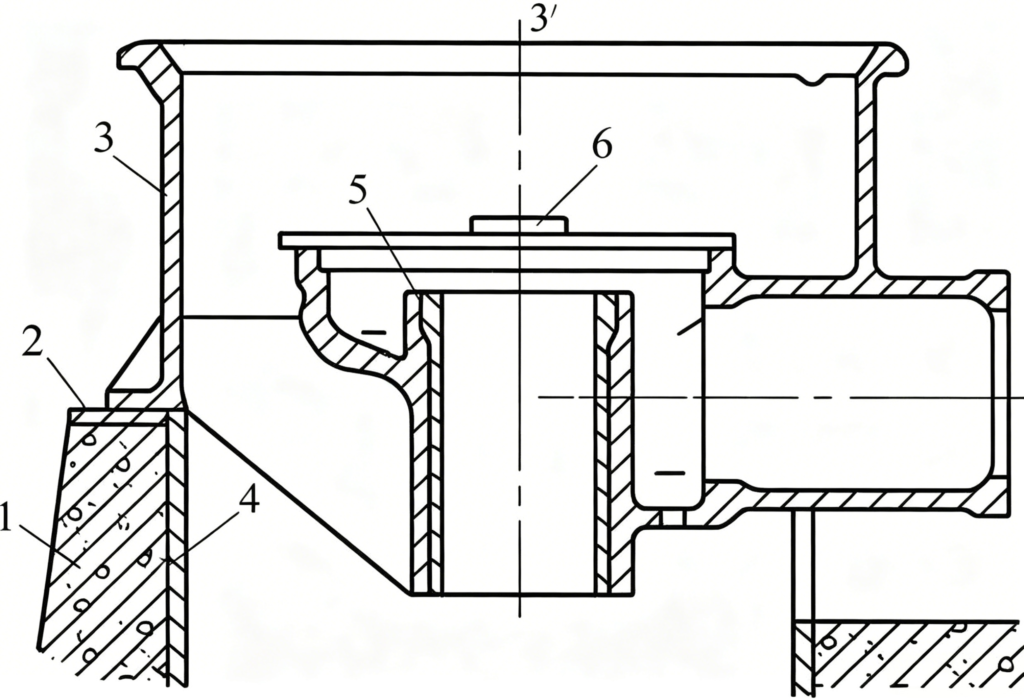
Figura 4-13 Instalação da estrutura
1 — Fundação; 2 — Camada secundária de argamassa; 3 — Estrutura; 4 — Placa de proteção; 5 — Bucha da estrutura; 6 — Nível de bolha
Instalação da estrutura
A instalação do chassi é mostrada na Figura 4-13. O chassi é o corpo principal do triturador e serve como base para todo o equipamento. Portanto, ele deve ser instalado com firmeza e posicionado com precisão. O chassi é instalado sobre placas de calço, o que facilita o ajuste e o alinhamento. Em particular, quando o chassi precisa ser reparado ou substituído após muitos anos de serviço, o uso de placas de calço torna a desmontagem, a instalação e o ajuste muito mais convenientes. A superfície de apoio sobre a qual as placas de calço são colocadas e as próprias superfícies das placas de calço devem ser niveladas por raspagem, de modo que as placas de calço suportem a carga de maneira uniforme e estável. As placas de calço não devem estar empenadas nem soltas. Cada estrutura deve ser apoiada por 8 a 12 conjuntos de placas de calço. O número de placas empilhadas em cada conjunto deve ser minimizado, idealmente não mais do que cinco placas por conjunto, com uma espessura total de 50–120 mm. Os conjuntos de placas de calço devem ser posicionados próximos aos parafusos de fixação. Seu comprimento instalado deve se estender de 10 a 50 mm além da borda externa da placa de base da estrutura. A profundidade de inserção sob a placa de base deve ultrapassar a linha central dos parafusos de fixação, e a largura pode ser de aproximadamente 2/3 do comprimento. Para placas de calço inclinadas (cunhas de ajuste) usinadas a partir de chapas de aço, a inclinação deve ser de 1:10 a 1:20. Após a instalação, os conjuntos de placas de calço devem ser soldados entre si para impedir movimentos que possam afetar a precisão da instalação da estrutura.
A nivelamento e a verticalidade da estrutura devem ser rigorosamente ajustados por meio de calços. O ajuste de nivelamento deve ser realizado tomando-se como referência a superfície anular usinada do alojamento do rolamento esférico (ver Figura 4-13) e medindo-se com um nível de bolha 6. O desvio de nivelamento não deve exceder 0,1 mm por 1.000 mm. O ajuste de verticalidade deve ser verificado tomando-se como referência o centro da bucha da estrutura 5 e utilizando métodos como o fio de prumo. A verticalidade deve atender aos requisitos de precisão especificados nos desenhos. Se o desvio exceder a faixa permitida, a correção deve ser feita antes de prosseguir com a instalação. Caso contrário, ocorrerá desgaste local da bucha, afetando o funcionamento normal do eixo principal e do dispositivo de prevenção de poeira da vedação de água.
Após o ajuste da estrutura e o aperto dos parafusos, a injeção secundária não deve ser realizada imediatamente. A injeção só deve ser realizada após a instalação completa do equipamento, a fim de evitar problemas que exijam reajustes. Para o preenchimento dos orifícios dos parafusos de ancoragem durante a injeção secundária, apenas a seção superior de 200 a 400 mm deve ser preenchida; a parte inferior dos orifícios dos parafusos deve ser tampada com fio de algodão embebido em óleo, areia seca ou material semelhante.
4.7.1.3 Instalação do conjunto do eixo de transmissão
O conjunto do eixo de transmissão é um componente que exige alta precisão na montagem. Portanto, o subconjunto fornecido pelo fabricante deve ser rigorosamente inspecionado. Caso sejam detectados danos, ferrugem, dificuldade de rotação ou outros defeitos, ou caso o conjunto tenha permanecido armazenado por um período prolongado, ele deverá ser desmontado, limpo, corrigido e, em seguida, remontado.
Antes de inserir o conjunto no quadro, deve-se colocar previamente uma junta 3 no flange de acoplamento entre o quadro 4 e o suporte do eixo 2, a fim de permitir o ajuste do desempenho do engate das engrenagens. Após a inserção, deve-se utilizar um gabarito 5 para verificar previamente as dimensões relacionadas às engrenagens. As dimensões K, L, H, M, etc. são mostradas na Figura 4-14. O desvio horizontal do eixo de acionamento não deve exceder 0,15 mm por metro de comprimento. A folga axial deve ser de 0,4 a 0,8 mm. A folga entre o eixo e seu rolamento deve ser de 2,5D/1000 a 3D/1000 (onde D é o diâmetro do eixo).
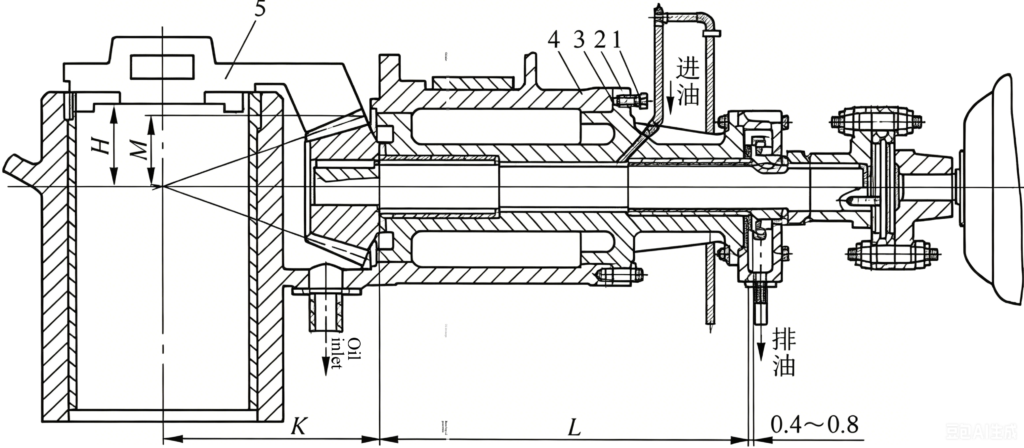
Figura 4-14 Instalação do conjunto do eixo de transmissão
1 — Parafuso de elevação; 2 — Suporte do eixo; 3 — Junta; 4 — Estrutura; 5 — Gabarito
Instalação da bucha excêntrica
Antes de instalar a bucha excêntrica, insira primeiro a arruela de ajuste 7 na tampa inferior 6 (ver Figura 4-15). Em seguida, monte o mancal de empuxo (de baixo para cima: cobre, aço, cobre) sobre a arruela de ajuste 7 usando a haste roscada 1. Durante a instalação, certifique-se de encaixar o ressalto da arruela mais inferior 5 na ranhura da tampa inferior 6.
A arruela superior 4 do mancal de empuxo deve ser fixada primeiro à bucha excêntrica 2 por meio da haste roscada 5. Em seguida, utilize a alça de elevação específica na engrenagem 1 para inseri-la na bucha (Figura 4-16).
A folga α entre a bucha excêntrica 3 e a bucha reta da estrutura 4, bem como as folgas superior e inferior b e c entre o eixo principal 1 e sua bucha 2 (Figura 4-17), são extremamente importantes. Folgas excessivas causarão funcionamento inadequado, enquanto folgas insuficientes levarão ao superaquecimento ou até mesmo ao emperramento do eixo. A folga entre a bucha excêntrica e a bucha reta deve ser uniforme de cima a baixo. Quanto à folga entre o eixo principal e sua bucha, como o eixo principal gira em torno de um ponto fixo, para se obter contato uniforme entre o eixo principal e a bucha, a folga deve ser menor na extremidade superior e maior na extremidade inferior. Essa diferença de folga pode ser determinada por métodos gráficos ou de cálculo. Os valores de folga são dados empíricos e estão listados na Tabela 4-10.
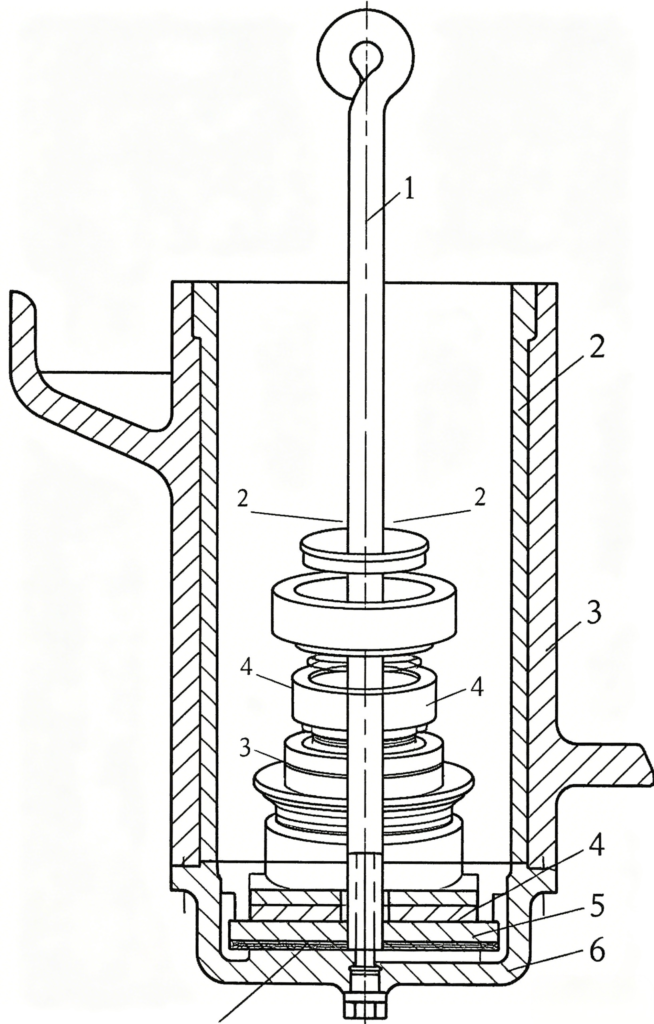
Figura 4-15 Instalação da arruela de pressão
1 — Haste roscada; 2 — Bucha do quadro; 3 — Quadro; 4 — Arruela intermediária;
5 — Arruela; 6 — Tampa inferior; 7 — Arruela de ajuste
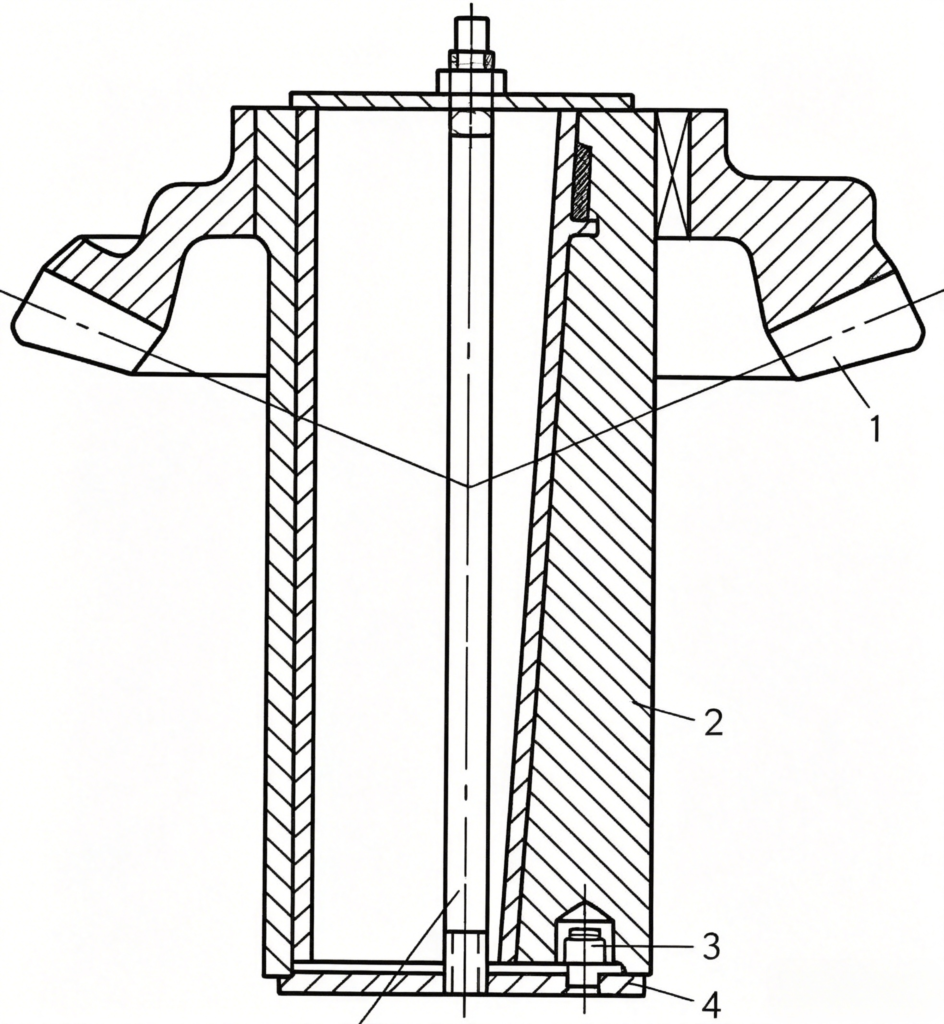
Figura 4-16 Instalação da bucha excêntrica
1 — Engrenagem; 2 — Bucha excêntrica; 3 — Pino cilíndrico; 4 — Arruela; 5 — Haste roscada
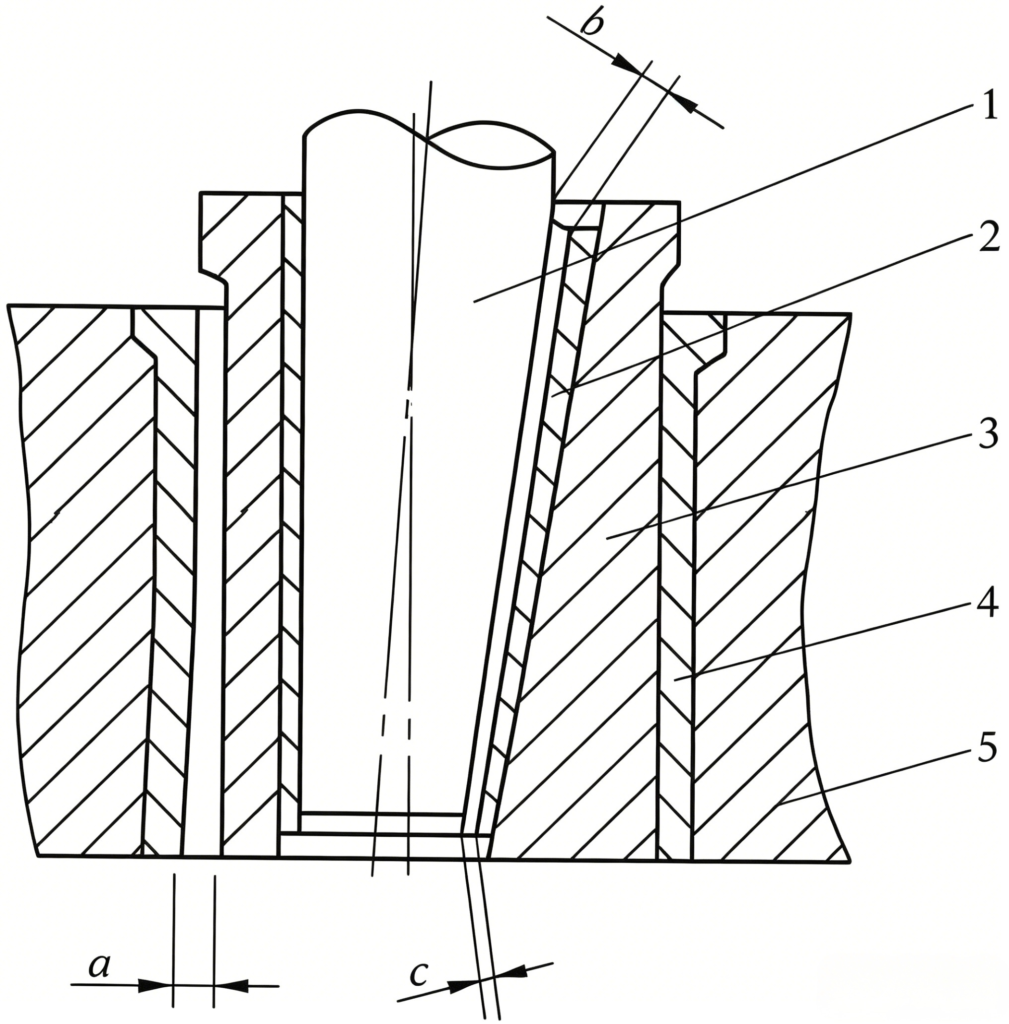
Figura 4-17 Folgas entre a bucha cônica e o eixo principal do cone de britagem, e entre a bucha excêntrica e a bucha da estrutura
1 — Eixo principal; 2 — Bucha cônica; 3 — Bucha excêntrica;
4 — Bucha do chassi; 5 — Chassi
Tabela 4-10 Folgas entre a bucha cônica e o eixo principal do cone de britagem, e entre a bucha excêntrica e a bucha da estrutura (mm)
| Especificações do equipamento | Folga a entre a bucha excêntrica e a bucha do chassi | Folga entre a bucha cônica e o eixo principal do cone de britagem | |
|---|---|---|---|
| Parte superior b | c inferior | ||
| 600 | 2.0–2.5 | 2.2–2.7 | 6–7 |
| 900 | 2.2–2.7 | 2.3–2.8 | 7–8 |
| 1200 | 2.5–3.0 | 2.4–3.0 | 8–9 |
| 1750 | 3.0–3.6 | 2.9–3.6 | 9–10 |
| 2200 | 4.0–4.6 | 3.8–4.6 | 10–11 |
Após a bucha excêntrica, a engrenagem cônica e outros componentes terem sido instalados corretamente no chassi, a folga de engrenagem deve ser medida utilizando o método de pressão com chumbo ou girando o eixo. As folgas devem ser selecionadas com folga maior, pois a folga entre a bucha excêntrica e a bucha do quadro é bastante grande, e a bucha excêntrica sempre gira contra a bucha reta. Consequentemente, o centro da engrenagem cônica grande se move em uma trajetória circular com raio igual à metade da folga entre a bucha excêntrica e a bucha da estrutura. Se a folga lateral de engrenamento for muito pequena, cargas adicionais serão impostas às engrenagens e ao eixo de acionamento. O engate das engrenagens cônicas deve estar em conformidade com os requisitos especificados nos documentos de projeto. Na ausência de tais especificações, a área de contato ao longo da altura e do comprimento do dente não deve ser inferior a 40%, e as faces finais das duas engrenagens devem estar alinhadas.
Instalação do rolamento cônico e do cone móvel
O rolamento de câmara suporta diretamente o cone móvel durante a operação. Portanto, ele deve ser instalado com firmeza, e as superfícies de contato esféricas devem estar corretamente alinhadas.
Antes da instalação, o conjunto deve ser inspecionado. A concha do rolamento esférico 4 e a estrutura do rolamento em forma de taça 5 não devem estar soltas. Todas as passagens de água não devem estar obstruídas, e componentes como o anel de vedação contra poeira 6 e o anel defletor de óleo 3 não devem estar danificados. O encaixe entre a estrutura do mancal em forma de taça 5 e a estrutura 7 deve ser firme (ver Figura 4-18). Após a instalação, o aperto da superfície de contato horizontal deve ser verificado com um calibrador de folga para garantir um contato uniforme.
Após a instalação do rolamento de cubeta, o cone móvel preparado pode então ser instalado. Ao inserir o cone móvel na bucha cônica, utilize o anel de elevação específico na extremidade do eixo. Para evitar danos ao anel esférico, ao anel defletor de óleo e a outras peças, o eixo principal deve ser inserido lentamente, guiando-o com cuidado ao longo do ponto A da bucha cônica, no bloco de contrapeso da engrenagem cônica.
A superfície de contato entre a superfície esférica da cabeça (corpo) 2 e a concha do rolamento em forma de taça 3 deve estar localizada no anel externo da concha. A largura do contato anular deve ser de (0,3–0,5)R (ver Figura 4-19). O número de pontos de contato não deve ser inferior a um ponto por área de 25 mm × 25 mm. A folga em forma de cunha c na área sem contato deve ser de 0,5–1 mm.
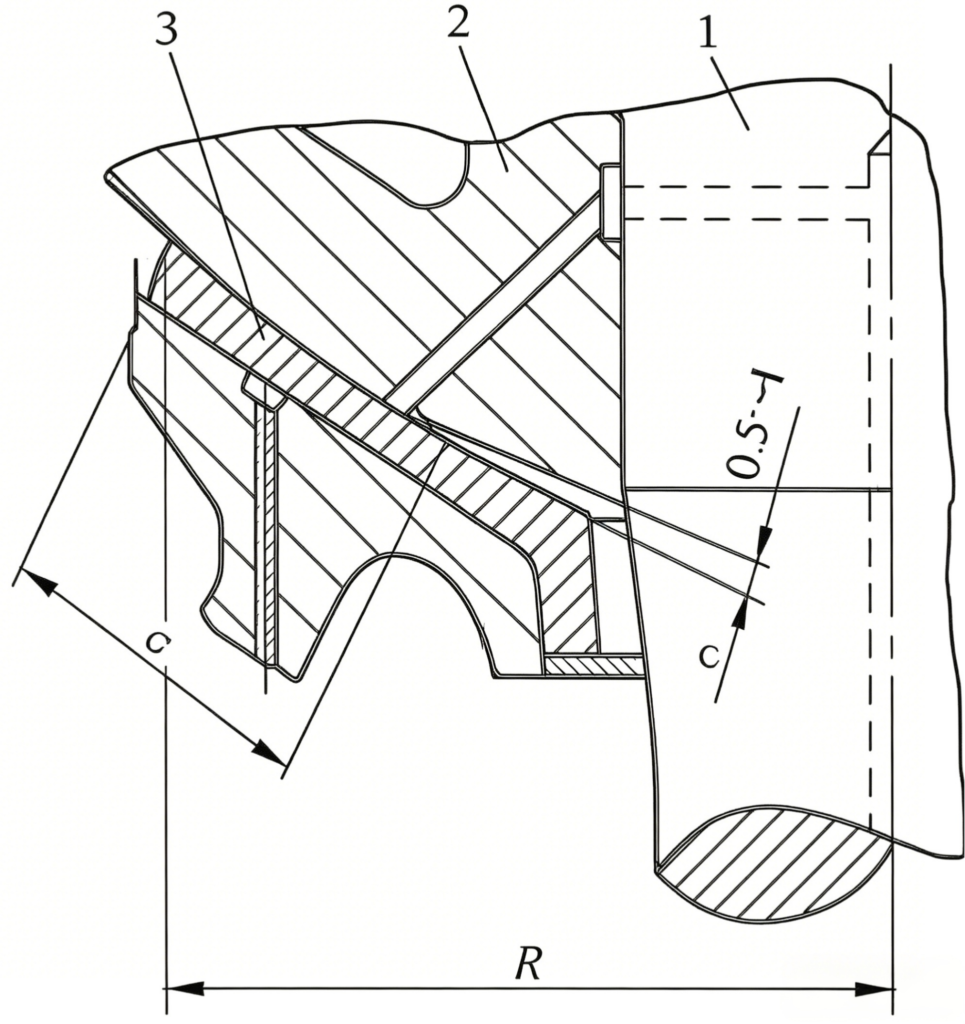
Figura 4-19 Contato entre a concha do rolamento em forma de taça e a superfície esférica da cabeça
1 — Eixo principal; 2 — Cabeça (corpo); 3 — Mancal em forma de taça
Antes de instalar o cone móvel, os orifícios de passagem de óleo no interior do eixo principal 1 e da cabeça (corpo) 2 devem ser cuidadosamente inspecionados e limpos. A instalação só deve prosseguir após se certificar de que os orifícios estão limpos e desobstruídos. Após a instalação, deve-se verificar o aperto das camisas e apertar a porca de fixação superior.
Instalação do dispositivo de ajuste e da mola de travamento
Esta parte da instalação deverá ser realizada somente após as peças rotativas terem sido aprovadas no teste. Esta seção descreve principalmente a instalação do dispositivo de ajuste equipado com cilindros hidráulicos de empuxo e cilindros de travamento. O dispositivo mecânico de ajuste e travamento é relativamente simples; pode-se consultar seções semelhantes. A instalação do dispositivo de ajuste e da mola de travamento é mostrada na Figura 4-20.
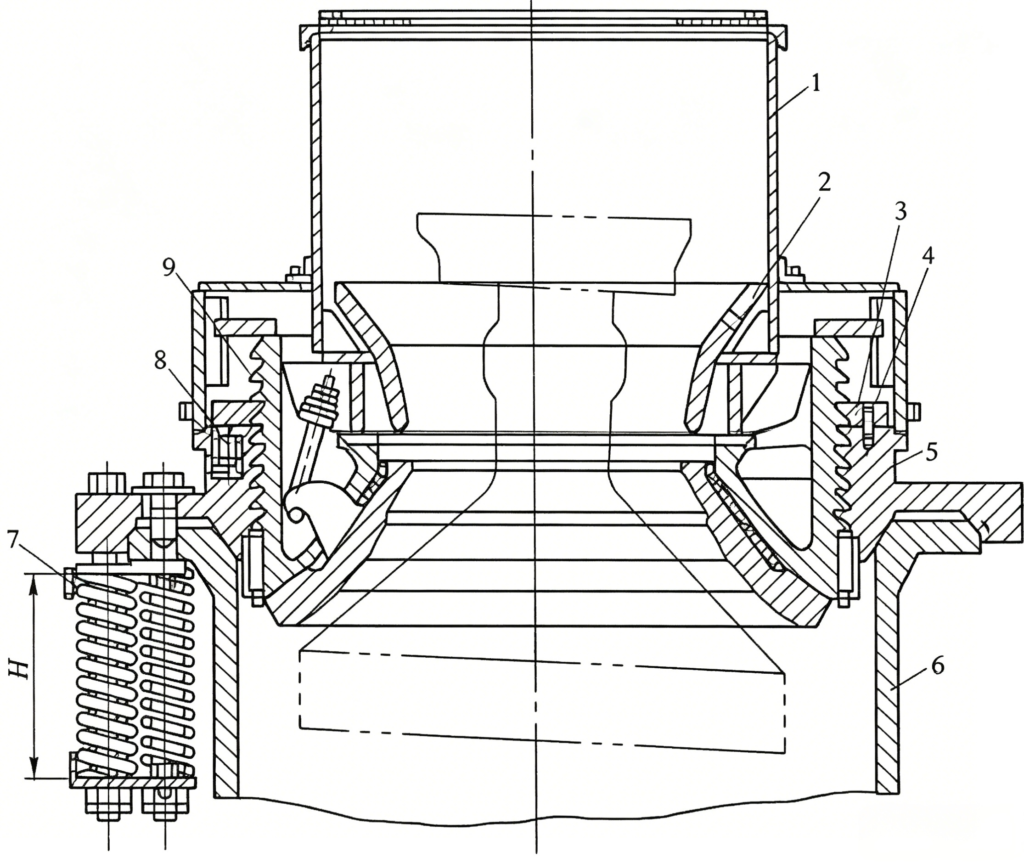
Figura 4-20 Instalação do dispositivo de ajuste e da mola de travamento
1 — Dispositivo da tremonha; 2 — Tremonha; 3 — Porca de travamento; 4 — Pino; 5 — Manga de suporte;
6 — Estrutura; 7 — Mola; 8 — Cilindro de travamento; 9 — Anel de ajuste
Antes da instalação, as roscas de apoio no anel de ajuste 9 e na luva de suporte 5 devem ser cuidadosamente alinhadas, as rebarbas e entalhes removidos e uma mistura de óleo espesso e fino aplicada para garantir um ajuste suave.
Primeiro, monte o cilindro de travamento 8 na luva de suporte 5. Em seguida, monte a luva de suporte na estrutura 6 e verifique se o contato entre as superfícies cônicas é uniforme. Depois que o anel de ajuste 9 for aparafusado na luva de suporte 5, aparafuse a porca de travamento 3 no anel de ajuste, alinhe-a com os quatro orifícios para pinos na luva de suporte 5 e insira os pinos 4 para posicionamento.
Ao instalar o dispositivo de molas 7, ajuste a altura de compressão das molas de acordo com os requisitos de projeto. Se o minério for macio, a compressão das molas poderá ser reduzida proporcionalmente, mas não deverá ser aumentada. A altura de cada conjunto de molas deverá ser uniforme para garantir que a força de trituração seja a mesma em cada ponto das molas.
Durante a montagem do anel de ajuste, a abertura de descarga também deve ser ajustada. Quando a abertura de descarga estiver ajustada ao seu tamanho mínimo, as dimensões da abertura de descarga entre o revestimento de trituração e o revestimento do tambor devem ser iguais em toda a circunferência. O desvio permitido deve estar em conformidade com as disposições da Tabela 4-11.
Tabela 4-11 Desvio admissível do tamanho da abertura de descarga (mm)
| Especificações | padrão | tipo de cabeça curta | ||
| tamanho da saída | diferença | tamanho da saída | diferença | |
| 600 | 12-25 | 4 | 3-15 | 2 |
| 900 | 15-50 | 5 | 3-15 | 3 |
| 1200 | 20~50 | 6 | 3~15 | 3 |
| 1750 | 25~60 | 8 | 5-15 | 4 |
| 2200 | 30-60 | 10 | 5~15 | 4 |
Instalação do vedante de água e do dispositivo de lubrificação
O sistema de vedação com água para prevenção de poeira é uma medida eficaz para britadores cônicos, a fim de impedir que a poeira entre no corpo da máquina. Existem dois tipos de sistemas de abastecimento de água: um utiliza água em circuito aberto proveniente da estação de bombeamento do concentrador; o outro é uma estação de abastecimento de água com recirculação. Este último conecta o sistema de bomba d’água pré-montado (ver Figura 4-21) à entrada na estrutura do mancal do tambor. O tubo de água deve ser posicionado de forma a evitar ser atingido ou desgastado pelo minério. No tubo de drenagem, deve ser instalado um tubo de conexão de água com boca alargada 4 para facilitar a observação da drenagem. Na tubulação de entrada, deve ser instalada uma válvula reguladora 2, bem como uma válvula de fechamento 3 capaz de drenar completamente a água do tanque de armazenamento quando o britador parar.
A estação de lubrificação deve estar localizada em um local com pouca poeira e de fácil acesso para manutenção. A instalação da estação de lubrificação deve ser concluída antes do teste de funcionamento do triturador, pois, nesse momento, o sistema de lubrificação deve ser testado. Caso ocorra alguma falha no sistema de lubrificação, ele poderá ser desmontado e reparado com antecedência.
O sistema de lubrificação deve estar intertravado eletricamente com a máquina principal. Ou seja, antes de dar partida na máquina principal, a bomba de óleo deve ser acionada primeiro; caso contrário, a máquina principal não poderá ser ligada. Isso garante que a máquina principal receba lubrificação suficiente antes do início da operação. Quando a bomba de óleo parar, a pressão do óleo cair abaixo de 0,05 MPa ou a temperatura do óleo exceder 60 °C, um sinal deverá ser enviado e a máquina principal deverá parar para evitar danos aos componentes.
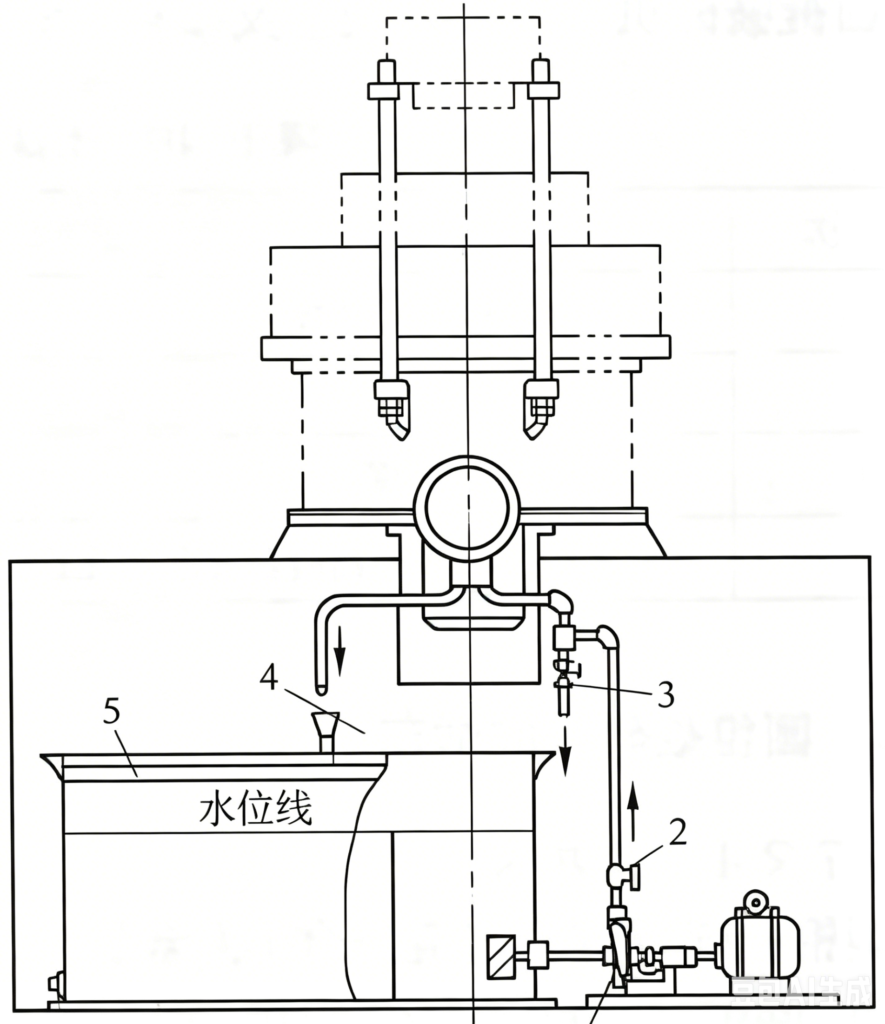
Figura 4-21 Sistema de abastecimento de água à prova de poeira
1 — Bomba d’água; 2 — Válvula reguladora; 3 — Válvula de fechamento; 4 — Tubo de conexão de água com extremidade alargada; 5 — Tanque de armazenamento
Após a instalação dos componentes acima, deve-se realizar um teste sem carga das peças rotativas para verificar a qualidade da instalação. Caso sejam detectadas quaisquer irregularidades, elas poderão ser facilmente corrigidas antes da instalação do anel de ajuste, da caixa de alimentação e de outros componentes.
Instalação do sistema de alimentação
O aspecto mais importante na instalação do sistema de alimentação é garantir que o minério seja distribuído uniformemente ao redor da câmara de britagem por meio da placa distribuidora. Isso garante um produto com granulometria fina e uniforme, alta capacidade de produção, funcionamento suave das molas e baixo consumo de energia. Caso contrário, o britador ficará sobrecarregado, os revestimentos sofrerão desgaste local (unilateral), resultando em um produto grosso e irregular e na redução da capacidade. Portanto, a altura e o ângulo de inclinação da rampa de alimentação, bem como a altura H da abertura de descarga até a placa distribuidora, devem ser selecionados corretamente. Certifique-se de que, após o minério entrar na caixa de alimentação, ele caia verticalmente sobre a placa distribuidora e, em seguida, por meio da ação oscilante e de rotação automática da placa distribuidora, o minério seja distribuído uniformemente na câmara de britagem (Figura 4-22b). O minério não deve ser direcionado diretamente para a câmara de britagem (ver Figura 4-22a).
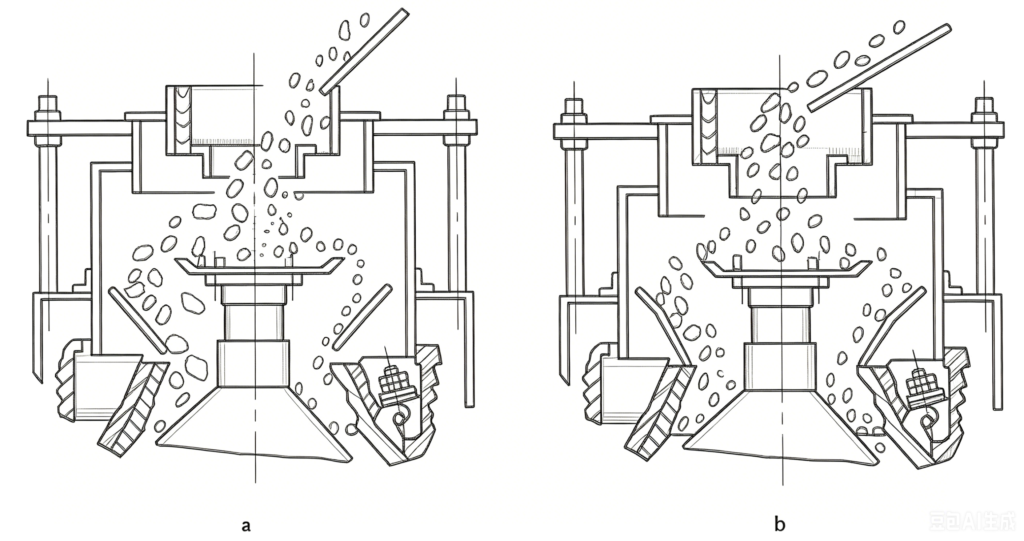
Figura 4-22 Instalação da parte de alimentação
a — Posição incorreta; b — Posição correta
Desvios de instalação permitidos para o britador cônico
Os desvios de instalação permitidos e os métodos de inspeção para britadores cônicos devem estar em conformidade com as disposições da Tabela 4-12.
Tabela 4-12 Desvios de instalação permitidos para britadores cônicos
| N.º do item. | Item | Desvio permitido | Unidade | Método de inspeção |
|---|---|---|---|---|
| 1 | Linhas centrais longitudinal e transversal | 3.0 | mm | Medição com régua |
| 2 | Elevação | ±5,0 | mm | Medição com régua |
| 3 | Nivelamento | 0.1/1000 | — | Verifique com uma régua e um nível de bolha |
| 4 | Coaxialidade do acoplamento | Deve estar em conformidade com a norma GB 50231 | — | Verifique com o calibrador de folga e o indicador de quadrante |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian