
Molino vertical de rodillos KXLM
Introducción al molino vertical de rodillos El molino vertical de rodillos KXLM es...

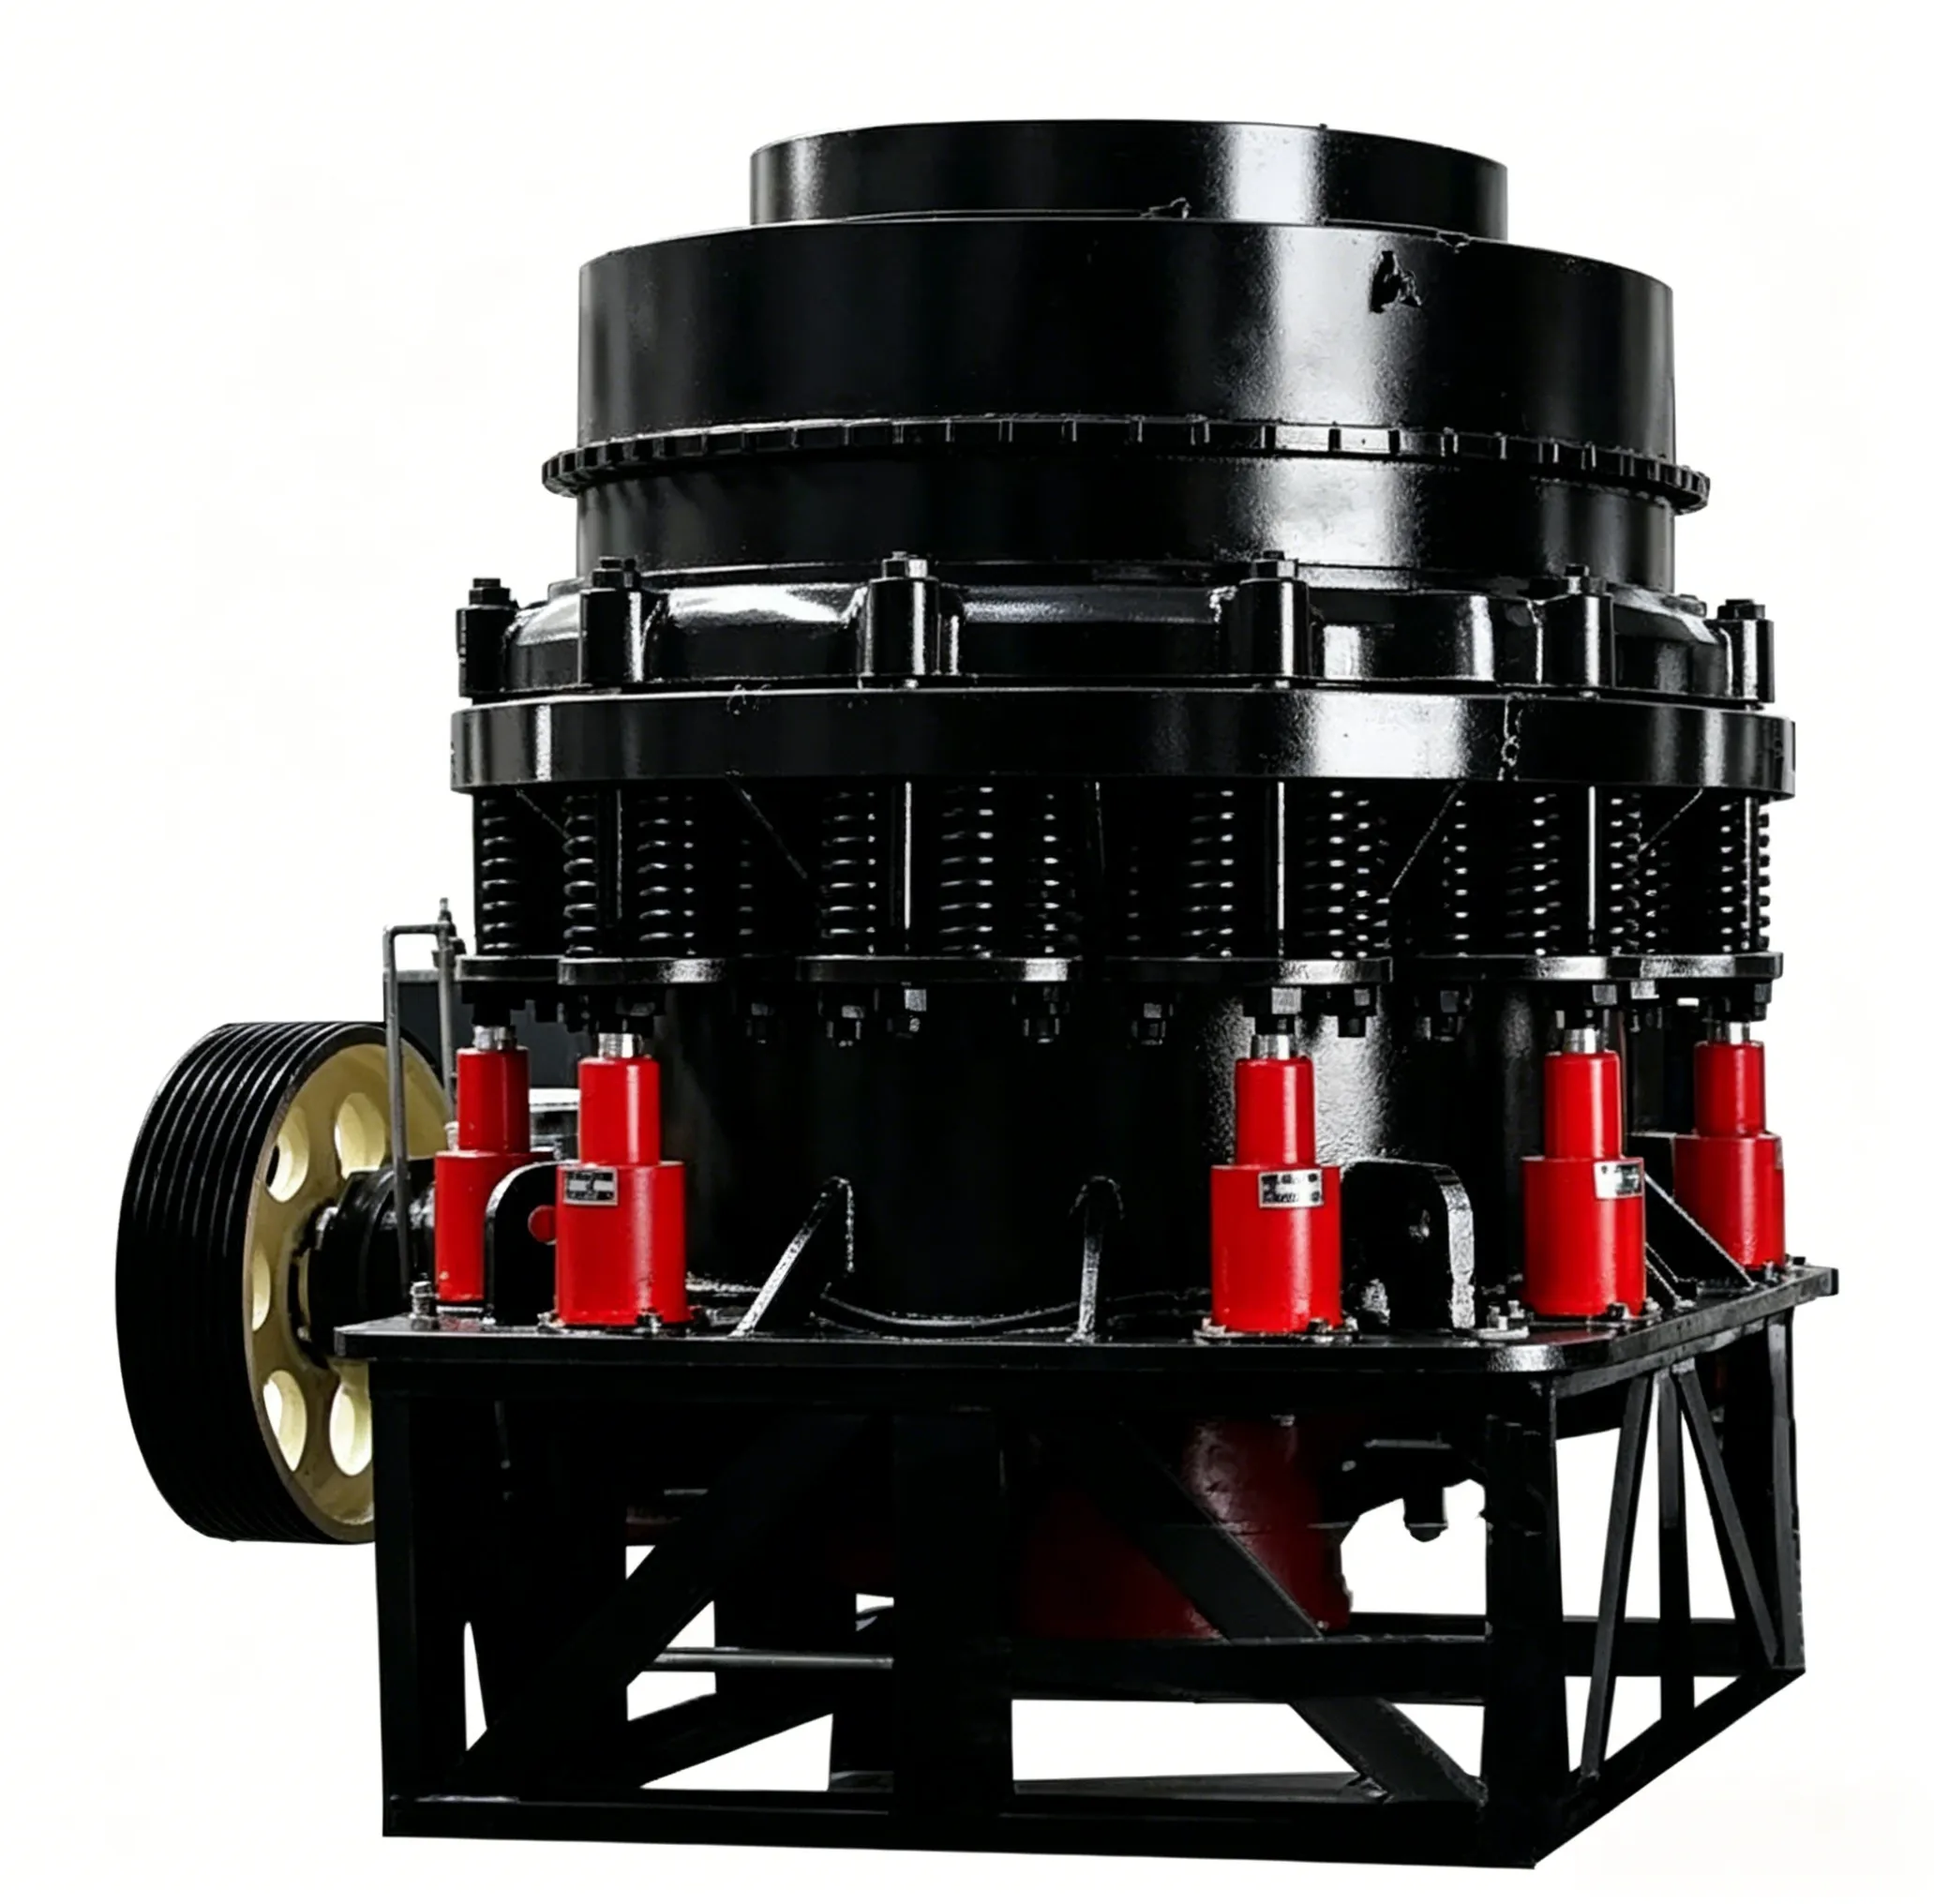
En este apartado solo se describe la instalación in situ de las trituradoras cónicas de muelles. Para otros tipos de trituradoras cónicas, se pueden utilizar como referencia las piezas similares.
4.7.1.1 Fundamentos
La trituradora cónica se instalará sobre una cimentación sólida de hormigón armado 1, tal y como se muestra en la figura 4-13. La profundidad y las dimensiones de la cimentación se determinarán en función de las condiciones geológicas locales. La cota de la cimentación de hormigón deberá permitir la colocación de una capa secundaria de lechada 2 con un espesor de entre 50 y 120 mm.
Para evitar la acumulación de mineral triturado, se deberá prever espacio suficiente debajo de los cimientos para la instalación de equipos de transporte. Las paredes laterales de la parte inferior de los cimientos deberán revestirse con placas protectoras de acero 4 para evitar que el mineral que caiga dañe los cimientos (véase la figura 4-13).
Antes de verter el hormigón de los cimientos, se comprobará la cota con respecto a los planos y a las dimensiones reales (dimensiones de instalación medidas de las partes pertinentes), y se verificarán rigurosamente las posiciones relativas de los orificios para los pernos de anclaje. Una vez confirmado que no hay errores, se podrá verter el hormigón de los cimientos.
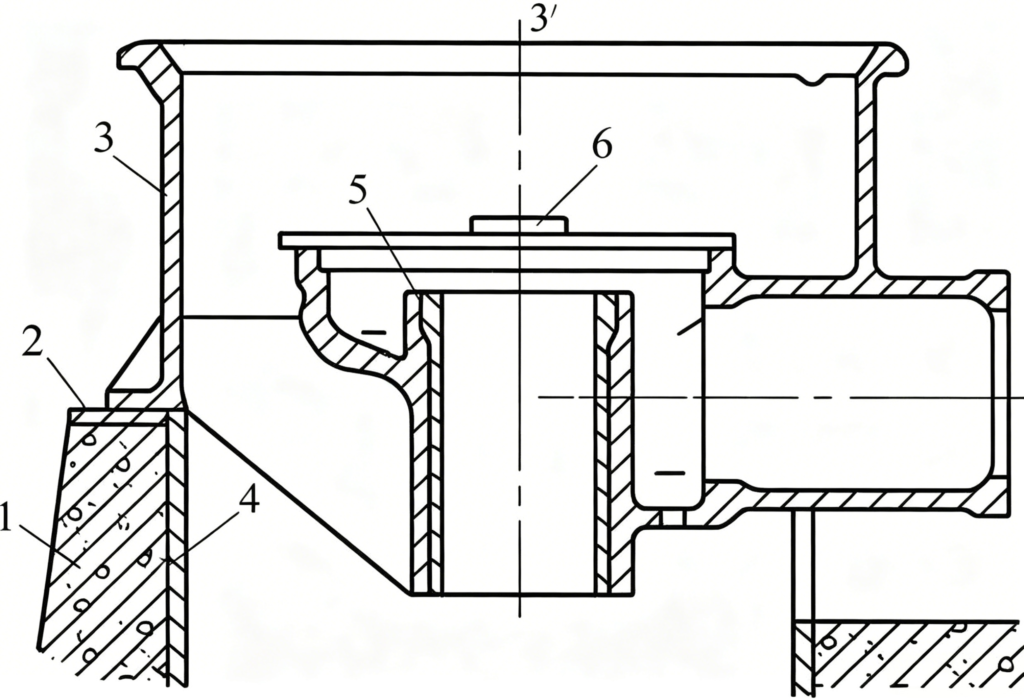
Figura 4-13: Instalación del bastidor
1—Cimentación; 2—Segunda capa de lechada; 3—Estructura; 4—Placa protectora; 5—Casquillo de la estructura; 6—Nivel de burbuja
Montaje del bastidor
En la figura 4-13 se muestra la instalación del bastidor. El bastidor es el cuerpo principal de la trituradora y sirve de base para todo el equipo. Por lo tanto, debe instalarse de forma firme y colocarse con precisión. El bastidor se instala sobre cuñas situadas en la parte inferior, lo que facilita el ajuste y la alineación. En particular, cuando es necesario reparar o sustituir el bastidor tras muchos años de servicio, el uso de cuñas facilita considerablemente el desmontaje, la instalación y el ajuste. La superficie de apoyo sobre la que se colocan las cuñas y las propias superficies de las cuñas deben rasparse hasta quedar planas, de modo que las cuñas soporten la carga de forma uniforme y estable. Las placas de calce no deben estar deformadas ni sueltas. Cada bastidor debe estar apoyado sobre entre 8 y 12 juegos de placas de calce. El número de placas apiladas en cada juego debe reducirse al mínimo; lo ideal es que no haya más de cinco placas por juego, con un espesor total de entre 50 y 120 mm. Los juegos de cuñas deberán colocarse cerca de los pernos de anclaje. Su longitud instalada deberá sobresalir entre 10 y 50 mm más allá del borde exterior de la placa base del bastidor. La profundidad de inserción bajo la placa base deberá sobrepasar la línea central de los pernos de anclaje, y la anchura podrá ser de aproximadamente dos tercios de la longitud. En el caso de las placas de calce inclinadas (cuñas de ajuste) mecanizadas a partir de placas de acero, la pendiente deberá ser de 1:10 a 1:20. Tras la instalación, los conjuntos de placas de calce deberán soldarse entre sí para evitar movimientos que puedan afectar a la precisión de la instalación del bastidor.
La nivelación y la verticalidad del bastidor se ajustarán rigurosamente mediante cuñas. El ajuste de nivelación se llevará a cabo tomando como referencia la superficie anular mecanizada del alojamiento del cojinete esférico (véase la figura 4-13) y midiendo con un nivel de burbuja 6. La desviación de nivelación no deberá superar los 0,1 mm por cada 1000 mm. El ajuste de verticalidad se comprobará tomando como referencia el centro del casquillo del bastidor 5 y utilizando métodos como una plomada. La verticalidad deberá cumplir los requisitos de precisión especificados en los planos. Si la desviación supera el rango admisible, se deberá realizar una corrección antes de proceder a la instalación. De lo contrario, se producirá un desgaste local del casquillo, lo que afectará al funcionamiento normal del eje principal y del dispositivo antipolvo del sello de agua.
Una vez ajustado el bastidor y apretados los pernos, no se deberá realizar el relleno secundario de inmediato. El relleno se llevará a cabo únicamente después de que se haya instalado todo el equipo, con el fin de evitar problemas que requieran un reajuste. Para el relleno de los orificios de los pernos de anclaje durante el relleno secundario, solo se rellenará la sección superior de 200 a 400 mm; la parte inferior de los orificios de los pernos se taponará con hilo de algodón empapado en aceite, arena seca o un material similar.
4.7.1.3 Instalación del conjunto del eje de transmisión
El conjunto del eje de transmisión es un componente que exige una gran precisión en su montaje. Por lo tanto, el subconjunto suministrado por el fabricante deberá someterse a una inspección rigurosa. Si se detectan daños, óxido, rotación difícil u otros defectos, o si el conjunto ha permanecido almacenado durante un periodo prolongado, deberá desmontarse, limpiarse, repararse y, a continuación, volver a montarse.
Antes de insertar el conjunto en el bastidor, se deberá colocar previamente una junta 3 en la brida de acoplamiento entre el bastidor 4 y el soporte del eje 2 para permitir el ajuste del engranaje. Tras la inserción, se utilizará una plantilla 5 para comprobar previamente las dimensiones relacionadas con los engranajes. Las dimensiones K, L, H, M, etc., se muestran en la figura 4-14. La desviación horizontal del eje de transmisión no deberá superar los 0,15 mm por metro de longitud. El juego axial deberá ser de 0,4 a 0,8 mm. El juego entre el eje y su cojinete deberá ser de 2,5D/1000 a 3D/1000 (siendo D el diámetro del eje).
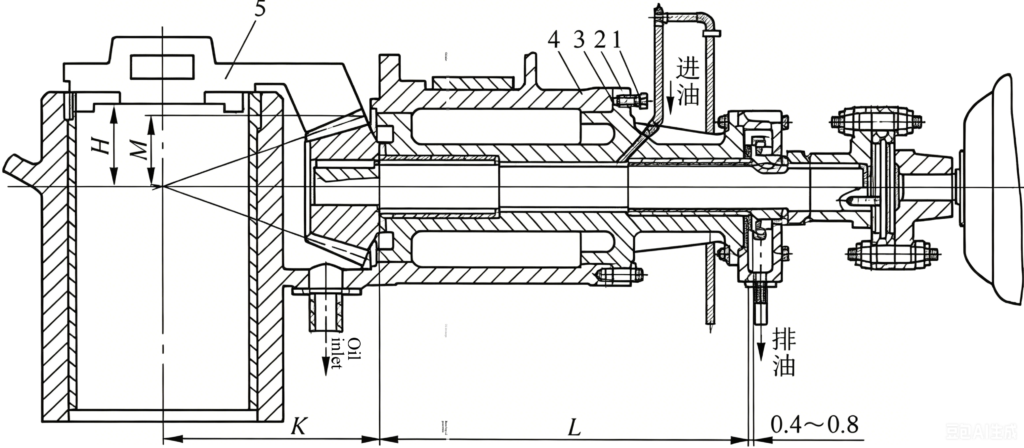
Figura 4-14: Instalación del conjunto del eje de transmisión
1—Tornillo de elevación; 2—Soporte del eje; 3—Junta; 4—Bastidor; 5—Plantilla
Instalación del casquillo excéntrico
Antes de instalar el casquillo excéntrico, inserte primero la arandela de ajuste 7 en la tapa inferior 6 (véase la figura 4-15). A continuación, monte el cojinete de empuje (de abajo hacia arriba: cobre, acero, cobre) sobre la arandela de ajuste 7 utilizando la varilla roscada 1. Durante la instalación, asegúrese de que el saliente de la arandela inferior 5 encaje en la ranura de la tapa inferior 6.
En primer lugar, se fijará la arandela superior 4 del cojinete de empuje al casquillo excéntrico 2 mediante la varilla roscada 5. A continuación, utilice la orejeta de elevación específica del engranaje 1 para introducirlo en el casquillo (Figura 4-16).
El juego α entre el casquillo excéntrico 3 y el casquillo recto del bastidor 4, así como los juegos superior e inferior b y c entre el eje principal 1 y su casquillo 2 (figura 4-17), son de vital importancia. Unas holguras excesivas provocarán un funcionamiento incorrecto, mientras que unas holguras insuficientes darán lugar a un sobrecalentamiento o incluso al agarrotamiento del eje. La holgura entre el casquillo excéntrico y el casquillo recto deberá ser uniforme de arriba abajo. En cuanto a la holgura entre el eje principal y su casquillo, dado que el eje principal gira en torno a un punto fijo, para lograr un contacto uniforme entre el eje principal y el casquillo, la holgura debe ser menor en el extremo superior y mayor en el extremo inferior. Esta diferencia de holgura puede determinarse mediante métodos gráficos o de cálculo. Los valores de holgura son datos empíricos y se recogen en la Tabla 4-10.
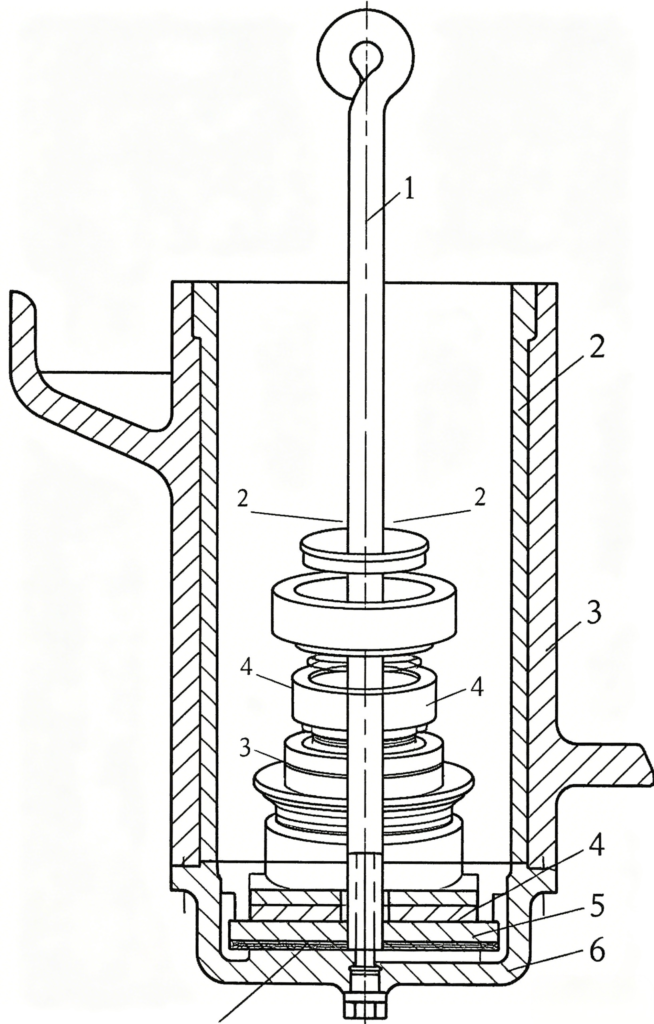
Figura 4-15: Instalación de la arandela de empuje
1—Varilla roscada; 2—Casquillo del bastidor; 3—Bastidor; 4—Arandela intermedia;
5—Arandela; 6—Tapa inferior; 7—Arandela de ajuste
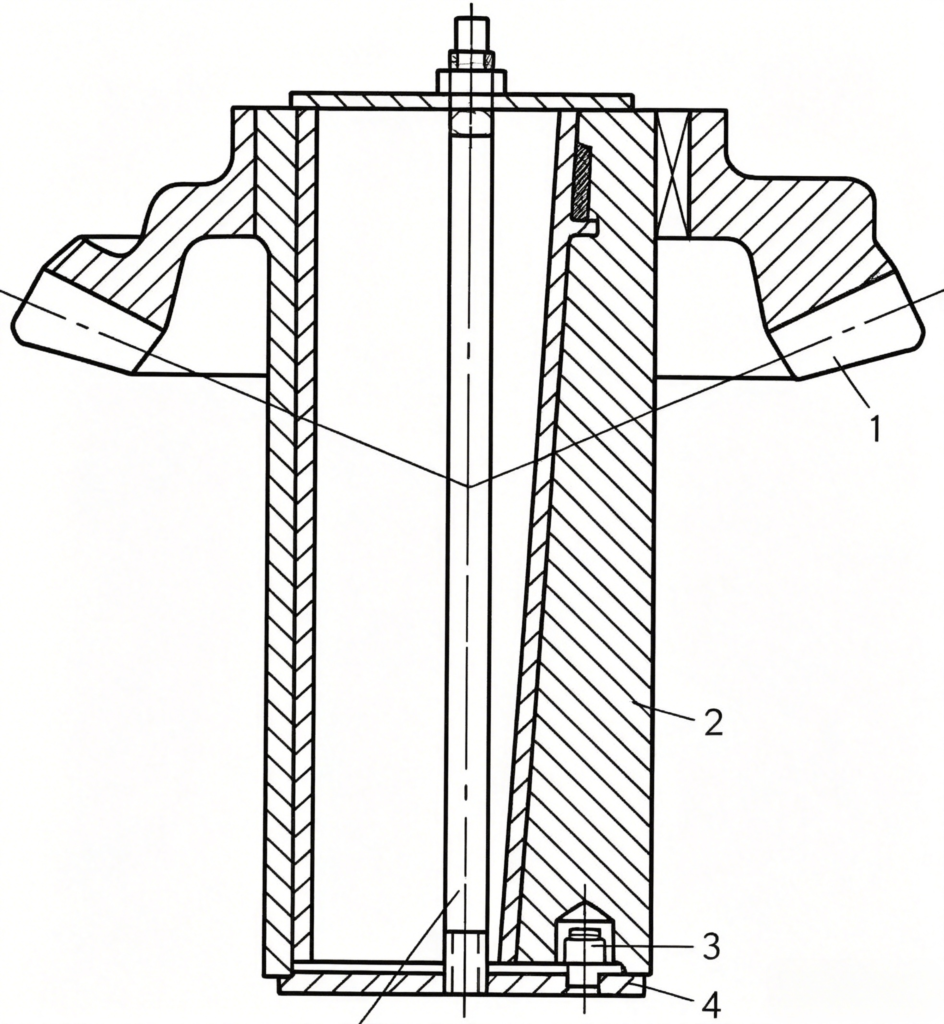
Figura 4-16: Instalación del casquillo excéntrico
1—Engranaje; 2—Casquillo excéntrico; 3—Pasador cilíndrico; 4—Arandela; 5—Varilla roscada
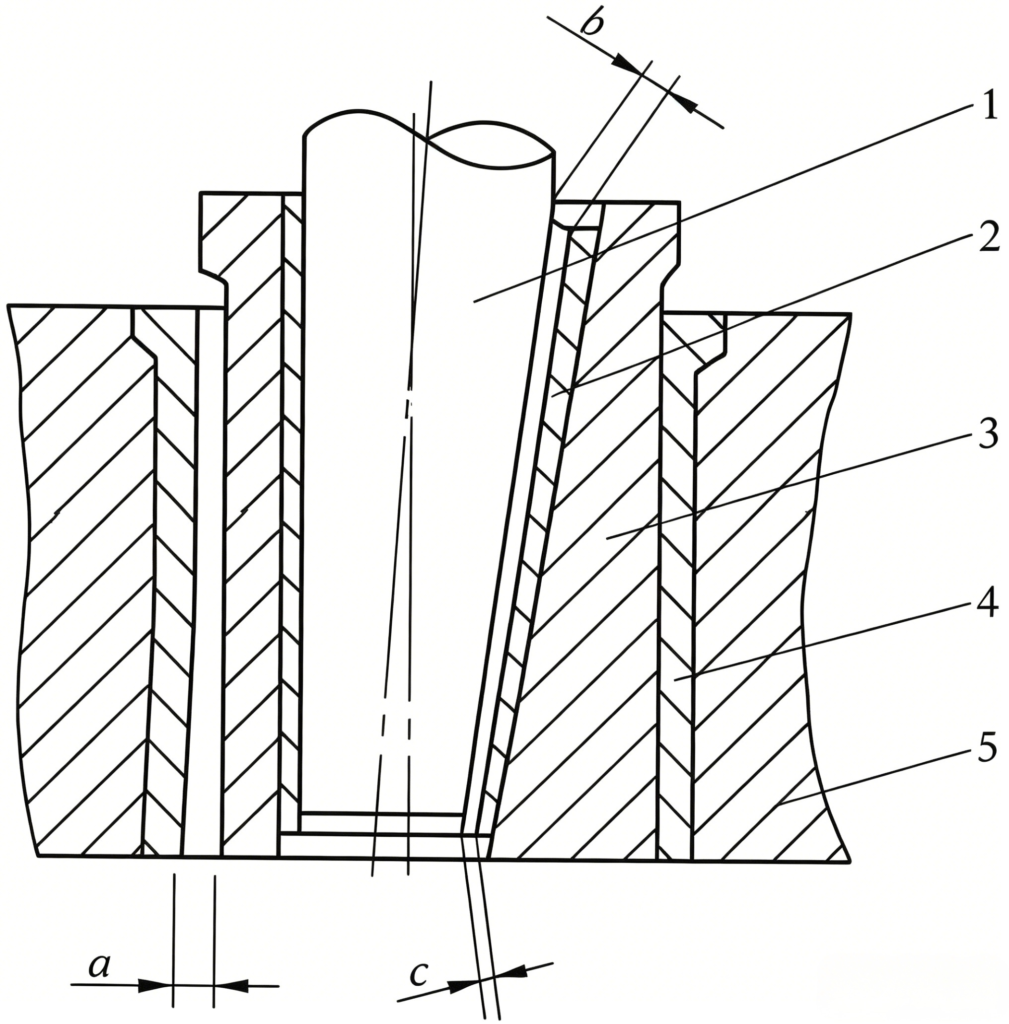
Figura 4-17: Holguras entre el casquillo cónico y el eje principal del cono de trituración, y entre el casquillo excéntrico y el casquillo del bastidor
1—Eje principal; 2—Casquillo cónico; 3—Casquillo excéntrico;
4—Casquillo del bastidor; 5—Bastidor
Tabla 4-10: Holguras entre el casquillo cónico y el eje principal del cono de trituración, y entre el casquillo excéntrico y el casquillo del bastidor (mm)
| Especificaciones del equipo | Juego a entre el casquillo excéntrico y el casquillo del bastidor | Juego entre el casquillo cónico y el eje principal del cono de trituración | |
|---|---|---|---|
| Parte superior b | c inferior | ||
| 600 | 2.0–2.5 | 2.2–2.7 | 6–7 |
| 900 | 2.2–2.7 | 2.3–2.8 | 7–8 |
| 1200 | 2.5–3.0 | 2.4–3.0 | 8–9 |
| 1750 | 3.0–3.6 | 2.9–3.6 | 9–10 |
| 2200 | 4.0–4.6 | 3.8–4.6 | 10–11 |
Una vez que el casquillo excéntrico, el engranaje cónico y el resto de componentes se hayan instalado correctamente en el bastidor, se medirá la holgura de engranaje mediante el método de presión de paso o girando el eje. Las holguras deben seleccionarse por lo alto, ya que la holgura entre el casquillo excéntrico y el casquillo del bastidor es bastante grande, y el casquillo excéntrico siempre gira contra el casquillo recto. En consecuencia, el centro del engranaje cónico grande se desplaza siguiendo una trayectoria circular con un radio igual a la mitad de la holgura entre el casquillo excéntrico y el casquillo del bastidor. Si la holgura lateral de engranaje es demasiado pequeña, se impondrán cargas adicionales sobre los engranajes y el eje de transmisión. El engranaje de los engranajes cónicos deberá cumplir los requisitos especificados en los documentos de diseño. A falta de dichas especificaciones, el área de contacto a lo largo de la altura y la longitud del diente no deberá ser inferior a 40%, y las caras frontales de los dos engranajes deberán estar a ras.
Montaje del cojinete cónico y del cono móvil
El cojinete de copa soporta directamente el cono móvil durante el funcionamiento. Por lo tanto, debe instalarse de forma firme y las superficies de contacto esféricas deben encajar correctamente.
Antes de la instalación, se deberá inspeccionar el conjunto. La carcasa del cojinete esférico 4 y el bastidor del cojinete de cuenco 5 no deben estar sueltos. Ninguno de los conductos de agua debe estar obstruido, y los componentes, como el anillo de sellado contra el polvo 6 y el anillo deflector de aceite 3, no deben presentar daños. El ajuste entre el bastidor del cojinete de la cubeta 5 y el bastidor 7 debe ser firme (véase la figura 4-18). Tras la instalación, se comprobará el ajuste de la superficie de contacto horizontal con una galga de espesores para garantizar un contacto uniforme.
Una vez instalado el cojinete de cuenco, se puede montar el cono móvil ya preparado. Al introducir el cono móvil en el casquillo cónico, utilice el anillo de elevación específico situado en el extremo del eje. Para evitar dañar el anillo esférico, el anillo deflector de aceite y otras piezas, el eje principal debe introducirse lentamente, guiándolo con cuidado a lo largo del punto A del casquillo cónico, situado en el bloque de contrapeso del engranaje cónico.
La superficie de contacto entre la superficie esférica del cabezal (cuerpo) 2 y la carcasa del rodamiento en forma de cuenco 3 deberá situarse en el anillo exterior de la carcasa. La anchura de contacto anular deberá ser de (0,3–0,5)R (véase la figura 4-19). El número de puntos de contacto no deberá ser inferior a un punto por cada área de 25 mm × 25 mm. El espacio en forma de cuña c en la zona sin contacto deberá ser de 0,5–1 mm.
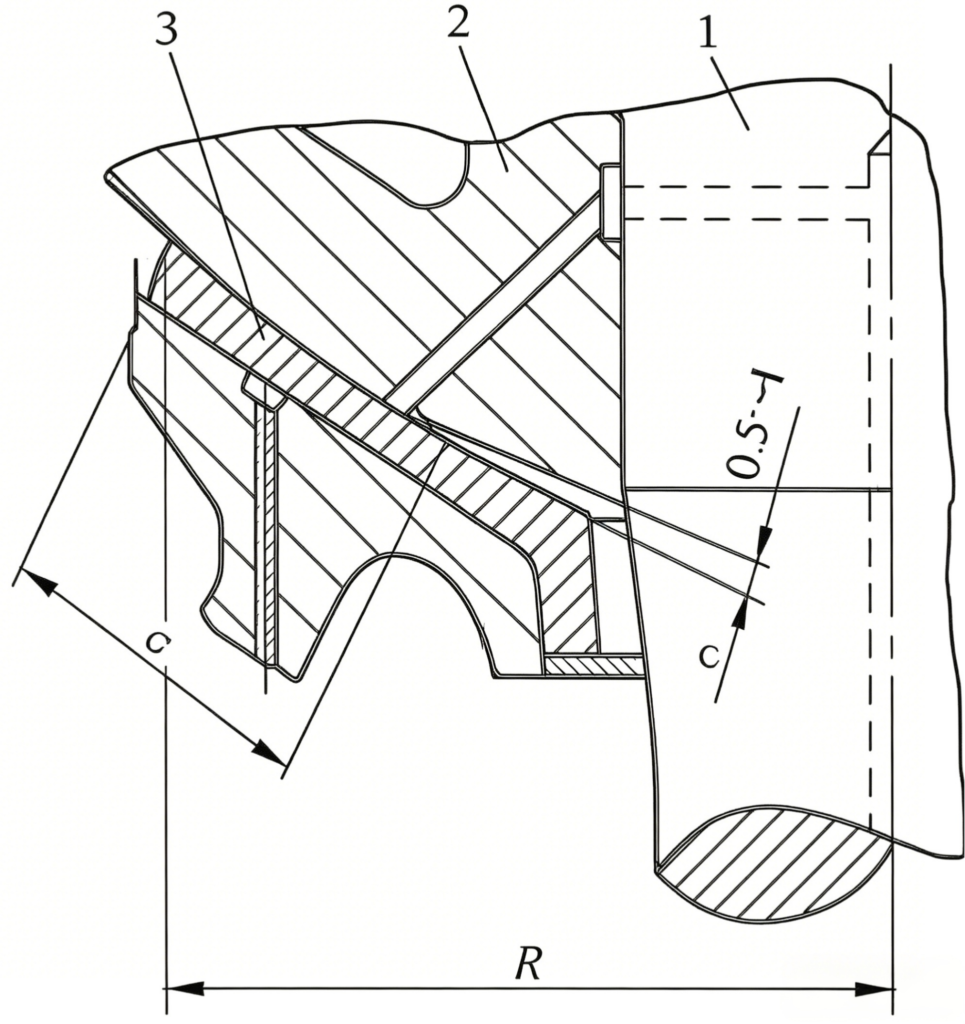
Figura 4-19: Contacto entre la carcasa del rodamiento en forma de cuenco y la superficie esférica de la cabeza
1—Eje principal; 2—Cabezal (cuerpo); 3—Caja de cojinete en forma de cuenco
Antes de instalar el cono móvil, se deben inspeccionar y limpiar cuidadosamente los orificios de paso del aceite situados en el interior del eje principal 1 y del cabezal (cuerpo) 2. La instalación solo se llevará a cabo tras asegurarse de que los orificios estén limpios y sin obstrucciones. Tras la instalación, se debe comprobar el estado de fijación de los casquillos y apretar la tuerca de sujeción superior.
Instalación del dispositivo de ajuste y del resorte de bloqueo
Esta parte de la instalación se llevará a cabo únicamente una vez que las piezas giratorias hayan superado la prueba. En este apartado se describe principalmente la instalación del dispositivo de ajuste equipado con cilindros hidráulicos de empuje y cilindros de bloqueo. El dispositivo mecánico de ajuste y parada es relativamente sencillo; puede consultarse la información correspondiente en apartados similares. En la figura 4-20 se muestra la instalación del dispositivo de ajuste y del resorte de bloqueo.
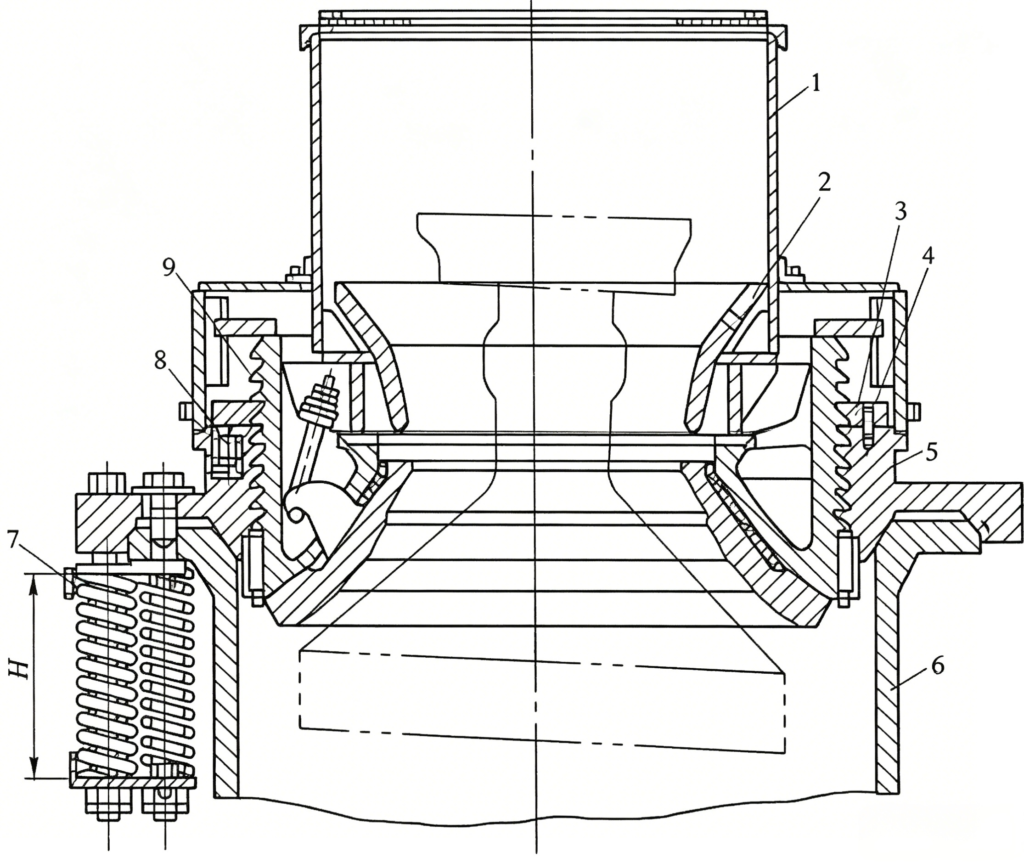
Figura 4-20: Instalación del dispositivo de ajuste y del resorte de bloqueo
1—Dispositivo de tolva; 2—Tolva; 3—Tuerca de bloqueo; 4—Pasador; 5—Manguito de soporte;
6—Bastidor; 7—Resorte; 8—Cilindro de cierre; 9—Anillo de ajuste
Antes de la instalación, se deben rectificar cuidadosamente las roscas de apoyo del anillo de ajuste 9 y del manguito de soporte 5, eliminar las rebabas y las muescas, y aplicar una mezcla de aceite espeso y fino para garantizar un ajuste suave.
En primer lugar, monte el cilindro de bloqueo 8 en el manguito de soporte 5. A continuación, monte el manguito de soporte en el bastidor 6 y compruebe que el contacto entre las superficies cónicas sea uniforme. Una vez atornillado el anillo de ajuste 9 en el manguito de soporte 5, atornille la tuerca de bloqueo 3 sobre el anillo de ajuste, alinéela con los cuatro orificios para pasadores del manguito de soporte 5 e introduzca los pasadores 4 para fijarla en su posición.
Al instalar el dispositivo de muelles 7, ajuste la altura de compresión de los muelles de acuerdo con los requisitos de diseño. Si el mineral es blando, la compresión de los muelles puede reducirse en consecuencia, pero no debe aumentarse. La altura de cada juego de muelles debe ser uniforme para garantizar que la fuerza de trituración sea la misma en cada punto de los muelles.
Al montar el anillo de ajuste, también se deberá ajustar la abertura de descarga. Cuando la abertura de descarga se ajuste a su tamaño mínimo, las dimensiones de la misma entre el revestimiento de trituración y el revestimiento del tambor deberán ser iguales en toda la circunferencia. La desviación admisible deberá cumplir con lo establecido en la tabla 4-11.
Tabla 4-11: Desviación admisible del tamaño de la abertura de descarga (mm)
| Especificación | estándar | tipo de cabeza corta | ||
| tamaño de salida | diferencia | tamaño de salida | diferencia | |
| 600 | 12-25 | 4 | 3-15 | 2 |
| 900 | 15-50 | 5 | 3-15 | 3 |
| 1200 | 20~50 | 6 | 3~15 | 3 |
| 1750 | 25~60 | 8 | 5-15 | 4 |
| 2200 | 30-60 | 10 | 5~15 | 4 |
Instalación del sello de agua y del dispositivo de lubricación
El sistema de prevención de polvo con sellado de agua es una medida eficaz para las trituradoras cónicas, ya que evita que el polvo penetre en el cuerpo de la máquina. Existen dos tipos de sistemas de suministro de agua: uno utiliza agua de circuito abierto procedente de la estación de bombeo del concentrador; el otro es una estación de suministro de agua de circulación autónoma. Este último conecta el sistema de bomba de agua premontado (véase la figura 4-21) a la entrada del bastidor del cojinete de la cubeta. La tubería de agua deberá colocarse de manera que se evite que el mineral la golpee o la desgaste. En la tubería de desagüe, se instalará un tubo de conexión acampanado 4 para facilitar la observación del drenaje. En la tubería de entrada se instalará una válvula reguladora 2, así como una válvula de cierre 3 que permita vaciar completamente el agua del depósito de almacenamiento cuando la trituradora se detenga.
La estación de lubricación deberá ubicarse en un lugar con poco polvo y que resulte cómodo para su mantenimiento. La instalación de la estación de lubricación deberá completarse antes de la puesta en marcha de prueba de la trituradora, ya que en ese momento deberá comprobarse el sistema de lubricación. Si se produce alguna avería en el sistema de lubricación, podrá desmontarse y repararse con antelación.
El sistema de lubricación deberá estar interbloqueado eléctricamente con la máquina principal. Es decir, antes de poner en marcha la máquina principal, deberá ponerse en marcha primero la bomba de aceite; de lo contrario, no será posible poner en marcha la máquina principal. De este modo se garantiza que la máquina principal reciba una lubricación suficiente antes de su funcionamiento. Cuando la bomba de aceite se detenga, la presión del aceite descienda por debajo de 0,05 MPa o la temperatura del aceite supere los 60 °C, se enviará una señal y la máquina principal se detendrá para evitar daños en los componentes.
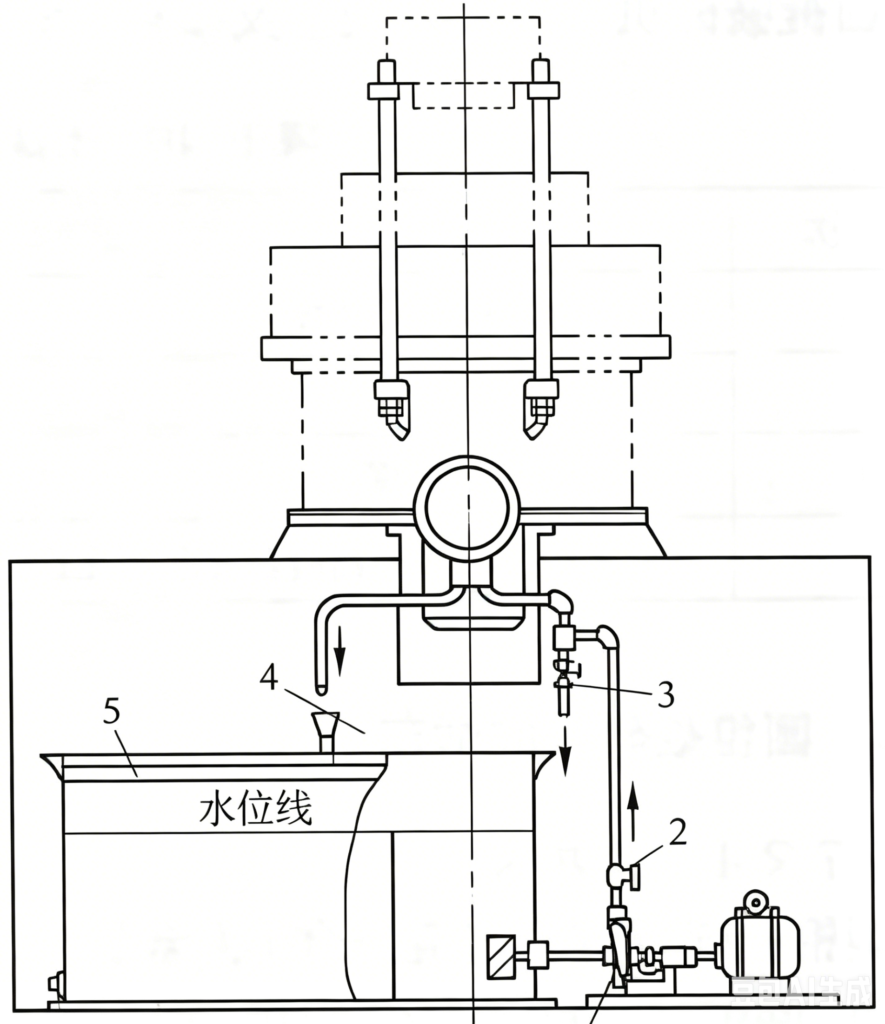
Figura 4-21: Sistema de suministro de agua a prueba de polvo
1—Bomba de agua; 2—Válvula reguladora; 3—Válvula de cierre; 4—Tubo de conexión de agua con extremo abocardado; 5—Depósito de almacenamiento
Una vez instalados los componentes mencionados anteriormente, se llevará a cabo una prueba sin carga de las piezas giratorias para comprobar la calidad de la instalación. Si se detecta alguna anomalía, esta se podrá corregir fácilmente antes de instalar el anillo de ajuste, la caja de alimentación y el resto de componentes.
Instalación del sistema de alimentación
El aspecto más importante a la hora de instalar el sistema de alimentación es garantizar que el mineral se distribuya de manera uniforme por toda la cámara de trituración a través de la placa distribuidora. Esto garantiza un tamaño de producto fino y uniforme, una alta capacidad de producción, un funcionamiento fluido de los resortes y un bajo consumo energético. De lo contrario, la trituradora se sobrecargará, los revestimientos sufrirán un desgaste local (unilateral), lo que dará lugar a un producto grueso y desigual y a una capacidad reducida. Por lo tanto, deben seleccionarse correctamente la altura y el ángulo de inclinación de la tolva de alimentación, así como la altura H desde la abertura de descarga hasta la placa distribuidora. Asegúrese de que, una vez que el mineral entre en la caja de alimentación, caiga verticalmente sobre la placa distribuidora y que, a continuación, gracias al movimiento oscilante y de rotación autónoma de esta, el mineral se distribuya uniformemente por la cámara de trituración (Figura 4-22b). El mineral no debe dirigirse directamente a la cámara de trituración (véase la figura 4-22a).
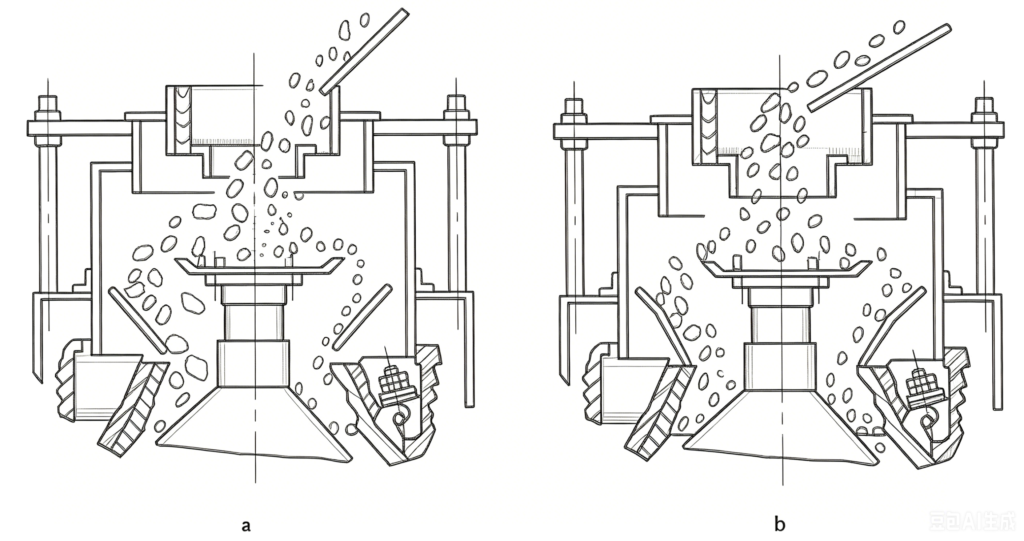
Figura 4-22: Instalación de la parte de alimentación
a — Posición incorrecta; b — Posición correcta
Desviaciones admisibles en la instalación de una trituradora de cono
Las tolerancias de instalación y los métodos de inspección admisibles para las trituradoras cónicas deberán cumplir con lo establecido en la tabla 4-12.
Tabla 4-12: Desviaciones admisibles en la instalación de las trituradoras cónicas
| Nº de artículo. | Artículo | Desviación admisible | Unidad | Método de inspección |
|---|---|---|---|---|
| 1 | Líneas centrales longitudinal y transversal | 3.0 | mm | Medición con regla |
| 2 | Elevación | ±5,0 | mm | Medición con regla |
| 3 | Nivelación | 0.1/1000 | — | Compruébalo con una regla y un nivel de burbuja |
| 4 | Coaxialidad del acoplamiento | Deberá cumplir con la norma GB 50231 | — | Compruébalo con una galga de espesores y un comparador de cuadrante |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian