
Separador magnético de alto gradiente
Construção de um separador magnético de alto gradiente. O princípio de separação do separador de alto…

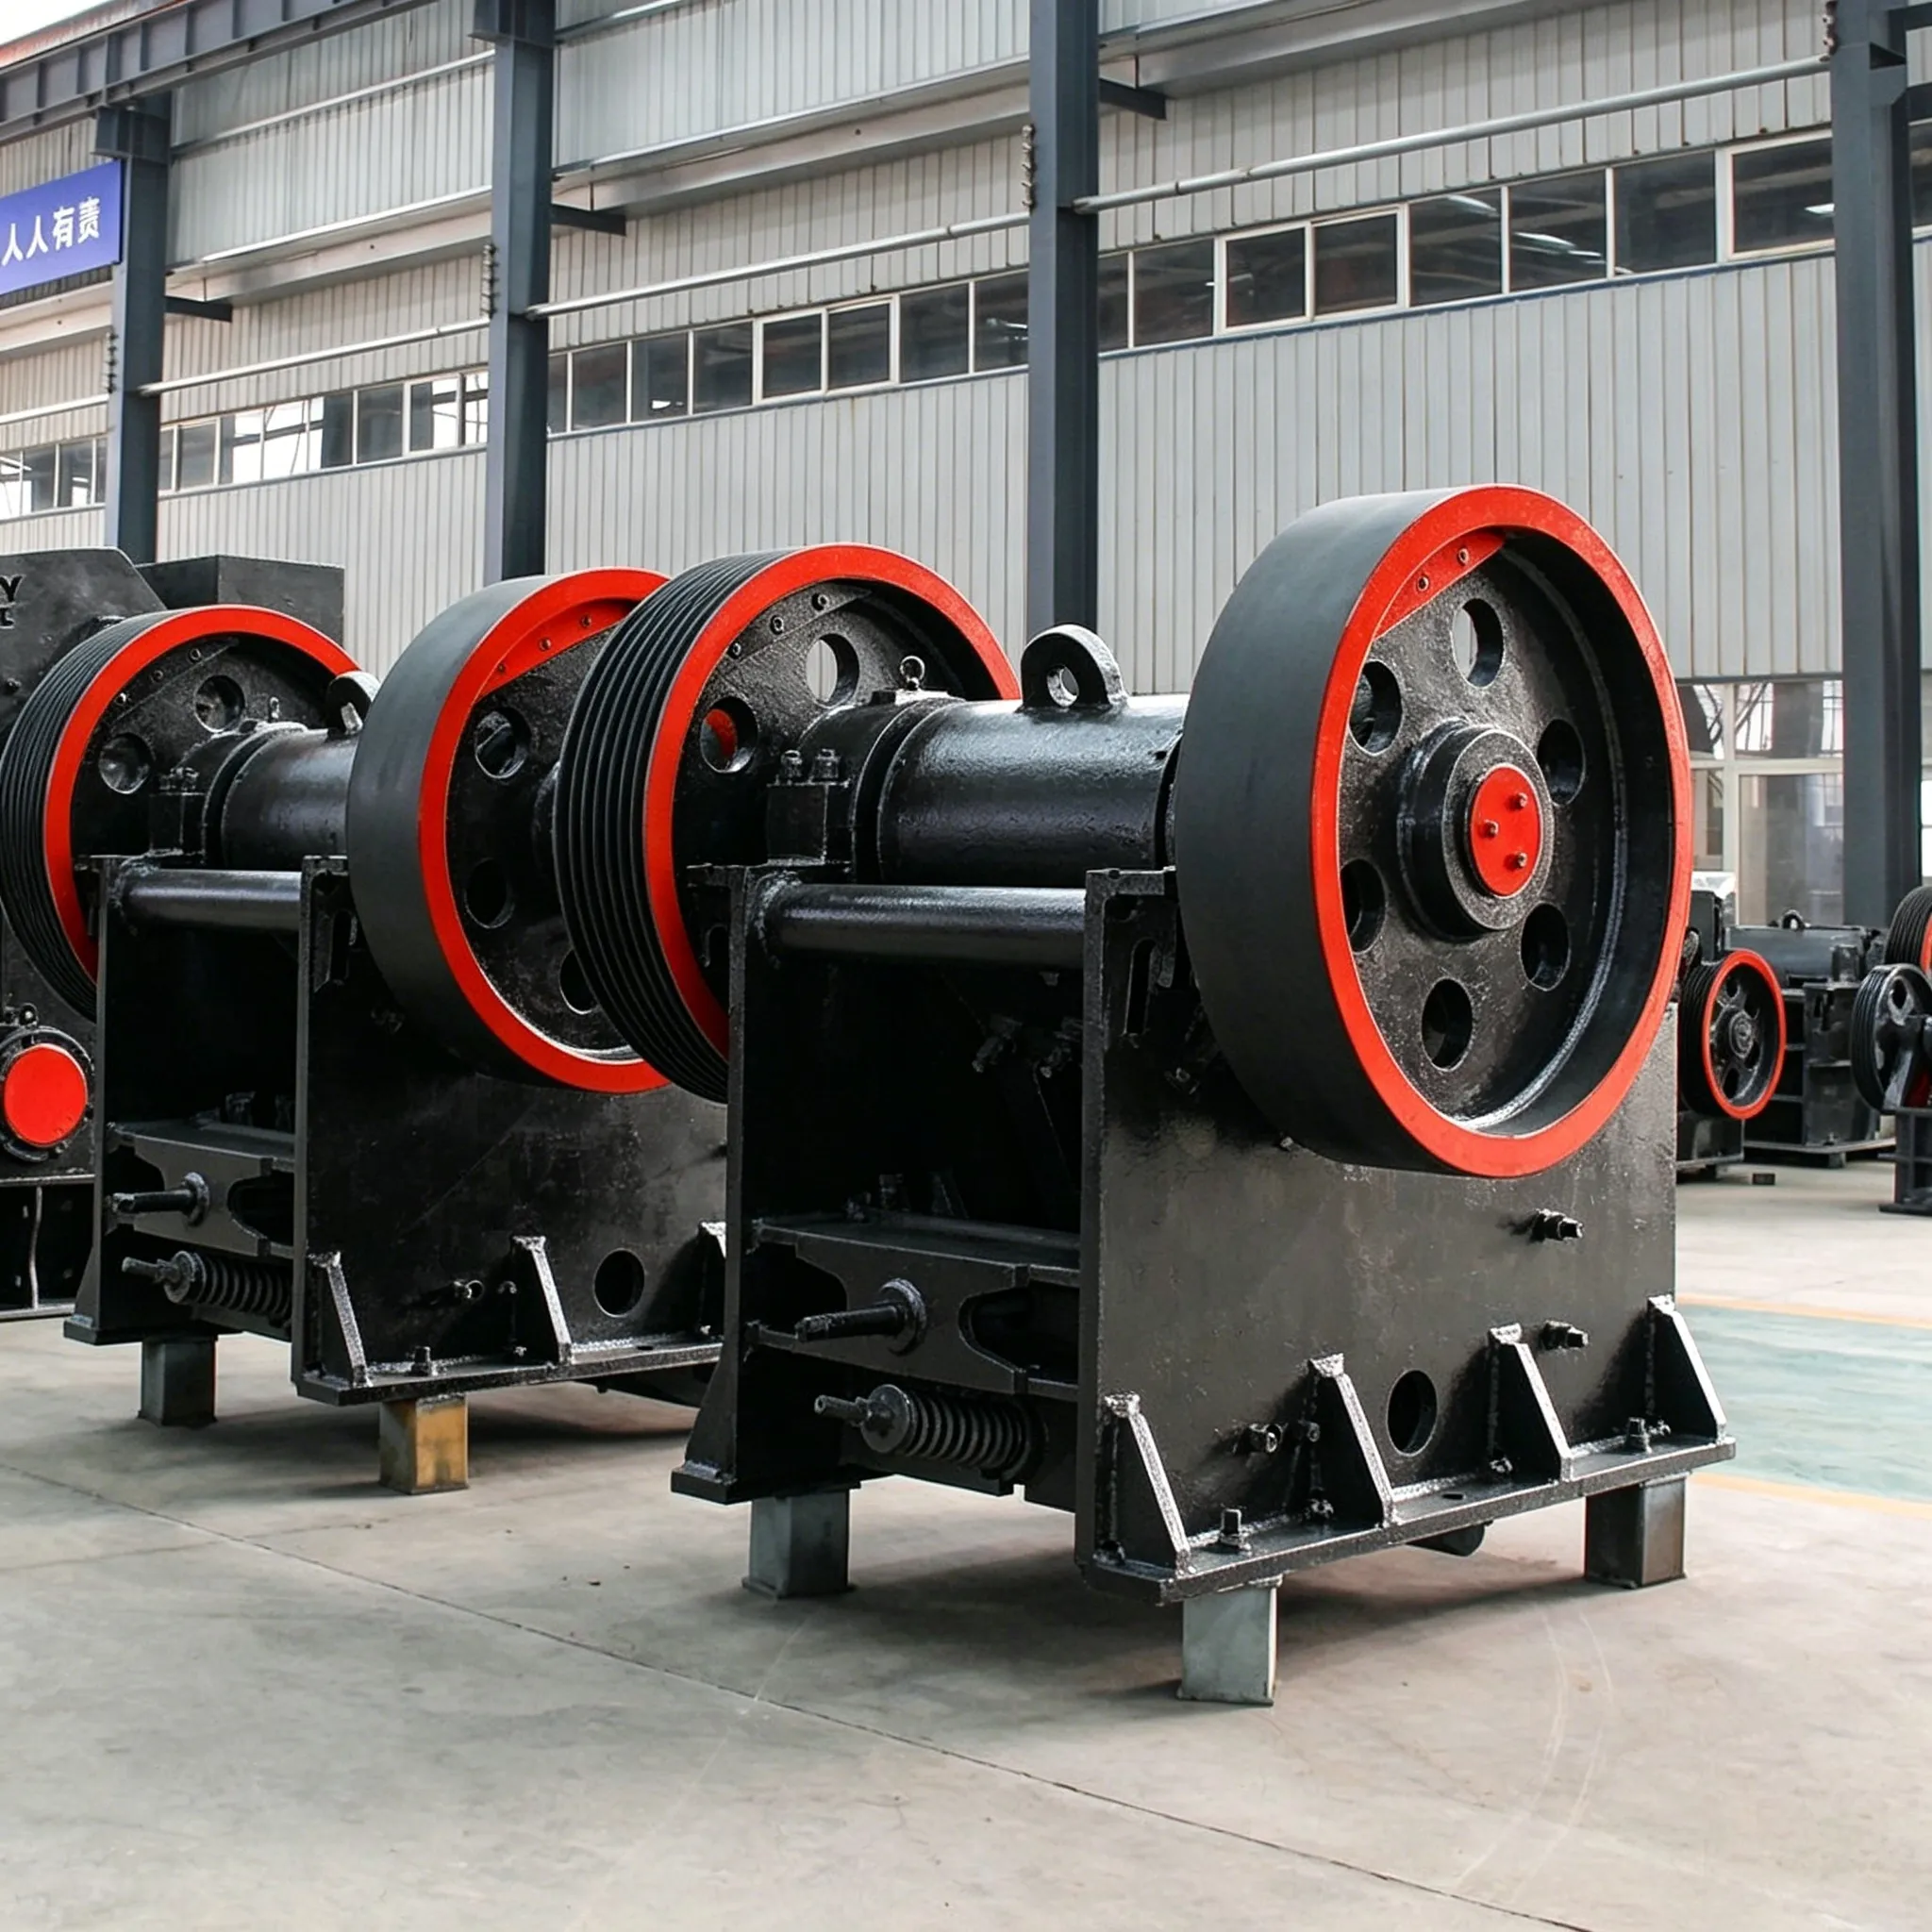
Para garantir que o britador funcione com eficiência, os procedimentos de manutenção devem ser rigorosamente seguidos. Uma manutenção inadequada acelerará o desgaste dos componentes do britador, levando a reparos não programados ou de emergência. Portanto, a detecção e o reparo oportunos das peças desgastadas são medidas importantes para aumentar a produtividade da máquina.
Para prolongar a vida útil das peças, devem ser utilizados materiais adequados às condições de trabalho durante a manutenção; os requisitos técnicos indicados nos desenhos devem ser rigorosamente respeitados; devem ser realizados reparos cuidadosos e montagens precisas; as superfícies de atrito das peças devem ser devidamente protegidas; devem ser adotadas práticas de trabalho limpas; e a manutenção programada deve ser realizada de forma eficaz.
2.8.1 Escopo da manutenção
A manutenção programada para britadores de mandíbulas geralmente se divide em três categorias: reparos menores, reparos intermediários e reparos maiores.
Os reparos de pequena e média magnitude são os principais métodos de manutenção. Por meio desses reparos, o equipamento é mantido em boas condições de funcionamento entre os reparos de grande magnitude, e é determinado o escopo dos trabalhos para o próximo reparo de grande magnitude. Os intervalos entre os reparos indicados a seguir são calculados com base em três turnos por dia.
Pequeno conserto inclui principalmente: inspecionar e reparar o dispositivo de ajuste, ajustar a abertura de descarga; substituir revestimentos e placas articuladas desgastadas; reparar e substituir peças da transmissão; limpar os componentes individuais do britador; trocar o óleo lubrificante; reparar e ajustar o sistema de lubrificação, etc.
A periodicidade das pequenas reparos depende das condições de operação do equipamento, variando geralmente entre meio mês e um mês.
Reparo intermediário inclui principalmente: todos os trabalhos de um reparo menor. Além disso, inclui a substituição de placas de articulação, buchas de rolamento, hastes de tração e camisas desgastadas; a inspeção, o torneamento, o retificado e a refusão das buchas de rolamento do eixo excêntrico, das buchas de rolamento da cabeça da biela e das buchas de rolamento da mandíbula oscilante, etc.
O intervalo entre duas revisões intermediárias depende do grau de desgaste das buchas dos mancais principais, das buchas dos mancais das cabeças das bielas e das buchas dos mancais das mandíbulas oscilantes; geralmente, uma vez por ano.
Reparo de grande porte inclui principalmente: todo o trabalho de um reparo intermediário. Além disso, inclui a substituição ou o retificado do eixo excêntrico e do eixo da mandíbula oscilante do britador; a refusão do metal Babbitt na parte superior da biela; a substituição e a restauração de todas as peças e componentes desgastados; o alinhamento de todo o britador; e a implementação de melhorias técnicas.
O intervalo entre duas grandes revisões depende principalmente do grau de desgaste do eixo excêntrico e do eixo da mandíbula oscilante, sendo geralmente de cerca de quatro anos.
Atualmente, a maioria dos reparos em britadores é realizada por meio da substituição de conjuntos completos, ou seja, pelo método de pré-reparo de componentes. Esse método exige que o concentrador tenha todos os componentes do britador disponíveis. Durante o reparo, os conjuntos desgastados são simplesmente removidos e substituídos por novos. Em comparação com a substituição de peças individuais, esse método reduz significativamente o tempo de inatividade da máquina, aumentando assim a taxa de operação do britador.
Ao implementar o sistema de pré-reparo de componentes, cada britador de mandíbulas no concentrador deve estar abastecido com as peças indicadas na Tabela 2-9 (essa tabela serve apenas como referência; cada planta deverá estabelecer suas próprias normas com base nas condições reais).
Tabela 2-9 Vida útil geral das peças sujeitas a desgaste do britador de mandíbulas (O conteúdo da tabela não consta no texto original)
| Nome da peça | material | Vida útil / mês | Quantidade mínima de reserva por unidade | Ciclo de manutenção/mês | observação |
| Placa de revestimento móvel; Placa de revestimento fixa; Placa de revestimento plana (superior); Pingcunban (inferior); Placa de empuxo (placa do cotovelo); Almofada de apoio (corrediça); Rolamento (base); Rolamento (mandíbula móvel) Eixo de vibração dinâmica Assento de ajuste da mandíbula móvel Assento do rolamento ”Ferro deslizante” Mola Biela Cáscara do rolamento excêntrico Eixo excêntrico Assento da cáscara do rolamento excêntrico (no bloco do motor) Mandíbula móvel Eixo da mandíbula móvel Placa da mandíbula móvel | aço ao manganês, aço ao manganês, aço ao manganês, ferro fundido G35, G45, ferro fundido G35, ferro fundido G35, metal de Babbitt G35, metal de Babbitt G45, G35, G45, metal de Babbitt ou aço | 1~31-33-41~31~36~1224-4824-48729636~48 729612~24180-24036~48180~24024~36180180 6~12 | 44223 Grupo 1Grupo 1Grupo 11 21i1 conjunto 111 | 1~31~33-41-3162-32-324241236636624~3663636 | Tipo de pêndulo compostoPêndulo composto Tipo de pêndulo simplesTipo de pêndulo simplesTipo de pêndulo simplesTipo de pêndulo simplesTipo de pêndulo simplesTipo de pêndulo simplesTipo de pêndulo simples |
| 6 |
Métodos de reparo
Durante o funcionamento de um britador de mandíbulas, várias peças estão sujeitas ao desgaste sob a ação do atrito. As peças que se desgastam e se consomem mais facilmente são a placa móvel da mandíbula, a placa fixa da mandíbula, o revestimento plano superior, o revestimento plano inferior, a placa de articulação, o assento de apoio (bloco deslizante), os rolamentos ou mancais deslizantes, as molas, etc. No entanto, devido ao desgaste operacional de longo prazo ou a acidentes que levam ao desgaste prematuro e a danos, peças e componentes como a mandíbula oscilante, o eixo da mandíbula oscilante, o eixo excêntrico, a biela, os rolamentos excêntricos, os rolamentos da mandíbula oscilante, o assento de ajuste (base do assento de apoio), a carcaça do rolamento, polia de correia em V e volante, bem como a estrutura, também podem necessitar de reparos para garantir seu desempenho.
Os fatores que afetam o desgaste prematuro e os danos às peças do britador incluem: o projeto e a qualidade do acabamento das peças; as propriedades físicas e mecânicas do minério a ser britado; a relação de britagem do minério; o material das peças; a qualidade da instalação; a qualidade da operação e da manutenção; e a falta de reparos realizados em tempo hábil. A substituição e o reparo de vários componentes principais são descritos em detalhes a seguir.
2.8.2.1 Desmontagem do britador de mandíbulas
O item de reparo mais frequente em um britador de mandíbulas é a substituição da placa de articulação. Em um britador com biela integrada, para remover a placa de articulação, é necessário primeiro desapertar os parafusos da placa de retenção, cortar o tubo de lubrificação com graxa e pendurar a placa de articulação em um gancho de guindaste ou outro dispositivo de içamento. Só então a mola em uma das extremidades da haste de tração horizontal poderá ser afrouxada, a mandíbula oscilante puxada em direção à mandíbula fixa e a placa de articulação removida. Se for necessário remover a placa de articulação traseira, a biela, juntamente com a placa de articulação dianteira e a mandíbula oscilante, deve ser afastada para retirar a placa de articulação traseira.
Geralmente, um cabo de aço é passado por uma abertura na fundação, e um guincho manual específico para a remoção da placa articulada é utilizado para puxar a mandíbula oscilante — ou a mandíbula oscilante juntamente com a biela — para longe da direção da parede frontal do britador. Antes de puxar, a biela deve ser colocada em sua posição mais baixa. Com a biela nessa posição, a abertura de descarga atinge seu tamanho máximo.
Após a remoção da placa de comutação, o tubo fino de lubrificação a óleo e o tubo de água de resfriamento são cortados. A biela é apoiada por baixo com um suporte; em seguida, a tampa da biela é removida antes que a biela possa ser retirada.
O eixo principal do triturador deve ser removido juntamente com a polia da correia em V e o volante. Desloque o motor elétrico (juntamente com sua polia) ao longo do trilho deslizante o mais próximo possível do triturador e remova as correias em V. Em seguida, levante o eixo com um guindaste.
Para desmontar a mandíbula oscilante, é necessário primeiro cortar o tubo de lubrificação com graxa, desmontar a haste de tração, remover a tampa do rolamento e, em seguida, retirar a mandíbula oscilante com o auxílio de um guindaste ou outro equipamento de elevação.
2.8.2.2 Substituição dos revestimentos do triturador
O revestimento da mandíbula fixa (placa dentada), o revestimento da mandíbula oscilante (placa dentada) e os revestimentos laterais (placas protetoras) do britador são as peças que se desgastam mais facilmente. O desgaste faz com que o tamanho do produto fique mais grosso. No estágio inicial do desgaste, as placas dentadas podem ser viradas para continuarem sendo utilizadas, ou as peças superiores e inferiores podem ser trocadas de lugar. No entanto, quando o desgaste atinge um certo limite, novos revestimentos devem ser instalados.
O desgaste dos revestimentos da mandíbula fixa e da mandíbula oscilante ocorre principalmente nas partes central e inferior. Quando a altura dos dentes tiver se desgastado em 3/5, será necessário substituir os revestimentos.
A superfície traseira dos revestimentos deve ser usinada de forma grosseira. Durante a montagem, o contato com o corpo da estrutura e o corpo da mandíbula deve ser bom; não deve haver empenamento nem partes suspensas no ar. Se necessário, faça uma verificação pontual ou retifique com um disco de esmeril para nivelar. Ao montar a placa dentada da mandíbula oscilante, primeiro alinhe a placa dentada, solde cada placa de aço de suporte ao corpo da mandíbula e, após o aperto da cunha superior, a folga entre a cunha e a superfície do corpo da mandíbula deve ser mantida entre 10 e 20 mm. Ao montar a placa dentada fixa, verifique primeiro o estado de desgaste da barra de parada na parte inferior da parede frontal da estrutura; a extremidade do revestimento deve entrar em contato adequadamente com a barra de parada. Quando os revestimentos laterais estiverem desgastados em 2/5, eles também deverão ser substituídos por novos.
2.8.2.3 Reparo da mandíbula oscilante
Os reparos na mandíbula oscilante de um britador de mandíbulas com pêndulo composto geralmente envolvem rachaduras, quebras, desgaste e desalinhamento do furo do rolamento, desgaste ou inclinação da ranhura do assento de apoio, afrouxamento dos parafusos de fixação, etc.
(1) Reparo de rachaduras. Durante a operação, costumam surgir rachaduras na mandíbula oscilante, principalmente nas partes central e inferior. O procedimento de reparo dessas rachaduras é o seguinte:
(2) Reparo de peças quebradas. Após um longo período de operação ou em caso de acidentes repentinos, a mandíbula oscilante pode, às vezes, quebrar. A experiência tem demonstrado que uma mandíbula oscilante quebrada pode ser totalmente reparada e reutilizada por meio da adoção de técnicas de soldagem adequadas.
Para uma mandíbula oscilante quebrada, geralmente opta-se por uma solda em forma de “X”, com uma ranhura de 45° em cada lado. Antes da soldagem, é recomendável adicionar barras de fixação temporárias (soldadas no local) para garantir que não ocorra deformação devido a variações de temperatura durante o processo, de modo que as dimensões após a soldagem atendam aos requisitos originais anteriores à quebra.
(3) Reparo do furo do rolamento desgastado. Às vezes, devido a uma instalação inadequada ou a uma usinagem não conforme, o furo do mancal da mandíbula oscilante fica ovalizado após um certo período de uso. Geralmente, existem dois métodos para reparar um furo de mancal desgastado:
(4) Reparo da ranhura da sede de apoio desgastada ou desalinhada. Existem dois métodos para reparar uma ranhura de assento de suporte desgastada ou desalinhada:
Após o reparo, o desvio de não paralelismo entre a linha central da ranhura do assento de apoio e a linha central do eixo excêntrico não deve exceder 0,2 mm.
(5) Reparo de roscas de parafusos de conexão danificadas.
2.8.2.4 Reparo do eixo da mandíbula oscilante
Em um britador de mandíbulas com pêndulo composto, o munhão do eixo da mandíbula oscilante deve ser reparado quando o desgaste atingir os seguintes níveis: ovalidade superior a 0,05 mm; conicidade superior a 0,04 mm; irregularidade da superfície superior a 0,04 mm.
Métodos de reparo do munhão do eixo:
(1) Se a resistência permitir, usine o munhão desgastado e, em seguida, instale uma luva para restaurar as dimensões de ajuste originais. Espessura da luva: 4–6 mm; pode-se selecionar o ajuste D/gc.
(2) Utilizando medidas técnicas adequadas, reforçar o munhão desgastado por meio de soldagem a arco elétrico e, em seguida, usinar para restaurar as dimensões de ajuste originais (esse método é aplicável apenas aos munhões do eixo na parte do corpo).
(3) Se as condições permitirem, utilize soldagem por vibração ou pulverização de metal para reparar e restaurar as dimensões originais de encaixe.
2.8.2.5 Reparo do eixo excêntrico
No caso de um britador de mandíbulas com pêndulo simples, o eixo excêntrico deve ser reparado quando o desgaste atingir os seguintes níveis: ovalidade superior a 0,10–0,15 mm; conicidade superior a 0,08–0,12 mm; irregularidade da superfície superior a 0,10–0,12 mm.
Métodos de reparo:
(1) Dependendo do grau de desgaste, o eixo pode ser usinado em um torno e raspado. Após o reparo, o diâmetro do munhão ficará ligeiramente menor do que a dimensão de ajuste original; nesse caso, devem ser fabricados novos mancais deslizantes adequados.
(2) Em casos especiais, desde que a resistência permita (por exemplo, no caso de munhões gravemente danificados), o munhão original pode ser usinado para reduzir seu diâmetro e uma luva pode ser instalada para restaurar as dimensões de ajuste originais. A espessura da luva deve ser de 5 a 6 mm, podendo-se optar pelo ajuste D/gc.
(3) Se as condições permitirem, utilize soldagem por vibração ou pulverização de metal para reparar e restaurar as dimensões originais de encaixe.
2.8.2.6 Reparo dos mancais deslizantes do eixo excêntrico
O reparo do mancal é geralmente determinado pela folga superior e pelo valor limite da alteração da forma geométrica. Se o mancal não apresentar desgaste local grave, mas a folga superior tiver aumentado, as calças podem ser removidas para ajustar a folga superior. No entanto, quando o desgaste excede o limite geral especificado (0,25% do diâmetro do munhão) ou quando o desgaste local é grave e há rachaduras em grande área ou desprendimento (queda de pedaços), é necessário um reparo imediato. Métodos de reparo:
(1) Para defeitos locais, podem ser realizados reparos e usinagem in situ, como no caso de falta de circularidade, ovalidade, pequenas rachaduras ou lascas locais. O método mais simples consiste em utilizar soldagem a gás para reforçar a área desgastada, seguido de raspagem manual ou usinagem. Esse procedimento é rápido, prático e, em geral, confiável (de preferência, utilizando o material original de metal Babbitt para o reforço).
(2) Refazer completamente ou reforçar camada por camada por meio de soldagem a gás. Se a espessura do mancal for superior a 10 mm, refazer; se for inferior a 10 mm, reforçar por meio de soldagem a gás em camadas. A espessura do reforço deve ser de pelo menos 4 mm; somente então a usinagem poderá ser realizada.
Após o raspamento, a folga radial do rolamento excêntrico deve ser de 0,10%–0,13% do diâmetro do munhão, a folga lateral de 0,15%–0,20% do diâmetro do munhão, o ângulo de contato entre 75° e 90°, a área de contato não inferior a 60% e os pontos de contato distribuídos uniformemente.
Quando o diâmetro do munhão do eixo excêntrico for de 200 a 350 mm, a espessura das calças para ajuste da folga do rolamento deve ser de 1,8 a 2,50 mm; a espessura de desgaste admissível da concha do rolamento (referindo-se a um tipo de ajuste) é de 1,5 a 2,3 mm; e a espessura do revestimento do rolamento é de 9 a 15 mm.
2.8.2.7 Reparo do quadro
Após muitos anos de operação, a estrutura de um britador de mandíbulas pode, às vezes, apresentar rachaduras locais, desgaste acentuado nas áreas de apoio dos rolamentos, alargamento ou deformação dos orifícios dos parafusos de fixação e desalinhamento das faces de contato da estrutura desmontável. Esses defeitos precisam ser reparados.
(1) Reparo de rachaduras. As fissuras na estrutura costumam ocorrer em locais sujeitos a cargas pesadas ou concentrações de tensão, bem como em defeitos de fundição originais. O método e o procedimento específicos de reparo podem se referir ao reparo de fissuras na mandíbula oscilante.
(2) Reparo das áreas de apoio dos rolamentos que estejam desgastadas ou danificadas. Em casos específicos, devido ao uso, manutenção ou inspeção inadequados, pode ocorrer desgaste severo ou até mesmo danos nas áreas de apoio dos rolamentos da estrutura. Se não forem reparados imediatamente, o funcionamento normal do equipamento será afetado. Métodos de reparo:
(3) Reparo de orifícios de parafusos de fixação alargados, desgastados ou deformados.
(4) Reparo das faces de encaixe da estrutura que estão desalinhadas. Às vezes, devido ao uso prolongado e à manutenção inadequada, as superfícies de contato na junção de uma estrutura desmontável podem se desgastar e ficar desalinhadas, exigindo reparo.
Primeiro, de acordo com as dimensões do desenho de projeto original, inspecione e meça a estrutura desalinhada para determinar a magnitude exata do desalinhamento. Em seguida, faça o reforço por soldagem a arco elétrico de acordo com as dimensões de usinagem exigidas e aplaine para restaurar as dimensões de ajuste originais. Após o reparo, as distâncias entre os eixos dos rolamentos devem atender aos requisitos originais do projeto.
2.8.2.8 Reparo da biela
Durante a operação, caso a biela apresente rachaduras, quebra, desgaste no furo do mancal, desgaste ou desalinhamento na ranhura do assento de apoio, ou parafusos de fixação danificados, ela deve ser reparada imediatamente. A prática tem demonstrado que, mesmo em casos de falhas graves, como rachaduras na parte inferior da biela ou até mesmo quebra, se forem adotadas técnicas de reparo adequadas, a biela geralmente pode ser restaurada para voltar a funcionar.
As fissuras ou quebras na biela geralmente ocorrem em sua parte inferior. Os métodos específicos de reparo comumente utilizados são a soldagem direta e a soldagem com placa de reforço. A soldagem direta é relativamente simples e adequada para fissuras pequenas, médias, curtas e superficiais. A soldagem com placa de reforço é mais complexa, mas oferece resultados confiáveis, sendo adequada para fissuras grandes, longas e profundas, bem como para quebras.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian