
Mini mobil taş kırıcı
Giriş: Mini mobil çeneli kırıcı, son derece kompakt, paletli bir kırma makinesidir…

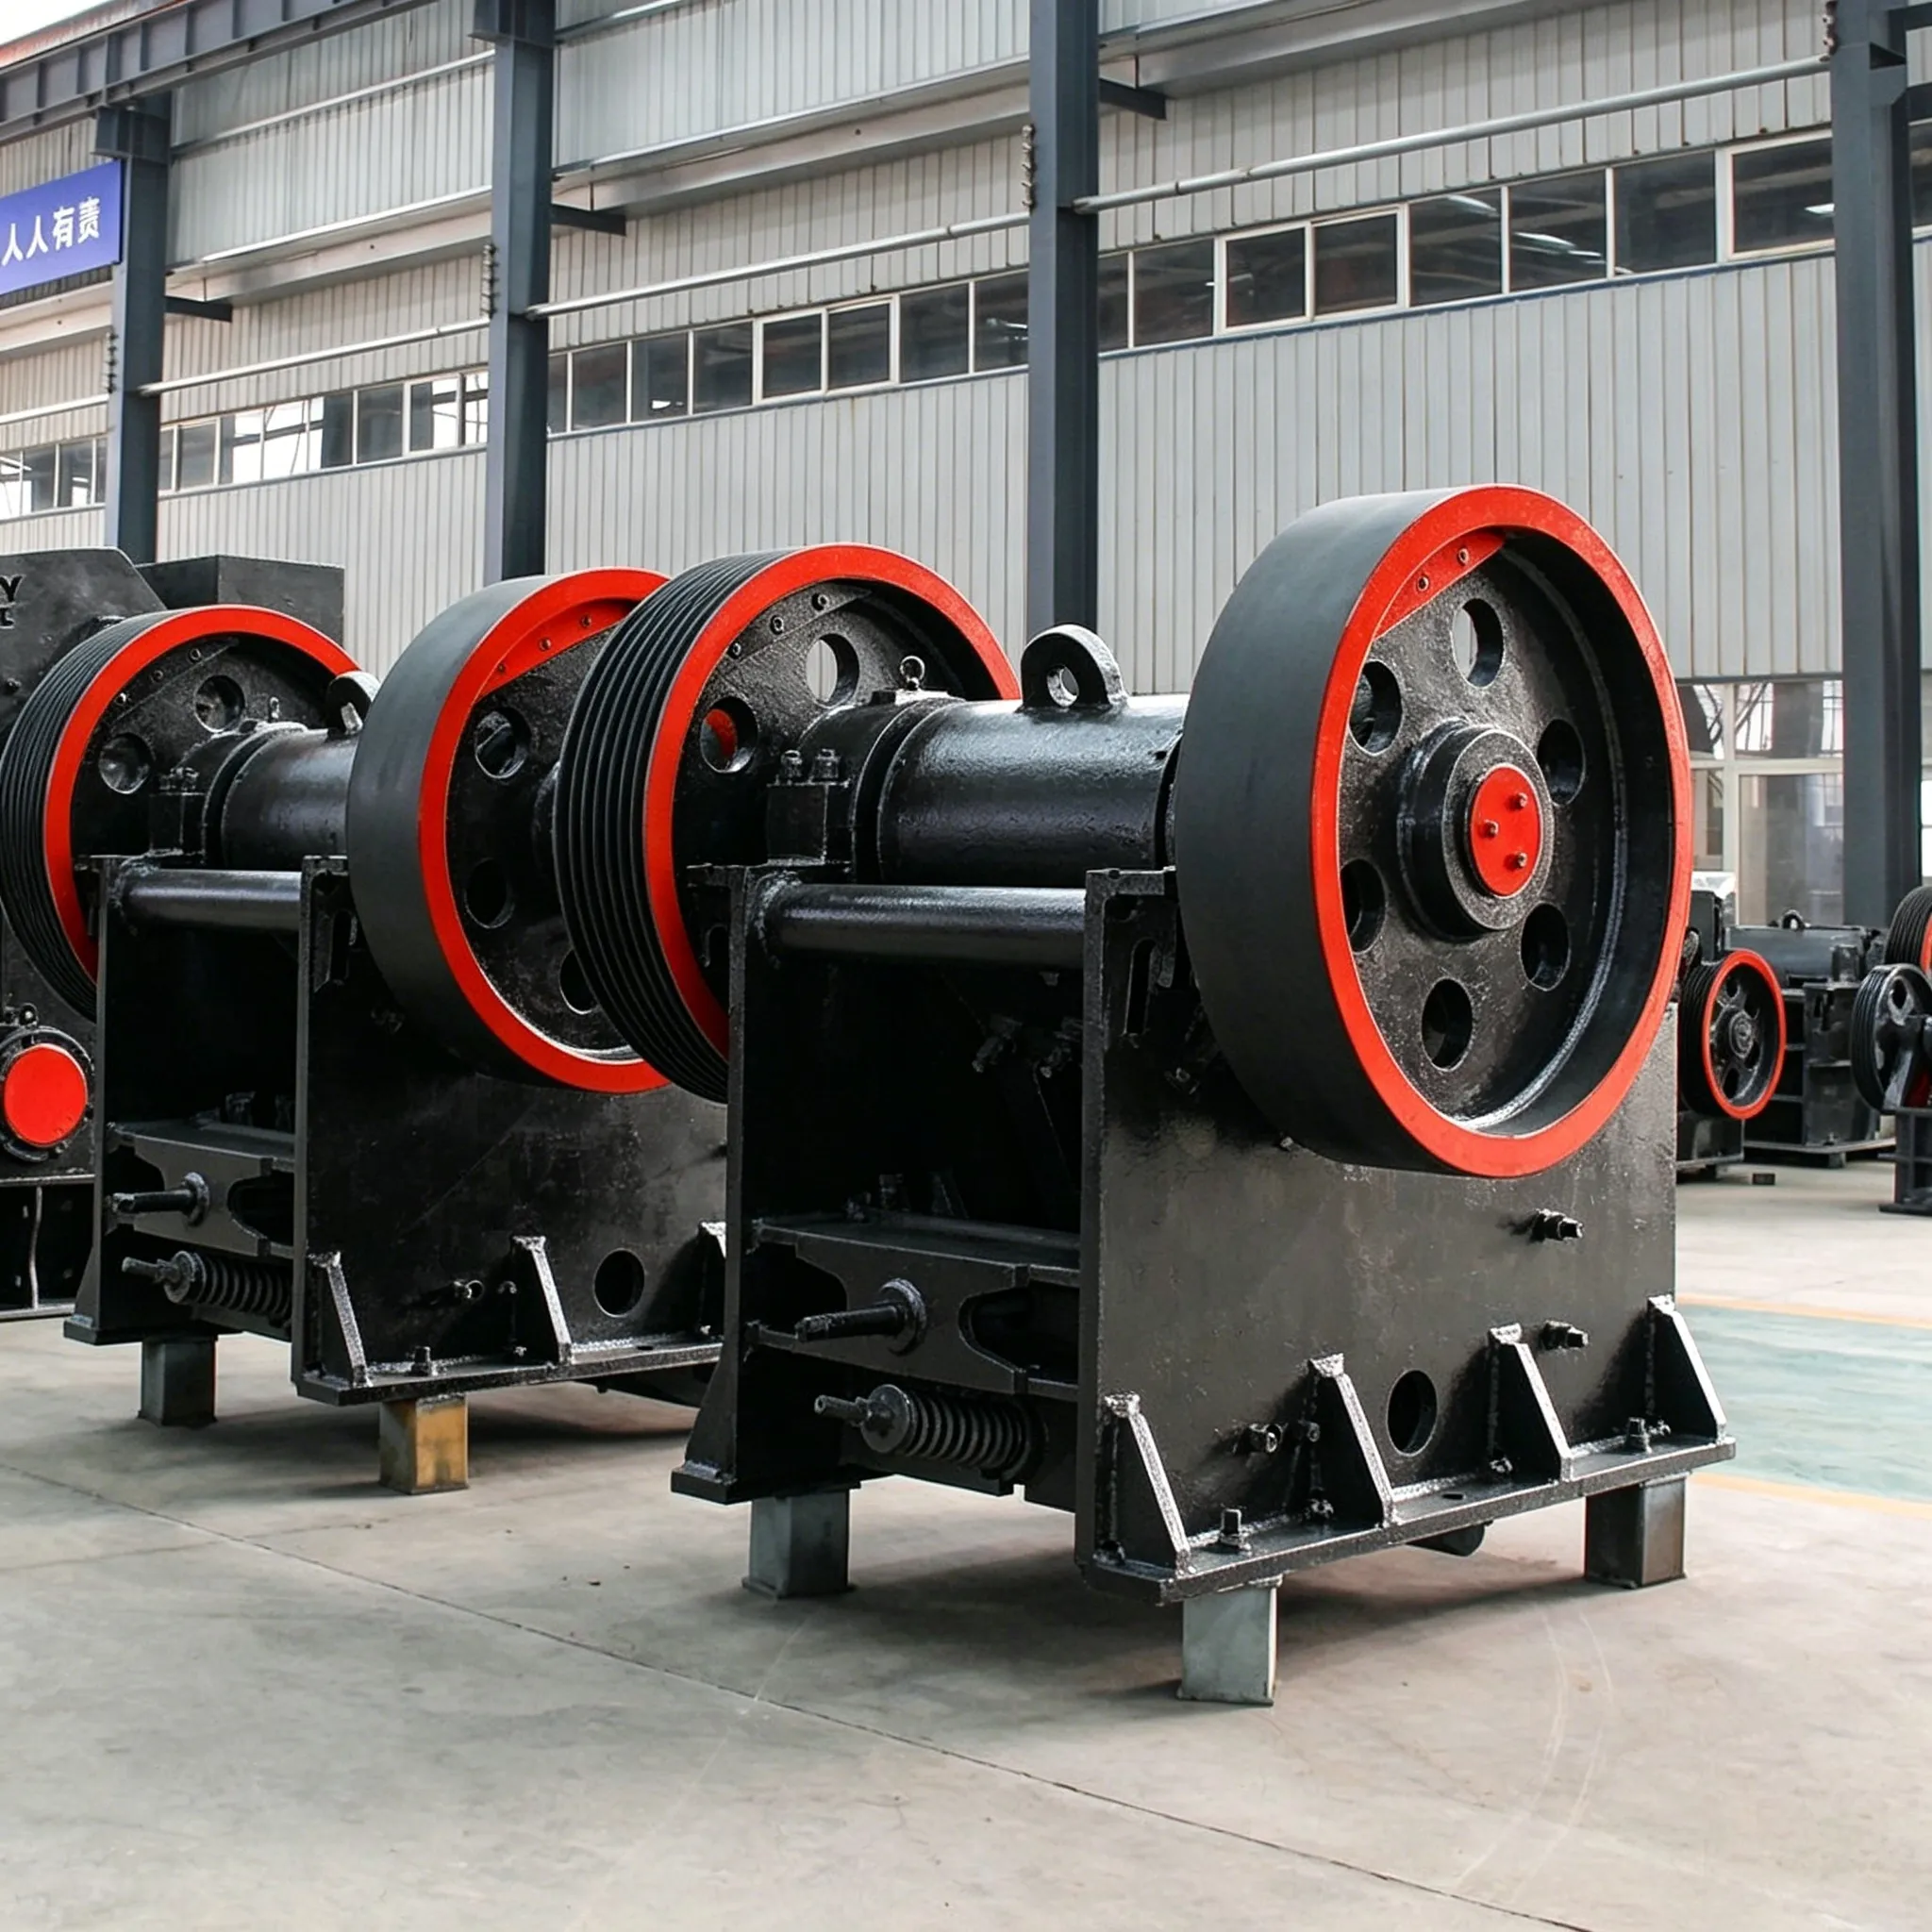
Kırıcının verimli bir şekilde çalışmasını sağlamak için bakım prosedürlerine harfiyen uyulmalıdır. Yetersiz bakım, kırıcı bileşenlerinin aşınmasını hızlandırarak plan dışı veya acil onarımlara yol açar. Bu nedenle, aşınmış parçaların zamanında tespit edilmesi ve onarılması, makinenin verimliliğini artırmak için önemli bir önlemdir.
Parçaların hizmet ömrünü uzatmak için, bakım sırasında çalışma koşullarına uygun malzemeler kullanılmalı; çizimlerdeki teknik gerekliliklere harfiyen uyulmalı; özenli onarım ve hassas montaj yapılmalı; parçaların sürtünme yüzeyleri uygun şekilde korunmalı; temiz çalışma uygulamaları hayata geçirilmeli ve planlı bakım etkin bir şekilde gerçekleştirilmelidir.
2.8.1 Bakım Kapsamı
Çeneli kırıcılar için planlı bakım genellikle üç kategoriye ayrılır: küçük onarım, orta düzey onarım ve büyük onarım.
Küçük ve orta ölçekli onarımlar, temel bakım yöntemleridir. Küçük ve orta ölçekli onarımlar sayesinde, ekipmanın büyük onarımlar arasında sorunsuz çalışması sağlanır ve bir sonraki büyük onarım için gerekli iş kapsamı belirlenir. Aşağıda belirtilen onarım aralıkları, günde üç vardiya esas alınarak hesaplanmıştır.
Küçük onarım Başlıca şunları içerir: ayar tertibatının incelenmesi ve onarımı, boşaltma açıklığının ayarlanması; aşınmış astarların ve mafsal plakalarının değiştirilmesi; aktarma organlarının onarımı ve değiştirilmesi; kırıcının tek tek bileşenlerinin temizlenmesi; yağlama yağının değiştirilmesi; yağlama sisteminin onarımı ve ayarlanması vb.
Küçük onarımların yapılma sıklığı, ekipmanın çalışma durumuna bağlıdır ve genellikle yarım aydan bir aya kadar değişir.
Orta düzey onarım Başlıca şunları içerir: küçük çaplı onarım işlerinin tamamı. Ayrıca, aşınmış mafsal plakaları, yatak burçları, çekme çubukları ve gömleklerin değiştirilmesini; eksantrik mil yatak burçları, bağlantı kolu başı yatak burçları ve salıncak çenesi yatak burçları vb. parçaların incelenmesini, tornalanmasını, taşlanmasını ve yeniden dökümünü de kapsar.
İki ara onarım arasındaki süre, ana yatak burçlarının, bağlantı kolu baş yatak burçlarının ve salıncak çenesi yatak burçlarının aşınma durumuna bağlıdır; genellikle yılda bir kez yapılır.
Büyük onarım temel olarak şunları içerir: bir ara onarımın tüm işleri. Buna ek olarak, kırıcının eksantrik milinin ve salıncak çenesi milinin değiştirilmesi veya tornalanması; bağlantı kolunun üst kısmındaki Babbitt metalinin yeniden dökülmesi; aşınmış tüm parça ve bileşenlerin değiştirilmesi ve onarılması; kırıcının tamamının hizalanması; ve teknik iyileştirmelerin uygulanması da bu kapsamdadır.
İki büyük onarım arasındaki süre, esas olarak eksantrik mil ile salıncak çenesi milinin aşınma durumuna bağlıdır ve genellikle yaklaşık dört yıldır.
Şu anda, kırıcı onarımlarının çoğu, tüm montaj gruplarının değiştirilmesi yoluyla, yani “bileşen öncesi onarım” yöntemi ile gerçekleştirilmektedir. Bu yöntem, zenginleştirme tesisinin tüm kırıcı bileşenlerine sahip olmasını gerektirir. Onarım sırasında, aşınmış montaj grupları basitçe sökülür ve yenileriyle değiştirilir. Tek tek parçaların değiştirilmesine kıyasla bu yöntem, makinenin duruş süresini önemli ölçüde azaltır ve böylece kırıcının çalışma oranını artırır.
Bileşen ön onarım sistemini uygularken, konsantratördeki her bir çeneli kırıcıda Tablo 2-9’da belirtilen yedek parçalar bulundurulmalıdır (bu tablo yalnızca referans amaçlıdır; her tesis, fiili koşullara göre kendi kurallarını belirlemelidir).
Tablo 2-9 Çeneli kırıcının kolayca aşınan parçalarının genel hizmet ömrü (Tablonun içeriği orijinal metinde yer almamaktadır)
| Parça Adı | malzeme | Kullanım ömrü / ay | Asgari rezerv miktarı/birim | Bakım döngüsü/ay | not |
| Hareketli astar plakasıSabit astar plakasıDüz astar plakası (üst)Pingcunban (alt)İtme plakası (dirsek plakası)Destek yastığı (kaydırıcı) Makaralı rulman (taban) Makaralı rulman (hareketli çene) Dinamik titreşim mili Hareketli çene ayar yuvası Rulman yuvası ”Kaygan demir” Yay Bağlantı çubuğu Eksantrik yatak gövdesi Eksantrik mil Eksantrik yatak gövdesi yuvası (motor bloğunda) Hareketli çene Hareketli çene mili Hareketli çene kiremit | manganezli çelik, manganezli çelik, manganezli çelik, dökme demir G35, G45, G35 dökme demir, G35 dökme demir, G35 Babbitt metali, G45 Babbitt metali, G35, G45, Babbitt metali veya çelik | 1~31-33-41~31~36~1224-4824-48729636~48 729612~24180-24036~48180~24024~36180180 6~12 | 44223 Grup 1Grup 1Grup 11 21i1 set 111 | 1~31~33-41-3162-32-324241236636624~3663636 | Bileşik sarkaç türüBileşik sarkaç Basit sarkaç türüBasit sarkaç türüBasit sarkaç türüBasit sarkaç türüBasit sarkaç türüBasit sarkaç türüBasit sarkaç türü |
| 6 |
Onarım Yöntemleri
Çeneli kırıcının çalışması sırasında, çeşitli parçalar sürtünmenin etkisiyle aşınmaya maruz kalır. En kolay aşınan ve yıpranan parçalar arasında hareketli çene plakası, sabit çene plakası, üst düz astar, alt düz astar, mafsal plakası, destek yuvası (kayan blok), yuvarlanmalı rulmanlar veya kaymalı yataklar, yaylar vb. yer alır. Bununla birlikte, uzun süreli çalışma aşınması veya erken aşınma ve hasara yol açan kazalar nedeniyle, salıncak çene, salıncak çene mili, eksantrik mil, bağlantı çubuğu, eksantrik yataklar, salıncak çene yatakları, ayar yuvası (destek yuvası tabanı), makaralı yatak yuvası, V-kayış kasnağı ve volan ile şasi de performanslarının korunması için onarım gerektirebilir.
Kırıcı parçalarının erken aşınmasına ve hasar görmesine etki eden faktörler arasında şunlar yer alır: parçaların tasarımı ve işçilik kalitesi; kırılan cevherin fiziksel ve mekanik özellikleri; cevherin kırma oranı; parçaların malzemesi; montaj kalitesi; işletme ve bakım kalitesi; ve onarımların zamanında yapılmaması. Aşağıda, birkaç ana bileşenin değiştirilmesi ve onarımı ayrıntılı olarak açıklanmaktadır.
2.8.2.1 Çeneli Kırıcının Sökülmesi
Çeneli kırıcıda en sık yapılan onarım işlemi, mafsal plakasının değiştirilmesidir. Entegre bağlantı çubuğuna sahip bir kırıcıda, mafsal plakasını çıkarmak için öncelikle tutma plakasının cıvataları sökülmeli, gres yağlama borusu kesilmeli ve mafsal plakası bir vinç kancasına veya başka bir kaldırma cihazına asılmalıdır. Ancak bu şekilde yatay çekme çubuğunun bir ucundaki yay gevşetilebilir, salıncak çenesi sabit çeneye doğru çekilebilir ve mafsal plakası çıkarılabilir. Arka mafsal plakasının çıkarılması gerekiyorsa, arka mafsal plakasını çıkarmak için bağlantı çubuğu, ön mafsal plakası ve salıncak çenesi birlikte çekilmelidir.
Genellikle, bir tel halat temeldeki bir açıklıktan geçirilir ve salıncak çenesini ya da salıncak çenesini bağlantı çubuğuyla birlikte kırıcının ön duvarından uzağa çekmek için, özellikle mafsal plakasını çıkarmaya yönelik bir manuel vinç kullanılır. Çekme işleminden önce, bağlantı çubuğu en alt konumuna getirilmelidir. Bağlantı çubuğu bu konumdayken, boşaltma açıklığı maksimum genişliğe ulaşır.
Toggle plakası çıkarıldıktan sonra, ince yağlama borusu ve soğutma suyu borusu kesilir. Bağlantı kolu alttan bir sehpa ile desteklenir; ardından bağlantı kolu kapağı çıkarılır ve ancak bu işlemden sonra bağlantı kolu dışarı kaldırılabilir.
Kırıcının ana mili, V kayışı kasnağı ve volan ile birlikte sökülmelidir. Elektrik motorunu (kasnağıyla birlikte) kaydırma rayı boyunca kırıcıya mümkün olduğunca yaklaştırın ve V kayışlarını sökün. Ardından mili bir vinçle kaldırın.
Salıncak çenesini sökmek için öncelikle gres yağlama borusu kesilmeli, çekme çubuğu sökülmeli, yatak kapağı çıkarılmalı ve ardından salıncak çenesi bir vinç veya başka bir kaldırma ekipmanı kullanılarak dışarı çekilmelidir.
2.8.2.2 Kırıcı Astarlarının Değiştirilmesi
Kırıcının sabit çene astarı (diş plakası), salıncak çene astarı (diş plakası) ve yan astarları (koruyucu plakalar), en kolay aşınan parçalardır. Aşınma, ürün boyutunun irileşmesine neden olur. Aşınmanın ilk aşamalarında, diş plakaları ters çevrilerek kullanıma devam edilebilir veya üst ve alt parçalar yer değiştirebilir. Ancak, aşınma belirli bir sınıra ulaştığında yeni astarların takılması gerekir.
Sabit çene ve salıncak çene astarlarının aşınması çoğunlukla orta ve alt kısımlarda meydana gelir. Diş yüksekliğinin 3/5’i aşındığında yeni astarlar takılması gerekir.
Astarların arka yüzeyi kaba bir şekilde işlenmelidir. Montaj sırasında, çerçeve gövdesi ve çene gövdesi ile temasın iyi olması gerekir; herhangi bir eğrilme veya havada sarkma olmamalıdır. Gerekirse, noktasal kontrol yapın veya zımpara tekerleği ile taşlayarak yüzeyi düzleştirin. Salıncak çene diş plakasını monte ederken, önce diş plakasını hizalayın, her bir destek çelik plakasını çene gövdesine kaynaklayın ve üst kama sıkıldıktan sonra, kama ile çene gövdesi yüzeyi arasındaki boşluk 10–20 mm olarak korunmalıdır. Sabit diş plakasını monte ederken, önce çerçevenin ön duvarının alt kısmındaki durdurma çubuğunun aşınma durumunu kontrol edin; astarın ucu durdurma çubuğuna düzgün bir şekilde temas etmelidir. Yan astarlar 2/5 oranında aşındığında, bunların da yenileriyle değiştirilmesi gerekir.
2.8.2.3 Salıncak Çenesinin Onarımı
Bileşik sarkaçlı çeneli kırıcının salıncak çenesine yapılan onarımlar genellikle çatlaklar, kırılmalar, aşınma ve yatak deliğinin hizasızlığı, destek yuvası oluğunun aşınması veya eğrilmesi, bağlantı vidalarının gevşemesi vb. sorunları gidermeyi amaçlar.
(1) Çatlakların onarımı. Çalışma sırasında, salıncak çenesinde genellikle orta ve alt kısımlarda çatlaklar oluşur. Çatlakların onarım prosedürü şu şekildedir:
(2) Kırıkların onarımı. Uzun süreli kullanım veya ani kazaların ardından, salıncak çenesi bazen kırılabilir. Uygulamada görüldüğü üzere, kırılan bir salıncak çenesi, uygun kaynak teknikleri kullanılarak tamamen onarılabilir ve yeniden kullanılabilir.
Kırık bir salıncak çenesi için genellikle her iki tarafında 45°“lik bir oluk bulunan ”X” şeklindeki bir kaynak tercih edilir. Kaynak işleminden önce, kaynak sırasında sıcaklık değişikliklerinden kaynaklanan deformasyonun meydana gelmemesini sağlamak için geçici sabitleme çubukları (yerine kaynaklanmış) eklenmesi en iyisidir; böylece kaynak sonrası boyutlar, kırılma öncesindeki orijinal gereksinimleri karşılayabilir.
(3) Aşınmış yatak deliğinin onarımı. Bazen, yanlış montaj veya standartlara uygun olmayan işleme nedeniyle, salıncak çenesinin yatak deliği belirli bir kullanım süresinden sonra yuvarlaklığını yitirebilir. Aşınmış bir yatak deliğini onarmak için genellikle iki yöntem vardır:
(4) Aşınmış veya eğrilmiş destek yuvasının onarımı. Aşınmış veya eğrilmiş bir destek yuvası oluğunun onarımı için iki yöntem vardır:
Onarımdan sonra, destek yuvası oluğunun merkez hattı ile eksantrik milin merkez hattı arasındaki paralellik sapması 0,2 mm’yi aşmamalıdır.
(5) Aşınmış bağlantı vidası dişlerinin onarımı.
2.8.2.4 Salıncak Çenesi Mili Onarımı
Bileşik sarkaçlı çeneli kırıcıda, salınım çenesi mil yuvası, aşınma aşağıdaki seviyelere ulaştığında onarılmalıdır: ovalite 0,05 mm’den fazla; koniklik 0,04 mm’den fazla; yüzey pürüzlülüğü 0,04 mm’den fazla.
Mil muylusunun onarım yöntemleri:
(1) Mukavemet izin veriyorsa, aşınmış muyluyu işleyin ve ardından orijinal geçme boyutlarını geri kazanmak için bir manşon takın. Manşon kalınlığı 4–6 mm olmalı; D/gc geçme tipi seçilebilir.
(2) Uygun teknik önlemler alınarak, aşınmış muyluyu elektrik ark kaynağıyla güçlendirin, ardından orijinal geçme boyutlarını geri kazanmak için işleyin (bu yöntem yalnızca gövde kısmındaki mil muyluları için geçerlidir).
(3) Koşullar elverirse, titreşimli kaynak veya metal püskürtme yöntemlerini kullanarak onarım yapın ve orijinal geçme boyutlarını geri kazanın.
2.8.2.5 Eksantrik Milin Onarımı
Basit sarkaçlı çeneli kırıcıda, aşınma aşağıdaki seviyelere ulaştığında eksantrik milin onarılması gerekir: ovalite 0,10–0,15 mm’den fazla; koniklik 0,08–0,12 mm’den fazla; yüzey pürüzlülüğü 0,10–0,12 mm’den fazla.
Onarım yöntemleri:
(1) Aşınma durumuna bağlı olarak, mil bir torna tezgahında işlenebilir ve kazınabilir. Onarımdan sonra, mil yuvası çapı orijinal geçme ölçüsünden biraz daha küçük olacaktır; bu durumda, buna uygun yeni kaymalı yataklar yapılmalıdır.
(2) Özel durumlarda, mukavemet izin verdiği ölçüde (örneğin, ciddi şekilde hasar görmüş muylular için), orijinal muylu işlenerek inceltilebilir ve orijinal geçme boyutlarını geri kazanmak üzere bir manşon takılabilir. Manşon kalınlığı 5–6 mm olmalı; D/gc geçme tipi seçilebilir.
(3) Koşullar elverirse, titreşimli kaynak veya metal püskürtme yöntemlerini kullanarak onarım yapın ve orijinal geçme boyutlarını geri kazanın.
2.8.2.6 Eksantrik Milin Kaymalı Yataklarının Onarımı
Rulman onarımı genellikle üst boşluk ve geometrik şekil değişikliğinin sınır değeri temel alınarak belirlenir. Rulmanda ciddi yerel aşınma bulunmuyorsa ancak üst boşluk artmışsa, üst boşluğu ayarlamak için şimler çıkarılabilir. Ancak, aşınma genel olarak belirtilen sınırı (mil çapının 0,25%'si) aştığında veya yerel aşınma şiddetliyse ve geniş alanda çatlak veya dökülme (parçalanma) varsa, derhal onarım yapılması gerekir. Onarım yöntemleri:
(1) Yerel kusurlar söz konusu olduğunda, örneğin dairesellikten sapma, ovalleşme, küçük çatlaklar veya yerel dökülmeler gibi durumlarda, yerinde onarım ve işleme yapılabilir. En basit yöntem, aşınmış alanı gaz kaynağı ile doldurmak ve ardından manuel kazıma veya işleme işlemlerini uygulamaktır. Bu yöntem hızlı, pratik ve genellikle güvenilirdir (doldurma işlemi için tercihen orijinal Babbitt metal malzemesi kullanılmalıdır).
(2) Gaz kaynağı kullanarak tamamen yeniden döküm yapın veya katman katman ekleme yapın. Yatağın kalınlığı 10 mm’den fazla ise yeniden döküm yapın; 10 mm’den az ise katmanlı gaz kaynağı ile ekleme yapın. Eklenen kalınlık en az 4 mm olmalıdır; bu kalınlığa ulaşıldıktan sonra işleme yapılabilir.
Kazıma işleminden sonra, eksantrik yatağın radyal boşluğu mil çapının 0,10%–0,13%'si, yan boşluğu ise 0,15%–0,20%, temas açısı 75°–90°, temas alanı en az 60% olmalı ve temas noktaları eşit olarak dağıtılmalıdır.
Eksantrik milin muylu çapı 200–350 mm olduğunda, rulman boşluğunu ayarlamak için kullanılan şimlerin kalınlığı 1,8–2,50 mm, rulman yuvasının izin verilen aşınma kalınlığı (tek geçme için) 1,5–2,3 mm ve rulman astarının kalınlığı 9–15 mm olmalıdır.
2.8.2.7 Şasinin Onarımı
Uzun yıllar süren kullanımın ardından, çeneli kırıcının şasisinde zaman zaman yerel çatlaklar, yatak destek alanlarında ciddi aşınma, bağlantı cıvata deliklerinde genişleme veya deformasyon ve sökülebilir şasinin birleşme yüzeylerinde hizasızlık gibi sorunlar ortaya çıkabilir. Bu kusurların onarılması gerekir.
(1) Çatlakların onarımı. Çerçevedeki çatlaklar genellikle ağır yüklere maruz kalan veya gerilim yoğunlaşmalarının meydana geldiği yerlerde ve ayrıca orijinal döküm kusurlarında ortaya çıkar. Belirli onarım yöntemi ve prosedürü, salıncak çenesindeki çatlakların onarımıyla ilgili olabilir.
(2) Aşınmış veya hasar görmüş yatak destek alanlarının onarımı. Bazı durumlarda, yanlış kullanım, bakım veya denetim nedeniyle şasinin yatak destek bölgelerinde ciddi aşınma ve hatta hasar meydana gelebilir. Bu durum derhal giderilmezse, ekipmanın normal çalışması olumsuz etkilenecektir. Onarım yöntemleri:
(3) Genişlemiş, aşınmış veya deforme olmuş bağlantı cıvata deliklerinin onarımı.
(4) Hizası bozuk çerçeve birleşme yüzeylerinin onarımı. Bazen, uzun süreli kullanım ve yetersiz bakım nedeniyle, sökülebilir bir çerçevenin bağlantı yerindeki birleşme yüzeyleri aşınabilir ve hizasından sapabilir; bu durumda onarım gerekebilir.
Öncelikle, orijinal tasarım çizimindeki boyutlara göre, hizasız çerçeveyi inceleyip ölçerek hizasızlığın tam miktarını belirleyin. Ardından, gerekli işleme boyutlarına göre elektrik ark kaynağıyla dolgu yapın ve orijinal geçme boyutlarını geri kazanmak için düzleştirin. Onarımdan sonra, rulmanların merkez mesafeleri orijinal tasarım gerekliliklerine uymalıdır.
2.8.2.8 Bağlantı Çubuğunun Onarımı
Çalışma sırasında, bağlantı çubuğunda çatlaklar, kırılmalar, aşınmış yatak deliği, aşınmış veya eğrilmiş destek yuvası oluğu ya da dişleri aşınmış bağlantı vidaları ortaya çıkarsa, derhal onarılmalıdır. Uygulamada görüldüğü üzere, bağlantı çubuğunun alt kısmında çatlaklar veya hatta kırılma gibi ciddi arızalarda bile, uygun onarım teknikleri kullanıldığında bağlantı çubuğu genellikle tekrar hizmete sokulabilmektedir.
Bağlantı çubuğundaki çatlaklar veya kırılmalar genellikle alt kısmında meydana gelir. Yaygın olarak kullanılan onarım yöntemleri arasında doğrudan kaynak ve takviye plakası kaynağı yer alır. Doğrudan kaynak nispeten basittir ve küçük, orta boy, kısa ve sığ çatlaklar için uygundur. Takviye plakası kaynağı ise daha karmaşık olmakla birlikte güvenilir sonuçlar verir; büyük, uzun ve derin çatlaklar ile kırılmalar için uygundur.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian