
Broyage ultrafin de la série GXM
broyage ultrafin Cette machine est un broyeur à rouleaux ultrafin à haute pression à circulation interne,…

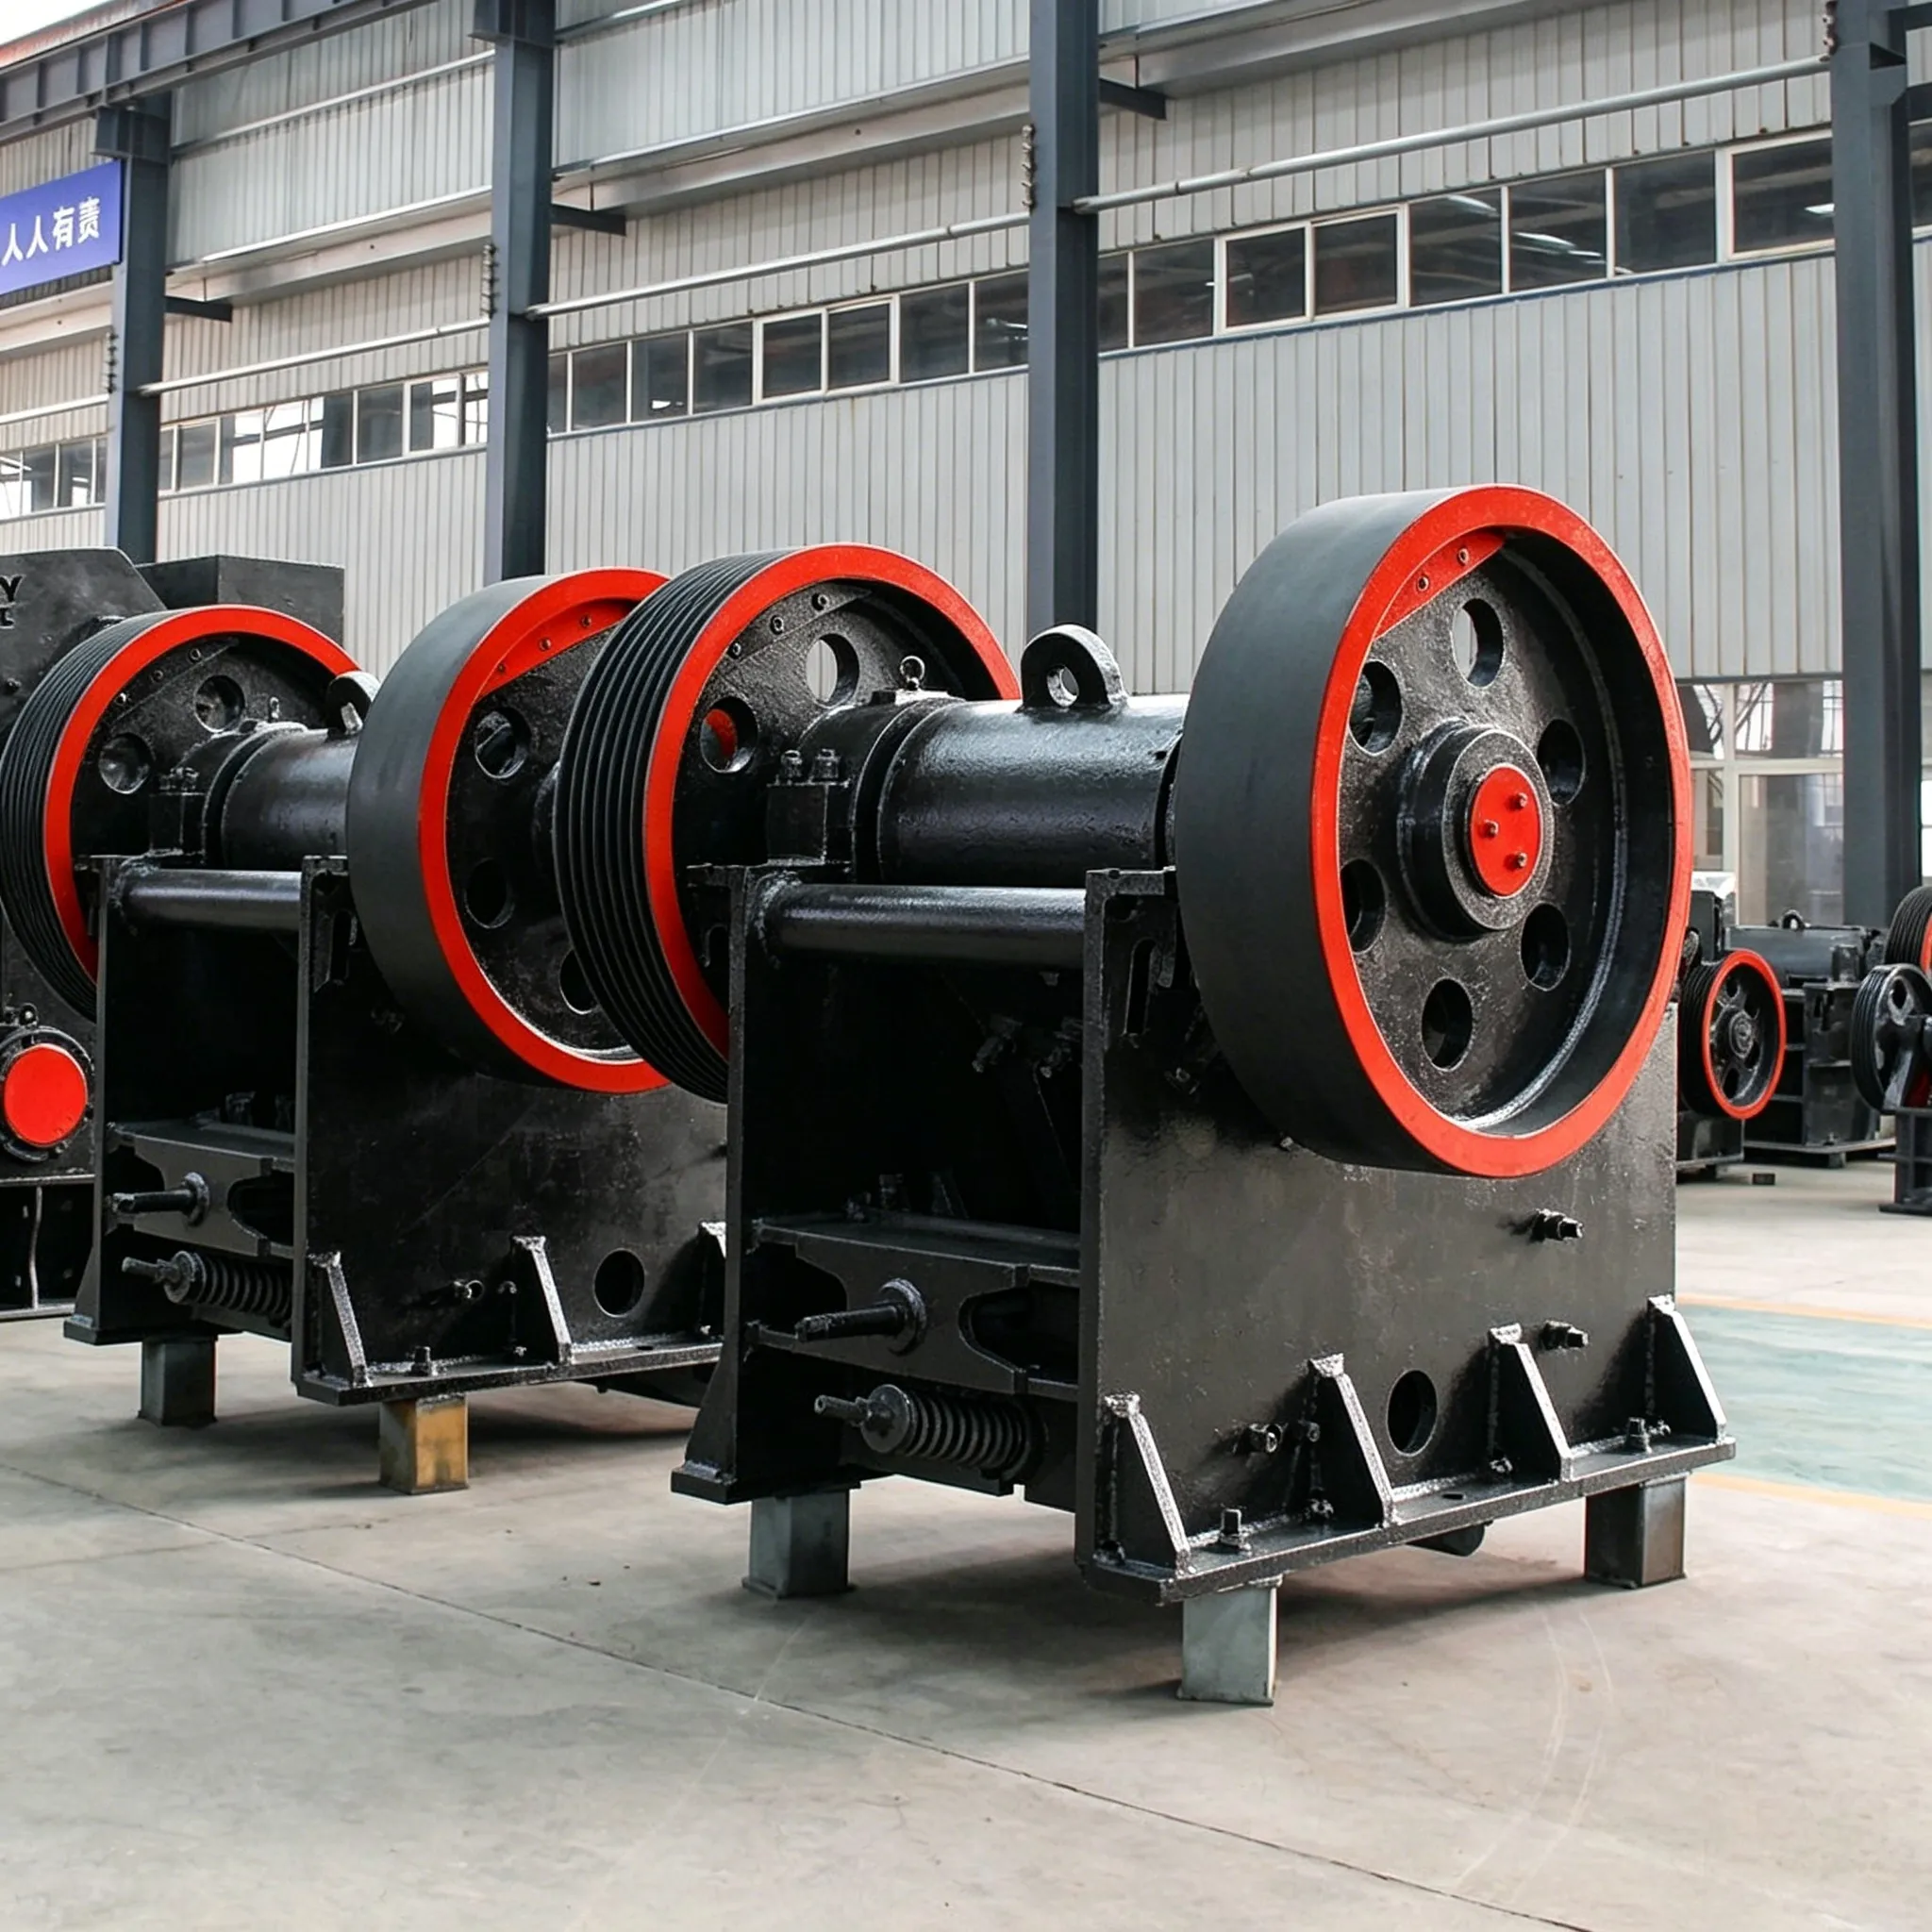
Pour garantir le bon fonctionnement du concasseur, les procédures d'entretien doivent être strictement respectées. Un mauvais entretien accélère l'usure des composants du concasseur, ce qui entraîne des réparations imprévues ou d'urgence. Par conséquent, la détection et la réparation en temps opportun des pièces usées constituent une mesure importante pour accroître la productivité de la machine.
Afin de prolonger la durée de vie des pièces, il convient d'utiliser, lors de l'entretien, des matériaux adaptés aux conditions de fonctionnement ; les exigences techniques figurant sur les plans doivent être strictement respectées ; les réparations doivent être effectuées avec soin et l'assemblage doit être réalisé avec précision ; les surfaces de frottement des pièces doivent être correctement protégées ; des pratiques de travail propres doivent être mises en œuvre ; et la maintenance planifiée doit être menée à bien de manière efficace.
2.8.1 Portée de la maintenance
La maintenance programmée des concasseurs à mâchoires se répartit généralement en trois catégories : les réparations mineures, les réparations intermédiaires et les réparations majeures.
Les réparations mineures et intermédiaires constituent les principales méthodes d'entretien. Elles permettent d'assurer le bon fonctionnement des équipements entre deux révisions majeures et de déterminer l'étendue des travaux à effectuer lors de la prochaine révision majeure. Les intervalles entre les révisions indiqués ci-dessous sont calculés sur la base de trois équipes par jour.
Réparation mineure Cela comprend principalement : l'inspection et la réparation du dispositif de réglage, le réglage de l'ouverture de décharge ; le remplacement des chemises et des plaques d'articulation usées ; la réparation et le remplacement des pièces de transmission ; le nettoyage des différents composants du concasseur ; la vidange de l'huile de lubrification ; la réparation et le réglage du système de lubrification, etc.
La fréquence des petites réparations dépend des conditions d'utilisation de l'équipement ; elle varie généralement entre un demi-mois et un mois.
Réparation intermédiaire Cela comprend principalement : l'ensemble des travaux de réparation mineure. En outre, cela inclut le remplacement des plaques d'articulation, des douilles de palier, des tiges de traction et des chemises usées ; l'inspection, le tournage, la rectification et la refonte des douilles de palier de l'arbre excentrique, des douilles de palier de tête de bielle et des douilles de palier de mâchoire oscillante, etc.
L'intervalle entre deux révisions intermédiaires dépend de l'état d'usure des douilles de palier principal, des douilles de palier de tête de bielle et des douilles de palier de mâchoire oscillante ; il est généralement d'une fois par an.
Réparation importante Cela comprend principalement : l'ensemble des travaux relevant d'une révision intermédiaire. En outre, cela inclut le remplacement ou le rectifiage de l'arbre excentrique et de l'arbre à mâchoires oscillantes du concasseur ; la refonte du métal Babbitt sur la partie supérieure de la bielle ; le remplacement et la remise en état de toutes les pièces et composants usés ; l'alignement de l'ensemble du concasseur ; et la mise en œuvre d'améliorations techniques.
L'intervalle entre deux révisions majeures dépend principalement de l'état d'usure de l'arbre excentrique et de l'arbre à mâchoires oscillantes ; il est généralement d'environ quatre ans.
Actuellement, la plupart des réparations de concasseurs s'effectuent par le remplacement d'ensembles complets, c'est-à-dire selon la méthode dite « de pré-réparation des composants ». Cette méthode nécessite que le concentrateur dispose de tous les composants du concasseur. Lors de la réparation, les ensembles usés sont simplement retirés et remplacés par des neufs. Par rapport au remplacement de pièces individuelles, cette méthode réduit considérablement les temps d’arrêt de la machine, augmentant ainsi le taux de disponibilité du concasseur.
Lors de la mise en œuvre du système de pré-réparation des composants, chaque concasseur à mâchoires du concentrateur doit être approvisionné en pièces indiquées dans le tableau 2-9 (ce tableau est donné à titre indicatif uniquement ; chaque usine doit établir ses propres règles en fonction des conditions réelles).
Tableau 2-9 Durée de vie générale des pièces d'usure du concasseur à mâchoires (Contenu du tableau non fourni dans le texte original)
| Nom de la pièce | matériel | Durée de vie / mois | Quantité minimale de réserve par unité | Cycle d'entretien / mois | remarque |
| Plaque de revêtement mobilePlaque de revêtement fixePlaque de revêtement plate (supérieure)Pingcunban (inférieure)Plaque de butée (plaque coudée)Coussin d'appui (glissière) Roulement (base) Roulement (mâchoire mobile)Arbre de vibration dynamiqueSiège de réglage de la mâchoire mobileSiège de roulement à rouleaux” Fer glissant ”RessortBielleCoquille de palier excentriqueArbre excentriqueSiège de la coquille de palier excentrique (sur le bloc-moteur)Mâchoire mobileArbre de la mâchoire mobileDalle de la mâchoire mobile | acier au manganèse, acier au manganèse, acier au manganèse, fonte G35, G45, fonte G35, fonte G35, alliage de Babbitt G35, alliage de Babbitt G45, G35, G45, alliage de Babbitt ou acier | 1~31-33-41~31~36~1224-4824-48729636~48 729612~24180-24036~48180~24024~36180180 6~12 | 44223 Groupe 1Groupe 1Groupe 11 21i1 ensemble 111 | 1~31~33-41-3162-32-324241236636624~3663636 | Type de pendule composéType de pendule composéType de pendule simpleType de pendule simpleType de pendule simpleType de pendule simpleType de pendule simpleType de pendule simpleType de pendule simple |
| 6 |
Méthodes de réparation
Lors du fonctionnement d’un concasseur à mâchoires, diverses pièces sont soumises à l’usure sous l’effet du frottement. Les pièces les plus exposées à l’usure et à la détérioration sont la mâchoire mobile, la mâchoire fixe, la garniture plate supérieure, la garniture plate inférieure, la plaque d’articulation, le siège de support (bloc coulissant), les roulements à rouleaux ou les paliers lisses, les ressorts, etc. Cependant, en raison de l'usure liée à une utilisation à long terme ou d'accidents entraînant une usure prématurée et des dommages, certaines pièces et certains composants tels que la mâchoire oscillante, l'arbre de la mâchoire oscillante, l'arbre excentrique, la bielle, les paliers excentriques, les paliers de la mâchoire oscillante, le siège de réglage (base du siège de support), le logement de roulement, la poulie à courroie trapézoïdale et le volant d’inertie, ainsi que le châssis, peuvent également nécessiter des réparations afin de garantir leur bon fonctionnement.
Parmi les facteurs influant sur l'usure prématurée et l'endommagement des pièces du concasseur, on peut citer : la conception et la qualité de fabrication des pièces ; les propriétés physiques et mécaniques du minerai à concasser ; le rapport de concassage du minerai ; le matériau des pièces ; la qualité de l'installation ; la qualité de l'exploitation et de la maintenance ; et le fait de ne pas effectuer les réparations en temps opportun. Le remplacement et la réparation de plusieurs composants principaux sont décrits en détail ci-dessous.
2.8.2.1 Démontage du concasseur à mâchoires
L'intervention de réparation la plus courante sur un concasseur à mâchoires consiste à remplacer la plaque d'articulation. Sur un concasseur équipé d'une bielle intégrée, pour retirer la plaque d'articulation, il faut d'abord dévisser les boulons de la plaque de fixation, couper le tuyau de graissage, puis suspendre la plaque d'articulation à un crochet de grue ou à un autre dispositif de levage. Ce n’est qu’alors que le ressort situé à l’une des extrémités de la tige de traction horizontale peut être desserré, la mâchoire mobile tirée vers la mâchoire fixe et la plaque d’articulation retirée. Si la plaque d’articulation arrière doit être retirée, la bielle, ainsi que la plaque d’articulation avant et la mâchoire mobile, doivent être tirées vers l’extérieur pour permettre le retrait de la plaque d’articulation arrière.
En règle générale, un câble métallique est passé à travers une ouverture dans la fondation, et un treuil manuel spécialement conçu pour retirer la plaque d'articulation est utilisé pour éloigner la mâchoire oscillante, ou la mâchoire oscillante ainsi que la bielle, de la paroi avant du concasseur. Avant de tirer, la bielle doit être placée dans sa position la plus basse. Lorsque la bielle se trouve dans cette position, l'ouverture de décharge est à son maximum.
Une fois la plaque de commutation retirée, le tuyau fin de lubrification et le tuyau d'eau de refroidissement sont sectionnés. La bielle est soutenue par le dessous à l'aide d'un support, puis le chapeau de bielle est retiré avant de pouvoir extraire la bielle.
L'arbre principal du concasseur doit être démonté en même temps que la poulie à courroie trapézoïdale et le volant d'inertie. Déplacez le moteur électrique (avec sa poulie) le long du rail de guidage pour le rapprocher le plus possible du concasseur, puis retirez les courroies trapézoïdales. Soulevez ensuite l'arbre à l'aide d'une grue.
Pour démonter la mâchoire pivotante, il faut d'abord couper le tuyau de graissage, démonter la tige de traction, retirer le capuchon de roulement, puis extraire la mâchoire pivotante à l'aide d'une grue ou d'un autre équipement de levage.
2.8.2.2 Remplacement des revêtements de concasseur
La plaque de mâchoire fixe (plaque dentée), la plaque de mâchoire oscillante (plaque dentée) et les plaques latérales (plaques de protection) du concasseur sont les pièces les plus sujettes à l'usure. L'usure entraîne un grossissement de la granulométrie du produit. Au début de l'usure, les plaques dentées peuvent être retournées pour continuer à être utilisées, ou les pièces supérieures et inférieures peuvent être interverties. Cependant, lorsque l'usure atteint une certaine limite, de nouvelles garnitures doivent être installées.
L'usure des revêtements de la mâchoire fixe et de la mâchoire mobile se produit principalement dans les parties centrale et inférieure. Lorsque la hauteur des dents a diminué de 3/5, il est nécessaire de remplacer les revêtements.
La face arrière des garnitures doit être usinée grossièrement. Lors du montage, le contact avec le corps du châssis et le corps de la mâchoire doit être parfait ; il ne doit y avoir ni déformation ni jeu. Si nécessaire, effectuez un contrôle ponctuel ou rectifiez à l’aide d’une meule émeri pour obtenir une surface plane. Lors du montage de la plaque à dents de la mâchoire pivotante, alignez d’abord la plaque à dents, soudez chaque plaque d’acier de support sur le corps de la mâchoire, puis, une fois la cale supérieure serrée, l’écart entre la cale et la surface du corps de la mâchoire doit être maintenu entre 10 et 20 mm. Lors du montage de la plaque dentée fixe, vérifiez d’abord l’état d’usure de la barre d’arrêt située dans la partie inférieure de la paroi avant du châssis ; l’extrémité de la garniture doit être correctement en contact avec la barre d’arrêt. Lorsque les garnitures latérales sont usées à hauteur de 2/5, elles doivent également être remplacées par des neuves.
2.8.2.3 Réparation de la mâchoire pivotante
Les réparations de la mâchoire oscillante d'un concasseur à mâchoires à pendule composé concernent généralement les fissures, les cassures, l'usure et le désalignement de l'alésage du roulement, l'usure ou le gauchissement de la rainure du siège d'appui, le desserrage des vis de fixation, etc.
(1) Réparation des fissures. En cours de fonctionnement, des fissures apparaissent souvent au milieu et dans la partie inférieure de la mâchoire pivotante. La procédure de réparation de ces fissures est la suivante :
(2) Réparation des bris. Après une utilisation prolongée ou à la suite d'accidents imprévus, la mâchoire pivotante peut parfois se casser. L'expérience a montré qu'une mâchoire pivotante cassée peut être entièrement réparée et réutilisée en recourant à des techniques de soudage adaptées.
En cas de rupture d'une mâchoire pivotante, on opte généralement pour une soudure en “ X ”, avec une rainure à 45° de chaque côté. Avant le soudage, il est préférable d’ajouter des barres de fixation temporaires (soudées en place) afin d’éviter toute déformation due aux variations de température pendant le soudage, de sorte que les dimensions après soudage correspondent aux exigences d’origine avant la rupture.
(3) Réparation de l'alésage d'un roulement usé. Il arrive parfois que, suite à une mauvaise installation ou à un usinage non conforme, l'alésage du roulement de la mâchoire pivotante se déforme et perde sa circularité après une certaine période d'utilisation. Il existe généralement deux méthodes pour réparer un alésage de roulement usé :
(4) Réparation d'une rainure de siège d'appui usée ou déformée. Il existe deux méthodes pour réparer une rainure de siège de support usée ou déformée :
Après réparation, l'écart de non-parallélisme entre l'axe de la rainure du siège de support et l'axe de l'arbre excentrique ne doit pas dépasser 0,2 mm.
(5) Réparation des filetages de vis de raccordement endommagés.
2.8.2.4 Réparation de l'arbre de la mâchoire oscillante
Sur un concasseur à mâchoires à pendule composé, le tourillon de l'arbre de la mâchoire oscillante doit être réparé lorsque l'usure atteint les niveaux suivants : ovalité supérieure à 0,05 mm ; conicité supérieure à 0,04 mm ; irrégularité de surface supérieure à 0,04 mm.
Méthodes de réparation du tourillon d'arbre :
(1) Si la résistance le permet, usiner le tourillon usé, puis monter un manchon afin de rétablir les cotes d'ajustement d'origine. Épaisseur du manchon : 4 à 6 mm ; on peut opter pour un ajustement D/gc.
(2) À l'aide de techniques appropriées, renforcer le tourillon usé par soudage à l'arc électrique, puis l'usiner afin de rétablir les cotes d'ajustement d'origine (cette méthode ne s'applique qu'aux tourillons d'arbre situés sur la partie du corps).
(3) Si les conditions le permettent, recourir au soudage par vibration ou à la projection de métal pour réparer et rétablir les cotes d'ajustage d'origine.
2.8.2.5 Réparation de l'arbre excentrique
Sur un concasseur à mâchoires à pendule simple, l'arbre excentrique doit être réparé lorsque l'usure atteint les niveaux suivants : ovalité supérieure à 0,10–0,15 mm ; conicité supérieure à 0,08–0,12 mm ; irrégularité de surface supérieure à 0,10–0,12 mm.
Méthodes de réparation :
(1) En fonction de son état d'usure, l'arbre peut être usiné sur un tour puis raclé. Après réparation, le diamètre du tourillon sera légèrement inférieur à la cote d'ajustement d'origine ; dans ce cas, il convient de fabriquer de nouveaux paliers lisses adaptés.
(2) Dans certains cas particuliers, à condition que la résistance le permette (par exemple, pour des tourillons fortement endommagés), le tourillon d'origine peut être usiné et un manchon peut être monté afin de rétablir les cotes d'ajustement d'origine. L'épaisseur du manchon est comprise entre 5 et 6 mm ; on peut opter pour un ajustement D/gc.
(3) Si les conditions le permettent, recourir au soudage par vibration ou à la projection de métal pour réparer et rétablir les cotes d'ajustage d'origine.
2.8.2.6 Réparation des paliers lisses de l'arbre excentrique
La réparation d'un roulement est généralement déterminée par le jeu supérieur et la valeur limite de la déformation géométrique. Si le roulement ne présente pas d'usure locale importante mais que le jeu supérieur a augmenté, il est possible de retirer des cales pour ajuster ce jeu. Toutefois, lorsque l’usure dépasse la limite générale spécifiée (0,251 TP3T du diamètre du tourillon), ou lorsque l’usure locale est importante et qu’il y a des fissures sur une grande surface ou des écaillages (détachements), une réparation immédiate est nécessaire. Méthodes de réparation :
(1) Pour les défauts localisés, il est possible de procéder à une réparation et à un usinage in situ, notamment en cas de défaut de circularité, d’ovalité, de petites fissures ou d’écaillage localisé. La méthode la plus simple consiste à utiliser le soudage au gaz pour recharger la zone usée, puis à procéder à un raclage manuel ou à un usinage. Cette technique est rapide, pratique et généralement fiable (il est préférable d’utiliser le métal Babbitt d’origine pour la rechargement).
(2) Procéder à une refonte complète ou à une surépaisseur par couches successives au moyen d'un soudage au gaz. Si l'épaisseur du palier est supérieure à 10 mm, procéder à une refonte ; si elle est inférieure à 10 mm, procéder à une surépaisseur par couches successives au moyen d'un soudage au gaz. L'épaisseur obtenue après surépaisseur doit être d'au moins 4 mm, après quoi l'usinage peut être effectué.
Après le raclage, le jeu radial du roulement excentrique doit être compris entre 0,10% et 0,13% du diamètre du tourillon, le jeu latéral entre 0,15%à 0,20% du diamètre du tourillon, l’angle de contact compris entre 75° et 90°, la surface de contact d’au moins 60% et les points de contact répartis de manière uniforme.
Lorsque le diamètre du tourillon de l'arbre excentrique est compris entre 200 et 350 mm, l'épaisseur des cales servant à régler le jeu du roulement doit être comprise entre 1,8 et 2,50 mm, l'épaisseur d'usure admissible de la coquille de roulement (pour un ajustement donné) est comprise entre 1,5 et 2,3 mm, et l'épaisseur du revêtement du roulement est comprise entre 9 et 15 mm.
2.8.2.7 Réparation du châssis
Après de nombreuses années de fonctionnement, le châssis d'un concasseur à mâchoires peut parfois présenter des fissures localisées, une usure importante au niveau des zones d'appui des roulements, un élargissement ou une déformation des trous de boulons de fixation, ainsi qu'un désalignement des faces d'accouplement du châssis démontable. Ces défauts doivent être réparés.
(1) Réparation des fissures. Les fissures dans le châssis apparaissent souvent aux endroits soumis à des charges importantes ou à des concentrations de contraintes, ainsi qu’au niveau des défauts de moulage d’origine. La méthode et la procédure de réparation spécifiques peuvent s’appliquer à la réparation des fissures dans la mâchoire pivotante.
(2) Réparation des zones d'appui des roulements usées ou endommagées. Dans certains cas, une utilisation, un entretien ou une inspection inadéquats peuvent entraîner une usure importante, voire des dommages, au niveau des zones d'appui des roulements du châssis. Si ces dommages ne sont pas réparés rapidement, le fonctionnement normal de l'équipement s'en trouvera affecté. Méthodes de réparation :
(3) Réparation des trous de boulons de fixation élargis, usés ou déformés.
(4) Réparation des surfaces d'assemblage du châssis mal alignées. Il arrive parfois que, suite à une utilisation prolongée et à un entretien insuffisant, les surfaces d'appui au niveau du raccordement d'un châssis amovible s'usent et se désalignent, ce qui nécessite une réparation.
Tout d'abord, conformément aux cotes indiquées sur le plan de conception d'origine, inspectez et mesurez le châssis désaligné afin de déterminer l'ampleur exacte du désalignement. Ensuite, procédez à un rechargement par soudage à l'arc électrique selon les cotes d'usinage requises, puis planez la pièce pour rétablir les cotes d'ajustement d'origine. Une fois la réparation effectuée, les entraxes des roulements doivent respecter les exigences de conception d'origine.
2.8.2.8 Réparation de la bielle
En cours de fonctionnement, si la bielle présente des fissures, une rupture, un alésage de palier usé, une rainure de siège d'appui usée ou déformée, ou encore des vis de fixation endommagées, elle doit être réparée sans délai. L'expérience a montré que même en cas de défaillance majeure, telle que des fissures dans la partie inférieure de la bielle, voire une rupture, la bielle peut généralement être remise en service si des techniques de réparation appropriées sont mises en œuvre.
Les fissures ou les ruptures de la bielle se produisent généralement dans sa partie inférieure. Les méthodes de réparation couramment utilisées sont le soudage direct et le soudage avec plaque de renfort. Le soudage direct est relativement simple et convient aux fissures petites, moyennes, courtes et peu profondes. Le soudage avec plaque de renfort est plus complexe, mais offre des résultats fiables ; il convient aux fissures et aux ruptures importantes, longues et profondes.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian