
Molino de bandeja húmeda
1. Descripción general del producto: El molino de bandeja húmeda, también conocido como el molino de borde…

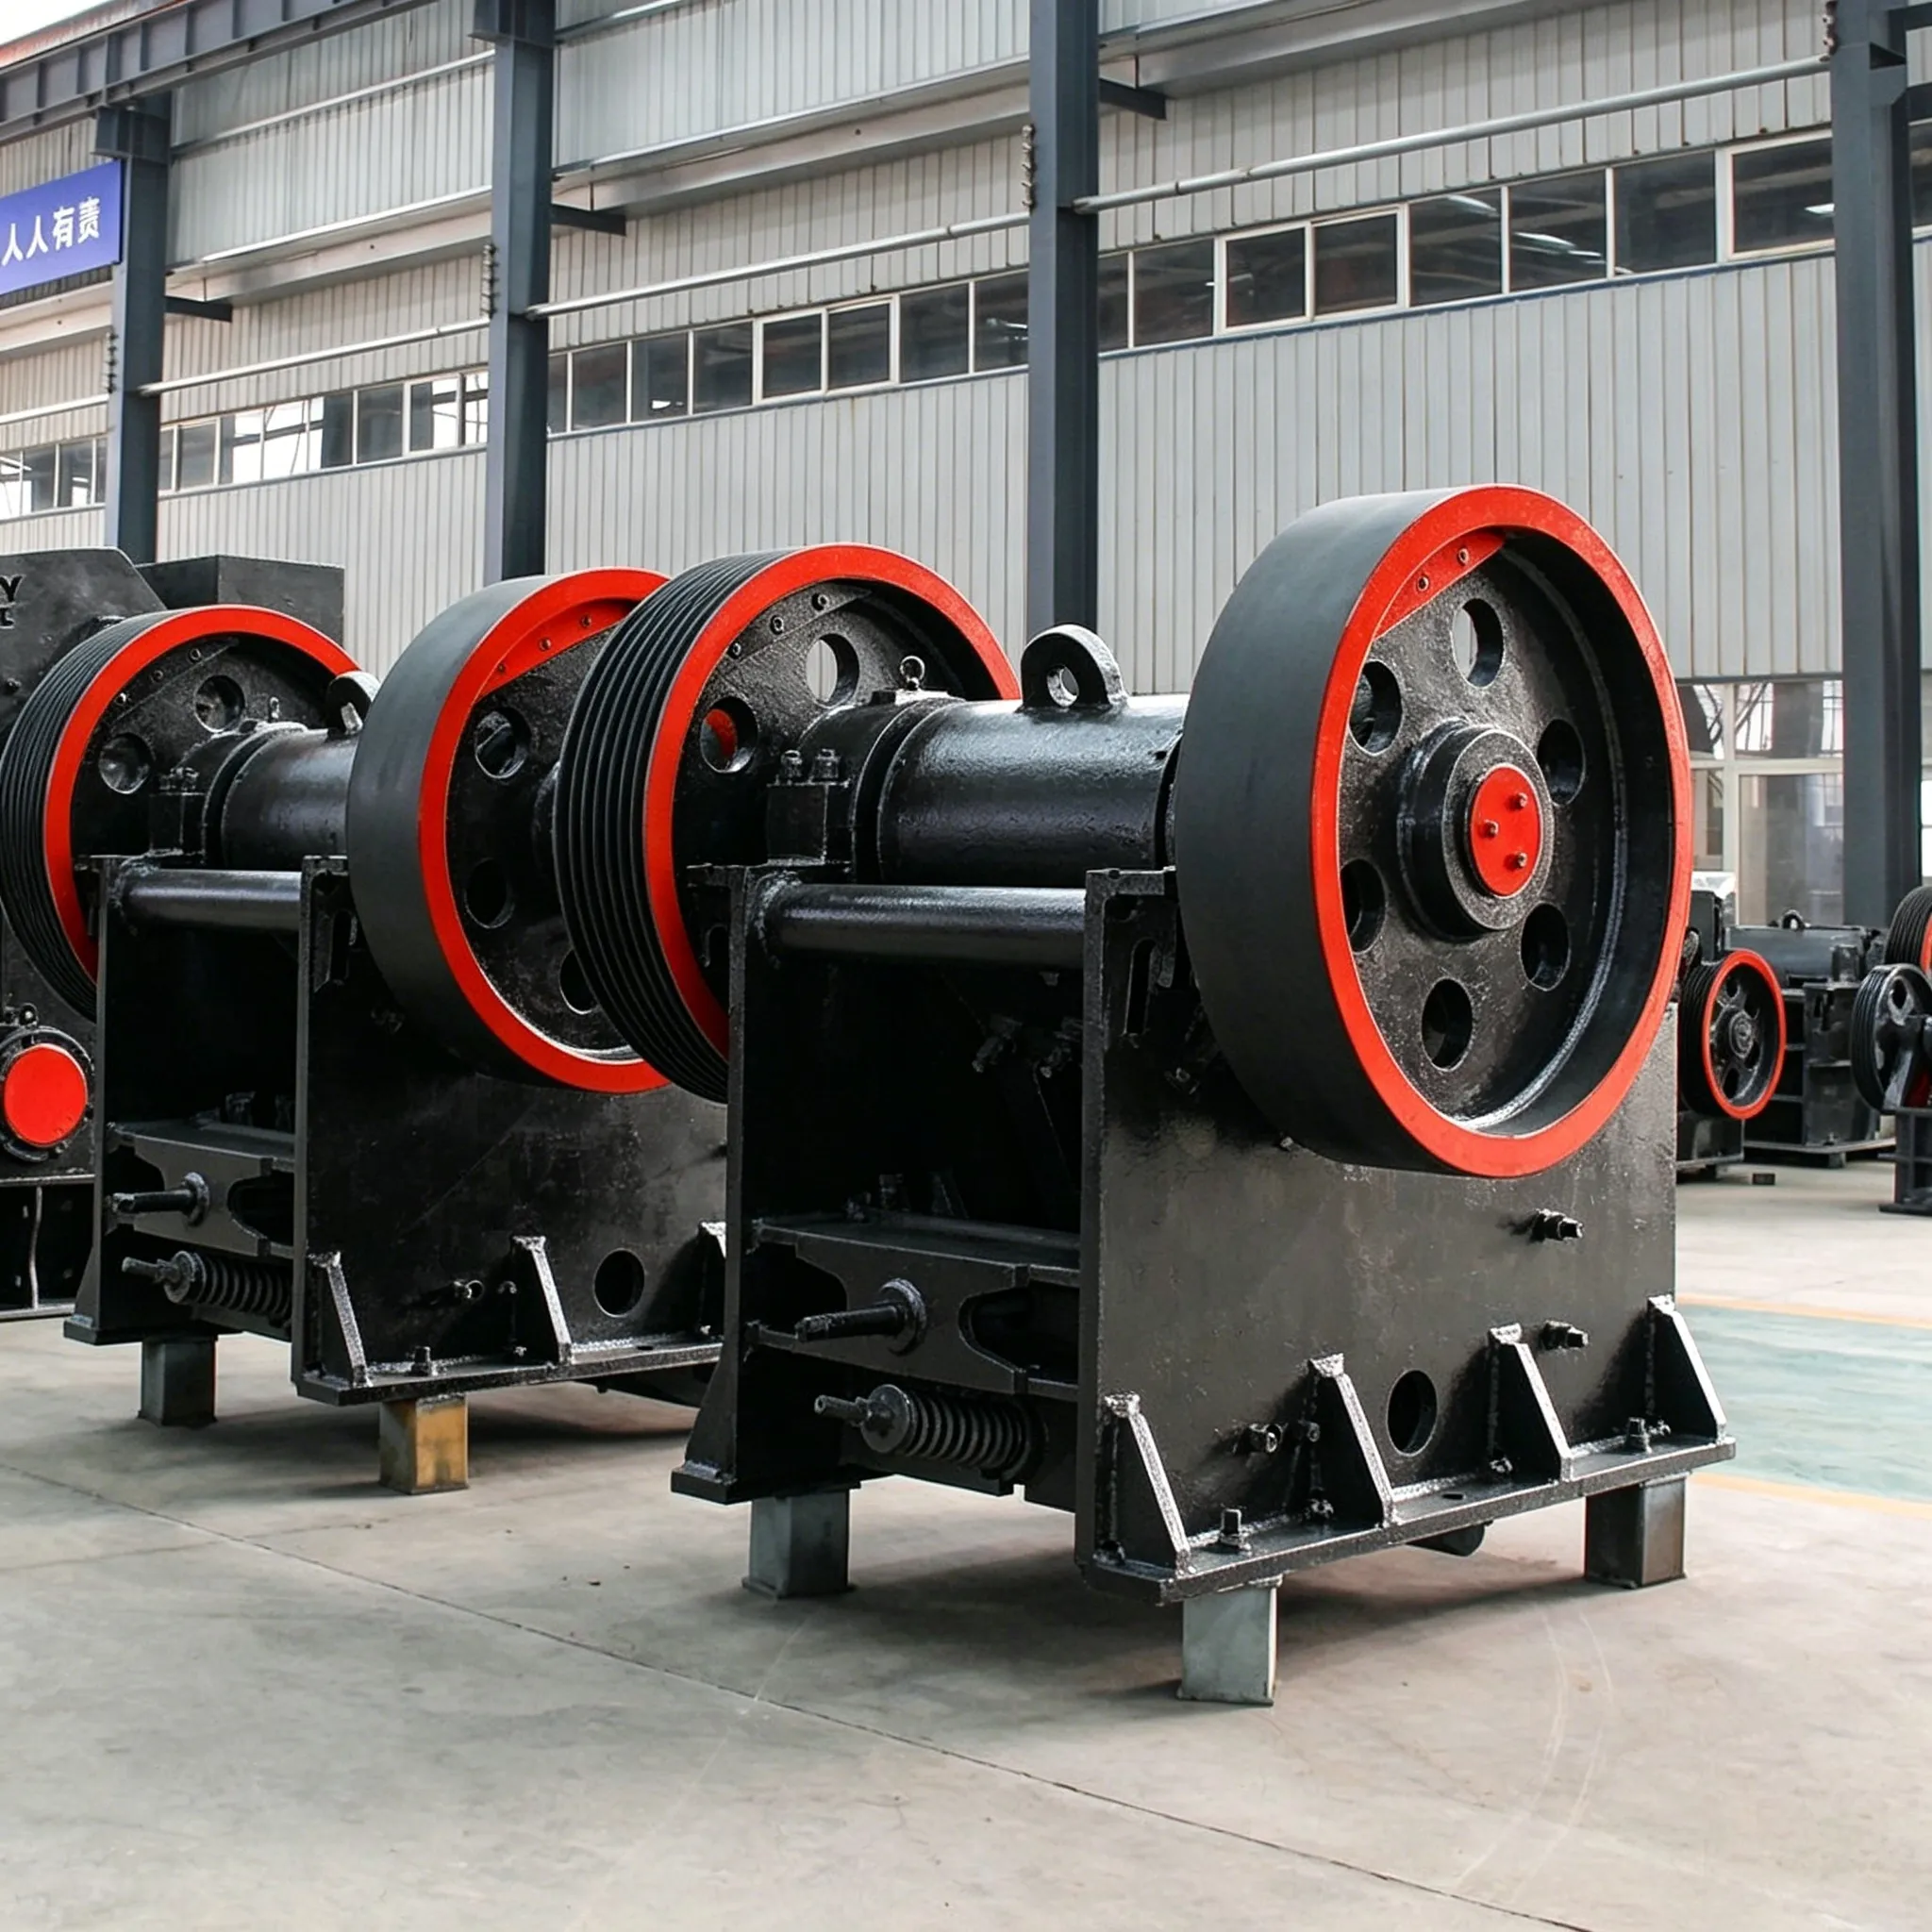
Para garantizar que la trituradora funcione de forma eficiente, es imprescindible seguir al pie de la letra los procedimientos de mantenimiento. Un mantenimiento deficiente acelerará el desgaste de los componentes de la trituradora, lo que dará lugar a reparaciones no programadas o de emergencia. Por lo tanto, la detección y reparación oportunas de las piezas desgastadas constituyen una medida importante para aumentar la productividad de la máquina.
Para prolongar la vida útil de las piezas, durante el mantenimiento deben utilizarse materiales adecuados a las condiciones de trabajo; deben respetarse estrictamente los requisitos técnicos indicados en los planos; deben realizarse reparaciones cuidadosas y un montaje preciso; las superficies de fricción de las piezas deben protegerse adecuadamente; deben aplicarse prácticas de trabajo limpias; y debe llevarse a cabo de forma eficaz el mantenimiento planificado.
2.8.1 Alcance del mantenimiento
El mantenimiento programado de las trituradoras de mandíbulas se divide, por lo general, en tres categorías: reparaciones menores, reparaciones intermedias y reparaciones mayores.
Las reparaciones menores e intermedias son los principales métodos de mantenimiento. Mediante estas reparaciones, se garantiza el buen funcionamiento del equipo entre reparaciones mayores y se determina el alcance de los trabajos para la siguiente reparación mayor. Los intervalos entre reparaciones que se indican a continuación se calculan sobre la base de tres turnos al día.
Reparación menor Incluye principalmente: la inspección y reparación del dispositivo de ajuste, el ajuste de la abertura de descarga; la sustitución de los revestimientos y las placas de palanca desgastados; la reparación y sustitución de piezas de la transmisión; la limpieza de los distintos componentes de la trituradora; el cambio del aceite lubricante; la reparación y el ajuste del sistema de lubricación, etc.
La periodicidad de las reparaciones menores depende del estado de funcionamiento del equipo y suele oscilar entre medio mes y un mes.
Reparación intermedia Incluye principalmente: todos los trabajos propios de una reparación menor. Además, comprende la sustitución de placas de palanca desgastadas, casquillos de cojinetes, varillas de tracción y camisas; así como la inspección, el torneado, el rectificado y la refundición de los casquillos de cojinetes del eje excéntrico, de los casquillos de cojinetes de la cabeza de la biela y de los casquillos de cojinetes de la mandíbula oscilante, etc.
El intervalo entre dos revisiones intermedias depende del estado de desgaste de los casquillos de los cojinetes principales, de los casquillos de los cojinetes de cabeza de biela y de los casquillos de los cojinetes de la mandíbula oscilante; por lo general, es de una vez al año.
Reparación importante Incluye principalmente: todos los trabajos propios de una reparación intermedia. Además, comprende la sustitución o el rectificado del eje excéntrico y del eje de la mandíbula oscilante de la trituradora; la repostura del metal Babbitt en la parte superior de la biela; la sustitución y restauración de todas las piezas y componentes desgastados; la alineación de toda la trituradora; y la aplicación de mejoras técnicas.
El intervalo entre dos reparaciones importantes depende principalmente del estado de desgaste del eje excéntrico y del eje de la mandíbula oscilante; por lo general, es de unos cuatro años.
En la actualidad, la mayoría de las reparaciones de las trituradoras se llevan a cabo sustituyendo conjuntos completos, es decir, mediante el método de reparación por componentes. Este método requiere que la planta de concentración disponga de todos los componentes de la trituradora. Durante la reparación, los conjuntos desgastados simplemente se retiran y se sustituyen por otros nuevos. En comparación con la sustitución de piezas individuales, este método reduce significativamente el tiempo de inactividad de la máquina, lo que aumenta la tasa de funcionamiento de la trituradora.
Al poner en marcha el sistema de pre-reparación de componentes, cada trituradora de mandíbulas de la planta de concentración deberá disponer de las piezas indicadas en la tabla 2-9 (esta tabla es meramente orientativa; cada planta deberá establecer sus propias normas en función de las condiciones reales).
Tabla 2-9: Vida útil general de las piezas de la trituradora de mandíbulas sujetas a un desgaste rápido (El contenido de la tabla no figura en el texto original)
| Nombre de la pieza | material | Vida útil / mes | Cantidad mínima de reserva por unidad | Ciclo de mantenimiento/mes | observación |
| Placa de revestimiento móvil. Placa de revestimiento fija. Placa de revestimiento plana (superior). Pingcunban (inferior). Placa de empuje (placa acodada). Almohadilla de apoyo (deslizador). Rodamiento (base). Rodamiento (mandíbula móvil) Eje de vibración dinámica Asiento de ajuste de la mandíbula móvil Asiento del rodamiento de rodillos ”Hierro deslizante” Resorte Biela Cáscara del cojinete excéntrico Eje excéntrico Asiento de la cáscara del cojinete excéntrico (en el bloque del motor) Mandíbula móvil Eje de la mandíbula móvil Baldosa de la mandíbula móvil | acero al manganeso, acero al manganeso, acero al manganeso, hierro fundido G35, G45, hierro fundido G35, hierro fundido G35, G35, metal de Babbitt, G45, metal de Babbitt, G35, G45, metal de Babbitt o acero | 1~31-33-41~31~36~1224-4824-48729636~48 729612~24180-24036~48180~24024~36180180 6~12 | 44223 Grupo 1Grupo 1Grupo 11 21i1 conjunto 111 | 1~31~33-41-3162-32-324241236636624~3663636 | Tipo de péndulo compuesto. Péndulo compuesto. Tipo de péndulo simple. Tipo de péndulo simple. Tipo de péndulo simple. Tipo de péndulo simple. Tipo de péndulo simple. Tipo de péndulo simple. Tipo de péndulo simple. |
| 6 |
Métodos de reparación
Durante el funcionamiento de una trituradora de mandíbulas, diversas piezas se ven sometidas a desgaste por la acción de la fricción. Las piezas que se desgastan y consumen con mayor facilidad son la placa de mandíbula móvil, la placa de mandíbula fija, el revestimiento plano superior, el revestimiento plano inferior, la placa de articulación, el asiento de apoyo (bloque deslizante), los rodamientos o cojinetes deslizantes, los resortes, etc. Sin embargo, debido al desgaste operativo a largo plazo o a accidentes que provocan un desgaste y daños prematuros, piezas y componentes como la mandíbula oscilante, el eje de la mandíbula oscilante, el eje excéntrico, la biela, los cojinetes excéntricos, los cojinetes de la mandíbula oscilante, el asiento de ajuste (base del asiento de apoyo), la carcasa del cojinete de rodillos, la polea de correa trapezoidal y el volante, así como el bastidor, también pueden necesitar reparación para garantizar su correcto funcionamiento.
Entre los factores que influyen en el desgaste prematuro y el deterioro de las piezas de la trituradora se incluyen: el diseño y la calidad de fabricación de las piezas; las propiedades físicas y mecánicas del mineral que se tritura; la relación de trituración del mineral; el material de las piezas; la calidad de la instalación; la calidad del funcionamiento y el mantenimiento; y la falta de reparaciones oportunas. A continuación se describe detalladamente la sustitución y reparación de varios componentes principales.
2.8.2.1 Desmontaje de la trituradora de mandíbulas
La reparación más habitual en una trituradora de mandíbulas es la sustitución de la placa de articulación. En el caso de una trituradora con biela integrada, para retirar la placa de articulación hay que desenroscar primero los pernos de la placa de sujeción, cortar el tubo de lubricación con grasa y colgar la placa de articulación de un gancho de grúa u otro dispositivo de elevación. Solo entonces se puede aflojar el muelle situado en un extremo de la barra de tracción horizontal, tirar de la mandíbula oscilante hacia la mandíbula fija y retirar la placa de articulación. Si se va a retirar la placa de articulación trasera, se debe tirar de la biela junto con la placa de articulación delantera y la mandíbula oscilante para extraer la placa de articulación trasera.
Por lo general, se pasa un cable metálico a través de una abertura en los cimientos y se utiliza un cabrestante manual, diseñado específicamente para retirar la placa de articulación, con el fin de tirar de la mandíbula oscilante —o de esta junto con la biela— alejándola de la pared frontal de la trituradora. Antes de tirar, la biela debe colocarse en su posición más baja. Con la biela en esta posición, la abertura de descarga alcanza su máxima amplitud.
Una vez retirada la placa de conmutación, se cortan el tubo delgado de lubricación con aceite y el tubo de agua de refrigeración. La biela se sostiene desde abajo con un soporte y, a continuación, se retira la tapa de la biela antes de poder extraerla.
Se debe desmontar el eje principal de la trituradora junto con la polea de la correa trapezoidal y el volante. Desplace el motor eléctrico (junto con su polea) a lo largo del carril deslizante lo más cerca posible de la trituradora y retire las correas trapezoidales. A continuación, levante el eje con una grúa.
Para desmontar la mandíbula oscilante, primero hay que cortar el tubo de lubricación con grasa, desmontar la varilla de tracción, retirar la tapa del cojinete y, a continuación, extraer la mandíbula oscilante con una grúa u otro equipo de elevación.
2.8.2.2 Sustitución de los revestimientos de la trituradora
El revestimiento de la mandíbula fija (placa dentada), el revestimiento de la mandíbula oscilante (placa dentada) y los revestimientos laterales (placas protectoras) de la trituradora son las piezas que se desgastan con mayor facilidad. El desgaste provoca que el tamaño del producto sea más grueso. En la fase inicial del desgaste, las placas dentadas pueden darse la vuelta para seguir utilizándolas, o bien pueden intercambiarse las piezas superior e inferior. Sin embargo, cuando el desgaste alcanza un cierto límite, es necesario instalar revestimientos nuevos.
El desgaste de los revestimientos de la mandíbula fija y de la mandíbula oscilante se produce principalmente en las partes central e inferior. Cuando la altura de los dientes se ha desgastado en 3/5, es necesario colocar revestimientos nuevos.
La superficie posterior de los revestimientos debe estar mecanizada de forma aproximada. Durante el montaje, el contacto con el cuerpo del bastidor y el cuerpo de la mordaza debe ser bueno; no debe haber deformaciones ni quedar partes suspendidas en el aire. Si es necesario, realizar una comprobación puntual o rectificar con una muela de esmeril para nivelar. Al montar la placa dentada de la mandíbula oscilante, alinear primero la placa dentada, soldar cada placa de acero de soporte al cuerpo de la mandíbula y, una vez apretada la cuña superior, mantener una holgura de entre 10 y 20 mm entre la cuña y la superficie del cuerpo de la mandíbula. Al montar la placa dentada fija, compruebe primero el estado de desgaste de la barra de tope situada en la parte inferior de la pared frontal del bastidor; el extremo del revestimiento debe estar en contacto adecuado con la barra de tope. Cuando los revestimientos laterales se hayan desgastado en una proporción de 2/5, también deberán sustituirse por otros nuevos.
2.8.2.3 Reparación de la mandíbula oscilante
Las reparaciones de la mandíbula oscilante de una trituradora de mandíbulas de péndulo compuesto suelen consistir en subsanar grietas, roturas, desgaste y desalineación del orificio del cojinete, desgaste o desviación de la ranura del asiento de apoyo, aflojamiento de los tornillos de unión, etc.
(1) Reparación de grietas. Durante el funcionamiento, suelen aparecer grietas en la mandíbula oscilante, sobre todo en las partes central e inferior. El procedimiento de reparación de las grietas es el siguiente:
(2) Reparación de roturas. Tras un funcionamiento prolongado o en caso de accidentes repentinos, la mandíbula oscilante puede romperse en ocasiones. La experiencia ha demostrado que una mandíbula oscilante rota puede repararse por completo y volver a utilizarse si se emplean las técnicas de soldadura adecuadas.
En el caso de una mandíbula oscilante rota, se suele optar por una soldadura en forma de “X”, con una ranura de 45° a cada lado. Antes de soldar, es recomendable añadir barras de fijación provisionales (soldadas en su sitio) para garantizar que no se produzcan deformaciones debidas a los cambios de temperatura durante la soldadura, de modo que las dimensiones tras la soldadura cumplan los requisitos originales previos a la rotura.
(3) Reparación del orificio del cojinete desgastado. En ocasiones, debido a una instalación incorrecta o a un mecanizado defectuoso, el orificio del cojinete de la mandíbula oscilante se desgasta y pierde su forma circular tras un cierto tiempo de uso. Por lo general, existen dos métodos para reparar un orificio de cojinete desgastado:
(4) Reparación de la ranura del asiento de apoyo desgastada o deformada. Existen dos métodos para reparar una ranura del asiento de apoyo desgastada o deformada:
Tras la reparación, la desviación de no paralelismo entre la línea central de la ranura del asiento de apoyo y la línea central del eje excéntrico no deberá superar los 0,2 mm.
(5) Reparación de roscas de tornillos de unión estropeadas.
2.8.2.4 Reparación del eje de la mandíbula oscilante
En el caso de una trituradora de mandíbulas de péndulo compuesto, el muñón del eje de la mandíbula oscilante debe repararse cuando el desgaste alcance los siguientes niveles: ovalidad superior a 0,05 mm; conicidad superior a 0,04 mm; irregularidad de la superficie superior a 0,04 mm.
Métodos de reparación del muñón del eje:
(1) Si la resistencia lo permite, mecanice el muñón desgastado y, a continuación, coloque un manguito para restablecer las dimensiones de ajuste originales. El espesor del manguito debe ser de 4 a 6 mm; se puede elegir un ajuste D/gc.
(2) Mediante las medidas técnicas adecuadas, reforzar el muñón desgastado mediante soldadura por arco eléctrico y, a continuación, mecanizarlo para restablecer las dimensiones de ajuste originales (este método solo es aplicable a los muñones de los ejes situados en la parte del cuerpo).
(3) Si las condiciones lo permiten, utilice soldadura por vibración o pulverización de metal para reparar y restablecer las dimensiones de ajuste originales.
2.8.2.5 Reparación del eje excéntrico
En el caso de una trituradora de mandíbulas de péndulo simple, el eje excéntrico debe repararse cuando el desgaste alcance los siguientes niveles: ovalidad superior a 0,10–0,15 mm; conicidad superior a 0,08–0,12 mm; irregularidad de la superficie superior a 0,10–0,12 mm.
Métodos de reparación:
(1) En función del estado de desgaste, el eje puede mecanizarse en un torno y rascarse. Tras la reparación, el diámetro del muñón será ligeramente inferior a la cota de ajuste original; en este caso, deberán fabricarse nuevos cojinetes deslizantes que se adapten a él.
(2) En casos especiales, siempre que la resistencia lo permita (por ejemplo, en el caso de muñones muy dañados), se puede mecanizar el muñón original y colocar un manguito para restablecer las dimensiones de ajuste originales. El espesor del manguito es de 5-6 mm; se puede seleccionar un ajuste D/gc.
(3) Si las condiciones lo permiten, utilice soldadura por vibración o pulverización de metal para reparar y restablecer las dimensiones de ajuste originales.
2.8.2.6 Reparación de los cojinetes deslizantes del eje excéntrico
La reparación de un cojinete viene determinada, por lo general, por la holgura superior y el valor límite de la alteración de la forma geométrica. Si el cojinete no presenta un desgaste local grave, pero la holgura superior ha aumentado, se pueden retirar las cuñas para ajustar dicha holgura. Sin embargo, cuando el desgaste supera el límite general especificado (0,25% del diámetro del muñón), o cuando el desgaste local es grave y hay grietas o desprendimientos en una superficie extensa, es necesaria una reparación inmediata. Métodos de reparación:
(1) En el caso de defectos localizados, se pueden realizar reparaciones y mecanizados in situ, como por ejemplo en casos de falta de circularidad, ovalidad, pequeñas grietas o desprendimientos localizados. El método más sencillo consiste en utilizar soldadura con gas para reponer la zona desgastada, seguido de un raspado manual o mecanizado. Este procedimiento es rápido, práctico y, en general, fiable (es preferible utilizar el material original de metal Babbitt para la reposición).
(2) Realizar una fundición completa o un recubrimiento por capas mediante soldadura con gas. Si el espesor del cojinete es superior a 10 mm, realizar una fundición completa; si es inferior a 10 mm, aplicar un recubrimiento por capas mediante soldadura con gas. El espesor del recubrimiento debe ser de al menos 4 mm, tras lo cual se podrá proceder al mecanizado.
Tras el raspado, la holgura radial del cojinete excéntrico debe ser de 0,10%–0,13% del diámetro del muñón, la holgura lateral de 0,15%–0,20% del diámetro del muñón, el ángulo de contacto de 75°–90°, el área de contacto no inferior a 60% y los puntos de contacto distribuidos uniformemente.
Cuando el diámetro del muñón del eje excéntrico es de 200–350 mm, el espesor de las cuñas para ajustar la holgura del cojinete debe ser de 1,8 a 2,50 mm, el espesor de desgaste admisible de la carcasa del cojinete (en referencia a un ajuste) es de 1,5 a 2,3 mm, y el espesor del revestimiento del cojinete es de 9 a 15 mm.
2.8.2.7 Reparación del bastidor
Tras muchos años de funcionamiento, el bastidor de una trituradora de mandíbulas puede presentar en ocasiones grietas localizadas, un desgaste severo en las zonas de apoyo de los cojinetes, el ensanchamiento o la deformación de los orificios de los pernos de unión y una desalineación de las superficies de acoplamiento del bastidor desmontable. Estos defectos deben repararse.
(1) Reparación de grietas. Las grietas en el bastidor suelen aparecer en puntos sometidos a cargas elevadas o a concentraciones de tensión, así como en defectos de fundición originales. El método y el procedimiento de reparación específicos pueden referirse a la reparación de grietas en la mandíbula oscilante.
(2) Reparación de las zonas de apoyo de los cojinetes desgastadas o dañadas. En algunos casos concretos, debido a un uso, mantenimiento o inspección inadecuados, pueden producirse un desgaste grave o incluso daños en las zonas de apoyo de los cojinetes del bastidor. Si no se reparan con prontitud, el funcionamiento normal del equipo se verá afectado. Métodos de reparación:
(3) Reparación de los orificios de los pernos de unión que estén agrandados, desgastados o deformados.
(4) Reparación de las superficies de acoplamiento del bastidor que estén desalineadas. En ocasiones, debido a un funcionamiento prolongado y a un mantenimiento inadecuado, las superficies de contacto en la unión de un bastidor desmontable pueden desgastarse y desalinearse, lo que requiere una reparación.
En primer lugar, de acuerdo con las dimensiones del plano de diseño original, inspeccione y mida el bastidor desalineado para determinar el grado exacto de desalineación. A continuación, realice un relleno mediante soldadura por arco eléctrico según las dimensiones de mecanizado requeridas y cepille la superficie para restablecer las dimensiones de ajuste originales. Tras la reparación, las distancias entre ejes de los cojinetes deben cumplir los requisitos del diseño original.
2.8.2.8 Reparación de la biela
Durante el funcionamiento, si la biela presenta grietas, roturas, desgaste en el orificio del cojinete, desgaste o desviación en la ranura del asiento de apoyo, o tornillos de fijación desgastados, debe repararse sin demora. La experiencia ha demostrado que, incluso en casos de averías graves, como grietas en la parte inferior de la biela o incluso roturas, si se adoptan las técnicas de reparación adecuadas, la biela suele poder volver a ponerse en servicio.
Las grietas o roturas de la biela suelen producirse en su parte inferior. Los métodos de reparación específicos que se utilizan habitualmente son la soldadura directa y la soldadura con placa de refuerzo. La soldadura directa es relativamente sencilla y adecuada para grietas pequeñas, medianas, cortas y poco profundas. La soldadura con placa de refuerzo es más compleja, pero ofrece resultados fiables y resulta adecuada para grietas grandes, largas y profundas, así como para roturas.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian