Почему фрезы большого диаметра обладают более высокой производительностью, чем фрезы малого диаметра?
Почему фрезы большого диаметра обладают более высокой производительностью, чем фрезы малого диаметра?
19 июля 2026 года
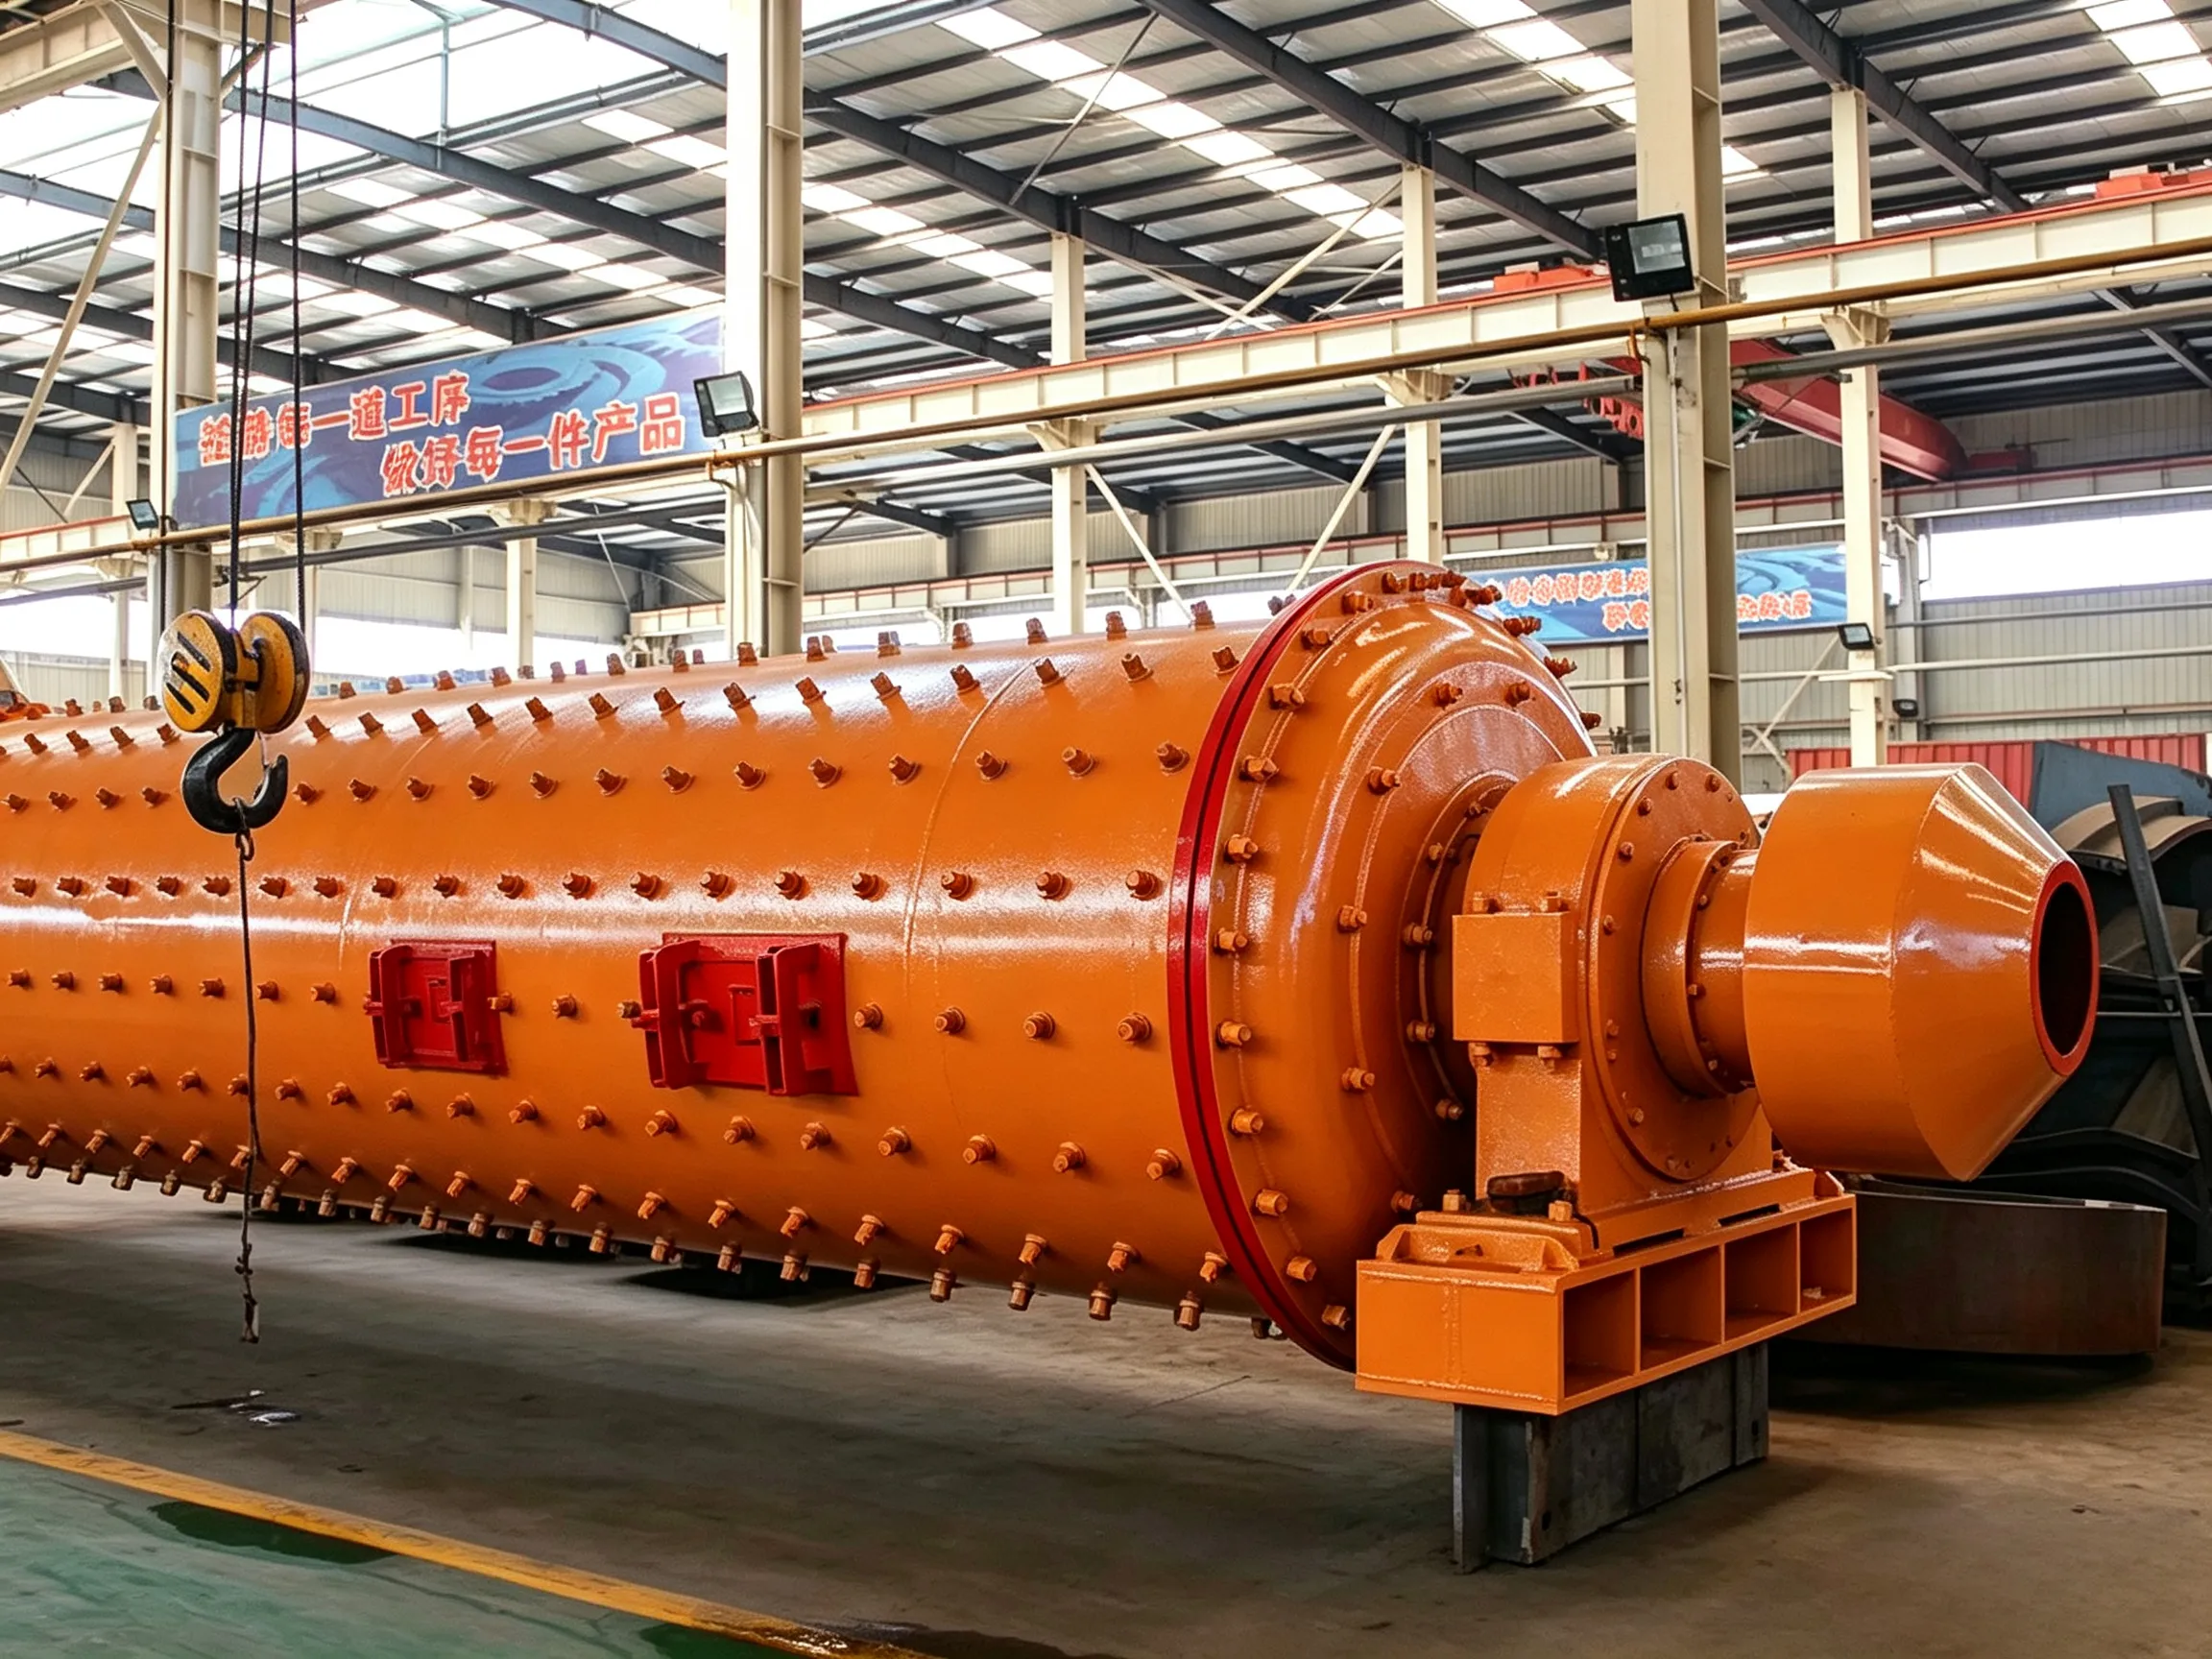
Более высокая эффективность производства на станах большого диаметра объясняется не только тем, что они “больше по размеру и вмещают больше материала”. Существуют глубокие механика измельчения и динамика потока причины этого. Основные причины можно свести к следующим пяти аспектам:
1. Более высокая энергия дробления (большая сила дробления)
Рабочая скорость мельницы, как правило, устанавливается на уровне 65%–85% от критической скорости (скорость вращения примерно постоянна). При такой скорости высота, на которую поднимаются измельчающие тела, составляет прямо пропорционально эффективному диаметру D мельницы.
Формула: Максимальная высота падения H размера измельчающих тел почти линейно зависит от диаметра D.
Фактический эффект: Чем больше диаметр, тем выше поднимаются измельчающие тела и тем больше их конечная скорость при ударе. Энергия разрушения при однократном ударе (E=mgh) намного превосходит производительность небольшой мельницы. Твердые крупнозернистые частицы мельница большого диаметра может измельчить “за один раз”, тогда как небольшая мельница вынуждена прибегать к многократному измельчению, что, естественно, менее эффективно.
2. Увеличение доли эффективной рабочей зоны “слоя сжатия” (основной принцип)
Это основные теоретические положения для повышения эффективности крупных мельниц (теория сжатия слоев).
Во время работы мельницы измельчающие тела не вращаются как единая масса. Вместо этого они образуют “водопадообразное” слоистое расположение: самый внешний слой движется вместе с корпусом (поднимающийся слой), самый внутренний слой движется центростремительно (опускающийся слой), и средний слой (слой сжатия) вызывает интенсивное сжатие, трение и удары между абразивными частицами — это и есть фактическая рабочая зона, в которой происходит измельчение.
Ключевой момент: Толщина этого слоя эффективного сжатия составляет по сути, постоянная величина и не растёт линейно с увеличением диаметра валка.
Заключение: В мельнице малого диаметра этот эффективный слой составляет относительно небольшую долю от общего объема загрузки. В мельнице большого диаметра доля внутренней неэффективной зоны скольжения уменьшается, и процентная доля эффективной рабочей зоны по объему значительно увеличивается, что приводит к значительно более эффективному использованию энергии.
3. Относительно низкие потери, связанные с “краевым эффектом”
Слой измельчающих тел, расположенный ближе всего к футеровке корпуса (внешний слой), вынужден вращаться вместе с корпусом, при этом относительное перемещение в этом слое относительно невелико, поэтому его измельчающее действие слабое — это “зона низкой эффективности” или “мёртвая зона”.”
На толщину этой зоны с низким КПД влияют структура облицовки и коэффициент трения, при этом она в значительной степени не зависит от диаметра.
В небольшом прокатном стане зона низкой производительности занимает значительную часть поперечного сечения. В крупном прокатном стане эта доля составляет значительно меньше, что означает меньшее бесполезное потребление энергии и более высокую долю полезной мощности.
4. Оптимизация пропускной способности материала и распределения слоя
Более плавная разрядка: Площадь выхода у торцевой крышки увеличивается пропорционально квадрату диаметра, благодаря чему производительность по переработке материала увеличивается в несколько раз. Мельница менее подвержена “перенасыщению”, а скорость потока материала можно регулировать более гибко.
Эффект классификации: На крупных мельницах с соответствующим соотношением длины к диаметру распределение материала по поперечному сечению является более равномерным. Мелкие частицы могут выводиться быстрее, что снижает “избыточное измельчение” (т. е. мелкие частицы, соответствующие требованиям, которые не выводятся своевременно, продолжают занимать пространство в мельнице и потреблять энергию). Это увеличивает выход готовой продукции в единицу времени.
5. Более низкое удельное энергопотребление (кВт·ч/т)
С макроэкономической точки зрения:
У мельниц небольшого размера (например, Φ1,83 м) соотношение площади поверхности оболочки к объему велико, поэтому потери на отвод тепла выше. Кроме того, соотношение собственного веса мельницы (измельчающие элементы + футеровка) к объему переработанного материала относительно высоко.
Крупные мельницы (например, с диаметром ≥Φ4,2 м) получают выгоду от эффекта масштаба. Их удельное потребление энергии (кВт·ч/т) значительно ниже, чем у небольших мельниц. Несмотря на то что в них помещается больше измельчающих тел, производительность на тонну измельчающих тел значительно выше.
Краткая сравнительная таблица:
Аспект
Фреза малого диаметра
Фреза большого диаметра
Ударная сила дробления
Небольшая высота падения, небольшая сила удара
При большой высоте падения сила удара возрастает во много раз
Доля эффективной рабочей зоны
Слой сжатия составляет небольшую долю; обширная неэффективная зона
На долю слоя сжатия приходится значительная часть; высокая эффективность использования энергии
Потери, связанные с краевым эффектом
Зона с низким КПД занимает значительную долю; наблюдаются значительные потери
Зона с низким КПД занимает небольшую долю; потери относительно невелики
Чрезмерное шлифование
Медленная разрядка, склонность к чрезмерному измельчению
Быстрая разгрузка, однородный размер частиц продукта
Удельное потребление электроэнергии (кВт·ч/т)
Относительно высокий
Значительно ниже
Практическое примечание: Хотя крупные мельницы более эффективны, “больше” не всегда означает «лучше». Когда диаметр превышает определённый предел (например, ≥Φ5,0 м), рост производительности на единицу мощности, как правило, вступает в «зону насыщения» из-за усиления центробежных сил и межслойного скольжения. Именно поэтому основные диаметры крупных цементных мельниц, представленных в настоящее время на рынке, в основном сосредоточены в диапазоне от Φ4,2 м до Φ5,0 м.





 English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian