
Механическая дробилка SAM
Механическая дробилка SAM Механическая дробилка SAM, в которой использованы технологии из Японии и Германии,…

Согласно соответствующим источникам, химический состав керамического бисквита следующий: SiO₂ 59,57%–72,5%, Al₂O₃ 21,5%–32,53%, CaO 0,18%–1,98%, MgO 1,16%–1,89%, Fe₂O₃ 0,11%–1,11%, TiO₂ 0,01%–0,11%, K₂O 1,21%–3,78%, Na₂O 0,47%–2,04%. Существует множество видов строительной керамики, которую можно разделить на известковую и магнезиевую керамику в зависимости от химического состава. Поскольку распространенные горные породы, входящие в состав хвостов, как правило, обладают основными свойствами, необходимыми для использования в качестве наполнителей или флюсов в керамических массах, можно производить керамику с хорошими эксплуатационными характеристиками за счет грамотного проектирования, адаптированного к различным производственным процессам и видам продукции.
Бывший Южный институт металлургии (ныне Университет науки и технологий провинции Цзянси) провёл эксперименты по изготовлению керамики с использованием отходов редкоземельных металлов, смешанных с отходами вольфрама. Использованные вольфрамовые хвосты были получены из хвостохранилища на юге провинции Цзянси. Доля металлических минералов вольфрама в хвостах очень мала; большую часть составляют неметаллические минералы, в основном кварц и полевой шпат, а также флюорит, гранат и т. д., с высокой массовой долей SiO₂. Использованные отходы редкоземельных руд были получены из южной части провинции Цзянси и характеризовались высокими массовыми долями SiO₂ и Al₂O₃. Основные химические составы этих двух видов отходов приведены соответственно в таблицах 5-13 и 5-14.
Таблица 5-13. Основной химический состав определённого вида вольфрамовых хвостов (%)
| Химический компонент | SiO₂ | Al₂O₃ | Fe₂O₃ | MnO | MgO | CaO | K₂O | Na₂O | TiO₂ | P₂O₅ | S |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Массовая доля | 83.51 | 5.46 | 1.54 | 0.93 | 0.23 | 1.55 | 0.34 | 0.30 | 0.05 | 0.29 | 0.79 |
Таблица 5-14. Основной химический состав отходов добычи определённого редкоземельного металла (%)
| Химический компонент | SiO₂ | Al₂O₃ | Fe₂O₃ | MgO | CaO | K₂O | Na₂O | TiO₂ |
|---|---|---|---|---|---|---|---|---|
| Массовая доля | 49.6 | 30.96 | 2.85 | 0.7 | — | 3.77 | 0.18 | 0.20 |
Данные, приведенные в таблицах 5-13 и 5-14, показывают, что химический состав хвостов очень схож с химическим составом керамического заготовки, поэтому их можно переработать в керамическое сырье с превосходными эксплуатационными характеристиками.
Эксперименты по подбору состава показывают, что оптимальным является смесь редкоземельных отходов 65%–70% и вольфрамовых отходов 35%–30%.
Процесс производства показан на рисунке 5-9.
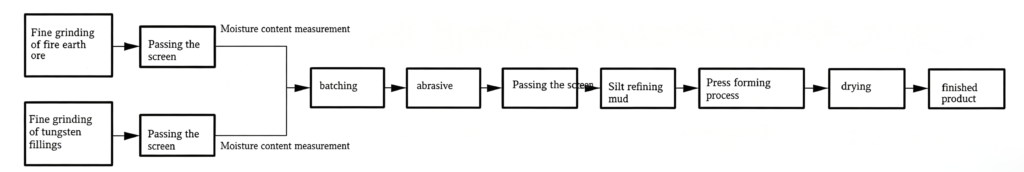
Рисунок 5-9. Производственный процесс
Температура обжига в процессе составляет 1100–1130 °C, при этом коэффициент успешности обжига превышает 90%. Полученные керамические заготовки имеют гладкую поверхность, ярко выраженный стеклянный блеск, тёмно-красный цвет, звонкий звук и высокую прочность. Данный процесс в полной мере использует взаимодополняемость составов вольфрамовых и редкоземельных хвостов, а также окрашивающий эффект определённых элементов в редкоземельных хвостах, что позволяет достичь высокого показателя успешности обжига. Эта технология открывает эффективный путь для разработки и утилизации хвостов.
Чэнь Жуйвэнь и другие сотрудники Провинциальной базы развития технологий керамической промышленности провинции Фуцзянь провели исследование по производству керамики с глазурью, полученной методом «смены печи», с использованием хвостов золотодобывающего рудника Шуанцишань в провинции Фуцзянь. Ключевыми технологиями производства керамики с цветной глазурью из золотых хвостов являются разработка рецептуры цветной глазури и технологический процесс. Сырьем для цветной керамической глазури служат в основном обогащённые золотые хвосты (с массовыми долями: полевой шпат 36%–37%, каолин 15%–17%, кварц 24%–26%, доломит 14%–16%, оксид железа 5%–6%), дополненное соответствующими количествами минералов, придающих цвет (таких как Fe₂O₃, MnO₂), либо непосредственно с использованием исходных микроэлементов в минералах, таких как оксид железа, ильменит марганца, золото, серебро, вольфрам и т. д., в качестве красящих (цветообразующих) веществ. Для обеспечения стабильности физических свойств корпуса, глазури и шликера используются вспомогательные сырьевые материалы, такие как глина Юнань, промытый ил фарфоровой глины Дапиншань и чёрный ил Чжанчжоу. Массовое соотношение сырья на основе оксидов металлов на каждые 100 весовых частей цветной глазури составляет: Fe₂O₃ 4–6,5, K₂O+Na₂O 3–5, CaO+MgO 7–11. Количество добавок отходов в оболочку может достигать 20%–30%, а в глазури — даже 50%–85%. Диапазон температур обжига составляет 1100–1250 °C, при этом различные атмосферы обжига дают разные эффекты на поверхности глазури.
(1) Технологический процесс: просеивание золотых хвостов → выдержка → дозирование → мокрое измельчение в шаровой мельнице → просеивание → удаление железа → подача в резервуар для шлама → двухмембранный шламовый насос → просеивание → удаление железа → выдержка → литье из шлама → сушка и обрезка (в резерве).
(2) Технологический процесс глазурования: просеивание золотосодержащих отходов (325 меш) → выдержка → дозирование → измельчение в шаровой мельнице → просеивание → глазурование → обжиг → готовая продукция.
(3) Параметры технологического процесса: степень измельчения шлама: остаток на сите с ячейками 200 меш (0,074 мм) 1,0%–1,8%; общая усадка (сушка + обжиг) 12,5%–13,5%; прочность в сухом состоянии 2,45 МПа.
(4) Параметры технологического процесса приготовления глазурной суспензии: степень измельчения глазурной суспензии: остаток на сите с ячейками 200 меш — 0,05%–0,1%; относительная плотность глазурной суспензии — 1,70–1,75; методы нанесения глазури: распыление и погружение; температура обжига глазури: 1210±10 °C; толщина глазури: 0,7–1,0 мм.
(5) Режим обжига: Обжиг осуществляется в энергосберегающей туннельной печи с широким сечением при температуре обжига 1200–1230 °C. В связи с наличием в сырье значительного количества органических веществ и карбонатов скорость нагрева на начальном этапе должна быть относительно низкой. Вблизи температуры плавления глазури требуется более длительное время выдержки для обеспечения глянцевой поверхности глазури.
Различные виды художественной керамики с глазурью типа «килн-чейндж», изготовленные с использованием золотых отходов, отличаются насыщенными и яркими цветами, а также блестящей и гладкой поверхностью глазури, что позволяет в полной мере создавать художественную керамику с глазурью типа «килн-чейндж» высокого художественного качества. Поскольку золотые хвосты способствуют спеканию, температура обжига керамических изделий с глазурью типа «килн-чейндж» снижается на 50–80 °C по сравнению с традиционными методами, что позволяет сократить энергопотребление при производстве керамики и обеспечивает значительные экономические и социальные выгоды.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian