
SAM Mekanik Kırıcı
SAM Mekanik Kırıcı SAM Mekanik Kırıcı, Japonya ve Almanya’dan gelen teknolojileri bir araya getirerek,…

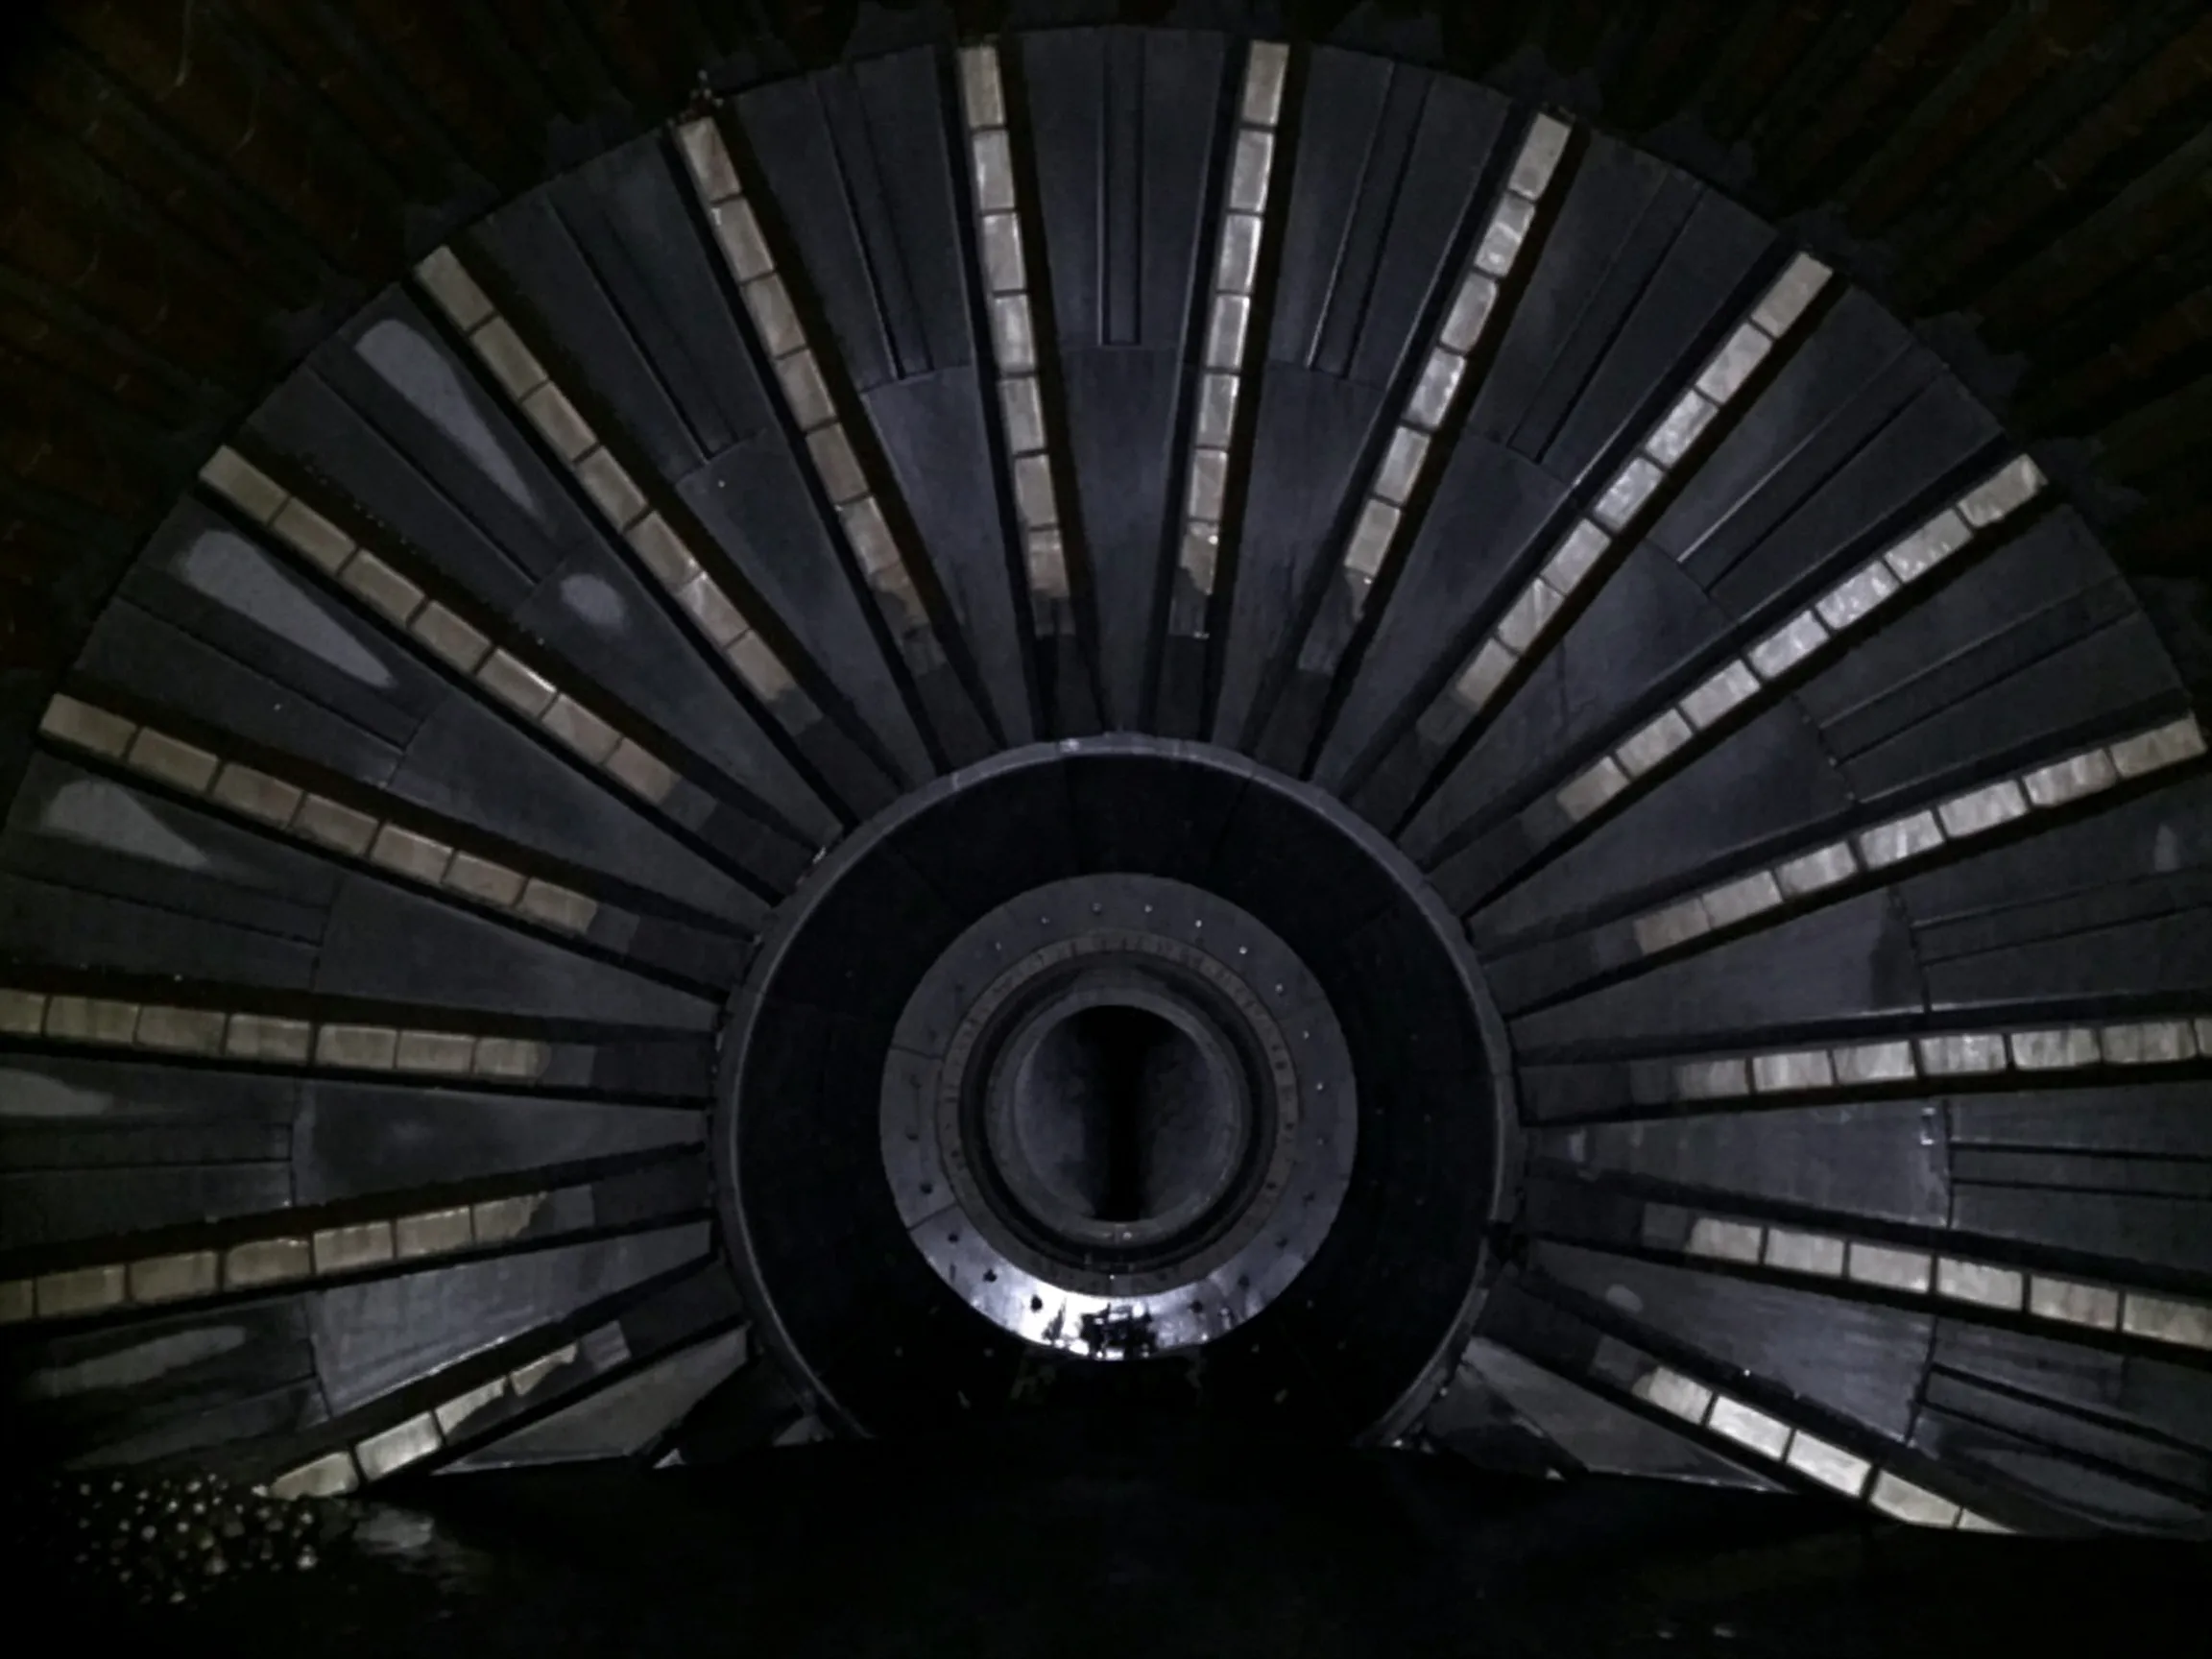
Kauçuk Astarlar
Başlangıçta, değirmen astarlarının çoğu metalik malzemelerden (yüksek manganezli çelik gibi) imal ediliyordu. Ancak, kauçuk malzemelerin hizmet ömrü ve ekonomiklik açısından sunduğu avantajlar nedeniyle kauçuk astarlar ortaya çıktı (Şekil 5-19’da gösterildiği gibi). 1921 yılında piyasaya sürüldüklerinden bu yana, kauçuk astarlar yaygın olarak kullanılmaya başlanmıştır. Kauçuk astarların ilk kullanımının 1921 yılında, ilk kauçuk astar setinin bir ikincil bilyalı değirmen (1,2 m × 6,1 m, yani 4 ft × 20 ft) boyutlarında, Amerika Birleşik Devletleri’ndeki Nippissing Altın Madeni’nde. O zamandan beri, kauçuk astarlar için çok sayıda patent ve değirmen astarı olarak kauçuk malzemelerin kullanıldığı endüstriyel denemeler ortaya çıkmıştır, ancak kauçuk astarların gerçek anlamda ticarileşmesi 1960'ların başında gerçekleşmiştir. Günümüzde kauçuk astarlar, ikincil öğütme ve yeniden öğütme işlemlerinde yaygın olarak kullanılmaktadır. Birincil değirmenlerde metal (çelik) astarlar hâlâ baskın olsa da, kauçuk astarlar son 20 yıl içinde birincil değirmen sektöründe de önemli ilerlemeler kaydetmiştir. Çubuk değirmenleri lastik astarlar için özellikle uygun değildir; çünkü çubuk uçları lastik astarları yırtma eğilimindedir.

Şekil 5-19 Kauçuk astarlar
Kauçuk kaplamaların aşınması da darbe, aşındırıcı aşınma ve korozyonun birleşiminden kaynaklanır. Bu faktörlerden herhangi birinde meydana gelen değişiklikler, kauçuk kaplamanın aşınmasını önemli ölçüde etkiler. Kauçuk kaplamaların aşınma direnci mekanizması, çelik kaplamalardan tamamen farklıdır; en büyük ve en belirgin fark sertliktir. Sertlik sayesinde aşınmaya direnen çelik kaplamaların aksine, kauçuk kaplamalar darbe hızı düşük olduğunda yalnızca elastik deformasyona uğrar ve aşındırıcı parçacıkları saptırır. Kauçuk kaplamalar bir kuvvete maruz kaldıklarında deforme olurlar, ancak kuvvet ortadan kalktığında şekillerini geri kazanırlar; böylece yırtılma veya aşınmayı önlerken aynı zamanda darbe enerjisini de emerler. Buna karşılık, çelik malzemeler plastik deformasyona uğrar ve bu da aşınmaya yol açar. Ancak, darbe kuvveti çok büyük veya darbe hızı çok yüksek olduğunda (örn. > 9 m/s), kauçuk malzemelerin aşınması keskin bir şekilde artar ve genellikle yırtılma arızasına neden olur. Bir diğer fark ise mukavemettir. Kauçuk astarlar, aşağıdaki koşullar altında çelik astarlara göre yırtılmaya daha yatkındır: (1) aşırı yüksek temas basıncı; (2) keskin noktalarda yoğunlaşan kuvvet; (3) kauçuk astarın kenarlarında ve köşelerinde aşırı ekstrüzyon. Bu durum, kauçuk malzemelerin sınırlı mukavemetinden kaynaklanır ve sonuç olarak kauçuk astarların hızlı aşınmasına yol açar. Farklı çelik bilyelerin çarpma açısı da kauçuk astarların aşınmasını büyük ölçüde etkiler. 90°'lik bir çarpma açısında aşınma minimum düzeydedir; çarpma açısı 30°'ye düştüğünde aşınma yaklaşık 40 kat artar; 15°'de ise yaklaşık 130 kat artabilir. 50°–70° çarpma açılarında, kauçuk ve çelik astarların performansı benzerdir; 70°–90° aralığında ise kauçuk astarlar, çelik astarlara göre daha iyi darbe direncine sahiptir. Kauçuk malzemelerin çekme mukavemeti ve yırtılma direnci, kauçuk astarların performansı açısından belirleyici faktörlerdir; çünkü bu iki faktör, kauçuk astarların yorulma direncinde kilit bir rol oynar.
Aşırı öğütme kuvvetlerinin söz konusu olduğu birincil öğütme işlemlerinde kauçuk astarların kullanımı, kauçuk astarların aşınma oranının çok yüksek olması nedeniyle sorunlu olmaya devam etmektedir. Daha kalın kauçuk kullanıldığında bile, astar ömrünün makul bir seviyeye çıkarılması hâlâ zordur. Her ne kadar ton başına cevher için astar malzeme maliyeti kauçuk ve çelik astarlar arasında benzer olsa da, bu tür durumlarda kauçuk astarların kısa ömrü sık bakım gerektirir ve bu da kauçuk astarları ekonomik olmayan bir seçenek haline getirir.
Bununla birlikte, kauçuk astarlar ikincil öğütme uygulamaları için son derece uygundur. Nispeten ince kauçuk kullanıldığında bile, ömürleri hala kabul edilebilir bir hizmet aralığı içindedir. Özel olarak tasarlanmış moleküler yapılara sahip kauçuk malzemeler, aşınma direncini daha da artırmış ve bakım nedeniyle oluşan duruş sürelerini azaltmıştır. Mevcut kauçuk malzeme tasarım verilerine dayanarak, artık her madenin kendine özgü koşullarına ve gereksinimlerine özel olarak kauçuk astarlar tasarlanabilmekte, böylece ihtiyaçlar karşılanmakta ve ekonomik verimlilik artırılmaktadır.
Mevcut öğütme işlemlerinde, cevherin sertliği değirmenin metal astarlarının sertliğine yaklaşırsa veya bunu aşarsa, kauçuk bazlı malzemeler değerlendirilebilir veya denenebilir. Kauçuk astarlar, daha iyi ekonomik verim, daha düşük astar malzeme maliyetleri ve daha yüksek tesis çalışma süresi sağlayabilir [49].
Değirmen astarları için uygun bir kauçuk veya sentetik kauçuk malzemesi, 500%–600% uzama oranına sahip olmalıdır; yani kopmadan 5–6 kat gerilebilir. Çekme mukavemeti ise yaklaşık 20 MPa (3000 psi) olmalıdır. Üçüncü önemli özellik ise sertliktir; bu değer Shore A 55–70 aralığında olmalıdır. Değirmen astarları için kullanılan kauçuk genellikle doğal ve sentetik kauçuğun bir karışımıdır. Bazı durumlarda tamamen sentetik de olabilir. Genellikle doğal kauçuk, sentetik kauçuk, ilave kimyasallar ve dolgu maddelerinin oranları bir bileşik oluşturur. Her kauçuk astar üreticisinin kendine özgü bir bileşimi ve tasarımı vardır.
Kauçuk astarların hâlâ birçok dezavantajı bulunmaktadır: (1) Bu astarlar, flotasyon reaktiflerinin doğrudan değirmene eklendiği uygulamalar için uygun değildir; zira bu reaktifler kauçuğun özelliklerini bozabilir. (2) Ayrıca 80 °C'yi aşan sıcaklıklar için de uygun değildir; sıcaklık 85 °C'yi aştığında kauçuk kademeli olarak elastikiyetini kaybeder ve bu da aşınmanın hızlanmasına yol açar. 100 °C'de kauçuk astarların aşınması, 50 °C'deki aşınmaya kıyasla 5–6 kat artar. Kauçuk ısıyı kolayca dağıtamadığı için, kauçuk astarlar genellikle ıslak değirmenlerde kullanılır. (3) Genellikle çelik astarlardan daha kalındırlar; bu da değirmenin etkin öğütme hacmini veya öğütme kapasitesini azaltır. Bu etki, küçük değirmenler için önemli olabilir. (4) Çelik bilye çapı 80 mm'yi geçmemelidir. (5) Öğütme ortamı (çelik bilyeler) tüketimi artabilir. Kauçuk astarların, Ni-Hard dökme demir astarlara kıyasla öğütme ortamı tüketimini artırdığı bildirilmiştir. (6) Kauçuk astar kullanan bilyalı değirmenler genellikle daha küçük besleme boyutu gerektirir (tipik olarak cevher özelliklerine bağlı olarak 15 mm’yi geçmez). Bu dezavantajların bazılarının özel kauçuk formülasyonları ile aşılabileceğini belirtmek önemlidir. Kauçuk astarlar, tasarım açısından da çelik astarlardan farklılık gösterir.
Özetle, kauçuk astarlar çoğu yeniden öğütme işleminde çelik astarların yerini almıştır. Kauçuk astarlar, uzun ömür, öğütülen malzemenin sertliğinden bağımsız aşınma mekanizmaları, hafiflik, kolay ve hızlı montaj ile gürültü azaltma gibi avantajlara sahiptir. Kauçuk astarların aşınma direnci, aşındırıcı parçacıkların çarpması veya parçacıkların yüzeye bastırılması durumunda kesilmeden veya yırtılmadan elastik kalma yeteneklerine bağlıdır. Ancak, çelik astarların yerine kauçuk astarlar kullanıldığında, öğütme ortamı (çelik bilyeler) tüketiminin arttığı, verimin ise düştüğü sıklıkla gözlemlenmektedir. Bunun nedeni, kauçuk astarların çelik astarlardan daha kalın olması ve öğütme alanında daha fazla yer kaplamasıdır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian