
Broyeur à anneaux ultrafin
Présentation du broyeur à rouleaux annulaires ultrafin Le broyeur à rouleaux annulaires ultrafin KXHGM…

Revêtements en caoutchouc
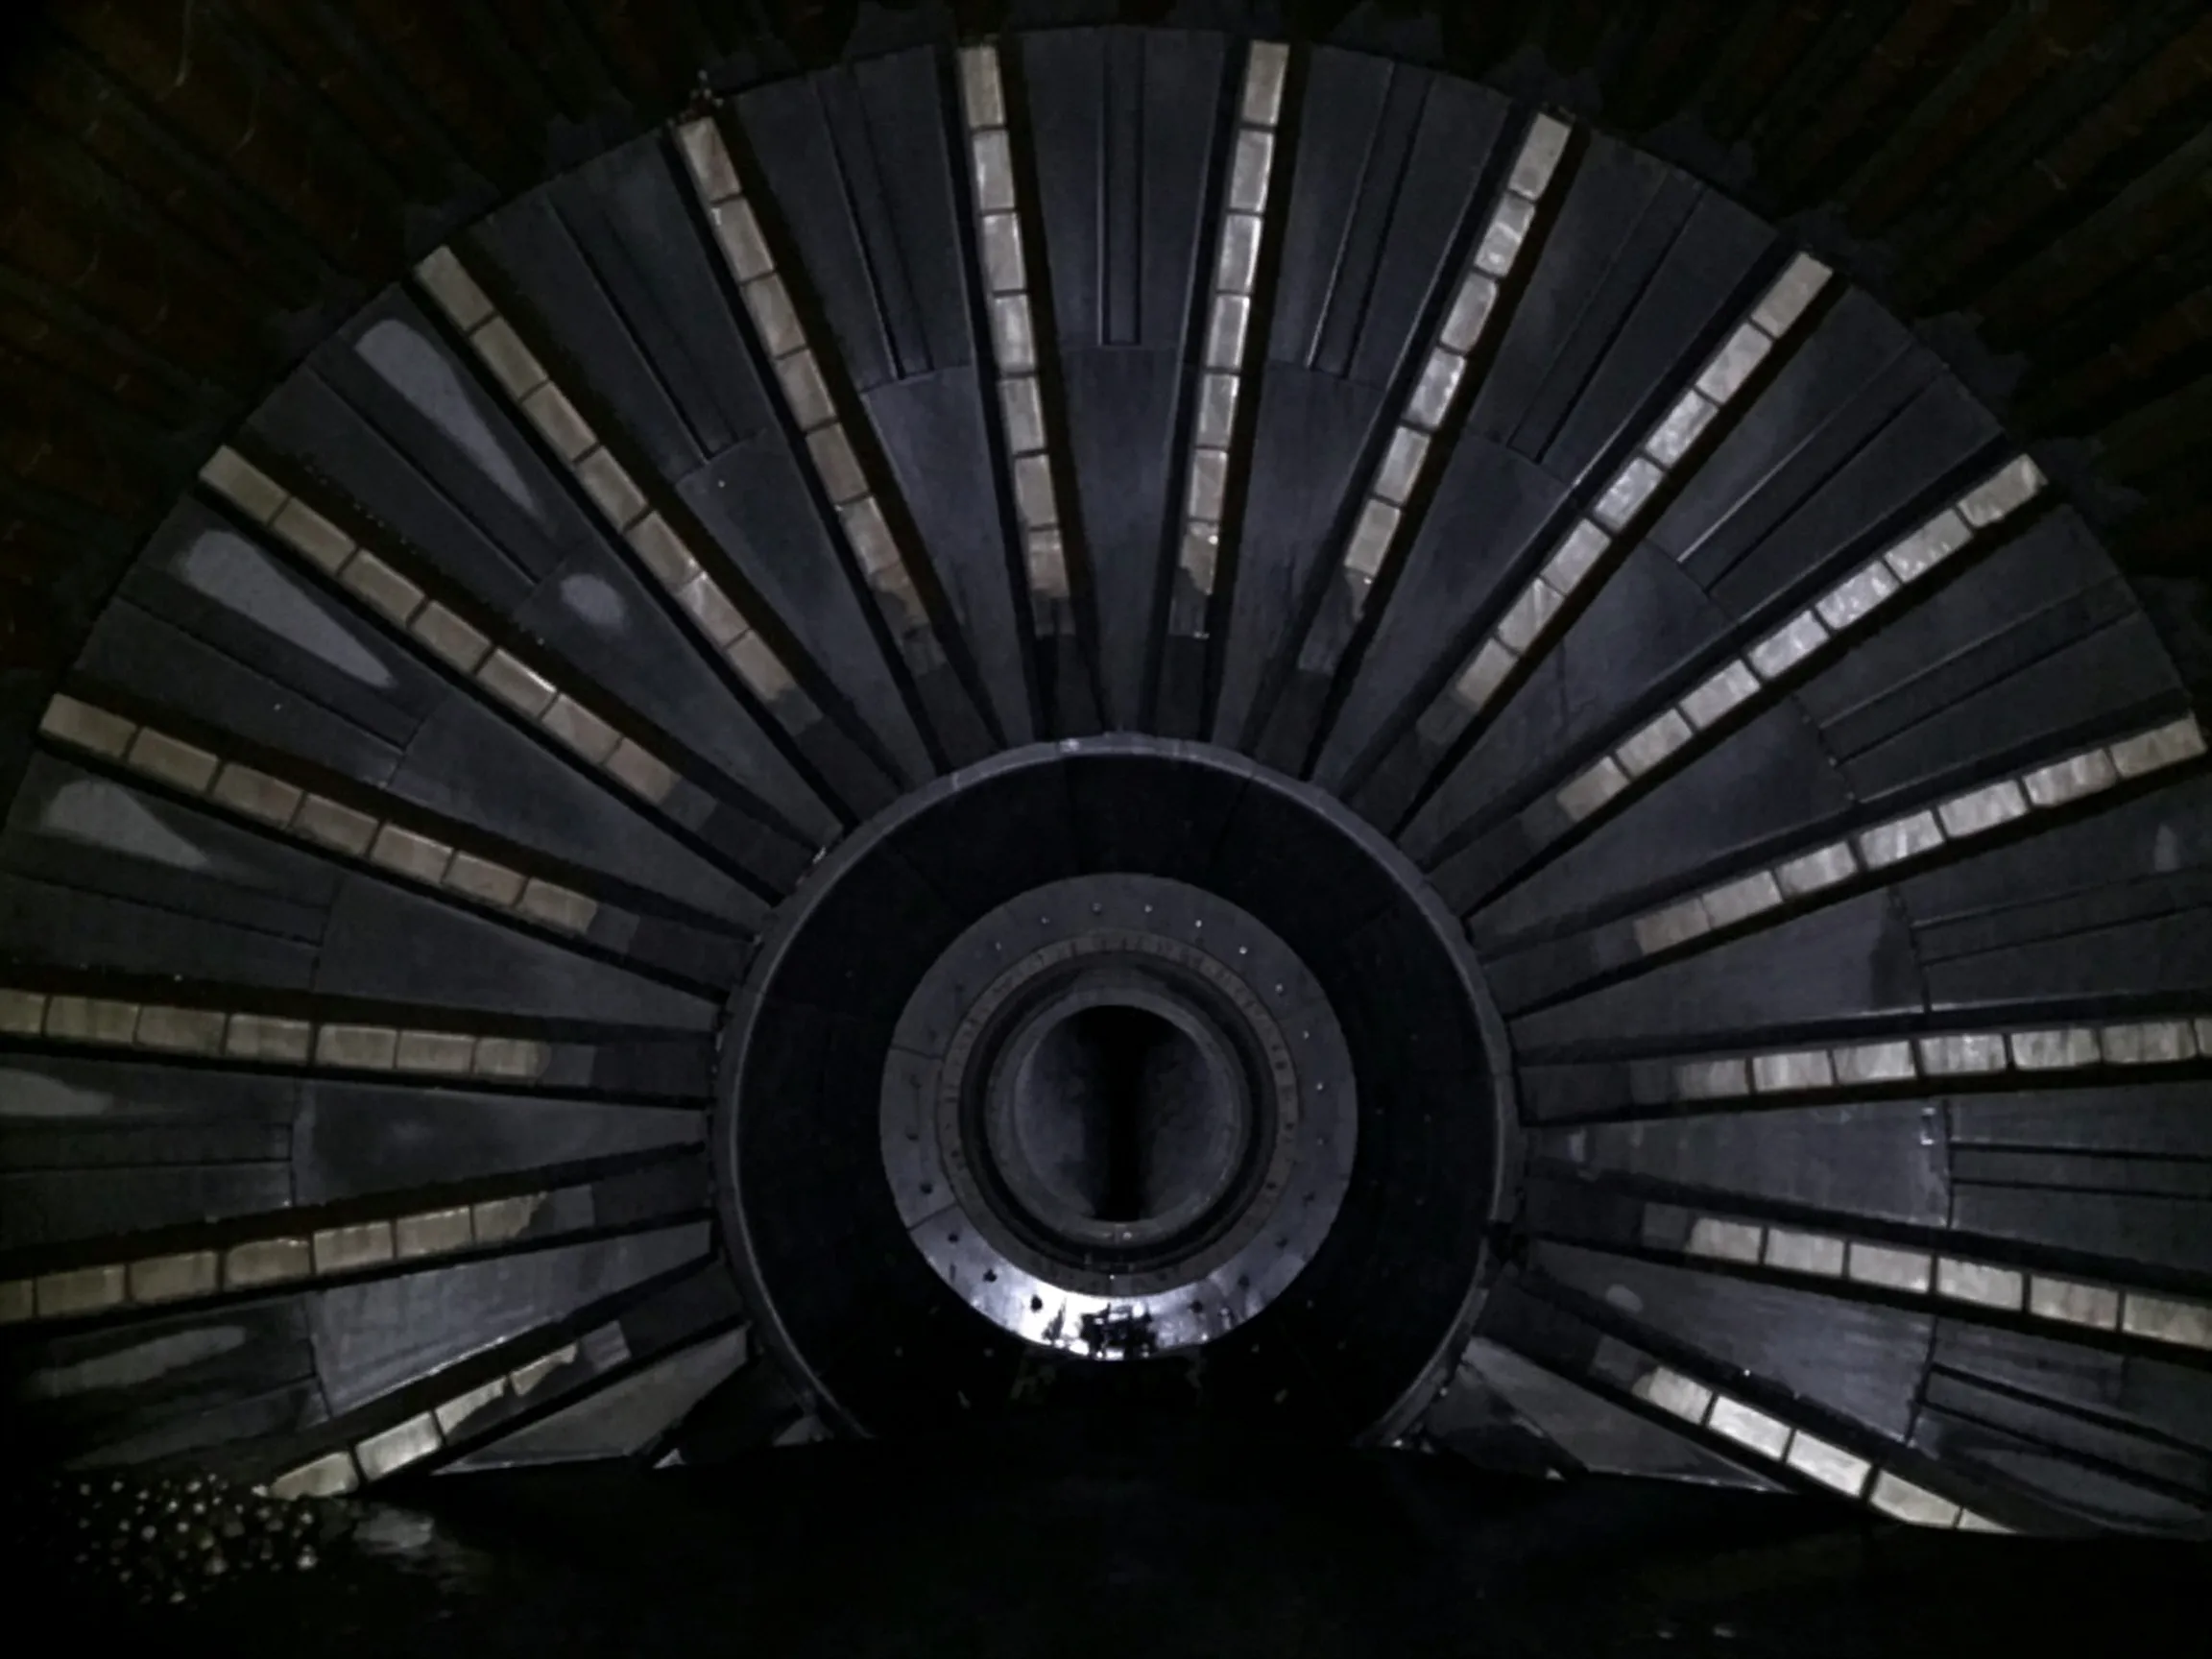
À l’origine, la plupart des revêtements de broyeurs étaient fabriqués à partir de matériaux métalliques (tels que l’acier à haute teneur en manganèse). Cependant, en raison des avantages offerts par le caoutchouc en termes de durée de vie et de rentabilité, les revêtements en caoutchouc ont fait leur apparition (comme le montre la figure 5-19). Depuis leur introduction en 1921, les revêtements en caoutchouc ont connu une large diffusion. Selon certaines sources, leur première utilisation remonte à 1921, lorsque le premier ensemble de revêtements en caoutchouc a été installé dans un broyeur secondaire broyeur à boulets (1,2 m × 6,1 m, soit 4 pieds × 20 pieds) à la mine d'or de Nippissing, aux États-Unis. Depuis lors, un grand nombre de brevets relatifs aux revêtements en caoutchouc et d’essais industriels utilisant des matériaux en caoutchouc comme revêtements de broyeurs ont vu le jour, mais la véritable commercialisation des revêtements en caoutchouc n’a eu lieu qu’au début des années 1960. Aujourd’hui, les revêtements en caoutchouc sont largement utilisés dans les opérations de broyage secondaire et de rebroyage. Bien que les revêtements métalliques (en acier) dominent toujours dans les broyeurs primaires, les revêtements en caoutchouc ont également fait des progrès considérables dans ce secteur au cours des 20 dernières années. Broyeurs à tiges ne conviennent particulièrement pas aux manchons en caoutchouc, car les extrémités des tiges ont tendance à les déchirer.

Figure 5-19 Revêtements en caoutchouc
L'usure des revêtements en caoutchouc résulte également d'une combinaison d'impacts, d'usure par abrasion et de corrosion. Toute variation de l'un de ces facteurs aura une incidence significative sur l'usure du revêtement en caoutchouc. Le mécanisme de résistance à l'usure des revêtements en caoutchouc est totalement différent de celui des revêtements en acier ; la différence la plus importante et la plus évidente réside dans la dureté. Contrairement aux revêtements en acier, qui résistent à l’abrasion grâce à leur dureté, les revêtements en caoutchouc ne subissent qu’une déformation élastique et dévient les particules abrasives lorsque la vitesse d’impact est faible. Lorsqu’ils sont soumis à une force, les revêtements en caoutchouc se déforment, mais dès que la force cesse, ils reprennent leur forme initiale, évitant ainsi les déchirures ou l’usure tout en absorbant l’énergie d’impact. À l’inverse, les matériaux en acier subissent une déformation plastique, ce qui entraîne de l’usure. Cependant, lorsque la force d’impact est trop importante ou que la vitesse d’impact est trop élevée (par exemple, > 9 m/s), l’usure des matériaux en caoutchouc augmente fortement, ce qui se solde généralement par une rupture par déchirure. Une autre différence réside dans la résistance. Les revêtements en caoutchouc sont plus sujets à la déchirure que les revêtements en acier dans les conditions suivantes : (1) pression de contact extrêmement élevée ; (2) force concentrée en des points acérés ; (3) extrusion excessive au niveau des bords et des angles du revêtement en caoutchouc. Cela est dû à la résistance limitée des matériaux en caoutchouc, ce qui entraîne par conséquent une usure rapide des revêtements en caoutchouc. L’angle d’impact des différentes billes d’acier influe également considérablement sur l’usure des revêtements en caoutchouc. À un angle d’impact de 90°, l’usure est minime ; lorsque l’angle d’impact diminue à 30°, l’usure augmente d’environ 40 fois ; à 15°, elle peut même augmenter d’environ 130 fois. À des angles d’impact compris entre 50° et 70°, les revêtements en caoutchouc et en acier présentent des performances comparables ; entre 70° et 90°, les revêtements en caoutchouc offrent une meilleure résistance aux chocs que les revêtements en acier. La résistance à la traction et la résistance à la déchirure des matériaux en caoutchouc sont des facteurs déterminants pour les performances des revêtements en caoutchouc, car ces deux facteurs jouent un rôle clé dans la résistance à la fatigue de ces derniers.
L'utilisation de revêtements en caoutchouc dans les opérations de broyage primaire soumises à des forces de broyage extrêmes reste problématique, car leur taux d'usure est trop élevé. Même avec du caoutchouc plus épais, il reste difficile d'obtenir une durée de vie raisonnable pour ces revêtements. Bien que le coût du matériau de revêtement par tonne de minerai soit similaire pour les revêtements en caoutchouc et ceux en acier, la courte durée de vie des revêtements en caoutchouc dans de tels cas entraîne des opérations de maintenance fréquentes, ce qui rend leur utilisation peu rentable.
Cependant, les revêtements en caoutchouc sont particulièrement adaptés aux applications de broyage secondaire. Même avec un caoutchouc relativement fin, leur durée de vie reste dans une fourchette acceptable. Des matériaux en caoutchouc spécialement conçus, dotés de structures moléculaires sur mesure, ont encore amélioré la résistance à l’usure et réduit les temps d’arrêt liés à la maintenance. Sur la base des données existantes relatives à la conception des matériaux en caoutchouc, il est désormais possible de concevoir des revêtements en caoutchouc spécifiquement adaptés aux conditions et aux exigences particulières de chaque mine, répondant ainsi à leurs besoins et améliorant leur rentabilité.
Pour les opérations de broyage existantes, si la dureté du minerai avoisine ou dépasse celle des revêtements métalliques du broyeur, il est possible d’envisager ou de tester l’utilisation de matériaux à base de caoutchouc. Les revêtements en caoutchouc peuvent offrir une meilleure rentabilité, des coûts de matériaux de revêtement réduits et une disponibilité accrue de l’installation [49].
Un bon caoutchouc naturel ou synthétique destiné aux revêtements de broyeurs doit présenter un allongement de 500% à 600%, c’est-à-dire qu’il doit pouvoir être étiré 5 à 6 fois sans se rompre. La résistance à la traction doit être d’environ 20 MPa (3 000 psi). Une troisième propriété importante est la dureté, qui doit se situer dans une plage de 55 à 70 Shore A. Le caoutchouc utilisé pour les revêtements de broyeurs est généralement un mélange de caoutchouc naturel et de caoutchouc synthétique. Dans certains cas, il peut être entièrement synthétique. En général, les proportions de caoutchouc naturel, de caoutchouc synthétique, d’additifs chimiques et de charges constituent un mélange. Chaque fabricant de revêtements en caoutchouc dispose de son propre mélange et de sa propre conception.
Les revêtements en caoutchouc présentent encore de nombreux inconvénients : (1) Ils ne conviennent pas aux applications dans lesquelles des réactifs de flottation sont ajoutés directement dans le broyeur, car ces réactifs peuvent altérer les propriétés du caoutchouc. (2) Elles ne conviennent pas non plus à des températures supérieures à 80 °C ; lorsque la température dépasse 85 °C, le caoutchouc perd progressivement son élasticité, ce qui entraîne une usure accélérée. À 100 °C, l’usure des revêtements en caoutchouc est 5 à 6 fois supérieure à celle observée à 50 °C. Le caoutchouc ne dissipant pas facilement la chaleur, les revêtements en caoutchouc sont généralement utilisés dans les broyeurs humides. (3) Ils sont généralement plus épais que les revêtements en acier, ce qui réduit le volume de broyage effectif ou la capacité de broyage du broyeur. Cet effet peut être significatif pour les petits broyeurs. (4) Le diamètre des billes d’acier ne doit pas dépasser 80 mm. (5) La consommation de corps de broyage (billes d’acier) peut augmenter. Il a été rapporté que les revêtements en caoutchouc augmentent la consommation de corps de broyage par rapport aux revêtements en fonte Ni-Hard. (6) Les broyeurs à boulets équipés de revêtements en caoutchouc nécessitent généralement une taille d’alimentation plus petite (ne dépassant généralement pas 15 mm, en fonction des propriétés du minerai). Il convient de noter que certains de ces inconvénients peuvent être surmontés grâce à des formulations spéciales de caoutchouc. Les revêtements en caoutchouc diffèrent également des revêtements en acier par leur conception.
En résumé, les revêtements en caoutchouc ont remplacé les revêtements en acier dans la plupart des opérations de réaffûtage. Les revêtements en caoutchouc présentent des avantages tels qu’une longue durée de vie, des mécanismes d’usure indépendants de la dureté du matériau à broyer, un poids réduit, une installation facile et rapide, ainsi qu’une réduction du bruit. La résistance à l’usure des revêtements en caoutchouc dépend de leur capacité à rester élastiques sans être coupés ni déchirés lorsqu’ils sont frappés par des particules abrasives ou lorsque ces particules sont enfoncées dans leur surface. Cependant, lors du remplacement des revêtements en acier par des revêtements en caoutchouc, on constate souvent que la consommation de corps de broyage (billes d’acier) augmente tandis que le débit diminue. Ce dernier phénomène s’explique par le fait que les revêtements en caoutchouc sont plus épais que les revêtements en acier et occupent donc davantage d’espace de broyage.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian