
Briket Makinesi
Ürün Genel Bakışı: Briket makineleri, toz halindeki veya… maddeleri sıkıştırmak üzere tasarlanmış endüstriyel ekipmanlardır.

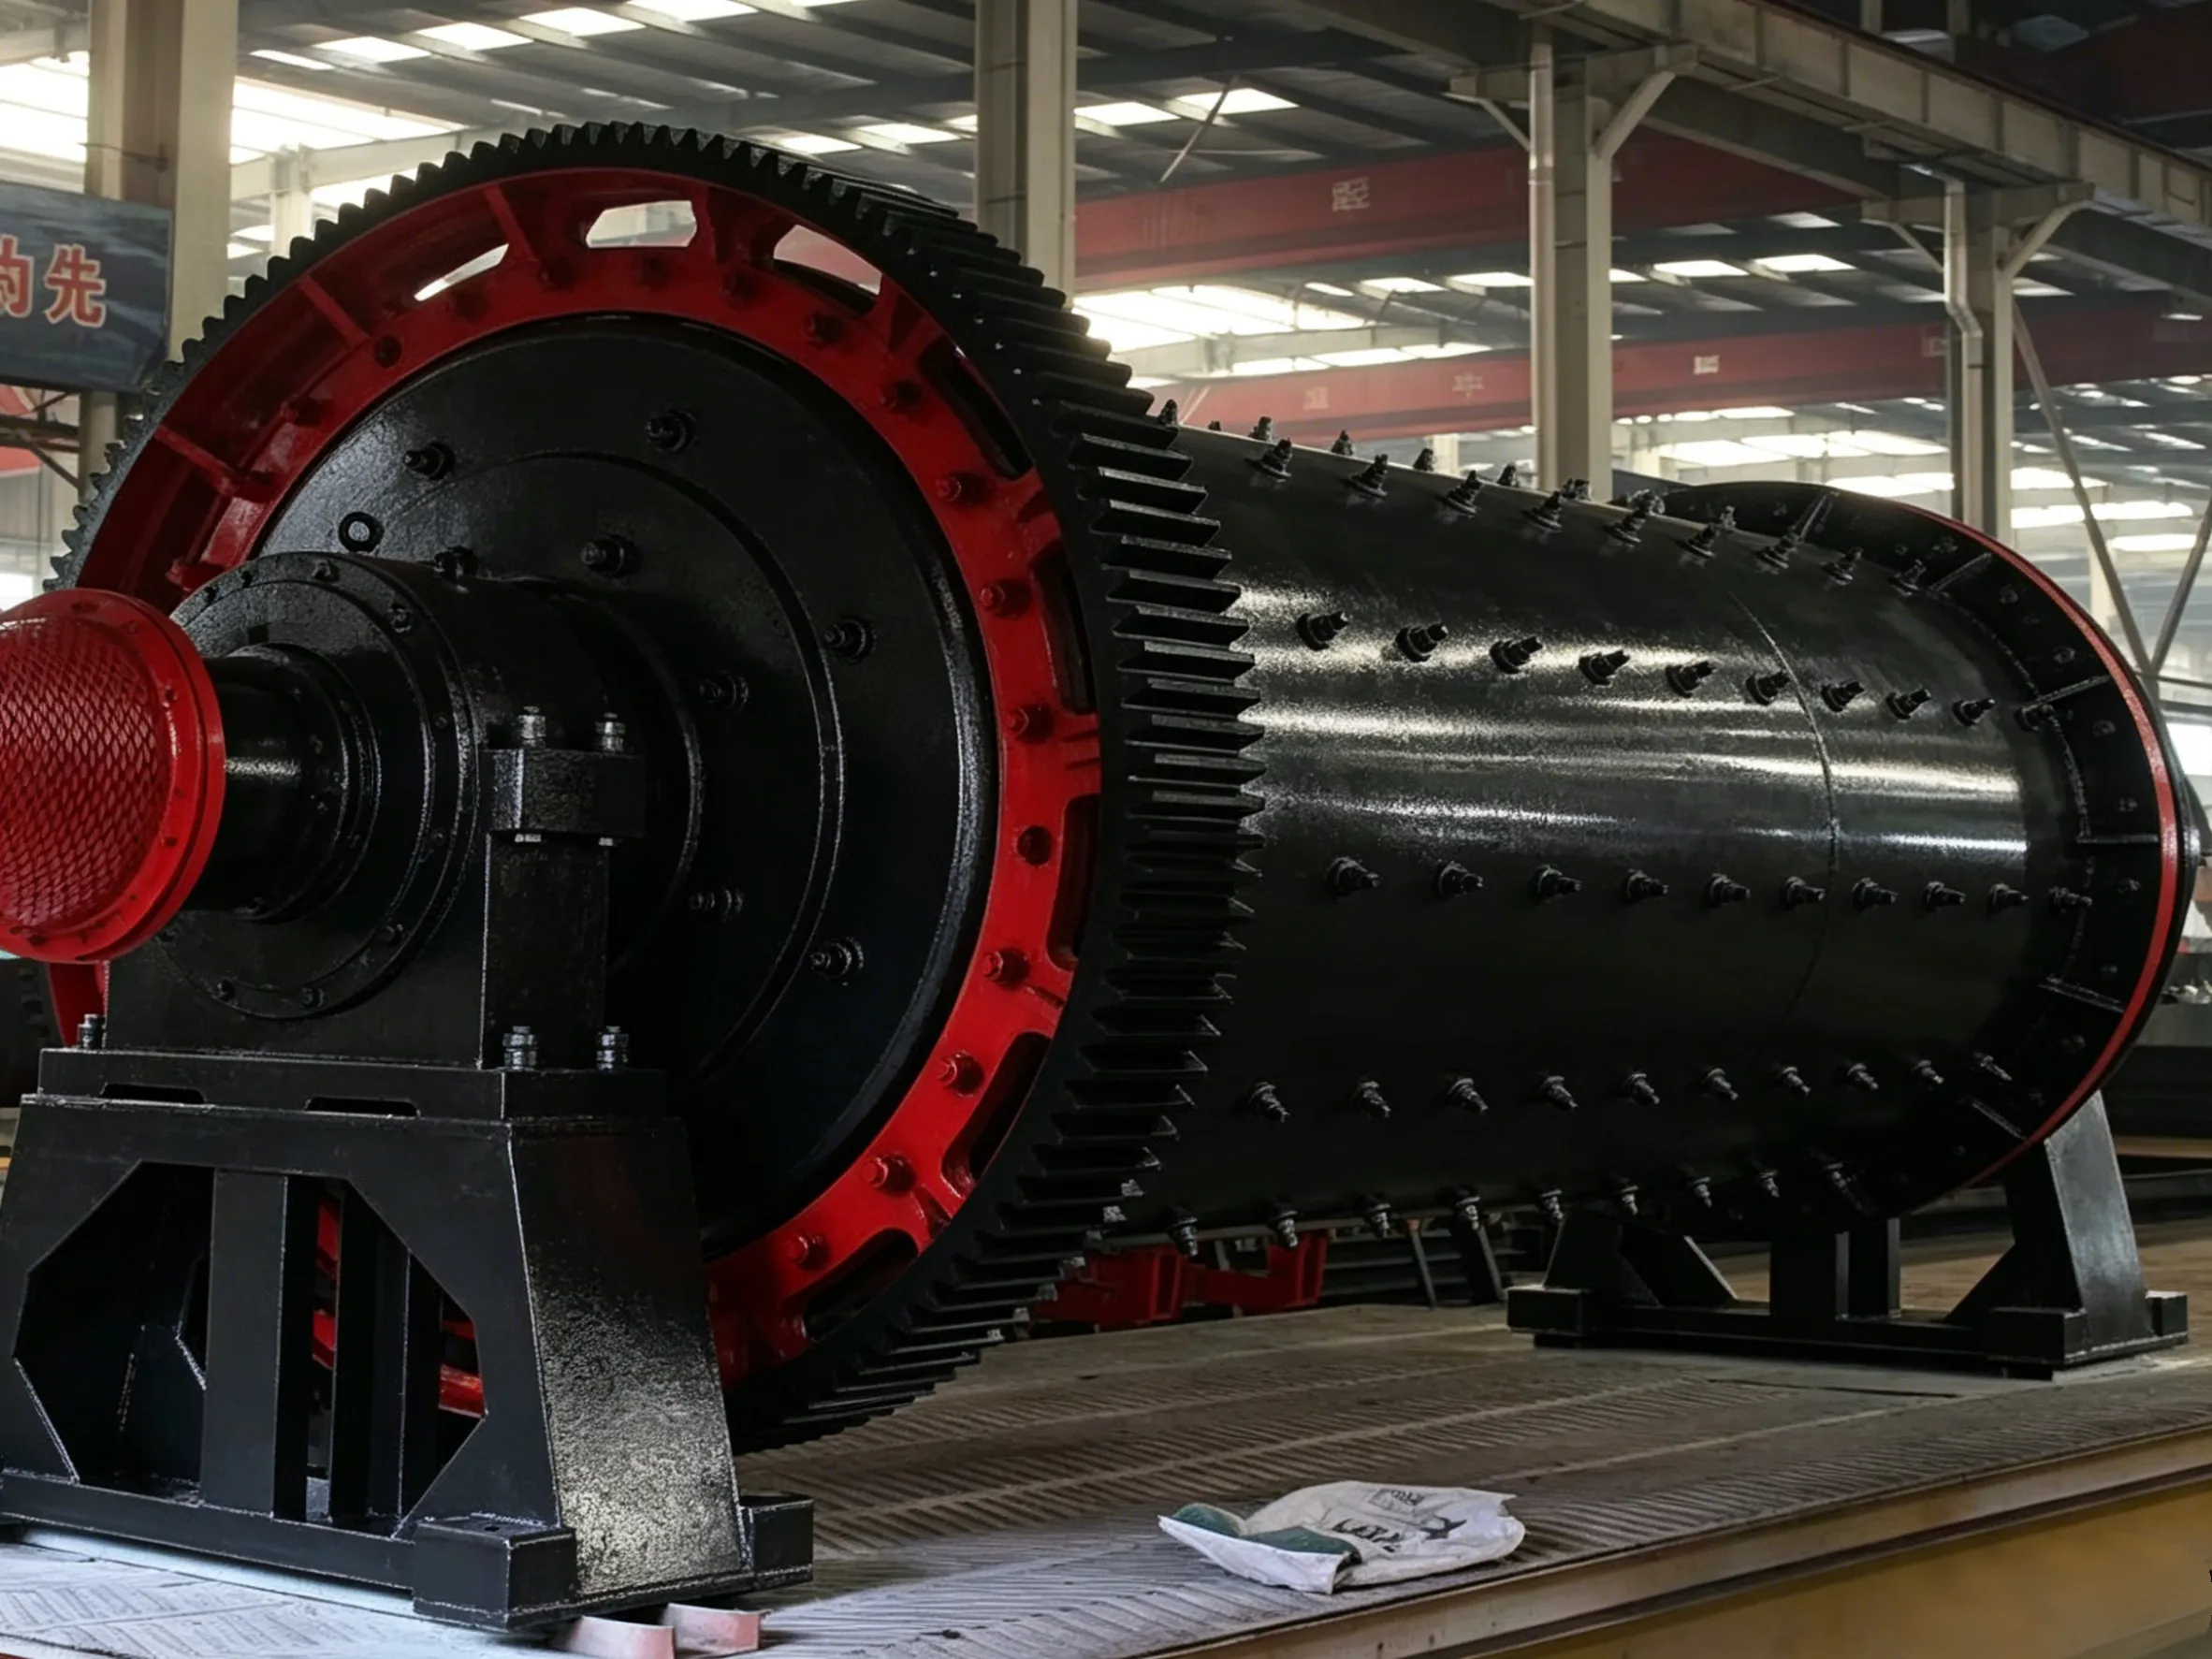
Bilyalı değirmenler, kırılmış malzemelerin öğütülmesi için hayati öneme sahip ekipmanlardır. Maden işleme, çimento, inşaat malzemeleri, kimya ve diğer sektörlerde yaygın olarak kullanılmaktadır. Boşaltma yöntemine göre, bilyalı değirmenler temel olarak iki türe ayrılır: ızgaralı boşaltmalı bilyalı değirmenler (ızgara tipi bilyalı değirmenler olarak da bilinir) ve taşma tahliyesli bilyalı değirmenler. Bunlar, maden işleme tesislerinde en yaygın olarak kullanılan öğütme makineleridir. Genel yapıları ve temel çalışma prensipleri büyük ölçüde benzer olsa da, boşaltma yöntemi, performans özellikleri ve uygulama alanları bakımından önemli farklılıklar gösterirler. Aşağıda, çeşitli açılardan ayrıntılı bir karşılaştırmalı analiz sunulmaktadır.
Bu iki tipin genel yapıları temelde aynıdır ve esas olarak bir besleme tertibatı, ana yataklar, bir döner parça, bir aktarma tertibatı ve bir yağlama sisteminden oluşur. Aralarındaki temel fark, boşaltma ucunun tasarımı.
1. Taşma tipli bilyalı değirmenin boşaltma ucu yapısı
Taşma tipli bilyalı değirmenin boşaltma ucunda bir boşaltma ızgara plakası bulunmamaktadır. Hamurun sıvı seviyesi, boşaltma içi boş şaft boynunun en alt yayı çizgisini aştığında, hamur taşma yoluyla otomatik olarak boşaltılır. Küçük bilyelerin veya iri parçacıkların hamurla birlikte boşaltılmasını önlemek için, içi boş şaft boynu astarının iç yüzeyi, değirmenle ters yönde dönen spiral kanatçıklarla donatılmıştır. Boşaltma için nispeten yüksek bir hamur seviyesinin korunması gerektiğinden, taşma tipi bilyalı değirmen bazen “yüksek hamur seviyeli değirmen” olarak da adlandırılır.”
2. Izgaralı boşaltmalı bilyalı değirmenin boşaltma ucu yapısı
Izgaralı boşaltmalı bilyalı değirmen, boşaltma ucunda bir boşaltma ızgara plakası (ızgara plakası veya boşaltma eleği olarak da adlandırılır) ile donatılmıştır. Öğütme işleminden sonra malzeme, ızgara plakasının deliklerinden geçerek yelpaze şeklindeki bölmelere girer, tamburun dönmesiyle kaldırma plakaları tarafından yukarı doğru taşınır ve son olarak boşaltma sarmal silindiri aracılığıyla dışarı verilir. Izgara plakası şunları sağlar: zorla tahliye. Boşaltma ucundaki hamur seviyesi, boşaltma şaftı boynunun en alçak yörüngesinden daha düşüktür; bu nedenle bu değirmene “alçak seviyeli boşaltmalı” değirmen denir. Izgaralı boşaltmalı bilyalı değirmenler genellikle iki bölmeli bir yapıya sahiptir.
Her iki değirmenin çalışma prensipleri genel hatlarıyla benzerdir: Tamburun dönmesi, çelik bilyelerin ve malzemenin yukarı kaldırılıp ardından aşağı düşmesine neden olur; bu sayede malzeme, darbe ve sürtünme yoluyla öğütülür. Aradaki fark esas olarak boşaltma yönteminde yatmaktadır:
Taşma tipli bilyalı değirmen: Boşaltma işlemi, hamurun içi boş şaft boyun astarının alt kenarından kendiliğinden akmasına dayanır. Tambur içindeki hamur seviyesi, boşaltma muylusunun en alçak yörüngesinden daha yüksek olmalıdır. İnce öğütülmüş parçacıklar hemen boşaltılamaz ve tambur içinde darbeye ve öğütmeye maruz kalmaya devam eder.
Kızaklı boşaltmalı bilyalı değirmen: Öğütülmüş ürün, ızgara plakası üzerinden boşaltılarak zorla boşaltma sağlanır. Boşaltma hızı yüksektir. Besleme ucundan boşaltma ucuna doğru bir hamur seviyesi eğimi mevcuttur; bu da değirmen içinden hamurun akışını hızlandırarak, ince öğütülmüş parçacıkların zamanında boşaltılmasını sağlar.
Farklı boşaltma yöntemleri nedeniyle, bu iki değirmen arasında aşağıdaki performans farklılıkları görülmektedir:
1. Üretim kapasitesi ve verimlilik
Izgara boşaltmalı değirmen, zorlamalı boşaltma sistemine sahip olduğundan boşaltma hızı yüksektir. Ayrıca, içinde daha az hamur tutar ve ızgara plakası sayesinde daha küçük olanlar da dahil olmak üzere daha fazla bilye barındırabilir. Çelik bilyeler, hamurdan daha az dirençle düşer ve bu da daha iyi bir darbe etkisi sağlar. Bu faktörler, ızgara boşaltmalı değirmenin verimliliğini ve üretkenliğini yaklaşık 10%–25% arasında daha yüksek taşma değirmeninkinden daha fazla.
Izgara boşaltmalı değirmenin güç tüketimi, taşma tipine göre yaklaşık 10%–20% daha yüksek olsa da, daha yüksek üretim hızı nedeniyle birim güç tüketimi başına spesifik verimliliği yine de daha iyidir.
2. Ürünün parçacık boyutu
Izgaralı boşaltmalı değirmen hızlı bir şekilde boşalır; bu nedenle malzemenin değirmendeki kalma süresi kısadır ve bu da nispeten iri taneli bir ürünle sonuçlanır ve aşırı öğütme daha az. Ürünün boyutu genellikle 0,2 mm'den büyük.
Taşma değirmeni, daha düşük bir boşaltma hızına ve daha uzun bir malzeme kalma süresine sahiptir. Zaten inceltilmiş parçacıklar zamanında boşaltılamaz ve darbelere maruz kalmaya ve öğütülmeye devam eder; bu da aşırı öğütme eğilimine yol açar. Bununla birlikte, ürün daha incedir, genellikle 0,2 mm'den az.
3. Yapısal karmaşıklık ve bakım
Taşma tipi öğütücü, basit bir yapıya sahiptir ve kullanımı ile bakımı kolaydır. Ek ızgara plakaları ve kaldırma mekanizmalarına sahip ızgara boşaltmalı öğütücü ise yapısı bakımından daha karmaşıktır; ayrıca ızgara plakaları çalışma sırasında tıkanmaya meyillidir, bu da bakımı daha zor hale getirir.
4. Bilye yükleme ve çelik bilye tüketimi
Izgara boşaltmalı değirmen, ızgara plakasının tutma etkisi sayesinde daha fazla bilye barındırabilir ve hem büyük hem de küçük bilyeleri alabilir; küçük bilyeler ise dışarı atılmaz. Taşma tipi değirmen ise nispeten daha az bilye tutar. Ayrıca, çalışma sırasında ızgara boşaltmalı değirmende aşınmış küçük bilyeler ızgara açıklıklarından dışarı atılabilir; bu “otomatik bilye temizleme” etkisi, çoğunlukla sağlam bilyelerin değirmende kalmasını sağlayarak öğütme performansını artırır.
5. Dış etkenlere karşı duyarlılık
Taşma değirmeni, dış koşullardaki değişikliklere karşı daha duyarlıdır ve zamanında işletme ayarlamaları yapılmasını gerektirir.
| Karşılaştırma Açısı | Kazıklı Boşaltmalı Top Değirmeni | Taşma Tipi Küre Değirmeni |
|---|---|---|
| Boşaltma yöntemi | Izgara plakasından zorla geçirilmiş (düşük seviye) | Kağıt hamurundan kaynaklanan serbest taşma (yüksek seviye) |
| Verimlilik | Yüksek (taşma seviyesinden 10%–25% daha yüksek) | Alt |
| Ürünün inceliği | Kaba (>0,2 mm), daha az aşırı taşlama | İnce (<0,2 mm), aşırı taşlamaya yatkın |
| Yapısal karmaşıklık | Karmaşık ve daha zor bakım | Basit, bakımı kolay |
| Top yükleme kapasitesi | Yüksek; hem büyük hem de küçük topları alabilir | Nispeten düşük |
| Güç tüketimi | Toplam değer daha yüksek, ancak birim güç başına özgül verimlilik daha iyi | Toplamın altında |
| Dış etkenlere karşı duyarlılık | Alt | Daha yüksek |
Izgaralı boşaltmalı bilyalı değirmenlerin kullanım alanları:
Izgaralı boşaltmalı bilyalı değirmenler aşağıdakiler için uygundur: kaba öğütme, genellikle parçacıklar üreten 0,2 mm’den büyük. Bunların arasında şunlar sayılabilir:
Taşma tipli bilyalı değirmenlerin kullanım alanları:
Taşma tipli bilyalı değirmenler şunlar için uygundur: ince öğütme, genellikle parçacıklar üreten 0,2 mm'den küçük. Bunların arasında şunlar sayılabilir:
İki değirmen arasında yapılacak seçim, belirli proses gereksinimlerine göre yapılmalıdır:
Gerçek üretimde, bu iki tip arasında dönüşümler de görülmektedir. Örneğin, bazı konsantratörler, boşaltma ucuna delikli yelpaze şeklindeki ızgara plakaları takarak taşma tipi değirmenleri ızgara boşaltmalı değirmenlere dönüştürmüştür. Dönüştürme işleminden sonra, zorlamalı boşaltma sağlanır, hamur seviyesi düşürülür, boşaltma hızı artırılır, çelik bilye tüketimi azalır ve öğütme performansı iyileştirilir. Buna karşılık, bazı tesisler yeniden öğütme uygulamaları için ızgaralı değirmenleri taşma tipine dönüştürmüştür.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian