
مطحنة رود
تصنيع مطحنة القضبان: يمكن تصنيف المطاحن الرطبة للقضبان إلى…

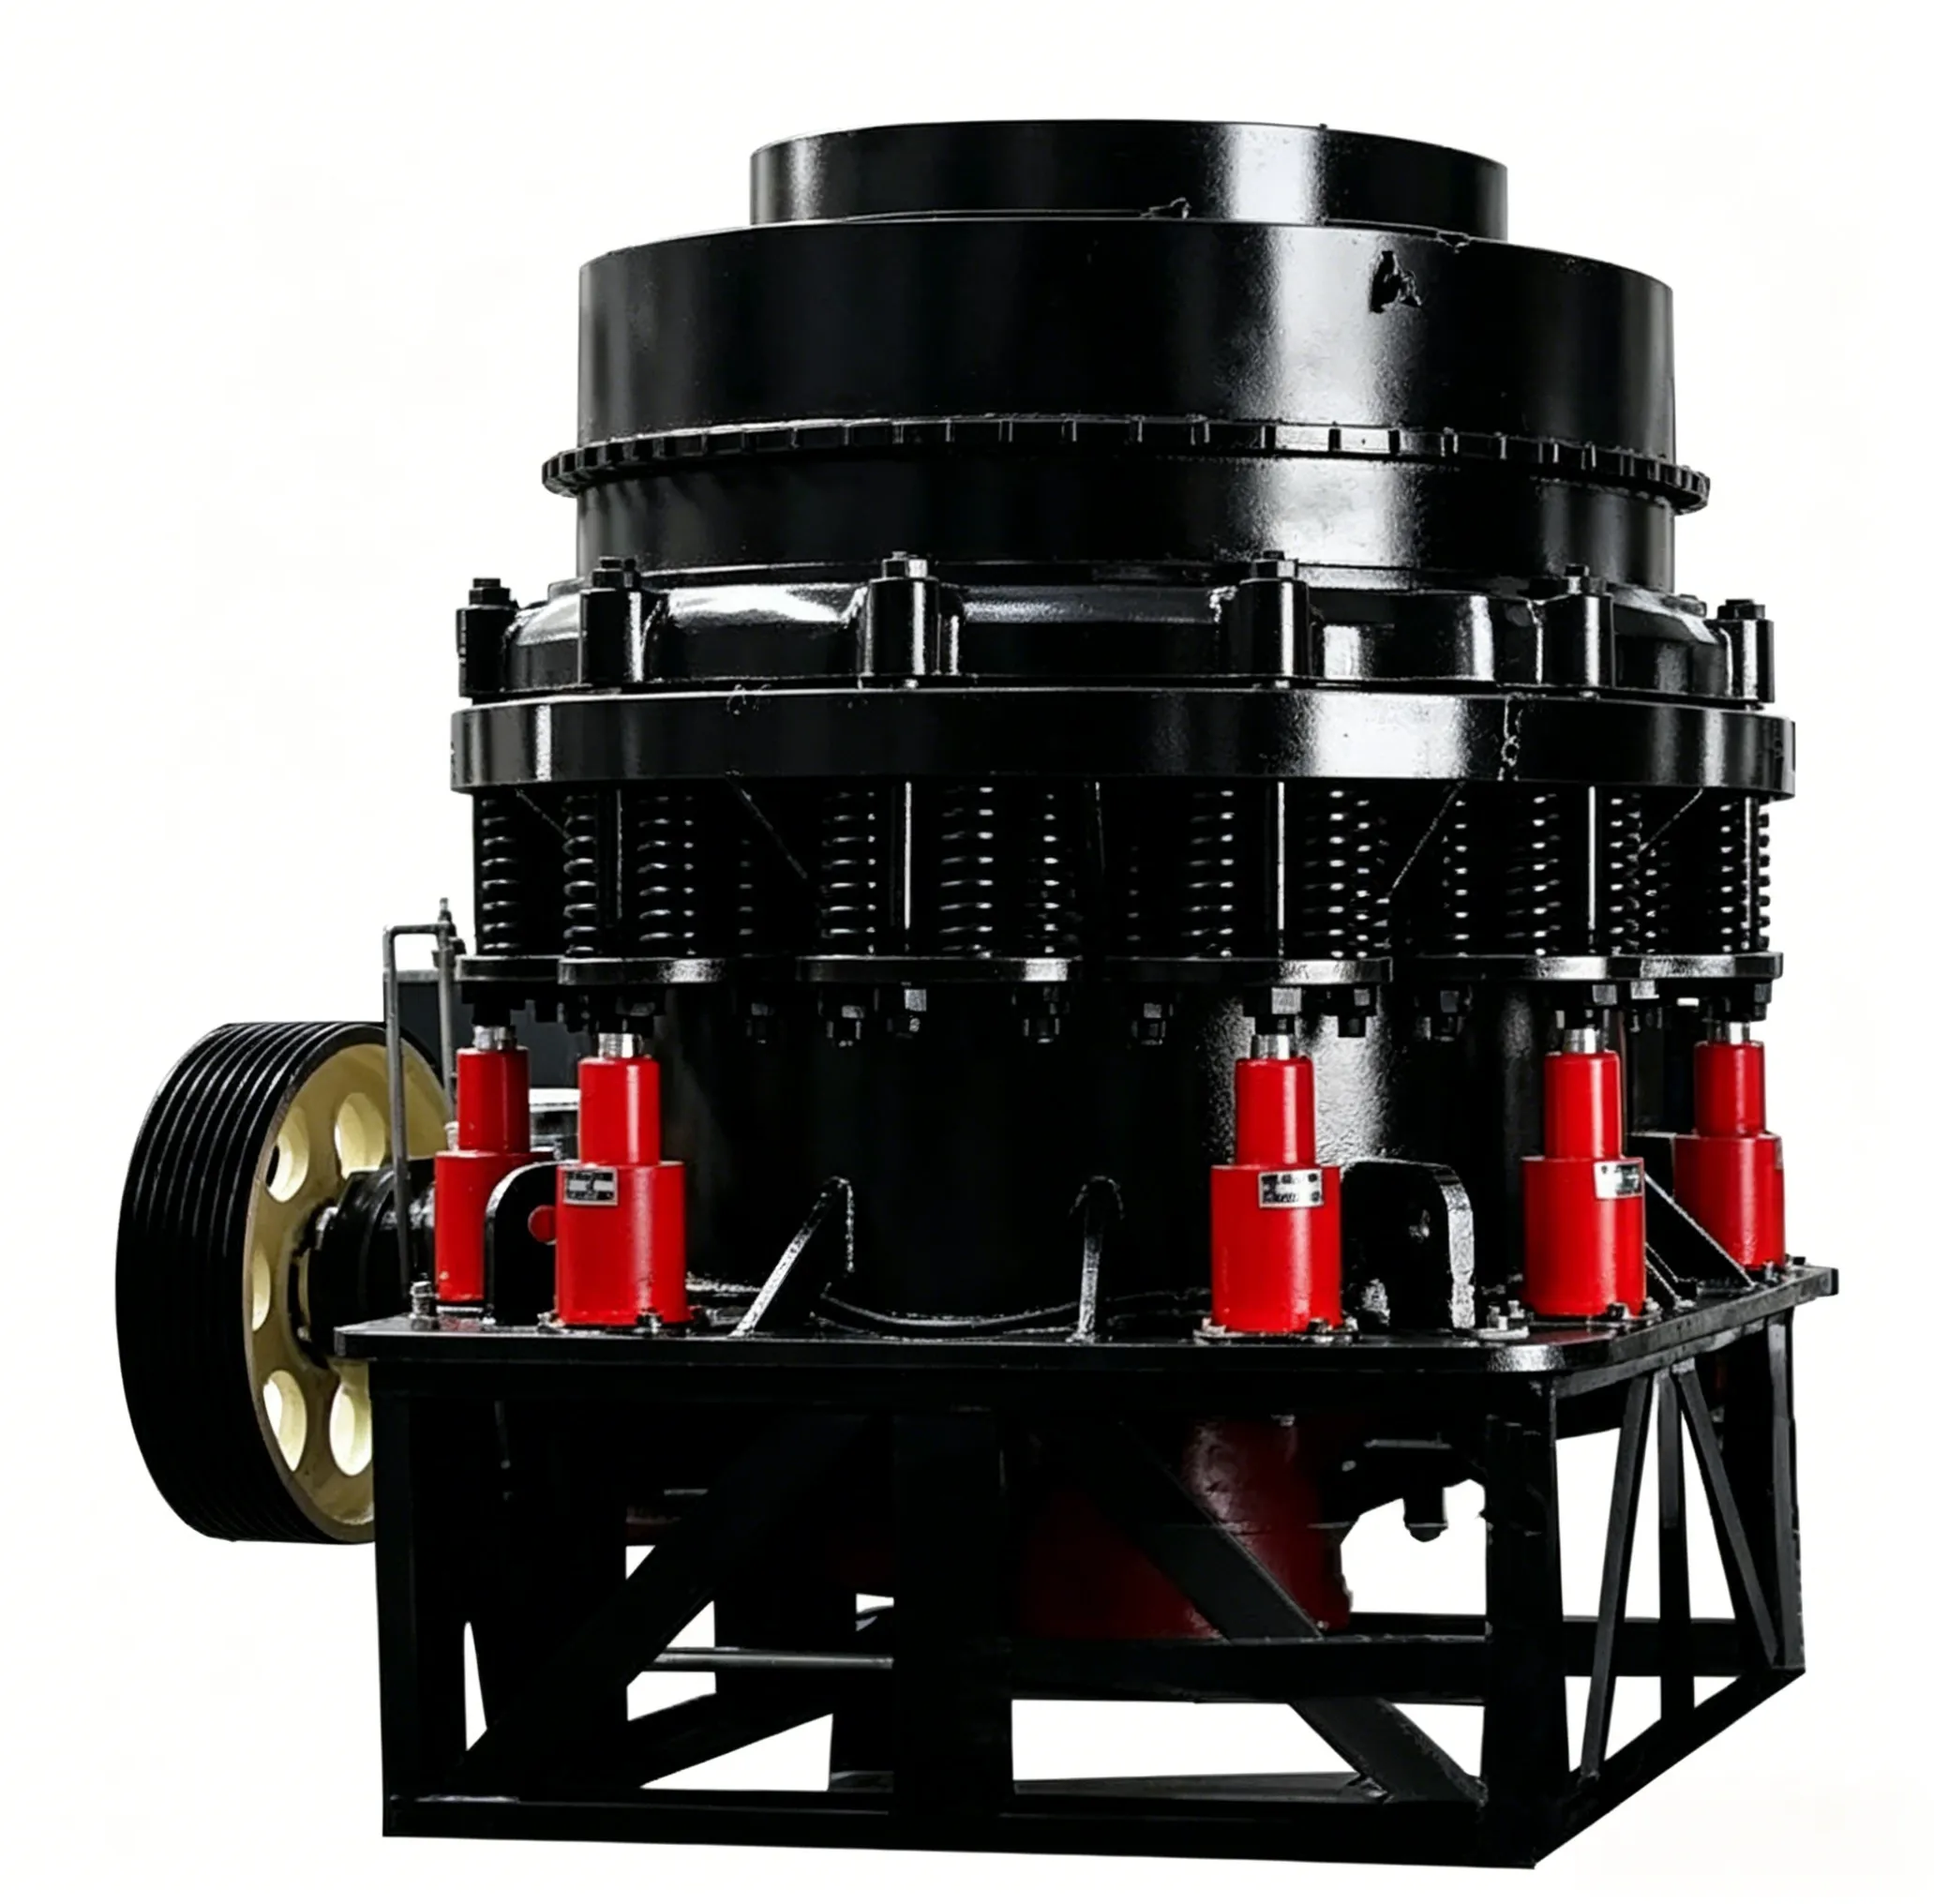
يقتصر هذا القسم على وصف عملية تركيب الكسارات المخروطية الزنبركية في الموقع. أما بالنسبة لأنواع الكسارات المخروطية الأخرى، فيمكن الاستعانة بالأجزاء المماثلة كمرجع.
4.7.1.1 الأساس
يجب تركيب الكسارة المخروطية على أساس متين من الخرسانة المسلحة 1، كما هو موضح في الشكل 4-13. ويجب تحديد عمق وحجم الأساس وفقًا للظروف الجيولوجية المحلية. ويجب أن يسمح ارتفاع الأساس الخرساني بوجود طبقة ثانوية من الجص 2 بسمك يتراوح بين 50 و120 ملم.
لمنع تراكم الخام المسحوق، يجب توفير مساحة كافية أسفل الأساس لتركيب معدات النقل. ويجب تبطين الجدران الجانبية في الجزء السفلي من الأساس بألواح فولاذية واقية 4 لمنع الخام المتساقط من إتلاف الأساس (انظر الشكل 4-13).
قبل صب الأساس، يجب التحقق من الارتفاع مقارنةً بالرسومات والأبعاد الفعلية (الأبعاد المقاسة عند التركيب للأجزاء المعنية)، كما يجب التحقق بدقة من المواضع النسبية لثقوب مسامير التثبيت. وبعد التأكد من عدم وجود أية أخطاء، يمكن صب الأساس.
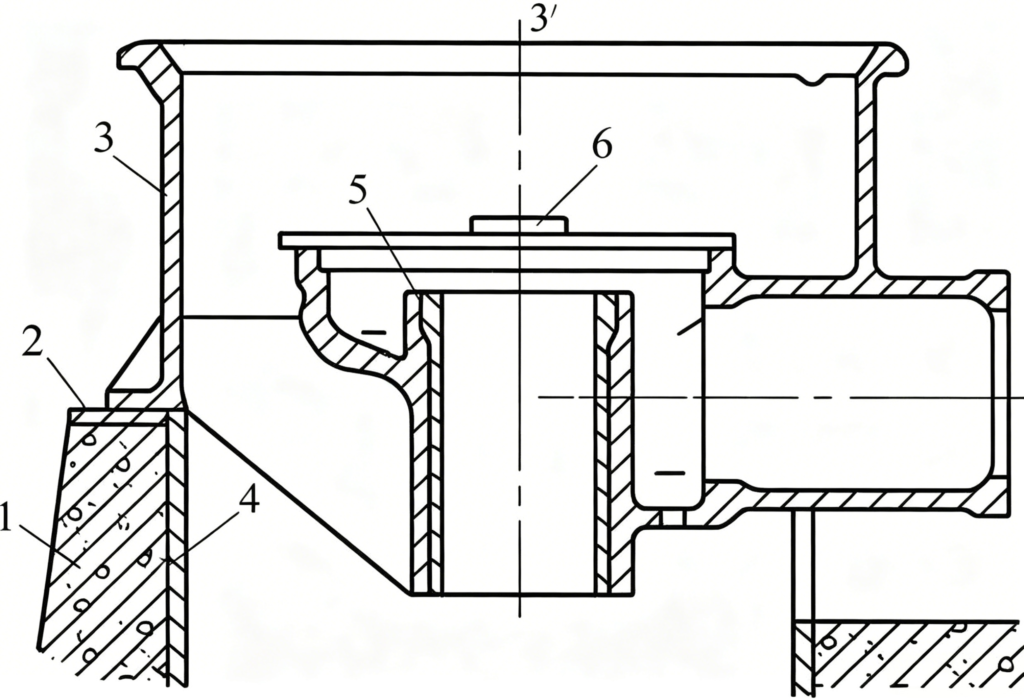
الشكل 4-13 تركيب الإطار
1—الأساس؛ 2—طبقة الجص الثانوية؛ 3—الإطار؛ 4—اللوحة الواقية؛ 5—جلبة الإطار؛ 6—مستوى الرأس
تركيب الإطار
يوضح الشكل 4-13 عملية تركيب الهيكل. ويُعد الهيكل الجزء الرئيسي للكسارة، ويشكل الأساس للمعدة بأكملها. ولذلك، يجب تركيبه بإحكام ووضعه بدقة. يتم تركيب الهيكل على ألواح تبطين من الأسفل، مما يسهل عملية الضبط والمحاذاة. وعلى وجه الخصوص، عندما يحتاج الإطار إلى الإصلاح أو الاستبدال بعد سنوات عديدة من الخدمة، فإن استخدام ألواح التبطين يجعل عمليات التفكيك والتركيب والضبط أكثر سهولة بكثير. يجب تسوية سطح الأساس الذي توضع عليه ألواح التبطين وأسطح ألواح التبطين نفسها بحيث تتحمل ألواح التبطين الحمل بشكل متساوٍ ومستقر. يجب ألا تكون ألواح التبطين مشوهة أو مفكوكة. يجب أن يُدعم كل إطار بـ 8 إلى 12 مجموعة من ألواح التبطين. يجب تقليل عدد الألواح المكدسة في كل مجموعة إلى الحد الأدنى، ويفضل ألا يزيد عن خمسة ألواح لكل مجموعة، بسمك إجمالي يتراوح بين 50 و120 مم. يجب وضع مجموعات ألواح التبطين بالقرب من مسامير التثبيت. ويجب أن يمتد طولها المركب بمقدار 10–50 مم خارج الحافة الخارجية للوحة قاعدة الإطار. ويجب أن يتجاوز عمق الإدخال تحت لوحة القاعدة خط الوسط لمسامير التثبيت، ويمكن أن يبلغ العرض حوالي ثلثي الطول. بالنسبة لألواح التبطين المائلة (أسافين الضبط) المصنعة من ألواح فولاذية، يجب أن يكون الميل من 1:10 إلى 1:20. بعد التركيب، يجب لحام مجموعات ألواح التبطين معًا لمنع أي حركة قد تؤثر على دقة تركيب الإطار.
يجب ضبط استواء الإطار وعموديته بدقة باستخدام ألواح التبطين. ويجب إجراء ضبط الاستواء باستخدام السطح الحلقي المُشغَّل آليًّا لمبيت المحمل الكروي (انظر الشكل 4-13) كمرجع، والقياس باستخدام مستوى مائي 6. يجب ألا يتجاوز انحراف الاستواء 0.1 مم لكل 1000 مم. يجب التحقق من ضبط العموديّة باستخدام مركز جلبة الإطار 5 كمرجع واستخدام طرق مثل خط الرصاص. يجب أن يستوفي الاستقامة العمودية متطلبات الدقة المحددة في الرسومات. إذا تجاوز الانحراف النطاق المسموح به، يجب إجراء التصحيح قبل الشروع في التركيب. وإلا، سيحدث تآكل موضعي للجلبة، مما يؤثر على التشغيل الطبيعي للعمود الرئيسي وجهاز منع الغبار ذي مانع تسرب الماء.
بعد ضبط الإطار وشد البراغي، لا يجوز إجراء عملية الحشو الثانوية على الفور. ولا يجوز إجراء الحشو إلا بعد الانتهاء من تركيب المعدات بالكامل لتجنب المشاكل التي قد تتطلب إعادة الضبط. بالنسبة لفتحات مسامير التثبيت المراد ملؤها أثناء عملية الحشو الثانوية، يجب حشو الجزء العلوي فقط الذي يتراوح طوله بين 200 و400 مم؛ أما الجزء السفلي من فتحات المسامير فيجب سده بخيوط قطنية مبللة بالزيت أو رمل جاف أو مادة مماثلة.
4.7.1.3 تركيب مجموعة عمود الدفع
تُعد مجموعة عمود الدفع مكونًا يتطلب دقة عالية في التجميع. ولذلك، يجب فحص المجموعة الفرعية التي يوفرها المصنع فحصًا دقيقًا. وفي حالة اكتشاف أي تلف أو صدأ أو صعوبة في الدوران أو أي عيوب أخرى، أو إذا كانت المجموعة قد خُزنت لفترة طويلة، فيجب تفكيكها وتنظيفها وتصحيح العيوب فيها، ثم إعادة تجميعها.
قبل إدخال المجموعة في الإطار، يجب وضع حشية 3 مسبقًا على الحافة المتلاصقة بين الإطار 4 ودعامة العمود 2 للسماح بضبط أداء تداخل التروس. بعد الإدخال، يجب استخدام قالب 5 للتحقق المسبق من الأبعاد المتعلقة بالتروس. تظهر الأبعاد K و L و H و M وغيرها في الشكل 4-14. يجب ألا يتجاوز الانحراف الأفقي لعمود الإدارة 0.15 مم لكل متر من الطول. يجب أن يتراوح اللعب المحوري بين 0.4 و0.8 مم. يجب أن تتراوح الفجوة بين العمود ومحمله بين 2.5D/1000 و3D/1000 (حيث D هو قطر العمود).
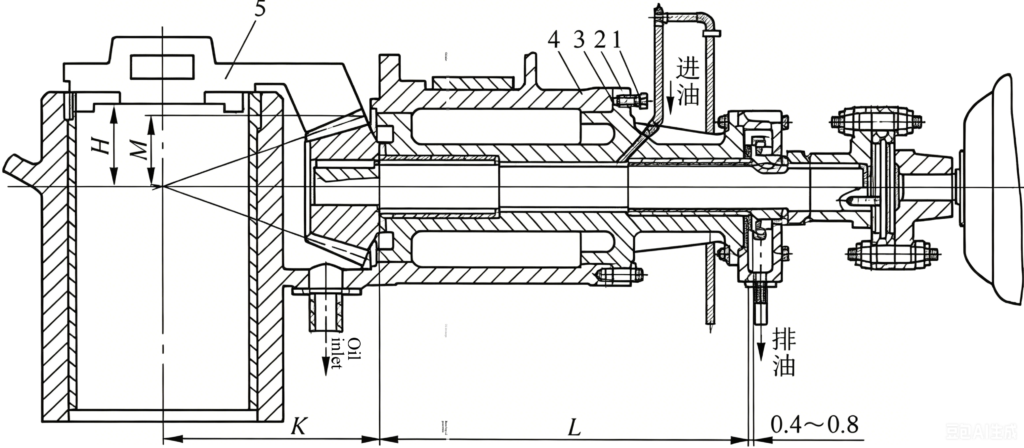
الشكل 4-14 تركيب مجموعة عمود الدفع
1—برغي الرفع؛ 2—دعامة العمود؛ 3—حشية؛ 4—الإطار؛ 5—قالب
تركيب الجلبة اللامتراكزة
قبل تركيب الجلبة اللامتراكزة، قم أولاً بإدخال حلقة الضبط 7 في الغطاء السفلي 6 (انظر الشكل 4-15). ثم قم بتركيب محمل الدفع (من الأسفل إلى الأعلى: نحاس، فولاذ، نحاس) على حلقة الضبط 7 باستخدام قضيب التثبيت 1. أثناء التركيب، احرص على إدخال نتوء الحلقة السفلية 5 في أخدود الغطاء السفلي 6.
يجب أولاً تثبيت الحلقة العلوية 4 لمحمل الدفع في الجلبة اللامتراكزة 2 باستخدام قضيب التثبيت اللولبي 5. بعد ذلك، استخدم عروة الرفع المخصصة الموجودة على الترس 1 لإدخاله في الجلبة (الشكل 4-16).
تعتبر الفجوة α بين الجلبة اللامتراكزة 3 والجلبة المستقيمة للإطار 4، وكذلك الفجوات العلوية والسفلية b و c بين العمود الرئيسي 1 وجلبته 2 (الشكل 4-17)، ذات أهمية بالغة. فالفجوات المفرطة ستؤدي إلى التشغيل غير السليم، في حين أن الفجوات غير الكافية ستؤدي إلى ارتفاع درجة الحرارة أو حتى انحشار العمود. يجب أن تكون الفجوة بين الجلبة اللامتراكزة والجلبة المستقيمة متجانسة من الأعلى إلى الأسفل. أما بالنسبة للفراغ بين العمود الرئيسي وجلبته، فنظرًا لأن محور العمود الرئيسي يدور حول نقطة ثابتة، ولتحقيق تلامس متجانس بين العمود الرئيسي والجلبة، يجب أن يكون الفراغ أصغر في الطرف العلوي وأكبر في الطرف السفلي. ويمكن تحديد هذا الاختلاف في الفراغ بطرق رسومية أو حسابية. قيم الفراغ هي بيانات تجريبية وهي مدرجة في الجدول 4-10.
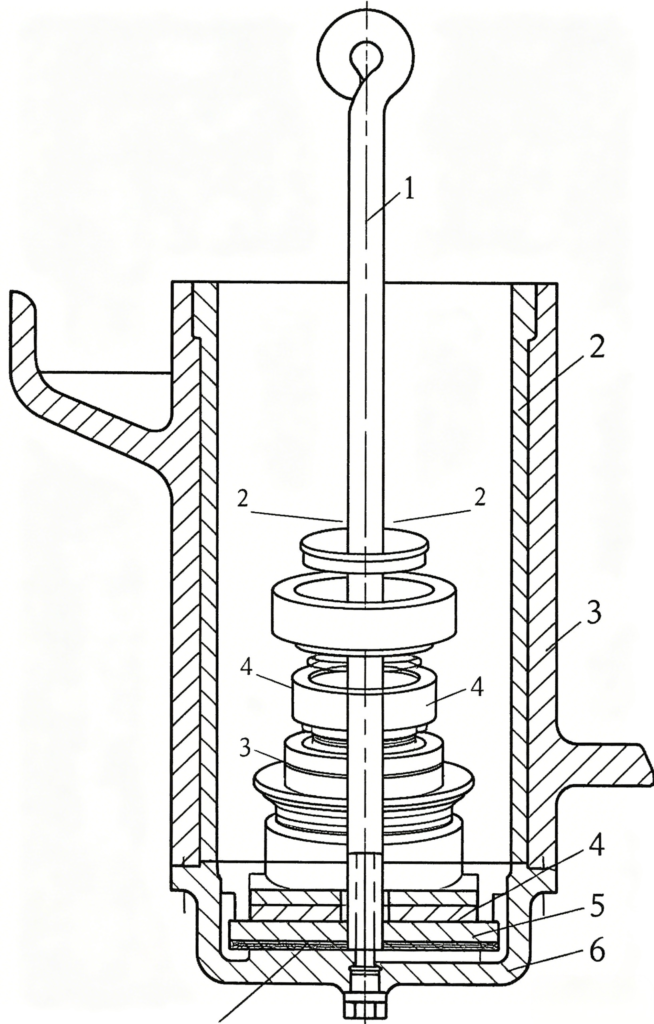
الشكل 4-15 تركيب حلقة الدفع
1—قضيب لولبي؛ 2—جلبة الإطار؛ 3—الإطار؛ 4—حلقة وسيطة؛;
5—حلقة تثبيت؛ 6—غطاء سفلي؛ 7—حلقة ضبط
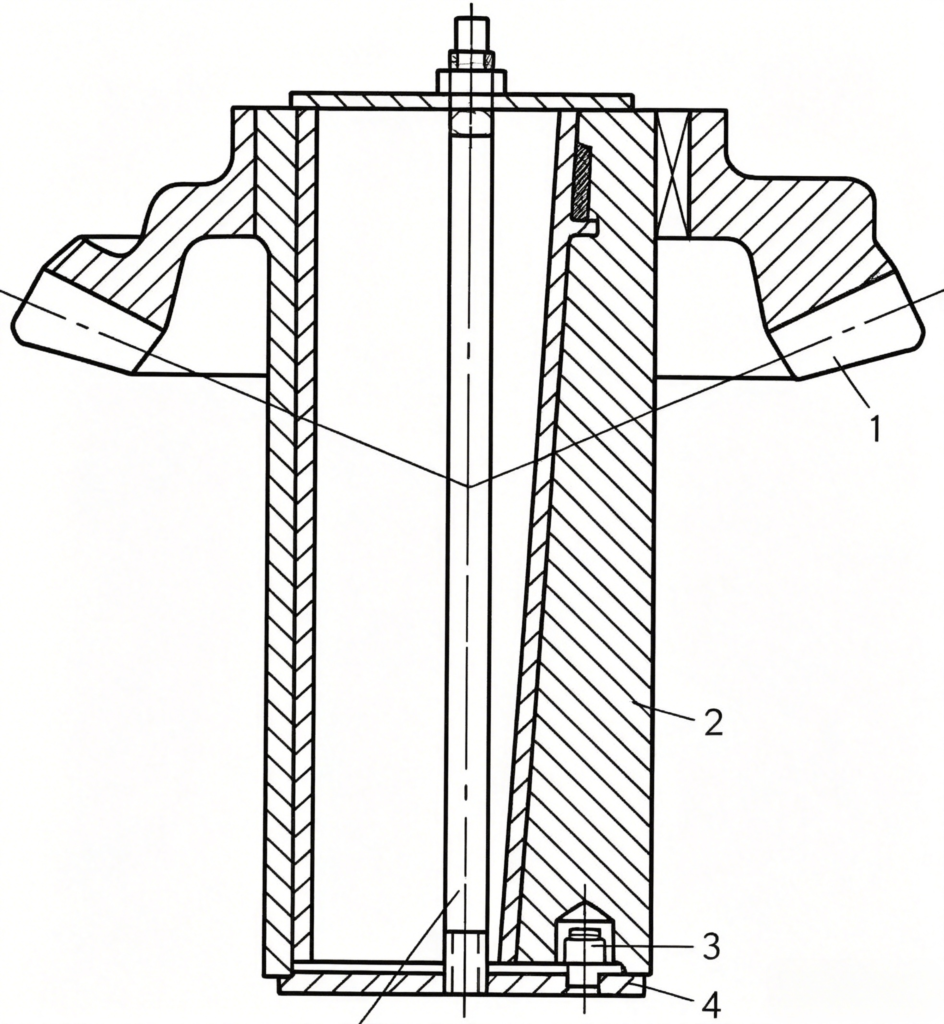
الشكل 4-16 تركيب الجلبة اللامركزية
1—الترس؛ 2—الجلبة اللامركزية؛ 3—المسمار الأسطواني؛ 4—الحلقة؛ 5—قضيب لولبي
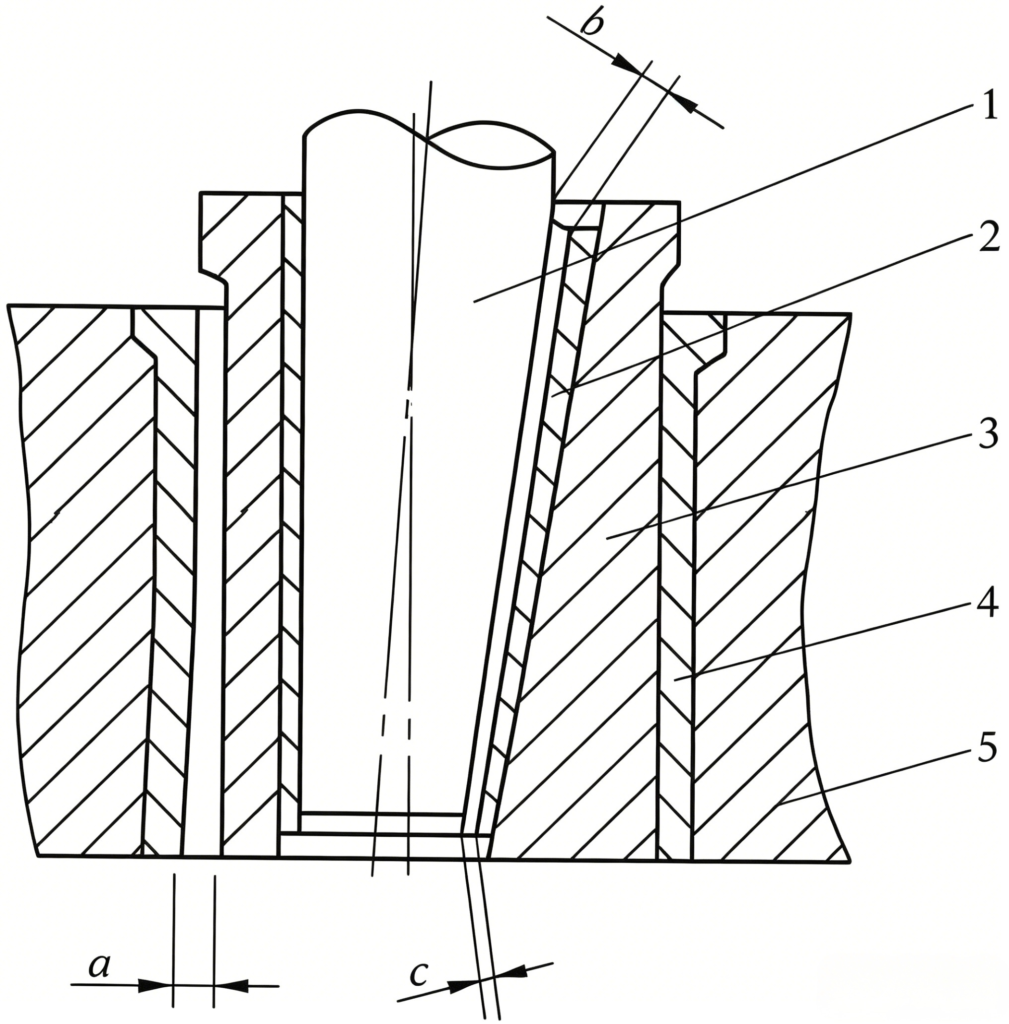
الشكل 4-17: الفراغات بين الجلبة المخروطية والعمود الرئيسي لمخروط التكسير، وبين الجلبة اللامتراكزة وجلبة الهيكل
1—العمود الرئيسي؛ 2—الجلبة المخروطية؛ 3—الجلبة اللامركزية؛;
4—جلبة الإطار؛ 5—الإطار
الجدول 4-10: الفراغات بين الجلبة المخروطية والعمود الرئيسي لمخروط التكسير، وبين الجلبة اللامتراكزة وجلبة الهيكل (مم)
| مواصفات المعدات | الفراغ بين الجلبة اللامركزية وجلبة الهيكل | المسافة الفاصلة بين الجلبة المخروطية والعمود الرئيسي لمخروط التكسير | |
|---|---|---|---|
| الجزء العلوي ب | c السفلي | ||
| 600 | 2.0–2.5 | 2.2–2.7 | 6–7 |
| 900 | 2.2–2.7 | 2.3–2.8 | 7–8 |
| 1200 | 2.5–3.0 | 2.4–3.0 | 8–9 |
| 1750 | 3.0–3.6 | 2.9–3.6 | 9–10 |
| 2200 | 4.0–4.6 | 3.8–4.6 | 10–11 |
بعد تركيب الجلبة اللامتراكزة والتروس المخروطية والمكونات الأخرى بسلاسة في الهيكل، يجب قياس فراغ التداخل بين التروس باستخدام طريقة الضغط بالرصاص أو عن طريق تدوير العمود. يجب اختيار الفراغات من الجانب الأكبر، لأن الفراغ بين الجلبة اللامتراكزة وجلبة الإطار كبير جدًا، وتدور الجلبة اللامتراكزة دائمًا مقابل الجلبة المستقيمة. وبالتالي، يتحرك مركز الترس المخروطي الكبير في مسار دائري بنصف قطر يساوي نصف الفراغ بين الجلبة اللامتراكزة وجلبة الإطار. إذا كان الفراغ الجانبي لتشابك التروس صغيرًا جدًّا، فستُفرض أحمال إضافية على التروس وعمود الإدارة. يجب أن يتوافق تشابك التروس المخروطية مع المتطلبات المحددة في وثائق التصميم. وفي حالة عدم وجود مثل هذه المواصفات، يجب ألا تقل مساحة التلامس على طول ارتفاع السن وطول السن عن 40%، ويجب أن تكون الأوجه الطرفية للتروس متساوية.
تركيب محمل الوعاء والمخروط المتحرك
يدعم المحمل الكروي المخروط المتحرك بشكل مباشر أثناء التشغيل. ولذلك، يجب تركيبه بإحكام، كما يجب أن تتطابق أسطح التلامس الكروية بشكل صحيح.
قبل التركيب، يجب فحص المجموعة. يجب ألا يكون غلاف المحمل الكروي 4 وإطار محمل الوعاء 5 مفكوكين. يجب ألا تكون جميع ممرات المياه مسدودة، كما يجب ألا تكون المكونات مثل حلقة مانع الغبار 6 وحلقة حاجز الزيت 3 تالفة. يجب أن يكون التثبيت بين إطار محمل الوعاء 5 والإطار 7 محكمًا (انظر الشكل 4-18). بعد التركيب، يجب فحص إحكام سطح التلامس الأفقي باستخدام مقياس الفجوة لضمان تلامس متجانس.
بعد تركيب محمل الوعاء، يمكن عندئذٍ تركيب المخروط المتحرك المُجهَّز. عند إدخال المخروط المتحرك في الجلبة المخروطية، استخدم حلقة الرفع المخصصة الموجودة على رأس العمود. لتجنب إتلاف الحلقة الكروية وحلقة حاجز الزيت والأجزاء الأخرى، يجب إدخال العمود الرئيسي ببطء، مع توجيهه برفق على طول النقطة (أ) من الجلبة المخروطية عند كتلة الثقل الموازن للترس المخروطي.
يجب أن يكون سطح التلامس بين السطح الكروي للرأس (الجسم) 2 وقشرة المحمل على شكل وعاء 3 موجودًا عند الحلقة الخارجية للقشرة. ويجب أن يكون عرض التلامس الحلقي (0.3–0.5)R (انظر الشكل 4-19). يجب ألا يقل عدد نقاط التلامس عن نقطة واحدة لكل مساحة 25 مم × 25 مم. يجب أن تتراوح الفجوة الإسفينية c في المنطقة غير المتلامسة بين 0.5 و1 مم.
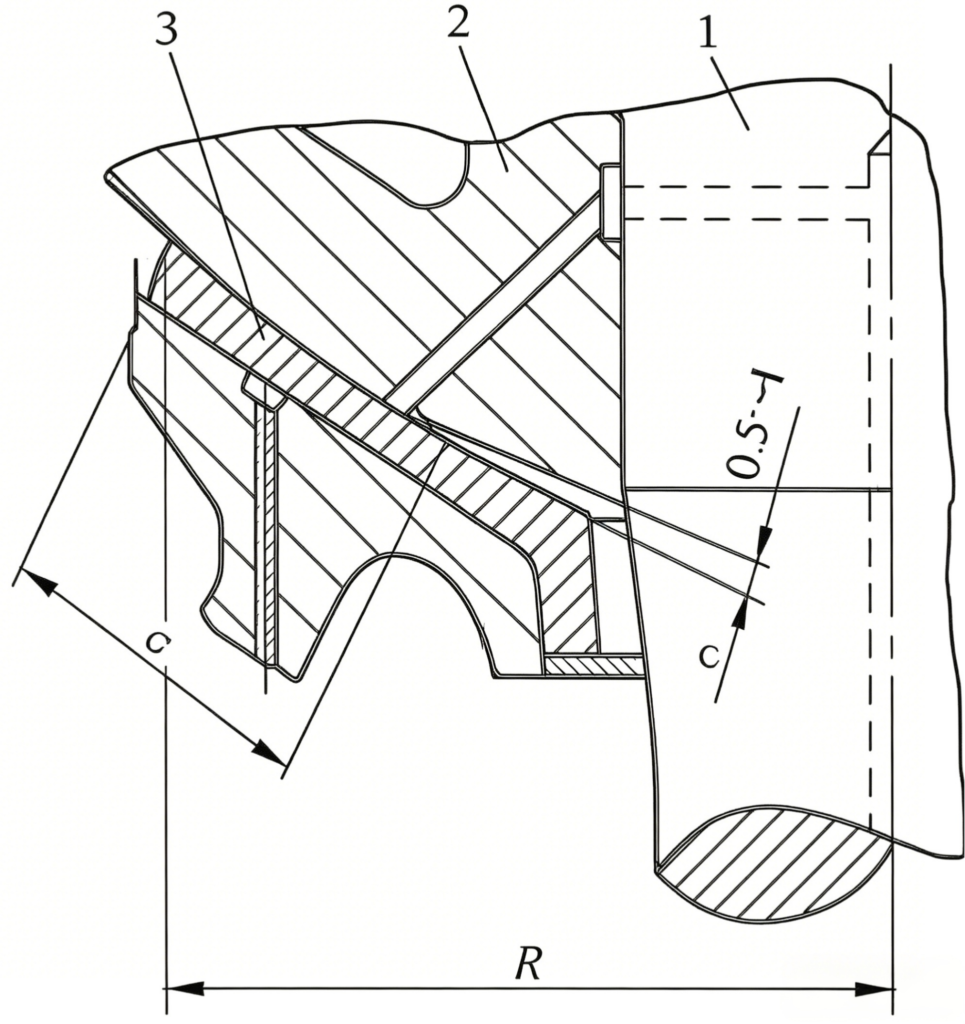
الشكل 4-19: التلامس بين غلاف المحمل ذي الشكل الوعائي والسطح الكروي للرأس
1—العمود الرئيسي؛ 2—الرأس (الجسم)؛ 3—غلاف المحمل على شكل وعاء
قبل تركيب المخروط المتحرك، يجب فحص فتحات مرور الزيت داخل العمود الرئيسي 1 والرأس (الجسم) 2 وتنظيفها بعناية. ولا يجوز المضي في التركيب إلا بعد التأكد من أن الفتحات نظيفة وخالية من أي عوائق. وبعد التركيب، يجب فحص حالة تثبيت البطانات، وشد صامولة التثبيت العلوية.
تركيب جهاز الضبط وزنبرك التثبيت
لا يجوز تنفيذ هذا الجزء من التركيب إلا بعد اجتياز الأجزاء الدوارة للاختبار. يصف هذا القسم بشكل أساسي تركيب جهاز الضبط المزود بأسطوانات دفع هيدروليكية وأسطوانات قفل. أما جهاز الضبط الميكانيكي وجهاز التوقف فهما بسيطان نسبيًا؛ ويمكن الرجوع إلى الأقسام المماثلة. يوضح الشكل 4-20 تركيب جهاز الضبط وزنبرك القفل.
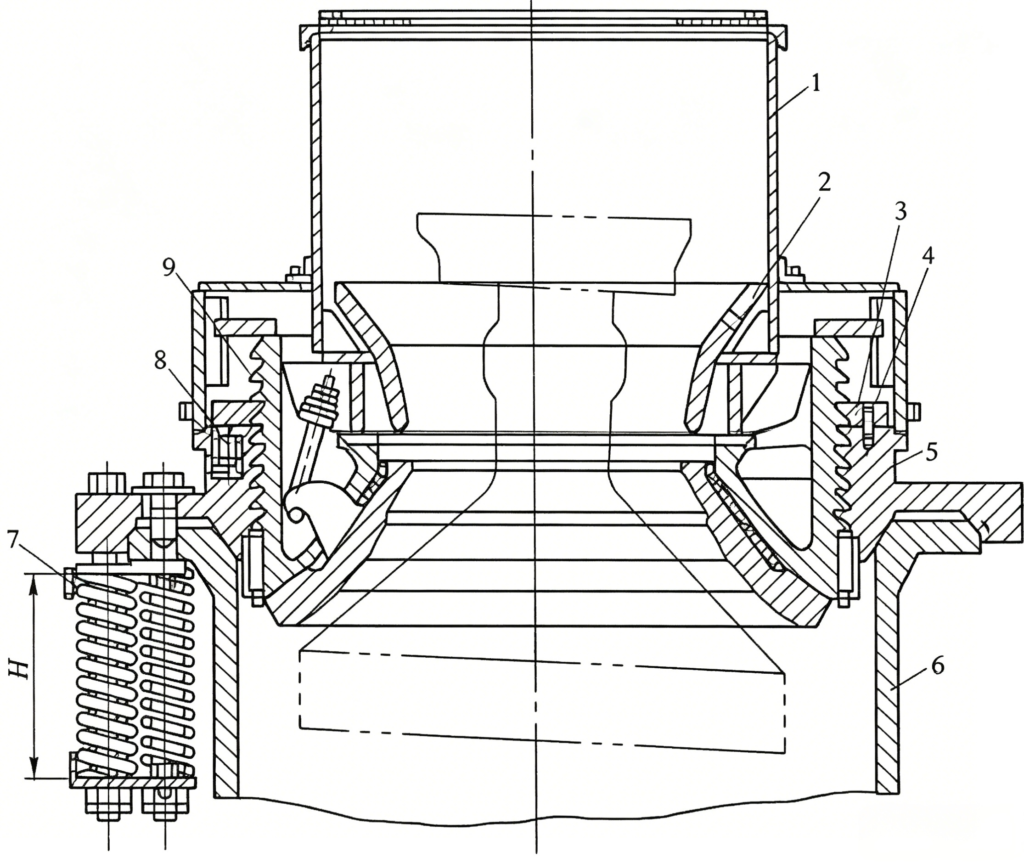
الشكل 4-20 تركيب جهاز الضبط وزنبرك التثبيت
1—جهاز القادوس؛ 2—القادوس؛ 3—صامولة التثبيت؛ 4—المسمار؛ 5—جلبة الدعم؛;
6—الإطار؛ 7—الزنبرك؛ 8—أسطوانة القفل؛ 9—حلقة الضبط
قبل التركيب، يجب تصحيح الخيوط الداعمة على حلقة الضبط 9 والجلبة الداعمة 5 بعناية، وإزالة النتوءات والخدوش، وتطبيق مزيج من الزيت السميك والرقيق لضمان سلاسة عملية الضبط.
أولاً، قم بتركيب أسطوانة القفل 8 على غلاف الدعم 5. ثم قم بتركيب غلاف الدعم على الإطار 6 وتحقق من التلامس المتساوي للأسطح المخروطية. بعد تثبيت حلقة الضبط 9 في الجلبة الداعمة 5، قم بربط صامولة القفل 3 على حلقة الضبط، وقم بمحاذاة الصامولة مع الثقوب الأربعة المخصصة للمسامير الموجودة على الجلبة الداعمة 5، ثم أدخل المسامير 4 لتثبيت الموضع.
عند تركيب جهاز الزنبركات 7، يجب ضبط ارتفاع الزنبركات في حالة الانضغاط وفقًا لمتطلبات التصميم. إذا كان الخام لينًا، فيمكن تخفيض انضغاط الزنبركات تبعًا لذلك، ولكن لا يجوز زيادته. ويجب أن يكون ارتفاع كل مجموعة من الزنبركات موحدًا لضمان أن تكون قوة التكسير متساوية عند كل موقع من مواقع الزنبركات.
أثناء تجميع حلقة الضبط، يجب أيضًا ضبط فتحة التفريغ. وعندما يتم ضبط فتحة التفريغ على حجمها الأدنى، يجب أن تكون أبعاد فتحة التفريغ بين بطانة التكسير وبطانة الوعاء متساوية على كامل محيطها. ويجب أن يتوافق الانحراف المسموح به مع أحكام الجدول 4-11.
الجدول 4-11 الانحراف المسموح به في حجم فتحة التصريف (مم)
| المواصفات | قياسي | نوع الرأس القصير | ||
| حجم المخرجات | الفرق | حجم المخرجات | الفرق | |
| 600 | 12-25 | 4 | 3-15 | 2 |
| 900 | 15-50 | 5 | 3-15 | 3 |
| 1200 | 20~50 | 6 | 3~15 | 3 |
| 1750 | 25~60 | 8 | 5-15 | 4 |
| 2200 | 30-60 | 10 | 5~15 | 4 |
تركيب مانع تسرب الماء وجهاز التشحيم
يُعد نظام منع الغبار باستخدام الحاجز المائي إجراءً فعالاً في الكسارات المخروطية لمنع دخول الغبار إلى هيكل الآلة. وهناك نوعان من أنظمة إمداد المياه: الأول يستخدم مياه الدائرة المفتوحة من محطة ضخ مركز التخصيب؛ والثاني عبارة عن محطة إمداد مياه ذاتية الدوران. ويربط النوع الأخير نظام مضخة المياه المُجمَّع مسبقًا (انظر الشكل 4-21) بمدخل إطار محمل الوعاء. ويجب وضع أنبوب المياه بحيث يتجنب التعرض للصدمات أو التآكل بفعل الخام. أما على أنبوب التصريف، فيجب تركيب أنبوب توصيل مياه متسع 4 لتسهيل مراقبة عملية التصريف. يجب تزويد خط أنابيب المدخل بصمام تنظيم 2، بالإضافة إلى صمام إغلاق 3 يمكنه تصريف المياه بالكامل من خزان التخزين عند توقف الكسارة.
يجب أن تقع محطة التشحيم في مكان قليل الغبار ويسهل صيانته. ويجب أن يكتمل تركيب محطة التشحيم قبل التشغيل التجريبي للكسارة، لأنه في ذلك الوقت يجب اختبار نظام التشحيم. وفي حال حدوث أي عطل في نظام التشحيم، يمكن تفكيكه وإصلاحه مسبقًا.
يجب أن يكون نظام التشحيم مترابطًا كهربائيًّا مع الآلة الرئيسية. أي أنه قبل تشغيل الآلة الرئيسية، يجب تشغيل مضخة الزيت أولاً؛ وإلا فلن يتسنى تشغيل الآلة الرئيسية. ويضمن ذلك حصول الآلة الرئيسية على تشحيم كافٍ قبل التشغيل. وعندما تتوقف مضخة الزيت، أو ينخفض ضغط الزيت إلى ما دون 0.05 ميجا باسكال، أو تتجاوز درجة حرارة الزيت 60 درجة مئوية، يجب إرسال إشارة وتوقف الآلة الرئيسية لمنع تلف المكونات.
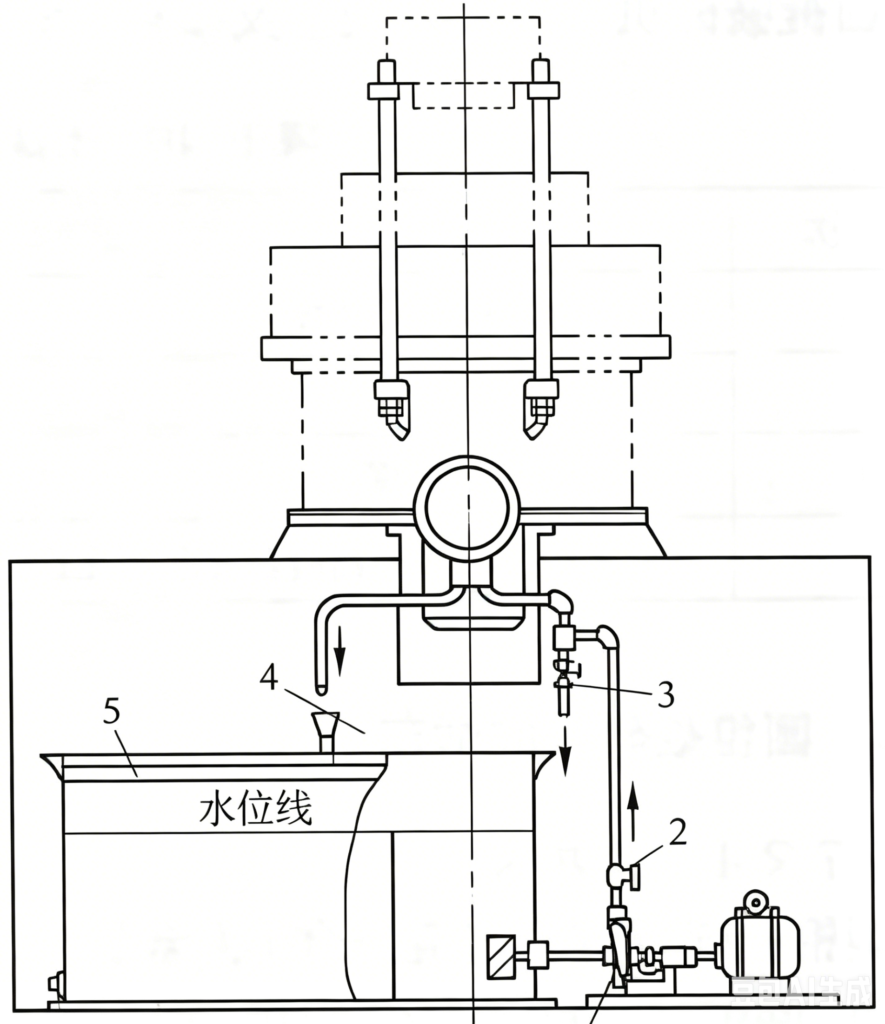
الشكل 4-21: نظام إمداد المياه المقاوم للغبار
1—مضخة المياه؛ 2—صمام التنظيم؛ 3—صمام الإغلاق؛ 4—أنبوب توصيل المياه ذو الطرف المتسع؛ 5—خزان التخزين
بعد تركيب المكونات المذكورة أعلاه، يجب إجراء اختبار بدون حمل للأجزاء الدوارة للتحقق من جودة التركيب. وفي حال اكتشاف أي حالات غير سليمة، يمكن تصحيحها بسهولة قبل تركيب حلقة الضبط وصندوق التغذية والمكونات الأخرى.
تركيب جزء التغذية
يتمثل الجانب الأهم في تركيب جزء التغذية في ضمان توزيع الخام بشكل متساوٍ حول حجرة التكسير عبر لوحة التوزيع. ويضمن ذلك الحصول على حجم منتج دقيق وموحد، وقدرة إنتاجية عالية، وتشغيل سلس للزنبرك، واستهلاك منخفض للطاقة. وإلا، فسوف تتعرض الكسارة للحمل الزائد، وستتعرض البطانات للتآكل الموضعي (من جانب واحد)، مما يؤدي إلى منتج خشن وغير متجانس وانخفاض السعة. لذلك، يجب اختيار ارتفاع وزاوية ميل قناة التغذية بشكل صحيح، وكذلك الارتفاع H من فتحة التفريغ إلى لوحة التوزيع. تأكد من أن الخام، بعد دخوله صندوق التغذية، يسقط عموديًا على لوحة التوزيع، ثم يتم توزيعه بشكل متساوٍ في حجرة التكسير بفضل حركة التأرجح والدوران الذاتي للوحة التوزيع (الشكل 4-22ب). يجب ألا يتم توجيه الخام مباشرةً إلى غرفة التكسير (انظر الشكل 4-22أ).
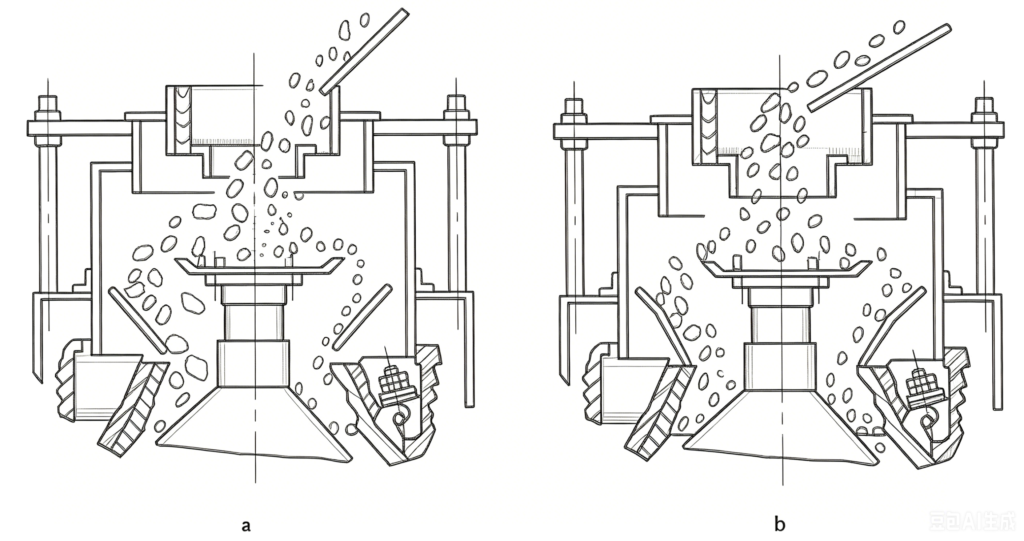
الشكل 4-22 تركيب جزء التغذية
أ — الوضع غير الصحيح؛ ب — الوضع الصحيح
الانحرافات المسموح بها في تركيب الكسارة المخروطية
يجب أن تتوافق الانحرافات المسموح بها في التركيب وطرق الفحص الخاصة بالكسارات المخروطية مع أحكام الجدول 4-12.
الجدول 4-12: الانحرافات المسموح بها في تركيب الكسارات المخروطية
| رقم الصنف. | العنصر | الانحراف المسموح به | الوحدة | طريقة الفحص |
|---|---|---|---|---|
| 1 | خطوط الوسط الطولية والعرضية | 3.0 | مم | القياس بالمسطرة |
| 2 | الارتفاع | ±5.0 | مم | القياس بالمسطرة |
| 3 | الاستواء | 0.1/1000 | — | تحقق باستخدام المسطرة ومستوى الفقاعة |
| 4 | محاذاة المحورين | يجب الامتثال للمعيار GB 50231 | — | تحقق باستخدام مقياس السماكة ومؤشر القياس |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian