
Frantoi a mascelle
Tipi di frantoi a mascelle I frantoi a mascelle sono stati utilizzati nella produzione industriale…

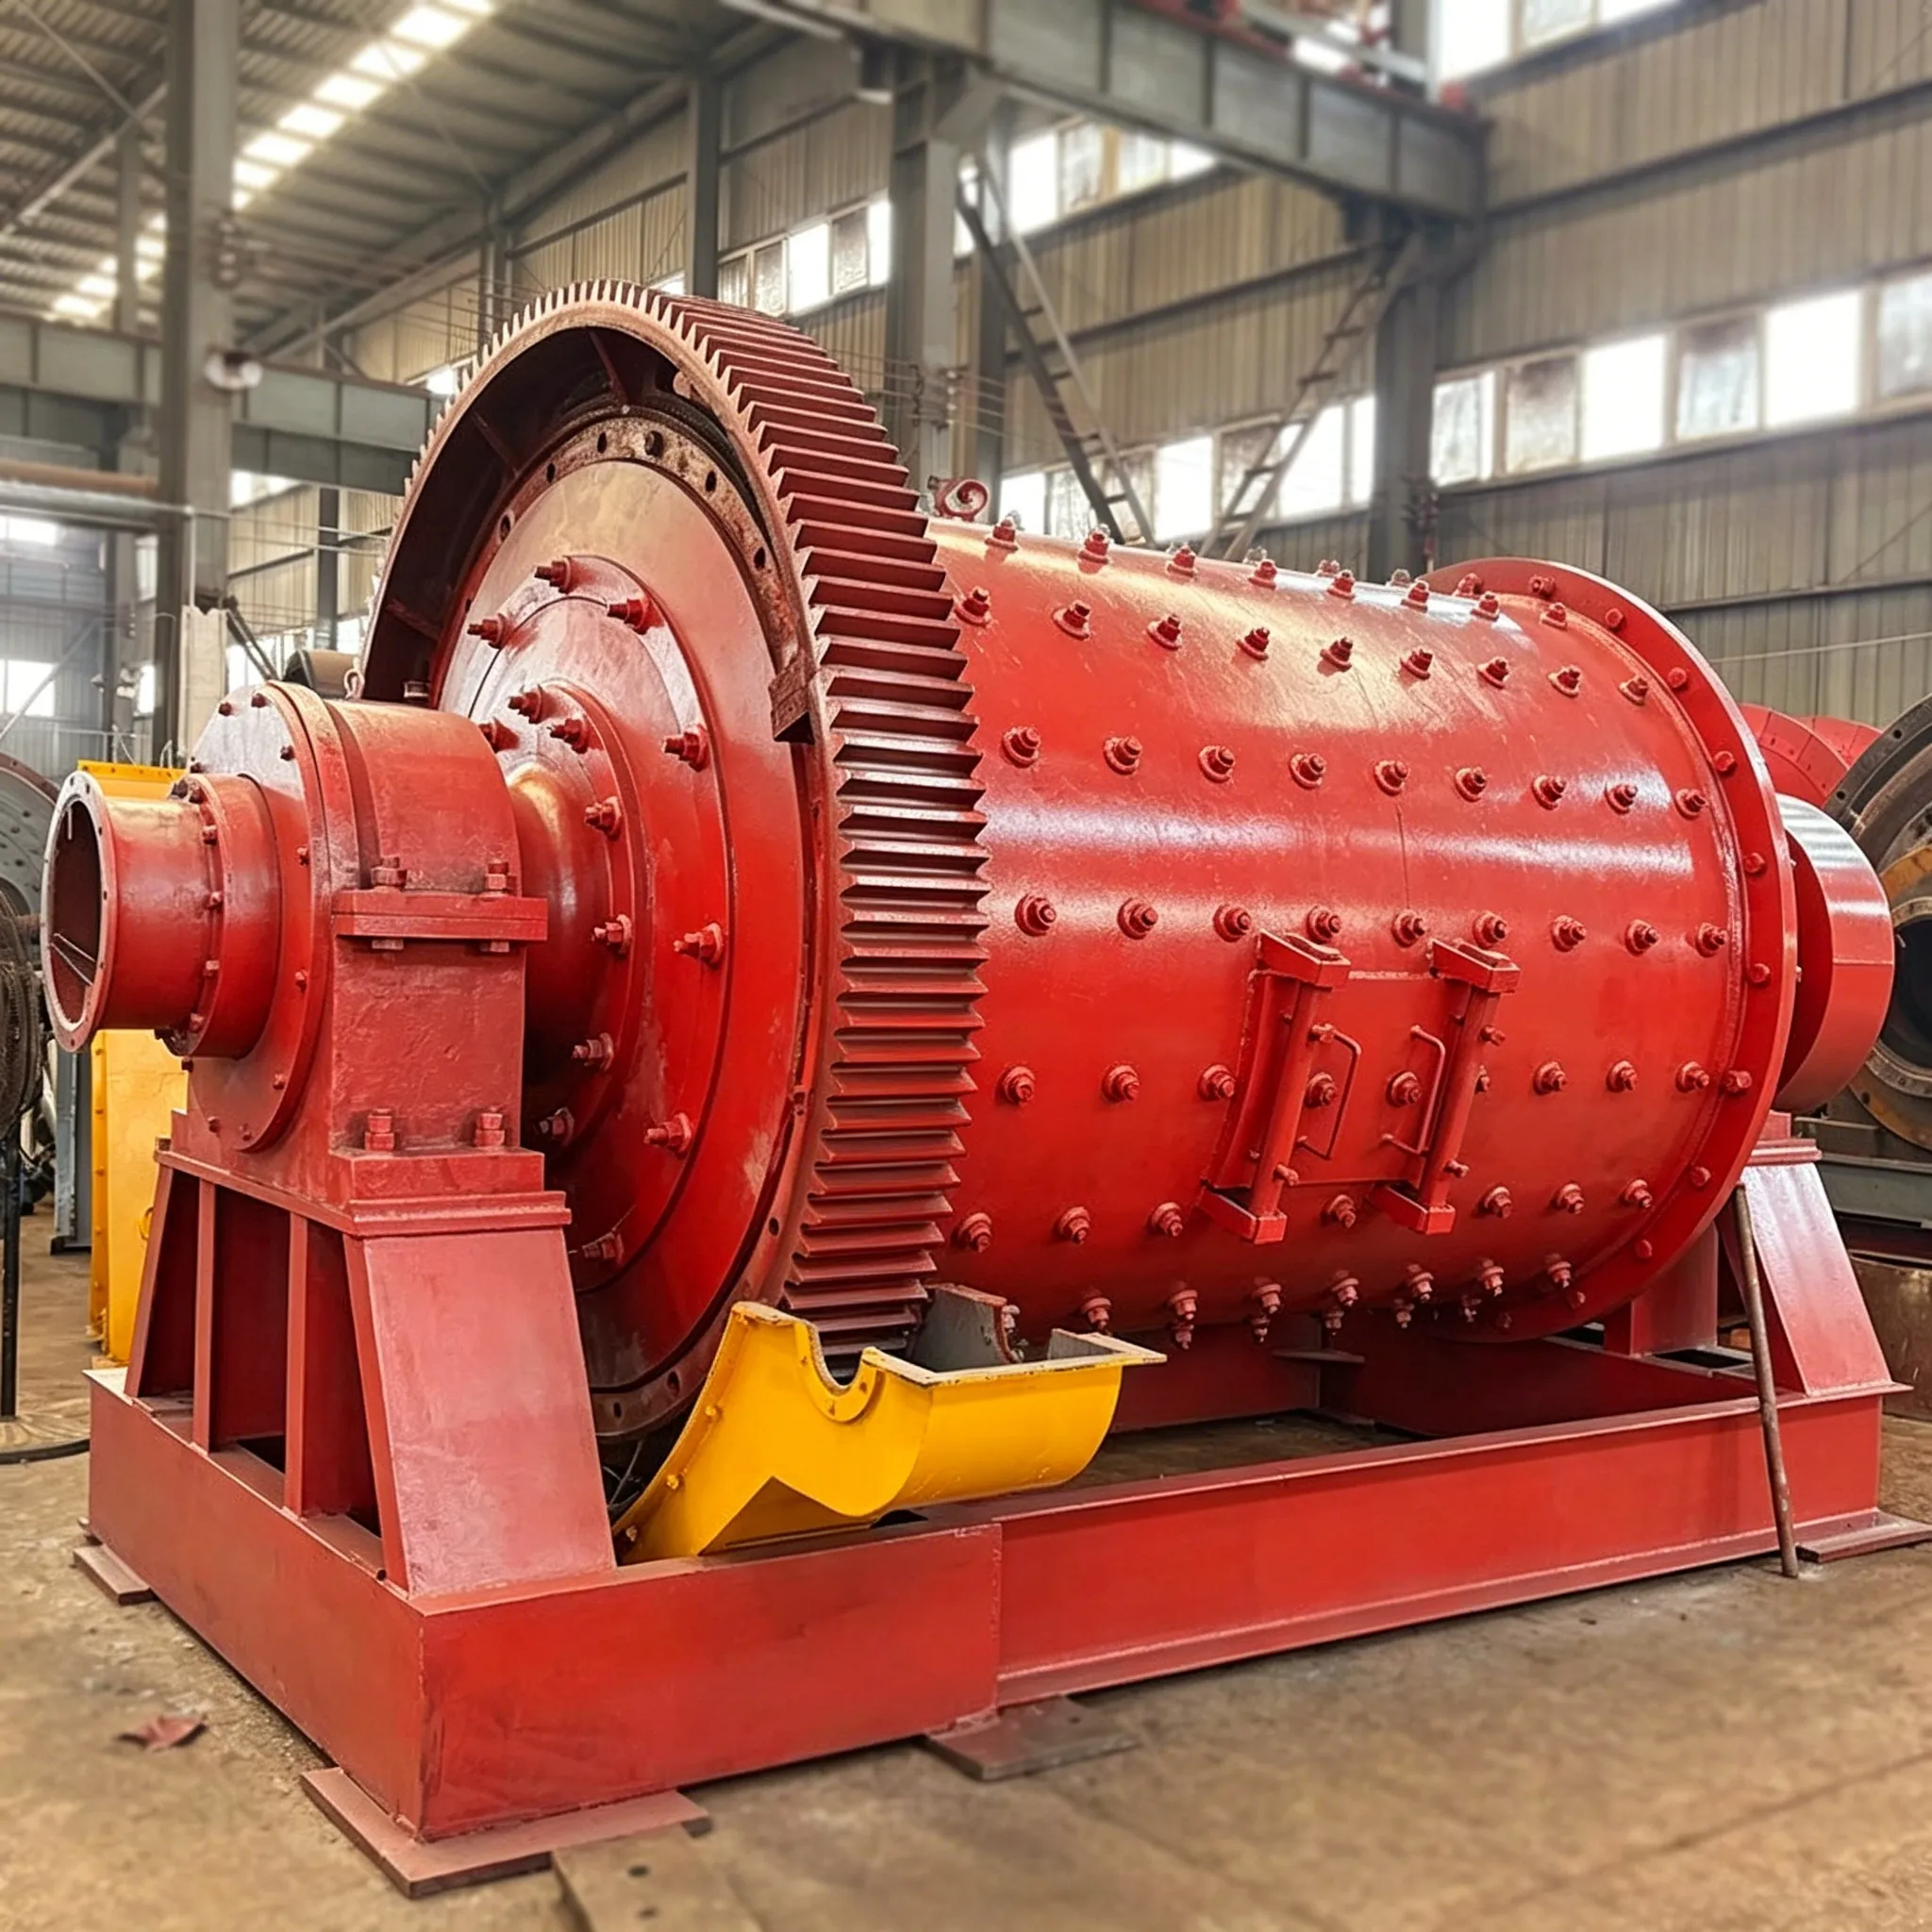
I mulini a sfere sono apparecchiature di macinazione ampiamente utilizzate in settori quali l’estrazione mineraria, la metallurgia, i materiali da costruzione e l’industria chimica. A seconda che durante il processo di macinazione venga aggiunto o meno un mezzo liquido, i mulini a sfere possono essere suddivisi in due tipologie principali: a secco e a umido. I due tipi sono simili nei principi di base, ma differiscono in modo significativo nell’applicazione pratica, nella struttura dell’apparecchiatura, nel consumo energetico, nell’impatto ambientale e nella convenienza economica. La scelta corretta di un mulino a sfere a secco o a umido influisce in modo significativo sull’efficienza produttiva, sulla qualità del prodotto e sui costi operativi. Questo articolo approfondirà le differenze tra i due tipi da molteplici prospettive.
Mulino a sfere a umido: Durante il funzionamento, il materiale viene immesso nel cilindro insieme all’acqua (o a un mezzo liquido come l’etanolo anidro) in una determinata proporzione. Gli elementi di macinazione (sfere d’acciaio) vengono sollevati a una certa altezza dalla rotazione del cilindro e poi cadono, urtando e macinando il materiale. Grazie alla presenza del mezzo liquido, il materiale assume la consistenza di una sospensione con buona fluidità e dispersibilità. Il liquido funge da lubrificante e ammortizzante, rendendo più uniforme l’interazione tra i corpi di macinazione e il materiale, impedendo al contempo in modo efficace l’agglomerazione delle particelle fini.
Mulino a sfere a secco: Non viene aggiunto alcun liquido; il materiale entra nel cilindro direttamente sotto forma di polvere secca. L’impatto e l’attrito dei corpi macinanti sul materiale sono più diretti e intensi, generando una grande quantità di calore. Le particelle fini tendono ad agglomerarsi a causa dell’elettricità statica o dell’adesione ai corpi macinanti e ai rivestimenti. Per scaricare la polvere fine conforme agli standard, i mulini a sfere a secco si avvalgono in genere di un flusso d’aria che convoglia la polvere fine fuori dal cilindro.
In breve, la macinazione a umido si concentra maggiormente sulla “macinazione e la dispersione”, mentre la macinazione a secco si concentra maggiormente sull“”impatto e la frantumazione”.
Mulino a sfere a umido: La struttura è relativamente semplice. Il cilindro utilizza solitamente un dispositivo di scarico a trabocco o a griglia. Il tipo a trabocco sfrutta la naturale differenza di livello del liquido della sospensione per favorirne il deflusso; il tipo a griglia è dotato di una piastra a griglia all’estremità di scarico per forzare lo scarico della sospensione. Grazie alla buona fluidità della sospensione, lo scarico avviene senza intoppi e non è necessario alcun complesso sistema di trasporto pneumatico. Le attrezzature ausiliarie comprendono principalmente serbatoi di miscelazione, pompe per sospensioni e idrocicloni.
Mulino a sfere a secco: La struttura è più complessa. Lo scarico deve avvenire tramite trasporto pneumatico, pertanto all’estremità di scarico del cilindro è previsto un condotto dell’aria, collegato a ventilatori ad alta efficienza, classificatori, separatori a ciclone e depolveratori a maniche. Per la protezione antiesplosione, sul cilindro vengono solitamente installate valvole di sicurezza, e l’intero sistema funziona in depressione per impedire la fuoriuscita di polvere. Inoltre, i mulini a sfere a secco richiedono spesso apparecchiature di essiccazione (come un forno ad aria calda) per rimuovere l’umidità dal materiale; in caso contrario, il materiale umido può ostruire gravemente la camera di macinazione.
Vantaggi del mulino a sfere a umido:
Casi di applicazione del mulino a sfere a secco:
Efficienza di macinazione: I mulini a sfere a umido sono generalmente più efficienti. Il mezzo liquido riveste le particelle, riducendo l’effetto “ammortizzante” (infatti, una corretta concentrazione della sospensione consente un trasferimento più efficace dell’energia dei corpi macinanti). Allo stesso tempo, la fluidità del liquido garantisce una distribuzione uniforme del materiale all’interno del cilindro, evitando sia una macinazione eccessiva che insufficiente. Nella macinazione a secco, la polvere fine tende ad adsorbirsi sulla superficie dei corpi macinanti e dei rivestimenti, formando un “cuscinetto” che assorbe l’energia d’urto e riduce l’efficacia della macinazione.
Consumo energetico unitario: Se si considera solo il mulino in sé, il consumo energetico di un mulino a sfere a secco è leggermente inferiore a quello di uno a umido (poiché non deve far ruotare una grande quantità d’acqua). Tuttavia, il consumo energetico complessivo del sistema è notevolmente superiore nel caso della macinazione a secco. Ciò è dovuto al fatto che il processo a secco richiede l'installazione di ventilatori ad alta potenza, depolveratori, tubazioni, ecc., e il mantenimento di un flusso d'aria adeguato e di una pressione negativa comporta un consumo considerevole di energia elettrica. Inoltre, la macinazione a secco genera una grande quantità di calore; se il materiale è sensibile al calore o necessita di raffreddamento, sono necessari dispositivi di raffreddamento aggiuntivi.
Costo di utilizzo: Il tasso di usura dei corpi macinanti (sfere d'acciaio) e dei rivestimenti nei mulini a sfere a secco è Da 2 a 5 volte più veloce rispetto ai mulini a umido. Ciò è dovuto al fatto che, nella macinazione a secco, l’impatto e l’attrito tra le parti metalliche sono intensi in assenza di lubrificazione liquida. Pertanto, i mulini a sfere a secco richiedono una sostituzione più frequente delle sfere d’acciaio e dei rivestimenti, con conseguenti costi dei materiali di consumo significativamente più elevati.
Mulino a sfere a umido:
Mulino a sfere a secco:
Investimento iniziale: I sistemi con mulino a sfere a secco sono generalmente più costosi. Oltre al mulino principale, richiedono ventilatori ad alta potenza, depolveratori a sacchi con getto pulsato, trasportatori a coclea, elevatori a tazze, forni ad aria calda (se è necessaria l’essiccazione), tubazioni complesse e sistemi di controllo automatizzati. Un sistema a umido richiede solo il mulino principale, le apparecchiature di classificazione, le pompe per liquami e semplici bacini di decantazione. Generalmente, a parità di capacità, l’investimento per una linea di lavorazione a secco è superiore di 30%–50% rispetto a quello per una linea di lavorazione a umido.
Costi di esercizio e manutenzione:
Controllo delle dimensioni delle particelle: I mulini a sfere a umido consentono di controllare la granulometria del prodotto in un ampio intervallo regolando la portata di alimentazione, la concentrazione della sospensione, la carica di sfere d’acciaio e la velocità del cilindro. Grazie all’uniformità della sospensione, la distribuzione granulometrica del prodotto risulta relativamente ristretta. I mulini a sfere a secco, abbinati a classificatori ad aria (dinamici o statici), sono in grado di separare con precisione le polveri grossolane da quelle fini, ottenendo anche intervalli specifici di granulometria. Tuttavia, la macinazione a secco tende a produrre una quantità eccessiva di polvere fine e la regolazione del sistema di classificazione risulta più complessa.
Trattamento a valle del prodotto: Il prodotto ottenuto con il processo a umido è una sospensione. Se è richiesta una polvere secca, sono necessarie fasi di disidratazione (filtrazione a pressione, essiccazione) e disagglomerazione, con un conseguente aumento del consumo di energia termica e delle attrezzature. Il processo a secco produce direttamente una polvere secca, che può essere immediatamente confezionata o inviata ai processi a valle: un chiaro vantaggio per i materiali sensibili all'umidità o per i processi che richiedono uno stato secco.
| Considerazioni | Preferire il mulino a sfere a umido | Preferire il mulino a sfere a secco |
|---|---|---|
| Caratteristiche dei materiali | Elevata durezza, non reattivo all'acqua, richiede una macinazione ultrafine | Reagisce con l'acqua, con materiali umidi (è necessaria una pre-essiccazione) o con prodotti sensibili all'umidità |
| Requisiti ambientali | Il trattamento delle acque reflue è consentito o già disponibile | Zero scarichi di acque reflue, ma controllo delle polveri accettabile |
| Costo dell'energia | Costo dell'elettricità contenuto, non è necessaria alcuna fonte di calore aggiuntiva | Area con scarsità d’acqua, in cui è possibile utilizzare aria calda a basso costo (ad es. calore di scarto) |
| Modulo del prodotto | A valle si svolge il processo a umido (arricchimento, impasto liquido) | Il processo a valle richiede polvere secca ed evita la riessiccazione |
| Budget per gli investimenti | Limited, richiede un avvio rapido e una manutenzione semplice | Budget adeguato, disponibilità a investire in sistemi di depolverazione e protezione antiesplosione per le polveri secche |
| Rischio per la sicurezza | Nessun rischio di esplosione, non sensibile alla polvere | Il materiale non è esplosivo ed è possibile ottenere una buona tenuta e un'efficace raccolta delle polveri |
Nelle applicazioni industriali concrete, la maggior parte degli impianti di concentrazione dei minerali metallici e alcuni impianti di macinazione di materie prime chimiche utilizzano mulini a sfere a umido grazie alla loro elevata efficienza, al basso costo e alla sicurezza operativa. L’industria del cemento utilizza tradizionalmente il processo a secco (mulini a sfere o mulini a rulli verticali) poiché il cemento indurisce a contatto con l’acqua. Negli ultimi anni, con l’inasprimento delle normative ambientali e i progressi nella tecnologia di classificazione a secco, anche alcuni settori di lavorazione dei minerali non metallici e dei rifiuti solidi hanno iniziato ad adottare la tecnologia del processo a secco.
1. Arricchimento del minerale di ferro → Mulino a sfere a umido
Esempio: Un grande impianto di concentrazione della magnetite nella zona di Anshan lavora minerale di ferro con un tenore di ferro pari a circa 30%.
Perché si ricorre alla macinazione a umido: Dopo la macinazione, il materiale deve passare attraverso un separatore magnetico per la separazione magnetica a umido, che richiede che il materiale sia in forma di sospensione (concentrazione 30%–40%). Il mulino a sfere a umido può scaricare direttamente la sospensione nel processo di classificazione e separazione magnetica senza essiccazione. Inoltre, la macinazione a umido è altamente efficiente, in grado di raggiungere una granulometria di 70% con passaggio a 200 mesh, il che favorisce la liberazione dei minerali ferrosi.
Perché la macinazione a secco non è indicata: La macinazione a secco richiederebbe un imponente sistema di raccolta delle polveri. La polvere secca dovrebbe essere nuovamente miscelata con acqua prima di essere convogliata nel separatore magnetico a umido, il che comporterebbe una fase aggiuntiva. Inoltre, le polveri fini generate dalla macinazione a secco tendono ad aderire alla superficie delle apparecchiature di separazione magnetica, compromettendone le prestazioni.
2. Produzione di cemento Portland ordinario → Mulino a sfere a secco
Esempio: Un cementificio nella provincia di Anhui produce cemento P.O 42,5 utilizzando calcare, argilla e polvere di ferro come materie prime.
Perché si ricorre alla macinazione a secco: Il cemento subisce un processo di idratazione quando viene a contatto con l’acqua, che porta alla presa e all’indurimento; pertanto, un processo a umido è del tutto inadatto. La polvere fine di cemento prodotta dal mulino a sfere a secco (superficie specifica 300–400 m²/kg) viene convogliata direttamente tramite scivoli pneumatici ai silos di cemento, rimanendo allo stato secco. Nel contempo, il processo a secco può sfruttare il calore residuo dei fumi del forno per essiccare le materie prime.
Perché la macinazione a umido non è indicata: Il processo a cemento umido è ormai da tempo superato (salvo pochi casi particolari), poiché il prodotto diventa inutilizzabile dopo l'aggiunta di acqua. Inoltre, il processo a umido richiede un enorme dispendio energetico per l'essiccazione a valle, rendendolo economicamente non sostenibile.
3. Lisciviazione con cianuro del minerale d'oro → Mulino a sfere a umido
Esempio: Una miniera d’oro nella provincia dello Shandong utilizza un processo di cianurazione a slurry totale, in cui l’oro è finemente disseminato e incapsulato nella pirite.
Perché si ricorre alla macinazione a umido: La sospensione ottenuta dopo la macinazione (finezza 90% con passaggio a 200 mesh) viene convogliata direttamente in un addensatore per la disidratazione, quindi nei serbatoi di lisciviazione dove viene aggiunto cianuro di sodio. Il processo a umido mantiene umide le superfici dei minerali, favorendo la reazione di cianurazione. Inoltre, nel mulino a umido è possibile aggiungere alcali (calce) per regolare il pH e proteggere il cianuro.
Perché la macinazione a secco non è indicata: La macinazione a secco genera un notevole quantitativo di calore ed elettricità statica, causando facilmente l’agglomerazione delle particelle d’oro e riducendo il recupero tramite lisciviazione. La polvere secca mescolata all’aria presenta un rischio di esplosione. Inoltre, la lisciviazione a valle richiede comunque l’aggiunta di liquido, il che comporta una fase aggiuntiva di impastatura.
4. Preparazione della polvere di calcare per la desolforazione delle centrali elettriche → Mulino a sfere a secco
Esempio: Una centrale elettrica a carbone gestisce un impianto di preparazione dei reagenti per la desolforazione che richiede polvere di calcare con D90 pari a 250 mesh.
Perché si ricorre alla macinazione a secco: La polvere ottenuta viene iniettata direttamente nella torre di desolforazione per reagire con i gas di combustione, pertanto deve presentarsi sotto forma di polvere secca. Utilizzando un mulino a sfere a secco dotato di classificatore dinamico, si ottiene polvere secca conforme ai requisiti in un’unica fase, senza necessità di ulteriore essiccazione. La centrale elettrica può utilizzare il calore residuo della caldaia sotto forma di aria calda per essiccare il calcare in entrata (contenuto di umidità <1%).
Perché la macinazione a umido non è indicata: Un mulino a umido produce una sospensione di calcare. Sebbene la sospensione possa essere utilizzata nella desolforazione a umido dei gas di combustione, se l’impianto utilizza la desolforazione a secco o semisecca, è obbligatorio l’uso di polvere secca. Anche nel caso della desolforazione a umido, se è già disponibile (acquistata esternamente) una polverina secca, si potrebbe utilizzare un mulino a umido per ricreare la sospensione, ma l’installazione di un mulino a umido comporta l’onere del trattamento delle acque reflue.
5. Macinazione ultrafine dei pigmenti (biossido di titanio, ossido di ferro rosso) → mulino a sfere a umido
Esempio: Uno stabilimento di produzione di pigmenti nella provincia di Jiangsu deve macinare il biossido di titanio grezzo fino a ottenere una granulometria D90 < 1 micron per la produzione di rivestimenti di alta qualità.
Perché si ricorre alla macinazione a umido: La macinazione a secco provoca facilmente l’agglomerazione e non consente di ottenere una dispersione submicronica. In un mulino a sfere a umido (o mulino a sabbia) vengono aggiunti agenti disperdenti e acqua (o solvente organico). I corpi di macinazione entrano in collisione in modo più delicato e le particelle sono circondate dal liquido, producendo in modo stabile sospensioni con dimensioni da nano a submicroniche che possono essere utilizzate direttamente come prodotti intermedi per il rivestimento.
Perché la macinazione a secco non è indicata: Le particelle di dimensioni inferiori a 1 micron tendono a agglomerarsi fortemente a causa delle forze di van der Waals quando vengono macinate a secco. Né la vagliatura né la classificazione pneumatica sono in grado di disperderle efficacemente. Inoltre, l'alta temperatura all'interno della camera di macinazione può alterare la forma cristallina o il colore del pigmento.
6. Preparazione del carbone polverizzato (iniezione nell'altoforno) → mulino a sfere a secco
Esempio: Un impianto siderurgico nella provincia di Hebei produce carbone polverizzato di tipo 80% con granulometria inferiore a 200 mesh, destinato all’iniezione nelle bocche degli altiforni in sostituzione del coke.
Perché si ricorre alla macinazione a secco: Il carbone polverizzato perde la sua combustibilità quando è bagnato e un aumento dell'umidità ne riduce il potere calorifico. Un mulino a sfere a secco dotato di aria calda (proveniente da un forno ad aria calda o da gas di scarico) essicca il carbone grezzo durante la macinazione (il contenuto di umidità viene ridotto da 10% a <1%). La classificazione ad aria seleziona la polvere fine idonea, che viene poi convogliata pneumaticamente al silo della polvere di carbone. Il sistema è inertizzato (contenuto di ossigeno controllato) per prevenire esplosioni.
Perché la macinazione a umido non è indicata: La macinazione a umido del carbone produce una sospensione di carbone, la cui disidratazione e asciugatura richiederebbero un enorme dispendio di energia. Inoltre, il contatto prolungato tra acqua e carbone può provocare la combustione spontanea. L’iniezione nell’altoforno vieta categoricamente l’uso di polvere di carbone contenente acqua.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian