
Taşma Tipi Küre Değirmeni
Taşma Tipi Küre Değirmeninin Yapısı Şekil 9-5, φ2700 mm × 3600 mm boyutlarında bir taşma tipinde…

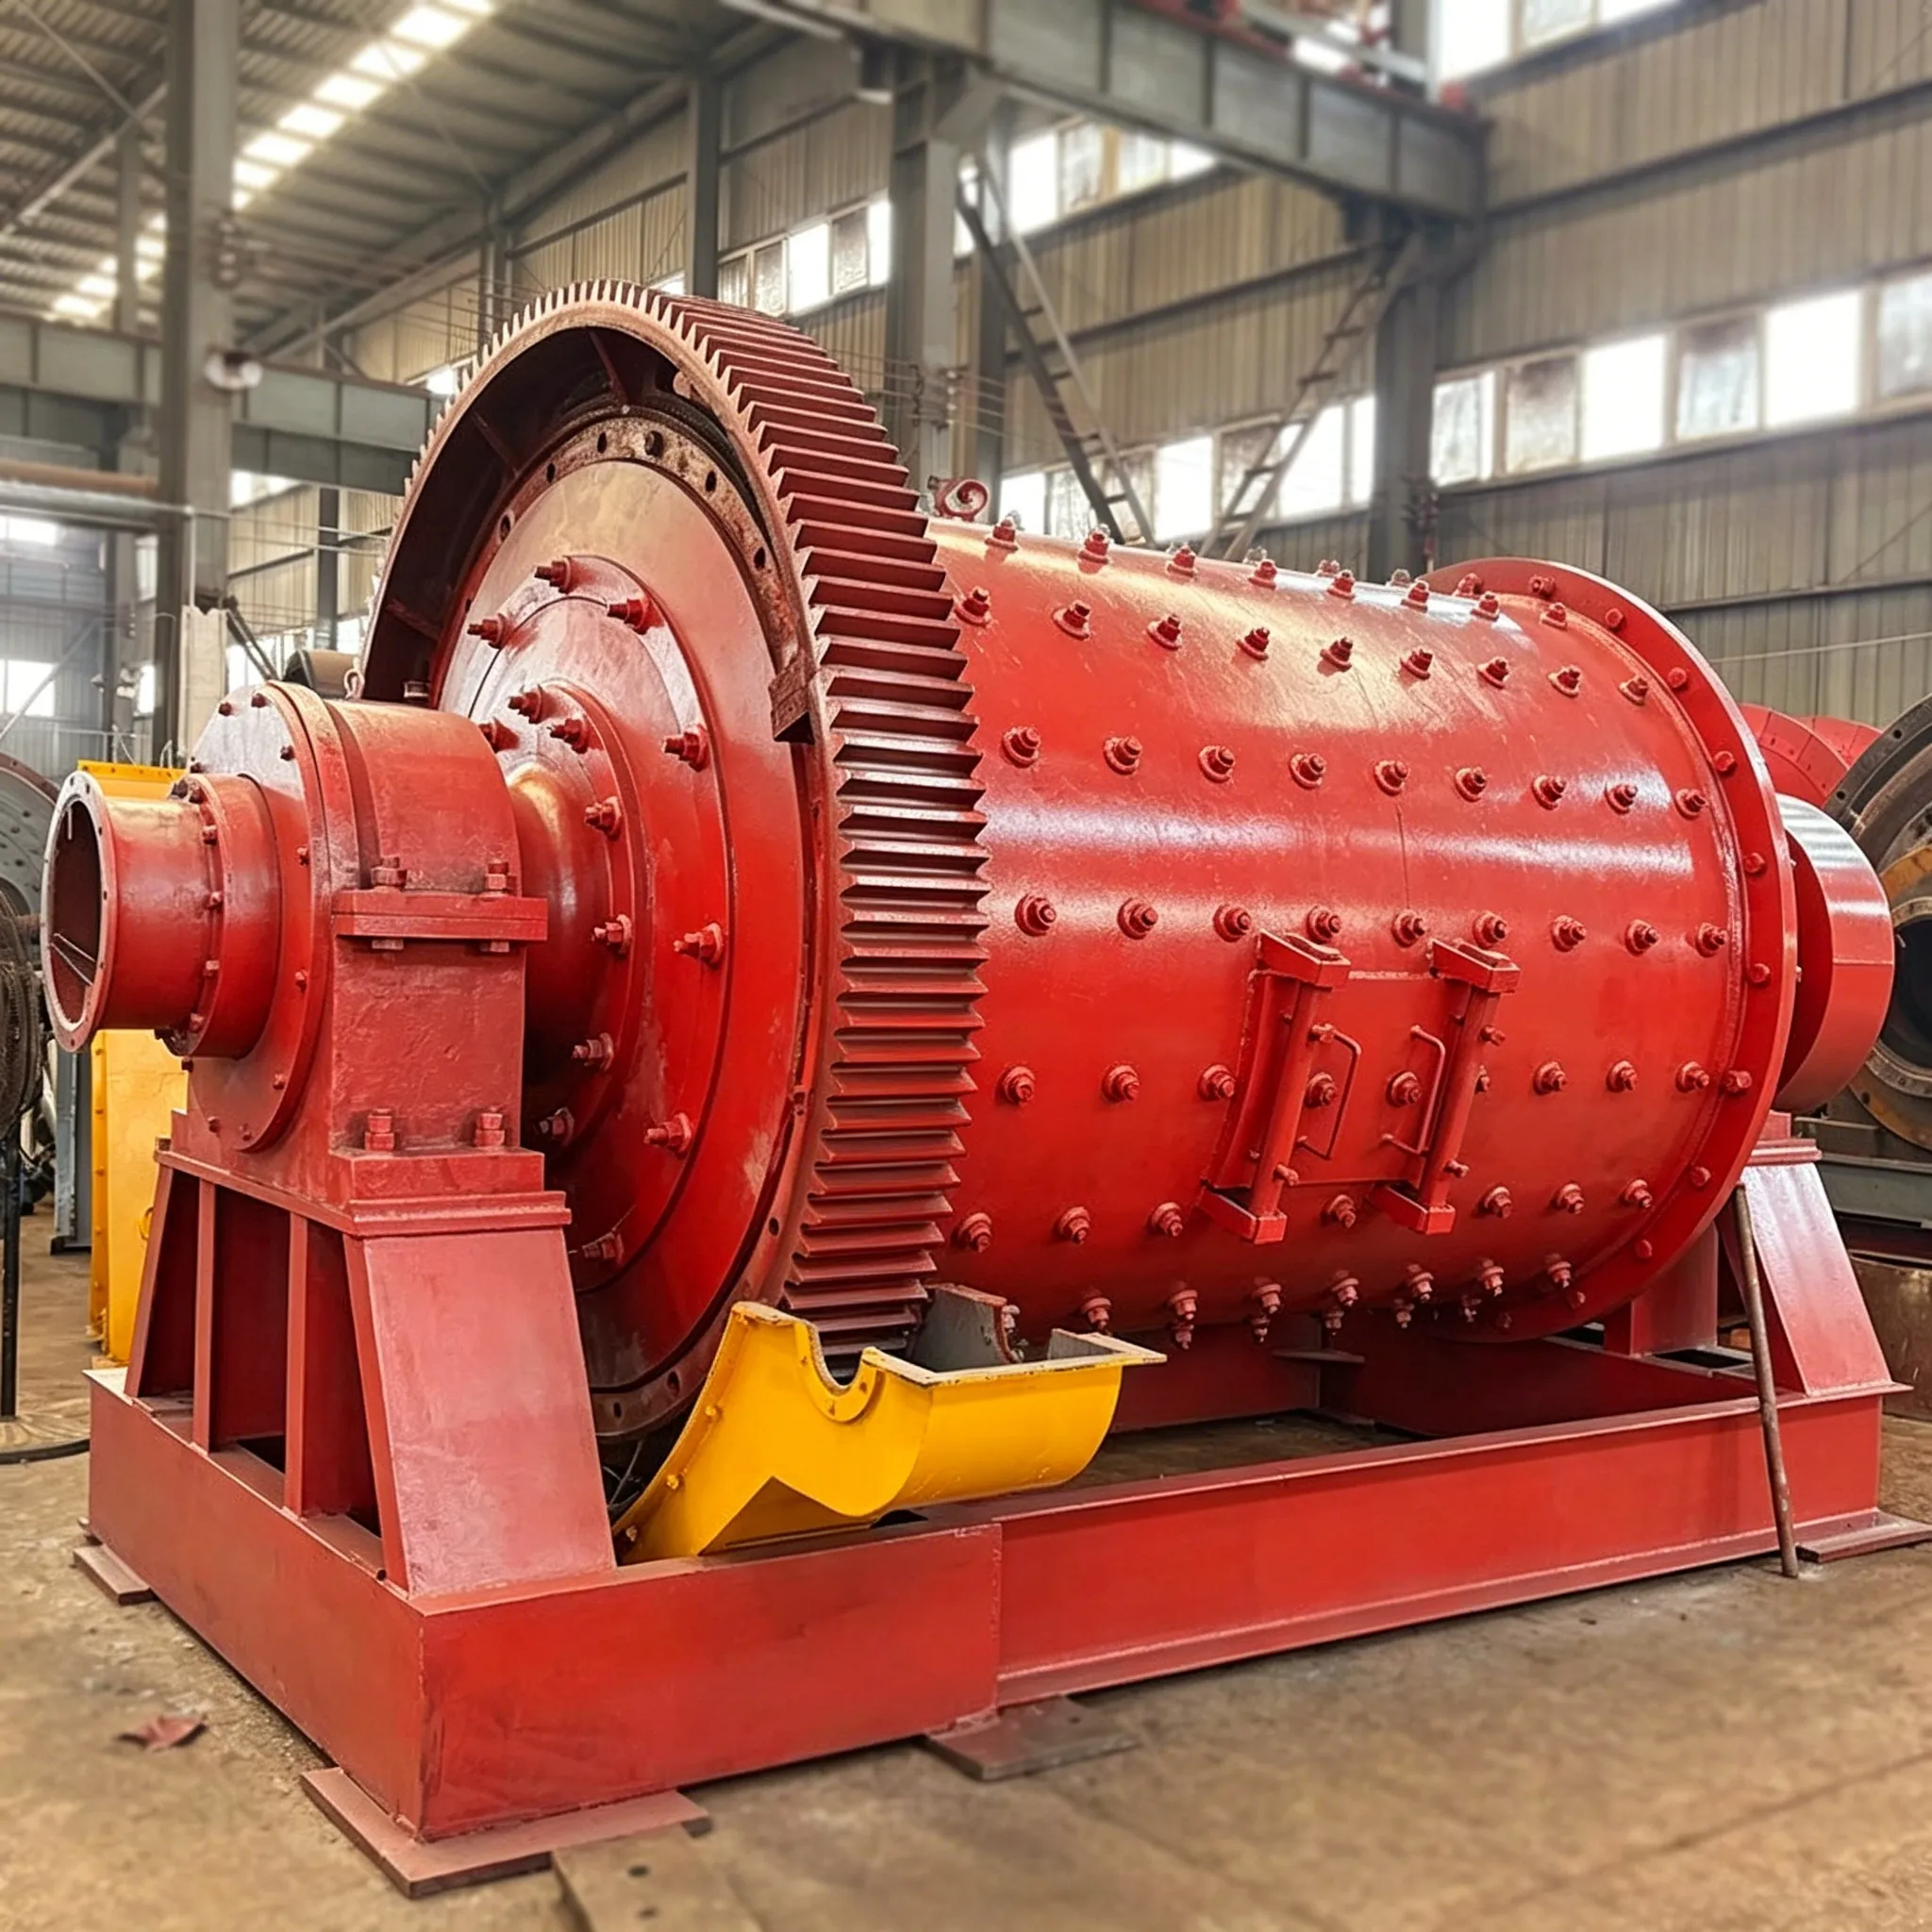
Bilyalı değirmenler, madencilik, metalurji, inşaat malzemeleri ve kimya gibi sektörlerde yaygın olarak kullanılan öğütme ekipmanlarıdır. Öğütme işlemi sırasında sıvı bir ortam eklenip eklenmediğine bağlı olarak, bilyalı değirmenler iki ana türe ayrılabilir: kuru ve ıslak. Bu iki tip, temel çalışma prensipleri açısından birbirine benzemekle birlikte, pratik uygulama, ekipman yapısı, enerji tüketimi, çevresel etki ve ekonomiklik açısından önemli farklılıklar gösterir. Kuru veya ıslak bilyalı değirmenin doğru seçilmesi, üretim verimliliği, ürün kalitesi ve işletme maliyetleri üzerinde önemli bir etkiye sahiptir. Bu makale, iki tip arasındaki farkları çeşitli açılardan ayrıntılı olarak ele alacaktır.
Islak bilyalı değirmen: Çalışma sırasında, malzeme belirli bir oranda su (veya susuz etanol gibi bir sıvı ortam) ile birlikte silindire eklenir. Öğütme ortamı (çelik bilyeler), silindirin dönüşüyle belirli bir yüksekliğe kaldırılır ve ardından düşerek malzemeye çarparak onu öğütür. Sıvı ortamın varlığı nedeniyle malzeme, iyi akışkanlık ve dağılabilirliğe sahip bir bulamaç halini alır. Sıvı, yağlama ve yastıklama işlevi görerek öğütme ortamı ile malzeme arasındaki etkileşimi daha homojen hale getirirken, ince parçacıkların topaklanmasını da etkili bir şekilde önler.
Kuru bilyalı değirmen: Herhangi bir sıvı eklenmez; malzeme kuru toz halinde doğrudan silindire girer. Öğütme ortamının malzeme üzerindeki çarpma ve sürtünme etkisi daha doğrudan ve yoğundur; bu da büyük miktarda ısı oluşmasına neden olur. İnce parçacıklar, statik elektrik veya öğütme ortamına ve astarlara yapışmaları nedeniyle topaklanma eğilimindedir. Kaliteli ince tozu boşaltmak için, kuru bilyalı değirmenler genellikle ince tozu silindirden dışarı taşımak üzere bir hava akışına dayanır.
Kısacası, ıslak öğütme daha çok “öğütme ve dağıtma” işlemlerine odaklanırken, kuru öğütme ise daha çok “çarpma ve kırma” işlemlerine odaklanır.
Islak bilyalı değirmen: Yapısı nispeten basittir. Silindirde genellikle taşma veya ızgara boşaltma cihazı kullanılır. Taşma tipi, çamurun dışarı akması için sıvı seviyesi arasındaki doğal farktan yararlanır; ızgara tipi ise boşaltma ucunda bulunan bir ızgara plakası vasıtasıyla çamurun boşaltılmasını sağlar. Çamurun iyi akışkanlığı sayesinde boşaltma işlemi sorunsuz gerçekleşir ve karmaşık bir pnömatik taşıma sistemine gerek kalmaz. Yardımcı ekipmanlar arasında başlıca karıştırma tankları, çamur pompaları ve hidrosiklonlar bulunur.
Kuru bilyalı değirmen: Yapı daha karmaşıktır. Boşaltma işlemi pnömatik taşıma sistemine dayalı olmalıdır; bu nedenle silindirin boşaltma ucunda, yüksek verimli fanlara, sınıflandırıcılara, siklon ayırıcılara ve torbalı toz toplayıcılara bağlı bir hava kanalı bulunur. Patlama koruması için genellikle silindire basınç tahliye vanaları takılır ve toz sızıntısını önlemek amacıyla tüm sistem negatif basınç altında çalışır. Ayrıca, kuru bilyalı değirmenlerde genellikle malzemedeki nemi gidermek için kurutma ekipmanı (sıcak hava fırını gibi) gerekir; aksi takdirde ıslak malzeme öğütme haznesini ciddi şekilde tıkayabilir.
Islak bilyalı değirmenin avantajları:
Kuru bilyalı değirmen için uygun uygulama alanları:
Öğütme verimliliği: Islak bilyalı değirmenler genellikle daha verimlidir. Sıvı ortam, parçacıkları kaplayarak “yastıklama” etkisini azaltır (aslında, uygun bir çamur konsantrasyonu, öğütme ortamının enerjisinin daha etkili bir şekilde aktarılmasını sağlar). Aynı zamanda, sıvının akışkanlığı silindir içinde malzemenin homojen dağılımını sağlar ve hem aşırı öğütmeyi hem de yetersiz öğütmeyi önler. Kuru öğütmede ise ince toz, öğütme ortamlarının ve astarların yüzeyine yapışmaya meyillidir; bu da darbe enerjisini emen ve öğütme verimliliğini düşüren bir “yastık” oluşturur.
Birim enerji tüketimi: Sadece değirmen kendisini ele alırsak, kuru bilyalı değirmenin öğütme sırasında tükettiği enerji, ıslak bilyalı değirmenin tükettiğinden biraz daha düşüktür (çünkü büyük miktarda suyu döndürmesi gerekmez). Ancak, toplam sistem enerji tüketimi kuru öğütme için önemli ölçüde daha yüksektir. Bunun nedeni, kuru işlemde yüksek güçlü fanlar, toz toplayıcılar, boru tesisatı vb. ekipmanların bulunması gerekliliğidir; ayrıca uygun hava akışını ve negatif basıncı sağlamak için hatırı sayılır miktarda elektrik tüketilir. Dahası, kuru öğütme işlemi büyük miktarda ısı üretir; malzeme ısıya duyarlıysa veya soğutulması gerekiyorsa, ek soğutma cihazları gereklidir.
Kullanım maliyeti: Kuru bilyalı değirmenlerdeki öğütme malzemelerinin (çelik bilyeler) ve astarların aşınma oranı şöyledir: 2 ila 5 kat daha hızlı ıslak değirmenlere kıyasla. Bunun nedeni, kuru öğütmede sıvı yağlama olmadan metal-metal çarpışma ve sürtünmenin yoğun olmasıdır. Bu nedenle, kuru bilyalı değirmenlerde çelik bilyelerin ve astarların daha sık değiştirilmesi gerekir; bu da sarf malzemesi maliyetlerinin önemli ölçüde artmasına yol açar.
Islak bilyalı değirmen:
Kuru bilyalı değirmen:
İlk yatırım: Kuru bilyalı değirmen sistemleri genellikle daha pahalıdır. Ana değirmenin yanı sıra, bu sistemler yüksek güçlü fanlar, darbeli püskürtmeli torbalı toz toplayıcılar, vidalı konveyörler, kova asansörleri, sıcak hava fırınları (kurutma gerekiyorsa), karmaşık boru tesisatı ve otomatik kontrol sistemleri gerektirir. Islak bir sistem ise yalnızca ana değirmen, sınıflandırma ekipmanı, çamur pompaları ve basit çökeltme havuzlarına ihtiyaç duyar. Genel olarak, aynı kapasite için kuru proses hattına yapılan yatırım, ıslak proses hattına yapılan yatırımdan 30%–50% daha yüksektir.
İşletme ve bakım maliyetleri:
Parçacık boyutu kontrolü: Islak bilyalı değirmenler, besleme hızını, çamur konsantrasyonunu, çelik bilye yükünü ve silindir hızını ayarlayarak ürün parçacık boyutunu geniş bir aralıkta kontrol edebilir. Çamurun homojenliği sayesinde, ürün parçacık boyutu dağılımı nispeten dardır. Hava sınıflandırıcılarla (dinamik veya statik) birleştirilen kuru bilyalı değirmenler, kaba ve ince tozları hassas bir şekilde ayırabilir ve ayrıca belirli parçacık boyutu aralıklarına ulaşabilir. Bununla birlikte, kuru öğütme işlemi aşırı miktarda ince toz üretme eğilimindedir ve sınıflandırma sisteminin ayarlanması daha karmaşıktır.
Ürünün son aşama işlenmesi: Islak işlemle elde edilen ürün bir bulamaktır. Kuru toz isteniyorsa, susuzlaştırma (filtre presleme, kurutma) ve aglomerasyonun giderilmesi aşamaları gereklidir; bu da ek termal enerji tüketimi ve ekipman gerektirir. Kuru işlem, doğrudan kuru toz elde edilmesini sağlar; bu toz, doğrudan paketlenebilir veya sonraki aşamalara gönderilebilir – bu, neme duyarlı malzemeler veya kuru hal gerektiren işlemler için açık bir avantajdır.
| Değerlendirme | Islak Top Değirmenini Tercih Edin | Kuru Top Değirmenini Tercih Edin |
|---|---|---|
| Malzeme özellikleri | Yüksek sertlik, suyla reaksiyona girmez, ultra ince öğütme gerektirir | Su, nemli malzemeler (önceden kurutulması gerekir) veya neme duyarlı ürünlerle reaksiyona girer |
| Çevresel gereklilikler | Atık su arıtımı izin verilmektedir veya halihazırda mevcuttur | Atık su deşarjı kesinlikle sıfır olmakla birlikte, toz kontrolü kabul edilebilir düzeyde |
| Enerji maliyeti | Elektrik maliyeti makul, ek ısı kaynağına gerek yok | Su kıtlığı yaşanan bir bölge olup, ucuz sıcak hava (örneğin, atık ısı) kullanılabilir |
| Ürün türü | Son aşamada ıslak işlem (zenginleştirme, çamur) yer almaktadır | Aşağı akış aşaması kuru toz gerektirir ve yeniden kurutmayı önler |
| Yatırım bütçesi | Limited, hızlı başlatma ve kolay bakım istiyor | Yeterli bütçeye sahip, kuru toz için toz toplama ve patlama önleme sistemlerine yatırım yapmaya istekli |
| Güvenlik riski | Patlama riski yoktur, toza karşı hassas değildir | Malzeme patlayıcı değildir ve iyi bir sızdırmazlık ve toz toplama sağlanabilir |
Gerçek endüstriyel uygulamalarda, metal cevheri zenginleştirme tesislerinin çoğu ve bazı kimyasal hammadde öğütme işlemleri, yüksek verimlilikleri, düşük maliyetleri ve işletme güvenliği nedeniyle ıslak bilyalı değirmenleri kullanmaktadır. Çimento endüstrisi, çimento suya maruz kaldığında sertleştiği için geleneksel olarak kuru işleme yöntemini (bilyalı değirmenler veya dikey silindirli değirmenler) kullanır. Son yıllarda, çevre düzenlemelerinin sıkılaşması ve kuru sınıflandırma teknolojisindeki gelişmelerle birlikte, bazı metalik olmayan minerallerin ve katı atıkların işlenmesinde de kuru işleme teknolojisi kullanılmaya başlanmıştır.
1. Demir Cevheri Zenginleştirme → Islak Top Değirmeni
Örnek: Anshan bölgesinde bulunan büyük bir manyetit zenginleştirme tesisi, demir içeriği yaklaşık 30% olan demir cevherini işliyor.
Islak öğütme neden kullanılır: Öğütme işleminden sonra, malzeme ıslak manyetik ayırma için bir manyetik ayırıcıya girmelidir; bu işlem için malzemenin çamur halinde olması gerekir (konsantrasyon 30%–40%). Islak bilyalı değirmen, çamuru kurutmaya gerek kalmadan doğrudan sınıflandırma ve manyetik ayırma işlemine aktarabilir. Ayrıca, ıslak öğütme son derece verimlidir ve 200 mesh'ten geçen 70%'lik bir öğütme derecesine ulaşabilir; bu da demir minerallerinin ayrılmasını kolaylaştırır.
Kuru öğütme neden uygun değildir: Kuru öğütme işlemi için büyük bir toz toplama sistemi gerekecektir. Kuru tozun, ıslak manyetik ayırıcıya beslenmeden önce suyla yeniden bulamaç haline getirilmesi gerekecek ve bu da ek bir aşama ekleyecektir. Ayrıca, kuru öğütme sırasında ortaya çıkan ince toz, manyetik ayırma ekipmanının yüzeyine yapışmaya meyillidir ve bu da ayırma performansını olumsuz etkiler.
2. Sıradan Portland Çimentosu Üretimi → Kuru Top Değirmeni
Örnek: Anhui Eyaleti’ndeki bir çimento fabrikası, kireçtaşı, kil ve demir tozunu hammadde olarak kullanarak P.O 42,5 çimentosu üretmektedir.
Kuru öğütme neden kullanılır: Çimento, suya maruz kaldığında hidrasyona uğrar ve bu da çimentonun bağlanmasına ve sertleşmesine yol açar; bu nedenle ıslak işlem bu amaç için tamamen uygun değildir. Kuru bilyalı değirmen tarafından üretilen ince çimento tozu (özgül yüzey alanı 300–400 m²/kg), hava kaydırakları aracılığıyla doğrudan çimento silolarına taşınır ve kuru halde kalır. Öte yandan, kuru işlemde hammaddelerin kurutulması için fırın egzoz atık ısısı kullanılabilir.
Islak öğütme neden uygun değildir: Islak çimento üretimi yöntemi (birkaç özel durum hariç), suya ilave edildikten sonra ürünün kullanılamaz hale gelmesi nedeniyle uzun zamandır geçerliliğini yitirmiştir. Ayrıca, ıslak yöntem, sonraki aşamalarda kurutma için muazzam miktarda enerji gerektirdiğinden, ekonomik açıdan uygulanamaz hale gelmektedir.
3. Altın Cevherinin Siyanürle Çözülmesi → Islak Top Değirmeni
Örnek: Shandong Eyaleti’ndeki bir altın madeninde, altının ince taneler halinde dağılmış ve pirit içinde kapsüllenmiş olduğu bir “tam slime” siyanürleme yöntemi kullanılmaktadır.
Islak öğütme neden kullanılır: Öğütme işleminden sonra elde edilen çamur (200 mesh’ten geçen 90% inceliğinde), susuzlaştırma amacıyla doğrudan bir koyulaştırıcıya, ardından da sodyum siyanürün eklendiği liç tanklarına gönderilir. Islak işlem, mineral yüzeylerini nemli tutar ve bu da siyanürleme reaksiyonunu destekler. Ayrıca, pH değerini ayarlamak ve siyanürü korumak amacıyla ıslak öğütme tesisine alkali (kireç) eklenebilir.
Kuru öğütme neden uygun değildir: Kuru öğütme işlemi, önemli miktarda ısı ve statik elektrik üretir; bu da altın parçacıklarının kolayca topaklanmasına neden olur ve liç geri kazanım oranını düşürür. Hava ile karışan kuru toz, patlama riski oluşturur. Ayrıca, sonraki aşamadaki liç işlemi için yine sıvı ilavesi gerekir; bu da ek bir hamur hazırlama aşaması gerektirir.
4. Enerji Santrali Kükürt Giderme İşlemi için Kireçtaşı Tozu Hazırlığı → Kuru Bilyalı Değirmen
Örnek: Bir kömür yakıtlı elektrik santralinde, D90 değeri 250 mesh olan kireçtaşı tozu gerektiren bir kükürt giderme reaktif hazırlama atölyesi işletilmektedir.
Kuru öğütme neden kullanılır: Hazırlanan toz, baca gazıyla reaksiyona girmek üzere doğrudan kükürt giderme kulesine enjekte edildiğinden, kuru toz halinde olmalıdır. Dinamik sınıflandırıcıya sahip bir kuru bilyalı değirmen kullanılarak, ek kurutma işlemine gerek kalmadan tek adımda uygun nitelikteki kuru toz elde edilir. Santral, kireçtaşı beslemesini (nem içeriği <1%) kurutmak için kazan atık ısısını sıcak hava olarak kullanabilir.
Islak öğütme neden uygun değildir: Islak öğütme tesisi, kireçtaşı çamuru üretir. Çamur, ıslak baca gazı kükürt gideriminde kullanılabilse de, tesis kuru veya yarı kuru kükürt giderimi uyguluyorsa kuru toz kullanımı zorunludur. Islak kükürt giderme işleminde bile, kuru toz beslemesi zaten mevcutsa (dışarıdan satın alınmışsa), çamuru yeniden hazırlamak için bir ıslak öğütücü kullanılabilir; ancak bir ıslak öğütücünün kurulması, atık su arıtma yükünü de beraberinde getirir.
5. Pigmentlerin (Titanyum Dioksit, Kırmızı Demir Oksit) Ultra İnce Öğütülmesi → Islak Bilyalı Değirmen
Örnek: Jiangsu Eyaleti’ndeki bir pigment fabrikası, yüksek kaliteli kaplamalar için titanyum dioksit ham maddesini D90 < 1 mikron olacak şekilde öğütmek zorundadır.
Islak öğütme neden kullanılır: Kuru öğütme, kolayca topaklanmaya neden olur ve submikron düzeyinde dispersiyon elde edilemez. Islak bilyalı değirmende (veya kum değirmeninde) dispersanlar ve su (veya organik çözücü) eklenir. Öğütme ortamı daha yumuşak bir şekilde çarpışır ve parçacıklar sıvı ile çevrelenir; böylece, kaplama ara maddeleri olarak doğrudan kullanılabilen nano ila submikron boyutlu bulamalar istikrarlı bir şekilde elde edilir.
Kuru öğütme neden uygun değildir: 1 mikrondan küçük parçacıklar, kuru öğütme sırasında van der Waals kuvvetleri nedeniyle ciddi şekilde topaklaşır. Ne eleme ne de hava sınıflandırması bu parçacıkları etkili bir şekilde dağıtamaz. Ayrıca, öğütme haznesinin içindeki yüksek sıcaklık, pigmentin kristal yapısını veya rengini değiştirebilir.
6. Toz Kömür Hazırlama (Yüksek Fırın Enjeksiyonu) → Kuru Top Değirmeni
Örnek: Hebei Eyaleti’ndeki bir çelik fabrikası, kokun yerine yüksek fırın üfleme deliklerine enjekte edilmek üzere 200 mesh’ten geçen 80% özellikli toz kömür üretmektedir.
Kuru öğütme neden kullanılır: Toz haline getirilmiş kömür ıslandığında yanma özelliğini yitirir ve nem oranının artması, ısıl değerini düşürür. Sıcak hava (sıcak hava fırınından veya atık gazdan elde edilen) ile donatılmış kuru bir bilyalı değirmen, ham kömürü öğütürken kurutur (nem içeriği 10%’den <1%’ye düşürülür). Hava sınıflandırması ile uygun kalitedeki ince toz ayrıştırılır ve daha sonra pnömatik olarak kömür tozu silosuna taşınır. Patlamayı önlemek için sistem inert hale getirilir (oksijen içeriği kontrol edilir).
Islak öğütme neden uygun değildir: Kömürün ıslak öğütülmesi sonucu ortaya çıkan kömür çamuru, susuzlaştırma ve kurutma işlemleri için muazzam miktarda enerji gerektirir. Ayrıca, su ile kömürün uzun süre temas halinde kalması kendiliğinden yanmaya yol açabilir. Yüksek fırın enjeksiyonunda, su içeren kömür tozunun kullanımı kesinlikle yasaktır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian