
Mulino Raymond a circuito aperto
Introduzione al mulino Raymond a circuito aperto Il mulino Raymond a circuito aperto KX è un…

4.9.1 Contenuti relativi alla manutenzione
Il ciclo di manutenzione di un frantoio a cono dipende da fattori quali la qualità del funzionamento e della manutenzione, la qualità delle riparazioni, la qualità delle parti soggette a usura e le condizioni di produzione. Il ciclo di manutenzione può essere determinato in due modi: uno si basa sul tonnellaggio di minerale frantumato; l’altro si basa sul tempo di funzionamento a pieno carico. Il primo è più accurato e scientifico, mentre il secondo è più semplice e consente di calcolare più facilmente la durata. Qualunque sia il metodo adottato, esso dovrebbe essere stabilito in base alle condizioni locali. La manutenzione si suddivide in riparazioni minori, riparazioni intermedie e riparazioni importanti.
Riparazione di lieve entità viene effettuata ogni mezzo mese o ogni mese e comprende quanto segue:
(1) Ispezionare il guscio della vasca;
(2) Ispezionare l'usura della boccola conica e della boccola diritta e verificarne i giochi;
(3) Controllare il gioco di ingranamento degli ingranaggi conici;
(4) Controllare il gioco del cuscinetto dell'albero di trasmissione;
(5) Ispezionare il dispositivo idraulico e quello di lubrificazione oppure sostituire l'olio lubrificante;
(6) Pulire i componenti principali.
Riparazione intermedia viene effettuato all’incirca ogni 4-6 mesi e comprende principalmente:
(1) Sostituire i rivestimenti;
(2) Riparare o sostituire la boccola eccentrica, la boccola conica e la boccola diritta;
(3) Riparare o sostituire il guscio della vasca e il dispositivo di tenuta antipolvere;
(4) Riparare o sostituire gli ingranaggi conici, l’albero di trasmissione e i cuscinetti;
(5) Riparare le filettature dell'anello di regolazione e del manicotto di supporto;
(6) Ispezionare accuratamente e risolvere tutti i problemi relativi alla riparazione minore;
(7) Smontare il motore, rimuovere polvere e sporcizia con aria compressa e controllare tutti i giochi dei cuscinetti; smontare il commutatore dell’olio, pulirlo e correggere eventuali difetti; eseguire regolazioni e prove elettriche su ciascun componente; ispezionare e riparare il quadro di distribuzione e gli altri cavi, ecc.
Riparazione importante viene effettuata all’incirca ogni quattro anni o in base alle circostanze, e comprende:
(1) Riparare o sostituire il telaio e le relative parti delle fondamenta;
(2) Ispezionare accuratamente e risolvere tutti i problemi individuati durante la riparazione intermedia, nonché apportare le modifiche tecniche necessarie;
(3) Sostituire la bobina dello statore del motore (come stabilito dai controlli preventivi) ed eseguire la verniciatura; sostituire l'albero del rotore (in base alle condizioni effettive).
Quando l'apparecchiatura viene smontata periodicamente per essere sottoposta a ispezione o in occasione di riparazioni di grande entità, intermedie o minori, occorre redigere registrazioni dettagliate delle parti ispezionate, riparate e sostituite, al fine di comprendere la situazione, individuare le tendenze, predisporre i pezzi di ricambio e pianificare la manutenzione programmata.
4.9.2 Metodi di manutenzione
4.9.2.1 Manutenzione del gruppo albero di trasmissione
I metodi di manutenzione sono i seguenti:
(1) Se l'albero di trasmissione è piegato, la sede della chiavetta è danneggiata (rotolamento della chiavetta) o il gioco rispetto al cuscinetto supera il range specificato, è necessario ripararlo o sostituirlo.
(2) Quando lo spessore dei denti del pignone conico presenta un’usura superiore a 20%, esso deve essere sostituito.
Quando si smonta il supporto dell'albero di trasmissione, utilizzare i fori filettati previsti a tale scopo sulla flangia del supporto e su quella del telaio, quindi spingerlo verso l'esterno con delle viti di sollevamento. Durante il montaggio, utilizzare le vecchie guarnizioni originali che sono state rimosse oppure guarnizioni nuove dello stesso spessore per mantenere la posizione originale.
4.9.2.2 Manutenzione del gruppo boccola eccentrica
Le parti principali del gruppo boccola eccentrica devono essere riparate o sostituite quando presentano le seguenti condizioni:
(1) Se il diametro esterno della boccola eccentrica presenta un'usura superiore a 3 mm, deve essere sostituita.
(2) Se il gioco tra la boccola diritta e quella eccentrica supera il doppio del gioco di montaggio originale (vedere la Tabella 4-10), oppure se la boccola diritta presenta una crepa che supera 1/3 della sua circonferenza o della sua altezza, la boccola diritta deve essere sostituita (a seconda di quale delle due condizioni si verifichi per prima).
(3) Se il gioco tra la boccola conica e la parte superiore dell'albero principale supera il doppio del gioco di montaggio originale (vedere la Tabella 4-10), oppure se è presente una grave crepa, la boccola conica deve essere sostituita.
(4) Quando lo spessore dei denti dell'ingranaggio conico grande presenta un'usura superiore a 20%, l'ingranaggio deve essere sostituito.
(5) Se la rondella del cuscinetto di spinta all'estremità inferiore della boccola eccentrica presenta una deviazione da usura non parallela superiore a 0,1 mm o un'usura dello spessore superiore a 5 mm, deve essere sostituita.
Il fissaggio della boccola diritta al telaio e della boccola conica alla boccola eccentrica avviene mediante fusione in lega di zinco. Durante la fusione è necessario evitare qualsiasi deformazione ed è necessario effettuare un controllo al termine del processo.
Per la rimozione e il montaggio della boccola eccentrica e della rondella del cuscinetto di spinta inferiore: è possibile praticare una scanalatura di 25 mm di larghezza e 4–5 mm di profondità all’interno della boccola diritta e utilizzare una piastra di sollevamento a forma di mezzaluna per agganciarla e sollevarla (vedere la Figura 4-23).
Le quote di accoppiamento dei componenti appena sostituiti devono essere determinate in base alle quote successive all'usura. Le tolleranze di accoppiamento e i giochi devono rispettare i requisiti di progettazione originali.
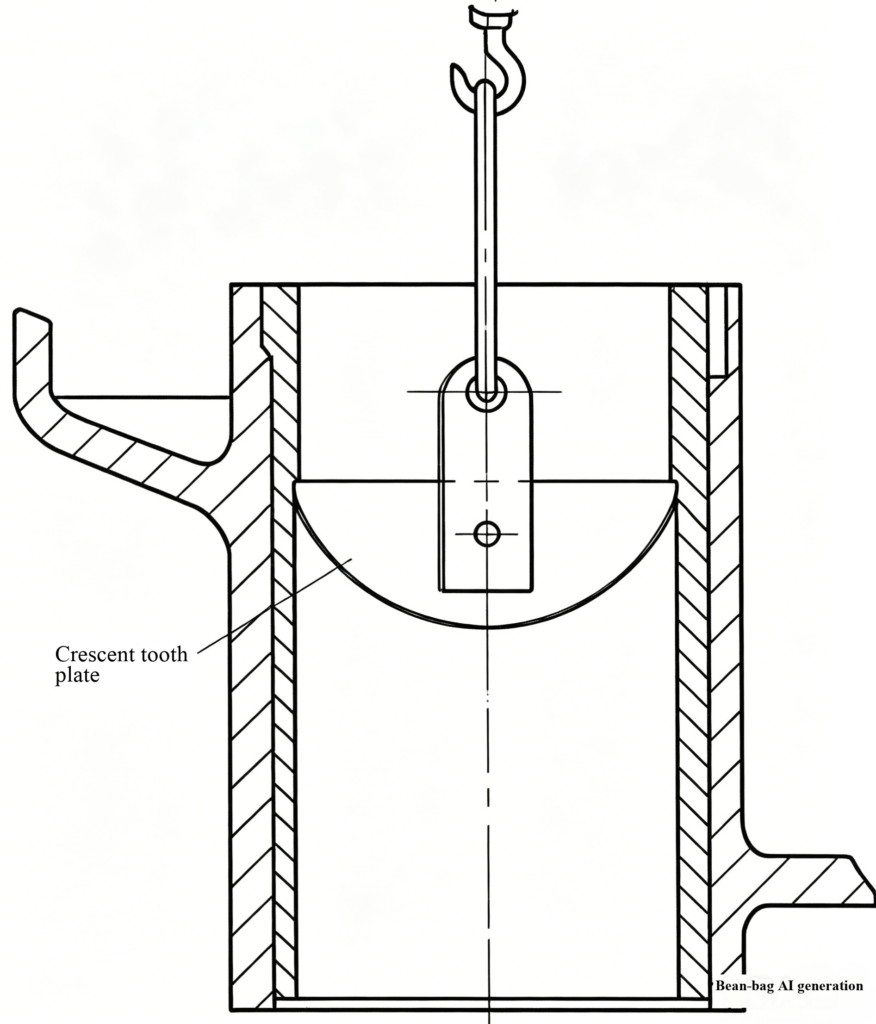
Figura 4-23 Rimozione della boccola diritta
Manutenzione del gruppo cuscinetto a coppa
I lavori di manutenzione previsti sono i seguenti:
(1) Controllare lo stato di fissaggio del guscio della vasca. Il guscio della vasca è fissato all'alloggiamento del cuscinetto tramite perni cilindrici e zinco fuso. Se dovesse allentarsi, rifondere la lega di zinco. In caso contrario, durante il sollevamento del cono mobile, il guscio della vasca potrebbe aderire alla superficie sferica del cono mobile a causa dell’olio lubrificante ed essere sollevato insieme ad esso, causando un incidente.
(2) Verificare le condizioni di contatto del guscio della coppa. La superficie di contatto del guscio della coppa deve trovarsi sull’anello esterno, con una larghezza dell’anello di contatto compresa tra 100 e 160 mm. Se il contatto è eccessivo, raschiare nuovamente la superficie.
(3) Controllare lo stato di usura del guscio della vasca. Sostituire il guscio della vasca quando la superficie soggetta a usura raggiunge il fondo della scanalatura dell'olio (la scanalatura dell'olio è consumata fino a diventare piatta), oppure quando i perni di fissaggio sono esposti, oppure quando compaiono delle crepe.
(4) L’accoppiamento tra l’alloggiamento del cuscinetto della vasca e il telaio deve essere stretto. Se a causa dell’usura si forma un gioco, l’alloggiamento del cuscinetto potrebbe spostarsi durante il funzionamento, causando un contatto insufficiente tra l’albero principale e la boccola conica e persino un urto tra i due. Nei casi più gravi, la boccola diritta e il telaio potrebbero subire urti, con il rischio di danneggiare la boccola diritta. Una volta che si verifica tale gioco, l’acqua presente nella guarnizione antipolvere potrebbe inoltre schizzare all’interno del corpo della macchina e compromettere la lubrificazione. Se il gioco supera i 2 mm, è necessario riparare o sostituire il componente. I pezzi di ricambio devono essere dimensionati in base alle misure risultanti dall’usura.
Il metodo per eliminare questo gioco consiste nel saldare e lavorare il pezzo per ripristinare l'accoppiamento originale.
(5) Se l'anello di tenuta antipolvere sull'alloggiamento del cuscinetto della vasca risulta danneggiato, deve essere sostituito tempestivamente per impedire che la polvere penetri nella scanalatura della tenuta idraulica e vi si depositi, ostruendo i fori di scarico. Durante la manutenzione è inoltre necessario rimuovere la polvere minerale depositata nella scanalatura della tenuta idraulica.
4.9.2.4 Manutenzione del gruppo cono mobile
Il cono mobile viene sollevato dal corpo macchina utilizzando l'anello di sollevamento situato all'estremità superiore e posizionato su un supporto prefabbricato per la manutenzione. I componenti principali, ovvero l'albero principale e la testa (corpo), devono essere riparati o sostituiti nelle seguenti condizioni:
(1) Se l'usura dell'albero principale nel punto di contatto con la boccola conica supera i 3 mm, oppure se compaiono delle crepe, l'albero principale deve essere sostituito.
(2) Se l’anello deflettore dell’olio inferiore del corpo del cono mobile presenta un’usura superiore alla metà dell’altezza dell’anello H (cfr. Figura 4-18), occorre saldare una piastra d’acciaio a scopo di riparazione.
(3) Se la superficie sferica della testata presenta un'usura superiore a 4 mm, oppure se la superficie di contatto tra la parte inferiore della superficie conica della testata e la camicia presenta un'usura superiore a 4 mm, la testata deve essere sostituita.
In sede di sostituzione e montaggio dell'albero principale o della testa, le dimensioni e le tolleranze dell'albero e del foro devono essere determinate sulla base di misurazioni effettive per garantire un accoppiamento stretto. L'accoppiamento qui utilizzato è D/je, ovvero un accoppiamento con interferenza compresa tra D/800 e D/1000 mm (D è il diametro del foro). All'interno di questo intervallo di interferenza, il riscaldamento della testa a circa 200 °C consente un montaggio agevole.
Quando si riscalda la testa, procedere lentamente misurando la temperatura e la dilatazione del foro. Quando l'espansione del foro raggiunge circa il doppio dell'interferenza, inserire l'albero. Non tentare di aumentare l'interferenza di montaggio per migliorare la tenuta tra l'albero e la testa, poiché un'interferenza maggiore aumenta la sollecitazione aggiuntiva sull'albero e provoca una grave concentrazione di sollecitazioni nella zona di transizione tra la parte assemblata e quella non assemblata, il che può portare alla rottura dell'albero. Pertanto, durante la manutenzione, misurare con attenzione la precisione delle dimensioni delle parti accoppiate e la correttezza dell’operazione di montaggio a caldo.
4.9.2.5 Manutenzione dell'anello di supporto, del manicotto di regolazione e dei cilindri idraulici
I lavori di manutenzione previsti sono i seguenti:
(1) Dopo aver rimosso l'anello di supporto, controllare la superficie di contatto conica con il telaio. Se si riscontra usura, ciò indica che l'anello di supporto ha subito frequenti spostamenti durante il funzionamento; occorre individuare ed eliminare la causa. Se l'usura su questa superficie conica supera i 5–10 mm, provvedere alla riparazione.
(2) Se l'usura delle filettature dell'anello di supporto e del manicotto di regolazione supera i valori compresi tra 30% e 35%, è necessario sostituirle.
(3) Durante il funzionamento, prima di procedere alla manutenzione, verificare la presenza di perdite nei cilindri di bloccaggio e nei cilindri di spinta sull'anello di supporto e contrassegnare i punti di perdita. Durante la manutenzione, sostituire le relative guarnizioni.
4.9.2.6 Sostituzione del rivestimento
Quando l’usura dello spessore del rivestimento del cono mobile e di quello del cono fisso raggiunge i valori compresi tra 65% e 80%, oppure quando si verificano usura locale, ammaccature, deformazioni o fessurazioni, i rivestimenti devono essere sostituiti. Se la lega di zinco che fissa i rivestimenti risulta schiacciata o si allenta prima di raggiungere la fase di sostituzione, deve essere rifusa. Dopo l’installazione dei rivestimenti, verificare che i loro centri siano allineati correttamente. Se i centri sono disallineati, durante il funzionamento potrebbero verificarsi collisioni, con conseguente irregolarità delle dimensioni del prodotto e riscaldamento non uniforme delle parti soggette ad attrito all’interno della macchina. Prima di colare la lega di zinco, sigillare ermeticamente tutte le fessure con argilla o amianto per impedire la fuoriuscita della lega di zinco. Le superfici a contatto con la lega non devono essere bagnate, altrimenti potrebbe verificarsi un’esplosione. Pertanto, preriscaldare e asciugare le superfici prima della colata oppure, per ridurre i tempi (senza preriscaldamento), applicare uno strato di olio per macchine sulle superfici di contatto. Quindi colare la lega di zinco utilizzando un attrezzo speciale (vedere la Figura 4-24a). Dopo la colata, serrare i bulloni delle camicie.
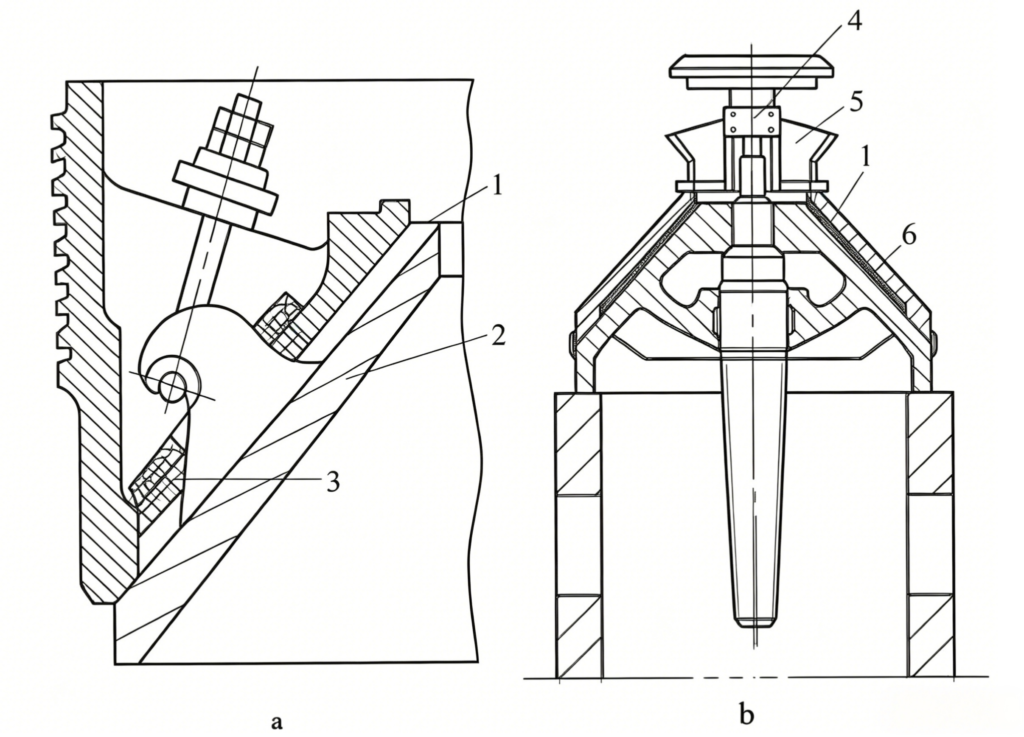
Figura 4-24 Fissaggio del rivestimento
a — Rivestimento fisso del cono; b — Rivestimento mobile del cono
1 — Lega di zinco; 2 — Rivestimento fisso del cono; 3 — Argilla o amianto; 4 — Testa conica; 5 — Strumento per la colata dello zinco; 6 — Rivestimento mobile del cono





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian