
Trituradores de mandíbulas
Tipos de britadores de mandíbulas Os britadores de mandíbulas têm sido utilizados na produção industrial…

4.9.1 Conteúdo da manutenção
O ciclo de manutenção de um triturador cônico está relacionado a fatores como a qualidade da operação e da manutenção, a qualidade dos reparos, a qualidade das peças de desgaste e as condições de produção. O ciclo de manutenção pode ser determinado de duas maneiras: uma é calculada com base na tonelagem de minério triturado; a outra, com base no tempo de operação com carga. O primeiro é mais preciso e científico, enquanto o segundo é mais simples e facilita o cálculo do período. Seja qual for o método adotado, ele deve ser estabelecido de acordo com as condições locais. A manutenção é dividida em reparos menores, reparos intermediários e reparos maiores.
Pequeno conserto é realizada a cada meio mês ou a cada mês e inclui o seguinte:
(1) Inspecione o invólucro da cuba;
(2) Inspecionar o desgaste da bucha cônica e da bucha reta e verificar suas folgas;
(3) Verifique a folga de engrenagem das engrenagens cônicas;
(4) Verifique a folga do rolamento do eixo de transmissão;
(5) Inspecionar o sistema hidráulico e o sistema de lubrificação, ou substituir o óleo lubrificante;
(6) Limpe os principais componentes.
Reparo intermediário é realizada aproximadamente a cada 4 a 6 meses e inclui principalmente:
(1) Substituir os revestimentos;
(2) Reparar ou substituir a bucha excêntrica, a bucha cônica e a bucha reta;
(3) Reparar ou substituir o invólucro do tambor e o dispositivo de vedação contra poeira;
(4) Reparar ou substituir as engrenagens cônicas, o eixo de transmissão e os rolamentos;
(5) Repare as roscas do anel de ajuste e da luva de suporte;
(6) Inspecionar minuciosamente e resolver todos os itens incluídos no reparo de pequeno porte;
(7) Desmontar o motor, remover a poeira e a sujeira com ar comprimido e inspecionar todas as folgas dos rolamentos; desmontar o interruptor de óleo, limpá-lo e corrigir eventuais defeitos; realizar ajustes elétricos e testes em cada componente; inspecionar e reparar o painel de distribuição e outros cabos, etc.
Reparo de grande porte é realizada aproximadamente a cada quatro anos ou conforme determinado pelas circunstâncias, e inclui:
(1) Reparar ou substituir a estrutura e as peças relacionadas da fundação;
(2) Inspecionar minuciosamente e resolver todos os itens da reparação intermediária, além de realizar as modificações técnicas;
(3) Substituir a bobina do estator do motor (conforme determinado pelos testes preventivos) e realizar o revestimento com verniz; substituir o eixo do rotor (conforme determinado pelas condições reais).
Quando o equipamento for desmontado periodicamente para inspeção ou durante reparos de grande, médio ou pequeno porte, devem ser elaborados registros detalhados das peças inspecionadas, reparadas e substituídas, a fim de compreender a situação, identificar padrões, preparar peças de reposição e planejar a manutenção programada.
4.9.2 Métodos de manutenção
4.9.2.1 Manutenção do conjunto do eixo de transmissão
Os métodos de manutenção são os seguintes:
(1) Se o eixo de transmissão estiver torto, a ranhura da chaveta estiver danificada (deslocamento da chaveta) ou a folga em relação ao rolamento exceder a faixa especificada, ele deverá ser reparado ou substituído.
(2) Quando a espessura dos dentes da engrenagem cônica pequena apresentar desgaste superior a 20%, ela deverá ser substituída.
Ao remover o suporte do eixo de transmissão, utilize os orifícios roscados previstos na flange do suporte e na flange do chassi e empurre-o para fora com parafusos de elevação. Durante a instalação, utilize as juntas originais que foram removidas ou juntas novas da mesma espessura para manter a posição original.
4.9.2.2 Manutenção do conjunto da bucha excêntrica
As principais peças do conjunto da bucha excêntrica devem ser reparadas ou substituídas quando apresentarem as seguintes condições:
(1) Se o diâmetro externo da bucha excêntrica apresentar desgaste superior a 3 mm, ela deverá ser substituída.
(2) Se a folga entre a bucha reta e a bucha excêntrica exceder o dobro da folga de montagem original (ver Tabela 4-10), ou se a bucha reta apresentar uma rachadura que exceda 1/3 de sua circunferência ou altura, a bucha reta deverá ser substituída (conforme a condição que ocorrer primeiro).
(3) Se a folga entre a bucha cônica e a parte superior do eixo principal exceder o dobro da folga de montagem original (ver Tabela 4-10), ou se houver uma rachadura grave, a bucha cônica deverá ser substituída.
(4) Quando a espessura dos dentes da engrenagem cônica grande apresentar desgaste superior a 20%, ela deverá ser substituída.
(5) Se a arruela do mancal axial na extremidade inferior da bucha excêntrica apresentar um desvio de desgaste não paralelo superior a 0,1 mm ou um desgaste de espessura superior a 5 mm, ela deverá ser substituída.
A fixação da bucha reta ao quadro e da bucha cônica à bucha excêntrica é feita por fundição de liga de zinco. Durante a fundição, deve-se evitar deformações, e deve ser realizada uma inspeção após a fundição.
Para a remoção e montagem da bucha excêntrica e da arruela do mancal de empuxo inferior: pode-se pré-cortar uma ranhura de 25 mm de largura e 4–5 mm de profundidade no interior da bucha reta e utilizar uma placa de levantamento em forma de meia-lua para engatá-la e retirá-la (ver Figura 4-23).
As dimensões de ajuste das peças recém-substituídas devem ser determinadas de acordo com as dimensões após o desgaste. As tolerâncias de ajuste e as folgas devem respeitar os requisitos originais do projeto.
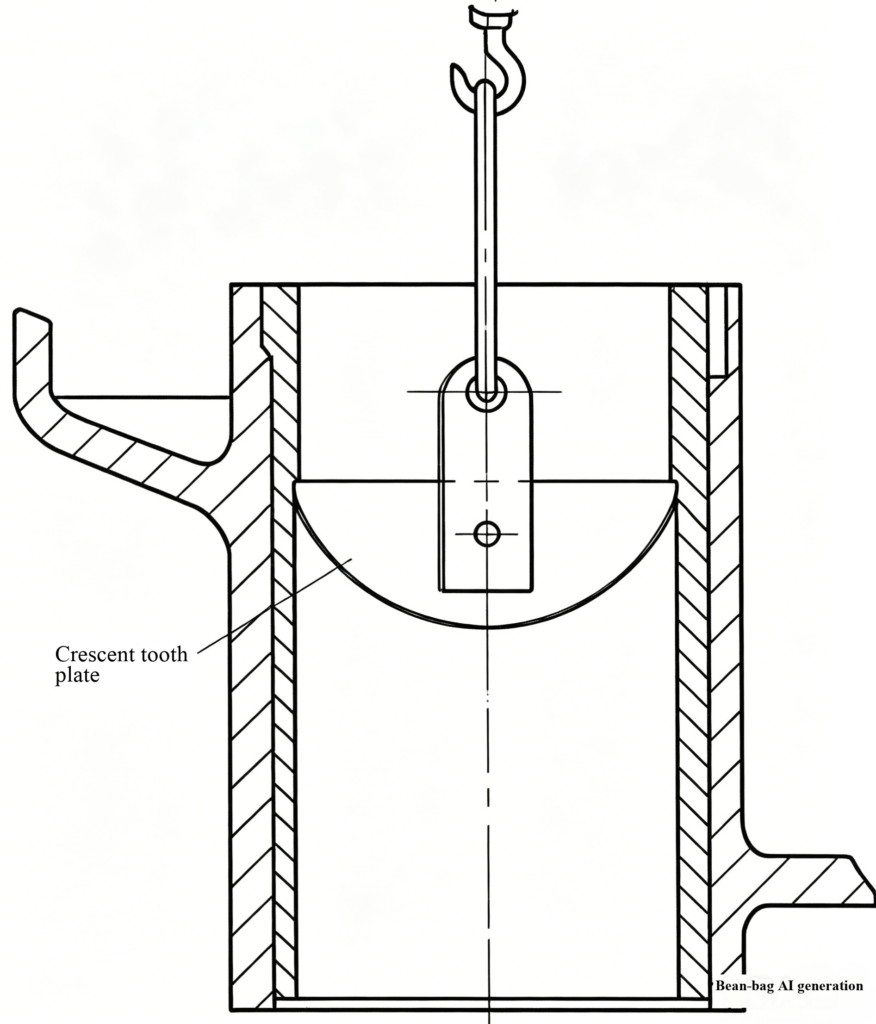
Figura 4-23 Remoção da bucha reta
Manutenção do conjunto do rolamento de cuba
Os itens de manutenção são os seguintes:
(1) Verifique o estado de fixação do invólucro do tambor. O invólucro do tambor é fixado ao alojamento do rolamento por meio de pinos cilíndricos e liga de zinco fundida. Caso esteja solto, refunda a liga de zinco. Caso contrário, ao levantar o cone móvel, o invólucro do tambor poderá aderir à superfície esférica do cone móvel devido ao óleo lubrificante e ser levantado junto com ele, causando um acidente.
(2) Verifique as condições de contato do invólucro do tambor. A superfície de contato do invólucro do tambor deve estar no anel externo, com uma largura do anel de contato de 100 a 160 mm. Se o contato for muito grande, refaça o raspamento da superfície.
(3) Verifique o estado de desgaste do invólucro do tambor. Substitua o invólucro do tambor quando a superfície de desgaste atingir o fundo da ranhura de lubrificação (a ranhura de lubrificação estiver desgastada até ficar plana), ou quando os pinos de fixação estiverem expostos, ou quando surgirem rachaduras.
(4) O encaixe entre o alojamento do rolamento da cuba e a estrutura deve ser firme. Se surgir uma folga devido ao desgaste, o alojamento do rolamento poderá se deslocar durante a operação, causando contato inadequado entre o eixo principal e a bucha cônica, e até mesmo impacto entre eles. Em casos graves, a bucha reta e a estrutura podem sofrer impacto, possivelmente danificando a bucha reta. Uma vez que essa folga exista, a água da vedação contra poeira também pode respingar no corpo da máquina e prejudicar a lubrificação. Se a folga exceder 2 mm, o componente deverá ser reparado ou substituído. As peças de reposição devem ser dimensionadas de acordo com as dimensões desgastadas.
O método para eliminar essa folga consiste em soldar e usinar a peça para restaurar o ajuste original.
(5) Caso o anel de vedação contra poeira no alojamento do mancal da cuba esteja danificado, ele deverá ser substituído imediatamente para impedir que a poeira entre na ranhura da vedação hidráulica e se acumule, bloqueando os orifícios de drenagem. O pó mineral depositado na ranhura da vedação hidráulica também deverá ser removido durante a manutenção.
4.9.2.4 Manutenção do conjunto do cone móvel
O cone móvel é retirado do corpo da máquina por meio do anel de elevação localizado em sua extremidade superior e colocado sobre um suporte pré-fabricado para manutenção. Os componentes principais, ou seja, o eixo principal e a cabeça (corpo), devem ser reparados ou substituídos nas seguintes condições:
(1) Se o eixo principal apresentar desgaste superior a 3 mm no ponto de contato com a bucha cônica, ou se surgirem rachaduras, o eixo principal deverá ser substituído.
(2) Se o anel defletor de óleo inferior do corpo do cone móvel estiver desgastado em mais da metade da altura do anel H (ver Figura 4-18), deverá ser soldada uma placa de aço como reparo.
(3) Se a superfície esférica da cabeça apresentar desgaste superior a 4 mm, ou se a superfície de contato entre a parte inferior da superfície cônica da cabeça e o revestimento apresentar desgaste superior a 4 mm, a cabeça deverá ser substituída.
Ao substituir e montar o eixo principal ou o cabeçote, as dimensões e tolerâncias do eixo e do furo devem ser determinadas com base em medições reais, a fim de garantir um encaixe apertado. O ajuste utilizado aqui é D/je, ou seja, uma interferência de D/800 a D/1000 mm (D é o diâmetro do furo). Dentro dessa faixa de interferência, o aquecimento do cabeçote a cerca de 200 °C permite uma montagem sem dificuldades.
Ao aquecer a cabeça, faça-o lentamente, medindo a temperatura e a expansão do furo. Quando a expansão do furo atingir aproximadamente o dobro da interferência, insira o eixo. Não tente aumentar a interferência de montagem para melhorar a fixação entre o eixo e a cabeça, pois uma interferência maior aumenta a tensão adicional no eixo e causa grave concentração de tensão na transição entre as zonas montadas e não montadas, o que pode levar à quebra do eixo. Portanto, durante a manutenção, meça cuidadosamente a precisão das dimensões das peças de acoplamento e a correção da operação de montagem a quente.
4.9.2.5 Manutenção do anel de suporte, da luva de ajuste e dos cilindros hidráulicos
Os itens de manutenção são os seguintes:
(1) Após remover o anel de suporte, verifique a superfície de contato cônica com a estrutura. Se for observado desgaste, isso indica que o anel de suporte saltou com frequência durante a operação; a causa deve ser identificada e eliminada. Se o desgaste nessa superfície cônica exceder 5–10 mm, faça o reparo.
(2) Se as roscas do anel de suporte e da luva de ajuste apresentarem desgaste superior a 30%–35%, elas deverão ser substituídas.
(3) Durante a operação, antes da manutenção, verifique se há vazamentos nos cilindros de travamento e nos cilindros de empuxo no anel de suporte e marque os pontos de vazamento. Durante a manutenção, substitua as vedações desses cilindros.
4.9.2.6 Substituição do revestimento
Quando o desgaste da espessura do revestimento do cone móvel e do revestimento do cone fixo atingir 65%–80%, ou quando ocorrerem desgaste local, amassados, deformações ou rachaduras, os revestimentos deverão ser substituídos. Se a liga de zinco que fixa os revestimentos for esmagada ou se soltar antes de atingir o estágio de substituição, ela deverá ser refundida. Após a instalação dos revestimentos, verifique se seus eixos estão corretos. Se os eixos estiverem desalinhados, poderá ocorrer colisão durante a operação, resultando em tamanho irregular do produto e até mesmo no aquecimento das peças de atrito dentro da máquina. Antes de fundir a liga de zinco, vedar bem todas as frestas com argila ou amianto para evitar o vazamento da liga de zinco. As superfícies em contato com a liga não devem estar molhadas; caso contrário, pode ocorrer uma explosão. Portanto, pré-aqueça e seque as superfícies antes da fundição ou, para reduzir o tempo (sem pré-aquecimento), aplique uma camada de óleo de máquina nas superfícies de contato. Em seguida, funde a liga de zinco usando uma ferramenta especial (veja a Figura 4-24a). Após a fundição, aperte os parafusos do revestimento.
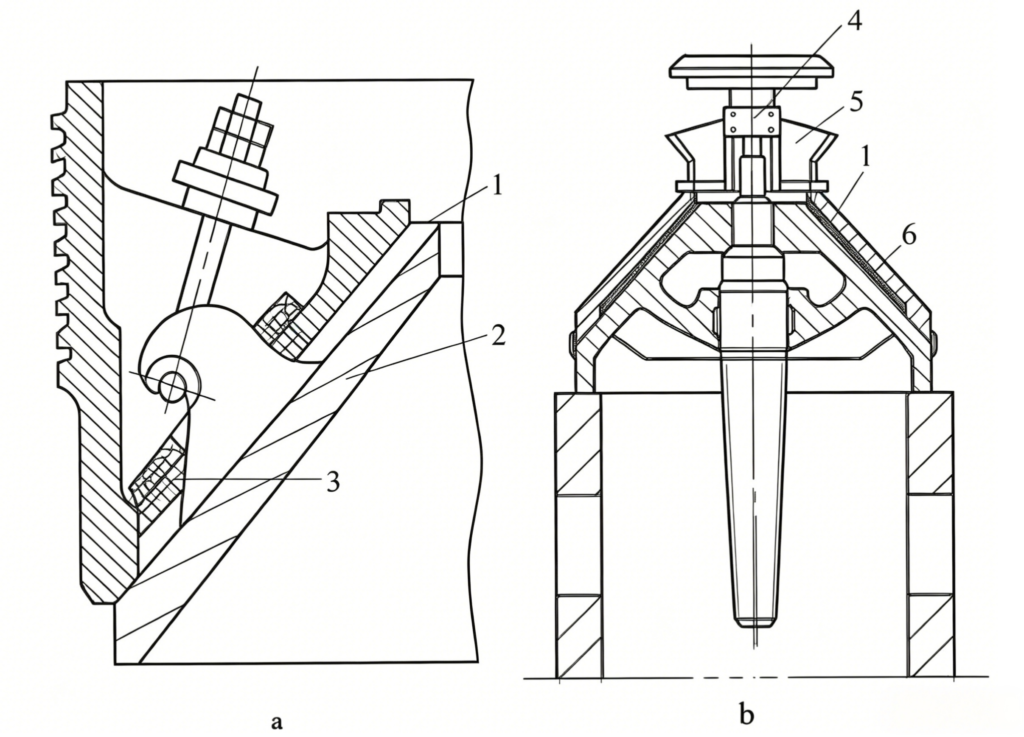
Figura 4-24 Fixação do revestimento
a — Revestimento fixo do cone; b — Revestimento móvel do cone
1 — Liga de zinco; 2 — Revestimento fixo do cone; 3 — Argila ou amianto; 4 — Cabeça cônica; 5 — Ferramenta de vazamento de zinco; 6 — Revestimento móvel do cone





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian