
Macchina di flottazione SF
Macchine di flottazione SF e BF e l'unità combinata SF + JJF. Inizialmente,…


Un metodo di arricchimento a flottazione completa per il minerale di siderite polimetallico
1. Settore tecnico
La presente invenzione riguarda un metodo di arricchimento a flottazione completa per minerali di siderite polimetallici, particolarmente indicato per minerali in cui la siderite è il minerale principale, associata a ematite-limonite, pirrotite, pirite, ecc. Essa rientra nel campo tecnico dell'ingegneria della lavorazione dei minerali, in particolare nell'arricchimento del minerale di ferro.
2. Immagini di sfondo
Tra le riserve accertate di minerale di ferro, la siderite (compresa la siderite pura, l’ematite, la limonite, le intercristallizzazioni di siderite e limonite, ecc.) rappresenta meno di 10% delle riserve mondiali. Tuttavia, le previsioni indicano che, nelle risorse potenziali mondiali di minerale di ferro, la siderite rappresenta oltre 40%. La Cina è relativamente ricca di risorse di siderite, con riserve che si collocano tra le prime al mondo, per un totale di circa 1,834 miliardi di tonnellate. Poiché la siderite presenta una granulometria molto fine, una composizione complessa e un basso tenore, il ferro si presenta principalmente sotto forma di carbonati. Una parte della siderite subisce una sostituzione isomorfa del Fe²⁺ con Mg²⁺ e Mn²⁺, dando origine alla siderite di magnesio-manganese, ed è ospitata in ematite-limonite e magnetite. La limonite ha un basso tenore, è complessa e difficile da arricchire, ed è difficile migliorare sia il tenore di ferro che il recupero; inoltre, tende a formare limo durante la macinazione, influenzando gli indici di arricchimento. Attualmente, la siderite, la limonite e i minerali di ferro complessi a basso tenore ad essi associati sono riconosciuti come minerali difficili da trattare. Per sfruttare appieno le risorse di siderite a basso tenore in cui la siderite è il minerale principale, all’estero sono stati utilizzati processi convenzionali di arricchimento fisico quali la separazione per gravità, la separazione magnetica ad alta intensità, la flottazione, la calcinazione o combinazioni di questi. Negli anni ’50 e ’60, diversi paesi dell’Europa dell’Est costruirono impianti di concentrazione della siderite su scala semi-industriale, ma tutti presentavano indici tecnico-economici generalmente bassi. Ad esempio, l’impianto di concentrazione di Bakal in Ucraina (con un processo di calcinazione) riusciva a raggiungere solo un tenore del concentrato fino a 53%; l’impianto di concentrazione di Dnani in Cecoslovacchia, utilizzando un flusso di lavorazione combinato di separazione magnetica e flottazione, otteneva un tenore del concentrato di ferro di soli 35% circa. In Germania, l’impianto di Siegerland, che trattava siderite manganifera, produceva un concentrato di ferro con un tenore di 50% e un recupero del 62,8%. Ad oggi, non esiste una pratica industriale dedicata esclusivamente all’arricchimento della siderite, né a livello nazionale né a livello internazionale. La miniera di ferro di Daye e quella di Jiuquan sono in grado di recuperare una parte della siderite associata nei propri processi di lavorazione del minerale di ferro, ma ottengono solo un concentrato di siderite contenente circa 35% di Fe.
La siderite è un minerale di tipo carbonatico; il suo tenore di ferro aumenta notevolmente dopo la calcinazione. Sebbene la calcinazione possa produrre un concentrato di ferro di qualità superiore, il costo della doppia calcinazione è molto elevato. Se il tenore di ferro viene aumentato a circa 39% mediante arricchimento fisico convenzionale e successivamente il prodotto viene pellettizzato e sinterizzato, il tenore di ferro può essere portato a circa 55%, consentendo così di risparmiare una fase di calcinazione e di migliorare i rendimenti economici. Allo stesso modo, la separazione magnetica ad alta intensità consuma grandi quantità di elettricità e acqua, comporta costi elevati ed è difficile da commercializzare.
Attualmente non esistono esperienze pratiche di successo relative alla flottazione completa della siderite, principalmente a causa della difficoltà nel selezionare un collettore adatto per questo minerale, nonché perché gli elementi nocivi, quali lo zolfo e il fosforo, sono presenti in quantità relativamente elevate e tendono a essere incorporati nel concentrato di siderite durante la flottazione, rendendo difficile ottenere un concentrato di siderite che soddisfi i requisiti di fusione. Pertanto, l’applicazione della flottazione completa all’arricchimento della siderite riveste grande importanza.
3. Sintesi dell'invenzione
L'obiettivo della presente invenzione è quello di fornire un metodo di arricchimento mediante flottazione completa per il minerale di siderite polimetallico. Per i minerali di siderite con elevato tenore di zolfo e con la presenza di rame come elemento di valore, nonché di piccole quantità di ematite-limonite, pirrotite e pirite, il processo di flottazione completa può produrre un concentrato di siderite con tenore di Fe ≥38%, un recupero di ferro del 75-80% e un tenore di zolfo <0,20%; un concentrato di rame con un tenore di Cu ≥18% e un recupero ≥70%; e un concentrato di zolfo con un tenore di S ≥45% e un recupero ≥70%. Nella presente invenzione viene utilizzato uno speciale collettore per la siderite, che consente un forte adsorbimento fisico-chimico tra la superficie della siderite e il collettore, ottenendo così un’efficace separazione della siderite dagli altri minerali non desiderati.
Il metodo comprende le seguenti fasi:
(1) Frantumare il minerale grezzo di siderite fino a una granulometria inferiore a -3 mm e omogeneizzarlo. Successivamente, immetterlo in un mulino a sfere con un rapporto in peso tra liquido e solido di 1:2, macinandolo fino a ottenere una poltiglia in cui la granulometria di -0,074 mm rappresenti il 75-95% e quella di -0,100 mm rappresenti il 100% o più.
(2) Flottazione in massa del rame-zolfo:
(3) Flottazione per la separazione rame-zolfo:
Aggiungere carbone attivo per la de-reagente in quantità pari a 200-400 g/t di minerale, agitare per 5-10 min. Aggiungere calce in quantità pari a 3000-6000 g/t di minerale per regolare il pH a 12-14, agitare per 3-6 min. Aggiungere olio 2# in ragione di 20-40 g/t di minerale, agitare per 2-4 minuti; aerare e raschiare la schiuma per 2-4 minuti.
(4) Fasi di pulizia del rame:
(5) Stadi del sistema di depurazione a zolfo:
(6) Fase di sgrossatura della siderite:
Aggiungere carbone attivo come de-reagente in quantità pari a 200-400 g/t di minerale, agitare per 5-10 min. Utilizzare esametafosfato di sodio come regolatore per migliorare la dispersione della polpa, in quantità pari a 400-800 g/t di minerale, agitare per 3-6 min. Regolare il pH a 5–6 con acido solforico, agitare per 3–6 min. Aggiungere amido come depressore a 500–800 g/t di minerale, agitare per 3–6 min. Aggiungere un collettore di tipo SP a 400–800 g/t di minerale, agitare per 3–6 min. Aggiungere l’olio 2# come schiumogeno a 10–40 g/t di minerale, agitare per 3–6 min. Aerare e raschiare la schiuma; il prodotto schiumoso passa alla fase successiva di flottazione inversa per la riduzione di zolfo e fosforo.
(7) Fasi di pulizia della siderite:
Il suddetto collettore di tipo SP è stato descritto nella domanda di brevetto n. 200810058134.3; la sua formulazione e preparazione sono le seguenti:
Materie prime: dodecilammina (S₁), ammina mista (S₂), ammina eterea (S₃), acido naftenico {CHzn‑COOH} (S₄), acido solforico (P₁), acido cloridrico (P₂), soda caustica (P₃).
Rapporto di peso:
S = dodecilammina S₁: miscela di ammine S₂: acido cloridrico P₂ = 20‑40 : 20‑40 : 80‑20
P = etere amminico S₃ : acido naftenico S₄ : soda caustica P₃ : acido solforico P₁ = 10‑30 : 20‑50 : 10‑20 : 60‑10
SP = S : P = 10‑80 : 90‑20.
Specifiche di purezza: dodecilammina ≥96%, ammina mista ≥95%, acido cloridrico (concentrazione in peso) ≥35%; acido solforico (concentrazione in peso) ≥95%, soda caustica ≥96%, etere amminico ≥98%, acido naftenico ≥98%.
Metodo di preparazione del collettore SP:
Vantaggi ed effetti positivi rispetto alle tecnologie esistenti:
Adottando il processo di flottazione completa per i minerali di siderite polimetallici, si ottiene un concentrato di siderite con tenore di Fe >39%, recupero 75‑80% e tenore di zolfo 18% e un recupero >71%; e un concentrato di zolfo con un tenore di S >39%, un recupero >75% e un tenore di zolfo <0,15%. Il metodo consente un'efficace separazione della siderite dagli altri minerali, fornendo un processo di arricchimento efficace per lo sfruttamento delle risorse di siderite relativamente abbondanti in Cina.
4. Breve descrizione dei disegni
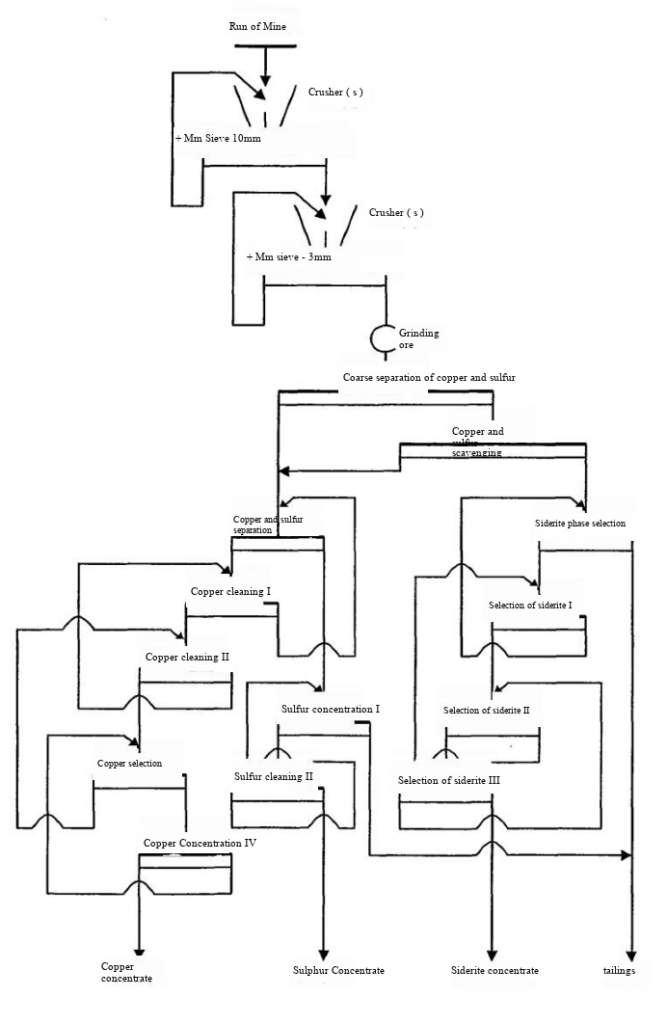
La figura 1 illustra il diagramma di flusso della flottazione completa oggetto della presente invenzione per il minerale di siderite.
5. Descrizione dettagliata delle forme di realizzazione
Esempio 1:
La materia prima proviene dalla miniera di siderite di Shangchang Wangjiatan, di proprietà della Kunming Iron & Steel Group Co., Ltd., e contiene rame di valore che deve essere recuperato in modo completo. L’analisi mineralogica mostra che questa siderite è una tipica siderite di magnesio-manganese. Il minerale grezzo contiene TFe 27–29%. L’analisi dei minerali contenenti zolfo è riportata nella Tabella 1, mentre la composizione chimica del minerale grezzo è riportata nella Tabella 2. Utilizzando il diagramma di processo a flottazione completa della Figura 1, il minerale viene frantumato a una granulometria inferiore a -3 mm, omogeneizzato e macinato in un mulino a sfere con un rapporto peso liquido/solido di 1:2 fino a una finezza di macinazione di 90% che passa attraverso una maglia da 0,074 mm.
Flottazione in massa di rame-zolfo:
Separazione rame-zolfo: carbone attivo 300 g/t di minerale, agitare per 5-10 min; calce 4000 g/t di minerale per regolare il pH a 12-14, agitare per 3-6 min; olio 2# 30 g/t di minerale, agitare per 2-4 min; aerare e raschiare per 2-4 min.
Prodotti per la pulizia del rame:
Detergenti a base di zolfo:
Trattamento preliminare della siderite: carbone attivo 200 g/t di minerale, agitare per 5-10 min; esametafosfato di sodio come disperdente 500 g/t di minerale, agitare per 3-6 min; regolare il pH a 5-6 con acido solforico, agitare per 3-6 min; amido come depressivo 600 g/t di minerale, agitare per 3-6 min; collettore SP 800 g/t di minerale, agitare per 3-6 min; olio 2# 30 g/t di minerale, agitare per 3-6 min; aerare e raschiare la schiuma, inviando il prodotto schiumoso alla successiva flottazione inversa per la rimozione di zolfo e fosforo.
Detergenti a base di siderite:
I recuperi ottenuti sono: Fe nel concentrato di siderite 75,98%, Cu nel concentrato di rame 72,59%, S nel concentrato di zolfo 82,85%.
Attrezzature utilizzate: mulino a sfere Φ900×1800 mm, frantoio a mascelle Φ10×50 mm e Φ3×30 mm, celle di flottazione ad autoaerazione (volume unitario 3 m³) prodotte dalla Kenex Mining Machinery Factory, classificatore a spirale Φ2000 mm, idrociclone Φ150 mm.
Tabella 1 Analisi del contenuto di minerali grezzi
| minerale | Siderite | goethite | magnetite | Silicato ferrico | Gangue e altri |
| contenuto(%) | 50.46 | 4.57 | 0.27 | 6.57 | 38.13 |
Tabella 2 Analisi della composizione chimica del minerale grezzo
| progetto | Fe | S | P | Come | Cu | Mn | MgO | SiO₂ |
| contenuto(%) | 29.98 | 1.87 | 0.048 | 0.008 | 0.22 | 6.16 | 10.54 | 22.12 |
Tabella 3 Indicatori relativi alla lavorazione dei minerali
| nome del prodotto | Rendimento (%) | voto (%) | Tasso di recupero (%) | ||||
| Fe | S | Cu | Fe | S | Cu | ||
| concentrato di rame | 0.88 | 22.46 | 13.26 | 18.15 | 0.66 | 6.20 | 72.59 |
| Concentrato di zolfo | 3.16 | 34.17 | 48.94 | 0.93 | 3.60 | 82.25 | 13.36 |
| Concentrato di siderite | 56.70 | 40.19 | 0.132 | 0.031 | 75.98 | 3.98 | 7.99 |
| Residui di lavorazione | 39.26 | 15.09 | 0.362 | 0.034 | 19.76 | 7.57 | 6.06 |
| Mangimi minerali | 100.00 | 29.99 | 1.88 | 0.22 | 100.00 | 100.00 | 100.00 |
Esempio 2:
La materia prima proviene da una miniera di siderite nella provincia dello Shaanxi, in Cina, e contiene una preziosa quantità di rame che richiede un recupero e uno sfruttamento completi. L’analisi mineralogica mostra che questa siderite è una tipica siderite di magnesio-manganese. Il minerale grezzo contiene circa 30% TFe. L’analisi del contenuto di minerali solforati è riportata nella Tabella 4, mentre la composizione chimica del minerale grezzo è indicata nella Tabella 5. Utilizzando il diagramma di flusso di flottazione completa della Figura 1,
la finezza di macinazione è pari a 85% con passaggio a 0,074 mm e 100% con passaggio a 0,100 mm.
Il regime dei reagenti di flottazione è il seguente:
I recuperi ottenuti sono: Fe nel concentrato di siderite 76.40%, Cu nel concentrato di rame 71.99%, e S nel concentrato di zolfo 80.20%.
Tabella 4 Analisi del contenuto di minerali grezzi
| minerale | Siderite | goethite | magnetite | Silicato ferrico | Gangue e altri |
| contenuto(%) | 49.82 | 3.48 | 0.42 | 4.57 | 41.71 |
Tabella 5. Analisi della composizione chimica del minerale grezzo
| progetto | Fe | S | P | Come | Cu | Mn | MgO | SiO₂ |
| contenuto(%) | 28.76 | 1.82 | 0.039 | 0.007 | 0.21 | 4.28 | 9.94 | 21.69 |
Tabella 6 Indicatori relativi alla lavorazione dei minerali
| nome del prodotto | Rendimento (%) | voto (%) | Tasso di recupero (%) | ||||
| Fe | S | Cu | Fe | S | Cu | ||
| concentrato di rame | 0.83 | 21.52 | 14.96 | 18.23 | 0.62 | 6.79 | 71.99 |
| Concentrato di zolfo | 2.98 | 33.69 | 49.25 | 0.86 | 3.49 | 80.20 | 12.19 |
| Concentrato di siderite | 55.12 | 39.86 | 0.128 | 0.032 | 76.40 | 3.85 | 8.39 |
| Residui di lavorazione | 41.07 | 13.65 | 0.408 | 0.038 | 19.49 | 9.16 | 7.43 |
| Mangimi minerali | 100.00 | 28.76 | 1.83 | 0.21 | 100.00 | 100.00 | 100.00 |
| Fe | S | .Cu | Fe | S | Cu | ||
| concentrato di rame | 3.46 | 21.18 | 11.92 | 25.80 | 2.29 | 20.32 | 87.53 |
| Concentrato di zolfo | 3.11 | 31.22 | 48.98 | 0.68 | 3.03 | 75.04 | 2.07 |
| Concentrato di siderite | 60.73 | 42.19 | 0.06 | 0.11 | 79.99 | 1.79 | 6.55 |
| Residui di lavorazione | 32.70 | 14.39 | 0.177 | 0.12 | 14.69 | 2.85 | 3.85 |
| Mangimi minerali | 100.00 | 32.03 | 2.03 | 1.02 | 100.00 | 100.00 | 100.00 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian