Il forno rotativo è un'apparecchiatura fondamentale per il trattamento termico, ampiamente utilizzata nei settori dei materiali da costruzione, della metallurgia, dell'ingegneria chimica e della tutela ambientale. Viene impiegato principalmente per il trattamento meccanico, fisico e chimico dei materiali solidi. Il principio di funzionamento prevede il lento
Panoramica del prodotto: Attrezzature fondamentali per la calcinazione industriale
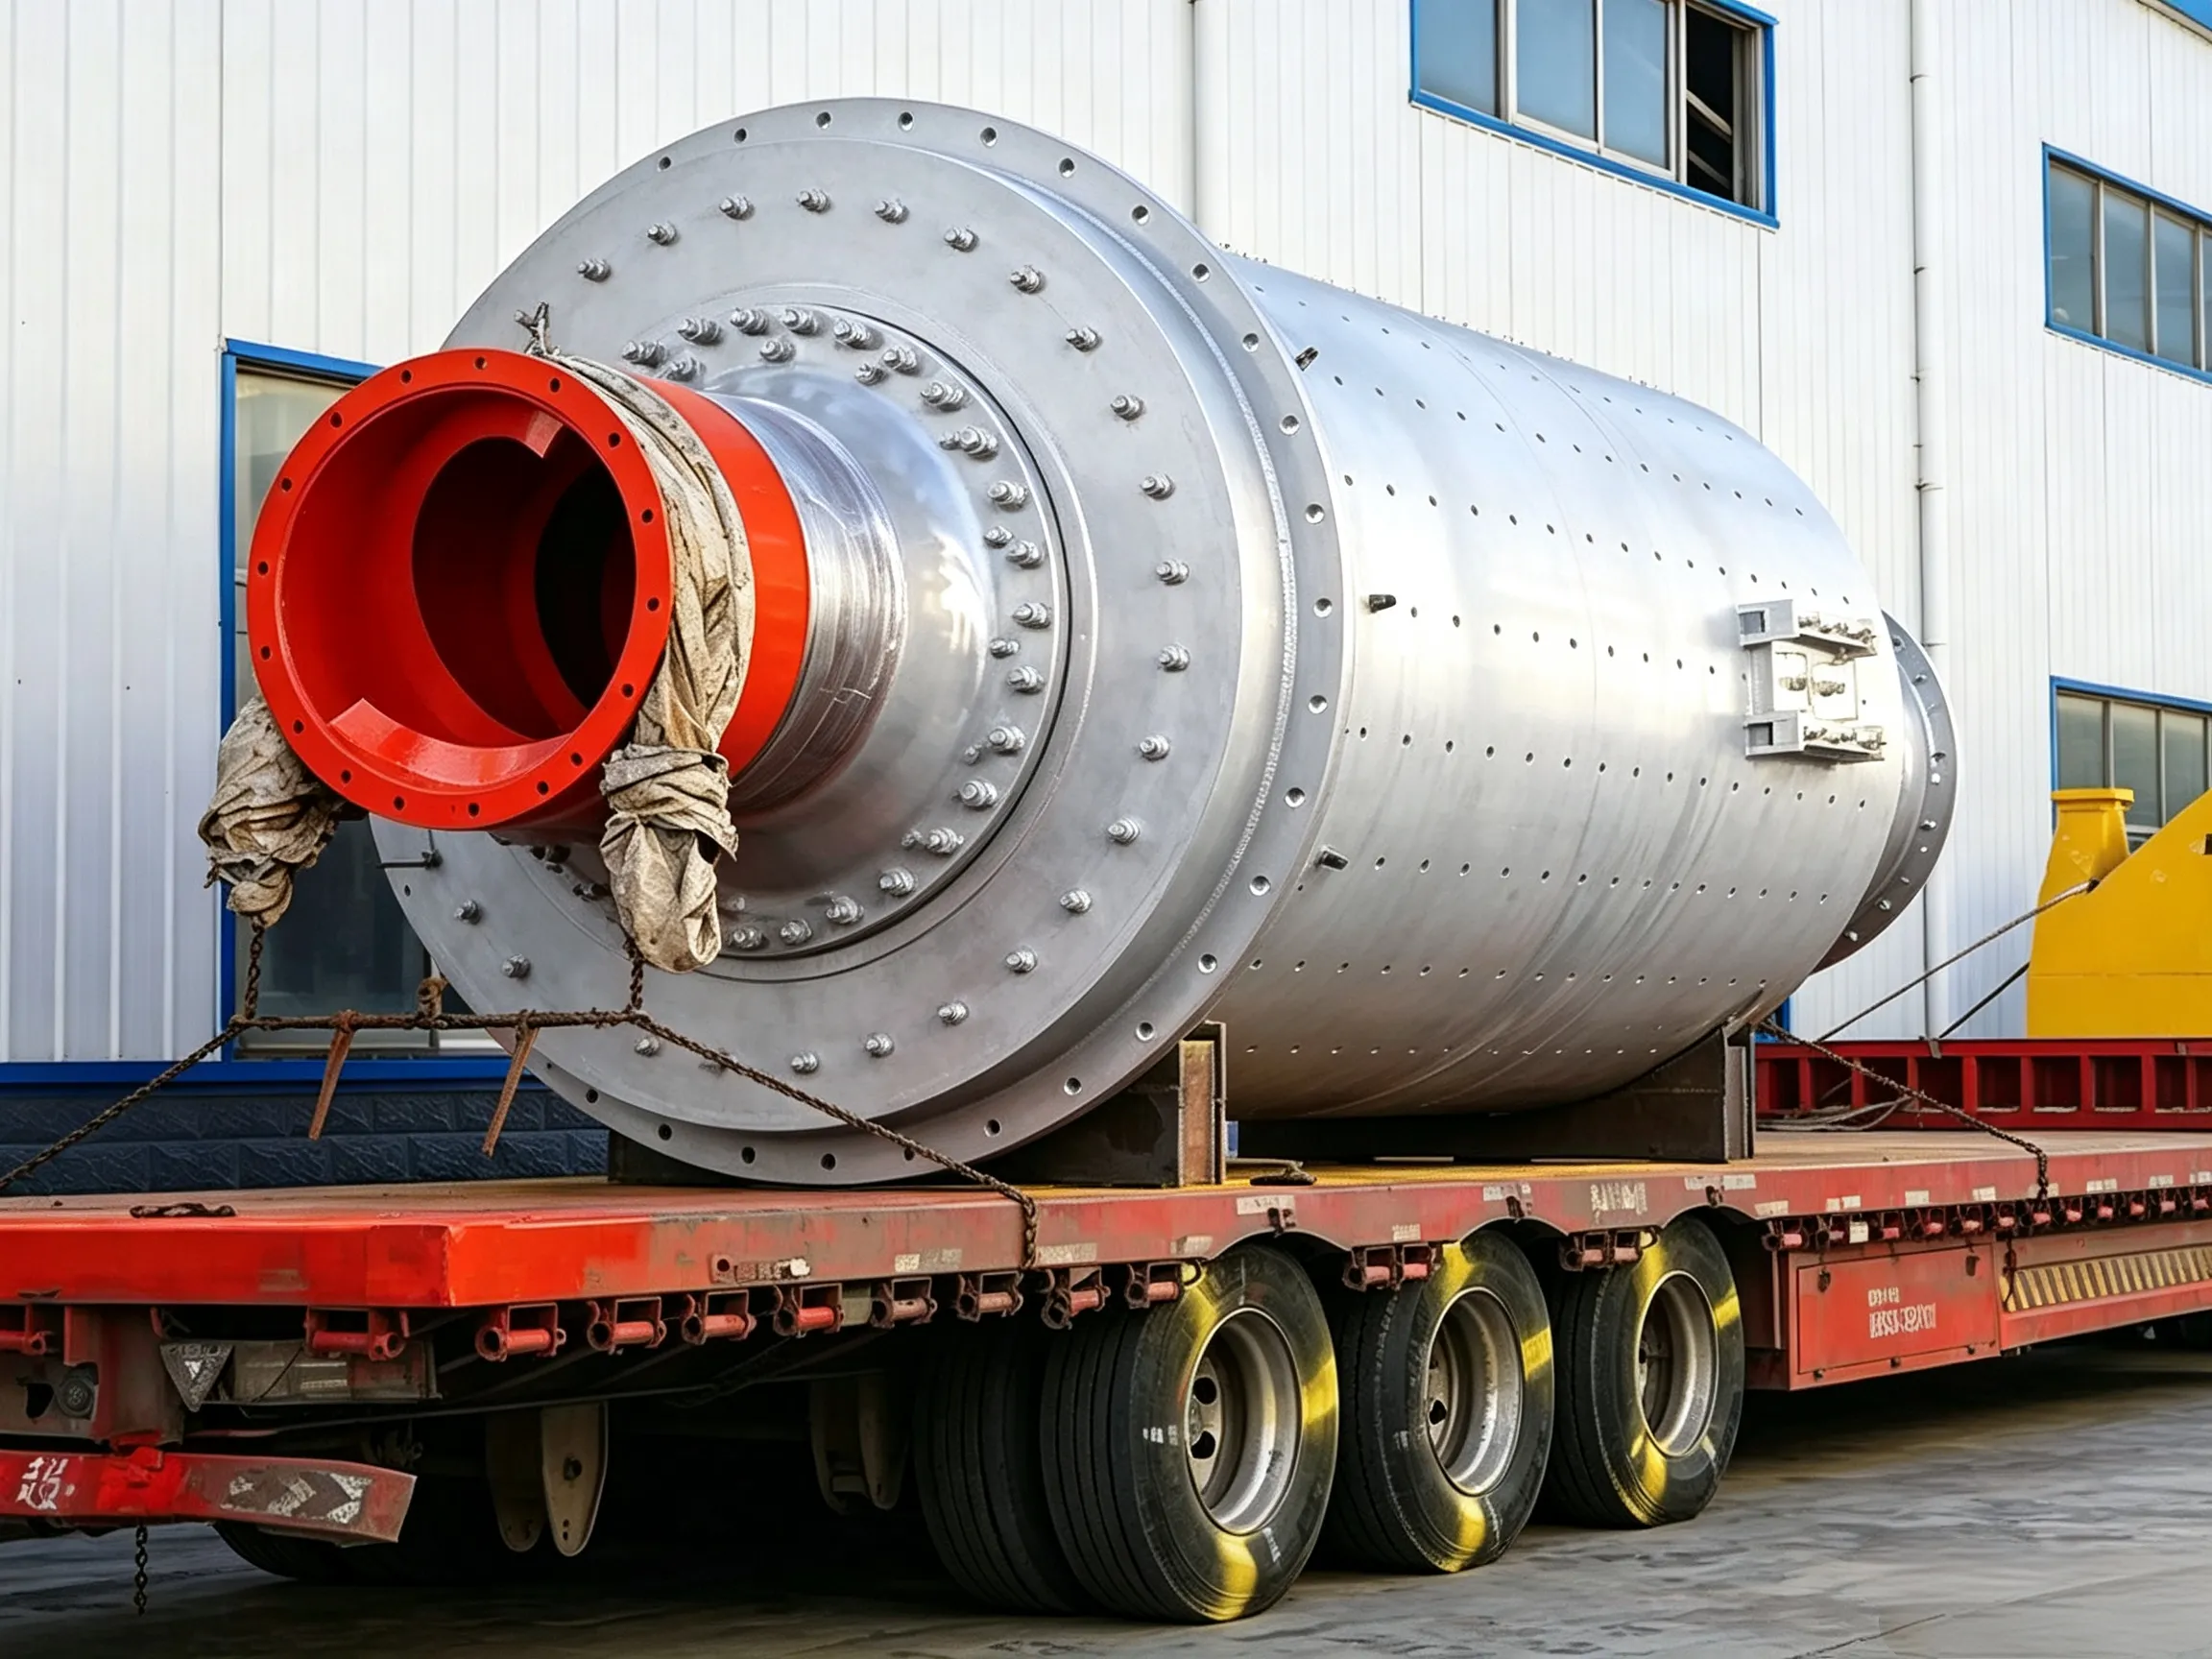
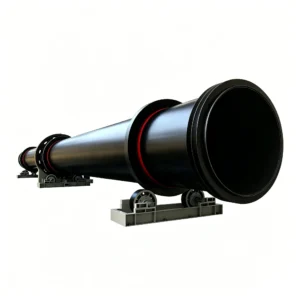
Il forno rotativo è un’apparecchiatura fondamentale per il trattamento termico, ampiamente utilizzata nei settori dei materiali da costruzione, della metallurgia, dell’ingegneria chimica e della tutela ambientale. Viene impiegato principalmente per il trattamento meccanico, fisico e chimico dei materiali solidi. Il principio di funzionamento si basa sulla rotazione lenta di un involucro cilindrico inclinato, che fa ruotare il materiale in senso circonferenziale e lo sposta assialmente dall’estremità superiore (ingresso del forno) a quella inferiore (uscita del forno), dove viene sottoposto a essiccazione, decomposizione e sinterizzazione ad alte temperature. Rispetto ai modelli convenzionali con le stesse specifiche, questa serie raggiunge generalmente un 30%: aumento della capacità produttiva e un Riduzione del consumo di calore 40%, garantendo notevoli vantaggi in termini di risparmio energetico. È particolarmente indicato per la calcinazione di minerale di nichel lateritico, calce viva, pellet ossidati, biossido di titanio e clinker da cemento.
Ripartizione per categoria delle attrezzature
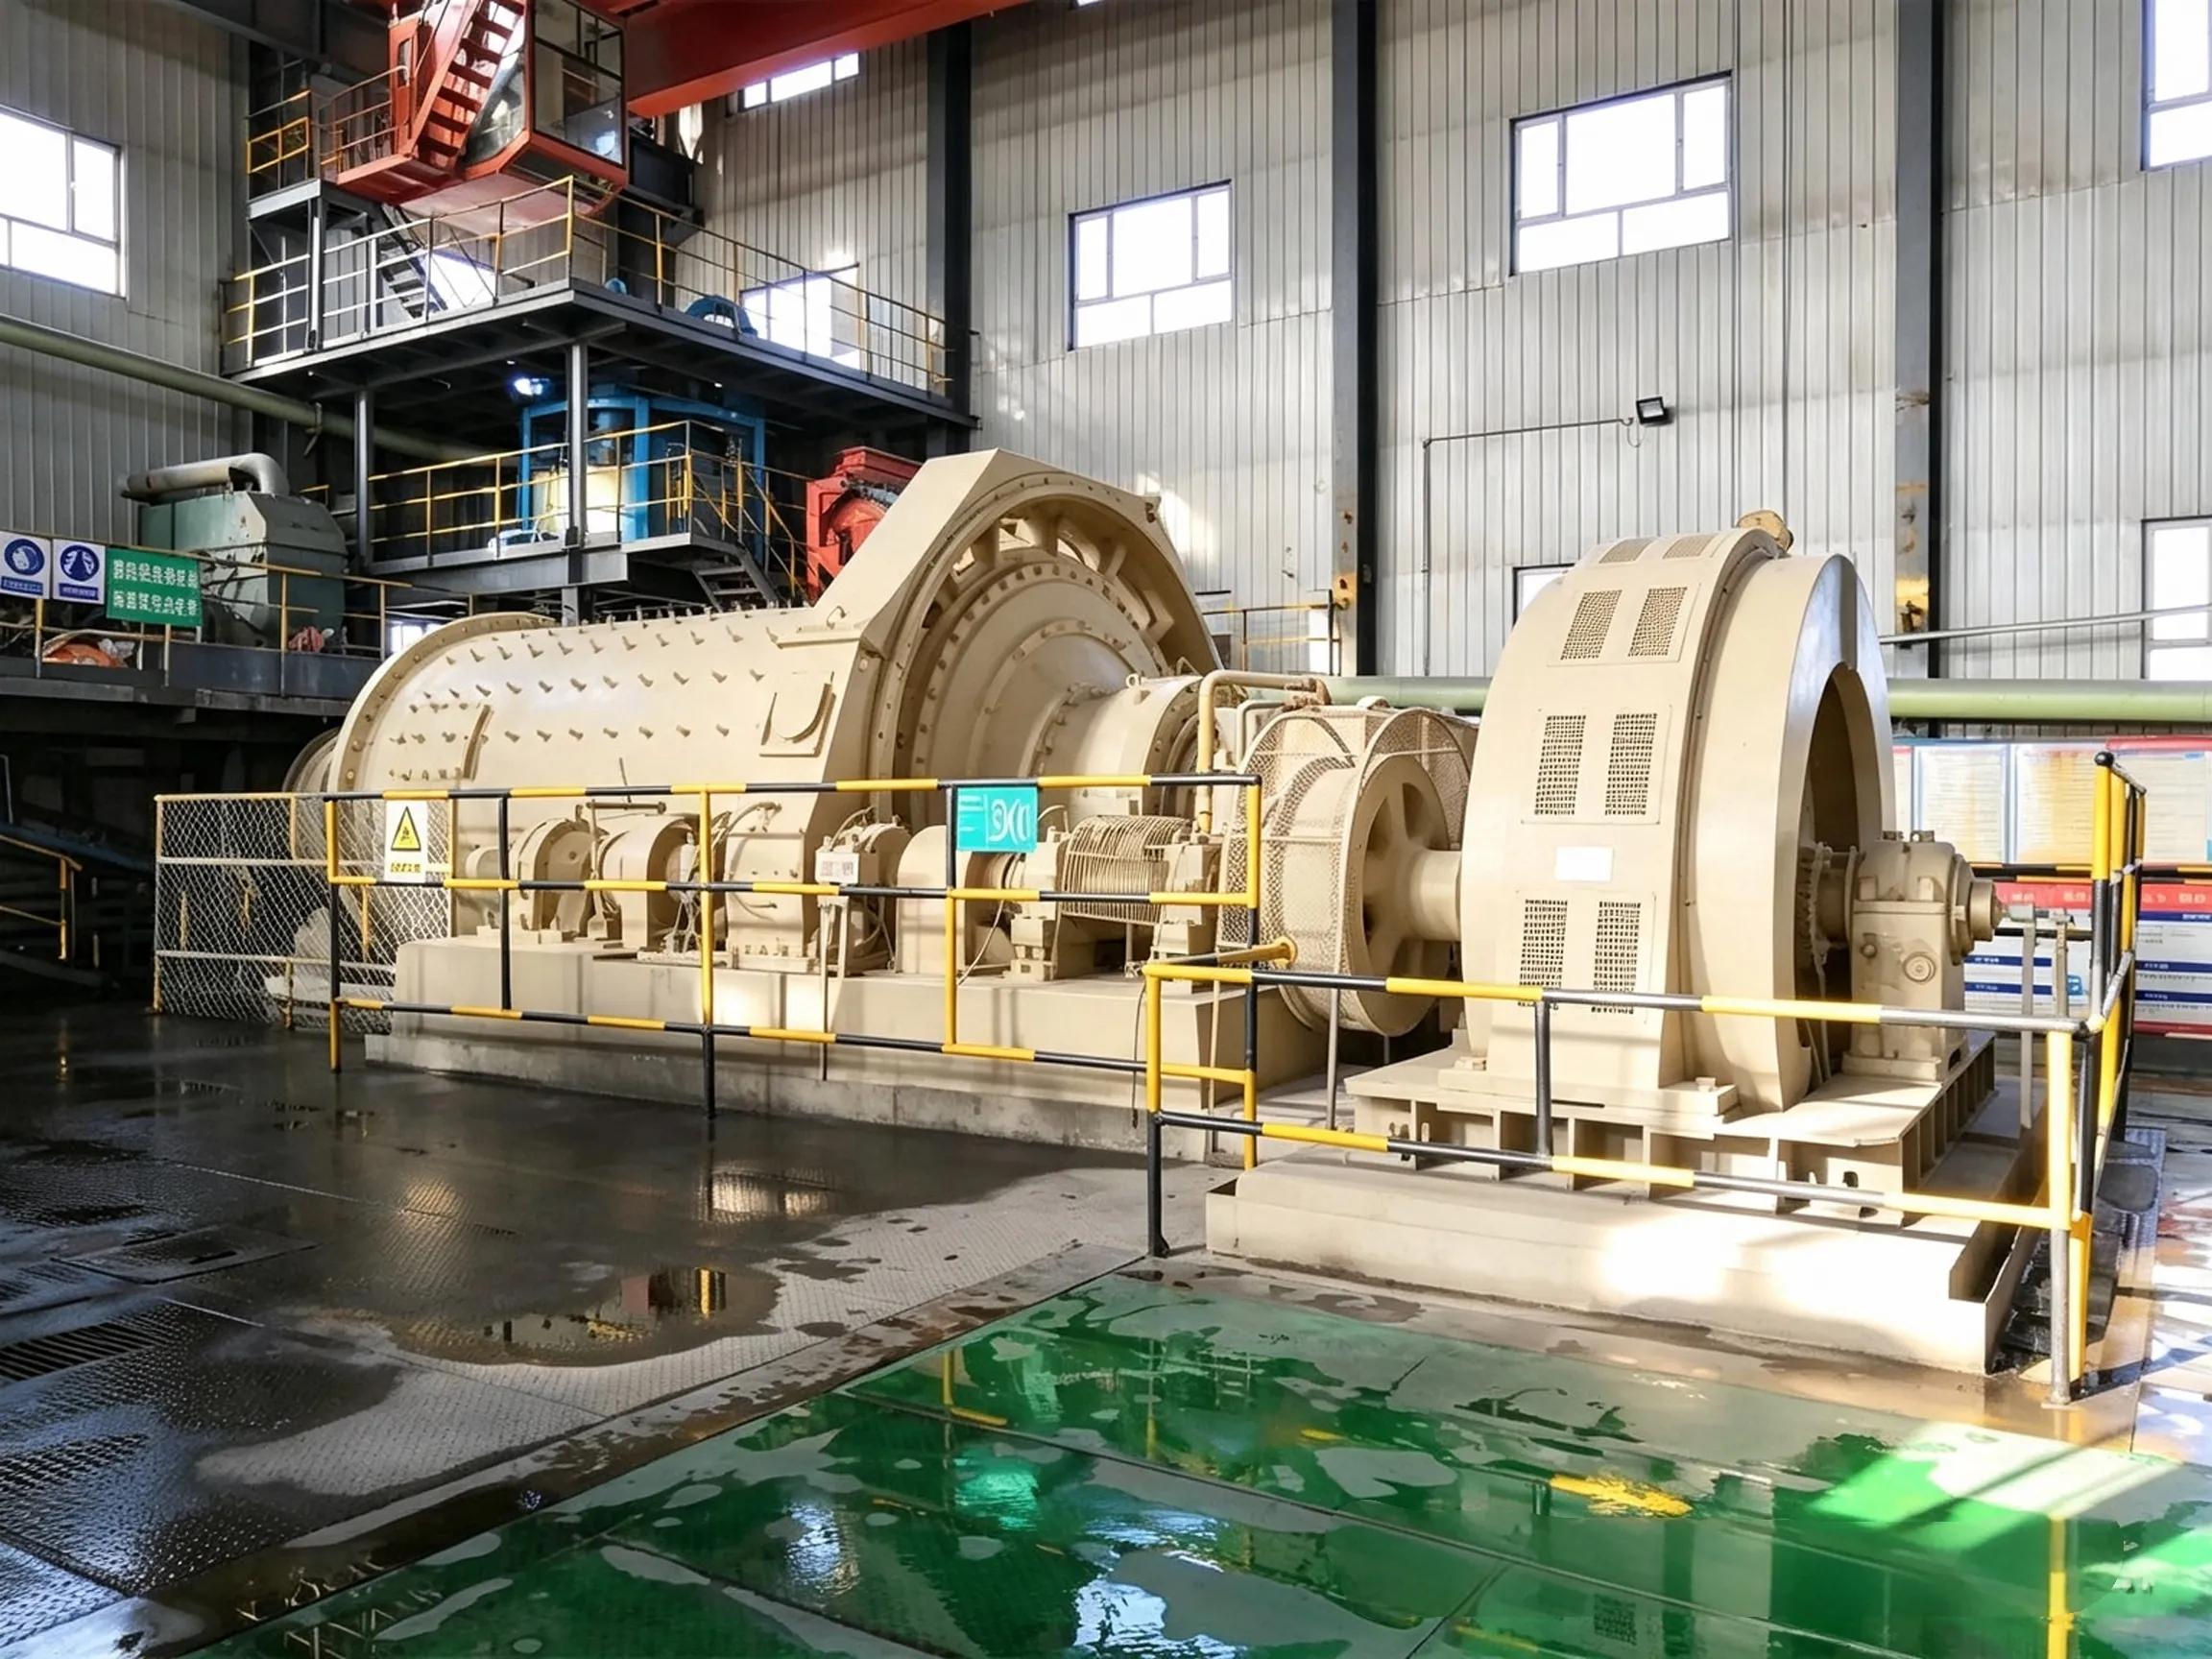
Questo impianto è costituito da nove sistemi principali realizzati con tecniche ingegneristiche di precisione, che garantiscono un funzionamento stabile a lungo termine in condizioni di alta temperatura e leggera depressione:
1. Rivestimento del guscio e del forno
Il rivestimento del forno viene realizzato mediante saldatura a rullo Q245R lastre di acciaio resistenti al calore, che garantiscono un’eccellente resistenza alla fatica termica. La parete interna è rivestita con mattoni refrattari ad alte prestazioni, mentre l’uscita del forno è protetta da elementi fusi resistenti all’usura, fissati con bulloni alle estremità del mantello.
2. Dispositivo di supporto e pneumatico (anello di guida)
Pneumatico (anello di guida): Realizzato come anello rettangolare fuso in un unico pezzo, sottoposto a trattamenti di normalizzazione e tempra con un rigoroso controllo della durezza superficiale. Lo pneumatico è collegato al guscio tramite un veste ampia progettazione con piastre di supporto flottanti, che consentono la regolazione automatica dei giochi di funzionamento per evitare un'eccessiva usura del guscio.
Gruppo rullo: Dotati di cuscinetti a rulli sferici autoallineanti con sistemi interni di circolazione dell'acqua di raffreddamento, che garantiscono un'elevata capacità di carico e un funzionamento fluido.
3. Sistema di trasmissione
Trasmissione principale: Utilizza un motore a velocità regolabile a frequenza variabile + riduttore a ingranaggi temprati + giunto a membrana per l'azionamento del pignone. La regolazione continua della velocità si ottiene variando la frequenza del motore, in modo da adattarsi ai diversi tempi di permanenza del materiale durante la calcinazione.
Trasmissione ausiliaria: È dotato di un motore ausiliario indipendente con frizione. In caso di interruzione dell’alimentazione elettrica principale o durante gli interventi di manutenzione, l’azionamento ausiliario fa ruotare lentamente il forno (in genere 6–10 giri all’ora) per evitare la deformazione del rivestimento dovuta a un’espansione termica non uniforme durante i fermi improdotti.
4. Dispositivi di sigillatura (tecnologia brevettata)
Guarnizione di ingresso del forno (lato alimentazione): Utilizza una struttura di contatto radiale del tipo a lamelle composite o a blocchi di grafite, abbinata al raffreddamento ad aria forzata dell'anello frontale, per ridurre efficacemente le temperature delle superfici di tenuta e prevenire la bruciatura del guscio.
Guarnizione dell'uscita del forno (estremità di scarico): Utilizza un guarnizione flessibile a strati con lamelle elastiche oppure un tipo a contatto frontale pressato a cilindro, che compensa automaticamente la deflessione del guscio, l’ovalità e la migrazione assiale durante il funzionamento. Ciò garantisce eccellenti prestazioni di tenuta, riducendo in modo significativo le infiltrazioni d’aria e le perdite di materiale.
5. Sistema idraulico a rulli di spinta
Una stazione idraulica aziona il rullo di spinta, garantendo un contatto uniforme tra il pneumatico e i rulli di supporto. Questo sistema non solo compensa lo spostamento assiale causato dalla dilatazione termica, ma assicura anche un’usura uniforme su tutta la larghezza sia dei pneumatici che dei rulli, prolungando il ciclo di revisione. Tutte le tubazioni sono realizzate in acciaio inossidabile per prevenire la corrosione e l’intasamento.
6. Dispositivo di aria terziaria (configurazione speciale per forni metallurgici)
Dotato di condotti dell'aria distribuiti in modo uniforme e di ventilatori a frequenza variabile sul guscio, con alimentazione fornita tramite anelli di contatto. Questo dispositivo immette aria nel forno per ottimizzare l'atmosfera di combustione regolando il volume d'aria e integra una protezione contro il riflusso del materiale.
Vantaggi e caratteristiche del prodotto
Elevata produttività e basso consumo energetico: Il design ottimizzato della deflessione del guscio, abbinato a cuscinetti a rulli di grande diametro e a un controllo avanzato dei processi termici, garantisce una produzione costante riducendo al contempo in modo significativo il consumo di carbone.
Elevata affidabilità: Il sistema di lubrificazione è dotato di un sistema di controllo intelligente basato su PLC, che monitora in tempo reale i punti di lubrificazione con allarmi di guasto. Il motore principale utilizza motori dedicati a corrente continua o a frequenza variabile della serie ZSN4, che garantiscono un’elevata coppia di avviamento, adatta alle partenze con carichi pesanti.
Maggiore durata della guarnizione: Le strutture di tenuta flessibili compensano efficacemente la deformazione termica del rivestimento, riducendo l'ingresso di aria fredda e la fuoriuscita di gas di combustione carichi di polvere, prolungando così la durata dei mattoni refrattari e dei materiali refrattari colabili.
Tabella dei parametri tecnici (Specifiche di riferimento)
I dati riportati di seguito si basano su modelli standard del settore. La scelta effettiva può essere personalizzata in base alle esigenze di produzione.
Specifiche (m)
Φ2,8/2,5×44
Φ3,2×50
Φ4,0×60
Φ4,8×74
Φ5,5×115
Capacità produttiva (t/giorno)
300
1,000
2,500
5,000
80–100 (minerale di nichel)
Pendenza del forno (%)
3.5
3.5
4.0
4.0
3.0
Numero di supporti
3
3
3
3
4
Tipo di rullo di spinta
Meccanica
Idraulico
Idraulico
Idraulico
Idraulico
Velocità dell'albero motore (giri/min)
0.445–2.22
0.36–3.57
0.41–4.07
0.35–4.0
0.2–1.2
Velocità della trasmissione ausiliaria (giri/ora)
4.75
6.5
8.2
8.52
6.7
Potenza del motore principale (kW)
55
160
315
630
315×2
Peso totale (esclusi i mattoni, t)
177
256.5
434
854
1,675
Domande frequenti (FAQ)
Domanda 1: Cosa si deve fare se il rivestimento del forno si deforma durante il funzionamento?
A: Ciò è solitamente causato dalla mancata rotazione del forno agli intervalli prescritti (generalmente non superiori a 15 minuti) dopo lo spegnimento, oppure da un riscaldamento non uniforme durante la cottura in caso di pioggia o neve. In caso di deformazioni lievi, ruotare il lato convesso verso l’alto e ricorrere al peso proprio o al riscaldamento localizzato per la correzione. Se la deformazione è grave e impedisce l’avvio, è necessaria una revisione completa per la correzione dell’allineamento.
Domanda 2: Come gestire la “formazione di anelli” (accumulo di rivestimento) all’interno del forno?
A: La formazione di anelli è causata principalmente dall'elevata presenza di impurità nelle materie prime (ad esempio, SiO₂, polvere) o da un funzionamento non corretto (surriscaldamento localizzato). I metodi di trattamento includono:
Metodo dei cicli termici: Aumentare la temperatura nel punto in cui si trova l'anello, quindi raffreddarlo rapidamente, in modo da provocarne la rottura e la caduta a causa delle sollecitazioni termiche.
Metodo di combustione a freddo: Creare un ambiente a bassa temperatura durante la normale produzione per favorire il distacco naturale.
Rimozione manuale: Utilizzare utensili pneumatici dopo lo spegnimento, prestando tuttavia attenzione a non danneggiare il rivestimento del forno.
Domanda 3: Quali sono le cause del surriscaldamento dei cuscinetti a rulli?
A: Tra le cause più comuni figurano: ① il disallineamento dell’asse centrale del forno, che provoca un sovraccarico sui rulli; ② un angolo di regolazione dei rulli eccessivo, che genera elevati carichi di spinta; ③ tubazioni dell’acqua di raffreddamento ostruite o che presentano perdite; ④ olio lubrificante contaminato o deteriorato. Si raccomanda di effettuare controlli periodici dell’allineamento e di pulire regolarmente il sistema di lubrificazione e raffreddamento.
Domanda 4: Come posso valutare le prestazioni di tenuta del forno rotativo?
A: Se l'ingresso del forno funziona frequentemente in condizioni di pressione positiva con emissione di polvere, oppure se dai giunti di tenuta dell'uscita fuoriescono gas di combustione accompagnati da odori evidenti, è probabile che la tenuta sia guasta. Ispezionare lo stato di usura delle lamelle o dei blocchi di grafite presso i giunti di tenuta dell'uscita e regolare di conseguenza il dispositivo di compressione. Le guarnizioni flessibili di ultima generazione mantengono una buona tenuta anche in presenza di un movimento assiale del mantello pari a ±15 mm.
D5: Quali sono le cause delle forti vibrazioni nell'innesto tra la corona dentata e il pignone?
A: Possibili cause: ① Deformazione del guscio che altera il gioco degli ingranaggi; ② Bulloni di fissaggio della piastra a molla allentati o rotti; ③ Formazione di un gradino (spalla) sul pignone. Serrare immediatamente i bulloni, levigare via la spalla e regolare la posizione dei rulli per correggere l'asse centrale del guscio.




 English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian











