El horno rotatorio es un equipo fundamental de tratamiento térmico ampliamente utilizado en los sectores de los materiales de construcción, la metalurgia, la ingeniería química y la protección del medio ambiente. Se emplea principalmente para el tratamiento mecánico, físico y químico de materiales sólidos. Su principio de funcionamiento consiste en el lento
Descripción general del producto: Equipos básicos para la calcinación industrial
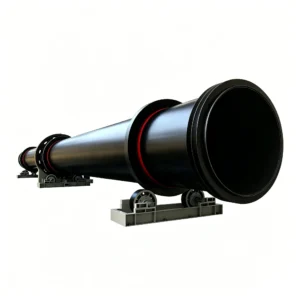
El horno rotatorio es un equipo fundamental de tratamiento térmico ampliamente utilizado en los sectores de los materiales de construcción, la metalurgia, la ingeniería química y la protección del medio ambiente. Se emplea principalmente para el tratamiento mecánico, físico y químico de materiales sólidos. Su principio de funcionamiento consiste en la rotación lenta de un cilindro inclinado, lo que hace que el material gire en sentido circunferencial y se desplace axialmente desde el extremo superior (entrada del horno) hasta el extremo inferior (salida del horno), donde se somete a procesos de secado, descomposición y sinterización a altas temperaturas. En comparación con los modelos convencionales de las mismas especificaciones, esta serie suele alcanzar una 30%: aumento de la capacidad de producción y un Reducción del consumo de calefacción 40%, lo que permite un ahorro energético considerable. Resulta especialmente adecuado para la calcinación de mineral de níquel laterítico, cal viva, pellets oxidados, dióxido de titanio y clinker de cemento.
Desglose de la estructura de los equipos
Este equipo consta de nueve sistemas principales de ingeniería de precisión, lo que garantiza un funcionamiento estable a largo plazo en condiciones de alta temperatura y ligera presión negativa:
1. Revestimiento de la carcasa y del horno
La carcasa del horno se fabrica mediante soldadura por rodillos Q245R placas de acero resistentes al calor, que ofrecen una excelente resistencia a la fatiga térmica. La pared interior está revestida con ladrillos refractarios de alto rendimiento, y la salida del horno está protegida por piezas de fundición resistentes al desgaste atornilladas a los extremos de la carcasa.
2. Dispositivo de apoyo y neumático (anillo de rodadura)
Neumático (pista de equitación): Se fabrica como un anillo rectangular fundido de una sola pieza, sometido a tratamientos de normalización y templado con un estricto control de la dureza superficial. El neumático se une a la carcasa mediante un holgado Diseño con placas de soporte flotantes, lo que permite un ajuste automático de las holguras de funcionamiento para evitar un desgaste excesivo de la carcasa.
Conjunto de rodillos: Equipado con rodamientos de rodillos esféricos autoalineables que cuentan con sistemas internos de circulación de agua de refrigeración, lo que garantiza una elevada capacidad de carga y un funcionamiento fluido.
3. Sistema de transmisión
Carretera principal: Utiliza un motor con regulación de velocidad de frecuencia variable + reductor de engranajes endurecidos + acoplamiento de diafragma para accionar el piñón. El ajuste continuo de la velocidad se consigue variando la frecuencia del motor, lo que permite adaptarse a los distintos tiempos de permanencia del material durante la calcinación.
Transmisión auxiliar: Incorpora un motor auxiliar independiente con embrague. En caso de corte de la alimentación eléctrica principal o durante las tareas de mantenimiento, el accionamiento auxiliar hace girar el horno lentamente (normalmente entre 6 y 10 revoluciones por hora) para evitar que la envolvente se deforme debido a una expansión térmica desigual durante las paradas no programadas.
4. Dispositivos de sellado (tecnología patentada)
Junta de entrada del horno (extremo de alimentación): Utiliza una estructura de contacto radial de tipo laminar compuesto o de bloques de grafito, combinada con una refrigeración por aire forzado del anillo frontal, para reducir eficazmente las temperaturas de la superficie de sellado y evitar el desgaste de la carcasa.
Junta de salida del horno (extremo de descarga): Utiliza un Junta flexible apilada con láminas elásticas o un sistema de contacto en la cara frontal con prensado cilíndrico, que compensa automáticamente la deformación de la carcasa, la ovalidad y la migración axial durante el funcionamiento. Esto garantiza un excelente rendimiento de estanqueidad, lo que reduce significativamente la infiltración de aire y las fugas de material.
5. Sistema hidráulico de rodillos de empuje
Una estación hidráulica acciona el rodillo de empuje, lo que garantiza un contacto uniforme entre el neumático y los rodillos de apoyo. Este sistema no solo compensa el desplazamiento axial provocado por la expansión térmica, sino que también asegura un desgaste uniforme en todo el ancho tanto de los neumáticos como de los rodillos, lo que alarga el ciclo de revisión. Todas las tuberías son de acero inoxidable para evitar la corrosión y las obstrucciones.
6. Dispositivo de aire terciario (configuración especial para hornos metalúrgicos)
Está equipado con conductos de aire distribuidos uniformemente y ventiladores de frecuencia variable en la carcasa, y se alimenta mediante anillos colectores. Este dispositivo impulsa aire hacia el horno para optimizar la atmósfera de combustión mediante el ajuste del volumen de aire, e incorpora una protección contra el reflujo de material.
Ventajas y características del producto
Alto rendimiento y bajo consumo energético: El diseño optimizado de la deflexión de la carcasa, combinado con rodamientos de rodillos de gran diámetro y un control avanzado de los procesos térmicos, garantiza el rendimiento de la producción al tiempo que reduce significativamente el consumo de carbón.
Alta fiabilidad: El sistema de lubricación cuenta con un control inteligente mediante PLC, que supervisa los puntos de lubricación en tiempo real y emite alarmas en caso de avería. El motor principal utiliza motores de corriente continua de la serie ZSN4 o motores específicos de frecuencia variable, que proporcionan un elevado par de arranque adecuado para arranques con cargas pesadas.
Mayor vida útil de las juntas: Las estructuras de sellado flexibles se adaptan eficazmente a la deformación térmica de la envolvente, lo que reduce la entrada de aire frío y la fuga de gases de combustión cargados de polvo, prolongando así la vida útil de los ladrillos refractarios y los morteros refractarios.
Tabla de parámetros técnicos (especificaciones de referencia)
Los siguientes datos se basan en modelos estándar del sector. La selección real puede personalizarse en función de los requisitos de producción.
Especificaciones (m)
Φ2,8/2,5 × 44
Φ3,2 × 50
Φ4,0 × 60
Φ4,8 × 74
Φ5,5 × 115
Capacidad de producción (t/d)
300
1,000
2,500
5,000
80–100 (mineral de níquel)
Pendiente del horno (%)
3.5
3.5
4.0
4.0
3.0
Número de soportes
3
3
3
3
4
Tipo de rodillo de empuje
Mecánica
Hidráulico
Hidráulico
Hidráulico
Hidráulico
Velocidad del eje principal (r/min)
0.445–2.22
0.36–3.57
0.41–4.07
0.35–4.0
0.2–1.2
Velocidad de la transmisión auxiliar (r/h)
4.75
6.5
8.2
8.52
6.7
Potencia del motor principal (kW)
55
160
315
630
315×2
Peso total (sin contar los ladrillos, t)
177
256.5
434
854
1,675
Preguntas frecuentes (FAQ)
Pregunta 1: ¿Qué se debe hacer si la carcasa del horno se deforma durante el funcionamiento?
A: Esto suele deberse a que no se ha girado el horno en los intervalos establecidos (por lo general, no más de 15 minutos) tras la parada, o a un calentamiento desigual durante la cocción en caso de lluvia o nieve. En caso de deformaciones leves, gire el lado convexo hacia arriba y utilice el propio peso del horno o un calentamiento localizado para corregirlo. Si la deformación es grave e impide el arranque, es necesario realizar una revisión a fondo para corregir la alineación.
Pregunta 2: ¿Cómo se debe abordar la “formación de anillos” (acumulación de recubrimiento) en el interior del horno?
A: La formación de anillos se debe principalmente a un elevado contenido de impurezas en las materias primas (por ejemplo, SiO₂, polvo) o a un funcionamiento inadecuado (sobrecalentamiento localizado). Los métodos de tratamiento incluyen:
Método de ciclos térmicos: Aumenta la temperatura en la zona del anillo y, a continuación, enfríala rápidamente, lo que provocará que se agriete y se desprenda debido a la tensión térmica.
Método de combustión en frío: Crear un ambiente a baja temperatura durante la producción habitual para favorecer el desprendimiento natural.
Eliminación manual: Se pueden utilizar herramientas neumáticas tras la parada, pero hay que tener cuidado de no dañar el revestimiento del horno.
Pregunta 3: ¿A qué se debe el sobrecalentamiento de las almohadillas de los rodamientos de rodillos?
A: Entre las causas más comunes se incluyen: ① La desalineación de la línea central del horno, que provoca una sobrecarga en los rodillos; ② Un ángulo de ajuste excesivo de los rodillos, que genera elevadas cargas de empuje; ③ Tuberías de agua de refrigeración obstruidas o con fugas; ④ Aceite lubricante contaminado o deteriorado. Se recomienda realizar comprobaciones periódicas de la alineación y limpiar el sistema de lubricación y refrigeración.
Pregunta 4: ¿Cómo puedo evaluar el rendimiento de estanqueidad del horno rotatorio?
A: Si la entrada del horno funciona con frecuencia a presión positiva y se producen emisiones de polvo, o si se producen fugas de gases de combustión por la junta de salida acompañadas de olores perceptibles, es probable que la junta haya fallado. Compruebe el estado de desgaste de las láminas o los bloques de grafito de la junta de salida y ajuste el dispositivo de compresión según corresponda. Las juntas flexibles avanzadas mantienen una buena estanqueidad incluso con un movimiento axial de la carcasa de ±15 mm.
Pregunta 5: ¿A qué se debe la fuerte vibración en el acoplamiento entre la corona dentada y el piñón?
A: Posibles causas: ① Deformación de la carcasa que altera el juego de los engranajes; ② Pernos de unión de la placa de resorte sueltos o rotos; ③ Formación de un escalón (reborde) en el piñón. Apriete inmediatamente los pernos, elimine el reborde mediante esmerilado y ajuste la posición de los rodillos para corregir la línea central de la carcasa.

















 English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian