
박스형 경사판 농축기
기존의 경사판 농축기 KMIZ(Y) 시리즈 경사판 농축기(정화기)는 새로운…

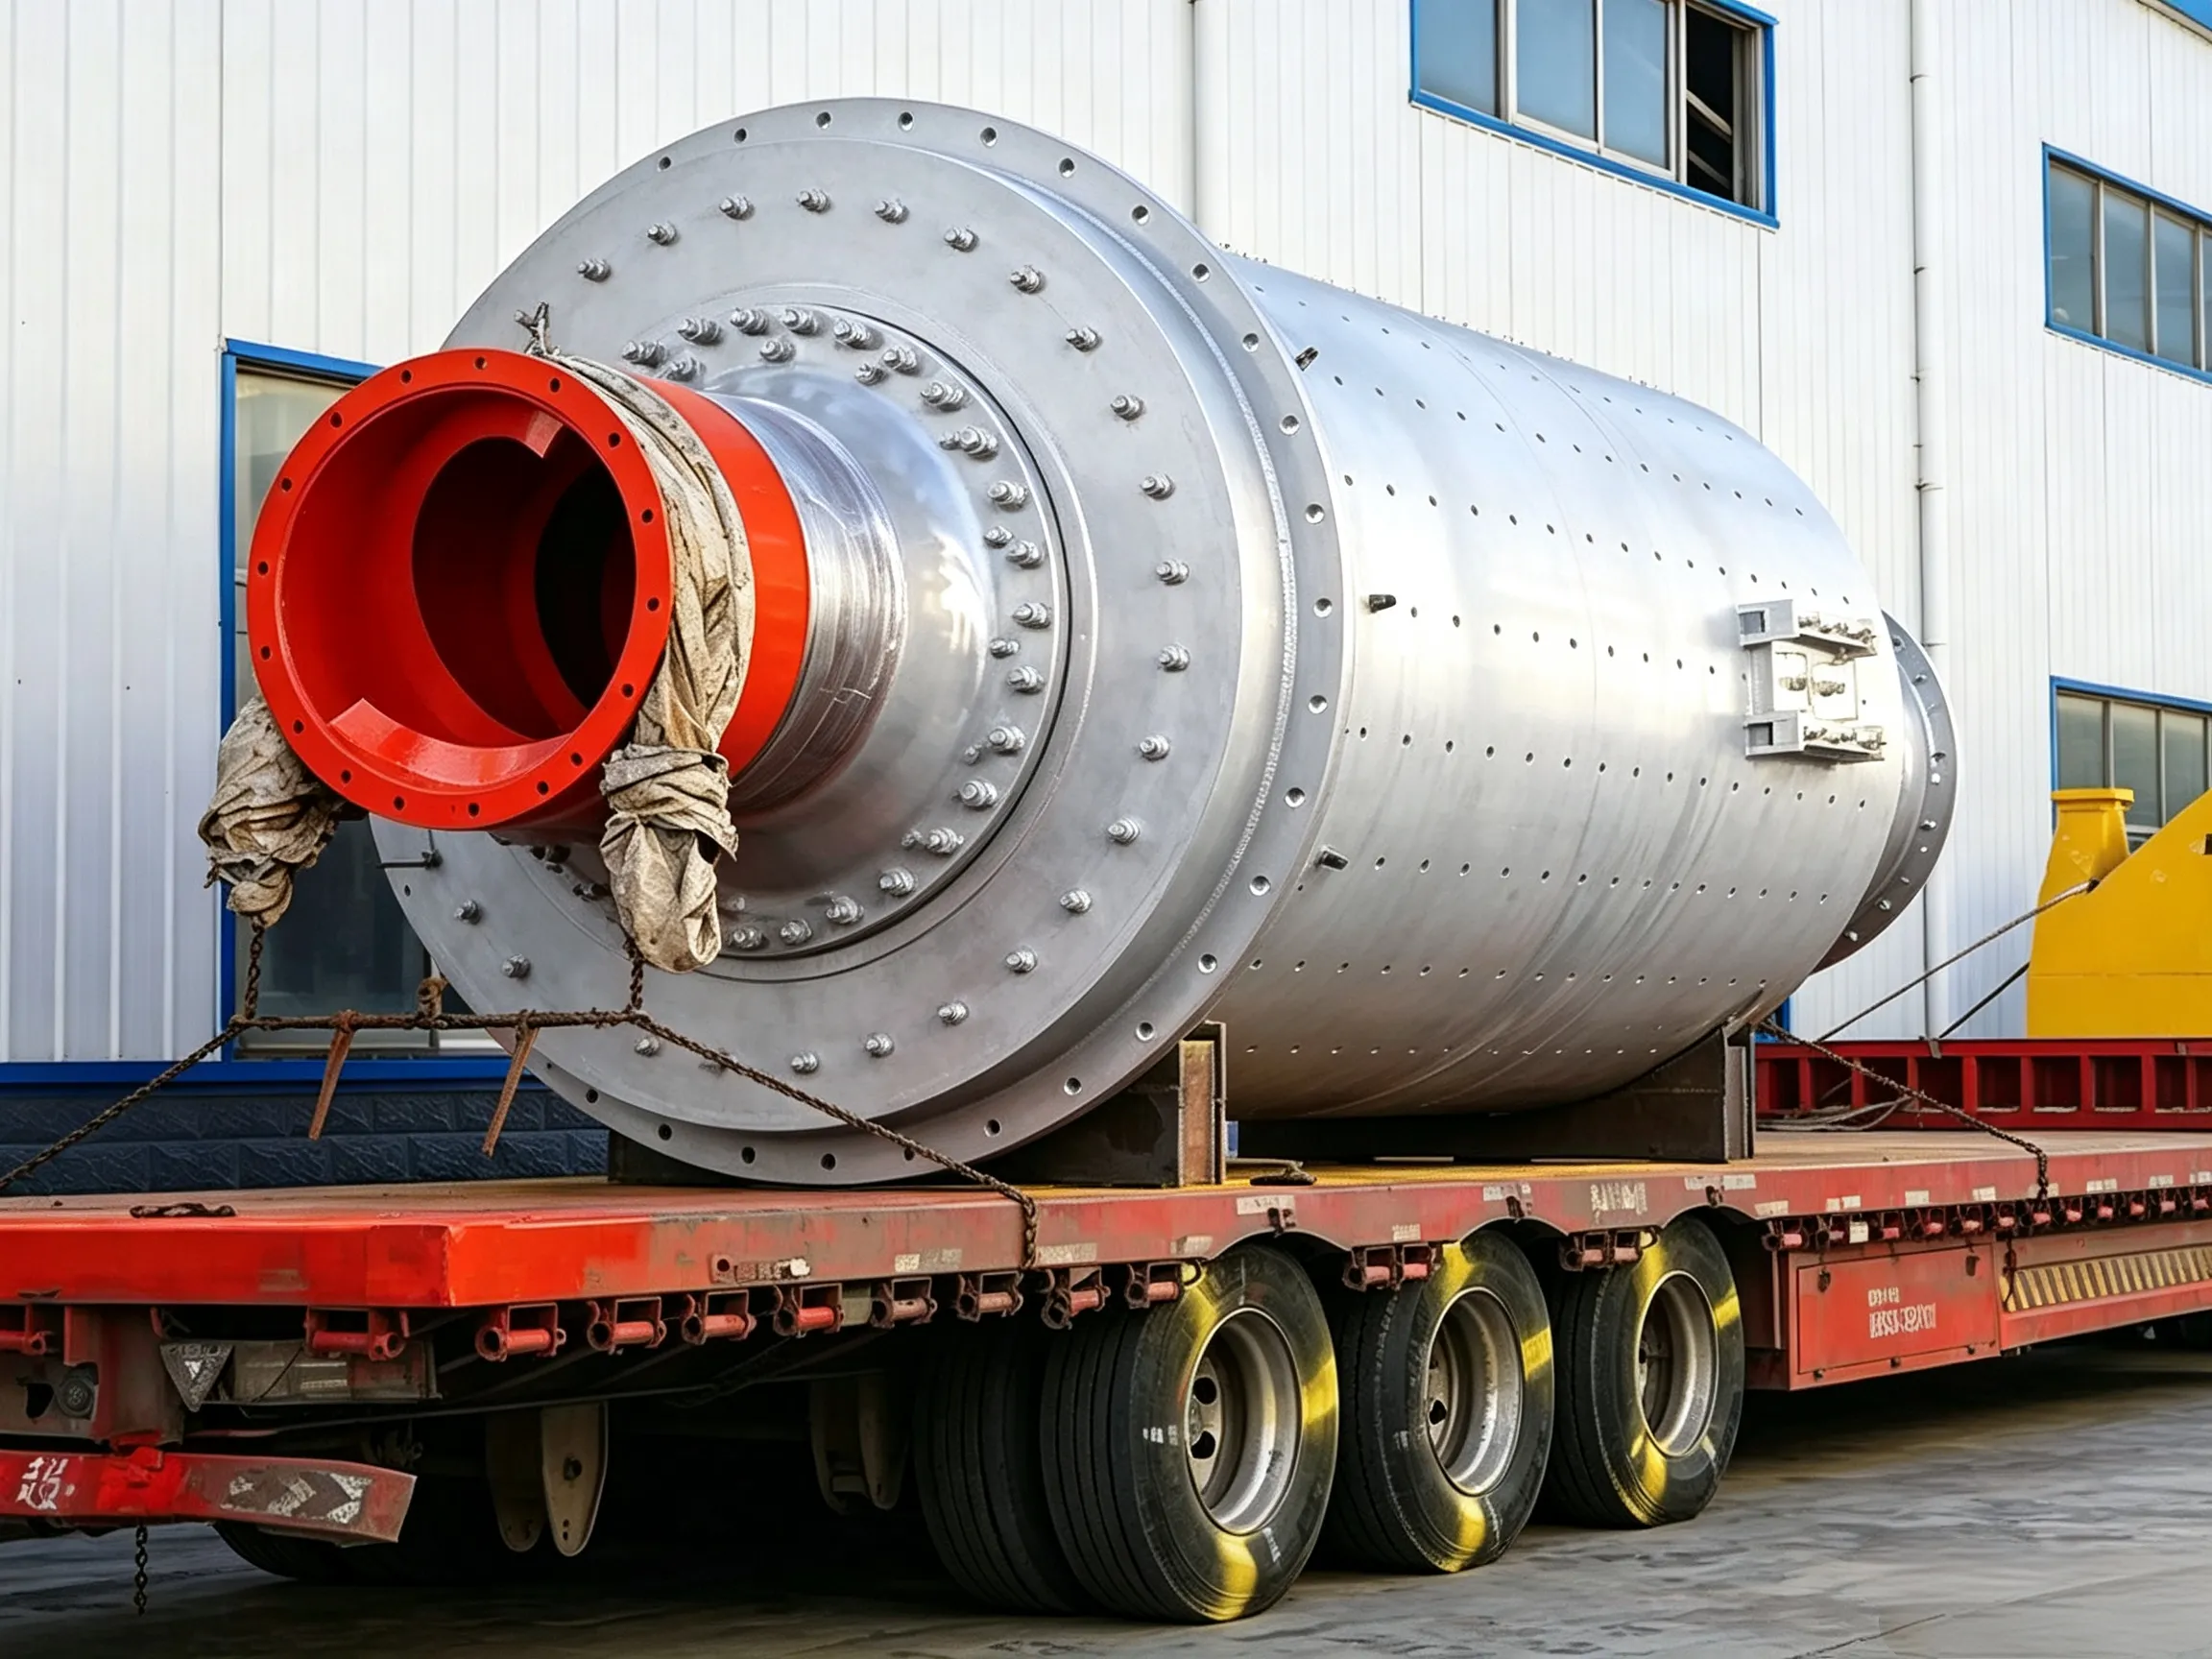
① 중공축 저널의 과도한 타원도 또는 과도한 원통도 오차가 있으며, 표면에 깊은 오목·볼록 자국이 있고, 심지어 균열이나 구멍이 있는 경우.
② 중공축의 축방향 균열로, 균열이 중심에서 양쪽 끝을 향해 축 방향으로 뻗어 나간다. 심한 경우 균열이 축 벽을 관통하기도 한다. 일반적으로 균열은 중심에 수직이 아니라 불규칙하게 비스듬히 뻗어 있다.
③ 중공축의 내공이 심하게 마모되어 내경이 커졌다. 경우에 따라 최대 마모량이 50%를 초과하기도 한다.
(2) 원인 분석
장기간 가동하면 중공축은 재료 피로로 인해 자연스럽게 마모가 발생합니다. 그러나 때때로 부실한 유지보수로 인해 마모가 더욱 심해질 수도 있습니다. 예를 들어, 소량의 이물질이 급재단 중공축의 내경과 나선형 실린더 사이의 틈새로 유입되면 내경에 심각한 마모를 일으킬 수 있습니다. 이러한 마모가 일정 수준에 도달했음에도 제때 발견 및 수리되지 않으면 균열, 구멍 및 기타 결함이 발생하여 밀의 연속 가동에 지장을 줄 수 있습니다. 이 경우 반드시 수리를 실시해야 합니다.
(3) 치료 방법
① 중공축 저널 표면의 마모 부위 수리
a. 중공축 또는 밀 헤드를 분리하여 대형 수직 선반에 장착한 후 선삭 수리를 실시한다. 중공축 저널에 균열이 있는 경우, 먼저 모든 균열의 정확한 시작점과 끝점을 확인한다(비파괴 검사 장비 및 육안 검사를 통해, 숨겨진 균열 포함). 용접 보강을 통해 수리한 후 선삭 가공을 수행한다. 구체적인 정밀도 요건은 원본 도면에 따라 결정해야 합니다. 선반 가공 후, 밀 헤드를 장착한 뒤 저널을 연삭해야 합니다.
b. 용접 수리 후에는 현장에 추가로 설치한 임시 지지대와 공구대(tool post)를 사용하여 가공을 수행하거나, 원래의 저널 지지대를 사용하여 가공한다. 먼저, 저널의 상태가 비교적 양호한 부분(표면 C)을 지지면으로 선택하여 표면 D를 선반 가공한 다음, 그림 2.34와 같이 선반 가공된 표면 D를 지지면으로 사용하여 표면 C를 선반 가공한다.

그림 2.35 기존 저널 지지대를 사용하여 가공을 통해 저널 표면을 수리하는 원리도
툴 포스트와 쉘의 위치에 대한 요구 사항은 다음과 같습니다. 툴 포스트의 중심선 B는 쉘의 중심선 A와 평행해야 하며, 툴 포스트의 종방향 이송과 횡방향 이송은 서로 수직이어야 합니다. 쉘은 기존 메인 베어링에 의해 지지된 상태를 유지해야 하며, 가공 전에 쉘의 축방향 이동이 제한되어야 합니다.
수리 과정에서 베어링에 정상적으로 윤활유를 공급할 수 없는 경우, 임시 윤활 조치를 취해야 합니다. 선삭 가공 후에는 밀링 헤드를 장착한 뒤 저널을 연마해야 합니다. 중공축 저널에 균열이 있는 경우, 모든 균열을 확인한 후 먼저 용접 보강으로 수리한 다음, 수리 요건을 충족할 때까지 선삭 가공을 수행해야 합니다.
② 중공축의 축방향 균열에 대한 보수 방법 및 절차
a. 균열이 상사점에 위치하도록 밀링기를 회전시키십시오. 수리 과정 전반에 걸쳐 밀링기를 회전시켜서는 안 됩니다.
b. 산소-아세틸렌 화염을 사용하여 베벨을 가공한다. 베벨의 형상은 아크 스텝 형태여야 한다. 베벨의 길이는 육안으로 확인되는 균열보다 60 mm 더 길어야 하며, 양쪽 끝에서 각각 30 mm씩 포함되어야 한다.
c. 베벨 절단이 완료된 후, 슬래그를 제거하고 즉시 용접을 실시한다. 중공축의 온도는 약 200 °C로 유지해야 한다. 수동 DC 아크 용접을 사용하십시오. 밑층에는 φ3.2 mm 전극을 사용하여 전류 140 A로 용접하고, 그 후 덮개층을 형성할 때까지 φ4 mm 전극을 사용하여 전류 160 A로 용접하십시오. 용접부는 모재보다 2 mm 높게 만들어야 합니다. 용접 시 양쪽면을 먼저 용접하고, 용접하는 동안 망치로 두들겨 응력의 일부를 해소하십시오(중공축 재질이 ZG45 중탄소강인 경우, 507 구조용 강철 전극을 사용하면 좋은 결과를 얻을 수 있습니다).
d. 외부 용접이 완료된 후, 내부 용접 부위에 깊이 5 mm의 작은 베벨을 가공한 다음, 모재보다 3 mm 높은 위치에서 다시 용접한다.
e. 모든 용접이 완료된 후, 특별히 제작된 철제 상자에 숯을 넣고 용접 부위에 열처리를 실시한다. 열처리는 내벽과 외벽 모두에서 동시에 수행해야 한다. 철제 상자의 한쪽 끝은 숯이 연소될 수 있도록 공기가 유입될 수 있게 천공판으로 만들어져 있다. 열처리가 완료된 후, 삼베 자루 4~5겹으로 덮어 5시간 동안 보온한다.
f. 중공축의 외경에서 모재 위로 돌출된 용접 부위를 줄로 다듬은 다음, 오일스톤이나 수동 그라인더로 연마한다. 선반 가공된 템플릿을 사용하여 검사하고, 마지막으로 기술적 요구 사항이 충족될 때까지 캘리퍼스를 이용해 원주 방향의 여러 지점에서 용접 부위를 측정한다.
③ 중공축의 내경에 심한 마모가 발생한 경우, 인레이 부싱 공법(그림 2.36)을 통해 수리할 수 있습니다. 수리 절차는 다음과 같습니다.
a. 두께 14mm의 강판을 원통 모양으로 말아줍니다. 원통의 직경은 마모 정도와 중공축의 직경에 따라 달라집니다.
b. 강철 실린더를 3등분으로 자른 다음, 중공축의 내경에 압입하여 단단히 용접한다.
c. 강판과 외벽 사이의 틈을 석면 로프나 폐천으로 메워야 한다.
d. 배플 플레이트를 사용하여 나선형 실린더의 후단부와 중공축을 용접하여, 중공축의 내공이 더 이상 마모되는 것을 방지할 수 있습니다.
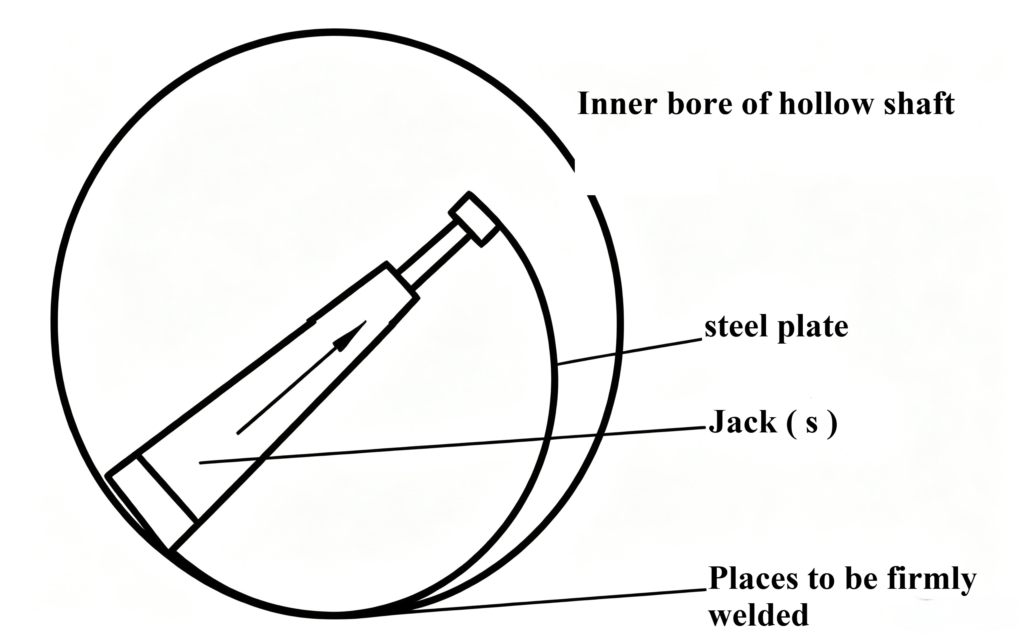
그림 2.36 중공축에 부싱을 삽입하여 장착하는 방식의 개략도
④ 유지보수 품질 요건
a. 중공축의 재질은 다음 규정을 준수해야 한다:
b. 표면 거칠기 및 결함 탐지 품질은 표 2.10에 명시된 요구 사항보다 낮아서는 안 된다.
표 2.10 중공축 베어링의 표면 거칠기 및 결함 탐지 품질
| 부품명 | 표면 거칠기 R (μm) | 결함 탐지 품질 | |
| 중공 축의 루트 필렛 부위 | 바깥쪽 | 1.6 | A. 강철 주조품의 내부에 대해 초음파 결함 검사를 실시해야 하며, GB/T 7233에 명시된 레벨 I에 따라 검증을 받아야 한다. B. 용접 이음부의 내부는 “건축 자재 기계의 강철 용접 부품에 대한 일반 기술 조건”을 준수해야 한다. (JC/T 532—(2007)의 부록 A 조항 또는 “금속 재료의 용융 용접 맞대기 이음부의 방사선 검사”(GB/T 3323—2005)의 레벨 II 조항)을 준수해야 한다.C. 표면은 “강주물의 침투 검사”(GB/T 9443-2007) 또는 “강주물의 자분 검사”(GB/T 9444-2007)에 명시된 레벨 2의 요구 사항을 충족해야 한다. |
| 내측 | 6.3 | ||
| 중공 축 저널, 축 숄더 필렛 영역 | 1.6 | ||
c. 중공축의 공차:
저널 직경의 공차는 GB 1802에 따라 h3 등급이며;
플랜지 위치 결정 원의 직경 공차는 GB 1802에 따라 f9 등급이며;
플랜지 위치 결정 원과 저널 원 간의 동축도 공차는 “기하학적 공차 – 개별 공차 표기가 없는 형상 요소에 대한 기하학적 공차”(GB/T 1184-1996)에 따라 7등급입니다.;
플랜지 엔드 커버와 저널 축 간의 수직도 공차는 “기하 공차 — 개별 공차 표기가 없는 형상 요소에 대한 기하 공차”(GB/T 1184—1996)에 따라 7등급입니다.;
플랜지 볼트 구멍의 위치 공차는 φ1mm입니다.
d. 결함이 위치한 표면 면적의 6%를 초과하는 부위가 파손되었고 균열이 중요한 위치에 있는 경우, 용접 수리는 허용되지 않는다; 치핑 면적이 결함이 위치한 표면 면적의 6%를 초과하지 않고, 치핑 폭이 결함이 위치한 표면의 폭의 10%를 초과하지 않는 경우, 중공축의 결함에 대해서는 용접 수리가 허용된다.
e. 가공 완료 후, 중공축의 저널 표면 상 3mm×3mm 범위 내의 기공 수는 5개를 초과해서는 안 되며, 기공 간의 간격은 150mm 이상이어야 한다. 모든 공기 구멍은 매끄럽게 다듬어져야 하며 모서리 자국이 없어야 하며, 다듬어진 표면의 거칠기 R은 1.6μm를 초과해서는 안 된다.
f. 중공축이 실린더와 조립된 후, 양쪽 끝의 중공축 저널에 대한 상대 방사형 원형 편심 허용 오차는 0.2 mm이다.
g. 대형 기어와 중공축 저널 간의 방사형 원주 편심 허용 오차는 피치 직경의 0.25/1000을 초과하지 않아야 하며, 단면 편심 허용 오차는 피치 직경의 0.35/1000을 초과하지 않아야 한다.
h. 재료의 공급 및 배출을 담당하는 밀봉 마찰부의 원통면이 중공축 저널을 기준으로 할 때의 반경 방향 원형 편심 허용 오차는 0.5 mm이다.
i. 중공 축 저널과 구면 타일 간의 맞물림 접촉에 대해서는 표 2.11을 참조하십시오.
표 2.11: 적합 여유 (mm)
| 중공축 직경 | 800 | 900 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 | 2240 |
| 측면 간극 | 0.12~0.19 | 0.14~0.21 | 0.16~0.23( | 0.21~0.28 | 0.24~0.32 | 0.25~0.35 ( | 0.29~0.41 | 0.34~0.46 | 0.39~0.54 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian