
Épaississeur à entraînement central
Épaississeur à entraînement central : À l'heure actuelle, les épaississeurs à entraînement central fabriqués en Chine sont de taille relativement modeste…

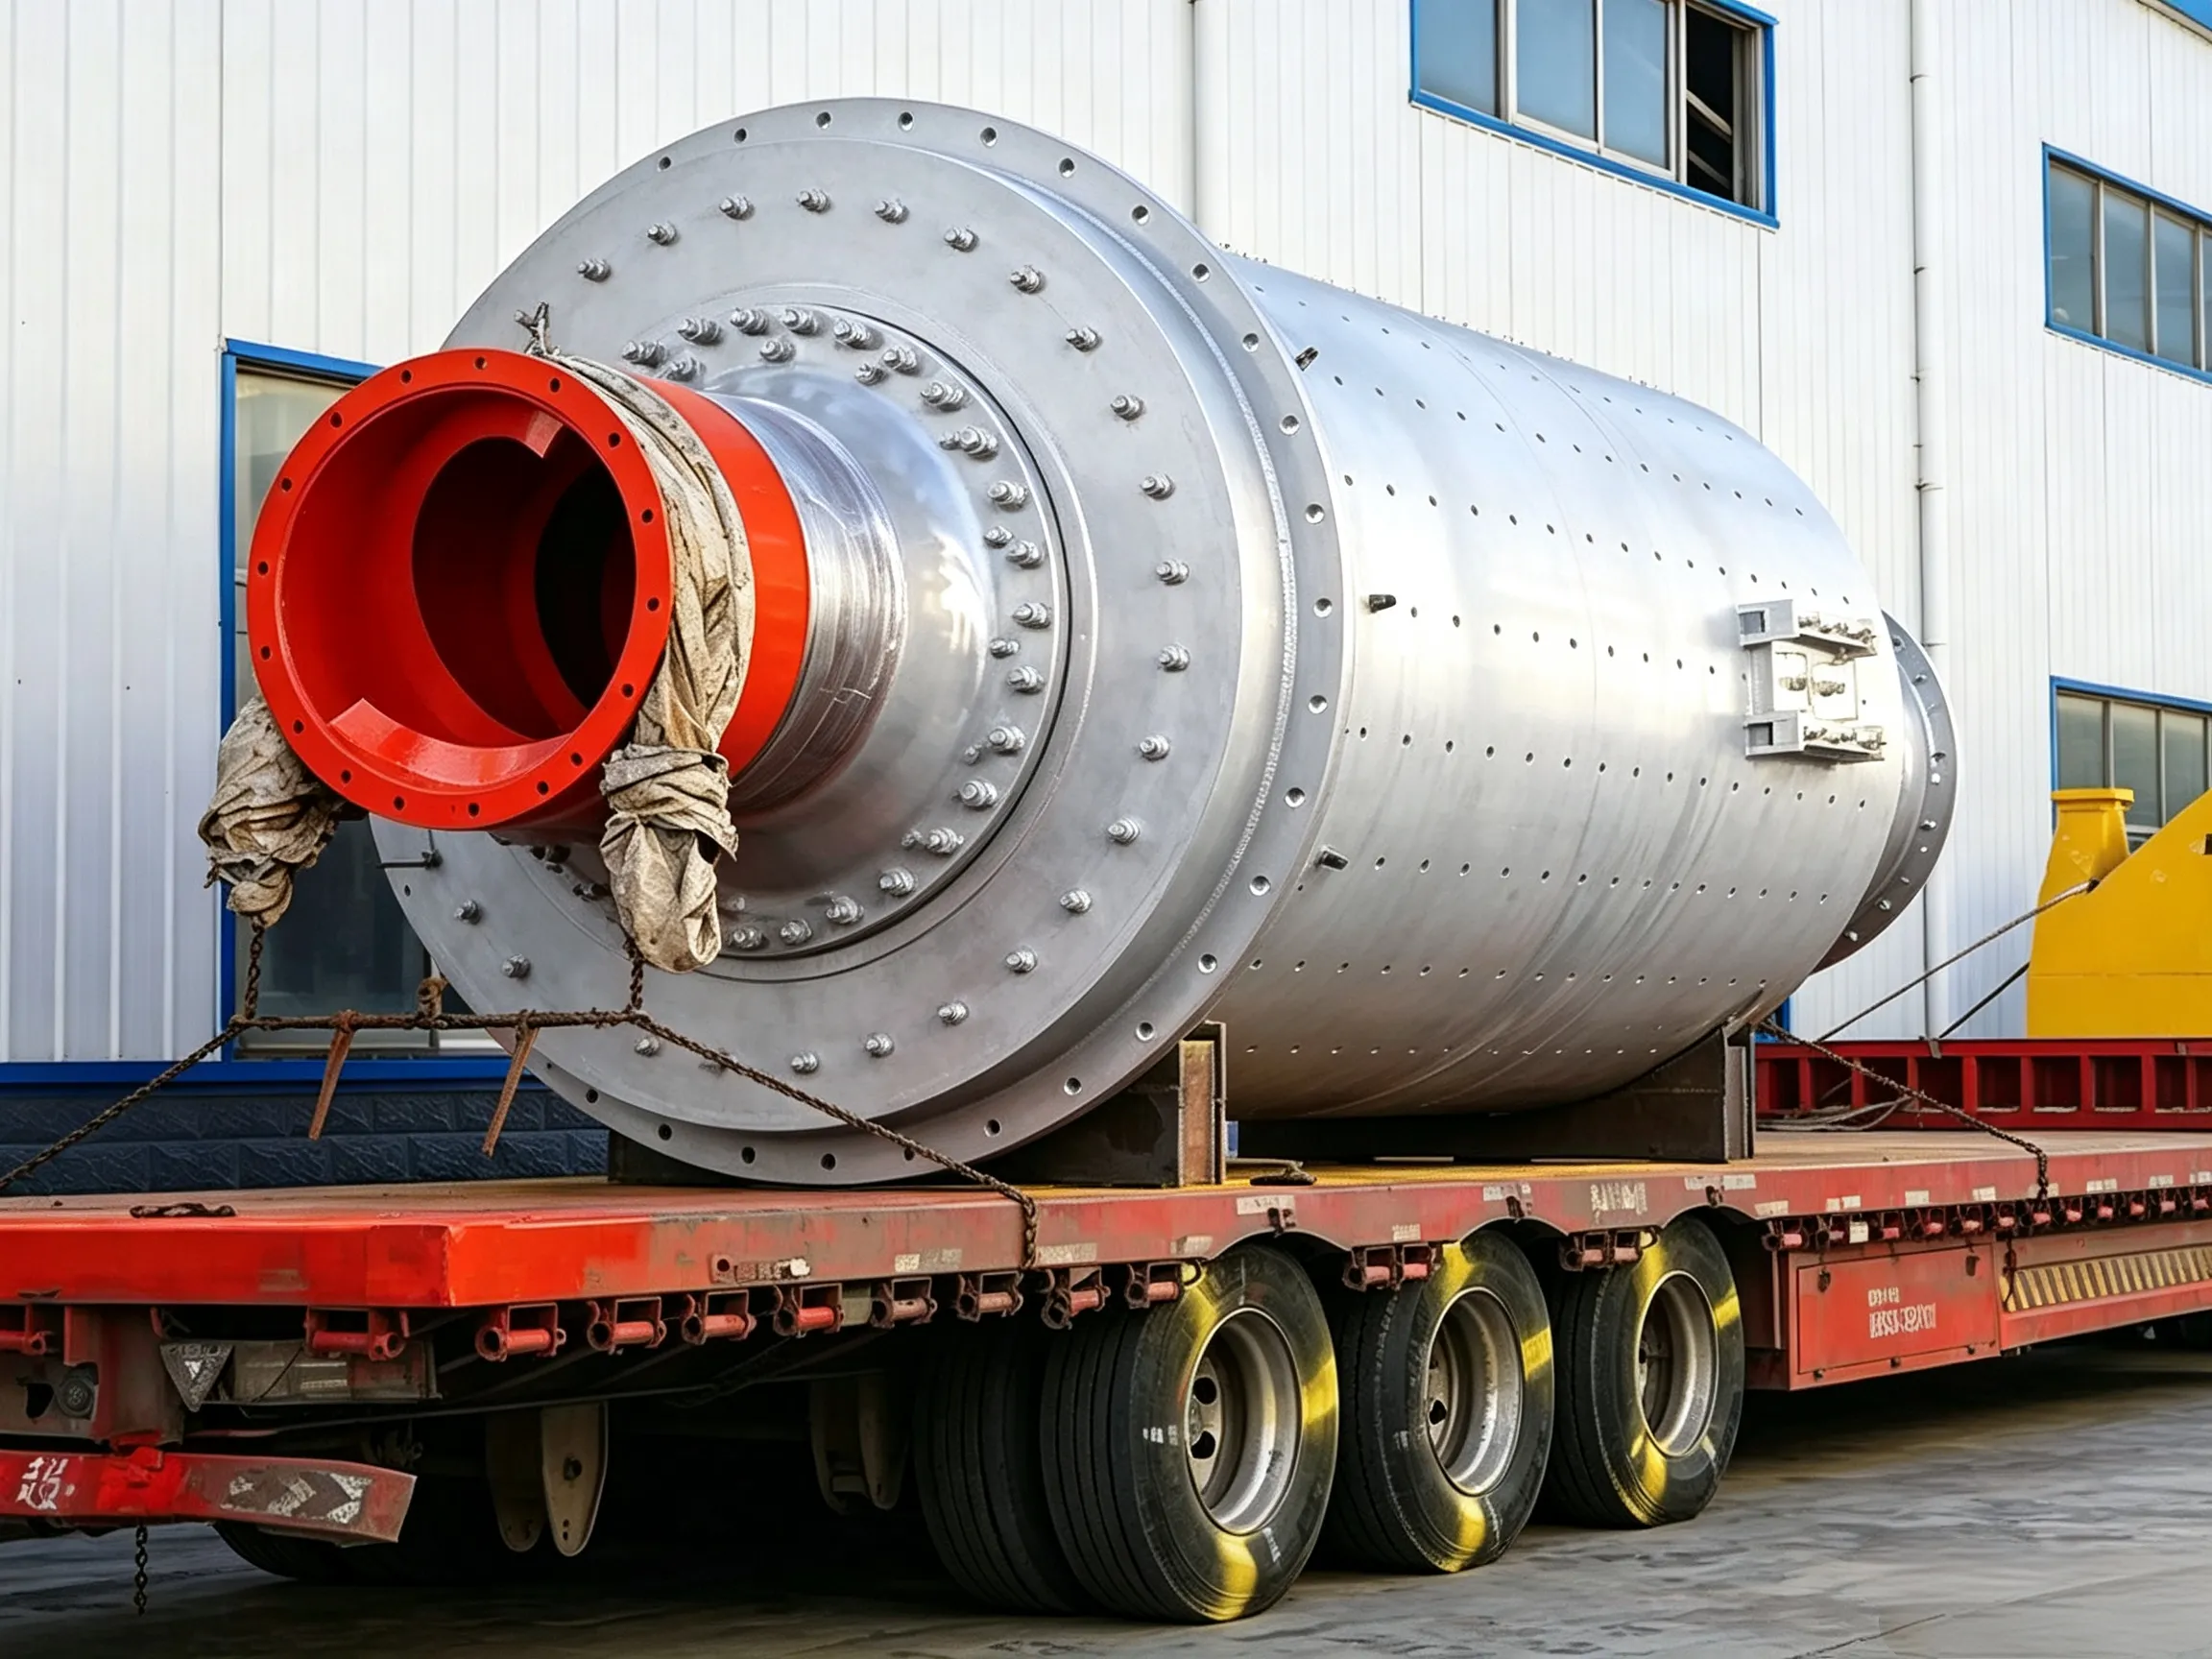
① Ovaleité excessive ou erreur de cylindricité excessive du tourillon de l'arbre creux, avec des marques concaves-convexes profondes à la surface, voire des fissures ou des trous.
② Fissuration axiale de l'arbre creux, avec des fissures s'étendant dans le sens axial depuis le centre vers les deux extrémités. Dans les cas graves, les fissures traversent la paroi de l'arbre. En général, les fissures ne sont pas perpendiculaires à l'axe central, mais présentent une inclinaison irrégulière.
③ Usure importante de l'alésage intérieur de l'arbre creux, accompagnée d'une augmentation du diamètre intérieur. Dans certains cas, l'usure maximale dépasse 50%.
(2) Analyse des causes
Après une longue période de fonctionnement, l’arbre creux subit naturellement une usure due à la fatigue du matériau. Cependant, un mauvais entretien occasionnel peut également aggraver cette usure. Par exemple, si une petite quantité de matière pénètre dans l’interstice entre l’alésage intérieur de l’arbre creux côté alimentation et le cylindre hélicoïdal, cela peut entraîner une usure importante de l’alésage intérieur. Si cette usure atteint un certain niveau et n’est pas détectée et réparée à temps, des fissures, des trous et d’autres défauts peuvent apparaître, affectant le fonctionnement continu du broyeur. Une réparation doit alors être effectuée.
(3) Méthodes de traitement
① Réparation des zones usées sur la surface du tourillon de l'arbre creux
a. Retirer l’arbre creux ou la tête de broyeur et le placer sur un grand tour vertical pour effectuer les réparations par tournage. Si le tourillon de l’arbre creux présente des fissures, déterminer d’abord les points de départ et d’arrivée exacts de toutes les fissures (à l’aide d’instruments de détection des défauts et d’une inspection visuelle, y compris les fissures cachées). Les réparer par sursoudage, puis procéder au tournage. Les exigences spécifiques en matière de précision doivent être déterminées conformément aux plans d’origine. Après le tournage, le tourillon doit être rectifié une fois la tête de broyeur installée.
b. Après la réparation par soudage, procéder à l'usinage à l'aide d'un support temporaire supplémentaire et d'un porte-outil mis en place sur place, ou utiliser le support de tourillon d'origine pour l'usinage. Commencez par choisir une zone relativement intacte (surface C) du tourillon comme surface d'appui, puis tournez la surface D. Utilisez ensuite la surface D usinée comme surface d'appui pour tourner la surface C, comme illustré à la figure 2.34.

Figure 2.35 Schéma de principe de la remise en état de la surface du tourillon par usinage à l'aide du support de tourillon d'origine
Les exigences relatives au porte-outil et à la position de la coque sont les suivantes : l'axe B du porte-outil doit être parallèle à l'axe A de la coque ; l'avance longitudinale et l'avance transversale du porte-outil doivent être perpendiculaires l'une à l'autre. La coque reste appuyée sur les paliers principaux d'origine, et son déplacement axial doit être bloqué avant l'usinage.
Au cours des opérations de réparation, si le roulement ne peut pas être lubrifié normalement, des mesures de lubrification provisoires doivent être prises. Après le tournage, le tourillon doit être rectifié une fois la tête de fraiseuse installée. Si le tourillon de l'arbre creux présente des fissures, celles-ci doivent toutes être identifiées, réparées au préalable par sursoudage, puis un tournage doit être effectué jusqu’à ce que les exigences de réparation soient satisfaites.
② Méthodes et procédures de réparation des fissures axiales de l'arbre creux
a. Faites pivoter la fraiseuse de manière à ce que la fissure reste au point mort haut. La fraiseuse ne doit pas être déplacée pendant toute la durée de l'opération de réparation.
b. Réaliser un chanfrein à l'aide d'une flamme oxyacétylénique. Le chanfrein doit présenter une forme en arc étagé. La longueur du chanfrein doit dépasser de 60 mm celle de la fissure visible, soit 30 mm de chaque côté.
c. Une fois la découpe en biseau terminée, éliminer les scories et procéder immédiatement au soudage. La température de l'arbre creux doit être maintenue à environ 200 °C. Utilisez le soudage à l'arc manuel en courant continu. Pour la couche de base, utilisez des électrodes de φ3,2 mm avec un courant de 140 A ; utilisez ensuite des électrodes de φ4 mm avec un courant de 160 A jusqu'à la couche de finition. La soudure doit dépasser de 2 mm au-dessus du métal de base. Pendant le soudage, soudez d’abord les deux côtés et martelez simultanément pour évacuer une partie des contraintes (lorsque le matériau de l’arbre creux est de l’acier à carbone moyen ZG45, les électrodes pour acier de construction 507 donnent de bons résultats).
d. Une fois la soudure extérieure terminée, réaliser un léger chanfrein sur la soudure intérieure d'une profondeur de 5 mm, puis souder à nouveau, en plaçant la soudure à 3 mm au-dessus du métal de base.
e. Une fois toutes les opérations de soudage terminées, placez du charbon de bois dans une boîte en fer spécialement conçue à cet effet et procédez à un traitement thermique de la zone soudée. Le traitement thermique doit être effectué simultanément sur les parois intérieures et extérieures. L’une des extrémités de la boîte en fer est constituée d’une tôle perforée afin de permettre l’entrée d’air nécessaire à la combustion du charbon de bois. Une fois le traitement thermique terminé, recouvrez la boîte de 4 à 5 couches de sacs en toile de jute et laissez reposer pendant 5 heures afin de conserver la chaleur.
f. Limer la partie de la soudure située sur le diamètre extérieur de l'arbre creux qui dépasse du métal de base, puis la meuler à l'aide d'une pierre à huile ou d'une meuleuse manuelle. Vérifier l'alignement à l'aide d'un gabarit tourné, puis mesurer la zone soudée en plusieurs points sur la circonférence à l'aide d'un pied à coulisse jusqu'à ce que les exigences techniques soient respectées.
③ Une usure importante de l'alésage intérieur de l'arbre creux peut être réparée à l'aide de la méthode des douilles incrustées (figure 2.36). La procédure est la suivante :
a. Enroulez une plaque d'acier de 14 mm d'épaisseur pour former un cylindre. Le diamètre du cylindre dépend du degré d'usure et du diamètre de l'arbre creux.
b. Découpez le cylindre en acier en trois morceaux, puis emboîtez-les à force et soudez-les solidement à l'intérieur de l'alésage de l'arbre creux.
c. Comblez l'espace entre la tôle d'acier et la paroi de la coque à l'aide de corde d'amiante ou de chutes de tissu.
d. Souder l'extrémité arrière du cylindre spiralé et l'arbre creux à l'aide d'une chicane, ce qui permet d'éviter toute usure supplémentaire de l'alésage intérieur de l'arbre creux.
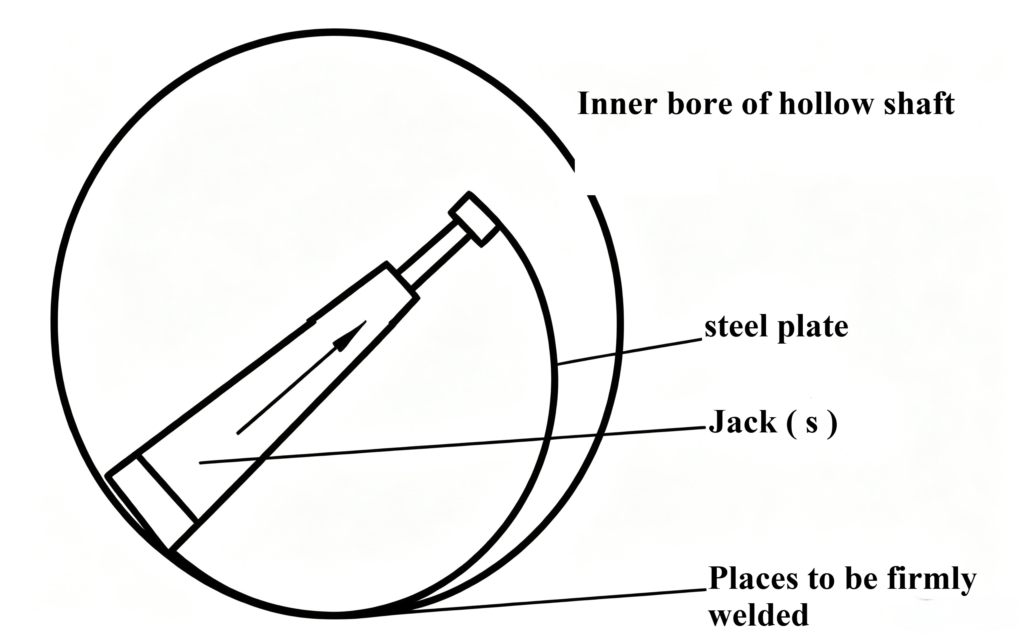
Figure 2.36 Schéma de principe de la mise en place d'une douille encastrée dans un arbre creux
④ Exigences en matière de qualité de la maintenance
a. Le matériau de l'arbre creux doit être conforme aux dispositions suivantes :
b. La qualité du contrôle de la rugosité de surface et de la détection des défauts ne doit pas être inférieure aux exigences spécifiées dans le tableau 2.10.
Tableau 2.10 : Rugosité de surface et qualité de la détection des défauts pour les roulements d'arbres creux
| nom de la pièce | Rugosité R. (μm) | Qualité de la détection des défauts | |
| Zone de congé de la racine de l'arbre creux | côté extérieur | 1.6 | A. Un contrôle par ultrasons doit être effectué sur l’intérieur des pièces moulées en acier, et ce contrôle doit être certifié conformément au niveau I spécifié dans la norme GB/T 7233.B. L’intérieur du cordon de soudure doit être conforme aux “ Conditions techniques générales relatives aux pièces soudées en acier des machines pour matériaux de construction ” (JC/T 532 — dispositions de l’annexe A de la version (2007) ou aux dispositions de niveau II de la norme “ Contrôle radiographique des joints bout à bout soudés par fusion dans les matériaux métalliques ” (GB/T 3323—2005).C. La surface doit satisfaire aux exigences du niveau 2 spécifiées dans la norme “ Contrôle par ressuage des pièces moulées en acier ” (GB/T 9443-2007) ou dans la norme “ Contrôle par particules magnétiques des pièces moulées en acier ” (GB/T 9444-2007) |
| face médiale | 6.3 | ||
| Tourillon d'arbre creux, zone de congé de l'épaulement de l'arbre | 1.6 | ||
c. Tolérance de l'arbre creux :
La tolérance relative au diamètre de l'axe est de classe h3, conformément à la norme GB 1802 ;
La tolérance de diamètre du cercle de positionnement de la bride est de classe f9, conformément à la norme GB 1802 ;
La tolérance de coaxialité entre le cercle de positionnement de la bride et le cercle du tourillon est de grade 7, conformément à la norme “ Tolérances géométriques – Tolérances géométriques pour les caractéristiques sans indications de tolérance individuelles ” (GB/T 1184-1996) ;
La tolérance de perpendicularité du couvercle d'extrémité à bride par rapport à l'axe du tourillon est de grade 7, conformément à la norme “ Tolérances géométriques – Tolérances géométriques pour les caractéristiques sans indication de tolérance individuelle ” (GB/T 1184—1996) ;
La tolérance de position des trous de fixation de la bride est de φ1 mm.
d. Lorsque la zone d'écaillage dépasse 6% de la surface sur laquelle se trouve le défaut et que la fissure occupe une position importante, la réparation par soudage n'est pas autorisée ; lorsque la zone d'ébréchure ne dépasse pas 6% de la surface où se trouve le défaut et que la largeur de l'ébréchure ne dépasse pas 10% de la largeur de la surface où se trouve le défaut, la réparation par soudage est autorisée pour les défauts présents dans les arbres creux.
e. Une fois l'opération terminée, le nombre de trous d'aération situés dans une zone de 3 mm × 3 mm sur la surface du tourillon de l'arbre creux ne doit pas dépasser 5, et l'espacement entre les trous d'aération ne doit pas être inférieur à 150 mm. Tous les trous d'aération doivent être usinés de manière lisse et ne présenter aucune marque de coupe, et la rugosité R de la surface usinée ne doit pas dépasser 1,6 μm.
f. Une fois l'arbre creux assemblé avec le cylindre, la tolérance relative de faux-rond radial des tourillons de l'arbre creux aux deux extrémités est de 0,2 mm.
g. La tolérance de faux-rond radial du grand engrenage par rapport au tourillon de l'arbre creux ne doit pas dépasser 0,25/1 000 du diamètre primitif, et le faux-rond frontal ne doit pas dépasser 0,35/1 000 du diamètre primitif.
h. La tolérance de faux-rond radial de la surface cylindrique de l'élément d'étanchéité par frottement destiné à l'alimentation et à l'évacuation du matériau, par rapport au tourillon de l'arbre creux, est de 0,5 mm.
i. Pour le contact d'accouplement entre le tourillon de l'arbre creux et la tuile sphérique, se reporter au tableau 2.11.
Tableau 2.11 : Jeu de montage (mm)
| Diamètre de l'arbre creux | 800 | 900 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 | 2240 |
| Jeu latéral | 0,12 à 0,19 | 0,14 à 0,21 | 0,16 à 0,23 ( | 0,21 à 0,28 | 0,24 à 0,32 | 0,25 à 0,35 ( | 0,29 à 0,41 | 0,34 à 0,46 | 0,39 à 0,54 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian