
Kisagaji cha mzunguko
Aina za visagaji vya mzunguko. Visagaji vya mzunguko vimekuwa vikitumika katika viwanda tangu…

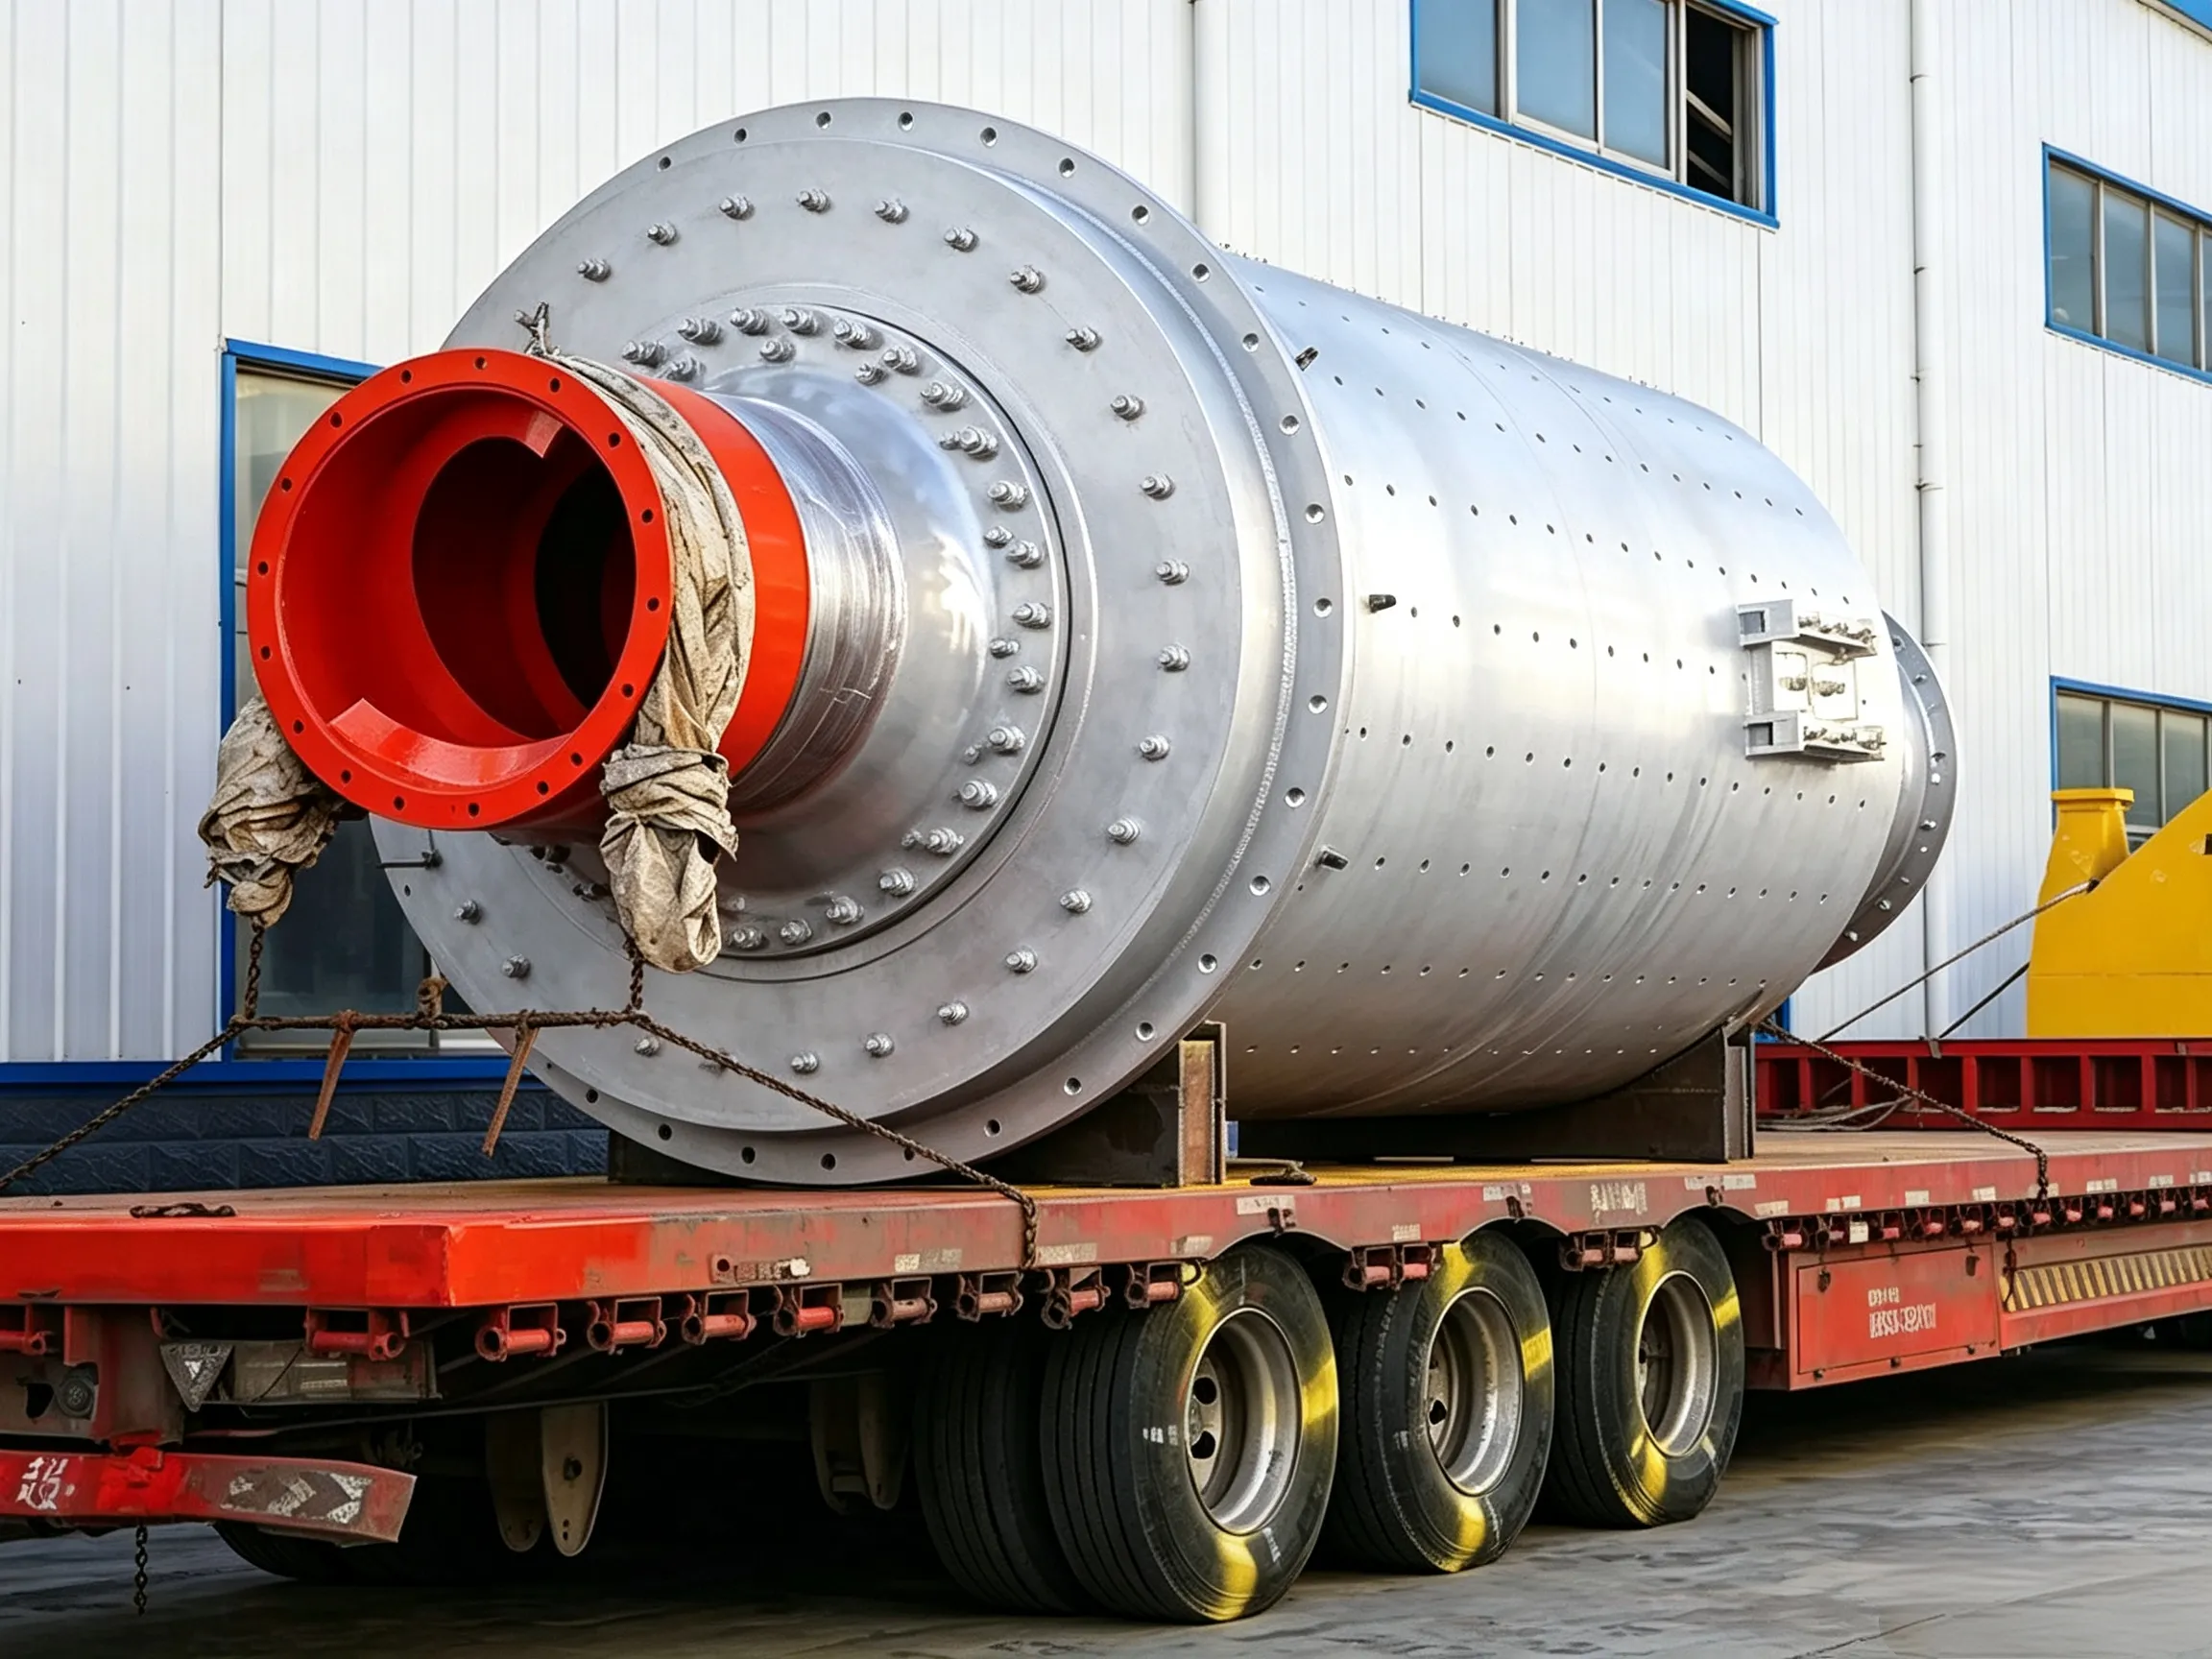
① Upana kupita kiasi au kosa kubwa la umbo la silinda kwenye kiunganishi cha shafu tupu, lenye alama za kina za kupinda na kuinuka juu ya uso, na hata nyufa au mashimo.
② Kuvunjika kwa mhimili mwembamba kando ya mhimili mkuu, na nyufa zinazoenea kando ya mhimili mkuu kutoka katikati kuelekea pande zote mbili. Katika matukio makali, nyufa hupenya ukuta wa mhimili. Kwa kawaida, nyufa haziko wima na katikati bali zimepinda isivyo kawaida.
③ Uchakavu mkali wa tundu la ndani la shafu tupu, na kuongezeka kwa kipenyo cha ndani. Katika baadhi ya matukio, uchakavu wa juu unazidi 50%.
(2) Uchambuzi wa sababu
Baada ya uendeshaji wa muda mrefu, shafu tupu hupata uchakavu kwa kawaida kutokana na uchovu wa nyenzo. Hata hivyo, matengenezo duni mara kwa mara pia yanaweza kuongeza uchakavu. Kwa mfano, ikiwa kiasi kidogo cha nyenzo kitaingia kwenye pengo kati ya tundu la ndani la shafu tupu upande wa upakiaji na silinda ya mzingo, inaweza kusababisha uchakavu mkubwa wa tundu la ndani. Ikiwa uchakavu huo utafikia kiwango fulani na hautagunduliwa na kurekebishwa kwa wakati, nyufa, mashimo, na kasoro nyingine zinaweza kujitokeza, na kuathiri uendeshaji endelevu wa kusaga. Hivyo basi, ukarabati lazima ufanyike.
(3) Njia za matibabu
① Ukarabati wa maeneo yaliyochakaa kwenye uso wa jarida la shafu tupu
a. Ondoa shafu tupu au kichwa cha kusaga na uweke kwenye lathe kubwa wima kwa ajili ya ukarabati wa kugeuza. Ikiwa shafu tupu ya gidi ina nyufa, kwanza tambua kwa usahihi sehemu halisi za mwanzo na mwisho wa nyufa zote (kwa kutumia vifaa vya kugundua kasoro na ukaguzi wa macho, ikiwa ni pamoja na nyufa zilizofichika). Zirekebishe kwa kuongeza chuma kwa kulehemu, kisha fanya kugeuza. Mahitaji maalum ya usahihi yatabainishwa kulingana na michoro ya awali. Baada ya kutengeneza kwa lathe, sehemu ya gidi lazima ipigwe grinda baada ya kichwa cha kusaga kusakinishwa.
b. Baada ya ukarabati wa weldi, fanya uchongaji kwa kutumia msaada wa muda wa ziada na nguzo ya zana iliyowekwa eneo la kazi, au tumia msaada halisi wa journal kwa uchongaji. Kwanza, chagua eneo bora kiasi (uso C) wa shina kama uso wa msaada, kisha geuza uso D. Kisha tumia uso D uliotengenezwa kama uso wa msaada kugeuza uso C, kama inavyoonyeshwa kwenye Mchoro 2.34.

Mchoro 2.35 Mchoro wa kielelezo wa ukarabati wa uso wa shina kwa uongozaji wa mashine kwa kutumia kiunga cha asili cha shina
Mahitaji ya nguzo ya zana na nafasi ya ganda ni kama ifuatavyo: mstari wa katikati B wa nguzo ya zana utakuwa sambamba na mstari wa katikati A wa ganda; mlisho wa mwelekeo mrefu na mlisho wa msalaba wa nguzo ya zana vitakuwa wima kwa kila mmoja. Ganda linaendelea kuungwa mkono na vinyago vikuu vya awali, na mwendo wa mhimili wa ganda utazuiliwa kabla ya uchongaji.
Wakati wa mchakato wa ukarabati, ikiwa bearing haiwezi kulainishwa kwa kawaida, hatua za muda za kulainisha lazima zichukuliwe. Baada ya kutengeneza kwa mashine (turning), shina lazima lisagwe baada ya kichwa cha kusaga kusakinishwa. Ikiwa shina la shaft tupu lina nyufa, nyufa zote lazima zitambuliwe, zikaratibiwe kwanza kwa kuongeza chuma kwa weldi, kisha kutengeneza kwa mashine (turning) kufanywe hadi mahitaji ya ukarabati yatimizwe.
② Njia na taratibu za ukarabati wa nyufa za mhimili tupu
a. Zungusha mashine ya kusaga ili mpasuko uwe katikati kabisa juu. Mashine ya kusaga haipaswi kuzungushwa katika mchakato mzima wa ukarabati.
b. Kata bevel kwa kutumia moto wa oksijeni-asetilini. Umbo la bevel liwe mviringo uliogawanywa katika hatua. Urefu wa bevel uwe mm 60 zaidi ya mpasuko unaoonekana, na mm 30 kila mwisho.
c. Baada ya kukata kwa mwinuko kumalizika, toa uchafu na uunganishe mara moja. Joto la shafu tupu litawekwe takriban 200 °C. Tumia uunganishaji wa arc wa DC kwa mkono. Kwa safu ya chini, tumia elektrodi za φ3.2 mm na sasa ya 140 A; kisha tumia elektrodi za φ4 mm na sasa ya 160 A hadi kufikia safu ya mwisho. Ushonaji unapaswa kuwa mm 2 juu ya chuma cha msingi. Wakati wa kushona, shona pande zote mbili kwanza, na piga kwa nyundo wakati wa kushona ili kupunguza sehemu ya msuguano (wakati chuma cha shafu tupu ni chuma cha kaboni ya kati ZG45, elektrodi za chuma cha miundo 507 hutoa matokeo mazuri).
d. Baada ya kulehemu kwa nje kukamilika, kata mteremko mdogo kwenye kulehemu kwa ndani kwa kina cha 5 mm, kisha lehemu tena, na kulehemu kiwe 3 mm juu ya chuma cha msingi.
e. Baada ya uunganishaji wote kukamilika, weka mkaa katika sanduku la chuma lililotengenezwa maalum na fanya matibabu ya joto kwenye eneo lililounganishwa. Matibabu ya joto yafanywe kwa wakati mmoja kwenye kuta za ndani na za nje. Mwisho mmoja wa sanduku la chuma umefanywa kwa bati lenye mashimo ili kuruhusu hewa kuingia kwa ajili ya uchomaji wa makaa ya mawe. Baada ya matibabu ya joto kukamilika, funika kwa tabaka 4–5 za mifuko ya burlap na ukae kwa masaa 5 ili kuhifadhi joto.
f. Ondoa sehemu ya weldi kwenye kipenyo cha nje cha shafu tupu inayojitokeza juu ya chuma cha msingi, kisha piga kwa jiwe la mafuta au kwa mashine ya kusaga kwa mkono. Kagua kwa kutumia kiolezo kilichotengenezwa kwa mzunguko, na mwishowe pima eneo lililounganishwa katika sehemu mbalimbali za mzunguko kwa kutumia kalipa hadi mahitaji ya kiufundi yatimizwe.
③ Uchakavu mkali wa tundu la ndani la shafu tupu unaweza kurekebishwa kwa njia ya bushingi iliyopachikwa (Mchoro 2.36). Utaratibu ni kama ifuatavyo:
a. Pindisha sahani ya chuma yenye unene wa milimita 14 kuwa silinda. Kipenyo cha silinda kinategemea kiwango cha uchakavu na kipenyo cha shafu tupu.
b. Kata silinda ya chuma kuwa vipande vitatu, kisha viweke kwa kubana na kuvishonza imara kwenye tundu la ndani la shafu tupu.
c. Jaza pengo kati ya bati la chuma na ukuta wa ganda kwa kamba ya asbesto au kitambaa cha taka.
d. Lehemu mwisho wa mkia wa silinda ya mzingo na shafu tupu pamoja kwa kutumia sahani ya kizuizi, ambayo inaweza kuzuia uchakavu zaidi wa tundu la ndani la shafu tupu.
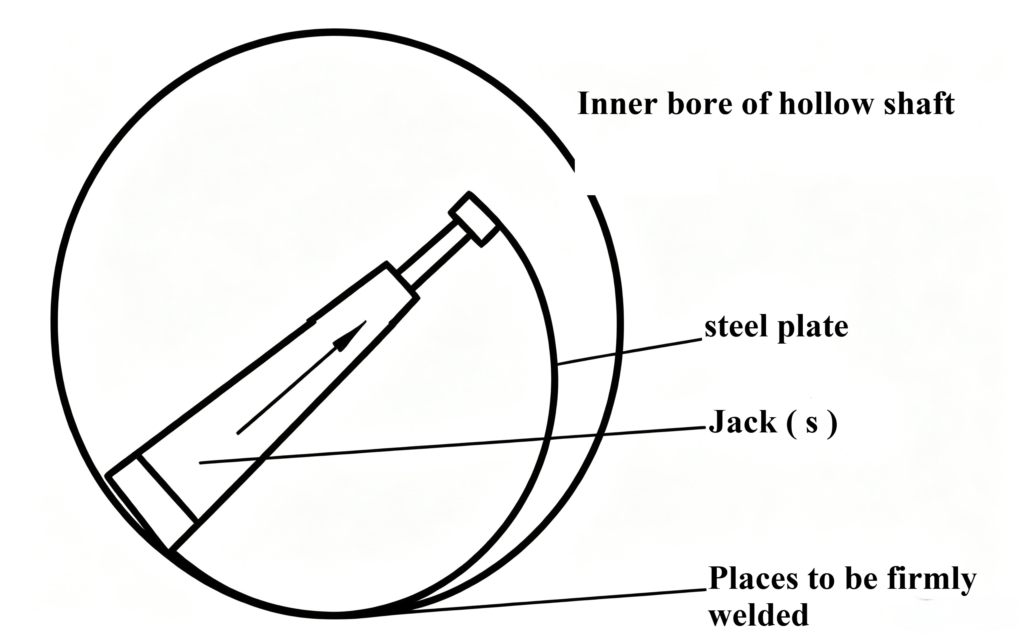
Mchoro 2.36 Mchoro wa kielelezo wa ufungaji wa bushingi iliyopachikwa kwenye shafu tupu
④ Mahitaji ya ubora wa matengenezo
a. Nyenzo ya shafu tupu inapaswa kufuata masharti yafuatayo:
b. Ubora wa ugunduzi wa ukoromeo wa uso na kasoro haupaswi kuwa chini ya mahitaji yaliyoainishwa katika Jedwali 2.10.
Jedwali 2.10 Ugumu wa uso na ubora wa ugunduzi wa kasoro kwa mabearingi ya shafu tupu
| Jina la sehemu | Ukwaru R. (μm) | Ubora wa ugunduzi wa kasoro | |
| Eneo la fileti ya mizizi ya shafu tupu | upande wa nje | 1.6 | A. Uchunguzi wa kasoro kwa mtetemo wa juu (ultrasonic) utafanywa ndani ya vifaa vya chuma vilivyotengenezwa kwa kutupwa, na utahakikishwa kulingana na Kiwango cha I kilichobainishwa katika GB/T 7233. B. Sehemu ya ndani ya mshono wa kulehemu lazima izingatie “Masharti ya Kiufundi ya Jumla kwa Vipande vya Kulehemu Chuma vya Mashine za Vifaa vya Ujenzi” (JC/T 532—Vigezo vya Kiambatisho A katika (2007) au vigezo vya Kiwango cha II katika “Upimaji wa Radiografia wa Viungio vya Mwisho Vilivyoyeyushwa kwa Ulehemu katika Vifaa vya Chuma” (GB/T 3323—2005).C. Uso utatimiza mahitaji ya Kiwango cha 2 yaliyobainishwa katika “Upimaji wa Kuingiza Rangi kwa Vipande vya Chuma Vilivyoyeyushwa” (GB/T 9443-2007) au “Upimaji wa Chembechembe za Sumaku kwa Vipande vya Chuma Vilivyoyeyushwa” (GB/T 9444-2007) |
| upande wa ndani | 6.3 | ||
| Sehemu ya gome la mhimili tupu, eneo la filleti la bega la mhimili | 1.6 | ||
c. Uvumilivu wa shafu tupu:
Uvumilivu wa kipenyo cha jarida ni Daraja h3 kulingana na GB 1802;
Uvumilivu wa kipenyo cha duara la kuweka flanji ni Daraja f9 kulingana na GB 1802;
Uvumilivu wa kuendana kwa mviringo wa kuweka flanji na mviringo wa shina ni Daraja la 7 kulingana na “Uvumilivu wa Kijiometri – Uvumilivu wa Kijiometri kwa Sifa Zisizo na Maelekezo ya Uvumilivu Binafsi” (GB/T 1184-1996);
Uvumilivu wa wima wa kifuniko cha mwisho wa flanji kwa mhimili wa shina ni Daraja la 7 kulingana na “Uvumilivu wa Kijiometri – Uvumilivu wa Kijiometri kwa Sifa Zisizo na Maelekezo ya Uvumilivu Binafsi” (GB/T 1184—1996);
Uvumilivu wa nafasi ya mashimo ya bolti ya flanji ni φ1 mm.
d. Wakati eneo la kupasuka linapozidi 6% ya eneo la uso ambapo kasoro ipo na nyufa iko katika nafasi muhimu, ukarabati kwa kulehemu hauruhusiwi; wakati eneo la kuchipuka halizidi 6% ya eneo la uso lenye kasoro na upana wa kuchipuka halizidi 10% ya upana wa uso lenye kasoro, ukarabati kwa kulehemu unaruhusiwa kwa kasoro katika shafts zenye nafasi tupu.
e. Baada ya kumaliza, idadi ya mashimo ya hewa ndani ya 3mm×3mm kwenye uso wa gome la shaft tupu haipaswi kuzidi 5, na umbali kati ya mashimo ya hewa haupaswi kuwa chini ya 150mm. Tundu zote za hewa lazima zikatwe laini na zisizo na alama za kingo, na ukoromeo R wa uso uliokatwa haupaswi kuzidi 1.6μm.
f. Baada ya kuunganisha shafu tupu na silinda, uvumilivu wa mzunguko wa miale wa runout wa sehemu za shafu tupu kwenye ncha zote mbili ni 0.2 mm.
g. Uvumilivu wa mzunguko wa mteremko wa pete wa gia kubwa kwenye kiunganishi cha shaft tupu haupaswi kuzidi 0.25 kwa 1000 ya kipenyo cha pitch, na mzunguko wa uso wa mwisho haupaswi kuzidi 0.35 kwa 1000 ya kipenyo cha pitch.
h. Uvumilivu wa miondoko ya mduara kwa mhimili wa uso wa silinda wa sehemu ya msuguano ya kuziba kwa ajili ya upakiaji na utoaji wa nyenzo, ikilinganishwa na kiunganishi cha shaft tupu, ni 0.5 mm.
i. Kwa mawasiliano ya kuunganisha kati ya sehemu ya shafu tupu na tile ya mviringo, rejelea Jedwali 2.11.
Jedwali 2.11: Umbali wa kufaa (mm)
| Kipenyo cha shafu | 800 | 900 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 | 2240 |
| Umbali wa pembeni | 0.12 hadi 0.19 | 0.14~0.21 | 0.16~0.23 | 0.21~0.28 | 0.24~0.32 | 0.25~0.35 ( | 0.29~0.41 | 0.34~0.46 | 0.39~0.54 |




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian